
Die Zeichnung eines optischen Bauteils kann gewöhnlich aussehen: Bohrungen, Montageflächen, Gewinde, Taschen und vielleicht eine gekrümmte Fläche. Sobald diese Merkmale jedoch Linse, Sensor, Spiegel oder Lichtweg positionieren, ändert sich die Fertigungsaufgabe.
Ein Objektivtubus kann alle Durchmessertoleranzen erfüllen und trotzdem versagen, wenn Linsensitze keine gemeinsame Achse haben. Ein maßhaltiger Spiegelhalter kann den Spiegel bei Montage verformen. Ein Reflektor kann trotz korrekter Außenmaße durch Formfehler die Lichtverteilung verändern. Eine optische Form kann gut aussehen und dennoch denselben Mikrofehler in jede Linse übertragen.
Das ist die eigentliche Herausforderung der optischen Präzisionsbearbeitung. Es geht nicht nur um kleine Toleranzen, sondern um die geometrischen Beziehungen, die die vorgesehene optische Leistung ermöglichen.
Es gibt deshalb kein einzelnes „optisches Bearbeitungsverfahren“. Tubus, Gehäuse, Freiformreflektor und Formeinsatz können demselben System angehören und völlig unterschiedliche Fertigungswege benötigen.
Zuerst die Funktion im optischen System bestimmen
Am hilfreichsten ist eine Einteilung nach Funktion statt nach CAD-Komplexität.
| Bauteilart | Typische Komponenten | Hauptanforderung der Fertigung | Übliches Verfahren |
|---|---|---|---|
| Optomechanische Struktur | Gehäuse, Halter, Sensoraufnahmen, optische Bänke | Position, Ebenheit, Rechtwinkligkeit, Stabilität | CNC-Fräsen / 5-Achs-Bearbeitung |
| Achsausrichtungskomponente | Objektivtuben, Linsensitze, Distanz- und Halteringe | Koaxialität, Rundlauf, Bohrungsmaß, Schulterposition | Präzisionsdrehen / Ausbohren |
| Funktionale optische Fläche | Spiegel, Reflektoren, manche Lichtleiter | Flächenform, Welligkeit, Rauheit | Präzisionsbearbeitung plus Polieren oder Ultrapräzisionsbearbeitung |
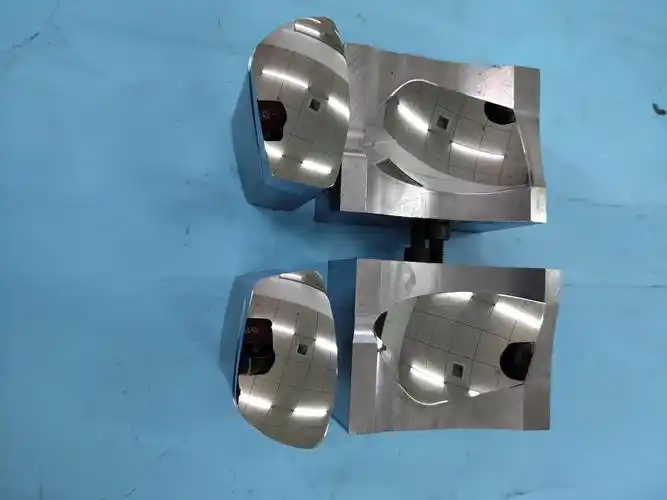
| Werkzeuge zur optischen Replikation | Formeinsätze, Freiformformen, Fresnel-Werkzeuge | Formgenauigkeit, Mikromerkmale, Oberfläche | Diamantbearbeitung / Schleifen / Polieren |
Die meisten Teile eines optischen Produkts sind selbst keine optischen Flächen. Kameragehäuse, Laserhalter und Tuben brauchen präzise mechanische Beziehungen, aber nicht zwingend Nanometerrauheit.
Reflektiert, bricht oder verteilt die Fläche Licht direkt, gehören Form und Textur hingegen zur optischen Auslegung.
Optische Präzision vereint meist drei Anforderungen
Überzogene Vorgaben entstehen oft, weil „Präzision“ als eine Zahl gilt. Tatsächlich bestehen meist drei Kontrollebenen.
Die erste ist Maßpräzision: Durchmesser, Längen, Dicken, Bohrungen, Gewinde und Taschentiefen bestimmen Passung und Montage.
Die zweite ist Geometrie- und Ausrichtungspräzision. Bei Optomechanik ist sie oft wichtiger: Rundlauf von Linsensitzen, Schulterrechtwinkligkeit, Sensorebene, Montageflächenparallelität oder Bohrungskoaxialität. Alle einzelnen ±-Maße können stimmen und diese Ebene dennoch versagen.
Die dritte ist Präzision der optischen Oberfläche. Lichtführende Flächen verlangen eventuell Formfehler-, Welligkeits- und mittelfrequente Fehlerkontrolle sowie Nanometerrauheit. Hier unterscheiden sich konventionelle Präzisions-CNC- und echte optische Ultrapräzisionsfertigung.
Ein hochwertiges CNC-Zentrum kann ausgezeichnete Maße und Geometrie liefern, aber nicht automatisch Spiegeloptik oder eine Submikrometer-Freiformform.
Objektivtuben zeigen die Bedeutung der Ausrichtung
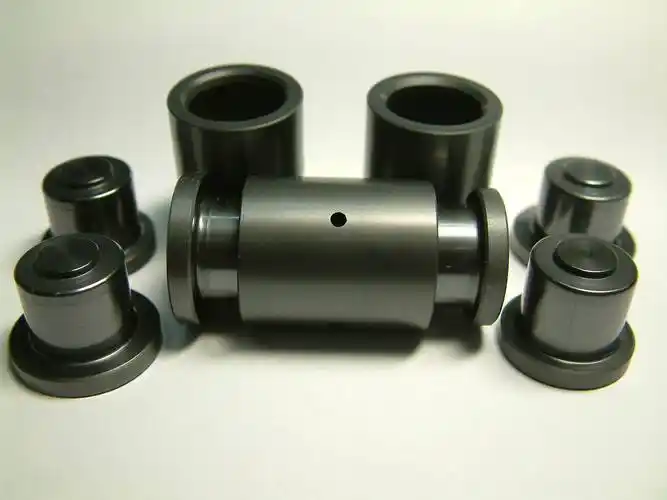
Tuben verdeutlichen den Unterschied zwischen optischer Fertigung und allgemeinem Drehen.
Bei drei Linsensitzen können alle Innendurchmesser toleranzgerecht sein, aber Bohrungen gegeneinander versetzt und eine Schulter schief zur Tubusachse liegen. Einzelmaße bestehen, die Optik bleibt fehlausgerichtet.
Die Strategie sollte deshalb die Beziehung zwischen den Linsenpositioniermerkmalenkontrollieren, nicht nur Einzelmaße.
Geometrisch möglich sollten kritische Innendurchmesser und Schultern vom selben Rotationsbezug mit möglichst wenig Umspannen gefertigt werden. Ein Ablauf verbindet etwa Präzisionsdrehen, Ausbohren, Schulterbearbeitung, Gewindeschneiden und Endrundlaufprüfung um eine Funktionsachse.
Der Linsensitz positioniert radial über die Bohrung und axial über die Schulter. Die Bohrung braucht kontrollierten Durchmesser und Rundlauf, die Schulter Ebenheit und Rechtwinkligkeit. Nur eine Toleranz zu verschärfen verbessert die Montage nicht zwingend.
Die Zeichnung muss Funktionsbezüge klar zeigen. Eine gemeinsame optische Achse mehrerer Sitze ist wichtiger als extrem enge ±-Toleranzen für jeden Durchmesser.
Optische Gehäuse werden oft durch Stabilität begrenzt
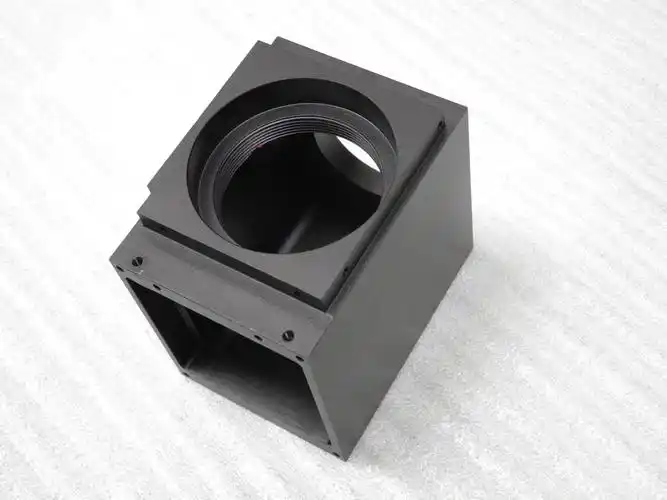
Aluminiumgehäuse sind verbreitet: leicht, gut zerspanbar, wärmeleitend und geeignet für Oberflächen wie Schwarzeloxieren (Englisch).
Tiefe Taschen, hoher Abtrag und dünne Wände verursachen jedoch Probleme unabhängig von nomineller Positioniergenauigkeit.
Beim Leichtbau aus dickem Aluminium verteilen sich Restspannungen neu. Nach Ausspannen kann das Teil biegen, verdrehen oder wandern. Dünne Wände verformen sich unter Spannung und federn zurück.
Stabiler ist gegebenenfalls zuerst Schruppen, Stabilisieren und später Vor- und Fertigschlichten der Bezugsflächen. Genauigkeit muss nach Freigabe und Montage bestehen, nicht nur in gespannter Lage.
Das zählt besonders, wenn das Gehäuse Linse, Sensor, Spiegel oder Laser zueinander positioniert.
Ändert das Werkstück nach dem Schneiden seine Form, gehören Reihenfolge und Spannung zur Präzisionsstrategie.
Spiegelhalter bringen Montageverzug hinzu
Ein geprüfter Spiegelhalter kann beim Zusammenbau optische Probleme verursachen.
Kontaktfläche und Schraub- oder Klemmkräfte können den Spiegel verformen. Für eine Abdeckung unbedeutende Verformungen können optisch erheblich sein.
Ebenheit, Kontaktfläche, Schraubenlage, Steifigkeit und Klemmverhalten sind gemeinsam zu betrachten. Anders gesagt: Montageverhalten wird Teil der Maßleistung.
Deshalb hilft Funktionsverständnis mehr als isolierte Betrachtung einzelner Toleranzen.
Präzisionsreflektoren sind eine andere Fertigungsaufgabe
Reflektoren führen von Optomechanik zur Fertigung funktionaler optischer Flächen.
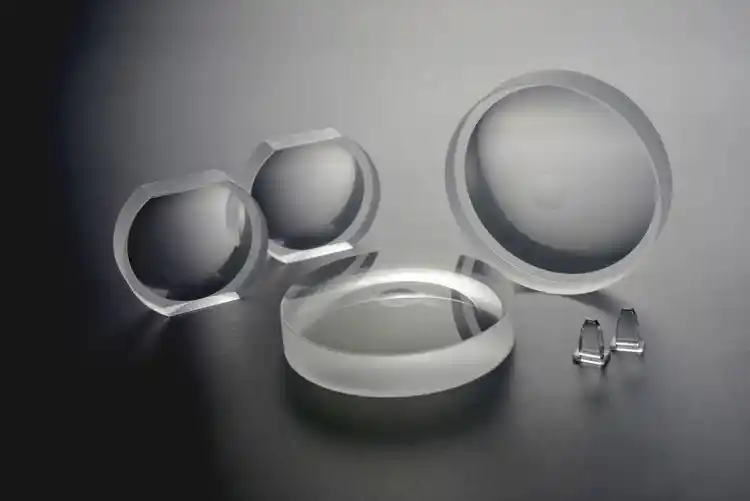
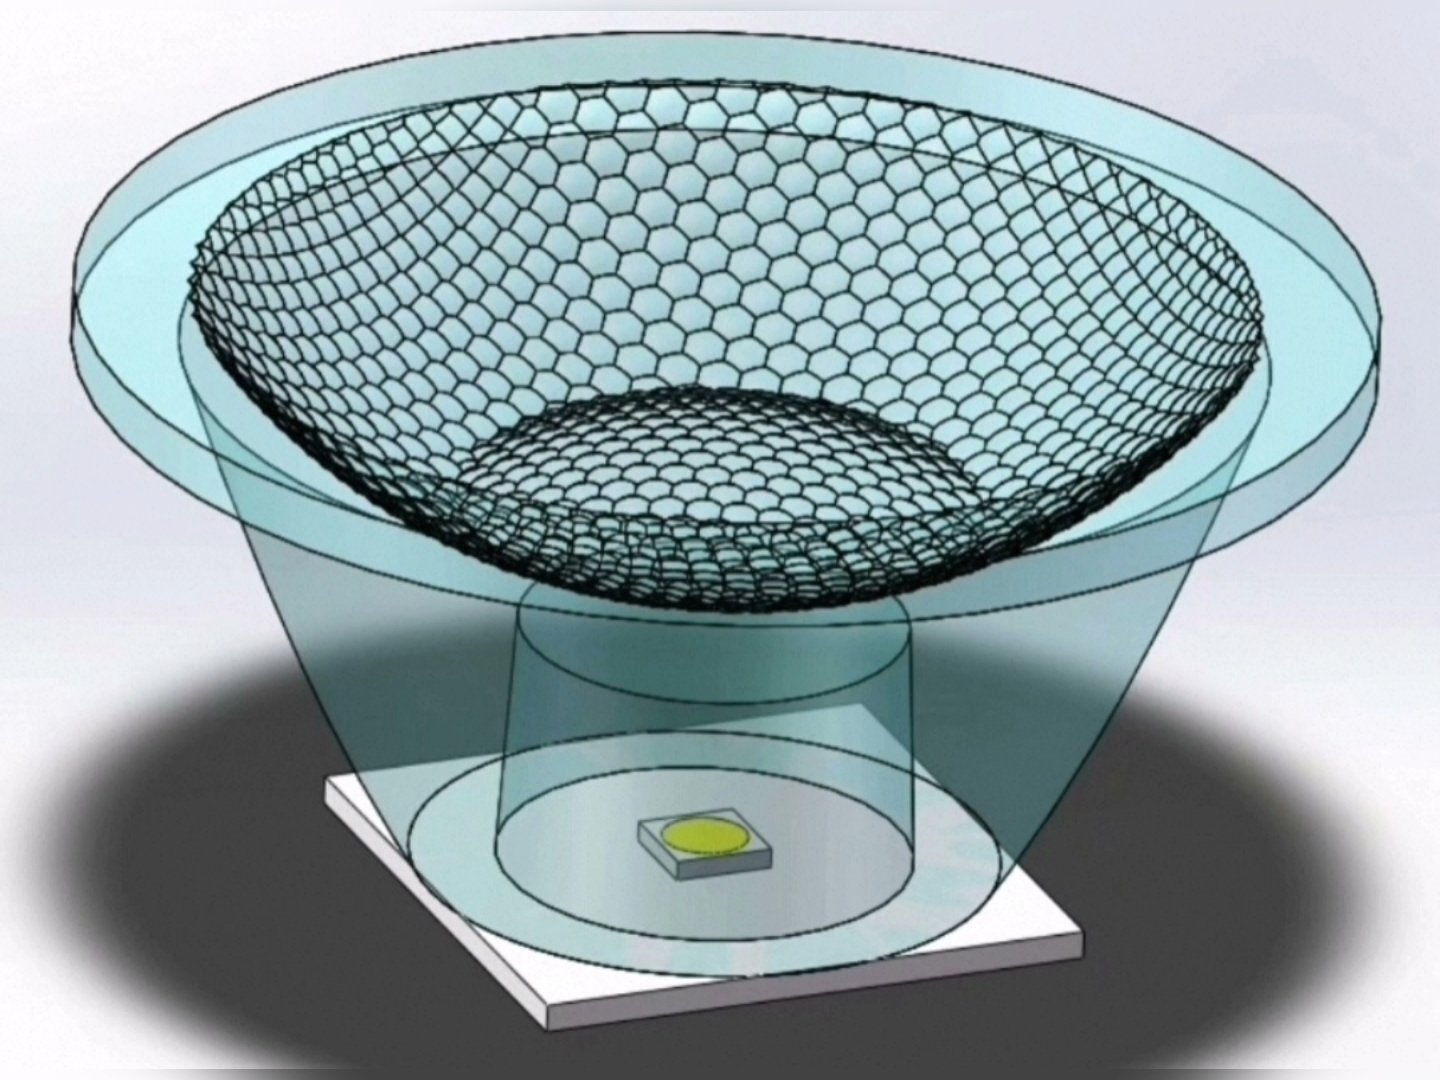
Aluminiumreflektoren können kugelig, parabolisch, elliptisch, asphärisch oder frei geformt sein. Die Fläche lenkt das Licht. Neben Außenmaßen zählt vor allem die Nähe zur theoretischen Optikgeometrie.
Eine realistische Präzisionsreflektor-Bearbeitung erfolgt meist stufenweise: erst hoher Abtrag, dann gegebenenfalls Stabilisierung und Vorschlichten. Erst danach folgen spezifikationsgerechte Endbearbeitung, Schleifen, Polieren, Diamantbearbeitung oder Beschichtung.
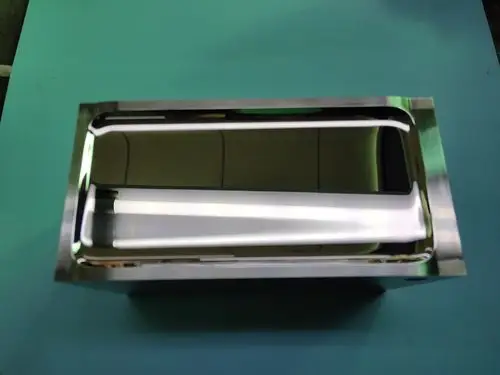
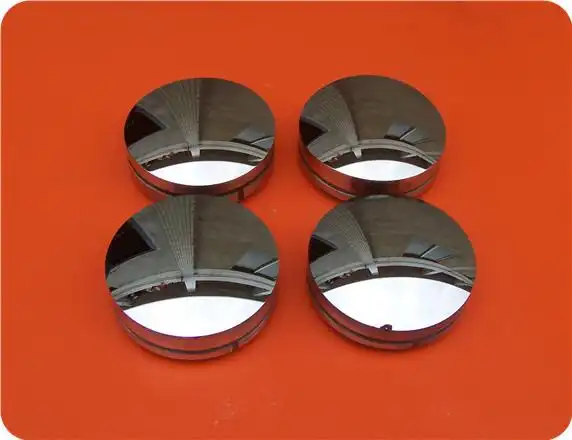
Ein glänzender Reflektor kann optisch falsch sein. Formfehler, Welligkeit oder periodische Werkzeugspuren verändern Strahlverteilung und Streulicht.
„Spiegelfinish“ allein ist daher keine brauchbare technische Vorgabe. Optik braucht messbare Anforderungen.
Wann konventionelle CNC nicht mehr genügt
Keine einzelne Toleranz trennt Präzision und optische Ultrapräzision. Meist entscheidet die Flächenfunktion.
Konventionelle CNC eignet sich für Gehäuse, Halter, Tuben, Sensorstrukturen und viele Reflektorrohlinge sowie komplexe 3D-Geometrie für spätere Feinbearbeitung.
Direkt optisch wirksame Flächen mit Submikrometerform, Nanometerrauheit, minimaler Welligkeit oder anspruchsvoller Freiform erfordern eine andere Route.
Hier werden Verfahren wie Einkorn-Diamantdrehen (SPDT) relevant.
SPDT kombiniert Einkristalldiamant und Ultrapräzisionsmaschine. Bei geeigneten Werkstoffen erzeugt es direkt optische Qualität und kann Polieren reduzieren oder ersetzen. Typisch sind Metallspiegel, Infrarotoptik, Asphären, Freiformteile und Formeinsätze.
Das ist trotz rotierendem Werkstück und Schneidwerkzeug nicht mit gewöhnlichem CNC-Drehen gleichzusetzen.
Der Werkstoff kann die Route vor Bearbeitungsbeginn bestimmen
Bei Mechanikteilen dominieren meist Festigkeit, Gewicht, Korrosion, Kosten und Verfügbarkeit.
Bei funktionalen optischen Flächen kann Zerspanbarkeit im optischen Maßstab ebenso wichtig werden.
Aluminium dient für Gehäuse, Tuben, Spiegelträger, Teleskope und Reflektoren. Für gewöhnliche Optomechanik können Legierungen wie 6061 und 7075 je nach Mechanik passen. Bei optischer Diamantbearbeitung beeinflussen jedoch Gefüge, Einschlüsse, Korngröße und Materialhistorie die Oberfläche.
Kupfer und Messing kommen ebenfalls bei optischen Werkzeugen und Reflektoren vor, besonders wegen Diamantkompatibilität.
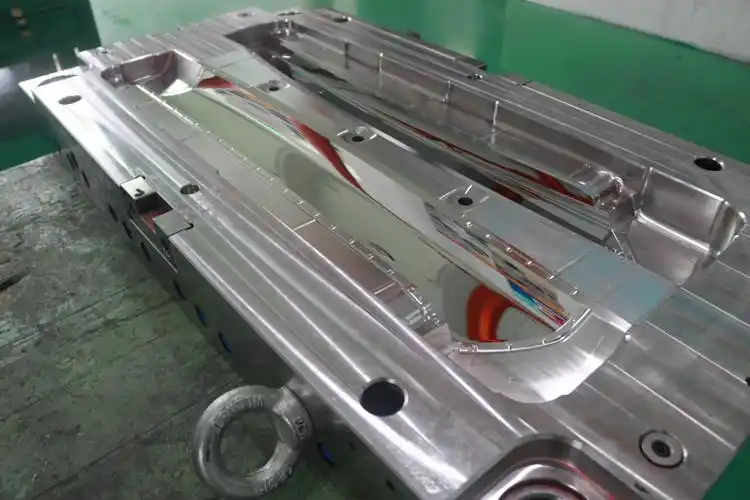
Optische Formen stellen ein weiteres Materialproblem: Stahl ist fest und langlebig, eignet sich aber schlecht für konventionelles Diamantschneiden. Häufig schafft hochphosphorhaltiges chemisches Nickel auf Stahl eine diamantbearbeitbare Oberfläche mit tragendem Stahlkern.
Transparente Polymere wie PMMA und Polycarbonat verlangen andere Methoden. Sie lassen sich für Lichtleiter, transparente Prototypen, Abdeckungen und bestimmte Optiken bearbeiten; Wärme, Schärfe, Spannungen, Kratzer, Weißbruch und Schmelzen zählen. Maßhaltigkeit allein sichert keine optische Nutzbarkeit.
Optische Formen vervielfältigen jeden Fehler
Ein optischer Formeinsatz ist mehr als ein gewöhnliches Präzisionswerkzeug.
Formfehler, Werkzeugspuren, Welligkeit und Mikrofehler können in jedes replizierte Teil übertragen werden. Dadurch ist optische Formenbearbeitung besonders empfindlich hinsichtlich Fertigung und Prüfung.
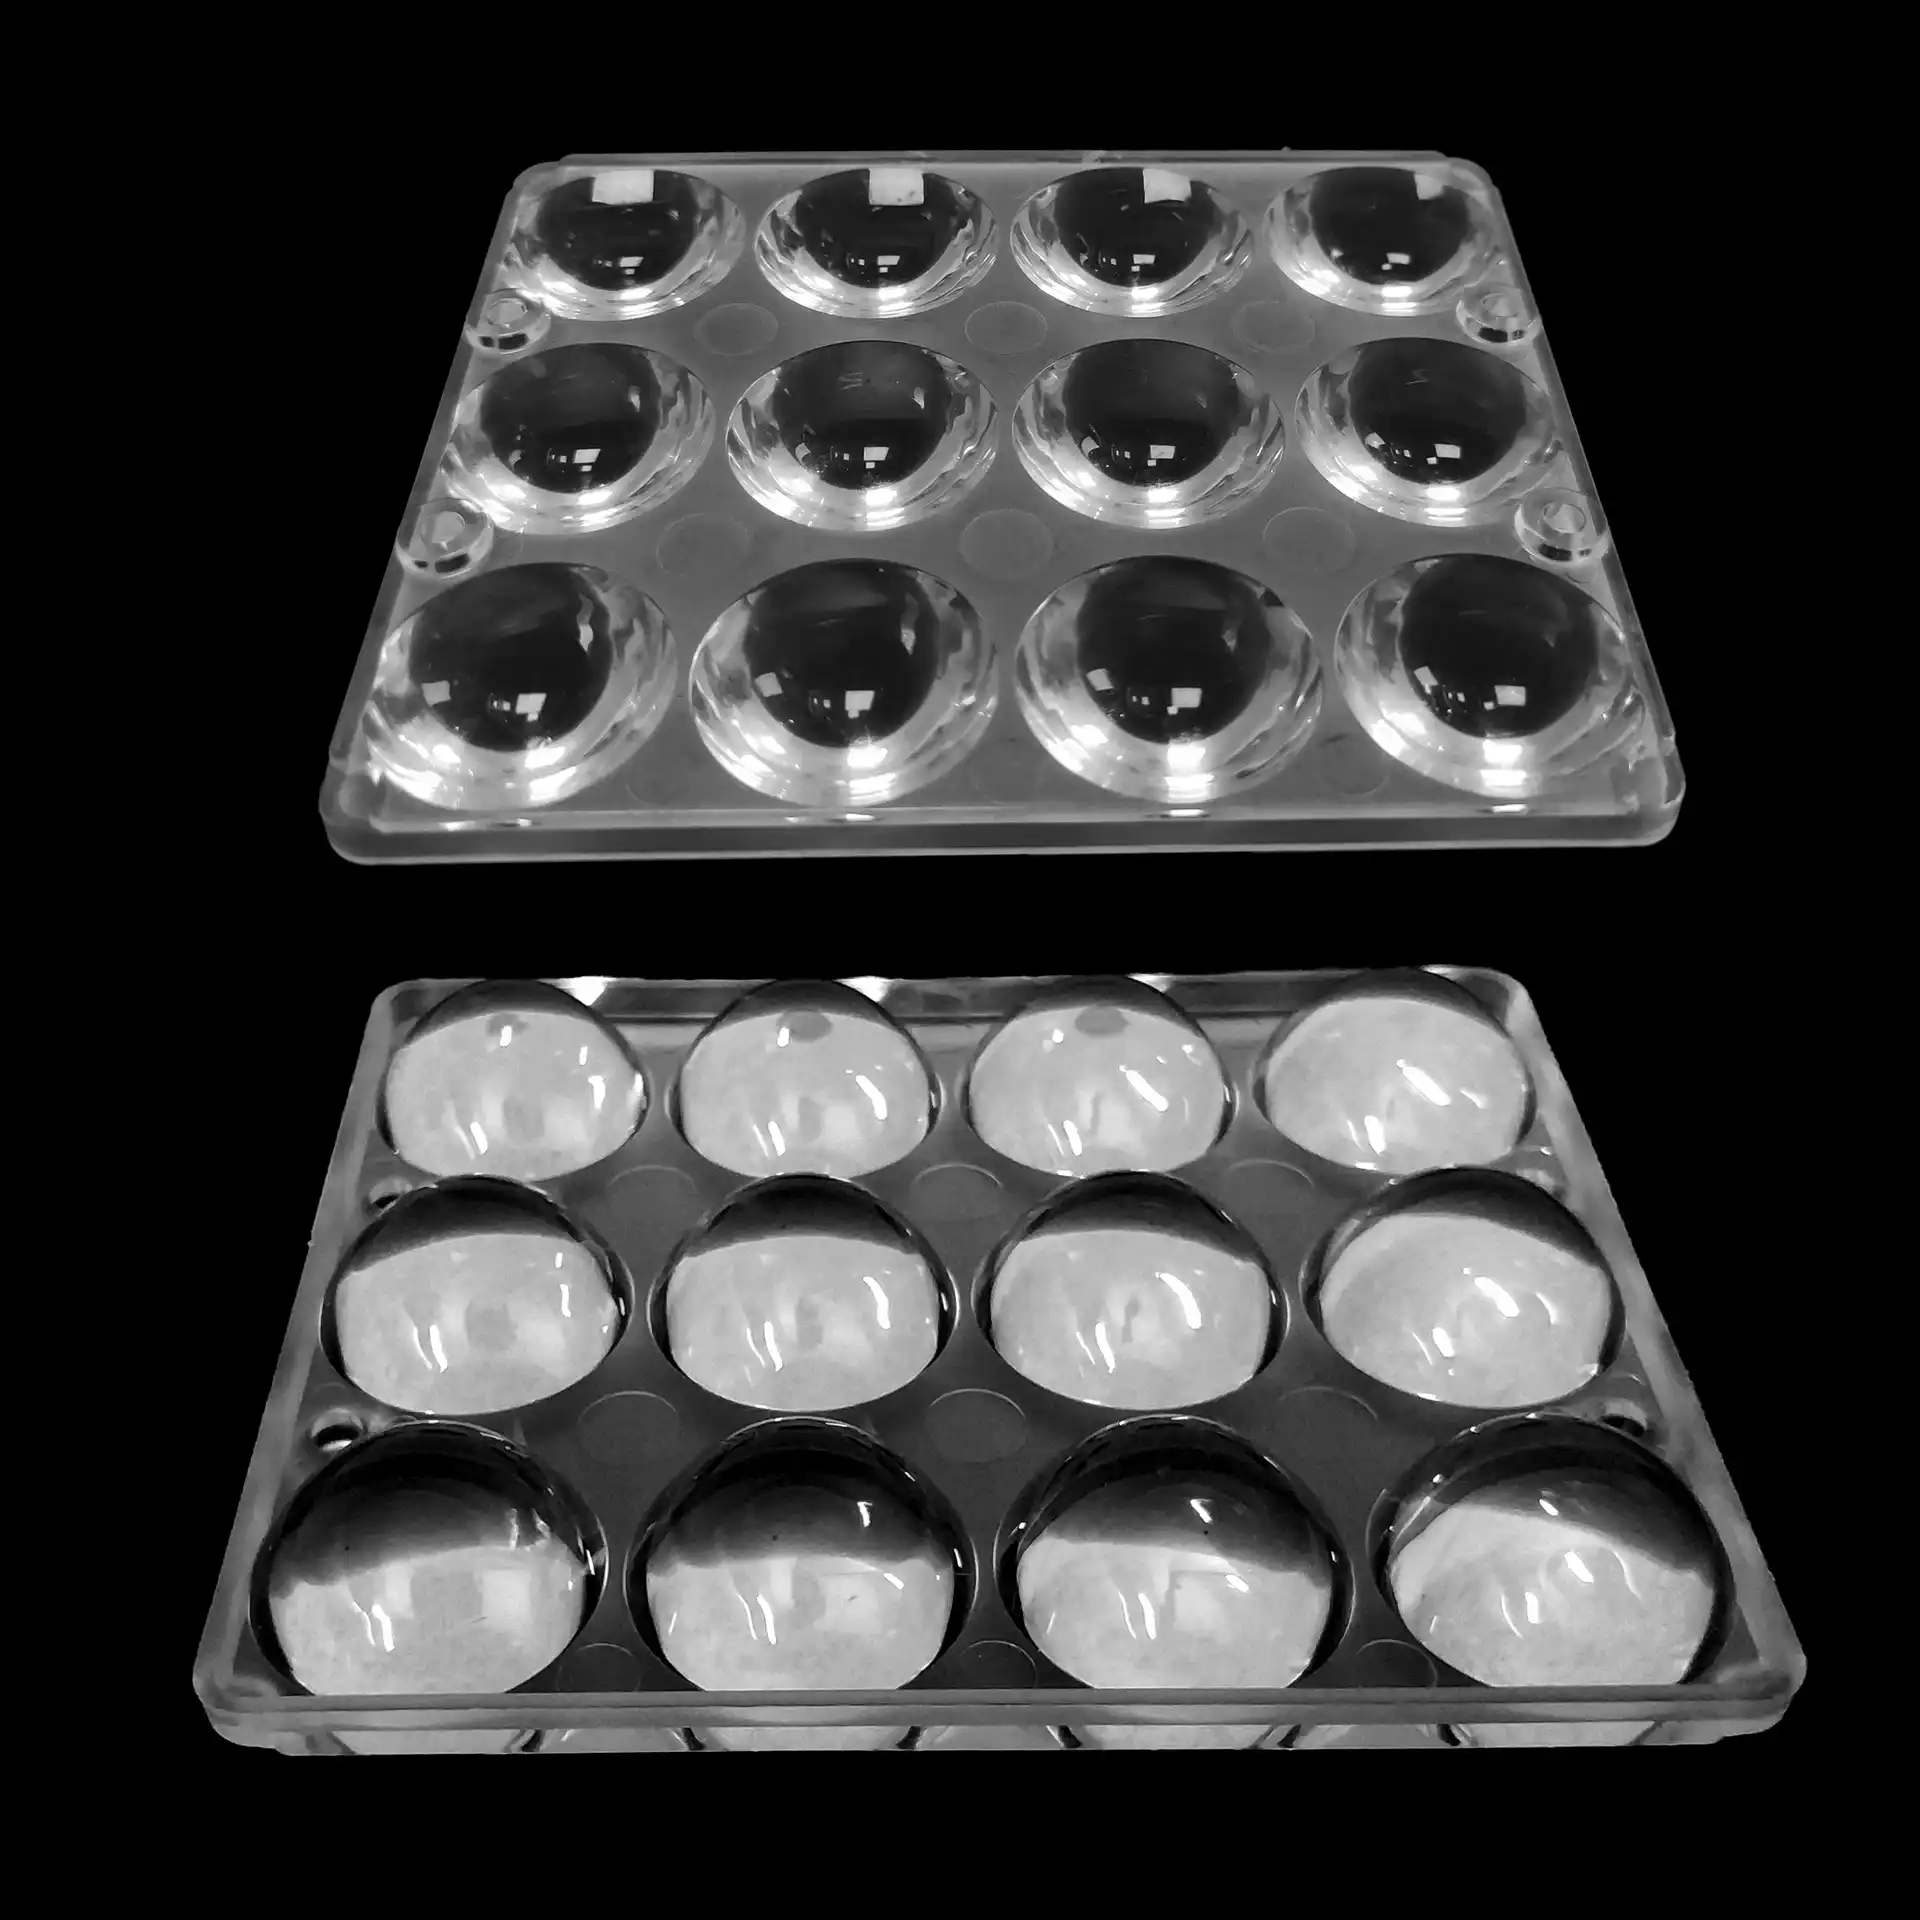
Typisch sind Lichtleiter, Fresnellinsen, Fahrzeuglicht, Head-up-Displays, AR/VR und andere geformte Freiformelemente.
Der Prozess kann stabilen Grundkörper, Präzisionsbeschichtung, Diamantdrehen oder Schleifen, Polieren und optische Messung kombinieren. Ohne Rotationssymmetrie muss die Freiform direkt aus anspruchsvollen CAD- oder Optikdaten entstehen.
Ein kleiner Einzelteilfehler betrifft ein Teil, ein Formfehler eventuell die gesamte Serie.
Freiformoptik verlangt Flächenkontrolle statt nur Toleranz
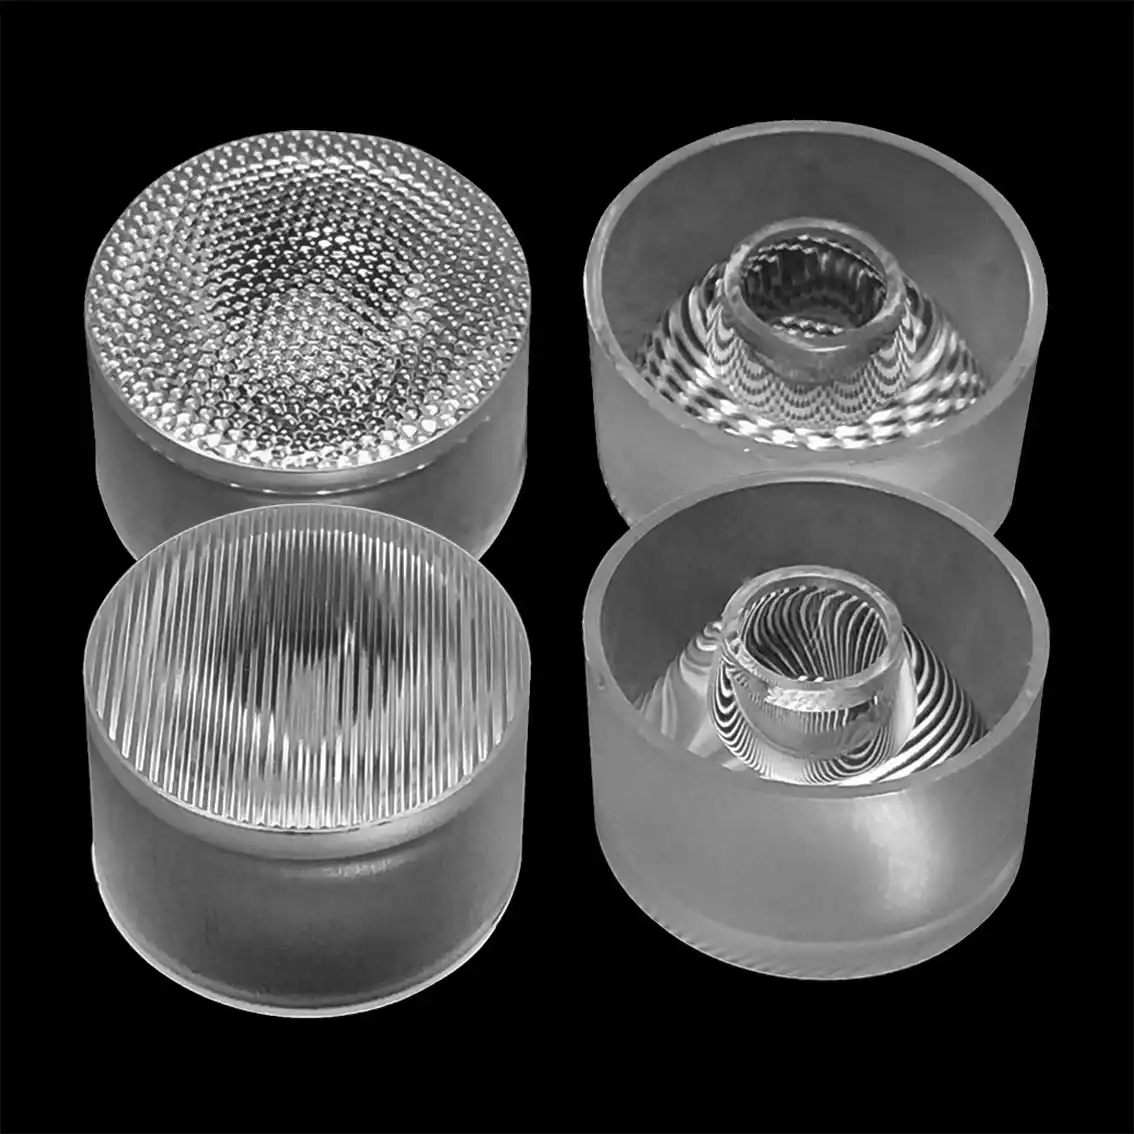
Freiformflächen reduzieren Teilezahl, verbessern Bauraumnutzung und korrigieren Aberrationen oft effizienter als Kugelflächen.
Sie sind bei Fahrzeuglicht, Head-up-Displays, kompakten Kameras, AR/VR und Luftfahrtoptik verbreitet.
Die Maschine muss eine kontinuierlich wechselnde räumliche Optikform samt Textur reproduzieren. Ultrapräzisionsanlagen nutzen eventuell Slow-Tool- oder Fast-Tool-Servo für nicht rotationssymmetrische Flächen, die gewöhnliches Drehen nicht erzeugt.
Das unterscheidet sich grundlegend von einer komplexen mechanischen 5-Achs-Fläche.
5-Achs-CNC ist in der Optik aus anderem Grund wertvoll
5-Achs-Bearbeitung ist sehr hilfreich für Optomechanik, weil sie Aufspannungen reduziert.
Gehäuse haben etwa geneigte Sensorflächen, mehrere Montageflächen, Taschen, Achsbohrung und Spiegelaufnahme. Weniger Umspannen erhält deren Beziehungen zuverlässiger.
Das ist bei vielen Optikprojekten der tatsächliche Nutzen von 5 Achsen.
Es bedeutet nicht , dass ein konventionelles 5-Achs-Zentrum automatisch optische Spiegel oder Nanometerform produziert.
Achszahl und Ultrapräzisionsfähigkeit sind separate Fragen.
Ra ist nur ein Teil optischer Spezifikationen
Mechanische Oberflächenqualität wird oft auf Ra reduziert.
Optik braucht einen breiteren Blick.
Zwei Reflektoren mit gleichem Ra können völlig verschieden funktionieren, wenn einer die Sollform trifft und der andere eine langsame Profilwelle aufweist.
Optische Oberflächenfehler lassen sich so betrachten:
| Fehlerskala | Beschreibung | Mögliche Wirkung |
|---|---|---|
| Formfehler | Großräumige Abweichung von der Sollfläche | Fokus, Strahlrichtung, Wellenfront |
| Welligkeit / mittlere räumliche Fehler | Mittlere periodische Flächenmuster | Kontrast, Streuung, Bildartefakte |
| Oberflächenrauheit | Feine Textur | Lichtstreuung, optischer Wirkungsgrad |
Ein extrem kleiner Ra allein vermittelt daher nicht zwingend den Bedarf des Optikdesigners.
Die Vorgabe muss zur Flächenfunktion passen.
Messtechnik muss zur kontrollierten Präzisionsart passen
Kein einzelnes Messgerät prüft alle optischen Anforderungen.
KMG eignen sich für Gehäuse, Löcher, Bezüge und Linsensitzpositionen. Andere Maße benötigen Innenmessgeräte, Mikrometer oder Rundheitsmessung.
Oberflächentextur (Englisch) kann Profilometrie erfordern.
Optisch funktionale Flächen benötigen eventuell Interferometrie oder spezielle Formmessung zum Vergleich mit der theoretischen Optikfläche.
Ein wichtiger Grundsatz lautet:
Eine Toleranz ist nur mit geeignetem Nachweis sinnvoll.
Die Messmethode gehört deshalb in die Anforderungsdefinition, nicht erst hinter die Fertigung.
Gute Optikzeichnungen betonen Funktionsbeziehungen
Enge Toleranzen an jeder Fläche verteuern optische Teile oft unnötig.
Eine bessere Zeichnung zeigt die systembestimmenden Merkmale.
Bei einem Aluminiumgehäuse kann die Montagefläche Bezug A und die Achsbohrung Bezug B sein. Linsensitze werden zu B kontrolliert, die Sensorfläche erhält notwendige Lage- und Rechtwinkligkeitsvorgaben.
Unfunktionale Außenflächen können normale Toleranzen behalten.
Das vermittelt mehr Fertigungswissen als ±0.01 mm an jedem Merkmal.
Auch Reflektoren brauchen konkrete Form-, Rauheits-, Beschichtungs- und Prüfvorgaben nach Optikdesign statt bloß „Spiegelfinish“.
Oberflächenbehandlungen in die Toleranzstrategie aufnehmen
Viele optomechanische Teile werden nach dem Zerspanen behandelt.
Schwarzeloxieren schützt Aluminium vor Korrosion, verbessert Optik und reduziert innere Reflexionen. Andere Projekte nutzen chemisches Nickel, Harteloxieren, Passivieren oder Reflexionsbeschichtungen.
Diese Prozesse verändern Maße oder Oberflächenverhalten.
Kritische Passungen brauchen eventuell Abdeckung, Schichtdicke muss ins Aufmaß einfließen und wichtige Schnittstellen erst nach Behandlung geprüft werden.
Finish deshalb gemeinsam mit Bearbeitung planen, nicht nach Festlegung aller Präzisionsmaße ergänzen.
Prototypen brauchen nicht immer optisches Endfinish
Optikprodukte durchlaufen oft mehrere Designrevisionen.
Frühe Muster prüfen häufig nur Linsenabstand, Montage, Sensorlage, Fokusmechanik oder Baugröße. Teures Finish an jedem frühen Prototypen kann bei veränderlicher Mechanik unnötig sein.
Ein praktischer Entwicklungsweg ist:
Mechanikprototyp → Ausrichtungsrevision → technische Validierung → optische Finishvalidierung → Kleinserie
So beginnt teures Finish erst bei ausreichend stabiler Geometrie.
Zugleich trennt man zwei Fragen:
- Funktionieren Mechanik und optische Architektur?
- Lassen sich optische Endflächen konstant herstellen?
Getrennte Validierung senkt unnötige Iterationskosten.
Optik passt gut zur Präzisionskleinserie
Wissenschaftliche Instrumente, Bildverarbeitung, Laser, medizinische Optik, Robotiksensoren, Spezialkameras und Luftfahrtanlagen sind oft keine Massenprodukte, sondern brauchen wenige anspruchsvolle Teile.
Ein Projekt kann von 3 Prototypen über 20 Entwicklungseinheiten zu wiederholten Losen von 50 oder 100 Teilen wachsen.
Dann zählt mehr als ein Gutteil: Vorrichtungen, Korrekturen, Messung, Beschichtung und Bezüge müssen die optischen Beziehungen in jeder Folgecharge erhalten.
Hier wird kundenspezifische Präzisionskleinserienfertigung für die Optik relevant.
6CNCs stärkste Rolle liegt bei kundenspezifischen optomechanischen Präzisionskomponenten wie Tuben, Gehäusen, Sensorstrukturen, Spiegelhaltern, Ausrichtteilen, Präzisionsreflektoren und verwandten Mechanikteilen vom Prototyp zur wiederholbaren Kleinserie.
Echte optische Flächen mit Diamantdrehen, Ultrapräzisionspolieren oder Spezialfinish müssen bei der Fertigungsprüfung getrennt benannt werden und sind keine gewöhnliche CNC-Toleranz.
Was gehört in eine Optikbauteilanfrage?
Eine gute Anfrage vermittelt mehr als Material und Nennmaße.
3D-CAD und 2D-Zeichnung beifügen und Funktionsbeziehungen, Bezüge, gegebenenfalls optische Achse, Beschichtung, GD&T und optisch aktive Flächen zeigen.
Bei echter Optik zusätzlich Form, Rauheit, Beschichtung, optische Sichtkriterien und geplantes Messverfahren angeben.
Vor allem die Funktion jedes kritischen Merkmals erklären.
Linsenpositionierung, Sensorebene, Spiegelauflage oder direkte Reflexion können den vorgeschlagenen Fertigungsweg wesentlich verändern.
Abschließende Erkenntnis
Die hilfreichste Frage lautet nicht:
„Wie eng kann die Maschine tolerieren?“
Sondern:
„Welche geometrische Beziehung entscheidet über die optische Funktion?“
Beim Tubus ist es die gemeinsame Sitzachse, beim Kameragehäuse die Beziehung von Achse und Sensor, beim Spiegelhalter die Montagestabilität, beim Reflektor oder Werkzeug die tatsächliche Fläche statt eines normalen ±-Maßes.
Sind diese Beziehungen klar, wird der Fertigungsweg deutlich.
Manche Teile brauchen Präzisionsdrehen oder 5-Achs-CNC, andere Schleifen, Läppen, oder Polieren. Echte optische Flächen können Einkorn-Diamantdrehen oder andere Ultrapräzisionsverfahren erfordern.
Optische Präzisionsbearbeitung identifiziert die wenigen leistungsbestimmenden Flächen und Beziehungen und reproduziert sie zuverlässig vom Prototyp zur Kleinserie, statt jede Fläche maximal präzise zu machen.


