
PRÄZISIONSENDBEARBEITUNG / NACH ZEICHNUNG
Flachschleifdienstleistungen
Kontrollierte Ebenheit. Parallele Flächen. Funktionale Oberflächen.
Präzisionsflachschleifen für Platten, Blöcke, Werkzeuge, Einsätze, Distanzstücke und weitere Komponenten mit kritischen ebenen Flächen. Wir koordinieren Bearbeitung, Wärmebehandlung, Schleifen und Prüfung nach der in Ihrer Zeichnung angegebenen Dicke, Ebenheit, Parallelität und Oberflächengüte.
- Prototypen und Kleinserienproduktion
- Bearbeitung, Wärmebehandlung und Schleifen in einem Projekt
- Ebenheits-, Parallelitäts- und Dickenkontrolle
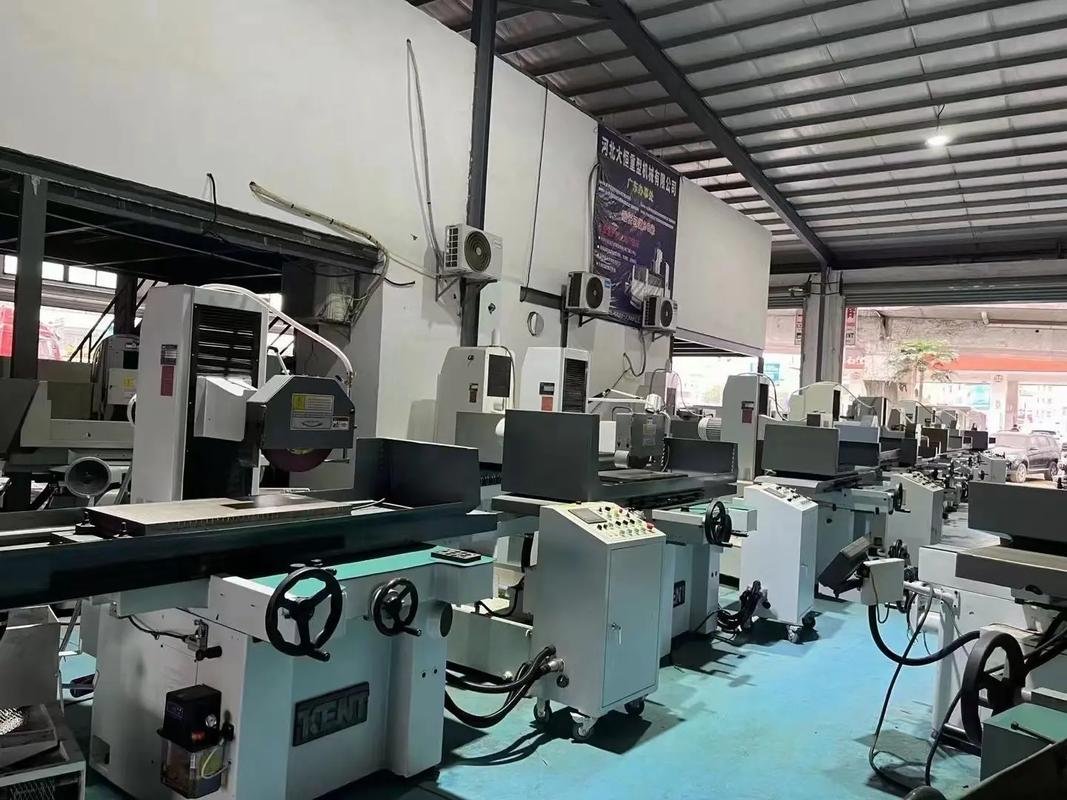
Flachschleifkapazitäten und Spezifikationen
Die Flachschleifkapazitäten von 6CNC unterstützen Präzisionsplatten, Blöcke, Werkzeugkomponenten, Maschinenteile und gehärtete Komponenten, bei denen Ebenheit, Parallelität, Dickenkontrolle und Oberflächengüte entscheidend sind. Flachschleifen kann mit CNC-Bearbeitung, Wärmebehandlung, Veredelung und Prüfung in einen vollständigen Fertigungsweg nach Zeichnung integriert werden.
±0.003 mm*
Präzisions-Dickentoleranz
0.003 mm*
Ebenheit
Ra 0.1 μm*
Beste Oberflächengüte
1,000 × 500 mm*
Maximale Schleiffläche
Technische Spezifikationen
Verfahren und Werkstückspannung
Schleifverfahren
Präzisionsflachschleifen, Umfangsschleifen, Stirnschleifen
Werkstückspannung
Magnetspannplatte, mechanische Vorrichtung, Sondervorrichtung
Kapazität und Produktion
Maximale Schleiffläche
Bis zu 1,000 × 500 mm (39.4 × 19.7 in)*
Maximale Werkstückhöhe
Bis zu 400 mm (15.7 in)*
Maximales Teilegewicht
Bis zu 500 kg (1,102 lb)*
Produktionsmenge
Prototypen, Kleinserien mit 1–600 Teilen und wiederkehrende Produktion
Präzision und Werkstoffzustand
Typische Dickentoleranz
±0.005 mm (±0.0002 in)
Präzisions-Dickentoleranz
Bis zu ±0.003 mm (±0.00012 in)*
Ebenheit
Bis zu 0.003 mm (0.00012 in)*
Parallelität
Bis zu 0.003 mm (0.00012 in)*
Typische Oberflächengüte
Ra 0.2–0.8 μm
Beste Oberflächengüte
Bis zu Ra 0.1 μm*
Werkstoffhärte
Weiche und gehärtete Werkstoffe; bis etwa 65 HRC bei geeigneten Stählen*
*Kapazität und Präzision hängen von Bauteilgröße, Geometrie und Werkstoff ab. Die endgültigen Spezifikationen werden anhand Ihrer Zeichnung abgestimmt.
Wo Flachschleifen Präzision hinzufügt
Wenn eine gefräste oder wärmebehandelte Fläche ebener, paralleler oder gleichmäßiger werden muss, bietet Flachschleifen einen kontrollierten Endbearbeitungsweg. Das Werkstück wird auf einer geeigneten Spannplatte oder Vorrichtung abgestützt, während kleine Materialmengen von den spezifizierten Flächen abgetragen werden.
Bezugs- und Referenzflächen
Stabile Bezugspolster und Positionierflächen für wiederholbare Bauteilpositionierung.
Parallele Paarungsflächen
Gegenüberliegende Flächen mit definierter Beziehung für Montage und Lastverteilung.
Kontrollierte Dicke
Fertige Abschnitte für Stapelhöhen, Freiräume und Distanzmaße.
Endbearbeitung nach Wärmebehandlung
Endmaßbearbeitung ausgewählter gehärteter Flächen nach thermischer Verarbeitung und Verformung.
Führungs- und Montageflächen
Bezugsflächen, präzise Paarungsflächen und Montageschnittstellen mit kontrollierter Geometrie.
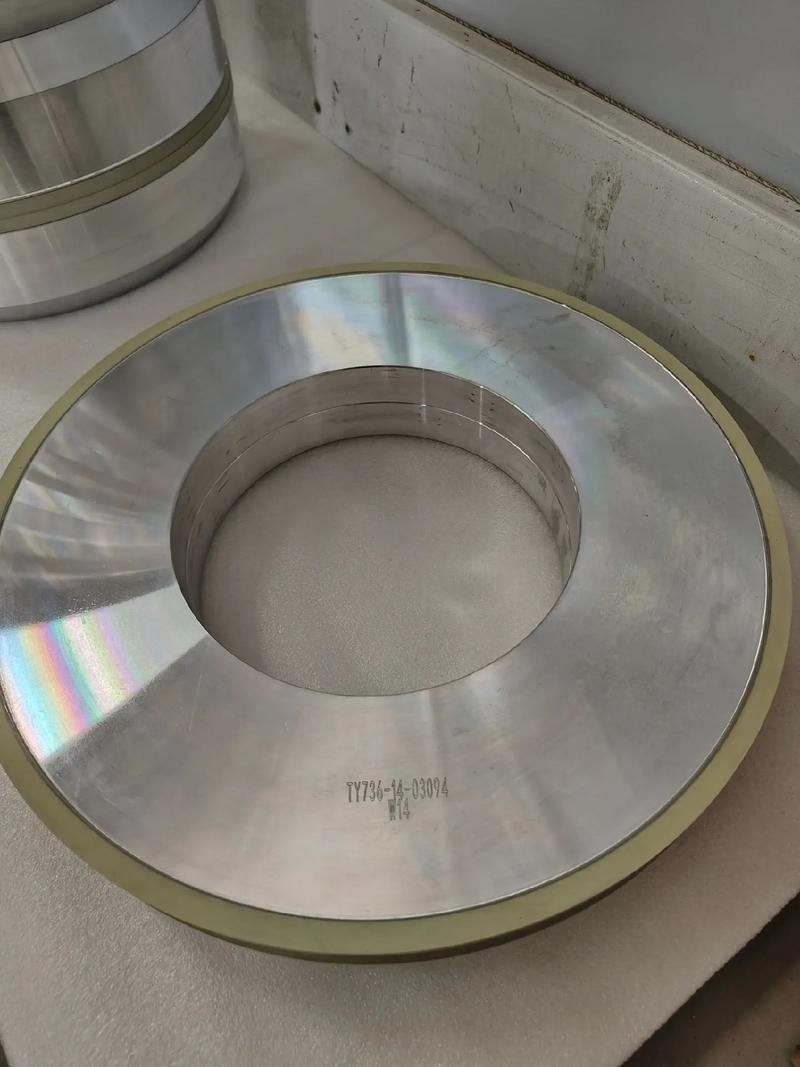
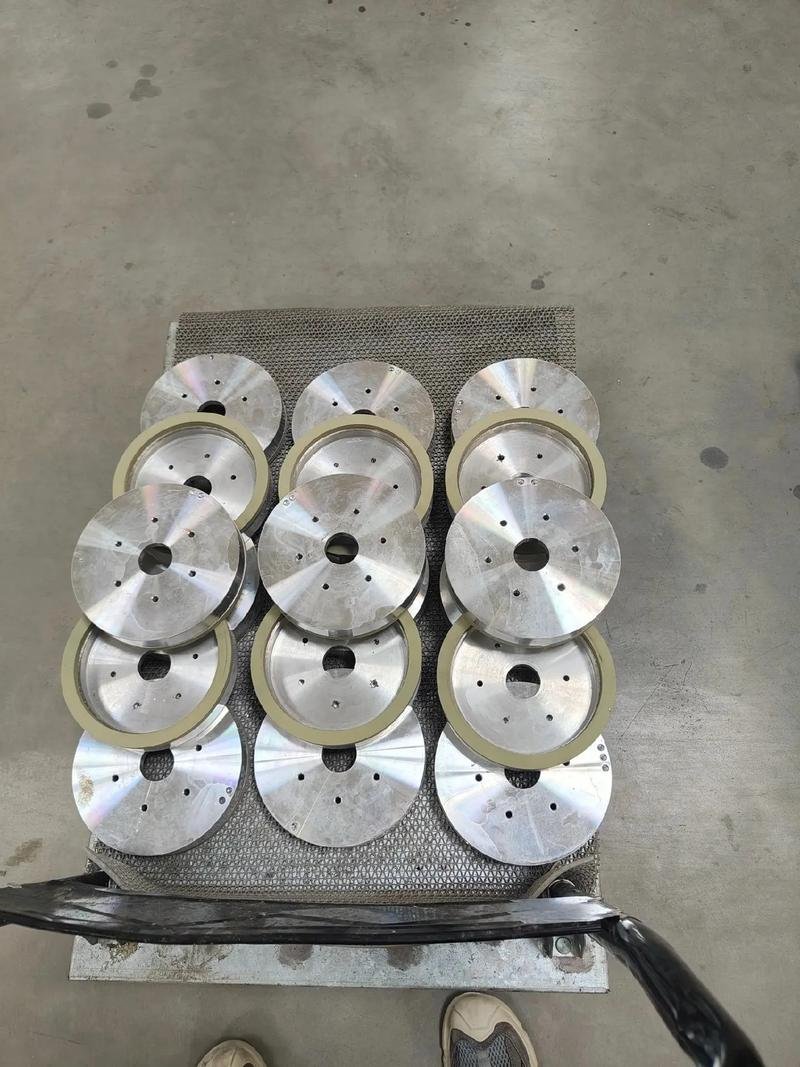
Von 6CNC unterstützte Flachschleifverfahren
Scheibenspezifikation, Abrichtzustand, Vorschübe und Durchgänge werden nach Werkstoff und Kontaktfläche gewählt. Kleine und empfindliche Teile benötigen kontrollierte Abstützung und Handhabung.
Teile, die wir schleifen
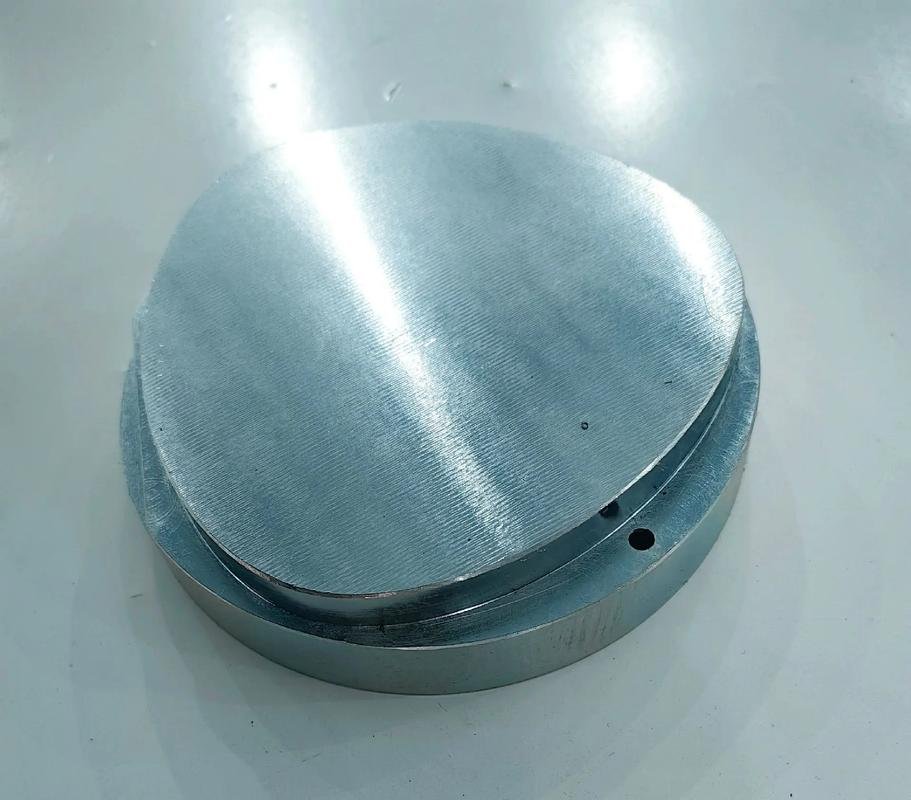
- Präzisionsplatten
- Maschinenblöcke
- Werkzeugkomponenten
- Vorrichtungskomponenten
- Matrizen- und Formenkomponenten
- Distanzstücke
- Verschleißplatten
- Führungskomponenten
- Montagekomponenten
- Gehärtete Maschinenkomponenten
- Dickenkritische Komponenten
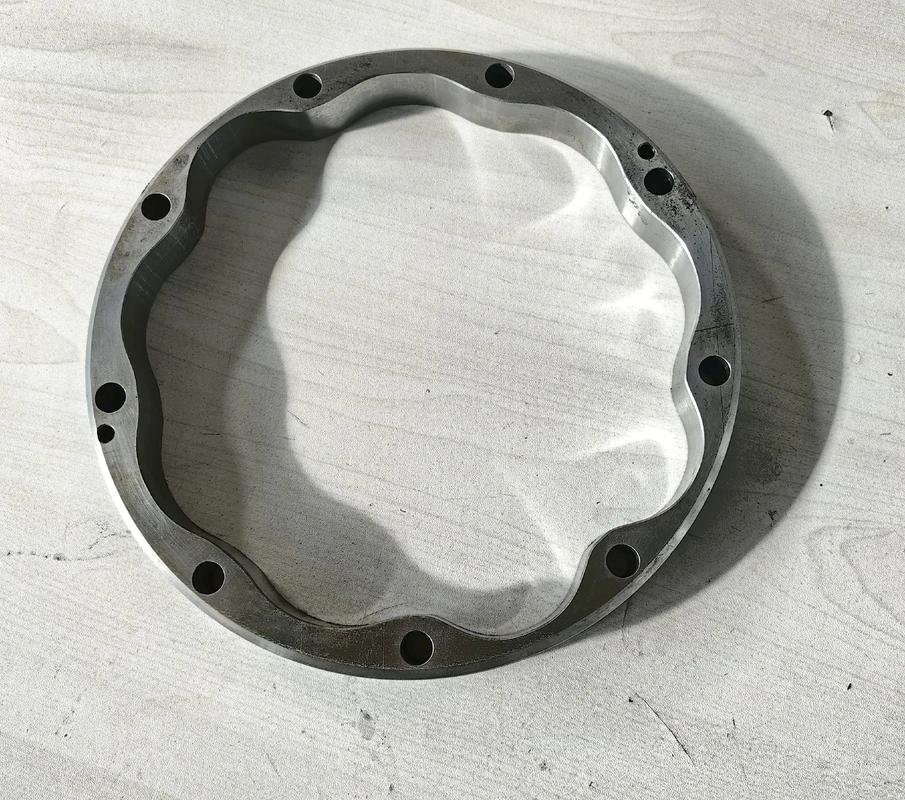
Ebene Flächen bilden den Schleifumfang. Löcher, Taschen, Profile und weitere Merkmale können mit dem geeigneten Bearbeitungsschritt vorbereitet werden.
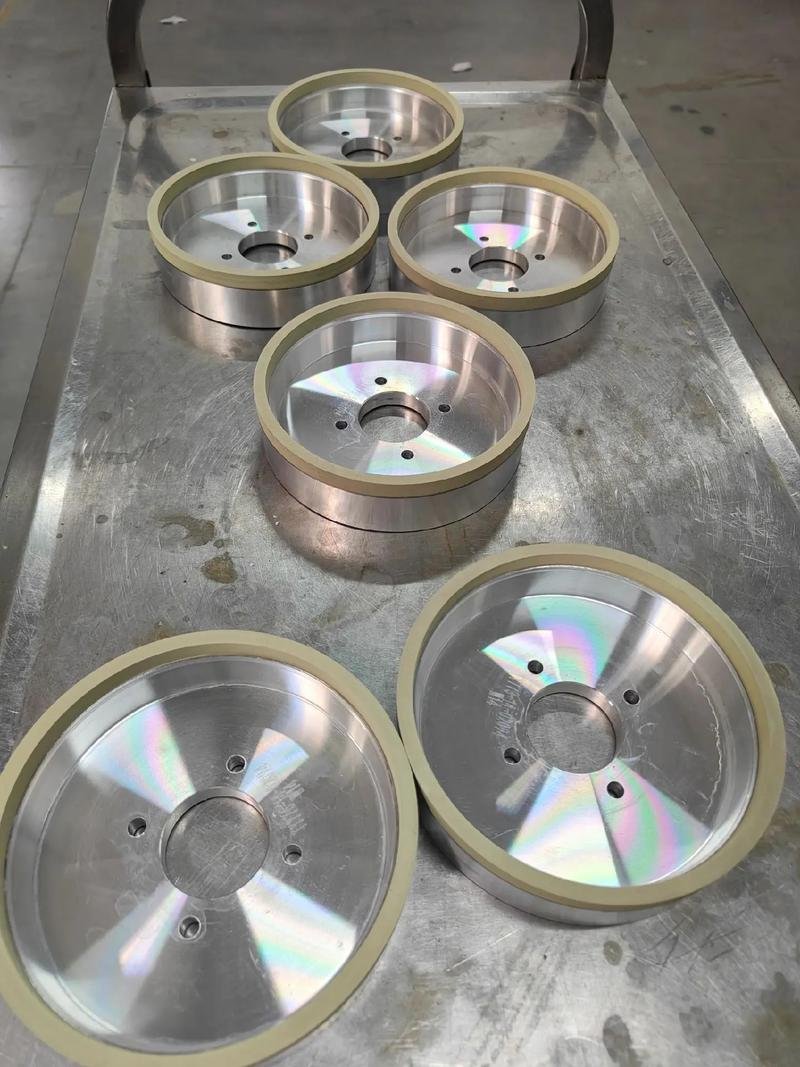
Von der Zeichnungsprüfung zum Endschleifen
- Zeichnungs- und Bezugsprüfung
Funktionsflächen, Bezüge, Ebenheit, Parallelität, Dicke, Oberflächengüte, Werkstoffzustand und Prüfanforderungen bestimmen. - Vorbearbeitung und Zugabenplanung
Gesamtgeometrie fräsen oder anderweitig bearbeiten und kontrollierte Schleifzugabe belassen. Querschnittsflexibilität und Zugang berücksichtigen. - Wärmebehandlung und Stabilität
Härten oder Spannungsabbau bei Bedarf koordinieren. Bewegung vor Festlegung der Endbearbeitungseinrichtung berücksichtigen. - Flachschleifen
Werkstückspannung auswählen, Scheibe abrichten und spezifizierte Flächen fertigbearbeiten. Kühlschmierstoff, Wärme, Ausfunken und Teileorientierung während des Zyklus steuern. - Endprüfung
Erforderliche Dicke, Flächengeometrie, Bezugsbeziehungen und Oberflächengüte mit geeigneter Abstützung und Messmethoden verifizieren.
Werkstoffe für Flachschleifen
Gehärtete und legierte Stähle
4140, 4340, C45, Wälzlagerstähle und weitere gehärtete Stahlkomponenten.
Werkzeugstähle
H13, O1, A2, D2, S7.
Nichteisenmetalle
Ausgewählte Aluminium-, Kupfer-, Messing- und Titanlegierungen, soweit für die Schleifanforderung geeignet.
Hochtemperaturlegierungen
Ausgewählte Nickelbasislegierungen einschließlich Inconel 625 und Inconel 718.
Werkstoffsorte, Härte, Materialzugabe, Geometrie und erforderliche Oberflächengüte werden bei Auswahl des Schleifansatzes gemeinsam geprüft.
Ebenheit, Parallelität und Dicke kontrollieren
Eine glatt aussehende Fläche beweist keine Ebenheit oder Parallelität. Die Funktion hängt von spezifizierter Geometrie, Werkstoffstabilität, Abstützungszustand und Beziehung zu den Zeichnungsbezügen ab.
- Dicke
- Ebenheit
- Parallelität
- Rechtwinkligkeit
- Oberflächengüte
- Bezugsbeziehungen
- Stufenhöhe
- Paarungsflächengenauigkeit
Bezugsstrategie
Geschliffene Flächen auf funktionale Zeichnungsbezüge beziehen, statt jede Fläche isoliert zu behandeln.
Thermische Kontrolle
Schleifwärme, Kühlschmierstoffzufuhr, Scheibenzustand und Messtemperatur steuern.
Bauteilstabilität
Eigenspannung, wärmebehandlungsbedingte Bewegung, Querschnittsdicke, Abstützung und Spannkraft prüfen.
Oberflächenintegrität
Scheibe, Abrichten und Durchgänge nach Oberflächenanforderungen und Risiko von Schleifbrand oder metallurgischen Schäden auswählen.
Rechtwinkligkeit und Stufenhöhe
Beziehungen benachbarter Flächen, Stufenhöhe und präzise Paarungsflächen anhand des Zeichnungsbezugssystems kontrollieren.
6CNC-Prüfung und Qualitätsdokumentation
Anforderung und typisches Prüfverfahren
Dicke
Mikrometer / KMG
Ebenheit
KMG / Messung auf Messplatte
Parallelität
Mikrometer / KMG
Rechtwinkligkeit
KMG / Präzisionsmessung
Oberflächengüte
Rauheitsprüfgerät
Position / Bezugsbeziehungen
KMG
Prüfabstützung, Stichproben, Bezugseinrichtung und Messauflösung werden nach Merkmal und Toleranz gewählt. Mikrometervergleiche für Parallelität erfordern geeignete Referenz und Stichprobenplan; ein einzelner Dickenwert belegt weder Ebenheit noch Parallelität.
Typische Prüfausrüstung
- Digitale Mikrometer
- Messuhren und Höhenmessgeräte
- Messplatte und geeignete Abstützungen
- KMG / Formmessung nach Bedarf
- Rauheitsprüfgerät
- Endmaße
Qualitätsdokumentation
- FAI (Erstmusterprüfung), wenn spezifiziert
- COC (Konformitätsbescheinigung), wenn vereinbart
- Maßprüfberichte
- Werkstoffzeugnisse
- Kundenspezifische Prüfdokumentation auf Anfrage
Prüfverfahren und erforderliche Nachweise werden mit dem Angebot vereinbart; Ausrüstung und Messauflösung werden auf jedes Merkmal und jede Toleranz abgestimmt.
FAQ zum Flachschleifen
Welche Ebenheits-, Parallelitäts- und Dickentoleranzen können Sie einhalten?
Die typische Dickentoleranz beträgt ±0.005 mm (±0.0002 in); Präzisionstoleranzen reichen bis ±0.003 mm, Ebenheit und Parallelität bis 0.003 mm.
Welche Oberflächengüte kann Flachschleifen erreichen?
Die typische Oberflächengüte liegt bei Ra 0.2–0.8 μm, mit Feinoberflächen bis Ra 0.1 μm.
Können Sie gehärteten Stahl nach Wärmebehandlung schleifen?
Ja, ausgewählte gehärtete Stahlflächen können nach Wärmebehandlung fertiggeschliffen werden. Der Plan berücksichtigt Härte, Verformung, Materialzugabe und Oberflächenintegrität.
Können Sie dünne Platten oder nichtmagnetische Teile schleifen?
Diese Teile benötigen geeignete Abstützung und Werkstückspannung. Mechanische oder Sondervorrichtungen können eingesetzt werden, wenn Magnetspannung ungeeignet ist; dünne Bereiche müssen auf Verformung beim Spannen und Lösen bewertet werden.
Können Sie das komplette Teil bearbeiten und schleifen?
Ja. Bearbeitung, Erodieren bei Bedarf, Wärmebehandlung, Schleifen, Veredelung und Prüfung können in einem Projekt koordiniert werden. Das Angebot definiert die enthaltenen Arbeitsgänge.
Wie prüfen Sie Ebenheit und Parallelität?
Ebenheit wird mit einem geeigneten Form- oder KMG-Messplan über die spezifizierte Fläche geprüft. Parallelität wird relativ zum Zeichnungsbezug mit geeigneter Messuhr, Höhenmessung oder KMG-Einrichtung geprüft. Abstützung und Stichproben werden für die Toleranz definiert.
Unterstützen Sie Prototypen und wiederkehrende Kleinserien?
Ja. Geben Sie Anfangsmenge und erwarteten Wiederholbedarf an. Wir planen Werkstückspannung, Fertigungsweg und Prüfumfang passend zum Los.
Was sollte eine Flachschleifanfrage enthalten?
CAD-Modell und PDF-Zeichnung mit Werkstoff, Härte, Menge, Funktionsflächen, Bezugssystem, Dicke, Ebenheit, Parallelität, Oberflächengüte, Beschichtungsanforderungen und erforderlichen Prüfprotokollen senden.
Senden Sie uns Ihre Schleifzeichnung
Laden Sie CAD-Datei und kontrollierte Zeichnung mit Werkstoff, Härte, Menge, kritischen Flächen, Dicke, Ebenheit, Parallelität, Oberflächengüte und Prüfanforderungen hoch. Unser Ingenieurteam prüft den Fertigungsweg vor der Angebotserstellung.
Verwandte Werkstoffratgeber
Wärmebehandlungszustand und Anforderungen an die Oberflächenintegrität von Nickellegierungsteilen prüfen.