
6CNC · Vervollständigen Sie Ihre Teile
Oberflächenveredelung für Kundenspezifische bearbeitete Teile
6CNC bietet Oberflächenveredelung für kundenspezifische bearbeitete Teile, vom Eloxieren und Beschichten bis zum Polieren und Glasperlenstrahlen. Wir prüfen Grundwerkstoff, kritische Maße, Betriebsbedingungen und optische Anforderungen, damit das fertige Bauteil Ihre Montage und Anwendung unterstützt.
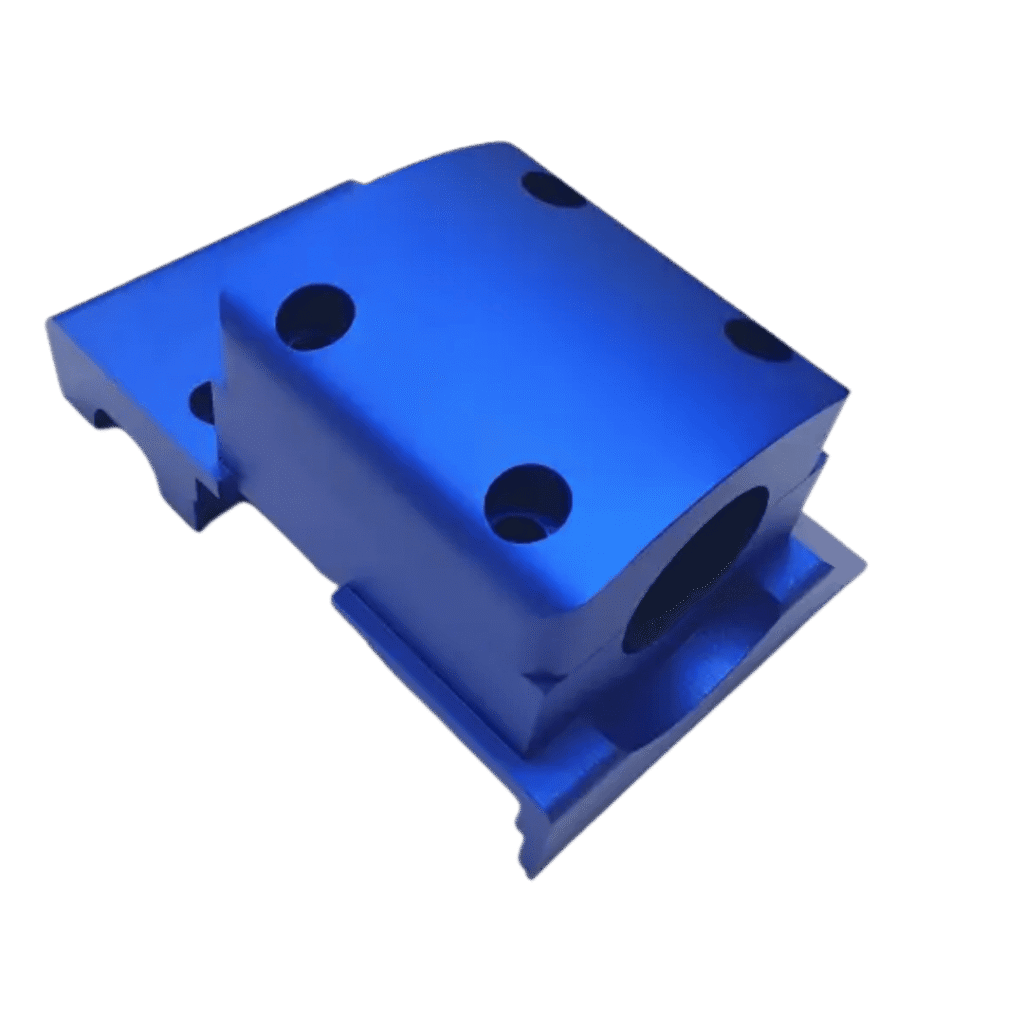
- Schützende und optische Veredelungen
- Koordination von Bearbeitung und Veredelung
- Zeichnungsdefinierte Prüfung
Warum mit 6CNC arbeiten?
Bei 6CNC wird Veredelung gemeinsam mit der Bearbeitung geplant und nicht erst nach Fertigstellung ergänzt. Wir koordinieren Oberflächenvorbereitung, Veredelungspartner, Maßanforderungen und Endkontrollen für Prototypen und Wiederholserien.
Ein koordinierter Ablauf
Führen Sie Bearbeitungs-, Veredelungs- und Prüfanforderungen in einer Projektprüfung zusammen. Unser Team klärt Reihenfolge und Flächen mit besonderem Aufmerksamkeitsbedarf.
Funktion und Optik
Teilen Sie uns mit, ob Korrosionsschutz, Verschleiß, Reibung, Leitfähigkeit, Struktur oder Farbe Vorrang hat. Das Verfahren muss zu Werkstoff und Verwendungszweck passen.
Vom Prototyp bis zu Wiederholserien
Definieren Sie frühzeitig eine freigegebene Oberflächenreferenz und den Prüfumfang. Wir unterstützen Folgeabstimmungen anhand von Zeichnungsrevision, Veredelungsspezifikation und Optikkriterien.
Schutzbehandlungen und Metallbeschichtungen
Beginnen Sie mit dem geforderten Ergebnis und dem Grundwerkstoff. Verschiedene Behandlungen verändern unterschiedliche Oberflächeneigenschaften; keine einzelne Veredelung bietet jede Art von Schutz oder Optik.
Eloxieren Typ II
Typ-II-Eloxieren erzeugt eine kontrollierte Aluminiumoxidschicht auf einem Aluminiumteil. Es verbessert Korrosionsbeständigkeit, bietet moderaten Verschleißschutz und ermöglicht zahlreiche Einfärbungen.
Es gehört zu den gängigsten Veredelungen für CNC-Aluminiumteile, insbesondere Gehäuse, Halterungen, Elektronikprodukte, optische Geräte und sichtbare Serienteile. Natur und Schwarz sind üblich; weitere Farben richten sich nach Projektanforderungen.
- Geeignete Werkstoffe: Aluminiumlegierungen
- Typische Dicke: Etwa 5–25 μm, je nach Spezifikation
- Farben: Natur, Schwarz, Rot, Blau, Gold und Sonderfarben
- Besonders geeignet für: Gehäuse, Halterungen, Elektronik-, Optik- und Konsumbauteile
- Wesentliche Vorteile: Korrosionsbeständigkeit, Optik, moderater Verschleißschutz
- Maßeinfluss: Schichtaufbau an Präzisionsmerkmalen berücksichtigen
Harteloxieren / Typ III
Typ-III-Harteloxieren erzeugt eine dickere und härtere Oxidschicht als Typ II. Es dient vor allem funktionalen Aluminiumbauteilen, die höhere Beständigkeit gegen Abrieb, Gleitkontakt, wiederholte Handhabung oder anspruchsvolle Umgebungen benötigen.
Harteloxieren wird häufig für Maschinen-, Luftfahrt- und Hydraulikbauteile, Vorrichtungen, Werkzeuge und Verschleißflächen spezifiziert. Wegen der relativ dicken Oxidschicht sollten Bearbeitungszugaben und Abdecken für Präzisionsbohrungen, Gewinde, Lagersitze und Fügeflächen berücksichtigt werden.
- Geeignete Werkstoffe: Aluminiumlegierungen
- Typische Dicke: Etwa 25–125 μm, je nach Spezifikation
- Optik: Naturgrau bis Dunkelgrau; Schwarz und weitere Optionen je nach Legierung/Verfahren
- Besonders geeignet für: Verschleißbauteile, Maschinenteile, Werkzeuge und Luftfahrtbauteile
- Wesentliche Vorteile: Hohe Oberflächenhärte, Verschleißbeständigkeit, Korrosionsschutz
- Maßeinfluss: Bei eng tolerierten Merkmalen relevant und zu berücksichtigen
Schwarzoxidieren
Schwarzoxidieren ist eine chemische Konversionsbehandlung vor allem für Eisenmetalle, die eine dünne schwarze Oberfläche bei sehr geringer Maßänderung erzeugt. Anders als herkömmliche Beschichtungen trägt sie keine wesentliche Schicht auf.
Es erzeugt eine saubere schwarze Optik, reduziert Reflexion und bietet milden Korrosionsschutz zusammen mit Öl, Wachs oder Versiegelung. Besonders nützlich für präzise Stahlbauteile, bei denen Maßhaltigkeit wichtiger als schwerer Korrosionsschutz ist.
- Geeignete Werkstoffe: Kohlenstoffstahl, legierter Stahl und ausgewählte Edelstähle
- Optik: Mattschwarz bis satinschwarz
- Besonders geeignet für: Wellen, Zahnräder, Verbindungselemente, Werkzeuge, Vorrichtungen und Maschinenbauteile
- Wesentliche Vorteile: Minimale Maßänderung, geringe Blendung, gleichmäßige schwarze Optik
- Korrosionsschutz: Mild; häufig mit Öl oder Versiegelung verstärkt
- Maßeinfluss: Sehr gering
Passivierung
Passivierung ist eine chemische Edelstahlbehandlung, die freies Eisen und andere Oberflächenverunreinigungen entfernt und die Bildung der schützenden passiven Oxidschicht unterstützt.
Anders als galvanische Beschichtung, Lack oder Pulver fügt Passivierung keine wesentliche Schicht hinzu und verändert Optik oder Maße normalerweise nicht merklich. Besonders nützlich für Präzisionsedelstahl mit Anforderungen an Korrosionsbeständigkeit, Sauberkeit und minimale Maßänderung.
- Geeignete Werkstoffe: Edelstahl
- Optik: Im Wesentlichen unverändert
- Besonders geeignet für: Medizinbauteile, Ventile, Verschraubungen, Verteilerblöcke und Präzisionsedelstahlteile
- Wesentliche Vorteile: Verbesserte Korrosionsbeständigkeit und Oberflächensauberkeit
- Maßeinfluss: Vernachlässigbar
Chemisches Vernickeln
Chemisches Vernickeln scheidet eine Nickel-Phosphor-Legierung durch kontrollierte chemische Reaktion statt elektrischen Stroms ab. So entstehen relativ gleichmäßige Schichtdicken auf komplexen Geometrien, Vertiefungen, Kanten und Innenmerkmalen.
Die Oberfläche bietet hohe Korrosions- und Verschleißbeständigkeit sowie eine harte gleichmäßige Schicht. Besonders nützlich für mechanische Präzisionsbauteile, bei denen Schichtgleichmäßigkeit und Maßkontrolle wichtig sind.
- Geeignete Werkstoffe: Aluminium, Stahl, Edelstahl, Kupfer und kompatible Legierungen
- Typische Dicke: Etwa 5–50 μm, je nach Spezifikation
- Optik: Glatte silbergraue Metalloberfläche
- Besonders geeignet für: Präzisionsbauteile, Ventile, Formen, Verteilerblöcke, Zahnräder und Verschleißteile
- Wesentliche Vorteile: Gleichmäßige Abdeckung, Korrosionsbeständigkeit, Verschleißbeständigkeit
- Maßeinfluss: Schichtdicke in Endmaßen berücksichtigen
Verzinken
Verzinken bringt eine dünne Zinkschicht auf Stahl auf, die als Opferkorrosionsschutz dient. Unter korrosiven Bedingungen korrodiert Zink bevorzugt und schützt so den darunterliegenden Stahl.
Es ist praktisch und wirtschaftlich für Verbindungselemente, Halterungen, Beschläge, Montageteile und allgemeine Industrieteile. Unterschiedliche Konversionsnachbehandlungen verändern Optik und Korrosionsverhalten.
- Geeignete Werkstoffe: Kohlenstoffstahl und legierter Stahl
- Typische Dicke: Etwa 5–25 μm, je nach Spezifikation
- Optik: Transparent/bläulich-weiß, Gelb, Schwarz und weitere Konversionsoberflächen
- Besonders geeignet für: Verbindungselemente, Halterungen, Beschläge und allgemeine Stahlbauteile
- Wesentliche Vorteile: Wirtschaftlicher Opferkorrosionsschutz
- Maßeinfluss: Schichtdicke bei Gewinden und Präzisionspassungen berücksichtigen
Verchromen
Verchromen trägt Chrom auf eine vorbereitete Metalloberfläche auf und verbessert Härte, Verschleißbeständigkeit, Korrosionsverhalten, Reibungseigenschaften oder Optik.
Dekoratives Chrom wird meist für glänzende Metalloptik eingesetzt, Hartchrom dagegen bei Reibung und Verschleiß. Hartchrom kann mit Übermaß abgeschieden und anschließend auf Endmaße geschliffen oder poliert werden.
- Geeignete Werkstoffe: Stahl und andere entsprechend vorbereitete Metalle
- Optik: Glänzende Metalloberfläche
- Besonders geeignet für: Wellen, Stangen, Lagerflächen, Werkzeuge und Verschleißbauteile
- Wesentliche Vorteile: Oberflächenhärte, Verschleißbeständigkeit und reibungsarme Eigenschaften
- Maßeinfluss: Bei funktionalen Präzisionsflächen berücksichtigen
Vernickeln
Vernickeln trägt eine schützende Nickelschicht auf und verbessert Korrosionsbeständigkeit, Verschleißverhalten und Optik. Je nach System und Spezifikation reicht das Ergebnis von funktionaler technischer Schicht bis zu glänzender dekorativer Oberfläche.
Nickel kann auch als Zwischenschicht unter Chrom oder anderen Oberflächen dienen. Es wird häufig für mechanische Bauteile, Verbinder, Beschläge, Gehäuse und dekorative Metallteile verwendet.
- Geeignete Werkstoffe: Stahl, Edelstahl, Kupfer, Messing und entsprechend vorbereitetes Aluminium
- Optik: Glänzend bis satiniert metallisch
- Besonders geeignet für: Beschläge, Verbinder, mechanische Bauteile und dekorative Teile
- Wesentliche Vorteile: Korrosionsbeständigkeit, Verschleißschutz und Optik
- Maßeinfluss: Schichtaufbau an kritischen Merkmalen berücksichtigen
Chemische Konversionsbeschichtung / Alodine-Behandlung
Für Aluminiumprojekte mit spezifiziertem Konversionsverfahren. Senden Sie Legierung, maßgebliche Spezifikation, elektrische Kontaktanforderungen, gegebenenfalls Lacksystem und Dokumentationsanforderungen zur Prüfung.
6CNC bestätigt Werkstoffkompatibilität, Veredelungsablauf und Partnerverfügbarkeit für das Teil. Nennen Sie Verfahren und Spezifikation auf der Zeichnung statt nur die Farbe.
Bearbeitete, entgratete und verfeinerte Oberflächen
Entscheiden Sie, welche Flächen nach Bearbeitung zusätzliche Arbeit benötigen. 6CNC prüft Vorbereitung gemeinsam mit Kantenzustand, sichtbaren Werkzeugspuren, Struktur und Endmaßen.
Bearbeitungszustand
Teile im Bearbeitungszustand werden direkt nach CNC-Fräsen oder -Drehen ohne zusätzliche Oberflächenbehandlung geliefert. Feine Werkzeugspuren können sichtbar bleiben; kritische Maße und Toleranzen werden durch den Bearbeitungsprozess eingehalten.
Dies ist die wirtschaftlichste Wahl für Prototypen, innere Bauteile, Vorrichtungen und Funktionsteile ohne Bedarf an zusätzlichem Korrosionsschutz oder optischer Veredelung. Rauheit kann kontrolliert werden, wenn die Zeichnung einen Ra-Wert vorgibt.
- Geeignete Werkstoffe: Metalle und technische Kunststoffe
- Typische Oberflächengüte: Ra 0.8–3.2 μm, je nach Spezifikation
- Optik: Natürliche bearbeitete Oberfläche mit sichtbaren Werkzeugbahnen
- Besonders geeignet für: Präzisionsbauteile, Prototypen, Vorrichtungen, innere Teile
- Maßeinfluss: Keine
Elektropolieren
Elektropolieren ist ein elektrochemisches Verfahren, das eine kontrollierte mikroskopische Schicht abträgt. Statt eine Beschichtung hinzuzufügen, entfernt es bevorzugt mikroskopische Spitzen und erzeugt so eine glattere, sauberere, glänzendere Oberfläche.
Es wird häufig bei Edelstahlteilen eingesetzt, wenn Korrosionsbeständigkeit, Reinigbarkeit, geringe Rauheit oder Kontaminationskontrolle wichtig sind. Anwendungen umfassen Medizinprodukte, Halbleiteranlagen, Lebensmittelverarbeitung, Fluidsysteme und Präzisionsinstrumente.
- Geeignete Werkstoffe: Vorwiegend Edelstahl; weitere kompatible Metalle verfügbar
- Optik: Glatt, glänzend und sauber
- Besonders geeignet für: Medizin-, Halbleiter-, Fluid- und Hygienebauteile
- Wesentliche Vorteile: Geringere Rauheit, bessere Reinigbarkeit und Korrosionsbeständigkeit
- Maßeinfluss: Trägt kontrolliert Material ab; kritische Maße prüfen
Trommel- / Vibrationsgleitschleifen
Senden Sie Teilegröße, Stückzahl, kleine Bohrungen und Kantenanforderungen zur Prozessprüfung. Kennzeichnen Sie dünne Merkmale und kontaktempfindliche Flächen, die bei Chargenbearbeitung geschützt werden müssen.
Optik definiert keinen Rauheitswert. Ist Rauheit funktional, geben Sie Parameter, Messstellen und Abnahmeverfahren in der Zeichnung an.
Struktur und Optik getrennt spezifizieren
Eine Oberfläche kann glatt, matt, gebürstet oder reflektierend sein, ohne alle Funktionsanforderungen zu erfüllen. 6CNC hilft, Vorbereitung und Veredelungsfolge für die wichtigen Flächen zu definieren.
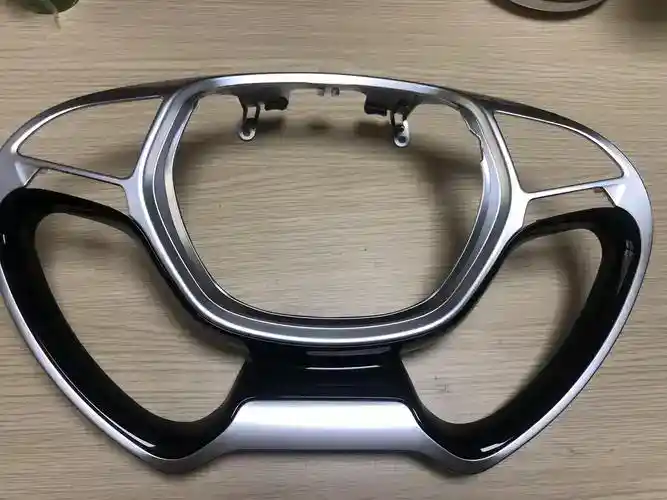
Glasperlenstrahlen
Glasperlenstrahlen erzeugt mit feinen Strahlmitteln eine gleichmäßige matte oder satinierte Oberfläche und reduziert sichtbare CNC-Spuren. Üblich für Aluminium und Edelstahl mit gleichmäßiger, nicht reflektierender Optik.
Es kann vor Eloxieren erfolgen, um eine glattere, gleichmäßige matte Eloxaloberfläche zu erzeugen. Gewinde, Präzisionspassungen, Dichtflächen und weitere kritische Merkmale können bei Bedarf abgedeckt werden.
- Geeignete Werkstoffe: Aluminium, Edelstahl, Stahl, Titan und weitere Metalle
- Optik: Gleichmäßige matte oder satinierte Struktur
- Besonders geeignet für: Gehäuse, Einhausungen, Halterungen, Abdeckungen und Sichtbauteile
- Wesentliche Vorteile: Gleichmäßige Optik, weniger Blendung, weniger sichtbare Bearbeitungsspuren
- Maßeinfluss: Minimal
Bürsten
Bürsten erzeugt mit Schleifbändern, Scheiben oder Pads eine kontrollierte gerichtete Struktur. Es schafft eine gleichmäßige satinierte Optik, reduziert Blendung und macht kleine Bearbeitungsspuren weniger sichtbar.
Gebürstete Oberflächen sind bei sichtbaren Edelstahl- und Aluminiumteilen wie Paneelen, Gehäusen, Abdeckungen und Geräteteilen verbreitet. Bei mehreren sichtbaren Teilen in einer Baugruppe sollte die Strukturrichtung für einheitliche Optik definiert werden.
- Geeignete Werkstoffe: Edelstahl, Aluminium und weitere geeignete Metalle
- Optik: Gerichtete satinierte Struktur
- Besonders geeignet für: Paneele, Gehäuse, Abdeckungen, Einhausungen und Dekorbauteile
- Wesentliche Vorteile: Gleichmäßige optische Erscheinung, reduzierte Blendung
- Maßeinfluss: Minimal
Polieren
Polieren entfernt mechanisch feine Unebenheiten und Bearbeitungsspuren für eine glattere Oberfläche. Je nach Schleifmittelabfolge und Spezifikation reicht das Ergebnis von glatter Satinoptik bis zu stark reflektierender Spiegeloberfläche.
Neben besserer Optik reduziert Polieren Rauheit und erleichtert Reinigung. Es wird häufig für sichtbare Metallteile, Edelstahlanlagen, Medizinbauteile und Produkte mit funktional oder optisch wichtiger Oberflächenqualität eingesetzt.
- Geeignete Werkstoffe: Edelstahl, Aluminium, Stahl, Messing, Kupfer und weitere Metalle
- Optik: Glatte Satin- bis Spiegeloberfläche
- Besonders geeignet für: Sichtbauteile, Medizintechnik und sichtbare Metallflächen
- Wesentliche Vorteile: Bessere Optik, geringere Rauheit, bessere Reinigbarkeit
- Maßeinfluss: Materialabtrag an scharfen Kanten und Präzisionsmerkmalen berücksichtigen
Sandstrahlen
Verwenden Sie eine Referenz für die gewünschte matte Struktur. Kennzeichnen Sie Sichtflächen, empfindliche Merkmale und Flächen, die nicht gestrahlt werden dürfen.
Lack-, Pulver- und Funktionsbeschichtungen
Verbinden Sie Optik und Betriebsumgebung über die Beschichtungsspezifikation. 6CNC prüft Substrat, Vorbereitung, Abdecken und Aushärtungsanforderungen vor Bestätigung des Ablaufs.
Pulverbeschichtung
Pulverbeschichten trägt elektrostatisch geladenes trockenes Pulver auf Metall auf und härtet es zu einer haltbaren Polymerschicht aus. Es bietet gute Korrosions- und Schlagbeständigkeit sowie gleichmäßige Optik.
Zahlreiche Farben, Glanzgrade und Strukturen sind spezifizierbar, geeignet für Gerätegehäuse, Rahmen, Einhausungen, Halterungen und andere sichtbare oder äußere Bauteile. Da Pulver deutlich dicker als viele Konversions- oder galvanische Schichten ist, werden Gewinde und Präzisionsfügeflächen normalerweise abgedeckt.
- Geeignete Werkstoffe: Aluminium, Stahl und weitere geeignete Metalle
- Typische Dicke: Etwa 50–150 μm
- Optik: Matt, satiniert, glänzend oder strukturiert
- Farben: Große Auswahl an Standard- und Sonderfarben
- Besonders geeignet für: Einhausungen, Rahmen, Halterungen, Paneele und Industrieanlagen
- Wesentliche Vorteile: Korrosionsschutz, Haltbarkeit, breite Farbauswahl
- Maßeinfluss: Schichtdicke an Passmerkmalen berücksichtigen
Lackieren / Nassspritzlackieren
Stellen Sie Substrat, Lackspezifikation, Farbreferenz, Glanz und Sichtflächenzeichnung bereit. Nennen Sie Anforderungen an Grundierung, Vorbereitung oder Kompatibilität und geben Sie bei wichtigen Farbabgleichen ein Muster frei.
Elektrophoretische Beschichtung / Elektrotauchlackierung
Für geeignete leitfähige Metallteile. Senden Sie Beschichtungsspezifikation, Abdeckungsanforderungen, Kontaktpunkte, Ablaufmerkmale und maskierte Schnittstellen zur Ablauf- und Machbarkeitsprüfung.
PTFE- / Teflonartige Beschichtung
Für Projekte mit definierten Reibungs-, Trenn- oder Expositionsanforderungen. Spezifizieren Sie System und Substrat, Einsatzbedingungen, zulässigen Schichtaufbau und zu behandelnde Flächen.
Weitere Hart- oder Funktionsbeschichtungen
Teilen Sie die benannte Beschichtung und Leistungsanforderung mit. 6CNC prüft System, Substratkompatibilität, Partnerverfügbarkeit und erforderliche Verifikation vor Lieferbestätigung.
Die Eignung wird für tatsächlichen Werkstoff und Geometrie bestätigt. Nennen Sie anwendungsspezifische Prüfungen in der Anfrage, damit der Umfang vor Fertigung vereinbart wird.
Oberflächenvergleich
Vergleichen Sie gängige Werkstoffe, Zwecke, Maßeinflüsse und Anwendungen. Endgültige Prozessanforderungen richten sich nach spezifiziertem Werkstoff und Zeichnung.
| Oberflächenqualität | Gängige Werkstoffe | Hauptzweck | Typischer Maßeffekt | Typische Anwendungen |
|---|---|---|---|---|
| Bearbeitungszustand | Metalle und Kunststoffe | Funktional / wirtschaftlich | Keine | Prototypen, Präzisionsteile |
| Glasperlenstrahlen | Aluminium, Edelstahl | Optische Struktur | Minimal | Gehäuse, Einhausungen |
| Eloxieren Typ II | Aluminium | Korrosion + Optik | Gering bis mittel | Gehäuse, Halterungen |
| Harteloxieren Typ III | Aluminium | Verschleiß + Härte | Mittel | Verschleißteile, Werkzeuge |
| Pulverbeschichtung | Aluminium, Stahl | Schutz + Farbe | Relativ hoch | Rahmen, Einhausungen |
| Schwarzoxidieren | Stahl | Optik + milder Schutz | Sehr gering | Wellen, Zahnräder, Werkzeuge |
| Passivierung | Edelstahl | Korrosionsbeständigkeit | Vernachlässigbar | Medizin, Ventile, Verschraubungen |
| Elektropolieren | Edelstahl | Glätte + Sauberkeit | Materialabtrag | Medizin, Halbleiter |
| Chemisch Nickel | Mehrere Metalle | Verschleiß + Korrosion | Kontrollierter Schichtaufbau | Präzisionsbauteile |
| Verzinken | Stahl | Korrosionsschutz | Gering | Verbindungselemente, Halterungen |
| Verchromen | Stahl / Metalle | Härte + Verschleiß | Variabel | Wellen, Verschleißflächen |
| Vernickeln | Mehrere Metalle | Korrosion + Optik | Gering bis mittel | Beschläge, Verbinder |
| Polieren | Mehrere Metalle | Glätte + Optik | Materialabtrag | Sichtbare Bauteile |
| Bürsten | Aluminium, Edelstahl | Optische Struktur | Minimal | Paneele, Gehäuse |
Passungen, Gewinde und kritische Flächen schützen
Veredelung kann Material hinzufügen, entfernen oder den Oberflächenzustand verändern. Prüfen Sie Bearbeitungstoleranzen (Englisch) gemeinsam mit Veredelungsanforderungen vor der Teilefertigung.
Oberflächenveredelung kann Endmaße beeinflussen. Kennzeichnen Sie eng tolerierte Bohrungen, Gewinde, Lagersitze, Dichtflächen, Presspassungen, elektrische Kontakte oder Fügeschnittstellen in Zeichnung oder Anfrage.
6CNC plant Bearbeitungszugaben, Abdecken und Nachprüfungen entsprechend der Behandlung, sodass kritische Maße im endgültig veredelten Zustand bewertet werden.
- Endmaße
Geben Sie an, ob jedes kritische Maß vor oder nach Veredelung gilt. Kennzeichnen Sie Fügebohrungen, Lagersitze, Positionierflächen und andere Schnittstellen. - Abdeckanforderungen
Markieren Sie Gewinde, Kontaktflächen, Erdungspunkte, Dichtflächen und Bereiche, die unbehandelt oder unbeschichtet bleiben müssen. - Kanten und kleine Merkmale
Geben Sie Schärfe, Kantenzustand, Beschriftung und feine Details an, die erhalten bleiben müssen. Vorbereitung und Polieren können sie verändern. - Prozessfolge
Vereinbaren Sie die Reihenfolge von Bearbeitung, Entgraten, Vorbereitung, Veredelung und Prüfung. Vermeiden Sie, eine ungeeignete Reihenfolge erst nach Fertigung zu entdecken.
Oberfläche an die Betriebsumgebung anpassen
6CNC prüft Einsatzbedingungen zusammen mit Ihren CNC-Bearbeitungsanforderungen. Teilen Sie die tatsächliche Exposition mit, statt nur eine allgemein beschriebene Schutzoberfläche anzufragen.
Umgebung
Nennen Sie Feuchtigkeit, Chemikalien, Temperatur, Außenexposition und Reinigungsmittel. Substrat und Oberfläche müssen gemeinsam zu diesen Bedingungen passen.
Mechanische und elektrische Funktion
Beschreiben Sie Anforderungen an Gleitkontakt, Verschleiß, Reibung, Dichtung oder elektrischen Kontakt. Eine dekorative Oberfläche allein gewährleistet diese Eigenschaften nicht.
Sichtbare Baugruppen
Kennzeichnen Sie bei Gehäusen, Robotikbauteilen, Vorrichtungen und Einhausungen gemeinsam sichtbare Flächen. Bei nötiger Abstimmung Farbreferenzen oder optische Muster beifügen.
Wie 6CNC Bearbeitung und Veredelung koordiniert
Unser Team prüft vor Auftragsfreigabe alle Anforderungen einschließlich Partneroperationen. Klare Freigabepunkte vermeiden wiederholte Handhabung und späte Änderungen.
01
Spezifikation definieren
Stellen Sie Zeichnung, Werkstoffsorte, Stückzahl, gewünschte Veredelung, Sichtflächen und kritische Maße bereit. Fügen Sie geltende Veredelungsspezifikationen bei.
02
Fertigungsablauf bestätigen
Prüfen Sie Kompatibilität, Vorbereitung, Abdecken, Folge und Prüfanforderungen. Klären Sie fehlende Angaben vor Bearbeitungsbeginn.
03
Referenz freigeben
Vereinbaren Sie bei Bedarf Muster oder Optikreferenz. Dokumentieren Sie freigegebene Farbe, Struktur und zulässige Abweichung.
04
Veredeln und prüfen
Führen Sie vereinbarte Behandlung und Kontrollen durch. Prüfen Sie den Endzustand anhand der Zeichnung und freigegebenen Abnahmeanforderungen.
Definieren, was ein Fertigteil bestehen muss
Verknüpfen Sie die Veredelungsspezifikation mit einem praktikablen Qualitätsprüfplan. Erforderliche Messungen, Berichte und Optikprüfungen sollten im Angebot vereinbart werden.
01
Maßprüfungen
Kennzeichnen Sie nach Behandlung zu messende Merkmale. Nennen Sie montagebestimmende Bezüge und Toleranzen.
02
Optische Abnahme
Definieren Sie Sichtflächen, zulässige Spuren, Farbreferenzen und Handhabungsschutz. Eine gemeinsame Referenz hilft mehr als die undefinierte Forderung nach perfekter Oberfläche.
03
Dokumente und Prüfungen
Nennen Sie erforderliche Oberflächenzertifikate, Schichtmessungen oder anwendungsspezifische Prüfungen. Verfügbarkeit und Umfang vor Bestellung bestätigen.
04
Wiederholbarkeit und Lieferung
Bei Kleinserienbearbeitung und Wiederholfertigunghalten Sie freigegebenen Werkstoff, Veredelung, Zeichnungsrevision und Verpackungsanforderungen konstant.
FAQ zur Oberflächenveredelung
Welche Oberflächen bietet 6CNC an?
Unser Service umfasst Eloxieren, Harteloxieren, Pulverbeschichten, Schwarzoxidieren, Passivieren, Strahlen, Bürsten, Polieren, galvanisches Beschichten, chemisches Vernickeln und ausgewählte Funktionsschichten. Weitere Optionen dieses Verzeichnisses prüft 6CNC anhand von Werkstoff, Zeichnung, Prozessspezifikation und Partnerverfügbarkeit.
Beeinflusst Veredelung meine Toleranzen?
Das ist möglich. Schichtdicke, Materialabtrag und Vorbereitung können Maße oder Passungen beeinflussen. Definieren Sie Endzustand und kritische Merkmale vor Fertigung.
Können Gewinde und Kontaktflächen unbehandelt bleiben?
Geben Sie abzudeckende Bereiche in der Zeichnung an. 6CNC prüft Machbarkeit und Ablauf vor Bestätigung des Veredelungsumfangs.
Können Sie Farbe oder Struktur angleichen?
Stellen Sie Referenz und relevante Flächen bereit. Vereinbaren Sie erreichbares Ergebnis und Abnahmeverfahren; die Optik variiert mit Substrat und Vorbereitung.
Garantiert Polieren eine Dichtfläche?
Nein. Dichtung hängt von Zeichnung, Geometrie, Oberflächenzustand und Anwendung ab. Spezifizieren Sie Rauheit und weitere Abnahmekriterien, statt sich auf Optik zu verlassen.
Koordinieren Sie externe Veredelung?
Ja. 6CNC koordiniert geeignete Partner im Fertigungsablauf mit projektspezifisch vereinbarten Behandlungs- und Prüfanforderungen.
Was soll ich für ein Veredelungsangebot senden?
CAD und Zeichnungen, Werkstoffsorte, Stückzahl, Veredelungsspezifikation, Abdecken, Optikreferenzen, kritische Maße, Dokumente und Lieferziel.
Genügt der Bearbeitungszustand für mein Teil?
Möglicherweise, wenn Zeichnung und Anwendung die bearbeitete Oberfläche zulassen. Spezifizieren Sie Rauheit, Entgraten, kritische Kanten und Sichtflächen zur Prüfung durch 6CNC.
Wie spezifiziert man Lack- oder Beschichtungsfarbe?
Senden Sie Farbreferenz, Glanz- oder Strukturanforderung, Sichtflächen und zulässige Abweichung. Bei nötiger Optikabstimmung Muster/Referenz und Prüfbedingungen vereinbaren.
Sind Wärmebehandlung und SPI-Oberfläche dasselbe wie Beschichtung?
Nein. Wärmebehandlung betrifft Werkstoffzustand, SPI-Klassen betreffen Formoberflächen. Nennen Sie Verfahren und Abnahmekriterien, damit sie dem passenden Fertigungsvorgang zugeordnet werden.
Starten Sie Ihr Projekt mit 6CNC
Angebot für Oberflächenveredelung anfordern
Senden Sie 6CNC Ihre Dateien und Projektanforderungen. Wir prüfen Fertigungsablauf, Werkstoff, Stückzahl, Oberfläche, Prüfung und Lieferung für ein projektspezifisches Angebot.
Leitfäden für Aluminiumwerkstoffe
Vergleichen Sie Legierung, Zustand, Bearbeitungsverhalten und Veredelungsanforderungen für Ihr nächstes 6CNC-Teil.
Werkstoffleitfäden für Nichteisenmetalle und Superlegierungen
Definieren Sie Veredelungskompatibilität und Maßzugaben für die spezifizierte Werkstoffsorte.