

HDPE lässt sich vergleichsweise leicht zerspanen. Auf einer CNC-Maschine verhält es sich jedoch anders als Aluminium.
Hochdichtes Polyethylen verursacht relativ geringe Schnittkräfte und normalerweise keinen ausgeprägten Werkzeugverschleiß. Es lässt sich mit üblichen CNC-Anlagen fräsen, drehen, bohren, konturfräsen und mit Gewinden versehen. Das macht es für Chemieanlagen, Führungen, Verschleißteile, maritime Bauteile, Vorrichtungen und Lebensmittelmaschinen interessant.
Die eigentliche Herausforderung ist die Maßkontrolle. HDPE ist deutlich weicher und weniger steif als Metall, dehnt sich bei Wärme stärker aus, verformt sich unter Spannkräften und kann sich nach dem Materialabtrag bewegen. Ein unmittelbar nach der Bearbeitung einwandfrei wirkendes Teil kann nach dem Abkühlen oder Ausspannen andere Maße aufweisen.
Entscheidend sind deshalb Wärme, Werkstückspannung, scharfe Schneiden, Spanabfuhr und realistische Toleranzen. Dieser Leitfaden erklärt geeignete Werkzeuge und Strategien, Maßhaltigkeit, Verformung und Oberflächengüte sowie die Unterschiede zu UHMW, POM/Delrin, PTFE und anderen technischen Kunststoffen.
Was ist HDPE?
HDPE steht für High-Density Polyethylene, also hochdichtes Polyethylen. Dieser Thermoplast besitzt einen vergleichsweise hohen kristallinen Anteil. Gegenüber Polyethylen niedriger Dichte bietet er in der Regel eine höhere Steifigkeit und Festigkeit bei weiterhin guter Zähigkeit und Chemikalienbeständigkeit.
Für zerspante Bauteile sind insbesondere folgende Eigenschaften relevant:
- geringe Dichte;
- gute Schlagzähigkeit;
- sehr gute Feuchtigkeitsbeständigkeit;
- breite Chemikalienbeständigkeit;
- relativ geringe Reibung;
- gute Zerspanbarkeit;
- vergleichsweise niedrige Materialkosten.
HDPE ist als dünne oder dicke Platte, Rundstab, Rohr und extrudiertes Profil erhältlich. Angeboten werden naturfarbene, schwarze UV-stabilisierte, höhermolekulare und spezielle Qualitäten.
Nicht alle Polyethylene verhalten sich gleich. Standard-HDPE und UHMW-PE gehören zwar zur selben Werkstofffamilie, unterscheiden sich jedoch in Verschleißverhalten, Steifigkeit, Molekulargewicht und Bearbeitungseigenschaften.
Informationen zur Werkstoffauswahl und Fertigung finden Sie bei unserer CNC-Bearbeitung technischer Kunststoffe.
Warum HDPE CNC-bearbeiten statt formen?
HDPE wird häufig spritzgegossen, blasgeformt oder extrudiert. Flaschen, Tanks, Rohre, Behälter und zahlreiche Konsumprodukte entstehen mit diesen Verfahren in großen Stückzahlen.
Die CNC-Bearbeitung erfüllt andere Anforderungen. Sie eignet sich insbesondere für:
- Prototypen und Kleinserienteile;
- Geometrien aus dicken Platten;
- engere lokale Maßanforderungen;
- individuelle Vorrichtungen;
- häufige Konstruktionsänderungen;
- große Bauteile;
- Projekte ohne Investition in ein eigenes Formwerkzeug.
Benötigt eine chemische Industrieanlage beispielsweise 20 individuelle HDPE-Ventilhalter, lohnt sich ein Spritzgießwerkzeug meist kaum. Die Halter lassen sich stattdessen aus einer HDPE-Platte zuschneiden und direkt auf Endgeometrie bearbeiten. Bei Änderungen werden CAD-Modell und CNC-Programm angepasst. Diese Flexibilität erklärt den Nutzen der Zerspanung auch bei Kunststoffen, die sonst häufig in Formen verarbeitet werden.
Übliche HDPE-Qualitäten für die CNC-Bearbeitung
Nicht jedes als HDPE angebotene Material ist identisch. Die Qualität sollte zu den Einsatzbedingungen passen.
Standard-HDPE
Universelles HDPE eignet sich für industrielle Bauteile, Vorrichtungen, Distanzstücke, Führungen, Tanks und Komponenten in feuchter Umgebung. Es bietet ein gutes Verhältnis aus Kosten, Zähigkeit, Chemikalienbeständigkeit und Zerspanbarkeit.
UV-stabilisiertes HDPE
Für Außenanwendungen kommen schwarze oder anderweitig UV-stabilisierte Rezepturen infrage, etwa für maritime Ausrüstung, Außenmaschinen, landwirtschaftliche Teile und Baubeschläge. Naturfarbenes Standard-HDPE kann unter langfristiger UV-Einwirkung altern; die tatsächliche Außenbelastung gehört daher in die Materialspezifikation.
Höhermolekulares HDPE
Qualitäten mit höherem Molekulargewicht können bessere Schlag- und Verschleißbeständigkeit bieten. Sie kommen für industrielle Verschleißteile infrage, wenn gewöhnliches HDPE keine ausreichende Lebensdauer erzielt.
Lebensmittelkontakt und besondere regulatorische Anforderungen
Einige HDPE-Produkte werden für definierte Lebensmittelkontakt- oder andere regulatorische Anforderungen hergestellt. Bei geforderter Konformität zählen das Materialzeugnis und die genaue Harzqualität.
Die allgemeine Aussage „HDPE ist lebensmittelecht“ reicht nicht aus. Das tatsächlich gelieferte Material muss die einschlägigen Anforderungen der Anwendung erfüllen.
HDPE ist leicht zu schneiden, aber schwieriger präzise zu halten
HDPE setzt dem Werkzeug wesentlich weniger Widerstand entgegen als Edelstahl oder Titan. Die niedrigen Schnittkräfte sind günstig; die geringe Steifigkeit begünstigt jedoch Bewegungen des Werkstücks.
Verformung durch das Spannen
Ein Schraubstock kann den Rohling zusammendrücken. Wird er in diesem verformten Zustand bearbeitet, federt das Material nach dem Öffnen der Backen zurück und die Maße ändern sich.
Auslenkung durch Schnittkräfte
Dünne Wände können dem Fräser ausweichen.
Wärmeausdehnung
Bearbeitungswärme kann die Abmessungen vorübergehend vergrößern.
Eigenspannungen
Extrudiertes oder geformtes Halbzeug kann innere Spannungen enthalten, die beim Materialabtrag frei werden.
Deshalb sind extrem enge Pauschaltoleranzen für sämtliche HDPE-Bauteile meist unrealistisch. Erreichbare Maße hängen von Größe, Geometrie, Halbzeugzustand, Temperatur, Spannung und der Position des tolerierten Merkmals ab. Auch Plattendicke, Bearbeitungsfolge und Prüftemperatur beeinflussen das Ergebnis; eine einzelne Toleranz beschreibt keine allgemeingültige Fertigungsfähigkeit.
Realistische Toleranzen bei CNC-bearbeitetem HDPE
HDPE lässt sich durchaus präzise bearbeiten, wenn die Toleranzen sein physikalisches Verhalten berücksichtigen. Ein kompaktes, dickwandiges Bauteil mit kurzen Maßketten ist leichter maßhaltig herzustellen als eine lange, dünne Platte.
Eine Bohrung mit 20 mm Durchmesser in einem massiven HDPE-Block lässt sich beispielsweise einfacher kontrollieren als die Gesamtbreite eines 600 mm langen dünnen Paneels.
Für ausgewählte kompakte Merkmale kann ±0,05–0,10 mm als Ausgangspunkt einer Abstimmung dienen, vorbehaltlich Fertigungsprüfung und Probemessung. Dies ist weder eine universelle HDPE-Toleranz noch eine garantierte 6CNC-Fähigkeit. Bei vielen allgemeinen Bauteilen sind größere Toleranzen sinnvoller und wirtschaftlicher.
Konstrukteure sollten fragen:
- Bestimmt dieses Maß die Montage?
- Handelt es sich um eine Gleit- oder Presspassung?
- Wie groß ist das Bauteil?
- Schwankt die Betriebstemperatur?
- Erfolgt die Messung bei kontrollierter Temperatur?
Eine bei kleinen Metallmerkmalen übliche Forderung von ±0,02 mm kann bei einem großen HDPE-Teil wenig praktischen Nutzen haben, wenn bereits normale Temperaturänderungen größere Maßverschiebungen verursachen.
Praktische Zeichnungshinweise enthält unser Leitfaden zur richtigen Festlegung von CNC-Toleranzen.
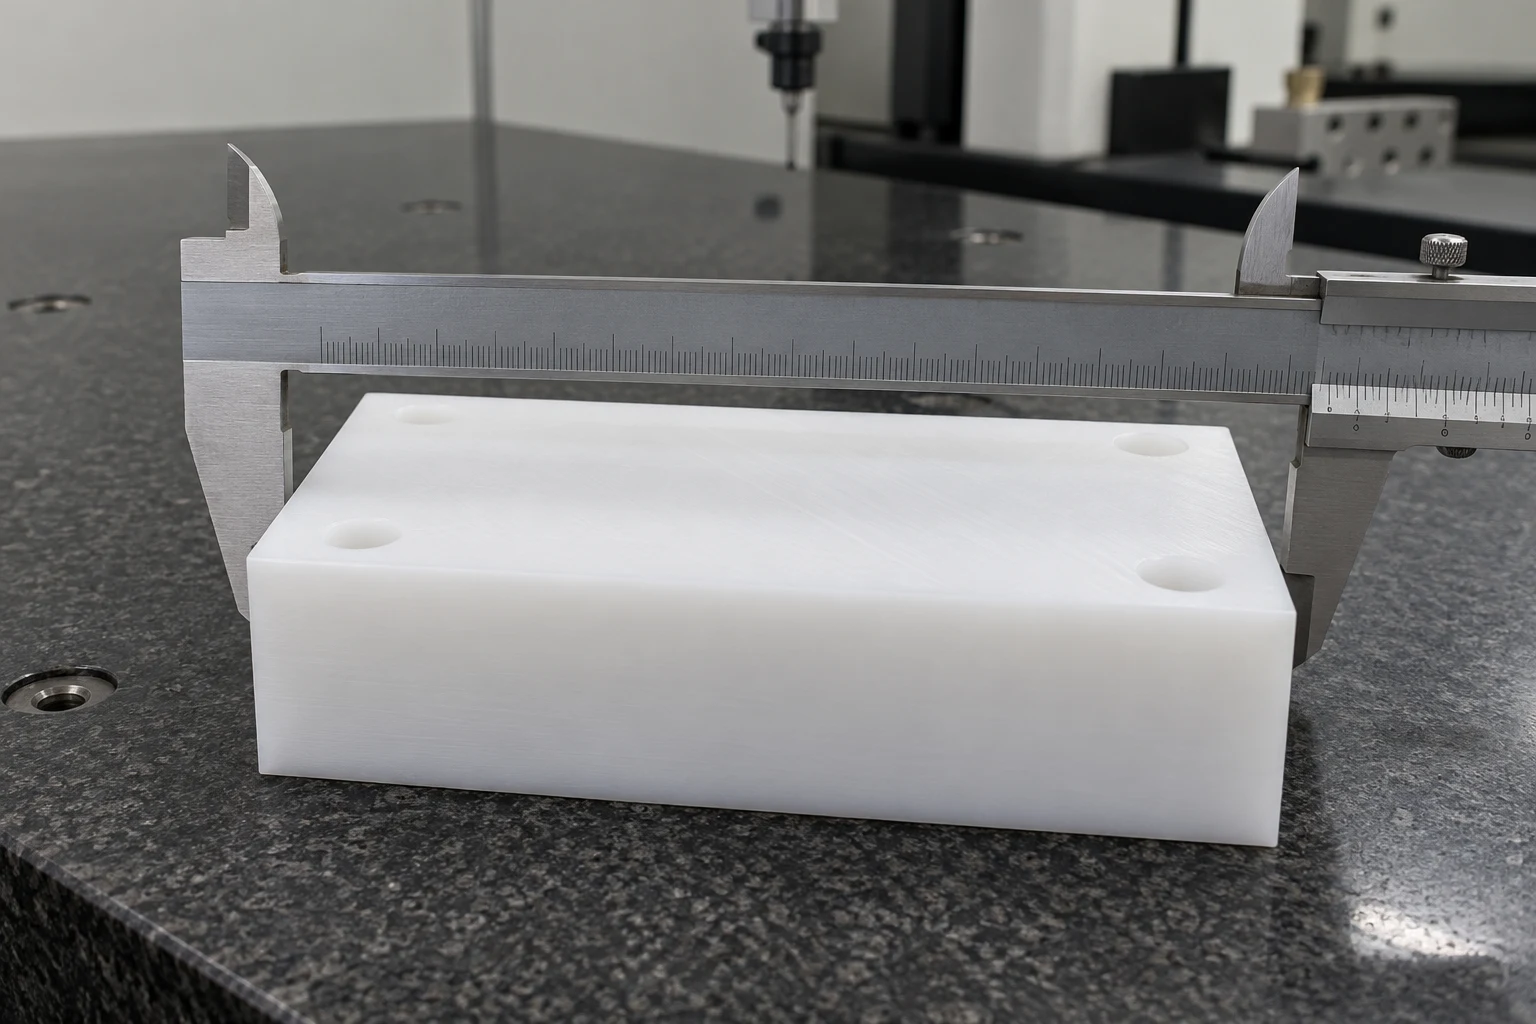
Wärmeausdehnung als wesentlicher Konstruktionsfaktor
HDPE dehnt sich bei Temperaturänderungen wesentlich stärker aus als Metall. Das betrifft sowohl die Fertigung als auch den späteren Einsatz.
Wird eine lange HDPE-Schiene in einer warmen Werkstatt bearbeitet und anschließend in einer kühleren Umgebung montiert, kann sich ihre Gesamtlänge merklich ändern. Ohne Bewegungszugabe kann dies die Funktion beeinträchtigen.
Besonders wichtig ist dieser Effekt bei langen Führungsschienen, großen Platten, Paneelen, Maschinenschutzteilen, maritimen Bauteilen und Außenanlagen.
Auch die Prüfung wird beeinflusst: Ein noch bearbeitungswarmes Präzisionsmaß kann nach dem Temperaturausgleich anders ausfallen. Teile mit engeren Toleranzen sollten sich vor der Endkontrolle thermisch stabilisieren. Bei kritischen Maßen muss die zugrunde gelegte Prüftemperatur bekannt sein.
Schneidwerkzeuge für HDPE auswählen
HDPE verlangt normalerweise keine außergewöhnlichen Werkzeuge. Entscheidend ist eine scharfe Schneide, die den Kunststoff sauber schert. Ein stumpfes Werkzeug verursacht mehr Reibung und Wärme; mögliche Folgen sind Schmieren, angeschmolzene Kanten, schlechte Oberflächen und Maßänderungen.
Hartmetall-Schaftfräser
Scharfe Hartmetall-Schaftfräser eignen sich für die meisten HDPE-Fräsarbeiten. Für Aluminium oder Kunststoff ausgelegte Werkzeuge bieten häufig scharfe Schneiden, große Spanräume und gute Spanabfuhr.
Ein- oder zweischneidige Fräser können hilfreich sein, weil HDPE relativ große Späne erzeugt und von offenen Spanräumen profitiert.
Werkzeuge mit polierten Spannuten
Polierte Nuten reduzieren Reibung und das Anhaften von Kunststoffspänen. Sie sind besonders nützlich, wenn Oberflächenqualität und Spanabfuhr wichtig sind.
O-Flute-Fräser
O-Flute-Fräser sind beim Konturfräsen von Kunststoffen verbreitet. Ihre Geometrie unterstützt einen sauberen Schnitt und die Spanabfuhr bei Thermoplasten, insbesondere bei Platten, Paneelen, Konturen und größeren flachen HDPE-Bauteilen.
Warum extreme Härte oder Beschichtungen meist nicht entscheidend sind
Manche Leitfäden empfehlen teure beschichtete oder diamantbestückte Werkzeuge. Bei gewöhnlichem ungefülltem HDPE ist extreme Verschleißbeständigkeit jedoch selten die zentrale Herausforderung: Das Material ist wenig abrasiv.
Werkzeugschärfe ist meist wichtiger als eine besondere Beschichtung. Diamant- oder Spezialwerkzeuge können bei langen Serien oder verstärkten Kunststoffen sinnvoll sein; für normales HDPE ist ein scharfer, hochwertiger Hartmetallfräser häufig praktischer.
Die Strategie sollte zunächst auf scharfe Schneiden, ausreichenden Spanraum, geringe Reibung und beherrschte Wärmeentwicklung ausgerichtet sein.
HDPE CNC-fräsen
CNC-Fräsen ist ein vielseitiges Verfahren für individuelle HDPE-Bauteile. Es ermöglicht Taschen, Befestigungsbohrungen, Nuten, Konturen, Vertiefungen, Dichtmerkmale und kundenspezifische 3D-Geometrien.
Da sich HDPE leicht schneiden lässt, kann der Materialabtrag schnell erfolgen. Starker Eingriff ist dennoch nicht immer sinnvoll: Er erzeugt mehr Wärme und kann nachgiebige Merkmale verdrängen.
Bewährt hat sich die Trennung von Schruppen und Schlichten. Beim Schruppen wird der Großteil des Materials mit definiertem Schlichtaufmaß entfernt. Ein abschließender leichter Schnitt erzeugt die kritische Geometrie erst nach dem wesentlichen Abtrag und Spannungsabbau. Das hilft besonders bei Ebenheit, Wanddicke und präzisen Taschen.
Hinweise zu Wanddicke, Taschentiefe und Werkzeugzugang finden Sie im Konstruktionsleitfaden zum CNC-Fräsen.
HDPE CNC-drehen
Drehen eignet sich für zylindrische Komponenten wie Buchsen, Distanzstücke, Hülsen, Rollen, Ringe und Teile für Flüssigkeitssysteme.
Auch hier muss die Schneide einen sauberen Span abheben, statt den Kunststoff zu verdrängen oder zu verschmieren. Lange nachgiebige Teile können zusätzliche Abstützung benötigen. Dünne Ringe können sich bei zu hohem Backendruck nach der Bearbeitung verformen. Weiche Backen oder größere Spannflächen verteilen die Kräfte gleichmäßiger.
HDPE-Platten auf CNC-Routern bearbeiten
Große HDPE-Platten werden häufig auf CNC-Routern bearbeitet, etwa für Maschinenschutz, Bootspaneele, Auskleidungen, Fertigungsteile, große Vorrichtungen und Industriepaneele. Für breite Platten ist dies oft effizienter als ein konventionelles Bearbeitungszentrum.
Bei großflächigen ebenen Teilen sind Vakuumspannungen möglich, sofern genügend Fläche für sichere Haltekräfte vorhanden ist. Kleine, ineinander verschachtelte Plattenteile können durch Haltestege oder eine dünne stehen gelassene Restschicht gesichert werden, damit sie sich beim Fertigstellen der Kontur nicht bewegen.
HDPE bohren
Das scheinbar einfache Bohren kann Probleme verursachen. Lange fadenförmige Späne wickeln sich um den Bohrer; in tiefen Bohrungen kann sich Wärme stauen.
Hilfreich sind:
- scharfe Bohrer und geeignete Spitzengeometrien;
- bei Bedarf Tiefloch- beziehungsweise Entspanzyklen;
- häufiges Entfernen der Späne;
- Vermeiden unnötiger Verweilzeiten.
Austrittsgrate entstehen, wenn die verbleibende Materialschicht den Schnitt nicht mehr ausreichend stützt. Eine Unterlage oder angepasste Fertigbearbeitung verbessert die Austrittskante.
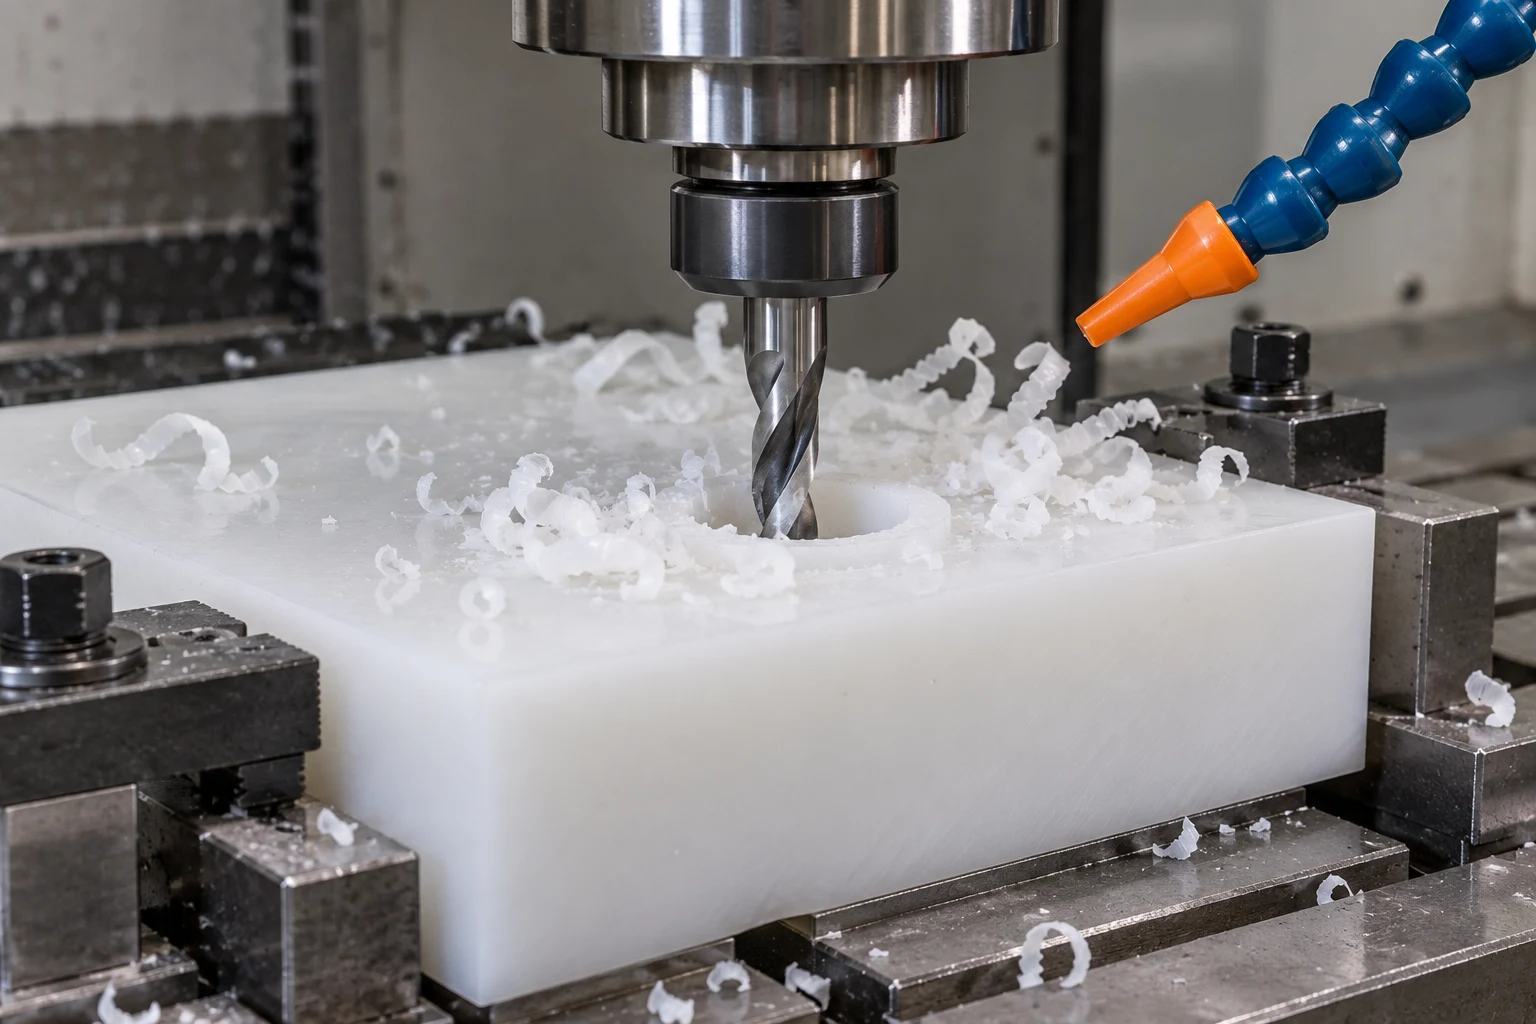
Präzise Bohrungen in HDPE herstellen
Der Bohrungsdurchmesser verdient besondere Aufmerksamkeit. Ein Bohrer erzeugt nicht immer das genaueste Endmaß. Für wichtige Passungen kommen Vorbohren mit Untermaß und anschließendes Ausspindeln, Fräsen durch Interpolation, Feinbohren oder gegebenenfalls Reiben infrage.
Die Passung muss trotzdem die Temperaturabhängigkeit und Nachgiebigkeit von HDPE berücksichtigen. Eine enge Übermaßpassung kann sich abhängig von Temperatur und Montagekraft unterschiedlich verhalten. Bei Präzisionsbaugruppen sollte die funktional erforderliche Passung festgelegt werden, statt Metallpassungen ungeprüft zu übernehmen.
Verfahren zum Fertigbearbeiten von Bohrungen erläutert unser Leitfaden zum CNC-Ausspindeln.
Gewinde in HDPE herstellen
HDPE lässt sich durch Gewindebohren, Gewindefräsen, Gewindedrehen sowie mit eingeformten oder eingesetzten Metallgewinden versehen.
Direkt geschnittene Kunststoffgewinde eignen sich für viele gering belastete Anwendungen. Da HDPE wesentlich weicher als Metall ist, können häufige Montagen die Gewinde verschleißen, besonders bei Metallschrauben.
Bei wiederholter Demontage oder höheren Lasten sind Gewindeeinsätze, gefangene Muttern oder andere Metalleinsätze zu erwägen. Auch die Einschraublänge muss genügen: Ein kurzes Feingewinde, das in Aluminium funktioniert, kann in HDPE unzureichend tragfähig sein.
Gewindefräsen oder Gewindebohren?
Gewindebohren ist für Standardgewinde schnell und einfach. Gewindefräsen bietet mehr Kontrolle, etwa bei größeren Durchmessern, mehreren Gewindegrößen mit einem Werkzeug oder notwendiger Durchmesserkorrektur.
Bei gewöhnlichen HDPE-Bauteilen reicht Gewindebohren häufig aus. Maßgeblich sind Geometrie und Produktionsbedarf; das technisch aufwendigere Verfahren ist nicht automatisch besser.
Spanbeherrschung als praktische Herausforderung
HDPE bildet häufig lange, zusammenhängende fadenförmige Späne. Sie können sich um das Werkzeug wickeln, am Spindelbereich ansammeln, in Taschen liegen bleiben, fertige Flächen verkratzen und die Kühlung behindern.
Meist hilft bessere Spanabfuhr mehr als eine bloße Verringerung der Bearbeitungsgeschwindigkeit. Geeignet sind Druckluft, Absaugung, große Spanräume, offene Werkzeugbahnen und regelmäßiges Entspanen.
Tiefe Taschen brauchen besondere Aufmerksamkeit: Eingeschlossene Späne werden wiederholt zerschnitten. Planen Sie die Spanabfuhr deshalb vor der Bearbeitung tiefer oder geschlossener Merkmale.
Wärme bei der HDPE-Bearbeitung beherrschen
HDPE erweicht bei vergleichsweise niedrigen Temperaturen. Zu viel Reibung kann angeschmolzene Kanten, verschmierte Flächen, am Werkstück haftende Späne und Maßänderungen verursachen.
Häufige Ursachen sind stumpfe Werkzeuge, übermäßiges Reiben, schlechte Spanabfuhr, ungeeignete Vorschübe oder eine zu hohe Drehzahl bei zu geringer Spanungsdicke.
Ein verbreiteter Fehler ist eine metallähnliche Bearbeitung mit hoher Drehzahl und sehr geringem Vorschub. Dann reibt das Werkzeug, statt einen sauberen Span zu bilden. Eine scharfe Schneide sollte ausreichend Span abheben, sodass Wärme mit dem Span abgeführt wird und nicht im Werkstück bleibt.
Luftkühlung oder flüssiger Kühlschmierstoff?
Druckluft funktioniert häufig gut, weil sie Späne entfernt, etwas kühlt und keine flüssige Verunreinigung einbringt.
Flüssige Kühlschmierstoffe sind bei geeigneten Anwendungen ebenfalls möglich. Zu prüfen sind ihre Verträglichkeit mit dem Werkstoff und dem nachfolgenden Prozess. Bei Lebensmittelkontakt, medizinischen oder besonders sauberen Anwendungen können Rückstände zusätzliche Reinigung erfordern. Die richtige Wahl hängt von Bauteil und Fertigungsumgebung ab.
Vorschub und Drehzahl für HDPE
Für HDPE gibt es keine universell richtige Drehzahl oder Vorschubgeschwindigkeit. Die Parameter hängen von Werkzeugdurchmesser, Schneidenzahl, Schneidengeometrie, Zustellung, Werkzeugbahn, Maschinensteifigkeit und Bauteilgeometrie ab.
Ein kleiner Routerfräser und ein großer Fräser benötigen unterschiedliche Einstellungen. Pauschale Angaben wie „400–1000 U/min“ helfen ohne Werkzeugdurchmesser und Zahnvorschub deshalb wenig. Richtwerte sind nur Ausgangspunkte.
Beobachtet werden sollten echte Späne statt Staub, angeschmolzene Flächen, Spanwickel, Vibrationen und Maßveränderungen. Ein sauberer Schnitt ist wichtiger als eine einzige vermeintlich allgemeingültige Spindeldrehzahl.
HDPE spannen, ohne es zu verformen
Bei der Werkstückspannung unterscheidet sich erfahrene Kunststoffbearbeitung besonders deutlich von Metallbearbeitung. HDPE kann unter Schraubstockdruck merklich zusammengedrückt werden. Wird eine dünne Platte an zwei Seiten zu stark gespannt, wölbt sie sich; die Maschine bearbeitet die verformte Geometrie. Nach dem Lösen verändert sich die Form.
Mögliche Folgen sind schlechte Ebenheit, falsche Breite und wechselnde Wanddicken. Geeignete Maßnahmen können sein:
- weiche Backen und breitere Spannflächen;
- geringerer Spanndruck;
- Vakuumvorrichtungen;
- Opferplatten;
- verteilte Schrauben;
- doppelseitiges Vorrichtungsklebeband bei leichten Operationen;
- formangepasste Aufnahmen.
Ziel ist genügend Haltekraft gegen die Bearbeitungskräfte, ohne das Material unnötig zu verformen.
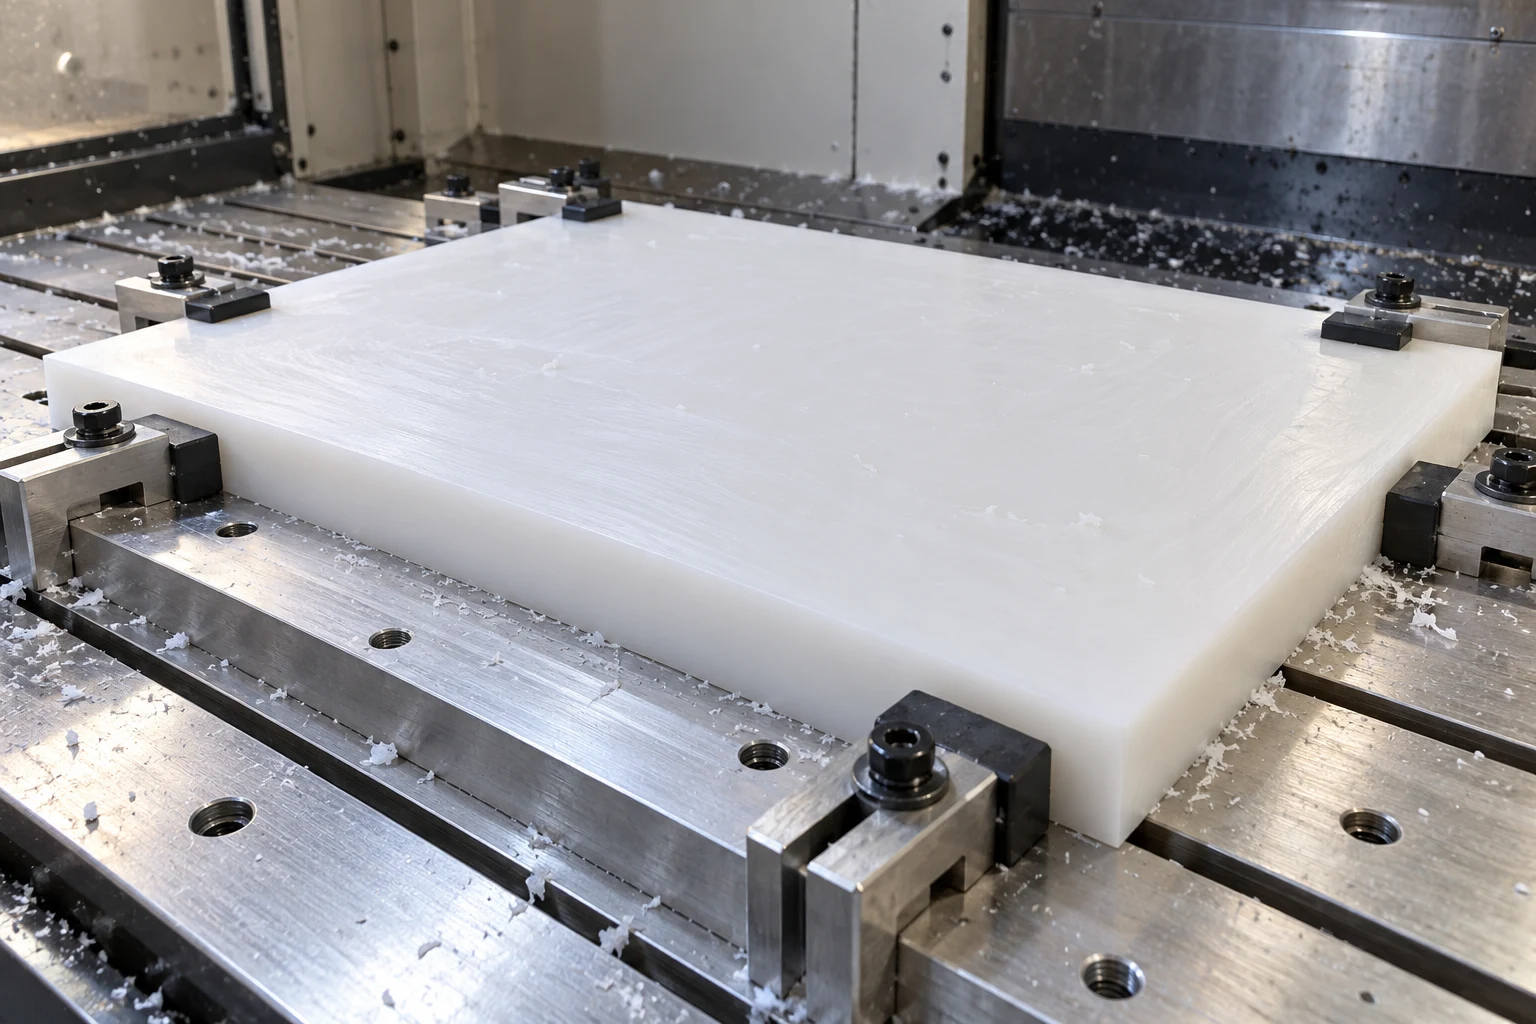
Dünnwandige HDPE-Teile bearbeiten
Dünnwandige Teile sind besonders schwer maßhaltig zu fertigen. Wegen der geringen Steifigkeit können bereits moderate Schnittkräfte eine Wand auslenken.
Bei einer dünnen HDPE-Chemikalienwanne mit tiefer Tasche stützt zunächst das umliegende Material die Wand. Mit zunehmender Tiefe wird sie nachgiebiger. Ein schwerer Schlichtschnitt kann sie vom Fräser wegdrücken.
Mögliche Strategien:
- beim Schruppen dickere Wände stehen lassen;
- beide Seiten schrittweise fertigbearbeiten;
- abschließende Schnittkräfte reduzieren;
- vorübergehende Abstützungen einsetzen;
- scharfe Werkzeuge verwenden;
- unnötig lange Werkzeugauskragungen vermeiden.
Die Grundsätze ähneln denen dünner Aluminiumteile, HDPE ist jedoch noch nachgiebiger. Weitere Hinweise bietet unsere dünnwandige CNC-Bearbeitung.
Ebenheit bei großen HDPE-Bauteilen
Große HDPE-Platten enthalten häufig fertigungsbedingte Eigenspannungen. Einseitiger Materialabtrag kann das Spannungsgleichgewicht verändern und die Platte wölben.
Für gute Ebenheit kann die Folge so aussehen:
- eine Seite schruppen;
- Platte wenden;
- Gegenseite bearbeiten;
- Werkstück stabilisieren lassen;
- beide Seiten schlichten.
Symmetrischer Abtrag reduziert den Verzug. Auch der Halbzeugzustand ist wichtig: Für eine Präzisionsplatte sollte möglichst bearbeitungsstabiles Ausgangsmaterial gewählt werden, statt allein auf Werkzeugbahnkorrekturen zu setzen.
HDPE vor der Bearbeitung tempern?
Tempern wird bei technischen Kunststoffen gelegentlich zum Abbau innerer Spannungen empfohlen. Der Nutzen hängt von Halbzeugform, Lieferant, Abtragsmenge und Maßanforderungen ab. Es ist kein automatischer Schritt für jedes HDPE-Projekt.
Bei vielen allgemeinen Bauteilen genügen geeignetes Halbzeug und ausgewogener Materialabtrag. Bei großen Teilen mit viel Abtrag und engerer Ebenheitsforderung kann eine vom Lieferanten empfohlene thermische Konditionierung sinnvoll sein.
Befolgen Sie den vom Materialhersteller vorgesehenen Temperaturzyklus. Eine pauschale, von einem anderen Polymer übernommene Tempertemperatur ist ungeeignet.
Oberflächengüte bei bearbeitetem HDPE
Ein scharfes Werkzeug kann unmittelbar eine glatte Oberfläche erzeugen. Typische Fehler sind faserige Stellen, Schmieren, Werkzeugspuren, angeschmolzene Kanten und Grate. Sie weisen oft auf stumpfe Schneiden, Reiben, schlechte Spanabfuhr oder übermäßige Wärme hin.
Anders als bei Metall ist Polieren nicht immer die einfachste Verbesserung. Häufig führt die Optimierung des Zerspanungsprozesses selbst zur besseren Oberfläche. Optische Anforderungen sollten realistisch bleiben: Kunststoff zerkratzt bei der Handhabung leichter als eloxiertes Aluminium oder gehärteter Stahl.
Grate und Kantenbearbeitung
An Bohrungen, Nuten und Fräskonturen können weiche Grate oder aufgeworfene Kanten zurückbleiben. Zum Entgraten eignen sich scharfe Handwerkzeuge, Fasenfräser, kontrolliertes Schaben oder Beschneiden.
Thermisches Entgraten verlangt Vorsicht, da sich das Material verformen kann. Eine kleine CNC-gefräste Fase liefert häufig ein saubereres und wiederholbareres Ergebnis als aggressive manuelle Nacharbeit.
HDPE oder UHMW: Unterschiede bei der Bearbeitung
HDPE und UHMW-PE sind verwandt, aber nicht identisch. UHMW besitzt ein extrem hohes Molekulargewicht und wird für Verschleißleisten, Kettenführungen, Lager, reibungsarme Flächen und schlagbeanspruchte Teile eingesetzt.
UHMW bietet gegenüber Standard-HDPE typischerweise höhere Abriebfestigkeit und geringere Reibung. In manchen Geometrien kann es jedoch weicher und schwieriger maßhaltig zu bearbeiten sein.
Wenn Chemikalienbeständigkeit und allgemeine konstruktive Kunststofffunktionen ausreichen, kann HDPE genügen. Steht Gleitverschleiß im Vordergrund, ist UHMW möglicherweise die bessere Wahl.
HDPE oder Delrin/POM
POM, bei einigen Qualitäten unter dem Handelsnamen Delrin bekannt, ist deutlich steifer und maßstabiler als HDPE. Es wird oft für Präzisionsbuchsen, Zahnräder, Mechanismen und maßkritische Teile gewählt.
HDPE bietet in der Regel niedrigere Kosten, gutes Schlagverhalten und hohe Chemikalienbeständigkeit. POM bietet höhere Steifigkeit, bessere Maßstabilität und günstigere Voraussetzungen für eng tolerierte mechanische Merkmale.
Enthält die Zeichnung mehrere enge Maße und steife mechanische Passungen, kann POM geeigneter sein. Weitere Informationen: CNC-Bearbeitung von POM / Delrin.
HDPE oder PTFE
PTFE bietet ausgezeichnete Chemikalienbeständigkeit und sehr geringe Reibung, ist jedoch deutlich weicher und kriechanfälliger als HDPE. Es eignet sich für Dichtungen, reibungsarme Komponenten und Teile im Chemikalieneinsatz.
Bei größeren allgemeinen Bauteilen bietet HDPE normalerweise höhere konstruktive Steifigkeit. Die Auswahl muss daher neben der Chemikalienbeständigkeit auch die Langzeitbelastung berücksichtigen.
HDPE oder PEEK
PEEK ist ein wesentlich leistungsfähigerer technischer Kunststoff mit deutlich höherer Temperaturbeständigkeit, Festigkeit, Steifigkeit und Maßstabilität. Allerdings ist er erheblich teurer.
Für einen gewöhnlichen chemikalienbeständigen Führungsblock wäre PEEK meist unnötig, wenn HDPE die tatsächlichen Betriebsbedingungen erfüllt. Gerade brauchbare Eigenschaften bei niedrigen Kosten machen HDPE attraktiv.
Für anspruchsvolle Temperatur- und Qualitätsanforderungen lesen Sie unseren Leitfaden zur PEEK-CNC-Bearbeitung.
HDPE oder Nylon
Nylon ist normalerweise fester und steifer als HDPE, nimmt aber deutlich mehr Feuchtigkeit auf. Dies beeinflusst die Abmessungen.
HDPE besitzt eine sehr geringe Wasseraufnahme und kann daher im dauerhaft nassen Einsatz vorteilhaft sein. Für Zahnräder oder steifere mechanische Bauteile ist Nylon gegebenenfalls geeigneter. Eigenschaften und Anwendungen beschreibt unsere CNC-Bearbeitung von Nylon 6/6.
Werkstoffvergleich
| Eigenschaft | HDPE | UHMW-PE | POM | PTFE | PEEK |
|---|---|---|---|---|---|
| Kosten | Niedrig | Niedrig–mittel | Mittel | Mittel–hoch | Sehr hoch |
| Steifigkeit | Niedrig–mittel | Niedrig | Hoch | Niedrig | Sehr hoch |
| Maßstabilität | Mittel/begrenzt | Begrenzt | Gut | Begrenzt | Ausgezeichnet |
| Verschleißbeständigkeit | Gut | Ausgezeichnet | Gut | Gut | Ausgezeichnet |
| Chemikalienbeständigkeit | Ausgezeichnet | Ausgezeichnet | Gut | Ausgezeichnet | Ausgezeichnet |
| Feuchtigkeitsaufnahme | Sehr gering | Sehr gering | Gering | Sehr gering | Gering |
| Hochtemperatureignung | Begrenzt | Begrenzt | Mittel | Hoch | Ausgezeichnet |
| Eignung für Präzisionszerspanung | Mittel | Mittel | Ausgezeichnet | Anspruchsvoll | Ausgezeichnet |
Die Tabelle dient der Orientierung. Sie ersetzt keine Prüfung der konkreten Materialqualität und Einsatzbedingungen.
Typische Anwendungen für CNC-bearbeitetes HDPE
HDPE ist dort besonders wertvoll, wo Zähigkeit, Chemikalienbeständigkeit, geringe Feuchtigkeitsaufnahme und Kosten gemeinsam zählen.
Chemische Verfahrenstechnik
Typische Bauteile sind Ventilblöcke, Tankkomponenten, Führungen, Distanzstücke und Pumpenhalter. HDPE verträgt viele Chemikalien; die genaue Beständigkeit ist jedoch für Konzentration und Betriebstemperatur zu prüfen.
Maritime Bauteile
Aufgrund geringer Wasseraufnahme und Korrosionsbeständigkeit wird HDPE für Führungen, Auflagen, Halterungen, Stegbeschläge und Bootskomponenten eingesetzt. Für Außenbewitterung sind UV-stabilisierte Qualitäten zu erwägen.
Lebensmittelmaschinen
Geeignete zertifizierte Qualitäten können für Schneidflächen, Führungen, Vorrichtungen und Förderkomponenten verwendet werden. Materialkonformität und Reinigung sind für die tatsächliche Anwendung zu bestätigen.
Maschinenschutz und industrielle Vorrichtungen
Die niedrigen Kosten und gute Bearbeitbarkeit machen HDPE für Positionierblöcke, Führungen, Schutzplatten und Maschinenaufnahmen interessant.
Verschleißteile
HDPE eignet sich für mäßige Verschleißbeanspruchung. Steht Abriebfestigkeit im Vordergrund, kann UHMW geeigneter sein.
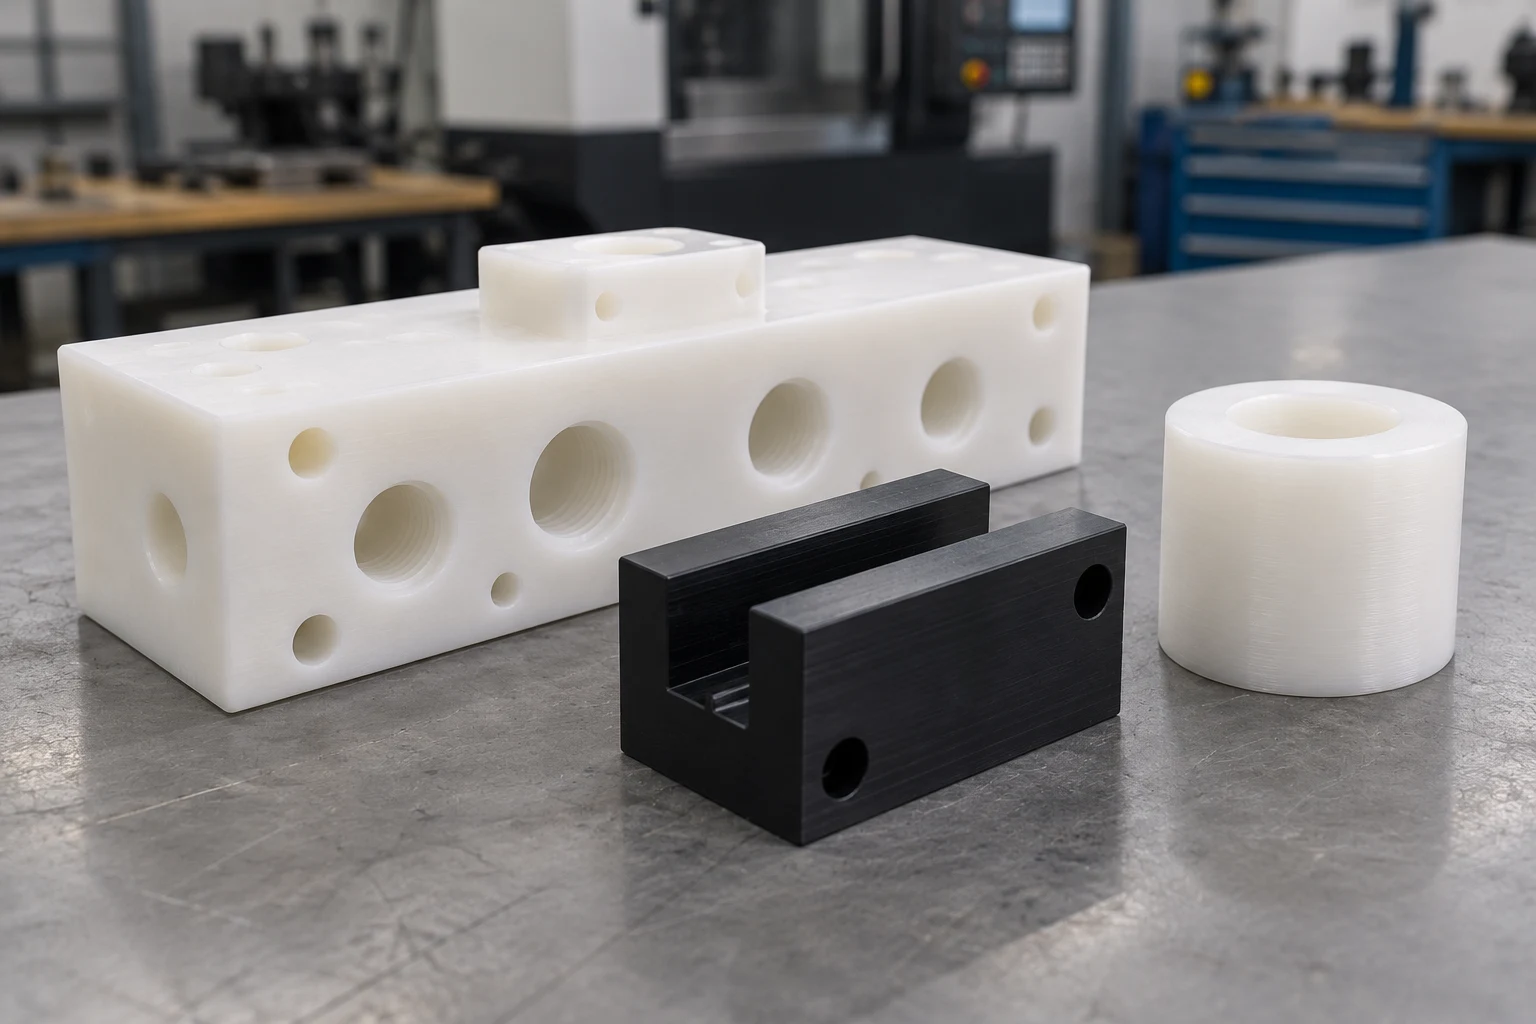
Wann HDPE nicht die beste Wahl ist
Geringer Preis und leichte Bearbeitung allein rechtfertigen die Auswahl nicht. Andere Materialien können besser passen, wenn Folgendes gefordert ist:
Sehr hohe Maßstabilität
POM oder PEEK können geeigneter sein.
Hohe Betriebstemperaturen
HDPE besitzt gegenüber Hochleistungskunststoffen begrenzte Temperatureignung.
Hohe Steifigkeit
Große tragende Bauteile können sich zu stark durchbiegen.
Hohe mechanische Dauerlast
Das Kriechen des Polymers muss berücksichtigt werden.
Hohe Verschleißbeständigkeit
UHMW oder andere Verschleißwerkstoffe können bessere Ergebnisse liefern.
Der beste Werkstoff passt zu den Betriebsbedingungen, nicht nur zur einfachsten Beschaffung.
CNC-Bearbeitung oder Spritzgießen von HDPE
Spritzgießen wird bei großen Mengen relativ kleiner, wiederkehrender Teile attraktiv. Vorteile sind niedrige Stückkosten bei hohem Volumen, wiederholbare Geometrien und effiziente Produktion. Nachteile sind Forminvestition, Werkzeugvorlauf und Kosten für Konstruktionsänderungen.
CNC-Bearbeitung eignet sich eher für Prototypen, Kleinserien, große dicke Bauteile, wechselnde Konstruktionen und Projekte ohne Formwerkzeug. Ein Projekt kann mit zerspanten HDPE-Teilen beginnen und später zum Spritzgießen wechseln, wenn die Jahresmenge die Investition rechtfertigt.
CNC-Bearbeitung oder HDPE-Fertigung durch Schweißen
Große Tanks und Strukturen werden häufig aus HDPE-Platten geschweißt statt aus Vollmaterial gefräst. Das reduziert Materialabfall.
Die CNC-Bearbeitung liefert dazu Flansche, präzise Schnittstellen, individuelle Blöcke und Befestigungsteile. Bei großen Strukturen ist eine Kombination aus Plattenfertigung und Zerspanung oft wirtschaftlicher als die vollständige Herstellung aus einem massiven Rohling.
CNC-Bearbeitung oder 3D-Druck von HDPE
HDPE lässt sich auf vielen Standard-FDM-Anlagen nur schwer gleichmäßig drucken, weil Verzug und Bauplattenhaftung problematisch sind.
Die Bearbeitung von Platten oder Stäben liefert vorhersehbare Eigenschaften des Vollmaterials und gute Oberflächen. Für präzise HDPE-Kleinserien ist Zerspanung deshalb häufig praktischer als additive Fertigung.
Beispiel: HDPE-Verteilerblock für Chemikalien
Ein individueller Block für eine chemische Anlage enthält mehrere gebohrte Anschlüsse, Gewindeverbindungen, Befestigungsbohrungen und eine bearbeitete Dichtfläche.
Ausgangspunkt ist eine dicke HDPE-Platte. Zuerst werden die Außenflächen mit Schlichtaufmaß vorgeschruppt. Anschlüsse werden mit scharfen Werkzeugen gebohrt und mit Gewinden versehen; Späne werden regelmäßig entfernt.
Die Dichtfläche erhält erst nach dem Großteil des Materialabtrags einen leichten Schlichtschnitt. So wird nach Herstellung dieser Fläche weniger Spannung freigesetzt. Vor der Endprüfung darf sich das Bauteil stabilisieren. Diese Reihenfolge ist günstiger, als zuerst die Präzisionsfläche herzustellen und danach große Materialmengen abzutragen.
Beispiel: Lange HDPE-Führungsschiene
Eine 700 mm lange Führungsschiene stellt andere Anforderungen. Die Geometrie wirkt einfacher als ein Verteilerblock, doch Gesamtlänge und Geradheit reagieren stärker auf Wärmeausdehnung und Halbzeugbewegung.
Eine mögliche Strategie umfasst Rohzuschnitt, Stabilisierung, schrittweise Bearbeitung beider Seiten, verteilte Werkstückspannung und Endkontrolle bei kontrollierter Temperatur.
Die Toleranz sollte die tatsächlichen Betriebsbedingungen berücksichtigen. Eine extrem enge Gesamtlängentoleranz kann wenig aussagekräftig sein, wenn das eingebaute große HDPE-Teil über einen breiten Temperaturbereich arbeitet.
Beispiel: HDPE-Vorrichtungsplatte
Eine Vorrichtungsplatte kann Positionierbohrungen, Taschen, Befestigungsbohrungen und Freistellungen benötigen. HDPE ist leicht, kostengünstig und schont empfindliche Werkstücke.
Müssen Positionierbohrungen eine hohe Wiederholgenauigkeit liefern, kann die Konstruktion Metallbuchsen, Gewindeeinsätze oder Passstifteinsätze vorsehen. So bildet HDPE den Grundkörper, während Metall die verschleißkritischen Präzisionsschnittstellen übernimmt.
DFM-Tipps für CNC-bearbeitetes HDPE
Einige Konstruktionsentscheidungen verbessern die Fertigung deutlich.
Übermäßig dünne Wände vermeiden
Dünne nachgiebige Merkmale sind schwer maßhaltig herzustellen.
Großzügige Innenradien verwenden
Größere Werkzeuge sind steifer und führen Späne leichter ab.
Unnötig enge Toleranzen vermeiden
Enge Maße nur an funktionsbestimmenden Merkmalen vorsehen.
Thermische Bewegung berücksichtigen
Lange Teile benötigen mehr Bewegungszugabe als kompakte Komponenten.
Einsätze für häufig montierte Gewinde vorsehen
Das verbessert die Gewindelebensdauer.
Große flache Teile abstützen
Konstruktionen vermeiden, die über große ungestützte Flächen extrem enge Ebenheit voraussetzen.
Platz für die Spanabfuhr lassen
Sehr tiefe schmale Taschen sind bei weichen Kunststoffen ungünstig.
Fehlerbehebung bei der HDPE-CNC-Bearbeitung
| Problem | Wahrscheinliche Ursache | Mögliche Abhilfe |
|---|---|---|
| Angeschmolzene Kante | Zu viel Reibung oder Wärme | Schärferes Werkzeug, geeignete Spanungsdicke, Kühlung/Luft |
| Spanwickel am Werkzeug | Unzureichende Spanbeherrschung | Druckluft, Absaugung, offene Spannuten |
| Schlechte Maßhaltigkeit | Wärme oder Werkstoffverformung | Temperatur stabilisieren, Spannkraft reduzieren |
| Gewölbte Platte | Eigenspannungen/einseitiger Abtrag | Beide Seiten schrittweise bearbeiten |
| Raue/faserige Oberfläche | Stumpfes Werkzeug oder Reiben | Scharfen polierten Fräser verwenden |
| Wechselnde Wanddicke | Werkstückauslenkung | Leichter schlichten, besser abstützen |
| Zu große/kleine Bohrung | Wärme, Werkzeugdruck, Messzeitpunkt | Nach Stabilisierung fertigbearbeiten und temperaturkontrolliert prüfen |
| Beschädigte Gewinde | Weiches Material/zu kurze Einschraublänge | Einschraublänge erhöhen oder Einsätze verwenden |
Wie 6CNC HDPE bearbeitet
Entdecken Sie unser CNC-Fräsen, CNC-Drehen und unsere Qualitätssicherung.
Bei 6CNC werden HDPE-Teile als Kunststoffprojekte bewertet, statt Annahmen aus der Metallbearbeitung ungeprüft zu übernehmen. Die Fertigungsprüfung kann Materialqualität, Bauteilgröße, Wanddicke, Temperaturempfindlichkeit, Spannung, Maßanforderungen, Gewindekonstruktion, ausgewogenen Abtrag und Prüfbedingungen berücksichtigen.
Abhängig vom Bauteil kommen CNC-Fräsen, CNC-Drehen, Routerbearbeitung, Bohren, Gewindebearbeitung und ergänzende Nachbearbeitung infrage.
Bei Prototypen und Kleinserien richtet sich die Strategie nach der Menge. Für eine einzelne Vorrichtungsplatte genügt möglicherweise eine einfache Spannung; wiederkehrende Serien können spezielle weiche Backen oder Mehrfachvorrichtungen rechtfertigen.
Zur Prüfung kommen je nach Geometrie und Toleranz Messschieber, Bügelmessschrauben, Prüfstifte, Innenmessung, optische Verfahren oder Koordinatenmessgeräte infrage. Entscheidend sind funktional sinnvolle und für den Werkstoff realistische Toleranzen.
HDPE ermöglicht sehr gute CNC-Bauteile, wenn die Konstruktion berücksichtigt, dass es ein nachgiebiger Thermoplast und kein maßsteifes Metall ist.
Fazit
HDPE ist leicht zu bearbeiten, preiswert, zäh und chemikalienbeständig sowie in großen Plattenformaten erhältlich. Diese Kombination macht es für individuelle industrielle Komponenten attraktiv. Gute Zerspanbarkeit bedeutet jedoch keine metallähnliche Maßstabilität.
Die wichtigsten Herausforderungen sind Wärme, Spannverformung, nachgiebige Merkmale, Eigenspannungen, Wärmeausdehnung und lange fadenförmige Späne.
Scharfe Werkzeuge, kontrollierte Werkstückspannung, wirksame Spanabfuhr, ausgewogener Materialabtrag und realistische Toleranzen zählen mehr als extrem aggressive Schnittwerte. Kompakte allgemeine Teile lassen sich sehr effizient herstellen. Bei großen oder eng tolerierten Komponenten muss die gesamte Einsatzumgebung zeigen, ob HDPE, UHMW, POM, PEEK, PTFE oder ein anderer Werkstoff passt.
Für HDPE-Teile in Chemieanlagen, maritimen Anwendungen, Vorrichtungen, Lebensmittelmaschinen oder sonstigen Kleinserien senden Sie 6CNC Ihre CAD-Datei, Zeichnung, Materialqualität, Menge und Betriebsanforderungen. Unser Team kann Geometrie, Toleranzen, Spannung und Bearbeitung vor der Fertigung prüfen.
CAD-Dateien hochladen → Angebot für die HDPE-CNC-Bearbeitung anfordern
Häufig gestellte Fragen
Ist HDPE leicht CNC-bearbeitbar?
Ja. HDPE lässt sich relativ leicht schneiden und verursacht normalerweise wenig Werkzeugverschleiß. Schwieriger sind Wärmekontrolle, lange Späne, geringe Steifigkeit und Maßbewegungen als die eigentlichen Schnittkräfte.
Welche Toleranzen sind bei CNC-bearbeitetem HDPE möglich?
Das hängt stark von Größe und Geometrie ab. Kompakte Komponenten erlauben engere Maße; große, dünne oder lange Teile brauchen wegen Wärmeausdehnung und Nachgiebigkeit größere Toleranzen. Jedes Merkmal sollte einzeln bewertet werden.
Welche Werkzeuge eignen sich für HDPE?
Häufig eignen sich scharfe Hartmetallwerkzeuge, polierte Spannuten, Aluminiumgeometrien und O-Flute-Fräser. Bei gewöhnlichem ungefülltem HDPE sind Schärfe und Spanabfuhr meist wichtiger als hochverschleißfeste Beschichtungen.
Schmilzt HDPE während der CNC-Bearbeitung?
Bei zu viel Reibungswärme kann es erweichen oder schmieren. Scharfe Werkzeuge, passende Spanungsdicke, gute Spanabfuhr und Luftkühlung wirken dem entgegen.
Sollte HDPE mit Kühlschmierstoff bearbeitet werden?
Druckluft genügt häufig, weil sie Späne entfernt und Wärme reduziert. Flüssiger Kühlschmierstoff ist bei geeigneten Anwendungen möglich; Reinigung und Einsatzanforderungen sind zu beachten.
Warum ändern sich HDPE-Maße nach der Bearbeitung?
Ursachen sind Wärmeausdehnung, Spannverformung, Eigenspannungen und elastische Rückfederung. Eine Stabilisierung vor der Endprüfung verbessert die Vergleichbarkeit der Messungen.
Lassen sich Gewinde in HDPE herstellen?
Ja, durch Gewindebohren oder Gewindefräsen. Kunststoffgewinde sind jedoch weicher als Metallgewinde. Für wiederholte Montage oder höhere Lasten können Gewindeeinsätze besser sein.
Was unterscheidet HDPE und UHMW bei bearbeiteten Teilen?
UHMW bietet normalerweise höhere Abriebfestigkeit und geringere Reibung. Standard-HDPE ist häufig günstiger und für allgemeine konstruktive Kunststoffteile etwas besser geeignet.
Ist HDPE oder Delrin für Präzisionsteile besser?
POM/Delrin ist steifer und maßstabiler und eignet sich eher für enge mechanische Passungen. HDPE wird oft gewählt, wenn Chemikalien-, Schlag- und Feuchtigkeitsbeständigkeit sowie niedrige Kosten wichtiger sind.
Eignet sich HDPE für Lebensmittelkontakt?
Einige Qualitäten werden für Lebensmittelkontakt hergestellt. Die Konformität hängt aber von der exakten Qualität und Zertifizierung ab. Das konkrete Halbzeug ist zu prüfen; nicht jedes HDPE ist automatisch geeignet.
Eignet sich HDPE für den Außeneinsatz?
UV-stabilisierte Qualitäten sind für langfristigen Außeneinsatz geeigneter. Standardqualitäten können bei längerer UV-Belastung altern.
Ist CNC-Bearbeitung für HDPE besser als Spritzgießen?
Für Prototypen, Kleinserien, dicke Teile und häufige Änderungen ist sie meist günstiger geeignet. Spritzgießen wird bei großen Mengen wirtschaftlicher, wenn sich die Forminvestition rechtfertigt.

