
PRÄZISIONSENDBEARBEITUNG / NACH ZEICHNUNG
Spitzenloses Schleifen
Gleichmäßige Durchmesser. Kontrollierte Rundheit. Wiederholbare Lose.
Präzisions-Spitzenlosschleifen für geeignete Wellen, Stifte, Stangen, Rollen und zylindrische Rohlinge. Wir koordinieren Ausgangsmaterial, Bearbeitung, Wärmebehandlung, Schleifen und Prüfung für zeichnungsgemäßen Durchmesser, Rundheit, Geradheit und Oberflächengüte.
- Durchlaufschleifen und geprüfte Einstechoptionen
- Prototypen und wiederkehrende Kleinserien
- Bearbeitung, Schleifen und Prüfung in einem Projekt
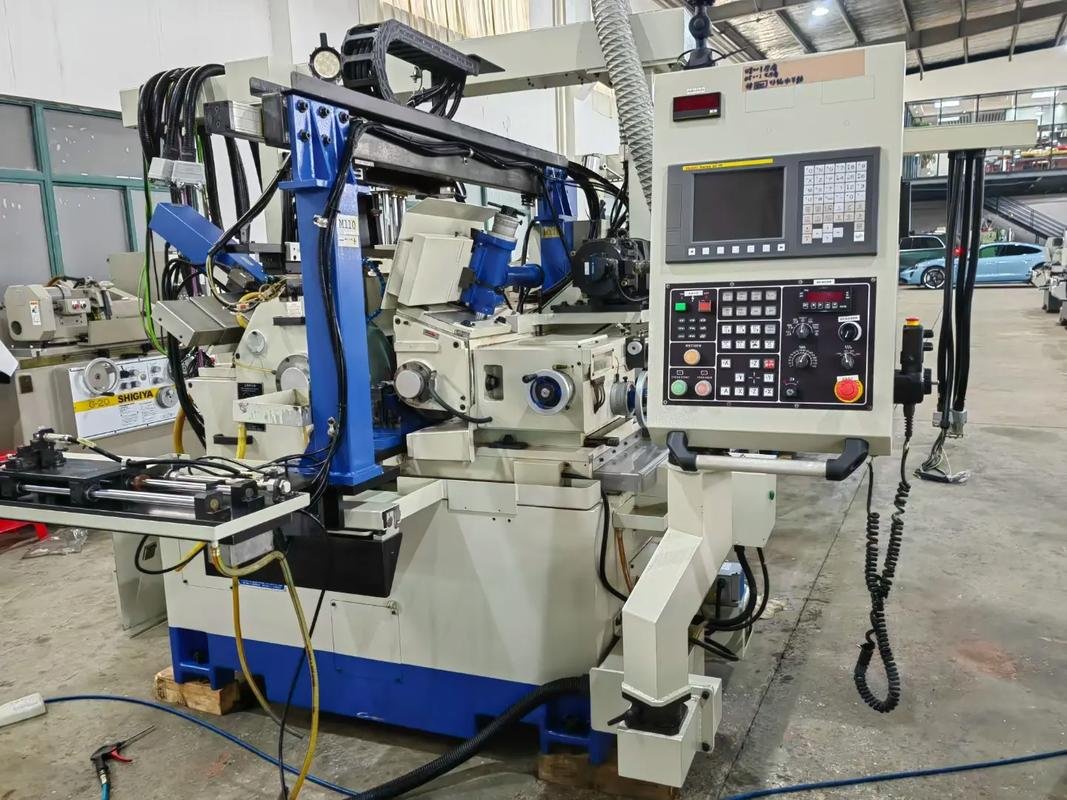
Kapazitäten und Spezifikationen für spitzenloses Schleifen
Unsere Spitzenlosschleifkapazitäten unterstützen Präzisionswellen, Stifte, Stangen, Passstifte, Rollen, Buchsen und andere zylindrische Komponenten mit Anforderungen an gleichmäßigen Durchmesser, Rundheit, Geradheit und Oberflächengüte. Durchlauf- und Einstechschleifen können wiederkehrende Produktion und präzise Kleinserien unterstützen.
±0.002 mm*
Präzisions-Durchmessertoleranz
0.002 mm*
Rundheit
Ra 0.1 μm*
Beste Oberflächengüte
Ø1–100 mm*
Schleifdurchmesserbereich
Technische Spezifikationen
Verfahren und Produktion
Schleifverfahren
Spitzenloses Durchlaufschleifen, spitzenloses Einstechschleifen*
Produktionsverfahren
Durchlauf für durchgehend zylindrische Teile; Einstechen für Schultern, Absätze und definierte Schleifzonen*
Produktionsmenge
Prototypen, Kleinserien und wiederkehrende Produktion
Größe und Maßkontrolle
Durchmesserbereich
Ø1–100 mm (0.039–3.94 in)*
Typische Durchmessertoleranz
±0.005 mm (±0.0002 in)
Präzisions-Durchmessertoleranz
Bis zu ±0.002 mm (±0.00008 in)*
Rundheit
Bis zu 0.002 mm (0.00008 in)*
Geradheit
Bis zu 0.003 mm pro 300 mm*
Oberfläche und Werkstoffzustand
Typische Oberflächengüte
Ra 0.2–0.8 μm
Beste Oberflächengüte
Bis zu Ra 0.1 μm*
Werkstoffhärte
Weiche und gehärtete Werkstoffe; bis etwa 65 HRC bei geeigneten Stählen*
*Kapazität und Präzision hängen von Bauteilgröße, Geometrie und Werkstoff ab. Die endgültigen Spezifikationen werden anhand Ihrer Zeichnung abgestimmt.
Wo spitzenloses Schleifen Präzision hinzufügt
Spitzenloses Schleifen kann geeignete zylindrische Teile ohne Zentrierbohrungen oder Einspannen am geschliffenen Durchmesser fertigbearbeiten. Der Fertigungsplan verbindet Außendurchmesserkontrolle mit Geradheit des Ausgangsmaterials, Rundheit, Oberflächenzustand und Loskonstanz.
Paarungsdurchmesser
Kontrollierte Außenmaße für Positionier-, Gleit- oder Presspassungen.
Gleichmäßige runde Abschnitte
Rundheitskontrolle für funktionale Zylinderflächen und wiederholte Montage.
Präzise Rohmaterialvorbereitung
Gleichmäßige Rundrohlinge vor nachgelagerter Bearbeitung, Beschichtung oder Montage.
Konstanz wiederkehrender Lose
Geplante Messung und Handhabung zur Überwachung von Maßtrends und Oberflächenzustand.
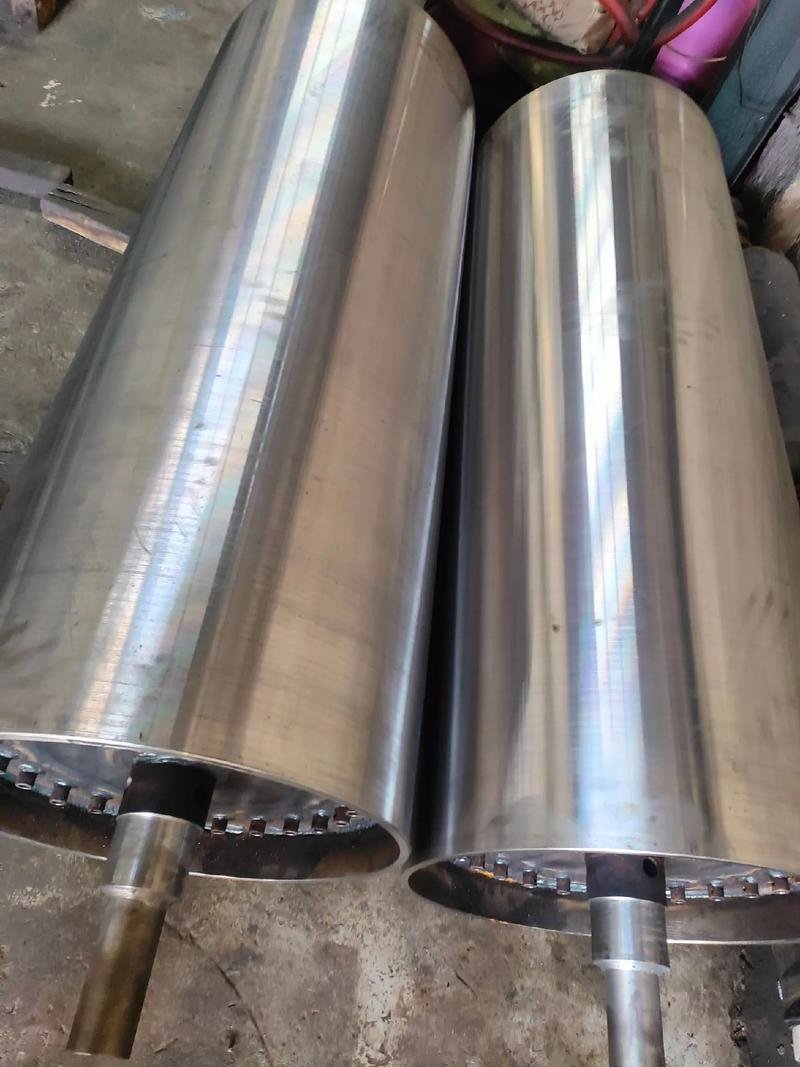
Unterstützte Verfahren des spitzenlosen Schleifens
Durchlaufschleifen erfordert im Allgemeinen eine kontinuierliche Geometrie, die durch die Schleifzone laufen kann. Schultern, Köpfe, mehrere Durchmesser, unterbrochene Merkmale und bestimmte kurze oder dünnwandige Komponenten können Einstechschleifen, ein anderes Verfahren oder einen anderen Fertigungsweg erfordern. Bezugsbezogener Rundlauf muss separat bewertet werden.
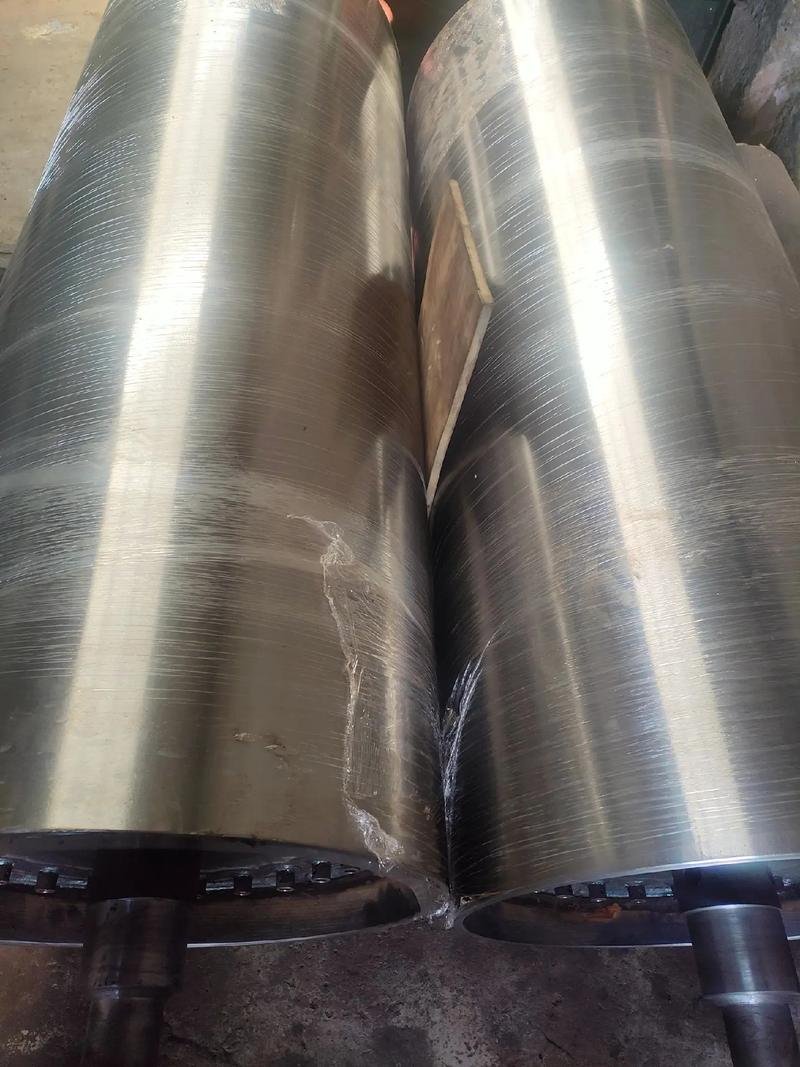
Teile, die wir schleifen
- Präzisionswellen
- Stifte
- Passstifte
- Stangen
- Rollen
- Buchsen
- Achsen
- Ventilkomponenten
- Lagerkomponenten
- Führungsstifte
- Werkzeugkomponenten
- Zylindrische Präzisionsrohlinge
Schultern, Flächen, Querbohrungen, Wandstärke und Endmerkmale beeinflussen die Verfahrensauswahl. Ein zylindrisches Teil ist nicht automatisch für Durchlaufschleifen geeignet.
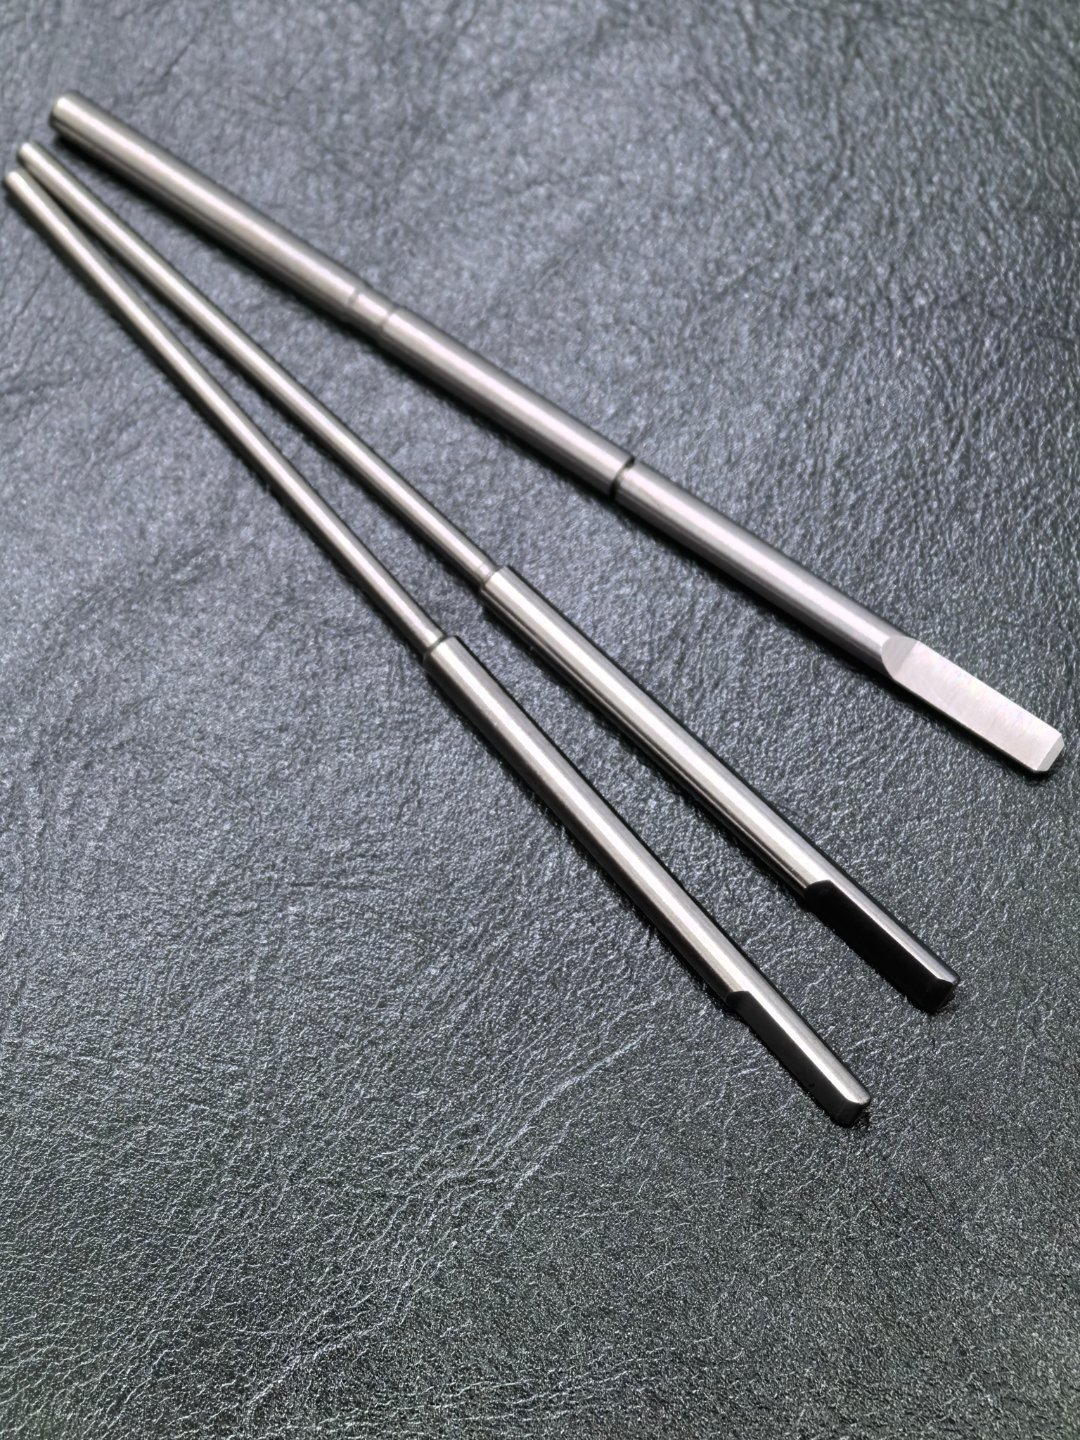
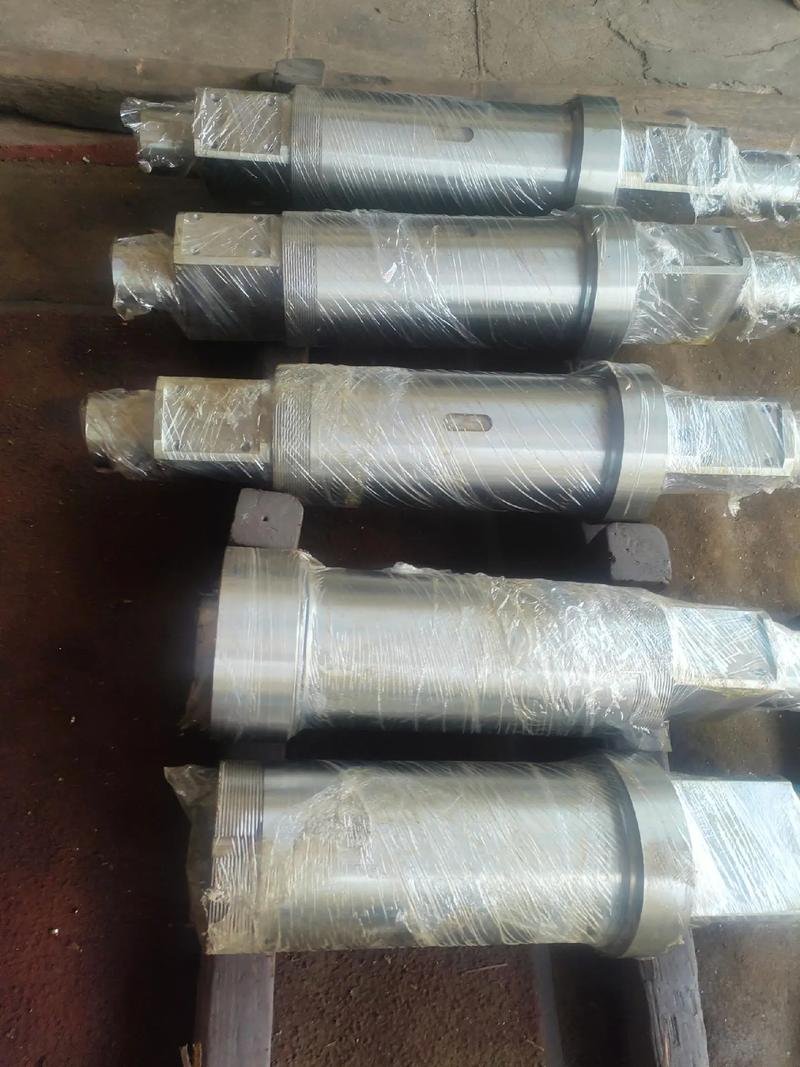
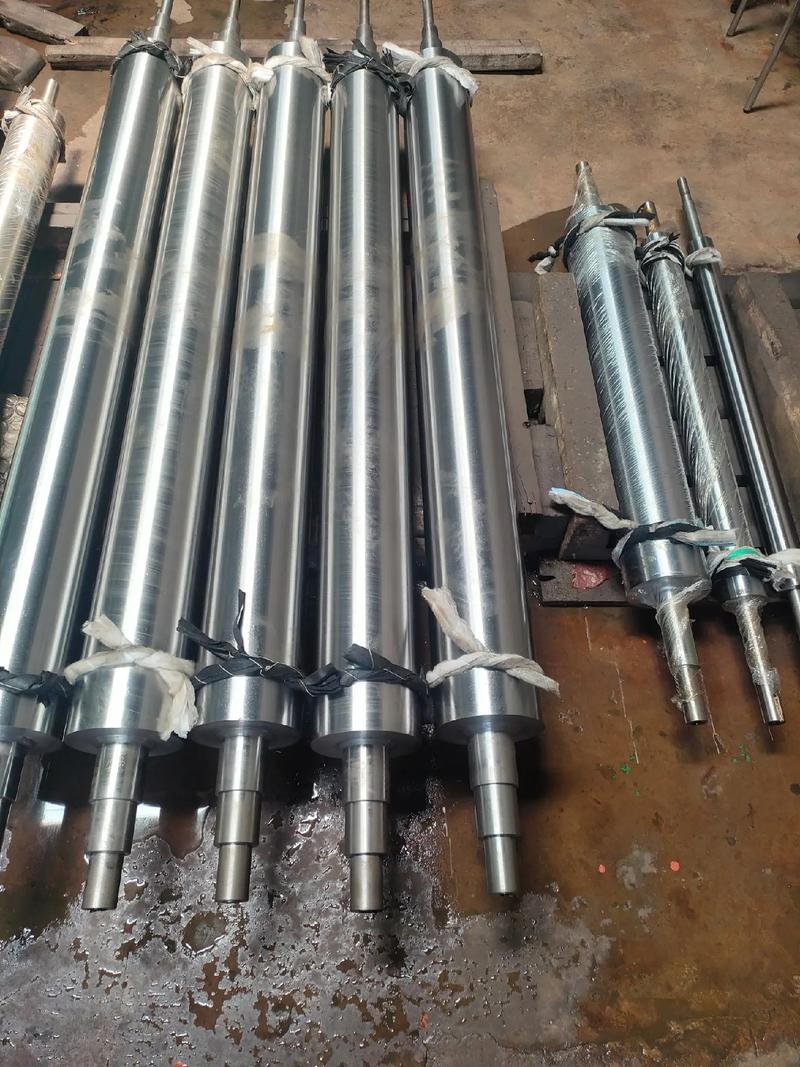
Von der Zeichnungsprüfung zum Endschleifen
- Zeichnungs- und Teileignungsprüfung
Durchmesser, Profil, Länge, Bezüge, Rundheit, Geradheit, Oberfläche, Werkstoff, Härte und Menge prüfen; Durchlauf- oder Einstechverfahren auswählen. - Vorbearbeitung und Eingangsmaterial
Rohlinge oder Drehmerkmale mit kontrollierter Zugabe vorbereiten. Ausgangsdurchmesser, Geradheit und verfügbare Ein- und Auslaufabstützung prüfen. - Wärmebehandlung und Materialzustand
Härten oder andere vorgeschriebene Behandlung koordinieren. Bewegung, verbleibende Zugabe und Oberflächenzustand vor Schleifeinrichtung prüfen. - Einrichtung, Versuch und spitzenloses Schleifen
Schiene und Scheiben einstellen, bei Bedarf abrichten und erste Teile verifizieren. Kühlschmierstoff, Vorschub- oder Einstechzyklus, Scheibenzustand, Maßtrend und Handhabung während des gesamten Laufs überwachen. - Endprüfung
Spezifizierte Außendurchmesser, Rundheit, Geradheit, gegebenenfalls Zylindrizität, Oberflächengüte und vereinbarte Dokumentation verifizieren.
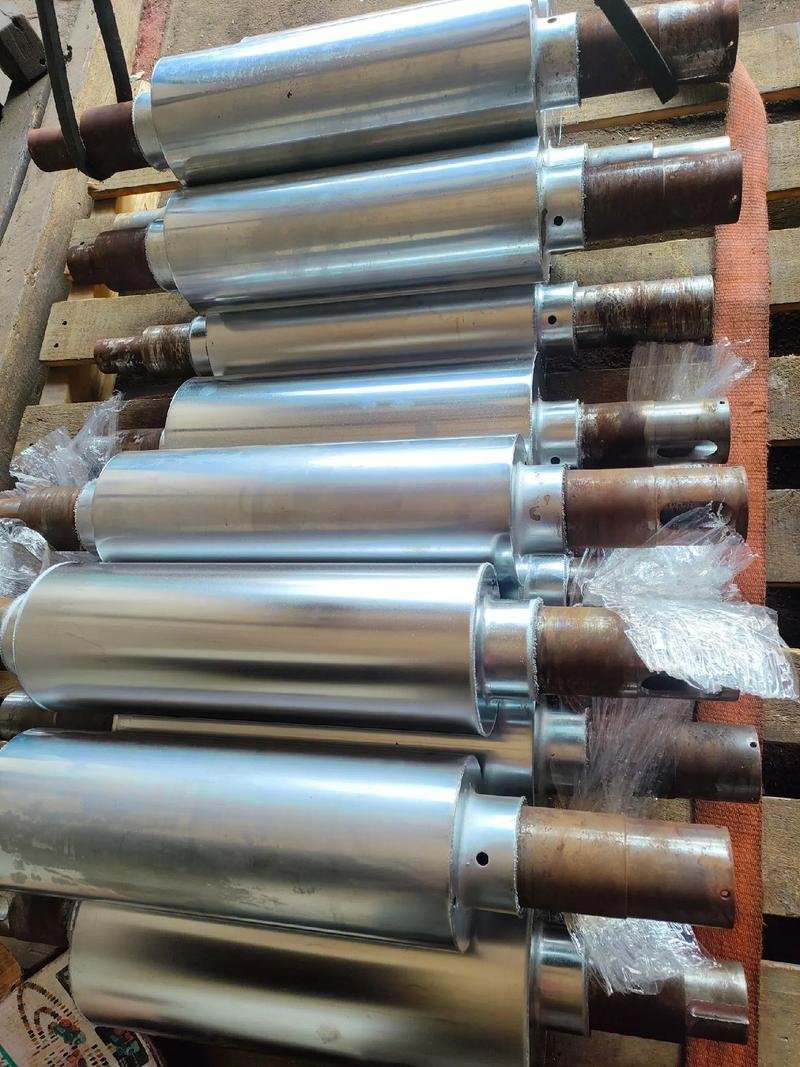
Werkstoffe für spitzenloses Schleifen
Gehärtete Stähle
Wälzlagerstähle, gehärtete legierte Stähle und andere wärmebehandelte Komponenten.
Werkzeugstähle
H13, O1, A2, D2, S7.
Nichteisen- und Sonderlegierungen
Ausgewählte Aluminium-, Kupferlegierungs-, Titan-, Inconel- und andere schleifbare Werkstoffe abhängig von Geometrie und Anforderungen.
Werkstoffsorte, Härte, Materialzugabe, Geometrie und erforderliche Oberflächengüte werden bei Auswahl des Schleifansatzes gemeinsam geprüft.
Durchmesser, Rundheit und Geradheit kontrollieren
Ein Durchmessermesswert allein belegt weder Rundheit noch Geradheit oder Rundlauf zu einem anderen Merkmal. Eingangsmaterial, Scheiben- und Schienengeometrie, Werkstückabstützung, Vorschubbedingungen und Prüfbezug bestimmen, welche Anforderungen der Weg kontrollieren kann.
- Außendurchmesser
- Durchmesserkonstanz
- Rundheit
- Geradheit
- Zylindrizität
- Oberflächengüte
- Konizitätskontrolle
- Maßkonstanz zwischen Losen
Rundheit und Scheibeneinrichtung
Arbeitshöhe, Schienenzustand, Scheibengeometrie und Regelbedingungen auf stabile Rundheit abstimmen.
Geradheit und Abstützung
Eingangsmaterial, Teilelänge, Schlankheit, Zuführung und Auslaufabstützung für gleichmäßige Wellen prüfen.
Durchmessertrend
Geeignete prozessbegleitende Prüfungen und Endlehren zur Kontrolle von Maßdrift im Los nutzen.
Oberflächen- und Bezugsbeziehungen
Abrichten, Kühlschmierstoff, Vorschub und Handhabung für den Oberflächenzustand kontrollieren. Rundlauf oder Konzentrizität zu anderen Merkmalen erfordern einen definierten Bezug und Messplan.
Zylindrizität und Konizität
Form über die Arbeitslänge bewerten, nicht nur in einem Durchmesserquerschnitt. Maßkonstanz zwischen Losen anhand des vereinbarten Stichprobenplans verfolgen.
Prüfung und Qualitätsdokumentation
Anforderung und typisches Prüfverfahren
Außendurchmesser
Mikrometer / Maßlehre
Rundheit
Rundheitsprüfgerät
Geradheit
Präzisionsmessuhr / KMG / geeignete Geradheitsmessung
Zylindrizität
Formmessung / KMG
Oberflächengüte
Rauheitsprüfgerät
Produktionskonstanz
Prozessbegleitende Messung / Stichprobenprüfung / SPC bei Bedarf
Eine Mikrometer-Maßprüfung belegt keine Rundheit. Rundheit und bezugsbezogener Rundlauf benötigen separate Verfahren; Prüfeinrichtung und Auflösung müssen zu Merkmal und Toleranz passen.
Typische Prüfausrüstung
- Digitale Mikrometer
- Vergleichsmessgeräte nach Bedarf
- Rundheits- / Formmessung
- KMG, wo geeignet
- Rauheitsprüfgerät
- Messuhren und spezifizierte Bezugsvorrichtungen
Qualitätsdokumentation
- FAI (Erstmusterprüfung), wenn spezifiziert
- COC (Konformitätsbescheinigung), wenn vereinbart
- Maßprüfberichte
- Werkstoffzeugnisse
- Kundenspezifische Prüfdokumentation auf Anfrage
Prüfverfahren und erforderliche Nachweise werden mit dem Angebot vereinbart; Ausrüstung und Messauflösung werden auf jedes Merkmal und jede Toleranz abgestimmt.
FAQ zum spitzenlosen Schleifen
Welche Durchmessertoleranzen und Oberflächengüten können Sie einhalten?
Die typische Durchmessertoleranz beträgt ±0.005 mm (±0.0002 in); beim Präzisionsschleifen sind bis zu ±0.002 mm möglich. Die typische Oberflächengüte liegt bei Ra 0.2–0.8 μm, mit Feinoberflächen bis Ra 0.1 μm.
Sollte mein Teil durch Durchlauf- oder Einstechschleifen bearbeitet werden?
Durchlaufschleifen eignet sich für durchgehende zylindrische Profile, die die Schleifscheiben passieren können. Einstechschleifen bearbeitet ausgewählte Teile mit Kopf, Absätzen oder Formmerkmalen an einer definierten axialen Position.
Können Sie gehärtete Teile nach Wärmebehandlung schleifen?
Ausgewählte gehärtete Stähle und andere geeignete Werkstoffe können fertiggeschliffen werden. Härte, Verformung, Geradheit, Materialzugabe und Anforderungen an die Oberflächenintegrität werden in die Prozessprüfung einbezogen.
Können Sie Rundlauf zu einer Bohrung oder einem anderen Wellenmerkmal einhalten?
Diese Beziehung muss separat spezifiziert und verifiziert werden. Spitzenlose Abstützung erzeugt nicht automatisch einen Bohrungs- oder Zentrierlochbezug. Rundschleifen oder ein anderer Referenzweg kann geeigneter sein.
Können Sie das komplette Teil bearbeiten und schleifen?
Ja. Materialvorbereitung, Drehen, zusätzliches Fräsen, Wärmebehandlung, Schleifen, Veredelung und Prüfung können als Projekt nach Zeichnung koordiniert werden.
Wie prüfen Sie Rundheit und Geradheit?
Geeignete Rundheits- oder Formmessung für Rundheit und einen geeigneten KMG- oder Formmessplan für Geradheit nutzen. Bauteilabstützung, Stichproben und Geräteauflösung folgen der erforderlichen Toleranz.
Unterstützen Sie Prototypen und wiederkehrende Kleinserien?
Ja. Geben Sie Anfangsmenge, Wiederholbedarf und Zustand des Eingangsmaterials an, damit Einrichtung, Handhabung und Messplan zum Auftrag passen.
Was sollte eine Anfrage zum spitzenlosen Schleifen enthalten?
CAD- und PDF-Zeichnungen mit Enddurchmesser, Gesamtlänge, Profil und Endmerkmalen, Werkstoff, Härte, Eingangsmaterial, Menge, Rundheit, Geradheit, Oberflächengüte, Bezugsbeziehungen und erforderlichen Prüfprotokollen senden.
Senden Sie uns Ihre Schleifzeichnung
Laden Sie CAD-Datei und Zeichnung mit Werkstoff, Härte, Eingangsmaterial, Menge, Fertigdurchmessern, Länge, Profil, Rundheit, Geradheit, Oberflächengüte und Prüfanforderungen hoch. Unser Ingenieurteam prüft Teileignung und kompletten Fertigungsweg vor der Angebotserstellung.