
PRÄZISIONSENDBEARBEITUNG / NACH ZEICHNUNG
Rundschleifdienstleistungen
Kontrollierte Durchmesser. Zuverlässige Passungen. Funktionale Oberflächen.
Präzisionsrundschleifen für Wellen, Zapfen, Lagersitze, Hülsen, Stifte, Rollen und weitere rotationssymmetrische Teile. Vom Prototyp bis zur Produktion koordiniert 6CNC Drehen, Wärmebehandlung, Schleifen und Prüfung für kritische Durchmesser, Passungen, Rundlauf und Oberflächengüte.
- Prototypen und Kleinserienproduktion
- Drehen, Schleifen und Prüfung in einem Projekt
- Enge Kontrolle von Durchmesser, Rundheit und Rundlauf
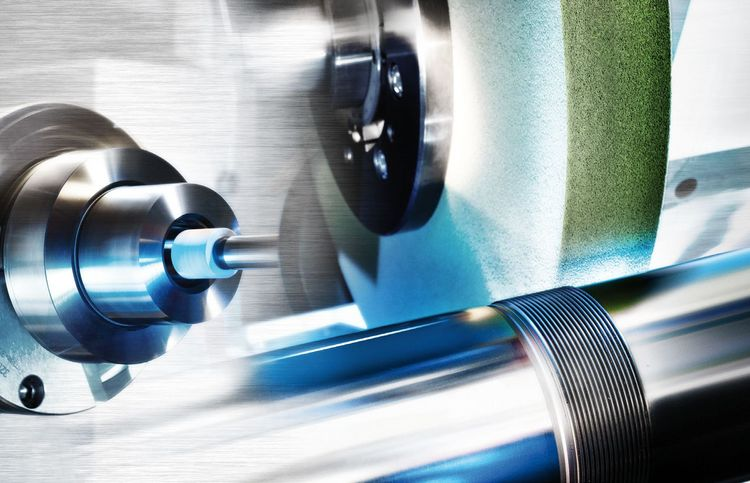
Rundschleifkapazitäten und Spezifikationen
Die Rundschleifkapazitäten von 6CNC unterstützen Präzisionswellen, Zapfen, Lagersitze, Hülsen, Stifte, Rollen und weitere rotationssymmetrische Teile. Schleifen lässt sich mit CNC-Drehen, Wärmebehandlung, Oberflächenveredelung und Prüfung zur vollständigen Fertigung nach Zeichnung integrieren.
±0.002mm*
Präzisions-Durchmessertoleranz
Ra 0.1μm*
Beste Oberflächengüte
Ø500mm*
Maximaler Schleifdurchmesser
2,000mm*
Maximale Schleiflänge
Technische Spezifikationen
Arten, Methoden und Werkstückspannung
Schleifarten
Außenschleifen, Innenschleifen*
Schleifmethoden
Längsschleifen, Einstechschleifen
Werkstückspannung
Zwischen Spitzen, Futterspannung
Kapazität und Produktion
Maximaler Schleifdurchmesser
Bis zu 500 mm (19.7 in)*
Maximale Schleiflänge
Bis zu 2,000 mm (78.7 in)*
Maximales Teilegewicht
Bis zu 500 kg (1,102 lb)*
Durchmesserbereich
Ø3–500 mm*
Produktionsmenge
Prototypen, Kleinserien und wiederkehrende Produktion
Präzision und Werkstoffzustand
Typische Durchmessertoleranz
±0.005 mm (±0.0002 in)
Präzisions-Durchmessertoleranz
Bis zu ±0.002 mm (±0.00008 in)*
Rundheit
Bis zu 0.002 mm (0.00008 in)*
Zylindrizität
Bis zu 0.003 mm (0.00012 in)*
Rundlauf
Bis zu 0.003 mm (0.00012 in)*
Typische Oberflächengüte
Ra 0.2–0.8 μm
Beste Oberflächengüte
Bis zu Ra 0.1 μm*
Gehärtete Werkstoffe
Bis etwa 65 HRC bei geeigneten Stählen*
*Kapazität und Präzision hängen von Bauteilgröße, Geometrie und Werkstoff ab. Die endgültigen Spezifikationen werden anhand Ihrer Zeichnung abgestimmt.
Wo Rundschleifen Präzision hinzufügt
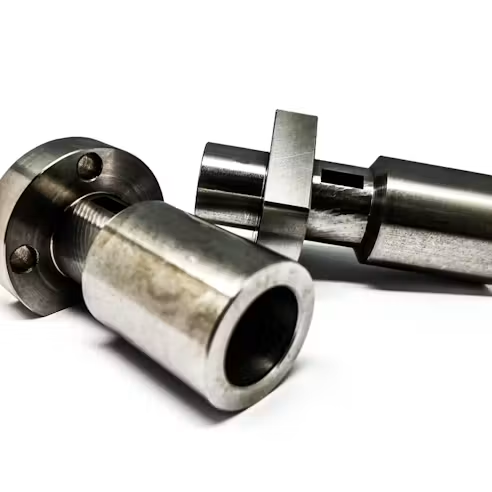
Drehen stellt die Gesamtgeometrie her. Rundschleifen wird eingesetzt, wenn ausgewählte Durchmesser und Funktionsflächen engere Maßkontrolle, bessere Rundheit, geringeren Rundlauf, bessere Oberflächengüte oder Endmaß nach Wärmebehandlung erfordern.
6CNC prüft jedes Schleifmerkmal als Teil der Baugruppe: welcher Bezug es kontrolliert, wie es abgestützt wird, was nach der Wärmebehandlung verbleibt und wie das Ergebnis gemessen wird.
- Lagerpassungen – kontrollierte Lagerzapfen und -sitze für genaue Schnittstellen.
- Dichtkontaktflächen – feine Laufflächen mit spezifiziertem Durchmesser und Oberflächenzustand.
- Präzisions-Positionierdurchmesser und Presspassungsflächen.
- Konzentrische abgesetzte Durchmesser für rotierende Baugruppen und Spindelmerkmale.
- Gehärtete Wellenflächen nach Wärmebehandlung auf Endmaß gebracht.
Von 6CNC unterstützte Rundschleifverfahren
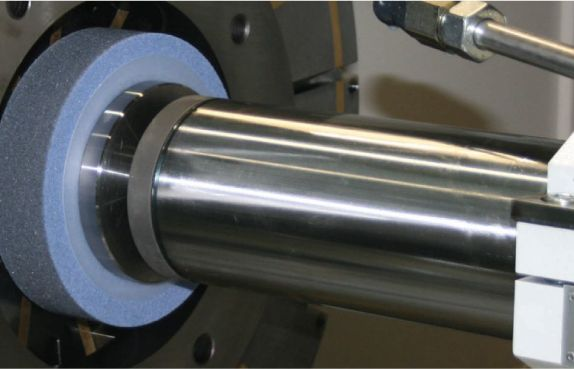
Schleifarten
Außenschleifen
Außendurchmesser an Wellen, Hülsen, Stiften und Rollen fertigbearbeiten. Längs- oder Einstechdurchgänge werden nach Merkmalslänge, Schultern, Freistichen und Scheibenzugang gewählt.
Innenschleifen*
Innenrundschleifen für spezifizierte Bohrungen.
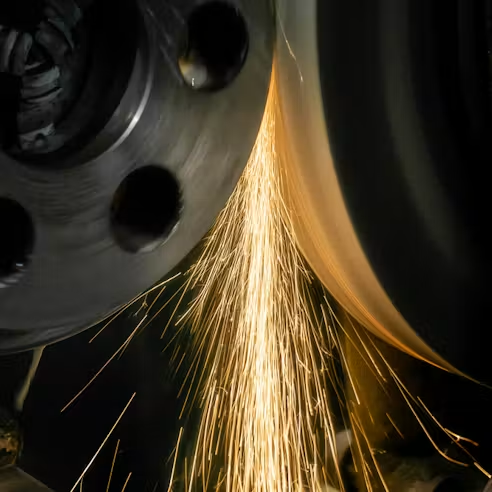
Schleifmethoden
Längsschleifen
Längsdurchgänge bearbeiten ausgedehnte zylindrische Flächen mit kontrollierter Überdeckung und Materialabtrag.
Einstechschleifen
Radiales Zustellen bearbeitet kürzere Zapfen oder Schultern, wenn Scheibenbreite, Freistiche und Zugang zum Merkmal passen.
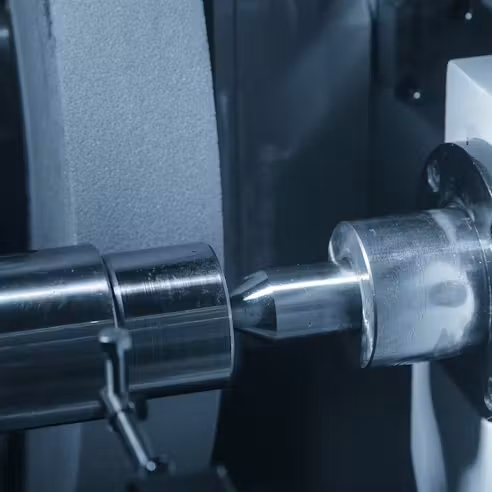
Werkstückspannung
Zwischen Spitzen
Wo Zeichnung und Zentrierzustand es erlauben, helfen Spitzenbezüge, mehrere Durchmesser auf eine gemeinsame Achse zu beziehen. Lange oder schlanke Teile benötigen geeignete Abstützung und einen klaren Rundlaufprüfplan.
Futterspannung
Futter- oder Vorrichtungspositionierung unterstützt Teile mit geeigneten Greifmerkmalen; die Ausrichtung folgt dem funktionalen Bezugssystem.
Scheibenzustand, Kühlschmierstoff und Durchgangsstrategie werden nach Werkstoff, Härte, Schleifzugabe und erforderlicher Oberflächenintegrität geplant.
Teile, die wir schleifen
- Wellen
- Zapfen
- Spindeln
- Achsen
- Stifte
- Rollen
- Hülsen
- Buchsen
- Lagersitze
- Werkzeugkomponenten
- Rotationssymmetrische Präzisionskomponenten
Von der Zeichnungsprüfung zum Endschleifen
- Zeichnungs- und Bezugsprüfung
Kritische Durchmesser, Toleranzen, GD&T, Rundlauf, Werkstoff, Härte, Oberflächengüte und Prüfanforderungen prüfen. - Vorbearbeitung
Drehen und Fräsen stellen die erforderliche Geometrie her und erhalten kontrollierte Schleifzugabe, Zentrierungen und Spannmerkmale. - Wärmebehandlung
Härten, Spannungsarmglühen oder andere zeichnungsgemäß erforderliche Behandlung koordinieren. Verformung und verbleibende Schleifzugabe berücksichtigen. - Rundschleifen
Werkstück ausrichten und abstützen; Scheibe für Werkstoff und Kontaktfläche auswählen und abrichten. Kritische Zapfen, Durchmesser und Lagersitze mit geeigneter Methode einschließlich kontrollierten Ausfunkens fertigschleifen. - Endprüfung
Durchmesser, Rundheit, Zylindrizität, Rundlauf, Geradheit und Oberflächengüte werden nach freigegebener Zeichnung verifiziert.
Werkstoffe für Rundschleifen
Gehärtete Stähle
4140, 4340, Wälzlagerstähle, Werkzeugstähle wie A2 und D2und andere gehärtete Komponenten. Kohlenstoffstahl wie 1045 kann ebenfalls spezifiziert werden.
Nichteisenmetalle
Aluminium, Kupferlegierungen einschließlich Messing und Bronze sowie ausgewählte Titanlegierungen.
Hochtemperaturlegierungen
Ausgewählte Nickelbasislegierungen einschließlich Inconel.
Werkstoffsorte, Härte, Materialzugabe, Bauteilgeometrie und erforderliche Oberflächengüte werden bei Auswahl des Schleifansatzes gemeinsam geprüft.
ZEICHNUNGSBASIERTE QUALITÄT
Durchmesser, Rundheit und Rundlauf kontrollieren
Ein korrekter Durchmesser ist nur ein Teil der Präzisionsschleifanforderung. Die Funktion kann auch von Rundheit, Zylindrizität, Konizität, Geradheit, Konzentrizität, Rundlauf, Bezugsbeziehungen und Oberflächengüte abhängen.
Durchmesser und Form
Maßtoleranz zusammen mit Anforderungen an Rundheit, Zylindrizität, Konizität oder Geradheit angeben.
Bezüge und Rundlauf
Funktionsachse und Referenzen für Rund- oder Gesamtlauf bestimmen. Einrichtung und Messung müssen das vereinbarte Bezugssystem verwenden.
Oberfläche und Zustand
Rauheit, Messrichtung, Härte und Anforderungen an Oberflächenintegrität für Lager-, Dicht- oder Gleitkontakt definieren.
Prüfung und Qualitätsdokumentation
Durchmesser
Mikrometer / KMG
Rundheit
Rundheitsprüfgerät
Zylindrizität
KMG / Formmessung
Rundlauf
Messuhr / KMG
Oberflächengüte
Rauheitsprüfgerät
Länge / Position
KMG / Höhenmessung
Prüfverfahren werden nach kontrolliertem Merkmal und Toleranz gewählt, statt sich auf ein einzelnes Messsystem zu verlassen.
Typische Prüfausrüstung
- KMG
- Rundheitsprüfgerät
- Rauheitsprüfgerät
- Digitale Mikrometer
- Innenmessgeräte
- Höhenmessgeräte
- Endmaße
- Messschieber
Qualitätsdokumentation
- FAI
- COC
- Maßprüfberichte
- Werkstoffzeugnisse
- Kundenspezifische Prüfdokumentation auf Anfrage
Erforderliche Nachweise mit der Angebotsanfrage angeben, damit Prüf- und Dokumentationsumfang im Angebot enthalten sind.
FAQ zum Rundschleifen
Welche Toleranzen können Sie beim Rundschleifen einhalten?
Die typische Durchmessertoleranz beträgt ±0.005 mm (±0.0002 in); beim Präzisionsschleifen sind bis zu ±0.002 mm (±0.00008 in) möglich.
Welche Oberflächengüte kann Rundschleifen erreichen?
Die typische Oberflächengüte liegt bei Ra 0.2–0.8 μm, mit Feinoberflächen bis Ra 0.1 μm.
Können Sie gehärtete Stahlteile schleifen?
Ja. Wir schleifen geeignete gehärtete Stahlflächen bis zu einer Härte von etwa 65 HRC fertig.
Können Sie Teile nach der Wärmebehandlung schleifen?
Ja. Vorbearbeitung lässt kontrollierte Zugabe, damit ausgewählte Merkmale nach Härten oder thermischer Verarbeitung auf Endmaß gebracht werden können. Verformung, Bezugszustand und Oberflächenintegrität werden im Fertigungsweg berücksichtigt.
Können Sie das komplette Teil bearbeiten und schleifen?
Ja. Drehen, Fräsen, Wärmebehandlung, Schleifen, Veredelung und Prüfung können als Projekt nach Zeichnung koordiniert werden. Der Angebotsumfang definiert die enthaltenen Arbeitsgänge.
Wie prüfen Sie Rundheit und Rundlauf?
Rundheit wird mit einem Rundheitsprüfgerät geprüft. Rundlauf wird mit Messuhr oder KMG gegen die spezifizierte Bezugsachse geprüft. Methode, Einrichtung und Messauflösung müssen zur Zeichnungstoleranz passen.
Welche Angaben sollte meine Angebotsanfrage enthalten?
3D-CAD-Modell und PDF-Zeichnung, Werkstoffsorte, Härte, Wärmebehandlungszustand, kritische Durchmesser, Toleranzen, GD&T, Bezüge, Oberflächengüte, Menge und erforderliche Prüfdokumentation senden.
Unterstützen Sie Prototypen und Kleinserienproduktion?
Ja. Wir unterstützen Prototypen, Kleinserien und wiederkehrende Produktion. Geben Sie Bestellmenge und erwarteten Wiederholbedarf an, damit Fertigungsweg und Prüfumfang geplant werden können.
BEGINNEN SIE MIT IHRER ZEICHNUNG
Senden Sie uns Ihre Schleifzeichnung
Laden Sie CAD-Datei oder Zeichnung mit Werkstoff, Härte, kritischen Durchmessern, Toleranzen, GD&T, Oberflächengüte und Menge hoch. Unser Ingenieurteam prüft Schleifanforderungen und Fertigungsweg vor der Angebotserstellung.
Verwandte Werkstoffratgeber
Zustand von Nickellegierungs- und Titanrohmaterial vor Planung des Präzisionsschleifens prüfen.