
El plano de un componente óptico puede parecer corriente: orificios, montajes, roscas, cavidades y quizá una superficie curva. Cuando posicionan una lente, sensor, espejo o trayectoria luminosa, cambia el problema de fabricación.
Un barrilete puede cumplir diámetros y fallar si los asientos no comparten eje. Un soporte correcto puede deformar el espejo al montarlo. Un reflector con dimensiones correctas puede alterar la distribución luminosa por errores de forma. Un molde aparentemente excelente puede reproducir el mismo error microscópico en cada lente.
Ese es el verdadero reto del mecanizado óptico de precisión. No basta con tolerancias pequeñas: hay que conservar las relaciones geométricas que permiten el funcionamiento óptico previsto.
No existe un único proceso de «mecanizado óptico». Un barrilete, carcasa, reflector libre e inserto de molde pueden compartir sistema y exigir rutas totalmente distintas.
Identifique primero la función en el sistema óptico
Lo más útil es clasificar por función y no por complejidad del CAD.
| Tipo de pieza | Componentes habituales | Principal requisito de fabricación | Proceso habitual |
|---|---|---|---|
| Estructura optomecánica | Carcasas, soportes, montajes de sensores y bancos ópticos | Posición, planitud, perpendicularidad y estabilidad | Fresado CNC / mecanizado de 5 ejes |
| Componente de alineación axial | Barriletes, asientos de lentes, separadores y anillos de retención | Coaxialidad, oscilación, diámetro y posición del hombro | Torneado de precisión / mandrinado |
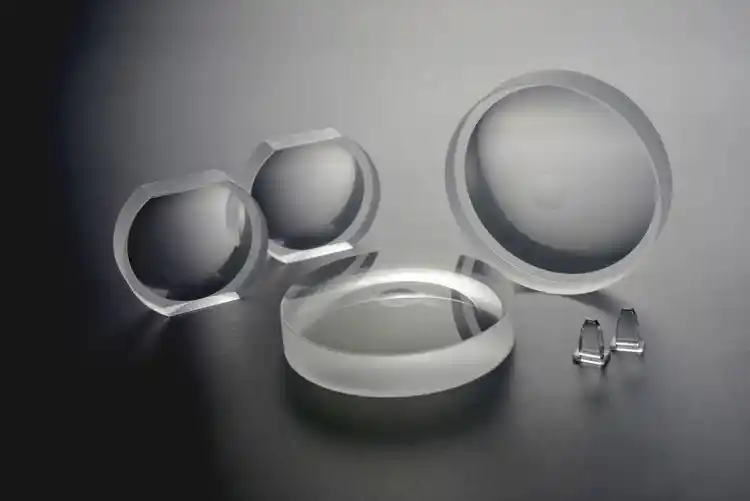
| Superficie óptica funcional | Espejos, reflectores y algunos guías de luz | Forma superficial, ondulación y rugosidad | Mecanizado preciso más pulido o mecanizado de ultraprecisión |
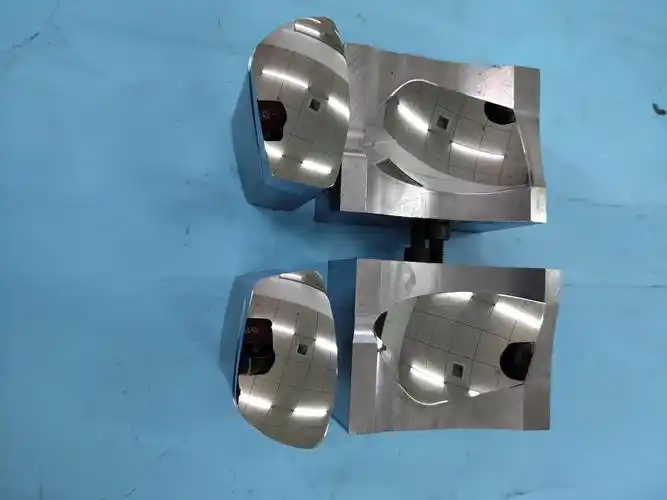
| Utillaje de replicación óptica | Insertos, moldes de forma libre y utillaje Fresnel | Exactitud de forma, microcaracterísticas y acabado | Mecanizado con diamante / rectificado / pulido |
La mayoría de componentes no son superficies ópticas. Carcasas, soportes láser o barriletes necesitan relaciones mecánicas precisas, pero no necesariamente acabado nanométrico.
Si la superficie refleja, refracta o distribuye luz directamente, forma y textura forman parte del diseño óptico.
La precisión óptica suele combinar tres requisitos
Se suele sobredimensionar al tratar «precisión» como un único número. Normalmente hay tres niveles de control.
El primero es la precisión dimensional: diámetros, longitudes, espesores, orificios, roscas y profundidades determinan ajuste y montaje.
El segundo es la precisión geométrica y de alineación. Suele importar más en optomecánica: oscilación del asiento, perpendicularidad del hombro, plano del sensor, paralelismo o coaxialidad. Todas las cotas ± pueden cumplir y aun así fallar este nivel.
El tercero es la precisión de la superficie óptica. Si controla luz, puede exigir error de forma, ondulación, frecuencias espaciales medias y rugosidad nanométrica. Aquí CNC convencional de precisión y ultraprecisión óptica son disciplinas distintas.
Un centro CNC avanzado puede dar gran exactitud dimensional y geométrica, sin producir automáticamente espejos ópticos o moldes libres submicrométricos.
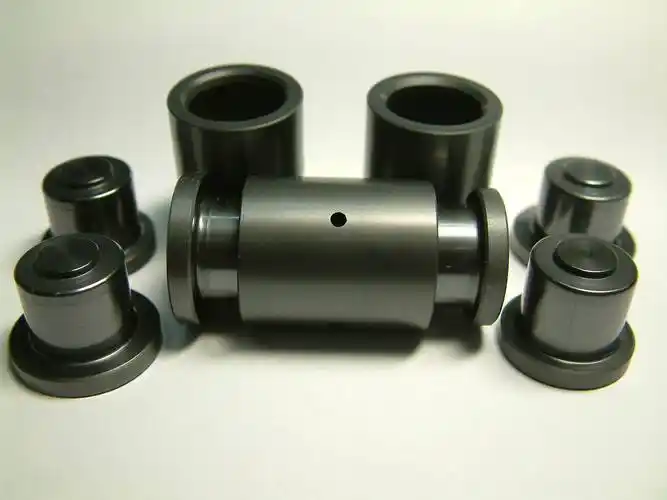
Los barriletes muestran por qué la alineación puede importar más que el diámetro
Son un ejemplo claro de la diferencia respecto al torneado general.
Con tres asientos, todos los diámetros pueden cumplir pero estar desplazados en direcciones distintas y tener un hombro no perpendicular. Las cotas pasan, pero el conjunto queda desalineado.
Por ello, la estrategia debe centrarse en la relación entre características que posicionan las lentes, además de dimensiones individuales.
Cuando sea posible, mecanice diámetros y hombros críticos desde la misma referencia de rotación y con pocas reasujeciones. La ruta puede combinar torneado de precisión, mandrinado, hombros, roscado e inspección final de oscilación alrededor de un eje funcional.
El asiento posiciona radialmente por el orificio y axialmente por el hombro. Uno requiere diámetro y oscilación; otro, planitud y perpendicularidad. Ajustar solo una tolerancia no mejora necesariamente el conjunto.
El plano debe comunicar las referencias funcionales. Un eje óptico común importa más que poner tolerancias ± extremas en todos los diámetros.
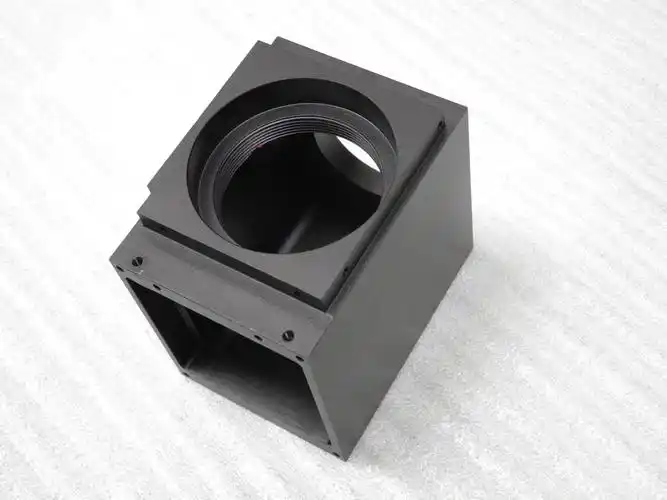
Las carcasas suelen estar limitadas por estabilidad, no por la máquina
Se usa aluminio por ligereza, mecanizabilidad, conductividad y compatibilidad con acabados como anodizado negro (en inglés).
Pero cavidades profundas, mucho arranque y paredes finas crean problemas poco relacionados con la exactitud nominal de posicionamiento.
Al vaciar un bloque grueso se redistribuyen tensiones. Puede curvarse o torcerse al soltar; una pared fina también se deforma por apriete y recupera después.
Puede convenir desbastar, estabilizar y después semiacabar y acabar referencias. Debe conservar exactitud al soltar y montar, no solo sujeta.
Importa especialmente si la carcasa relaciona lente, sensor, espejo o láser.
Si cambia de forma después del corte, secuencia y sujeción forman parte de la precisión.
Los soportes de espejo añaden deformación de montaje
Un soporte aprobado puede crear un problema óptico al montar.
El contacto y las fuerzas de tornillos o abrazaderas deforman el espejo. Una deformación mínima para una tapa puede ser importante ópticamente.
Considere planitud, área de contacto, posición de fijaciones, rigidez y apriete conjuntamente. Es decir, el comportamiento de montaje forma parte del rendimiento dimensional.
Por eso conviene entender la función y no tratar tolerancias como elementos aislados.
Los reflectores de precisión son otra clase de trabajo
Los reflectores llevan de optomecánica a superficies ópticas funcionales.
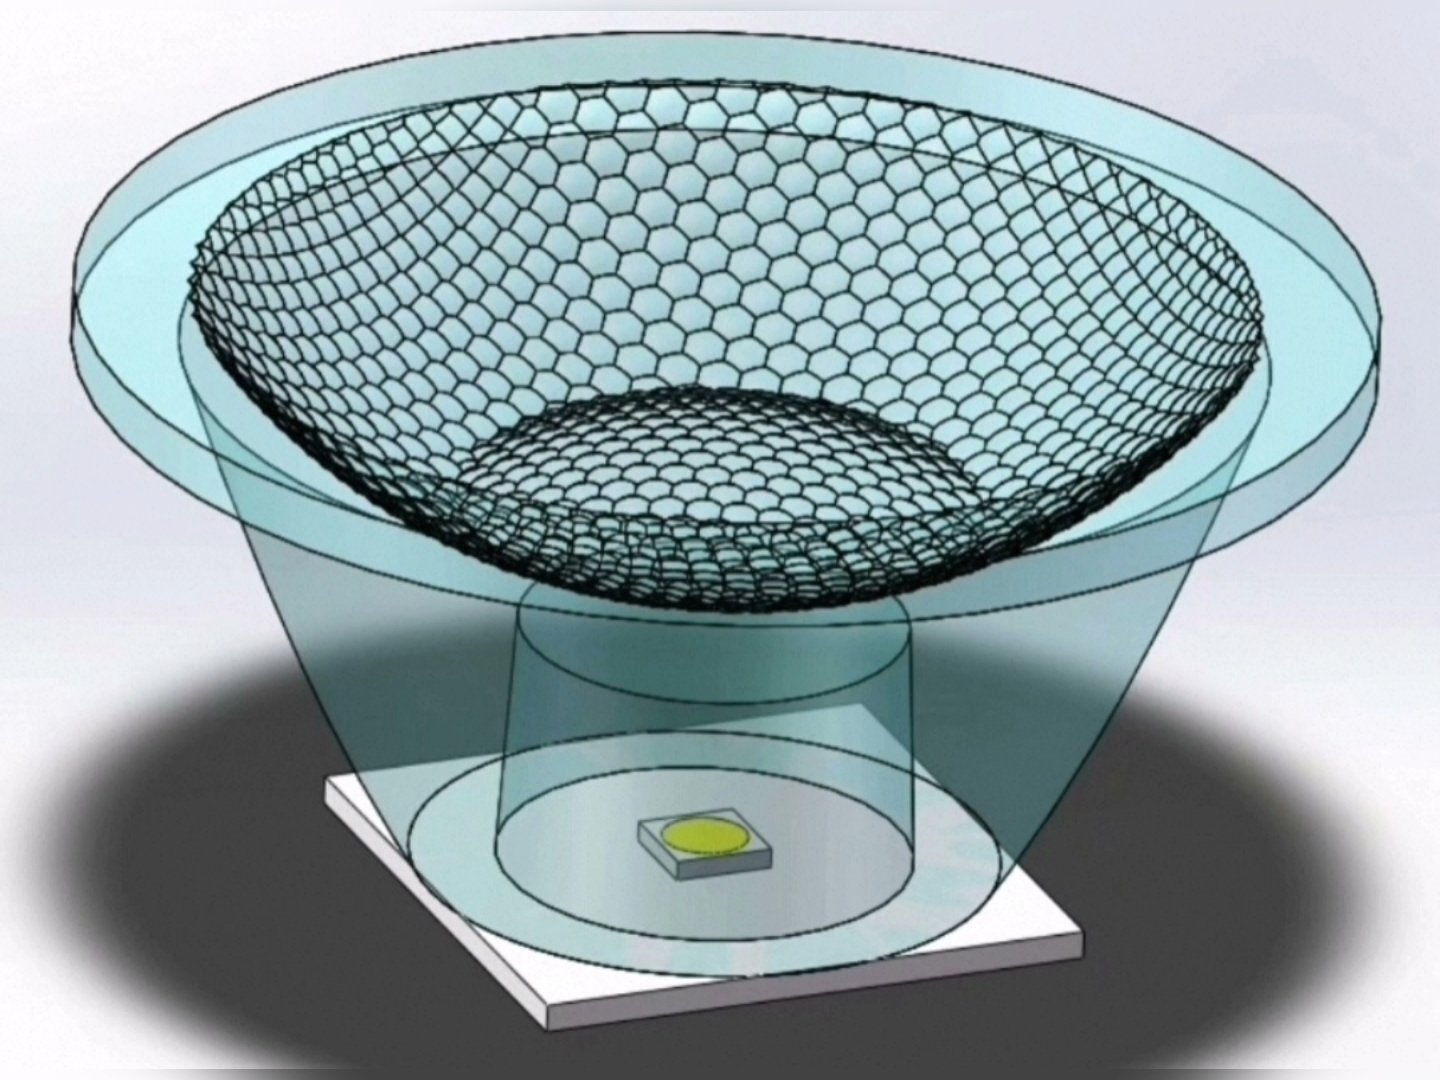
Pueden ser esféricos, parabólicos, elípticos, asféricos o libres. La superficie dirige luz: además de dimensiones importa cuánto sigue la geometría óptica teórica.
Una ruta realista de mecanizado de reflectores de precisión suele dividirse: arranque principal, posible estabilización y semiacabado, seguido de mecanizado final, rectificado, pulido, diamante o recubrimiento según especificación.
Un reflector brillante puede ser ópticamente incorrecto. Forma, ondulación o marcas periódicas alteran haz y dispersión.
«Acabado espejo» por sí solo no es una especificación técnica útil. Se requieren criterios medibles.
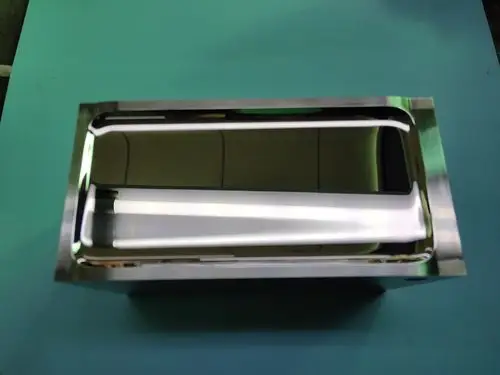
Cuándo deja de bastar CNC convencional
No hay un límite único de tolerancia. La función de la superficie suele marcar la transición.
CNC convencional sirve para carcasas, soportes, barriletes, sensores, preformas de reflectores y geometría 3D compleja que después recibe otro proceso de acabado.
Superficies directamente ópticas con forma submicrométrica, rugosidad nanométrica, baja ondulación o forma libre exigente requieren otra ruta.
Aquí cobran importancia procesos como el torneado con punta única de diamante (SPDT) .
SPDT combina diamante monocristalino y máquina de ultraprecisión. En materiales compatibles genera superficies ópticas y puede reducir o eliminar pulido. Se asocia con espejos metálicos, infrarrojo, asferas, formas libres e insertos.
No debe confundirse con torneado CNC ordinario por compartir pieza giratoria y herramienta.
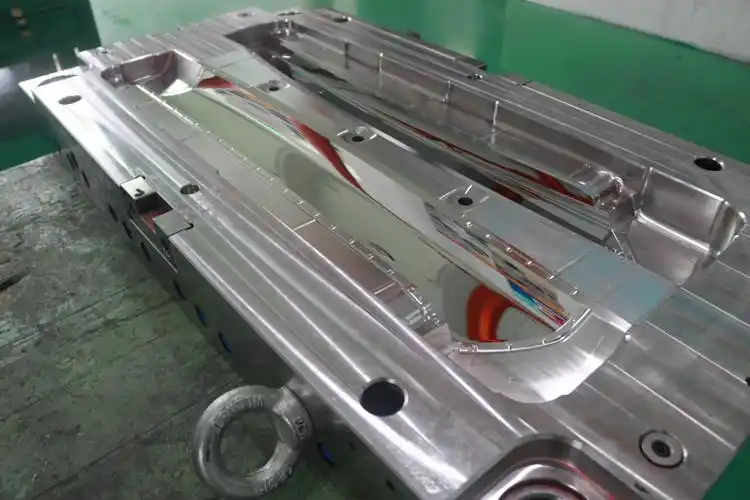
El material puede determinar la ruta antes de mecanizar
En piezas mecánicas suelen dominar resistencia, peso, corrosión, coste y disponibilidad.
En superficies ópticas funcionales, la mecanizabilidad a escala óptica puede importar tanto.
Aluminio se usa en carcasas, barriletes, sustratos, telescopios y reflectores. En optomecánica común, aleaciones como 6061 y 7075 pueden servir según requisitos. Para diamante óptico, estructura, inclusiones, grano e historial influyen en el acabado.
Cobre y latón también se usan en utillaje y reflectores, especialmente por compatibilidad con diamante.
El acero es resistente y duradero, pero poco compatible con corte convencional de diamante. Una solución es recubrirlo con níquel químico de alto fósforo, creando superficie mecanizable y conservando soporte de acero.
PMMA y policarbonato requieren otro enfoque. Pueden mecanizarse para guías de luz, prototipos transparentes, cubiertas y geometrías ópticas, controlando calor, filo, tensiones, rayado, blanqueamiento y fusión. Dimensiones perfectas no garantizan utilidad óptica.
Los moldes ópticos pueden reproducir cada error
Un inserto óptico no es simplemente otro útil de precisión.
Errores de forma, marcas, ondulación y microcaracterísticas pueden transferirse a cada componente. Por eso el mecanizado de moldes ópticos es especialmente sensible a fabricación e inspección.
Aplicaciones: guías de luz, lentes Fresnel, iluminación automotriz, pantallas de proyección frontal, AR/VR y elementos libres moldeados.
Puede combinar sustrato estable, recubrimiento preciso, diamante o rectificado, pulido y metrología óptica. Sin simetría rotacional, la forma se genera desde una definición CAD u óptica compleja.
Un error pequeño en una pieza afecta a esa pieza; en un molde, a toda la producción.
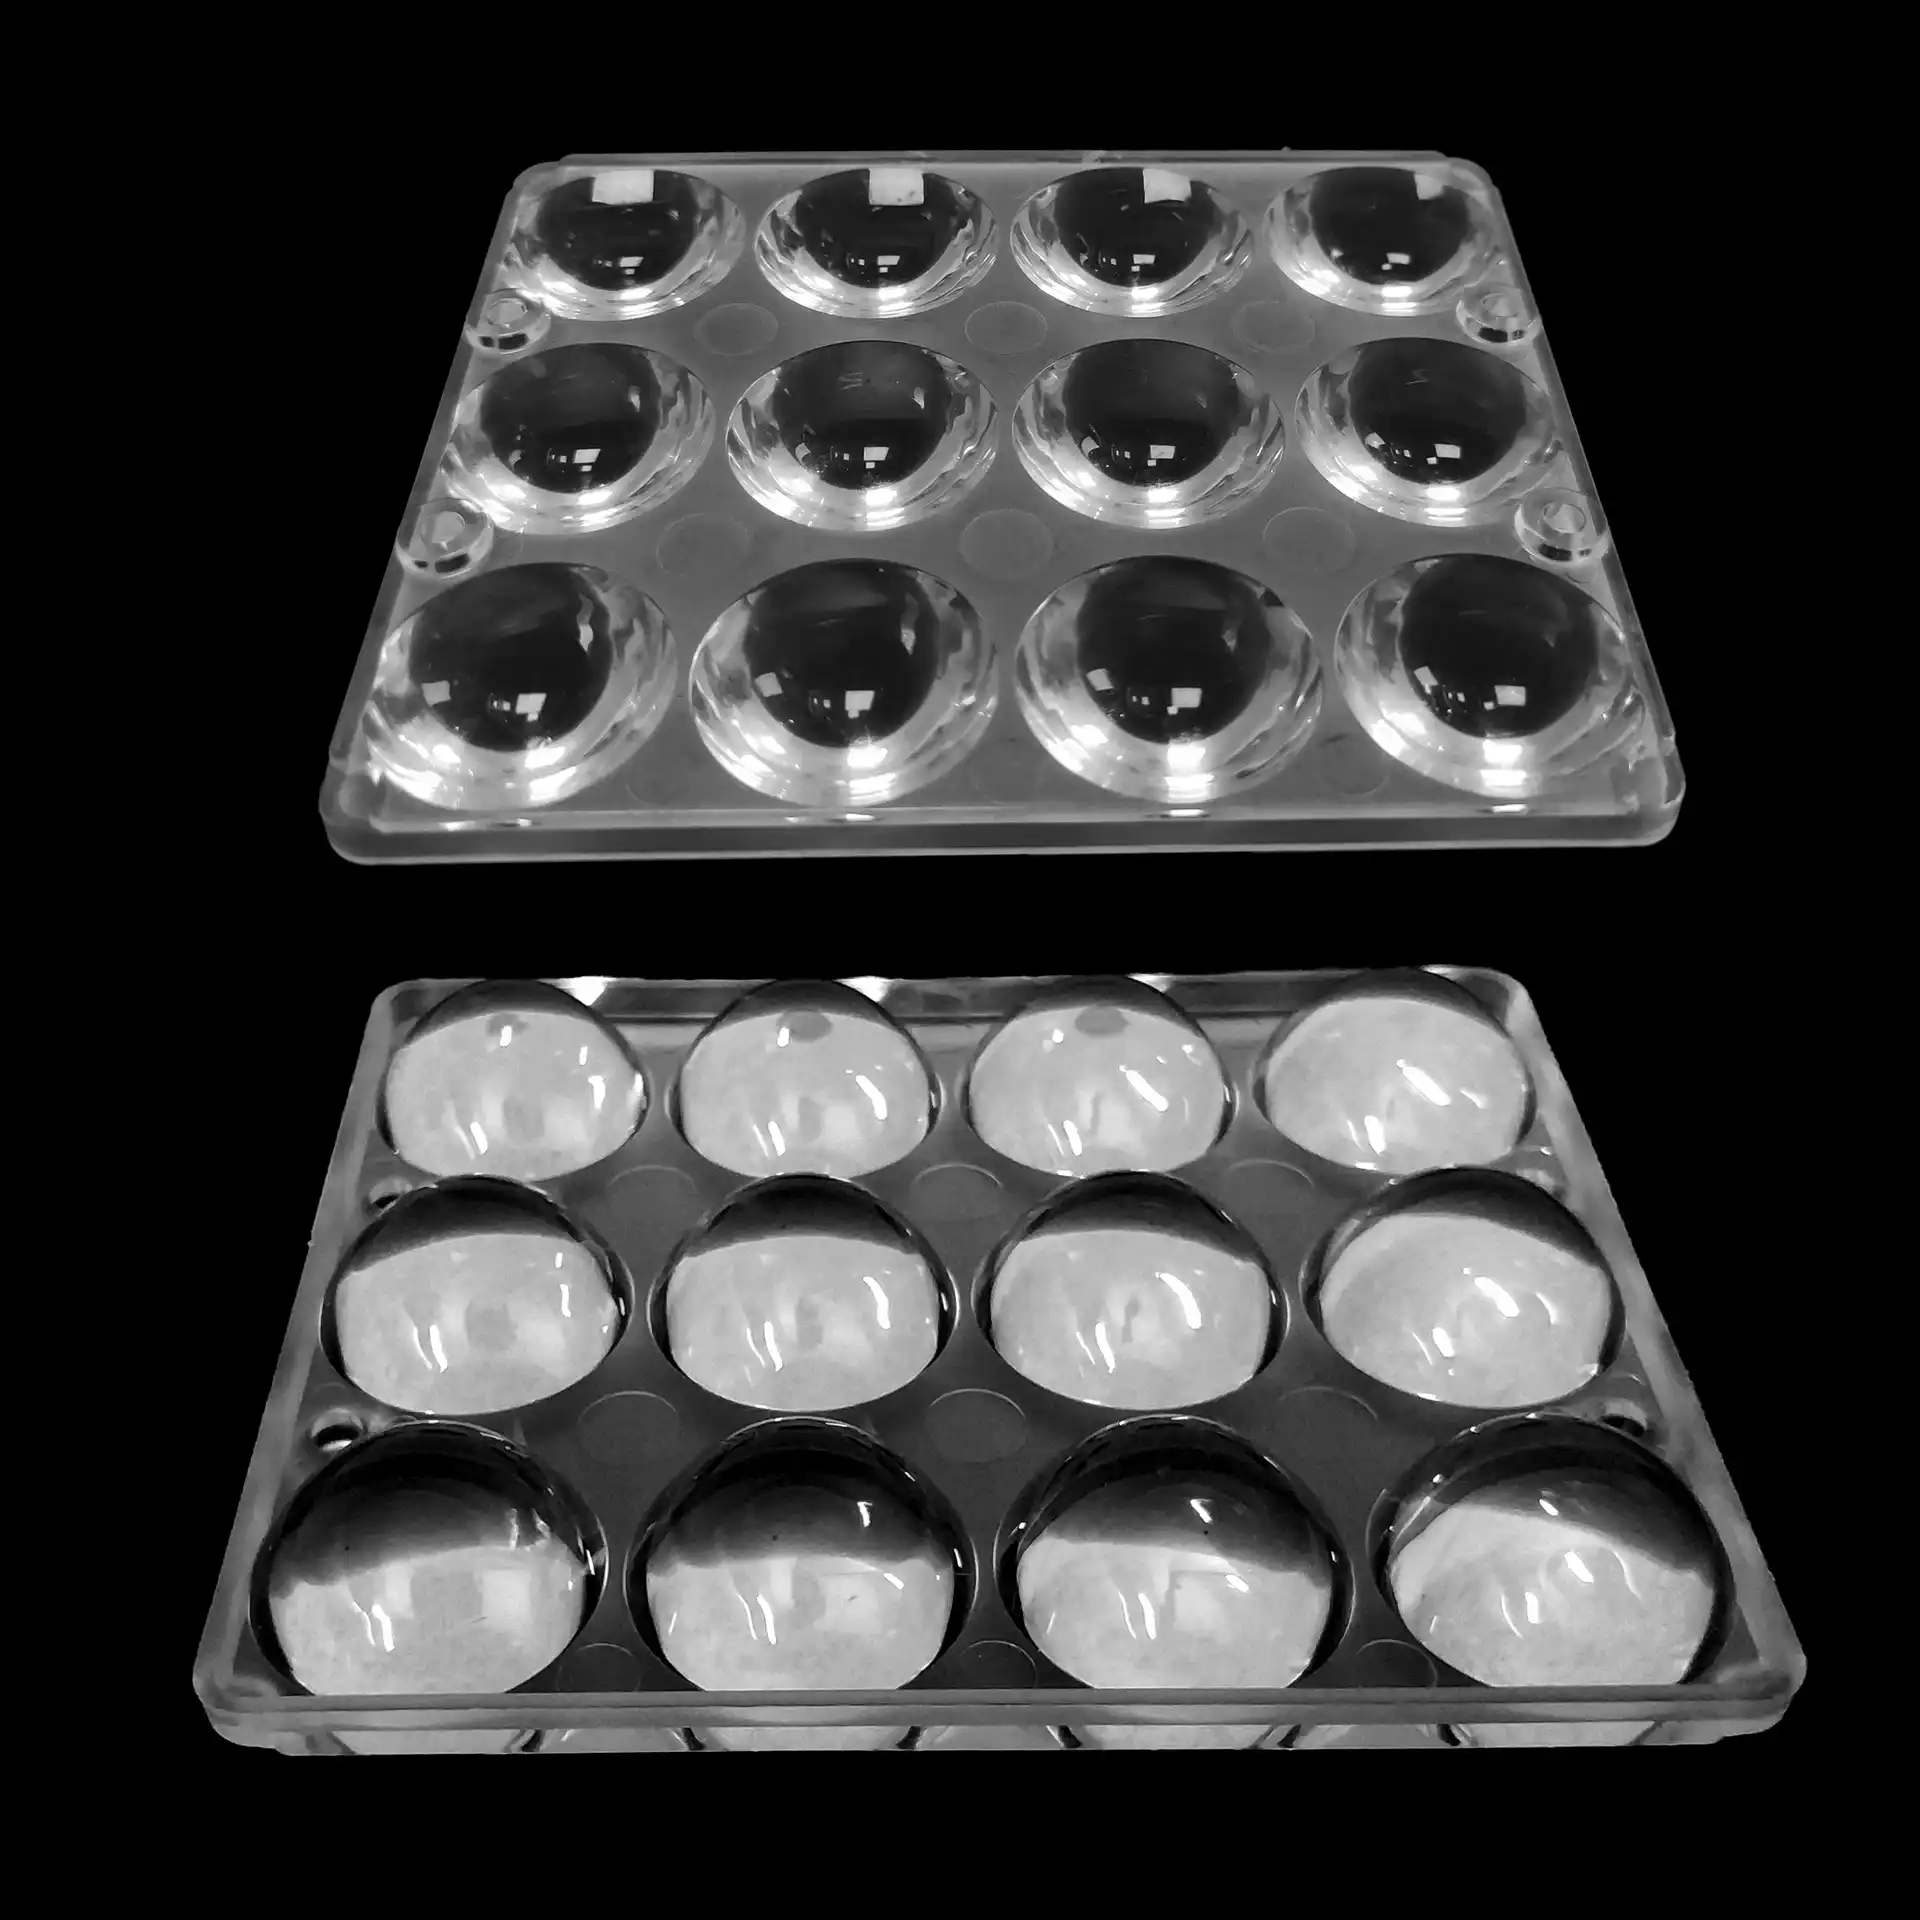
La óptica libre pasa de tolerancia a control superficial
Las superficies libres reducen componentes, mejoran integración y corrigen aberraciones más eficientemente que geometrías esféricas tradicionales.
Son comunes en iluminación, proyección frontal, imagen compacta, AR/VR y óptica aeroespacial.
Hay que reproducir forma tridimensional continuamente variable y controlar textura. Sistemas ultraprecisos pueden usar servo lento o rápido de herramienta para superficies no axisimétricas que el torneado ordinario no genera.
Es distinto de mecanizar simplemente una superficie mecánica compleja de 5 ejes.
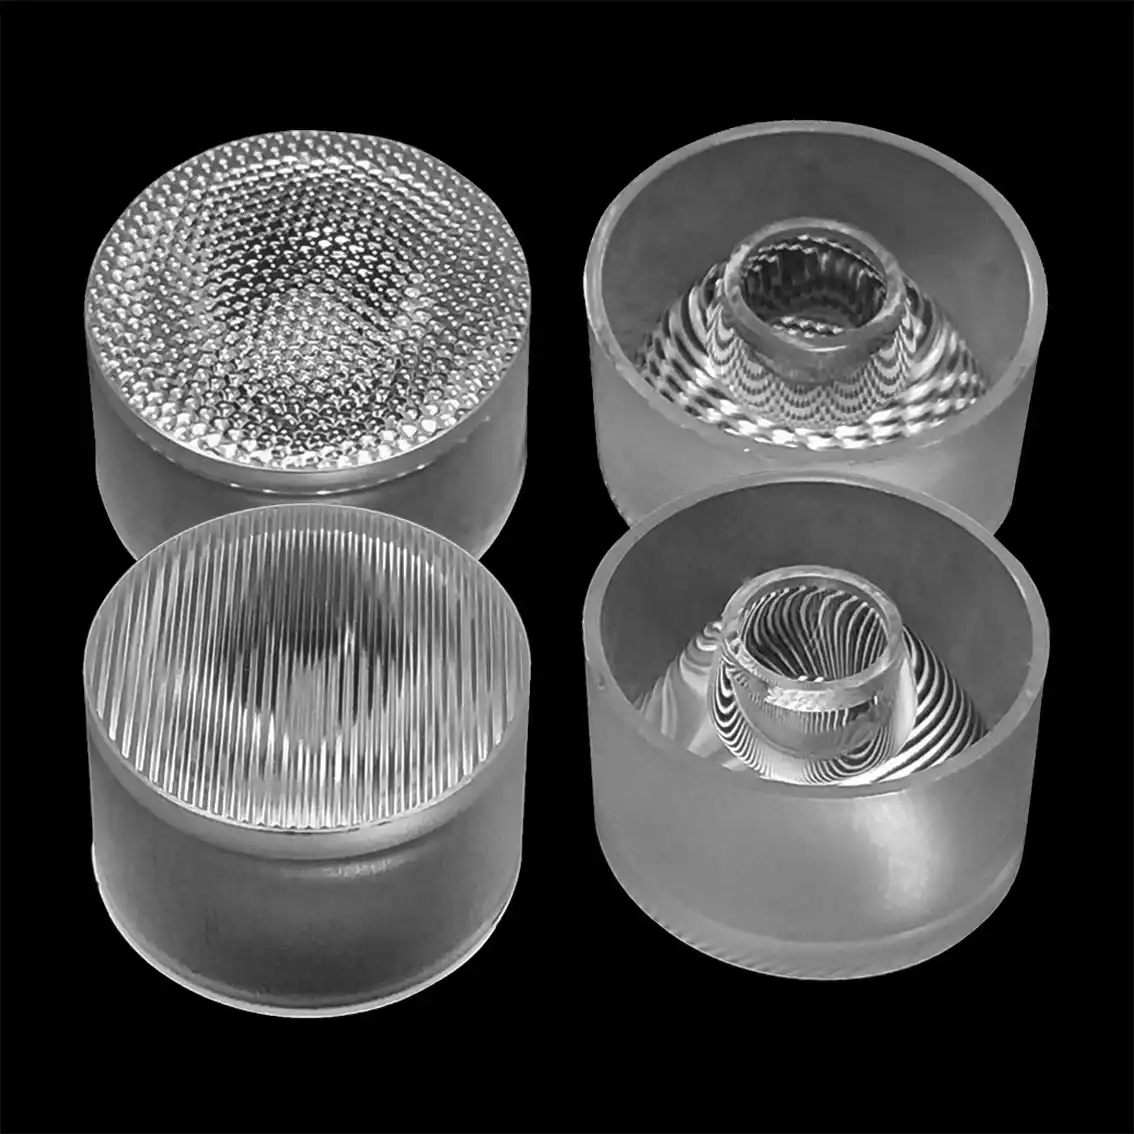
CNC de 5 ejes aporta valor óptico por otra razón
El mecanizado de 5 ejes es muy útil para optomecánica porque reduce montajes.
Una carcasa puede combinar sensor inclinado, montajes, cavidades, orificio óptico y espejo. Menos reasujeciones conservan mejor sus relaciones.
Ese es el valor real de 5 ejes en muchos proyectos ópticos.
Eso no significa que un centro convencional de 5 ejes produzca automáticamente espejos ópticos o forma nanométrica.
Número de ejes y capacidad ultraprecisa son cuestiones separadas.
Ra es solo parte de la especificación óptica
En mecánica se suele reducir calidad superficial a Ra.
La óptica necesita una visión más amplia.
Dos reflectores con el mismo Ra pueden rendir distinto si uno sigue la forma y otro tiene una onda lenta en el perfil.
Una forma útil de clasificar errores es:
| Escala del error | Qué describe | Efecto posible |
|---|---|---|
| Error de forma | Desviación de gran escala frente a superficie teórica | Enfoque, dirección del haz y frente de onda |
| Ondulación / error espacial medio | Patrones superficiales repetitivos intermedios | Contraste, dispersión y artefactos |
| Rugosidad superficial | Textura fina | Dispersión de luz y eficiencia óptica |
Un Ra muy pequeño por sí solo puede no expresar lo que necesita el diseñador óptico.
La especificación debe corresponder a la función.
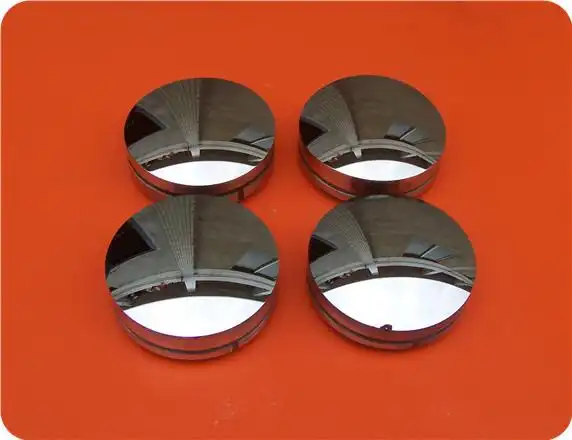
La metrología debe corresponder a la precisión controlada
Ninguna máquina verifica todos los requisitos ópticos.
MMC sirve para geometría, montajes, referencias y asientos. Otras dimensiones pueden necesitar alesómetros, micrómetros o redondez.
La textura superficial (en inglés) puede requerir perfilometría.
Las superficies funcionales pueden exigir interferometría o medición especializada frente a la forma óptica teórica.
Una regla importante es:
Una tolerancia solo tiene sentido si puede verificarse adecuadamente.
Considere la medición al definir el requisito, no después de fabricar.
Un buen plano óptico enfatiza relaciones funcionales
Tolerar estrechamente cada superficie suele encarecer sin necesidad.
Un plano mejor aclara qué controla el sistema.
En una carcasa de aluminio, el montaje puede ser referencia A y el orificio óptico B. Los asientos se controlan respecto a B y el sensor recibe posición y perpendicularidad necesarias.
La geometría exterior no funcional puede mantener tolerancias normales.
Esto comunica más que poner ±0.01 mm en todo.
Igual en reflectores: defina forma, rugosidad, recubrimiento e inspección según diseño, no solo «espejo».
Incluya tratamientos en la estrategia de tolerancias
Muchas piezas optomecánicas reciben acabado después del mecanizado.
El anodizado negro aporta corrosión, apariencia y menos reflejos internos. Otros usan níquel químico, anodizado duro, pasivado o recubrimientos reflectantes.
Pueden cambiar dimensiones o comportamiento superficial.
Pueden necesitarse enmascarado, margen por espesor y verificación tras tratamiento.
Planifique acabado junto con mecanizado, no después de cerrar cotas.
Los prototipos no siempre necesitan acabado óptico final
Los productos ópticos pasan por varias revisiones.
Las primeras unidades pueden verificar separación de lentes, montaje, sensor, enfoque o tamaño. Aplicar acabado caro a cada prototipo inicial puede sobrar si la mecánica sigue cambiando.
Una ruta práctica puede ser:
Prototipo mecánico → revisión de alineación → validación técnica → validación del acabado óptico → serie corta
Así se introduce el acabado caro cuando la geometría es estable.
También separa dos preguntas:
- ¿Funcionan mecanismo y arquitectura óptica?
- ¿Se pueden producir consistentemente las superficies finales?
Validarlas por separado reduce iteraciones innecesarias.
La óptica encaja con fabricación de precisión en series cortas
Instrumentos científicos, visión, láser, óptica médica, sensores robóticos, cámaras especiales y aeroespacial suelen necesitar cantidades pequeñas de componentes complejos.
Un proyecto puede pasar de 3 prototipos a 20 unidades técnicas y luego lotes repetidos de 50 o 100.
Entonces ya no basta una pieza buena: útiles, compensaciones, inspección, recubrimiento y referencias deben repetir las relaciones en cada lote.
Aquí cobra importancia el mecanizado de precisión a medida en series cortas para la fabricación óptica.
El papel principal de 6CNC está en componentes optomecánicos y de precisión a medida como barriletes, carcasas, sensores, soportes de espejo, alineación, reflectores y piezas mecánicas del prototipo a series cortas repetibles.
Las superficies ópticas que requieren diamante, pulido ultrapreciso u otro acabado deben identificarse por separado en la revisión y no tratarse como tolerancia CNC ordinaria.
¿Qué incluir en una solicitud óptica?
Una buena solicitud comunica más que material y dimensiones nominales.
Incluya CAD 3D y plano 2D, aclarando relaciones, referencias, eje óptico, recubrimiento, GD&T y superficies funcionales.
Para una superficie óptica real añada forma, rugosidad, recubrimiento, requisitos cosméticos e inspección prevista.
Explique sobre todo qué hace cada característica crítica.
Saber si localiza lente, define sensor, soporta espejo o refleja luz cambia sustancialmente la ruta.
Conclusión
La pregunta más útil no es:
«¿Qué tolerancia puede mantener la máquina?»
Sino:
«¿Qué relación geométrica determina si funciona el sistema óptico?»
En barriletes, eje común; en cámaras, relación eje-sensor; en espejos, estabilidad; en reflectores o moldes, forma real en vez de una cota ± convencional.
Una vez claras esas relaciones, la ruta resulta más evidente.
Algunas piezas necesitan torneado preciso o CNC de 5 ejes; otras, rectificado, lapeado, o pulido. Las superficies ópticas reales pueden exigir torneado con punta única de diamante u otro proceso de ultraprecisión.
El mecanizado óptico identifica las pocas superficies y relaciones que controlan rendimiento y las reproduce de forma fiable del prototipo a la serie corta, sin precisar al máximo todo.


