
Eine CNC-bearbeitete Fläche kann vollkommen eben aussehen und dennoch für Gleitringdichtungen, optische Baugruppen, Präzisionsventile, Lehren oder Halbleitervorrichtungen ungeeignet sein.
Der Grund ist einfach: Oberflächengüte und Ebenheit sind nicht dasselbe.
Auch bei sehr niedrigem Ra kann eine Fläche aufweisen:
- Leichte Wölbung
- Lokale Erhebungen
- Welligkeit
- Dickenschwankungen
- Mangelnde Parallelität
- Schleifspuren
- Wärmebehandlungsverzug
Beeinflussen diese Fehler Dichtung, Ausrichtung, Kontakt, Leckage, optische Leistung oder Montagegenauigkeit, reichen konventionelles Fräsen oder Flachschleifen möglicherweise nicht mehr aus.
Hier kommt Präzisionsläppen zum Einsatz.
Läppen ist ein kontrolliertes abrasives Feinbearbeitungsverfahren, das sehr geringe Materialmengen abträgt und Geometrie sowie Oberfläche verbessert. Es ist besonders hilfreich für extrem ebene Passflächen, definierte Dicke, enge Parallelität oder sehr feine Oberflächen.
Typische Anwendungen:
- Gleitringdichtungen
- Ventilplatten
- Lehrenkomponenten
- Präzisionsdistanzstücke
- Optische Komponenten
- Teile für Halbleiteranlagen
- Pumpenkomponenten
- Keramikkomponenten
- Präzisionsmaschinenkomponenten
- Luftfahrt- und Medizinteile
Bei vielen kundenspezifischen Präzisionsteilen ist Läppen nicht das Hauptverfahren, sondern der letzte Schritt, der eine kritische Fläche von maßgenau bearbeitet zu funktional präzise bringt.
Was ist Präzisionsläppen?
Beim Präzisionsläppen bewegt sich das Werkstück gegen eine Läppscheibe; Schleifkörner tragen mikroskopisch kleine Materialmengen von der Oberfläche ab.
Anders als Fräsen oder Drehen nutzt Läppen keine geometrisch bestimmte Schneide.
Der Abtrag entsteht durch viele kleine Schleifkörner zwischen Werkstück und Läppfläche.
Typische Schleifmittel:
- Aluminiumoxid
- Siliciumcarbid
- Diamant
Je nach Werkstoff und Verfahren wird das Schleifmittel in einer Flüssigkeit suspendiert oder in einem anderen kontrollierten Läppsystem eingesetzt.
Hoher Materialabtrag ist gewöhnlich nicht das Hauptziel.
Stattdessen dient Hochpräzisionsläppen der Verbesserung folgender Merkmale:
- Ebenheit
- Parallelität
- Dicke
- Oberflächenrauheit
- Oberflächengleichmäßigkeit
- Kontaktverhältnisse
Diese Unterscheidung ist wichtig.
Muss 1 mm Material abgetragen werden, ist Läppen wahrscheinlich nicht der richtige erste Schritt.
Liegt ein Teil schon nahe am Endmaß und entscheiden die letzten Mikrometer über Dichtung, Ausrichtung oder Funktion, kann Läppen genau richtig sein.
Wie funktioniert Läppen?
Bei typischem Flachläppen liegen die Teile an einer rotierenden Läppscheibe an.
Schleifkörner werden auf der Scheibe verteilt, gewöhnlich mittels Suspension oder kontrolliertem Schleifmittelsystem.
Die Relativbewegung zwischen Teil, Schleifmittel und Läppscheibe trägt mikroskopische Erhebungen schrittweise ab.
Der Grundablauf lautet:
Vorbearbeitung → Vorschleifen bei Bedarf → Läppen → Reinigen → Prüfen
Die genaue Folge hängt vom Teil ab.
1. Vorbearbeitung
Zuerst wird das Teil nahe an sein Endmaß gefertigt.
Dazu können gehören:
- CNC-Fräsen
- CNC-Drehen
- Flachschleifen
- Rundschleifen
- Erodieren
- Wärmebehandlung
Große Bearbeitungsfehler sollte Läppen normalerweise nicht wirtschaftlich korrigieren müssen.
Gute Ausgangsgeometrie macht den Prozess schneller und vorhersehbarer.
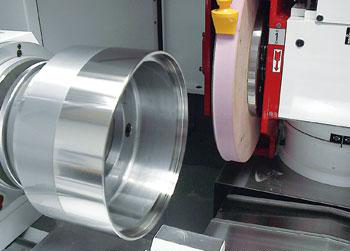
2. Läppscheibe vorbereiten
Der Zustand der Läppscheibe ist entscheidend.
Die Scheibe muss ihre Sollgeometrie halten, da ihre Form die erzeugte Werkstückfläche beeinflusst.
Beim hochpräzisen Flachläppen wird der Scheibenzustand laufend überwacht und korrigiert.
Eine zu konkave oder konvexe Scheibe kann entsprechende Formfehler auf die Teile übertragen.
Das Konditionieren der Scheibe ist deshalb ein zentraler Prozessbestandteil und nicht nur normale Maschinenwartung.
3. Schleifmittel aufbringen
Schleifkörner werden zwischen Bauteil und Läppfläche eingebracht.
Die Auswahl hängt ab von:
- Werkstückwerkstoff
- Härte
- Ausgangsoberfläche
- Erforderlichem Materialabtrag
- Geforderter Oberflächengüte
- Gewünschter Bearbeitungszeit
Gröberes Schleifmittel kann die Abtragsrate erhöhen.
Beim Annähern an den Endzustand wird normalerweise feineres Schleifmittel verwendet.
4. Kontrollierte Relativbewegung
Die Scheibe rotiert, während sich die Teile über ihre Fläche bewegen.
Ziel ist gleichmäßiger Verschleiß an Bauteilen und Läppscheibe.
Die kontrollierte Bewegung verhindert, dass das Teil immer derselben Bahn folgt.
Das ist für Oberflächengleichmäßigkeit und Scheibenebenheit wichtig.
5. Schrittweiser Materialabtrag
Das Schleifmittel entfernt allmählich mikroskopische Spitzen und Erhebungen.
Gegenüber konventioneller Bearbeitung ist die Abtragsrate gering.
Das ist beabsichtigt.
Der langsame, kontrollierte Prozess verbessert die Geometrie ohne die relativ hohen Schnittkräfte schwerer Zerspanung.
6. Reinigung
Läppmittel und Schleifmittelrückstände müssen gründlich entfernt werden.
Besonders wichtig ist dies für:
- Hydraulikkomponenten
- Medizinteile
- Optische Baugruppen
- Halbleiteranlagen
- Präzisionslager
- Dichtungskomponenten
Zurückbleibendes Schleifmittel kann eine Präzisionsbaugruppe beschädigen.
7. Prüfung
Fertigteile können auf folgende Merkmale geprüft werden:
- Ebenheit
- Dicke
- Parallelität
- Oberflächenrauheit
- Maßgenauigkeit
- Optischen Zustand
Das Prüfverfahren muss zur Zeichnungsanforderung passen.
Warum wird geläppt?
Präzisionsbearbeitung erreicht bereits sehr gute Genauigkeiten.
Warum also ein zusätzlicher Feinbearbeitungsschritt?
Manche Anwendungen hängen von Oberflächenmerkmalen ab, die eine gewöhnliche Maßtoleranz allein nicht beschreibt.
Betrachten wir zwei Metallplatten.
Beide werden auf folgendes Maß bearbeitet:
10.00 ±0.01 mm Dicke
Beide können dieses Maß einhalten.
Eine kann jedoch aufweisen:
- 8 μm Ebenheitsabweichung
Die andere dagegen:
- 1 μm Ebenheitsabweichung
Bei einem gewöhnlichen Halter ist der Unterschied möglicherweise unerheblich.
Bei einer Dichtplatte oder Optikhalterung kann er über die Funktion der Baugruppe entscheiden.
Läppen wird eingesetzt, wenn solche kleinen Geometriefehler funktional relevant werden.
Was verbessert Präzisionsläppen?
Es kann mehrere Oberflächenmerkmale gleichzeitig verbessern.
Ebenheit
Ebenheit beschreibt die Abweichung einer Fläche von einer theoretisch perfekten Ebene.
Das ist einer der Hauptgründe für Flachläppen.
Ebenheit ist beispielsweise wichtig bei:
- Gleitringdichtungen
- Ventilplatten
- Optikhalterungen
- Endmaßen
- Vakuumkomponenten
- Halbleitervorrichtungen
- Präzisionsmontageflächen
Zustand und Ebenheit der Läppscheibe beeinflussen direkt die erreichbare Werkstückebenheit.
Parallelität
Ein Teil kann eng parallele gegenüberliegende Flächen benötigen.
Das ist wichtig, wenn das Teil Folgendes bestimmt:
- Bauhöhe
- Lagervorspannung
- Abstand
- Ausrichtung
- Kompression
- Lage des optischen Strahlengangs
Doppelseitiges Läppen ist besonders hilfreich, wenn Dicke und Parallelität gemeinsam kontrolliert werden müssen.
Dicke
Läppen trägt nur wenig Material ab, kann damit aber Präzisionsteile auf eine eng tolerierte Enddicke bringen.
Typische Beispiele:
- Distanzstücke
- Unterlegscheiben
- Ventilplatten
- Keramiksubstrate
- Präzisionspassscheiben
Oberflächengüte
Läppen erzeugt sehr feine Oberflächen, weil extrem kleine abrasive Kontakte statt einer konventionellen Schneide Material abtragen.
Extrem niedrige Rauheit sollte jedoch nur vorgeschrieben werden, wenn die Funktion sie verlangt.
Dichtfläche, optisches Bauteil und präzise Anlagefläche können jeweils unterschiedliche Oberflächenmerkmale benötigen.
Flächenkontakt
Zwei scheinbar ebene bearbeitete Flächen berühren sich tatsächlich an mikroskopischen Erhebungen.
Läppen kann die wirksame Kontaktfläche vergrößern, indem es solche Spitzen reduziert und die Gesamtgeometrie verbessert.
Das kann wichtig sein für:
- Dichtfunktion
- Vakuumsysteme
- Präzise Passflächen
- Mechanische Bezugsflächen
Ebenheit ist nicht Oberflächenrauheit
Dies ist ein grundlegender Begriff der Präzisionsfeinbearbeitung.
Oberflächenrauheit beschreibt die relativ kleinräumige Textur.
Ebenheit beschreibt die Gesamtform der Fläche.
Ein Teil kann folgenden Wert haben:
Ra 0.1 μm
und trotzdem nicht ausreichend eben sein.
Umgekehrt kann eine sehr ebene Fläche eine raue Textur haben.
Sind beide funktional wichtig, müssen sie daher unabhängig spezifiziert werden.
Die alleinige Zeichnungsangabe:
Ra 0.2 μm
fordert nicht automatisch außergewöhnliche Ebenheit.
Und die Angabe:
Ebenheit 0.003 mm
fordert nicht automatisch optische Oberflächengüte.
Flachläppen
Flachläppen ist eine der häufigsten Arten des Präzisionsläppens.
Es wird genutzt, wenn ebene Flächen höhere Ebenheit oder Oberflächengüte benötigen, als konventionelle Bearbeitung wirtschaftlich erzielt.
Die Teile liegen an einer kontrolliert ebenen Läppscheibe an, während Schleifkörner geringe Materialmengen abtragen.
Flachläppen wird häufig eingesetzt für:
- Dichtflächen
- Ventilplatten
- Distanzstücke
- Pumpenkomponenten
- Präzisionsunterlegscheiben
- Hartmetallteile
- Keramik
- Optische Substrate
- Halbleiterkomponenten
Das Verfahren ist ein- oder doppelseitig möglich.
Einseitiges Läppen
Dabei wird eine Hauptfläche gegen eine Läppscheibe bearbeitet.
Das eignet sich, wenn:
- Nur eine Fläche kritisch ist
- Die Gegenseite eine andere Geometrie hat
- Die Dicke nicht gleichzeitig kontrolliert werden muss
- Das Werkstück nicht zwischen zwei Scheiben bearbeitbar ist
Einseitige Systeme sind für präzises Flachfinish weit verbreitet.
Doppelseitiges Läppen
Dabei werden zwei gegenüberliegende Flächen gleichzeitig bearbeitet.
Die Teile liegen meist in Trägerscheiben zwischen oberer und unterer Läppscheibe.
Das erhöht die Produktivität, wenn beide Seiten anspruchsvolle Vorgaben erfüllen müssen.
Typische Vorteile:
- Gleichzeitige Bearbeitung beider Flächen
- Verbesserte Parallelität
- Kontrollierte Dicke
- Hohe Gleichmäßigkeit innerhalb der Charge
Gängige Anwendungen:
- Präzisionsunterlegscheiben
- Dünne Platten
- Keramikkomponenten
- Halbleiterkomponenten
- Dichtelemente
- Distanzstücke
Bei Serienteilen mit zwei kritischen parallelen Flächen kann doppelseitiges Läppen effizienter sein als die getrennte Bearbeitung jeder Seite.
Metallläppen als Dienstleistung
Eine Metallläppbearbeitung kann nach CNC-Bearbeitung, Wärmebehandlung oder Schleifen kritische Metallflächen fertigbearbeiten.
Gängige metallische Werkstoffe sind:
- Edelstahl
- Kohlenstoffstahl
- Legierter Stahl
- Werkzeugstahl
- Aluminium
- Kupfer
- Messing
- Hartmetall
- Nickellegierungen
- Titan
Der Prozess muss an den Werkstoff angepasst werden.
Schleifmittel, Scheibenwerkstoff, Druck, Suspensionschemie und Prozessdauer hängen von Härte und Oberflächenverhalten ab.
Edelstahl läppen
Edelstahlteile werden häufig geläppt, wenn sie benötigen:
- Präzise Dichtflächen
- Hohe Ebenheit
- Geringe Rauheit
- Kontrollierte Dicke
Anwendungen sind:
- Ventilkomponenten
- Medizintechnik
- Vakuumbauteile
- Halbleiteranlagen
- Fluidregelungsteile
Edelstähle unterscheiden sich stark in Härte und Bearbeitungsverhalten; Schleifmittel und Parameter müssen daher zur konkreten Sorte passen.
Gehärteten Stahl läppen
Nach Wärmebehandlung ist Läppen besonders nützlich.
Ein typischer Ablauf kann sein:
CNC-Bearbeitung → Wärmebehandlung → Flachschleifen → Präzisionsläppen
Wärmebehandlung kann geringen Verzug verursachen.
Schleifen stellt die Geometrie weitgehend wieder her.
Läppen verfeinert anschließend Flächen mit extrem hohen Ebenheits- oder Finishanforderungen.
Typische gehärtete Komponenten:
- Ventilplatten
- Lehrenkomponenten
- Werkzeuge und Vorrichtungen
- Verschleißplatten
- Präzisionsmaschinenteile
Aluminium läppen
Aluminium lässt sich ebenfalls läppen, benötigt aber geeignete Schleifmittel und Scheiben.
Da es weicher als gehärteter Stahl oder Keramik ist, kann ungeeignete Bearbeitung verursachen:
- Kratzer
- Eingelagertes Schleifmittel
- Oberflächenverschmierung
- Kantenschäden
Das Verfahren sollte deshalb sowohl zur Legierung als auch zur geforderten Endoberfläche passen.
Keramik und harte Werkstoffe läppen
Präzisionsläppen ist auch bei harten, spröden Werkstoffen verbreitet.
Beispiele:
- Aluminiumoxid
- Zirkonoxid
- Siliciumcarbid
- Saphir
- Technische Keramik
Für sehr harte Werkstoffe sind Diamantschleifmittel üblich.
Anwendungen sind:
- Halbleiteranlagen
- Optische Komponenten
- Elektronikkomponenten
- Verschleißteile
- Präzisionskeramikteile
Die Ziele können eine Kombination sein aus:
- Ebenheit
- Dicke
- Oberflächengüte
- Kantenqualität
Läppen und Polieren: Was ist der Unterschied?
Die Begriffe Läppen und Polieren werden oft gemeinsam genannt, verfolgen aber nicht genau dasselbe Ziel.
Läppen
Läppen konzentriert sich vor allem auf:
- Geometriekorrektur
- Ebenheit
- Parallelität
- Dicke
- Kontrollierten Materialabtrag
- Oberflächenverfeinerung
Polieren
Polieren konzentriert sich stärker auf:
- Oberflächengüte
- Reflexionsvermögen
- Optisches Erscheinungsbild
- Entfernung sehr feiner Oberflächenfehler
Je nach Anforderung kann die Bearbeitungsfolge lauten:
Schleifen → Läppen → Polieren
Maßgeblich ist die Endanforderung.
Die genaue Grenze zwischen Feinläppen und Polieren hängt von Werkstoff und Fertigungsprozess ab.
Präzisionsläppen gegenüber Flachschleifen
Beide sind Präzisionsfinishverfahren, dienen aber unterschiedlichen Fertigungsstufen.
| Merkmal | Flachschleifen | Präzisionsläppen |
|---|---|---|
| Materialabtrag | Mittel | Sehr gering |
| Schleifmittel | Gebundene Schleifscheibe | Loses oder kontrolliertes Schleifmittelsystem |
| Ebenheit | Sehr gut | Sehr hohes Potenzial |
| Oberflächengüte | Fein | Sehr fein |
| Fertigungsstufe | Zwischen- oder Endbearbeitung | Endfinish |
| Großes Aufmaß korrigieren | Besser | Schlecht geeignet |
| Präzise Dickenkontrolle | Gut | Hervorragend für kleine Endkorrekturen |
Flachschleifen bringt ein Teil gewöhnlich effizienter nahe an seine Enddicke.
Läppen folgt, wenn die verbleibenden Anforderungen die zuverlässigen oder wirtschaftlichen Möglichkeiten des Schleifens übersteigen.
Bei vielen Präzisionsteilen ergänzen sich die Verfahren.
Läppen gegenüber Fräsen
CNC-Fräsen erzeugt die grundlegende Bauteilgeometrie.
Es kann erzeugen:
- Taschen
- Bohrungen
- Schlitze
- Konturen
- Ebene Flächen
- Gewinde
- Komplexe 3D-Merkmale
Moderne CNC-Bearbeitung kann sehr gute ebene Flächen herstellen.
Für extrem enge Ebenheit bei sehr feinem Finish ist Fräsen aber normalerweise nicht die erste Wahl.
Eine typische Prozesskette kann deshalb lauten:
CNC-Fräsen → Flachschleifen → Läppen
Nicht jedes Teil braucht alle drei Stufen.
Die richtige Reihenfolge hängt vollständig von der Zeichnung ab.
Läppen gegenüber Polieren
Geht es hauptsächlich um Optik oder sehr geringe Rauheit, kann Polieren genügen.
Geht es um die maßliche Oberflächengeometrie, ist Läppen meist relevanter.
Zum Beispiel:
Eine dekorative Edelstahlplatte kann Polieren benötigen.
Eine Gleitringdichtfläche kann Läppen benötigen.
Ein optisches Teil kann beide Verfahren benötigen.
Diese Unterscheidung verhindert einen wichtigen Konstruktionsfehler:
Eine glänzende Fläche ist nicht zwangsläufig präzise eben.
Läppen gegenüber Honen
Beide sind abrasive Feinbearbeitungsverfahren, werden aber meist für unterschiedliche Geometrien eingesetzt.
Läppen
Häufig verwendet für:
- Ebene Flächen
- Passflächen
- Präzise Dicke
- Oberflächenebenheit
Honen
Häufig verwendet für:
- Zylindrische Innenbohrungen
- Bohrungsrundheit
- Zylindrizität
- Bohrungsoberflächentextur
Zum Beispiel:
Ein Hydraulikventilteil kann benötigen:
- Honen einer Präzisionsbohrung
- Läppen einer Dichtfläche
Beide Verfahren können deshalb am selben Bauteil vorkommen.
Wie viel Material trägt Läppen ab?
Läppen ist ein Feinbearbeitungsverfahren.
Normalerweise sollte es nur wenig Material entfernen.
Das ideale Aufmaß hängt ab von:
- Werkstoff
- Bauteilgröße
- Ausgangsebenheit
- Vorherigem Bearbeitungsverfahren
- Oberflächenrauheit
- Wärmebehandlungsverzug
- Endebenheit
- Enddicke
- Gefordertem Finish
Es gibt kein universelles Läppaufmaß für jedes Bauteil.
Das ist bei der Fertigungsplanung wichtig.
Bei zu geringem Aufmaß werden vorherige Bearbeitungsspuren oder Geometriefehler eventuell nicht vollständig entfernt.
Zu viel Aufmaß erhöht Zykluszeit und Kosten deutlich.
Am besten wird die Vorbearbeitung so kontrolliert, dass Läppen nur noch die abschließende Präzisionskorrektur übernimmt.
Warum die Ausgangsqualität wichtig ist
Läppen kann nicht jedes schlecht bearbeitete Teil wirtschaftlich retten.
Ein Teil mit sehr enger Endebenheit kann vor dem Läppen beispielsweise aufweisen:
- Starke Frässpuren
- Deutliche Wölbung
- Übermäßige Konizität
- Große Dickenschwankungen
Der Läppzyklus wird dann möglicherweise unnötig lang.
Auch konstante Maßkontrolle kann schwieriger werden.
Gute Prozessplanung berücksichtigt Läppen deshalb von Anfang an.
Bei kundenspezifischen Präzisionsteilen sind gegebenenfalls zu kontrollieren:
- Vorbearbeitung
- Spannungsabbau
- Wärmebehandlung
- Fertigbearbeitung
- Schleifen
- Läppaufmaß
- Endprüfung
Das Ergebnis hängt von der gesamten Fertigungsfolge ab, nicht nur von der letzten Maschine.
Wie präzise kann Läppen sein?
Die Frage ist häufig, aber eine einzige universelle Zahl kann irreführen.
Das erreichbare Ergebnis hängt ab von:
- Bauteilgröße
- Kontaktfläche
- Werkstoff
- Dicke
- Ausgangsgeometrie
- Zustand der Läppscheibe
- Schleifkorngröße
- Maschinenkonfiguration
- Temperaturstabilität
- Prüfmethode
Hochpräzise Läppsysteme können Ebenheit im Mikrometerbereich und bei speziellen Anwendungen im Submikrometerbereich kontrollieren.
Ein kleines Keramikteil und eine große Stahlplatte erreichen unter denselben Bedingungen aber nicht zwangsläufig dasselbe Ergebnis.
Zeichnungen sollten die tatsächliche Funktionsanforderung statt nur „bestmöglicher Ebenheit“ festlegen.
Wie wird die Ebenheit geläppter Flächen gemessen?
Hochpräzise Ebenheit benötigt passende Messtechnik.
Mögliche Prüfverfahren:
- Optische Plangläser
- Monochromatisches Licht
- Interferometrie
- KMG
- Präzisionsmessuhren
- Oberflächenprofilometrie
- Spezielle Ebenheitsmesssysteme
Die Auswahl hängt ab von:
- Bauteilgröße
- Ebenheitstoleranz
- Reflexionsvermögen der Fläche
- Werkstoff
- Anwendung
Bei sehr engen Ebenheitsvorgaben wird auch die Umgebungsstabilität wichtig.
Temperaturschwankungen beeinflussen Werkstück und Messsystem.
Was bedeuten Lichtbänder bei der Läppprüfung?
Sehr ebene reflektierende Flächen lassen sich mit Planglas und monochromatischem Licht beurteilen.
Wird das Planglas über das Bauteil gelegt, werden Interferenzstreifen sichtbar.
Diese werden häufig als Lichtbänder bezeichnet.
Form und Abstand zeigen die Abweichung von der Bezugsebene.
Gerade, gleichmäßig beabstandete Streifen deuten meist auf eine gleichmäßigere ebene Fläche hin.
Gekrümmte Streifen zeigen Formabweichungen.
Das Verfahren ist üblich, wenn Ebenheitsvorgaben deutlich enger sind als bei gewöhnlicher Maßprüfung.
Oberflächengüte nach dem Läppen
Läppen kann extrem glatte Flächen erzeugen; das Finish hängt jedoch von vielen Faktoren ab.
Dazu gehören:
- Schleifmittelart
- Schleifkorngröße
- Scheibenwerkstoff
- Anpressdruck
- Werkstückwerkstoff
- Läppdauer
- Suspensionszustand
- Ausgangsoberfläche
Feineres Schleifmittel garantiert nicht automatisch ein besseres Ergebnis.
Das gesamte Läppsystem muss stabil bleiben.
Verunreinigtes Schleifmittel, Scheibenzustand, falscher Druck oder schlechte Reinigung können Kratzer und ungleichmäßiges Finish verursachen.
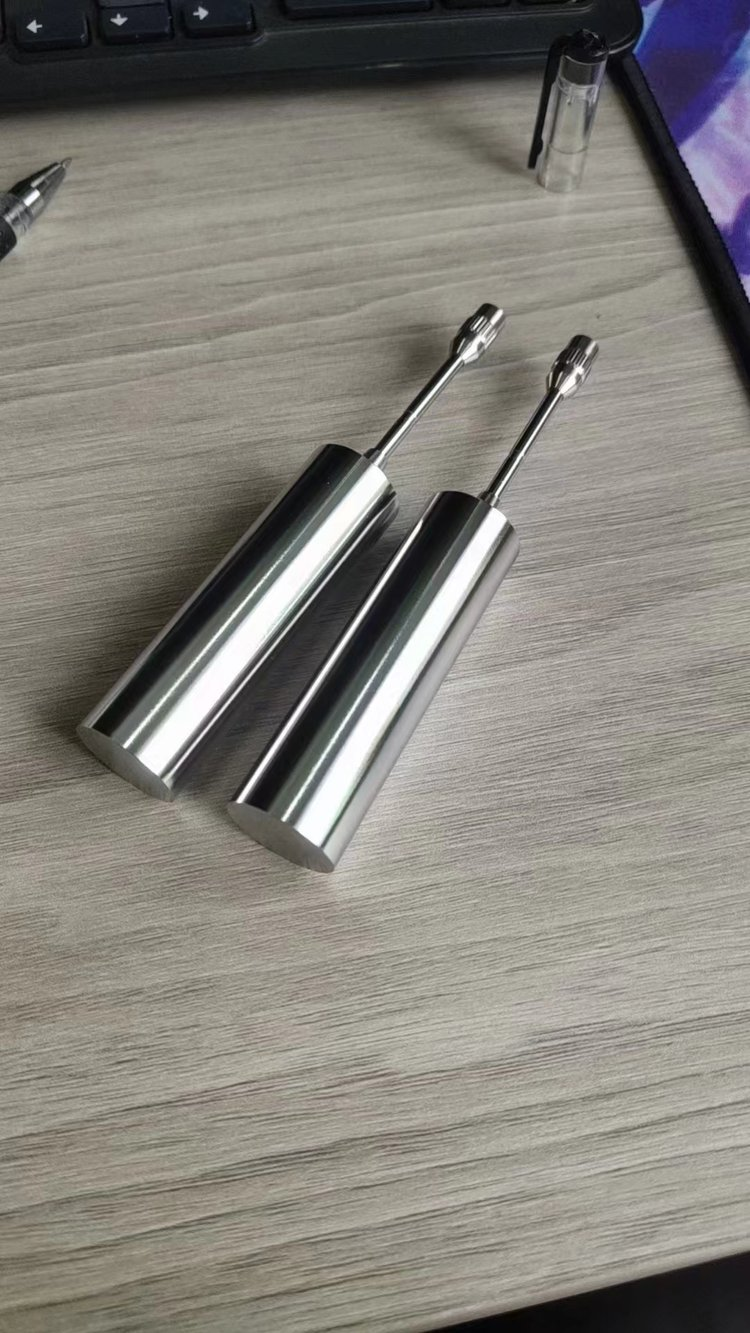
Kantenzustand beim Läppen
Kanten benötigen beim Hochpräzisionsläppen besondere Aufmerksamkeit.
Je nach Verfahren und Geometrie kann zu hoher Randabtrag verursachen:
- Kantenverrundung
- Randabfall
- Ebenheitsverlust am Rand
- Maßänderung
Besonders relevant ist dies für:
- Dichtflächen
- Optische Teile
- Dünne Platten
- Lehrenkomponenten
- Präzise Bezugsflächen
Ist der Kantenzustand funktional kritisch, muss dies in der Zeichnung stehen.
Häufige Probleme beim Präzisionsläppen
Auch Feinbearbeitung kann bei mangelhafter Prozesskontrolle schlechte Teile liefern.
Unzureichende Ebenheit
Mögliche Ursachen:
- Unzureichend konditionierte Läppscheibe
- Ungleichmäßige Teileverteilung
- Falscher Druck
- Ungünstiges Bewegungsmuster
- Übermäßiger Scheibenverschleiß
Da das Teil der Scheibengeometrie tendenziell folgt, ist deren Zustand grundlegend für die Ebenheitskontrolle.
Kratzer
Mögliche Ursachen sind:
- Zu große Schleifkörner
- Verunreinigte Suspension
- Fremdmaterial
- Verschmutzte Werkstücke
- Beschädigte Läppscheibe
- Ungeeignete Reinigung
Das ist beim Wechsel von groben zu feinen Läppstufen besonders wichtig.
Übermäßige Kantenverrundung
Mögliche Ursachen sind:
- Zu lange Bearbeitungsdauer
- Falsche Druckverteilung
- Unzureichende Abstützung
- Ungeeignete Polierbedingungen
Langsamer Materialabtrag
Mögliche Ursachen:
- Ungeeignetes Schleifmittel
- Verglaste oder schlecht konditionierte Scheibe
- Unzureichender Druck
- Falsche Suspensionskonzentration
- Unpassende Werkstoff-Schleifmittel-Kombination
Konstante Scheibentextur und -geometrie sind für gleichmäßige Abtragsraten wichtig.
Ungleichmäßige Dicke
Mögliche Ursachen:
- Schwankende Ausgangsdicke
- Ungleichmäßige Belastung
- Falscher Scheibenzustand
- Ungünstige Teileverteilung
- Falsche Prozesseinstellungen
Typische Anwendungen des Präzisionsläppens
Präzisionsläppen wird eingesetzt, wenn die Beziehung zweier Flächen die Funktion direkt beeinflusst.
Gleitringdichtungen
Dichtflächen müssen gleichmäßig anliegen.
Zu große Formabweichungen können Leckagewege schaffen.
Läppen hilft, kontrollierte ebene Dichtflächen zu erzeugen.
Ventilkomponenten
Ventilplatten und Dichtelemente benötigen genaue Flächen zur Kontrolle von:
- Leckage
- Kontakt
- Druck
- Bewegung
Läppen folgt häufig auf Zerspanung oder Schleifen.
Pumpenkomponenten
Pumpenteile können präzise Passflächen enthalten, deren Ebenheit und Finish die Dichtwirkung beeinflussen.
Halbleiteranlagen
Halbleiterfertigungsanlagen können Komponenten mit folgenden Anforderungen benötigen:
- Enger Ebenheitstoleranz
- Präziser Dicke
- Hoher Oberflächenqualität
- Kontrollierter Verunreinigung
Mögliche Werkstoffe:
- Edelstahl
- Aluminium
- Keramik
- Spezialwerkstoffe
Optische Komponenten
Optische Systeme verlangen häufig sehr genau kontrollierte Oberflächengeometrie.
Vor dem Endpolieren kann Läppen Folgendes herstellen:
- Ebenheit
- Dicke
- Oberflächenform
Luft- und Raumfahrtkomponenten
Läppen kann bei präzisen Komponenten eingesetzt werden, etwa:
- Ventilkomponenten
- Hydraulikteilen
- Dichtflächen
- Instrumentenkomponenten
Das Verfahren wird nur gewählt, wenn Zeichnung und Funktion den zusätzlichen Schritt rechtfertigen.
Medizinische Komponenten
Medizingeräte können präzise Passflächen, Ventilkomponenten und Instrumententeile mit kontrollierter Geometrie und Oberfläche enthalten.
Werkstoffsauberkeit und Reinigung nach dem Läppen sind hier besonders wichtig.
Wann sollte Präzisionsläppen spezifiziert werden?
Nicht jede bearbeitete Fläche braucht Läppen.
Unnötiges Läppen erhöht die Kosten.
Erwägen Sie Präzisionsläppleistungen unter einer oder mehreren der folgenden Bedingungen.
Ebenheit ist funktional kritisch
Beispiele:
- Mechanische Dichtung
- Vakuumdichtung
- Optische Ausrichtung
- Präzise Bezugsflächen
Sehr enge Parallelität ist erforderlich
Insbesondere bei dünnen Präzisionsplatten oder Distanzstücken.
Die Fläche muss gleichmäßig an einer anderen anliegen
Zum Beispiel:
- Ventilplatten
- Dichtflächen
- Lehrenflächen
Schleifen erfüllt die Endanforderung nicht zuverlässig
Läppen kann als letzte Korrekturstufe dienen.
Sehr feines Finish und hohe Ebenheit sind gemeinsam nötig
Diese Kombination ist ein häufiger Grund für Läppen.
Die Enddicke muss im Mikrometerbereich angepasst werden
Kleine Endkorrekturen sind ohne Rückkehr zur groben Bearbeitung möglich.
Wann ist Läppen unnötig?
Läppen sollte nicht zur pauschalen Finishvorgabe werden.
Es kann unnötig sein, wenn:
- Normales CNC-Fräsen die Funktion erfüllt
- Flachschleifen Ebenheit und Finish bereits erreicht
- Das Bauteil unkritisch ist
- Die Anforderung optisch statt geometrisch ist
- Die Zeichnung unnötig enge Toleranzen enthält
Extreme Ebenheit an einem Halter ohne präzise Passfunktion kann beispielsweise Kosten erhöhen, ohne das Produkt zu verbessern.
Gute Konstruktion definiert die notwendige Toleranzund nicht einfach die kleinstmögliche.
Wie sollte Läppen auf der Zeichnung angegeben werden?
Die bloße Angabe:
FLÄCHE LÄPPEN
ist meist unvollständig.
Die Zeichnung sollte die tatsächliche Funktion der Oberfläche vermitteln.
Ebenheit
Beispiel:
Ebenheit 0.003 mm
Die funktional erforderliche Toleranz verwenden.
Parallelität
Muss die Läppfläche zu einer Bezugsfläche parallel bleiben, ist Parallelität separat anzugeben.
Dicke
Bestimmt Läppen die Enddicke, ist eine passende Dickentoleranz festzulegen.
Oberflächenrauheit
Beispiel:
Ra ≤ 0.1 μm
Nur einen zur Anwendung passenden Wert vorgeben.
Flächenbereich
Klar kennzeichnen, welche Flächen geläppt werden müssen.
Nicht jede Fläche präzisionsfeinbearbeiten lassen, wenn es nicht nötig ist.
Kantenanforderungen
Müssen Kanten scharf bleiben oder ist Randabfall begrenzt, ist das anzugeben.
Optische Anforderungen
Sind Kratzer oder sichtbare Spuren unzulässig, ist dies unabhängig von Rauheit und Ebenheit anzugeben.
Optische und maßliche Oberflächenqualität sind nicht immer dasselbe.
Präzisionsläppen und kundenspezifische Kleinserien
Läppen wird teils mit spezialisierter Großserie verbunden, kann aber auch für Prototypen und Präzisionskleinserien nützlich sein.
Die entscheidende Frage ist nicht die Stückzahl.
Entscheidend ist, ob die Funktion das Verfahren erfordert.
Bei Ventilprototypen, Optikvorrichtungen, Halbleiterteilen, Präzisionsdichtungen oder Medizinbaugruppen wird Ebenheit durch nur 5, 20 oder 100 Teile nicht weniger wichtig.
Läppen wird dabei oft in eine umfassendere Route integriert, etwa:
CNC-Bearbeitung → Wärmebehandlung → Schleifen → Läppen → Prüfung
Das ist bei kundenspezifischen Teilen besonders relevant, da alle Schritte auf dieselben Zeichnungsanforderungen abgestimmt werden müssen.
Bei 6CNC wird hier der Schwerpunkt auf kundenspezifische Präzisionsbearbeitung in Kleinserien wichtig: Ziel ist nicht die größtmögliche Anzahl von Feinbearbeitungsschritten, sondern die notwendige Prozessfolge vom Prototyp zur wiederholbaren Kleinserie.
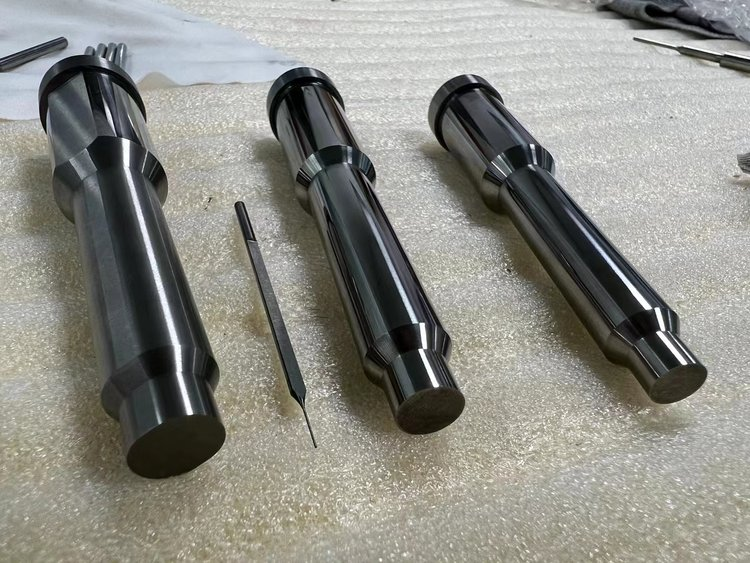
Präzisionsläppen gegenüber überengen Toleranzen
Anforderungen über den Anwendungsbedarf hinaus machen geläppte Teile leicht unnötig teuer.
Eine Zeichnung könnte beispielsweise verlangen:
- Extrem enge Ebenheit
- Extrem niedrigen Ra
- Sehr enge Dickentoleranz
- Enge Parallelität
alles am selben Bauteil.
Jede einzelne Vorgabe kann technisch möglich sein.
Die Kombination kann jedoch deutlich erhöhen:
- Bearbeitungszeit
- Prüfzeit
- Ausschussrisiko
- Kosten
Vor der Vorgabe von Hochpräzisionsläppen sollte gefragt werden:
Was muss diese Fläche tatsächlich leisten?
Muss sie:
- Abdichten?
- Positionieren?
- Gleiten?
- Reflektieren?
- Abstände kontrollieren?
- Vakuum halten?
- Kraft gleichmäßig übertragen?
Die Funktion sollte die Toleranz bestimmen.
Welche Angaben sind für ein Läppangebot nötig?
Für ein genaues Angebot für Metallläppbearbeitung oder Präzisionsläppen sind folgende Angaben hilfreich:
- Technische 2D-Zeichnung
- 3D-CAD-Modell, falls vorhanden
- Werkstoff
- Wärmebehandlungszustand
- Bauteilabmessungen
- Zu läppende Flächen
- Ebenheitsanforderung
- Parallelitätsanforderung
- Enddicke
- Oberflächenrauheit
- Kantenanforderungen
- Optische Anforderungen
- Stückzahl
- Prüfanforderungen
Möglichst auch die Flächenfunktion angeben.
Ob eine Fläche als Gleitringdichtung, optischer Bezug oder Präzisionsdistanzstück dient, hilft bei der Bestimmung der tatsächlich kritischen Merkmale.
Zwischen Zerspanen, Schleifen, Läppen und Polieren wählen
Das gewünschte Ergebnis bestimmt die endgültige Prozessfolge.
| Anforderung | Typisches Verfahren |
|---|---|
| Grundgeometrie herstellen | CNC-Bearbeitung |
| Mittleres Aufmaß von ebener Fläche abtragen | Flachschleifen |
| Präzise Ebenheit verbessern | Läppen |
| Sehr genaue Dicke kontrollieren | Schleifen / Läppen |
| Sehr feine Oberfläche erzeugen | Läppen / Polieren |
| Optischen Glanz verbessern | Polieren |
| Präzise Bohrungsgeometrie fertigbearbeiten | Honen |
Diese Verfahren konkurrieren nicht in jeder Situation miteinander.
Oft wirken sie zusammen.
Ein Präzisionsteil kann benötigen:
5-Achs-Bearbeitung → Wärmebehandlung → Flachschleifen → Läppen
Ein anderes Teil braucht möglicherweise nur:
CNC-Fräsen
Weniger Schritte sind meist vorzuziehen, wenn sie die Funktion erfüllen.
Präzisionsfertigung bedeutet nicht, stets das modernste Verfahren anzuwenden.
Es geht um das richtige Verfahren.
Präzisionsläppen für kundenspezifische bearbeitete Teile
Präzisionsläppen ist ein spezialisiertes Finish für Komponenten, bei denen die letzten Mikrometer entscheidend sind.
Sein Nutzen geht über eine glatt aussehende Oberfläche hinaus.
Das Verfahren kann verbessern:
- Ebenheit
- Parallelität
- Dicke
- Oberflächengüte
- Flächenkontakt
- Dichtfunktion
Bei der Beschaffung kundenspezifischer Teile sollte Läppen Teil der gesamten Fertigungsstrategie und keine isolierte Oberflächenbehandlung sein.
Gute Ergebnisse beginnen mit korrekter CNC-Bearbeitung und Schleifaufmaßen, setzen sich im kontrollierten Läppen fort und enden mit der Prüfung der tatsächlichen Zeichnungsanforderungen.
6CNC begleitet kundenspezifische Präzisionsteile vom Prototyp bis zur Kleinserie, auch wenn CNC-Bearbeitung mit Präzisionsschleifen, Honen, Läppen und weiteren Folgeprozessen kombiniert werden muss, um die endgültige Funktion zu erreichen.
Enthält Ihre Zeichnung kritische Anforderungen an Ebenheit, Parallelität, Dicke oder Oberflächengüte, senden Sie Zeichnung und CAD-Dateien zur Fertigungsprüfung, bevor die Produktionsroute festgelegt wird.
Häufig gestellte Fragen
Was ist Präzisionsläppen?
Es ist ein abrasives Feinbearbeitungsverfahren mit sehr geringem Materialabtrag zur Verbesserung von Ebenheit, Parallelität, Dicke und Oberflächengüte. Es folgt oft auf Zerspanung oder Schleifen, wenn die Endanforderung deren wirtschaftliche Möglichkeiten übersteigt.
Was ist Flachläppen?
Dabei wird eine ebene Fläche mit Schleifkörnern gegen eine kontrollierte Läppscheibe bearbeitet. Typische Teile sind Dichtflächen, Ventilplatten, Distanzstücke, Keramik, Optikkomponenten und andere Bauteile mit hoher Ebenheitsanforderung.
Was unterscheidet Läppen und Polieren?
Läppen konzentriert sich stärker auf Geometrie wie Ebenheit, Parallelität und Dicke; Polieren stärker auf Endfinish und Erscheinungsbild. Manche hochpräzisen Komponenten benötigen beides.
Was unterscheidet Läppen und Schleifen?
Schleifen arbeitet mit gebundener Schleifscheibe und meist höherer Abtragsrate. Läppen entfernt viel weniger Material und dient besonders hoher Ebenheit oder Oberflächenqualität. Schleifen geht dem Läppen häufig voraus.
Können Metallteile geläppt werden?
Ja. Üblich sind Edelstahl, Kohlenstoffstahl, legierter Stahl, Werkzeugstahl, Aluminium, Kupferlegierungen, Titan und Nickellegierungen. Schleifmittel und Bedingungen müssen zum jeweiligen Werkstoff passen.
Kann gehärteter Stahl geläppt werden?
Ja. Gehärtete Teile werden meist zuerst geschliffen und anschließend bei sehr hohen Ebenheits- oder Oberflächenanforderungen geläppt.
Bedeutet niedriger Ra automatisch Ebenheit?
Nein. Rauheit und Ebenheit beschreiben unterschiedliche Merkmale. Eine extrem glatte Fläche kann trotzdem Wölbung, Welligkeit oder andere Formfehler haben.
Kann Läppen Parallelität verbessern?
Ja. Besonders doppelseitiges Läppen kann die Parallelität gegenüberliegender Flächen bei gleichzeitiger Enddickenkontrolle verbessern.
Wie viel Material trägt Läppen ab?
Normalerweise nur ein kleines Finishaufmaß. Die Menge hängt von Werkstoff, Ausgangsgeometrie, Bauteilgröße und Endanforderungen ab. Läppen sollte normalerweise weder Schruppen noch starken Schleifabtrag ersetzen.
Wofür wird Hochpräzisionsläppen eingesetzt?
Für Teile, bei denen kleine Abweichungen in Ebenheit, Parallelität, Dicke oder Finish die Funktion beeinflussen. Beispiele sind Gleitringdichtungen, Ventile, Optik, Halbleiteranlagen, Lehren und Präzisionsmaschinenkomponenten.
Eignet sich Läppen für Prototypen und Kleinserien?
Ja, wenn die funktionalen Oberflächenanforderungen den Prozess rechtfertigen. Die Stückzahl entscheidet nicht darüber, ob Läppen technisch nötig ist.
Welche Angaben sind für ein Präzisionsläppangebot nötig?
Werkstoff, Wärmebehandlung, Abmessungen, Läppflächen, Ebenheit, Parallelität, Enddicke, Rauheit, Menge, Kantenanforderungen und technische Zeichnungen angeben. Die Funktion der kritischen Fläche hilft ebenfalls bei der Verfahrenswahl.


