

Erneuerbare Energiesysteme werden mit Solarzellen, Rotorblättern, Batterien und Wasserstofftechnologien verbunden. Dahinter steckt jedoch eine große Menge präziser mechanischer Hardware.
Windkraftanlagen benötigen Wellen, Lagergehäuse, Blattverstell- und Azimutkomponenten, Hydraulikteile und Antriebsschnittstellen. Solarnachführungen brauchen fluchtende Lager, Aktuatoren, Kupplungen und Befestigungen. Batteriesysteme nutzen Kühlplatten, Modulstrukturen, Stromschienenaufnahmen und Prüfmittel. Wasserstoffsysteme benötigen Verteiler, Ventile, Regler, Verdichterteile und Dichtstellen für anspruchsvolle Druckbedingungen.
Viele dieser Teile werden nicht vollständig zerspant. Große Gehäuse beginnen als Guss, Wellen als Schmiedeteile. Rahmen entstehen aus Blech oder Profilen; komplexe Fluidteile können additiv oder als gelötete Konstruktion gefertigt werden. CNC-Bearbeitung ist dort entscheidend, wo kontrollierte Geometrie erforderlich ist: Lagersitze, Dichtflächen, Präzisionsbohrungen, Gewinde, Montagebezüge, Strömungskanäle und mechanisch-elektrische Schnittstellen.
Ihr Wert besteht somit nicht nur in hoher Präzision. Sie erzeugt funktionsgerechte Schnittstellen und unterstützt Prototypen, Änderungen, Ersatzteile und kleine Mengen, ohne bei jeder Konstruktionsänderung besondere Formwerkzeuge zu verlangen.
Öl und Gas, konventionelle Kraftwerke und weitere Prozessketten behandelt unser Leitfaden zur CNC-Bearbeitung in der Energietechnik.
Warum erneuerbare Energien besondere Bearbeitungsanforderungen stellen
Solarnachführungen stehen jahrelang im Regen, Staub, UV-Licht und Temperaturwechsel. Windkraftteile unterliegen dauernden Wechselbelastungen und hohen Rotationskräften. Batterien benötigen Wärmeabfuhr ohne Beeinträchtigung elektrischer Isolation oder Abdichtung. Wasserstoffsysteme verbinden Druck, Sauberkeit, Korrosionsbeständigkeit und Leckagekontrolle.
CNC-Teile erfüllen daher häufig mehrere Funktionen zugleich. Eine Aluminium-Batterieplatte trägt Module und überträgt Wärme. Ein Windkraft-Lagergehäuse nimmt Last auf und hält große Bohrungen fluchtend. Ein Verteiler führt Wasserstoff und bietet Gewinde, Ventilauflagen und Druckdichtstellen. Ein Solargehäuse hält Lagerpositionen trotz Außenkorrosion.
Die Bearbeitung muss deshalb mit der Funktion beginnen. Der Prozessplan unterscheidet leistungsbestimmende Merkmale von Flächen, die mit üblichen Toleranzen wirtschaftlicher hergestellt werden können.
CNC-Bearbeitung für Windenergie
Windenergie enthält einige der größten mechanischen Präzisionsteile im Bereich erneuerbarer Energien. Rotorblätter selbst entstehen überwiegend aus Verbundwerkstoffen mit speziellen Verfahren. Die mechanischen Systeme zum Positionieren, Abstützen und Übertragen der Turbinenlasten hängen dagegen stark von bearbeiteten Metallteilen ab.
Typische Komponenten sind Hauptwellen, Getriebe- und Lagergehäuse, Naben, Kupplungen, Hydraulikteile, Generatorschnittstellen, Bremsenteile sowie Blattverstell- und Azimutmechanismen.
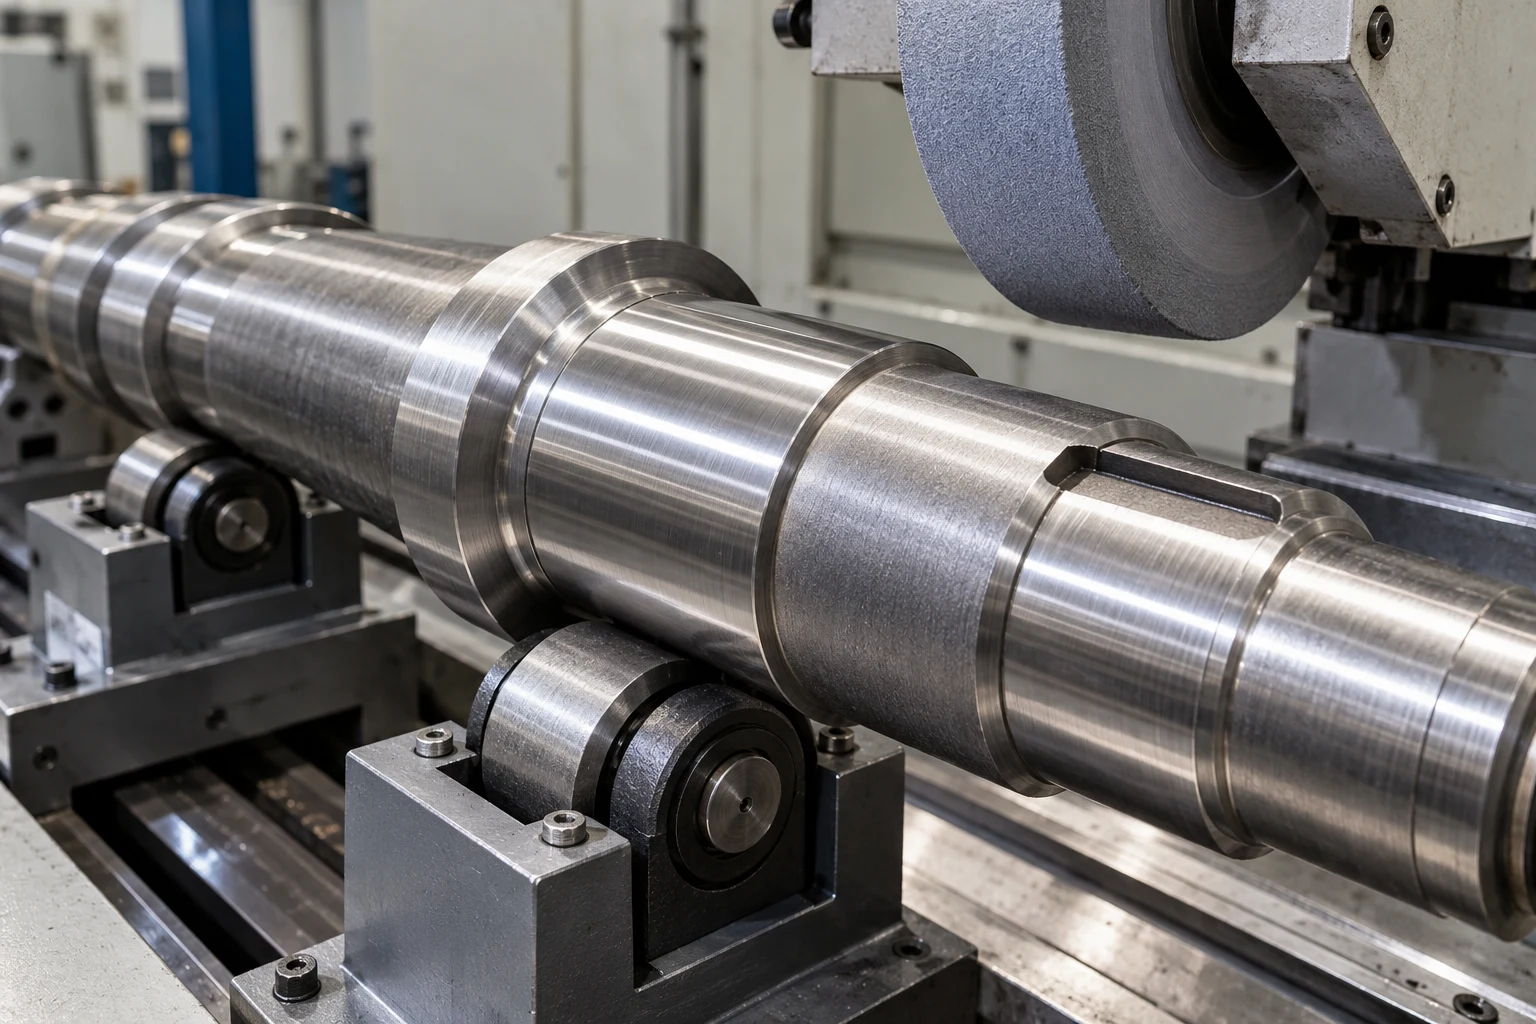
Hauptwellen und Lagerzapfen
Eine Windkraftwelle wirkt wegen ihrer überwiegend rotationssymmetrischen Form einfach. Tatsächlich sind Maßbeziehungen über große Längen schwierig zu beherrschen.
Schruppdrehen erzeugt die Grundgeometrie. Falls eine Wärmebehandlung vorgeschrieben ist, erfolgt sie häufig vor den letzten Maßoperationen, weil sie das Werkstück bewegen kann. Fertigdrehen stellt Durchmesser und Schultern wieder her. Passfedernuten, Flanschbohrungen und andere nicht rotationssymmetrische Merkmale können anschließend gefräst werden.
Kritische Lagerzapfen werden gegebenenfalls rundgeschliffen, um Durchmesser, Rundheit, Zylindrizität und Oberfläche einzustellen. Die Endprüfung betrachtet nicht nur einzelne Zapfen, sondern Rundlauf und Koaxialität bezogen auf die gesamte Wellenachse.
Diese Kette zeigt, warum mehrere Verfahren statt einer einzelnen Maschine nötig sein können.
Lager- und Getriebegehäuse
Eine schwere Gusskonstruktion kann mehrere Lagerbohrungen enthalten, die nach großem Materialabtrag zueinander ausgerichtet bleiben müssen. Eine einzelne genaue Bohrung reicht nicht: Das gesamte Gehäuse muss stabil bleiben, während Bohrungen, Flansche und Montagebezüge fertigbearbeitet werden.
Vorrichtung, thermische Stabilität, Verfahrwege, Hebekapazität und Messfähigkeit gehören in den Produktionsplan. Bewegt sich das Gehäuse nach dem Schruppen, kann stufenweises Schlichten sinnvoller sein als die sofortige Fertigbearbeitung aller kritischen Merkmale.
Blattverstellung und Azimutnachführung
Pitch-Systeme ändern den Blattwinkel, Yaw-Systeme die Ausrichtung zum Wind. Beide nutzen Gehäuse, Zahnräder, Wellen, Lagerschnittstellen und Hydraulikkomponenten.
Wiederholte Bewegungen über die gesamte Lebensdauer machen Verschleißbeständigkeit, Ermüdungsverhalten, Fluchtung und Oberflächenzustand wichtiger als extrem enge Allgemeintoleranzen. Präzision gehört dorthin, wo Bewegung und Lastübertragung davon abhängen.
Hintergrund des US-Energieministeriums zur Fertigung von Verbundwerkstoffblättern.
CNC-Bearbeitung für Solarnachführungen
Bei Solarenergie wird die Mechanik oft gegenüber dem Photovoltaikmodul unterschätzt. Große Anlagen und Nachführsysteme enthalten jedoch erhebliche mechanische Baugruppen.
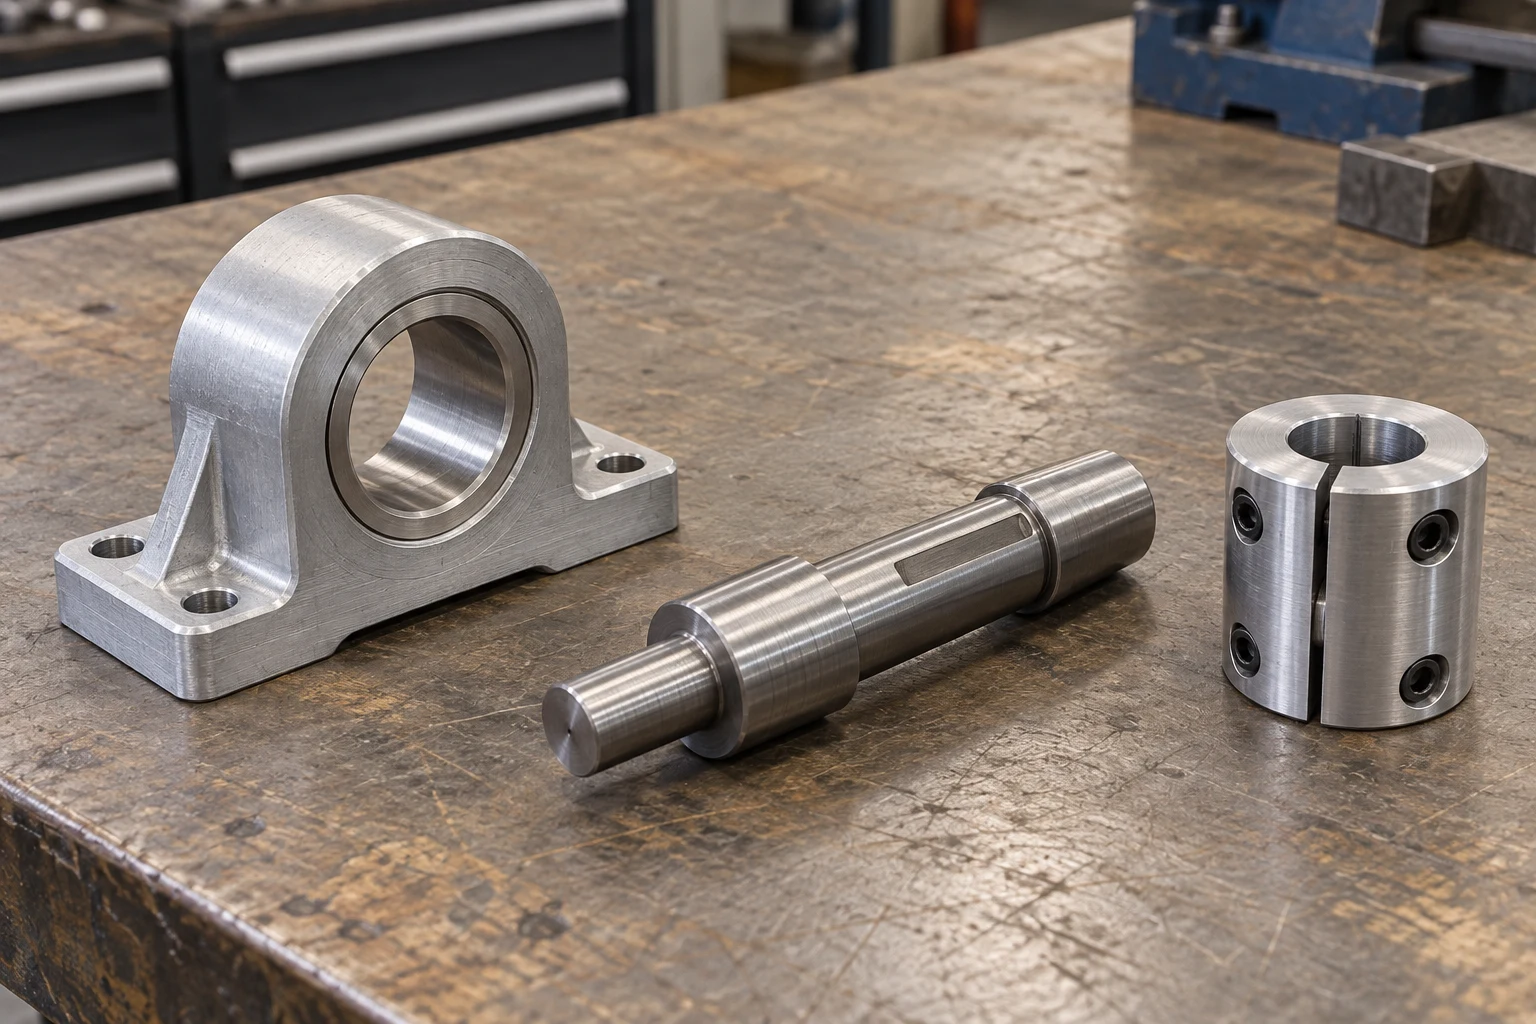
Ein- und zweiachsige Tracker verwenden Wellen, Lager, Aktuatorhalter, Getriebeschnittstellen, Kupplungen, Sensorhalter und Strukturverbindungen. Sie müssen trotz Staub, Feuchtigkeit, Temperaturwechseln und wiederkehrender Bewegung ausgerichtet bleiben.
Ein Tracker-Lagergehäuse enthält beispielsweise eine Präzisionsbohrung für Welle und Lager, mehrere positionierende Montagebohrungen und breite Außenflächen für die Tragfähigkeit. Gleiche enge Toleranzen für alle Maße erhöhen Kosten ohne entsprechenden Funktionsgewinn.
Sinnvoller ist die gezielte Kontrolle der Lagerbohrung und ihrer Bezugsbeziehung, während unkritische Außenflächen normale Produktionstoleranzen erhalten.
Je nach Material und Umgebung folgen Eloxieren, galvanische Beschichtung, Verzinken oder andere Schutzsysteme. Fügt die Behandlung am Lagersitz messbare Dicke hinzu, muss diese beim Zerspanen berücksichtigt werden.
Aktuator- und Antriebsteile
Wellen, Kupplungen, Motoradapter und Getriebeübergänge verbinden häufig Dreh- und Fräsmerkmale. Eine Welle wird für Lager- und Kupplungsdurchmesser gedreht und danach für Flächen, Nuten oder Querbohrungen gefräst.
Bei kleineren Mengen oder komplexeren Teilen kann Drehfräsen diese Merkmale in weniger Aufspannungen verbinden. Das reduziert Bezugsfehler zwischen Dreh- und Fräsgeometrie, wenn deren Beziehung die endgültige Fluchtung bestimmt.
CNC-Bearbeitung für Wasserkraft
Wasserkraft hat viele Eigenschaften der schweren Kraftwerksbearbeitung: große Komponenten, Dauerbetrieb am Wasser und jahrzehntelange Nutzung.
Typische Teile sind Turbinenwellen, Lagerkomponenten, Buchsen, Leitschaufelhardware, Ventilteile, Gehäuse und Schützmechanismen. Dafür können Langbettdrehen, Ausdrehen, Fräsen, Schleifen und spezielle Reparaturverfahren erforderlich sein.
Die Herausforderung liegt oft in Maßbeziehungen über große Abstände. Lagerzapfen und Dichtbereiche einer langen Turbinenwelle müssen über die Gesamtlänge konzentrisch bleiben. Richtige Abstützung beim Drehen und Schleifen ist entscheidend, weil schon das Eigengewicht zur Durchbiegung beiträgt.
Wasserkraft zeigt außerdem den Nutzen der Reparatur- und Ersatzteilbearbeitung. Anlagen überleben häufig ihre ursprüngliche Lieferkette. Benötigt werden später vielleicht eine Buchse, zwei Wellenteile oder eine aufgearbeitete Lagerschnittstelle statt Tausender gleicher Komponenten. CNC ermöglicht sehr kleine Mengen ohne Wiederaufbau alter Serienwerkzeuge.
Vor-Ort-Bearbeitung bei der Wasserkraftwartung
Manche Komponenten lassen sich für eine einzelne Reparatur nicht wirtschaftlich ausbauen. Mobile Anlagen können am Standort Flansche plandrehen, Lagerlinien ausbohren, Zapfen aufarbeiten und große Bohrungen bearbeiten.
Die Wahl zwischen Werkstatt und Einbauort hängt von Größe, Präzision, Zugang, Stillstandszeit und Zustand der umgebenden Anlage ab. Die Werkstatt bietet bessere Prozesskontrolle, In-situ-Bearbeitung spart dagegen möglicherweise aufwendige Demontage und Transport. Die Reparaturstrategie wird so Teil der Fertigungsentscheidung.
CNC-Bearbeitung für Geothermie
Geothermie verbindet Wärme, Druck, mineralhaltige und möglicherweise korrosive Medien. Pumpen, Ventile, Flansche, Bohrkomponenten, Sensorgehäuse und Dichtteile verwenden deshalb Werkstoffe, die primär nach Umgebungsbeständigkeit gewählt werden.
Ein gut zerspanbarer Kohlenstoffstahl kann für das Medium ungeeignet sein. Edelstahl verbessert möglicherweise die Korrosionsbeständigkeit, erzeugt aber höhere Schnittkräfte und Wärme. Nickellegierungen können aggressive oder heiße Umgebungen besser vertragen, verursachen jedoch starken Werkzeugverschleiß und lange Zyklen.
Die Werkstatt muss den Prozess deshalb um den erforderlichen Werkstoff entwickeln und darf Zerspanbarkeit nicht zum alleinigen Auswahlkriterium machen.
Ein Geothermie-Ventilgehäuse wird beispielsweise vorgeschruppt; anschließend folgen Anschlussbohrungen, Gewinde, Innenentgraten und endgültige Dichtflächen. Druck- und Dichtmerkmale erhalten die engste Prozesskontrolle, weil sie die Funktion im Betrieb bestimmen.
CNC-Bearbeitung für grünen Wasserstoff
Grüner Wasserstoff gehört zur erneuerbaren Energiefertigung, wenn seine Herstellung auf erneuerbarem Strom beruht. Die mechanischen Anforderungen unterscheiden sich jedoch stark von Wind- und Solartechnik.
Bearbeitete Komponenten sind Verteiler, Regler, Ventile, Verdichterteile, Sensorgehäuse, Prüfteile, Anschlüsse sowie Träger für Brennstoffzellen oder Elektrolyseure.
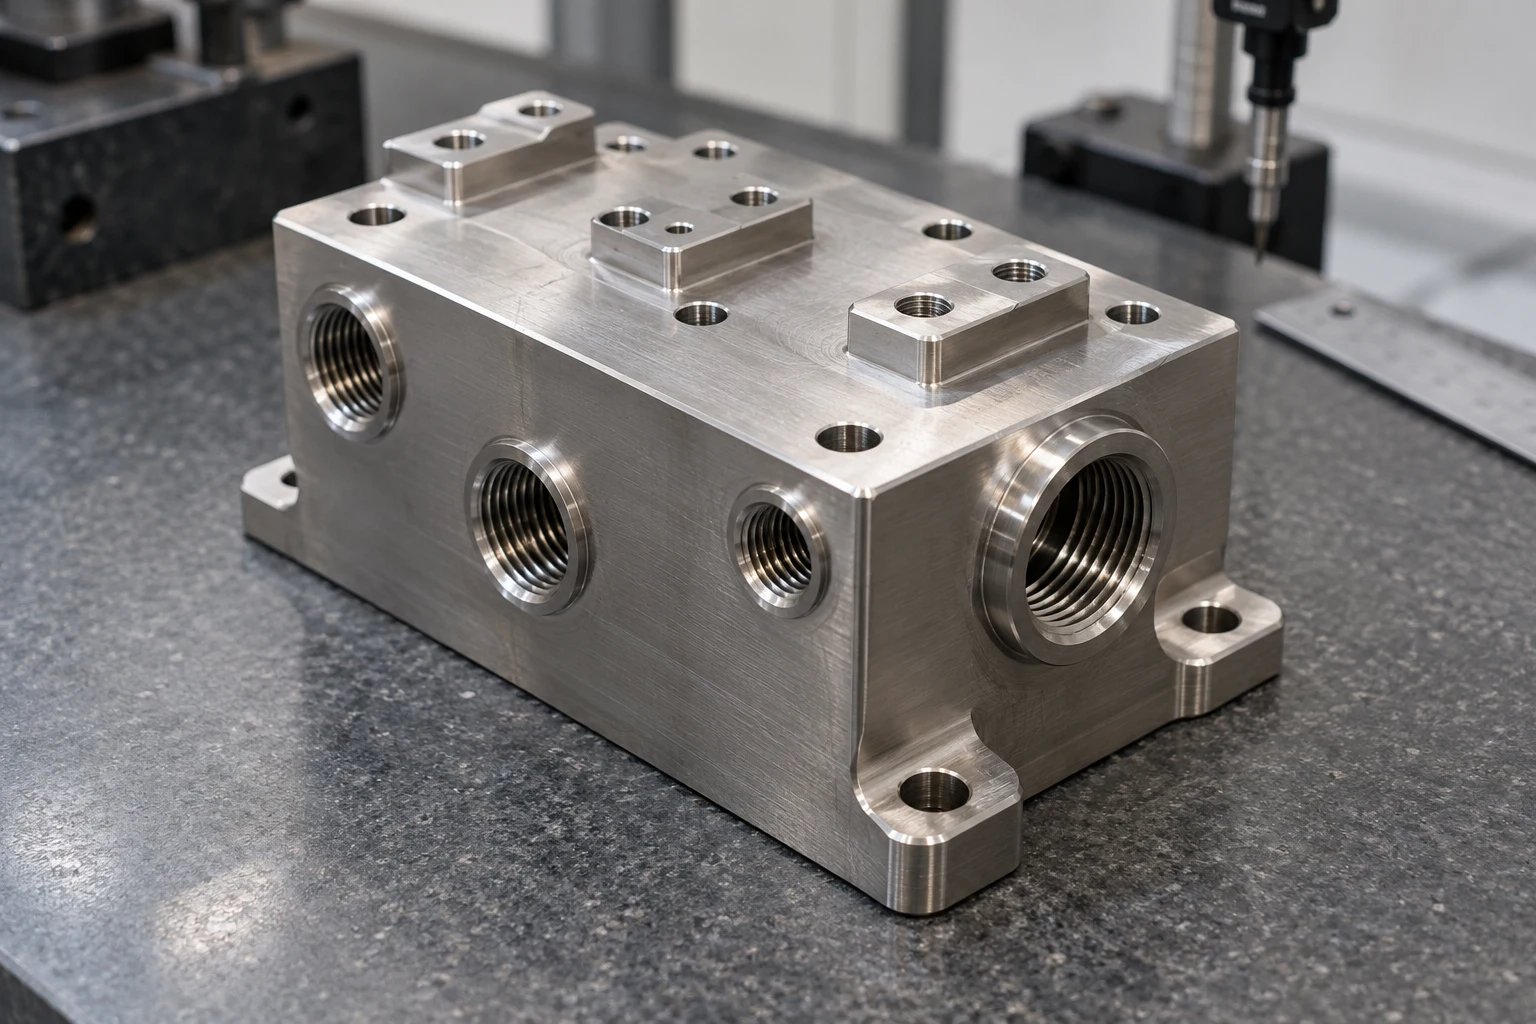
Ein Edelstahlverteiler mit Druckanschlüssen, Sensorverbindungen, Ventilschnittstellen und kreuzenden Innenkanälen zeigt den Nutzen kleiner Entwicklungsserien. Es geht nicht nur darum, Löcher zu bohren. Lagebeziehungen, tragfähige Gewinde, geschützte Dichtflächen, gratfreie Innenkreuzungen und saubere Kanäle müssen gemeinsam beherrscht werden.
Zeigen Versuche später einen anderen Sensorort oder eine geänderte Ventilanordnung, nutzt die nächste Charge das aktualisierte CAD-Modell ohne neue Gusswerkzeuge. Das ist besonders wertvoll, wenn sich eine Konstruktion vor Serienfreigabe mehrfach ändert.
Abdichtung und Sauberkeit
Die genauen Anforderungen hängen vom Dichtsystem ab. Bearbeitungsrelevant sind unter anderem Oberfläche, Ebenheit, Gewindequalität, Kanten und innere Sauberkeit.
Ein verborgener Grat an einer Bohrungskreuzung kann wichtiger sein als eine sichtbare äußere Bearbeitungsspur. Innenentgraten muss deshalb als kontrollierter Fertigungsschritt und nicht als abschließendes Aufräumen behandelt werden.
CNC-Bearbeitung für Energiespeicher und Batterien
Batteriepacks und Leistungselektronik benötigen Wärmemanagement, mechanische Abstützung, elektrische Isolation und wiederholbare Modulmontage. CNC ist besonders in Entwicklung, Pilotproduktion und spezialisierten Kleinserien nützlich.
Typische Teile sind Kühlplatten, Modulgehäuse, Wärmeverteiler, Stromschienenaufnahmen, Prüfplatten, Strukturkomponenten und Prototypengehäuse.
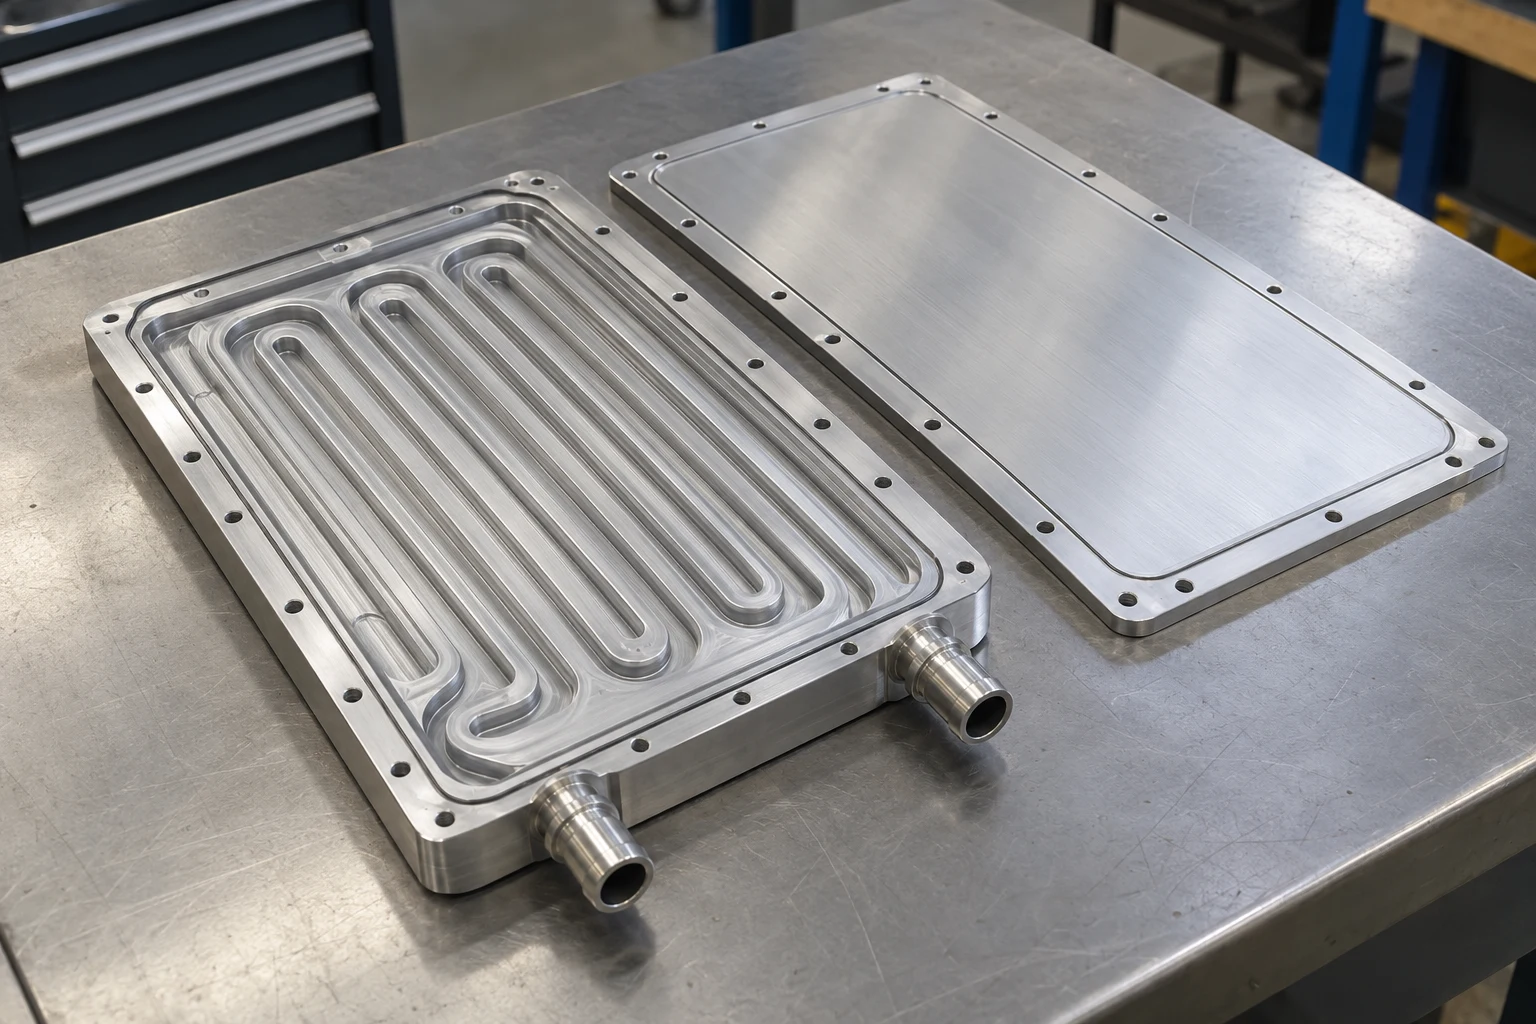
Batteriekühlplatten
Eine Kühlplatte kann Kanäle, Anschlüsse, Montagebohrungen und Dichtnuten kombinieren. Zuerst entsteht gewöhnlich die Grundgeometrie; kritische Dichtflächen folgen später. Starker Abtrag kann die Platte durch Freisetzung innerer Spannungen bewegen. Eine zu früh fertiggestellte Dichtfläche kann nach weiterem Abtrag ihre Ebenheit verändern.
Eine bessere Folge schruppt zunächst Kanäle und Grundform. Nach Stabilisierung werden Dichtfläche und O-Ring-Nut fertigbearbeitet und geprüft.
Ebenheit zählt besonders bei gleichmäßiger Anlage am Batteriemodul oder Deckel. Die Nutgeometrie bestimmt die Verpressung; die bloße Anwesenheit eines O-Rings genügt nicht.
Wann eine andere Kühlplattenfertigung sinnvoller ist
Nicht jede thermische Konstruktion sollte aus Vollmaterial entstehen. Sehr komplexe oder vollständig geschlossene Kanäle können gelötete oder geklebte Platten, Extrusion, Guss oder additive Fertigung begünstigen.
CNC kann anschließend Anschlüsse, Dichtflächen und Montagebezüge fertigstellen. Die stärkste Route kombiniert häufig endkonturnahe Fertigung mit Präzisionszerspanung, statt ein einziges Verfahren für das gesamte Teil zu erzwingen.
CNC-Bearbeitung für Leistungselektronik
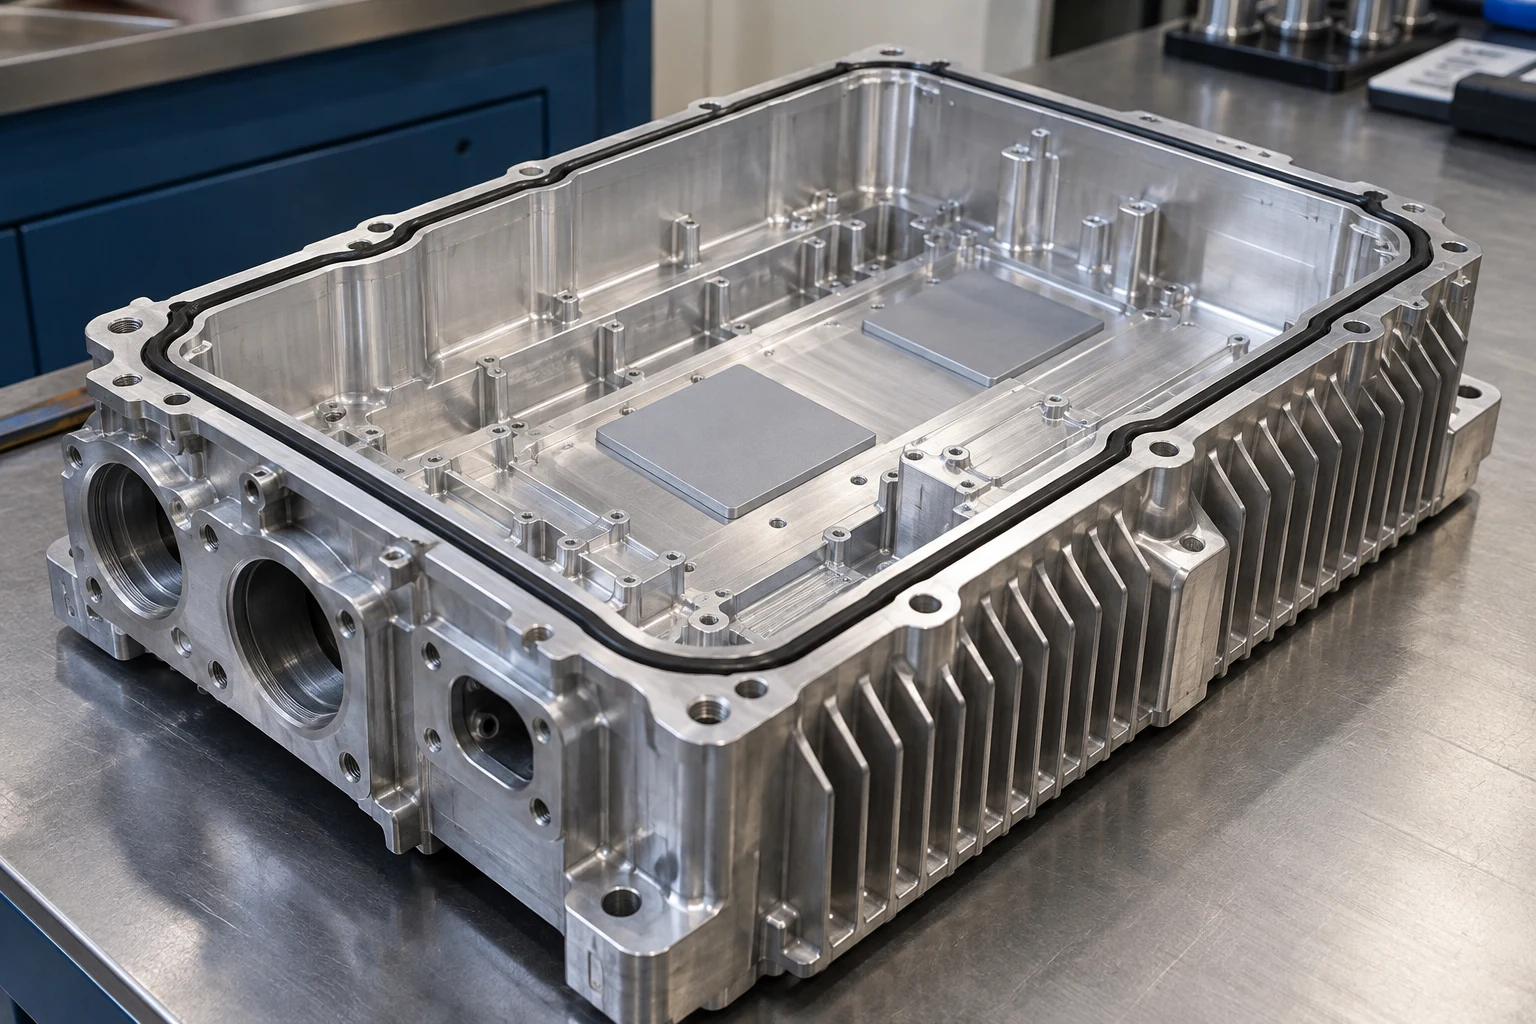
Erneuerbare Energiesysteme enthalten viel Leistungsumwandlungstechnik. Wechselrichter, Motorantriebe, Ladesysteme, Verteilung und Steuerungen benötigen gegebenenfalls Aluminiumgehäuse, Wärmeverteiler, Kühlplatten, Stromschienenaufnahmen und abgedichtete Gehäuse.
Mechanische und thermische Anforderungen treffen zusammen. Ein Wechselrichtergehäuse kann Elektronik tragen und zugleich als tragender Kühlkörper dienen. Kritische Bereiche sind thermische Kontaktflächen, Anschlusspositionen, O-Ring-Nuten, Erdungsflächen und Montagebezüge.
Die Herausforderungen ähneln der Elektronikfertigung, allerdings mit stärkerem Gewicht auf Leistungsdichte und Umwelteinflüssen. Ein aus Aluminium 6061 gefräster Prototyp ermöglicht reale thermische Versuche vor einer Investition in Guss- oder Extrusionswerkzeuge.
Werkstoffe für erneuerbare Energiekomponenten
Die große Bandbreite der Einsatzbedingungen verlangt unterschiedliche Materialien.
| Werkstoff | Typische Anwendungen | Auswahlgrund | Bearbeitungsrisiko |
|---|---|---|---|
| Aluminium 6061 | Batterieplatten, Steuergehäuse, Solarteile | Gewicht, Zerspanbarkeit, Korrosionsbeständigkeit | Dünnwandverzug, Grate |
| Aluminium 7075 | Hochfeste leichte Strukturen | Höhere Festigkeit | Eigenspannungen, Verzug |
| Edelstahl 304/316 | Wasserstoff, Geothermie, Fluidsysteme | Korrosionsbeständigkeit | Wärme, Verschleiß, Kaltverfestigung |
| Edelstahl 17-4PH | Hochfeste Ventil- und Mechanikteile | Festigkeit und Korrosionsbeständigkeit | Zustand und Wärmebehandlung beeinflussen Bearbeitung |
| Stahl 4140/4340 | Wellen, Kupplungen, schwere Komponenten | Festigkeit, Ermüdungsverhalten | Harte Zustände können Schleifen erfordern |
| Titan | Korrosive und leistungsintensive Systeme | Korrosionsbeständigkeit, spezifische Festigkeit | Wärmekonzentration, Werkzeugverschleiß |
| Nickellegierungen | Hohe Temperatur und starke Korrosion | Temperatur- und Medienbeständigkeit | Sehr anspruchsvolle Zerspanung |
| Kupfer | Thermische und elektrische Teile | Leitfähigkeit | Grate und Spanverhalten |
| PEEK/technische Kunststoffe | Isolatoren, Vorrichtungen, Spezialteile | Isolation, Chemikalienbeständigkeit | Wärme und Maßbewegung |
Werkstoffleistung und Bearbeitungskosten entwickeln sich häufig gegenläufig. Eine beständigere Legierung löst ein Betriebsproblem, schafft aber ein Fertigungsproblem. Bei Titan und Nickellegierungen müssen Schnitttemperatur, Standzeit, Eingriff und Zyklus beherrscht werden, ohne die gewünschten Materialeigenschaften zu beeinträchtigen.
Präzision bedeutet Funktionspräzision
Nicht jedes Maß eines erneuerbaren Energiebauteils muss extrem eng sein. Ein Windkraftgehäuse kann eine hochkritische Lagerbohrung besitzen, während Außenmaße nur Schutzabdeckungen positionieren. Bei einer Batterieplatte zählen Ebenheit und O-Ring-Geometrie mehr als die Außenkontur. Ein Wasserstoffverteiler benötigt kontrollierte Gewinde und Dichtkonen, während sein Außenprofil oft wenig beeinflusst.
Die Zeichnung muss funktionskritische Maße von Referenz- und Allgemeingeometrie unterscheiden. Das senkt Bearbeitungs- und Prüfkosten und konzentriert die Prozesskontrolle auf zuverlässigkeitsbestimmende Merkmale.
Anwendungsspezifische Dichtflächenanforderungen
O-Ring-Nuten hängen von Breite, Tiefe, Verpressung, Kanten und geeigneter Oberfläche ab. Flachdichtungen verlangen vor allem passende Flanschebenheit und Kontaktflächen. Metallische Dichtungen brauchen genauere Kontrolle, weil nachgiebiges Ausgleichsmaterial fehlt.
Gleitringdichtungen können noch strengere Flächen benötigen. Drehen oder Fräsen erzeugt dann die Vorform; Schleifen oder Läppen stellt den Endzustand her.
Ein niedriger Ra-Wert allein garantiert keine gute Abdichtung. Welligkeit, Werkzeugspurenrichtung, Ebenheit und lokale Fehler sind ebenfalls zu berücksichtigen.
Großteilbearbeitung bei erneuerbaren Energien
Wind- und Wasserkraft überschreiten regelmäßig typische Prototypenabmessungen. Vier Probleme kommen hinzu: Handhabung, Steifigkeit, Temperatur und Prüfung.
Ein schweres Gussteil verlangt geplantes Heben und Spannen. Große Stahlgehäuse verändern ihre Maße thermisch. Lange Werkzeuge biegen sich stärker durch. Die Messung kann ebenso schwierig sein wie die Bearbeitung.
Der Verfahrweg allein beschreibt daher keine Großteilfähigkeit. Ein Teil kann in den Arbeitsraum passen und dennoch wegen unzureichender Spannung, Spindelreichweite, Steifigkeit oder Messmöglichkeiten ungeeignet sein.
Wann Fünfachsbearbeitung sinnvoll ist
Fünf Achsen helfen, wenn die Geometrie von wechselnder Werkzeugorientierung profitiert: Laufräder, Turbinenkomponenten, Mehrseitengehäuse, komplexe Strömungsflächen und bestimmte Hydraulikteile.
Beim Laufrad begrenzen benachbarte Schaufeln den Zugang; jede Schaufel ändert ihre Ausrichtung um die Nabe. Simultane Fünfachsbewegung passt den Fräser kontinuierlich an und ermöglicht kürzere, steifere Werkzeuge.
Ein einfacher Solar-Montageblock, der in zwei Dreiachsaufspannungen gefertigt werden kann, profitiert dagegen wenig. Die Maschinenwahl folgt der Geometrie und nicht dem Prestige der Anlage.
Drehen, Drehfräsen und Schleifen bleiben ebenso wichtig
Trotz der Aufmerksamkeit für fünf Achsen sind viele reale Energiekomponenten rotationssymmetrisch. Wellen, Spindeln, Buchsen, Hülsen, Flansche, Kupplungen und Gewindeanschlüsse gehören zum Drehen.
Drehfräsen hilft bei zusätzlichen Querbohrungen, Anschlüssen, Flächen, Nuten und anderen Fräsmerkmalen. Eine gemeinsame Maschine reduziert Bezugsfehler zwischen Dreh- und Fräsgeometrie.
Schleifen bleibt für gehärtete Wellen, Lagerzapfen, Dichtdurchmesser und rotierende Präzisionsschnittstellen wichtig. Eine Wind- oder Wasserkraftwelle verbringt daher möglicherweise mehr Zeit auf Drehmaschine und Rundschleifmaschine als auf einer Fünfachsanlage. Das passende Verfahren zählt mehr als maximale technische Komplexität.
Reparatur, Ersatz und Reverse Engineering
Erneuerbare Energieanlagen sind langlebig. Mit dem Alter verschiebt sich die Aufgabe von neuen Installationen zur Erhaltung vorhandener Hardware. Zeichnungen sind eventuell unvollständig, Lieferanten verschwunden oder Teile durch frühere Wartung verändert.
CNC ermöglicht kleine Ersatzteilmengen, aber Reverse Engineering darf nicht nur das verschlissene Teil kopieren. Ein ursprünglicher Lagerzapfen von 60,00 mm kann nach Jahren nur noch 59,72 mm messen. Eine Kopie dieses Werts würde den Schadenszustand statt die ursprüngliche Passung reproduzieren.
Unverschlissene Bereiche, Gegenstücke, alte Zeichnungen, Koordinatenmessdaten, Werkstoffidentifikation und technisches Urteil helfen bei der Rekonstruktion. Das Ziel ist die ursprüngliche Funktionsgeometrie, nicht die durch Betrieb entstandene Form.
CNC und Nachhaltigkeit: eine realistische Einordnung
Präzision macht CNC nicht automatisch nachhaltig oder abfallfrei. Es handelt sich um ein abtragendes Verfahren, bei dem gezielt Späne entstehen. Ein großes Laufrad aus Vollmaterial kann wesentlich mehr Restmaterial erzeugen als eines aus einem Schmiede- oder endkonturnahen Rohling.
Der Nutzen entsteht durch eine kluge Prozesswahl, beispielsweise:
- Schmiedeteile für große Wellen;
- Guss für große Gehäuse;
- Profile für Solarteile oder Elektronikstrukturen mit konstantem Querschnitt;
- additive Fertigung für hochkomplexe Innenkanäle;
- CNC gezielt für endgültige Funktionsschnittstellen.
Spanrecycling, höhere Werkzeugstandzeiten, effiziente Zuschnittanordnung, weniger Ausschuss und zuverlässige Kleinserien verbessern die Ressourcennutzung ebenfalls.
Bei Prototypen kann CNC die Herstellung eigener Formwerkzeuge vermeiden, die nach dem ersten Test durch eine Änderung unbrauchbar würden. Nachhaltige Fertigung bedeutet daher, Präzisionsbearbeitung dort einzusetzen, wo sie den höchsten technischen Wert bietet.
Vom Prototyp zur Kleinserie
Die Entwicklung erfolgt oft in Stufen. Ein Wasserstoffprojekt beginnt mit fünf Verteilern, geht zu zwanzig Validierungsteilen und später hundert Pilotkomponenten über. Ein Batterieprogramm testet mehrere Kanalformen. Ein Solartrackerhersteller baut fünfzig Anlagen und ändert dann eine Aktuatorschnittstelle nach Feldversuchen.
CNC unterstützt diese Übergänge ohne Austausch teurer Formwerkzeuge. Auch die Strategie reift: Ein Prototyp nutzt einfache Spannung und viel manuelle Prüfung. Fünfzig Validierungsteile rechtfertigen spezielle weiche Backen und Erstmusterprüfung. Ein wiederkehrender Auftrag über dreihundert Teile kann Mehrfachvorrichtungen, Messtaster, geregelten Werkzeugwechsel und definierte Prüfintervalle verwenden.
Diese Entwicklung unterscheidet echte Kleinserienproduktion von einer Folge einzelner Prototypenaufträge.
Erstmuster- und prozessbegleitende Prüfung
Bei teuren Werkstoffen und langen Zyklen darf Qualität nicht allein von der Endprüfung abhängen. Die Erstmusterprüfung bestätigt, dass Programm, Vorrichtung, Werkstoff, Werkzeuge und Messmethode das beabsichtigte Ergebnis erzeugen, bevor die gesamte Charge freigegeben wird.
Prozessbegleitende Messung ist sinnvoll bei Drift durch Werkzeugverschleiß oder Temperatur. Lagerbohrungen, Dichtmerkmale, Wellenzapfen und Druckschnittstellen können regelmäßig gemessen werden. Nähert sich ein Wert der Toleranzgrenze, wird korrigiert, bevor sich Ausschuss ansammelt.
Je nach Teil kommen Koordinatenmessung, optische Messung, Innenmessgeräte, Mikrometer, Rauheitsprüfung und Maschinentaster infrage. Die Kontrolle muss sich auf funktionsbestimmende Merkmale konzentrieren, statt alles gleich zu prüfen.
DFM für erneuerbare Energiekomponenten
Gutes DFM beginnt mit der funktionalen Rangfolge. Lagerpassungen, Dichtflächen, Ausrichtung und Druckschnittstellen sind von Montagefreiräumen und allgemeiner Form zu unterscheiden. So kann der Lieferant einen realistischen Prozess und ein belastbares Angebot entwickeln.
Tiefe enge Kanäle sollten ohne funktionale Notwendigkeit vermieden werden: Sie erhöhen Werkzeugreichweite, Bohrschwierigkeit und Spanprobleme. Große Innenradien ermöglichen steifere Fräser. Schichtaufbau gehört in die Passungsplanung; kontrollierte Maße müssen eindeutig vor oder nach Behandlung gelten.
Auch Werkstoffe sind vollständig anzugeben. „Edelstahl“ genügt nicht, wenn der Einsatz 316, 17-4PH oder einen bestimmten Zustand verlangt.
Materialzeugnisse, Erstmusterberichte, Rückverfolgbarkeit und besondere Prüfaufzeichnungen müssen bereits in der Anfrage festgelegt werden.
Praxisbeispiel: Windkraftwelle
Eine legierte Stahlwelle besitzt mehrere Lagerzapfen, Flansch, Passfedernut und Gewindeende.
Zunächst wird die Drehgrundform geschruppt. Danach folgt bei entsprechender Werkstoffvorgabe die Wärmebehandlung. Weil sie das Teil bewegen kann, stellt anschließendes Fertigdrehen die Geometrie nahe dem Endmaß wieder her.
Flansch und Nut werden auf die festgelegte Achse bezogen gefertigt. Kritische Zapfen werden zuletzt geschliffen, um Rundheit, Durchmesser und Oberfläche zu kontrollieren. Die Endprüfung betrachtet neben einzelnen Durchmessern den Rundlauf und die Koaxialität über die gesamte Welle.
Nicht die einfache Grundform, sondern die richtige Folge macht das Bauteil präzise.
Praxisbeispiel: Verteiler für grünen Wasserstoff
Ein Verteiler aus Edelstahl 316 enthält Druckanschlüsse, Sensorverbindungen, Ventilschnittstellen und mehrere kreuzende Innenkanäle.
Zuerst entstehen Grundform und Hauptbohrungen. Danach werden Anschlüsse gebohrt und Gewinde hergestellt, ohne Dichtbereiche zu beschädigen. Innere Kreuzungen werden entgratet und gereinigt, damit loses Material keine nachgelagerten Komponenten beeinträchtigt.
Die letzte Bearbeitungsstufe konzentriert sich auf Dichtstellen und Funktionsmerkmale statt auf optische Flächen. Nach Versuchen wird beispielsweise ein Sensoranschluss versetzt. Die nächste Kleinserie entsteht aus dem geänderten CAD-Modell ohne Anpassung eines Gusswerkzeugs.
Gerade diese Änderbarkeit zwischen Chargen macht CNC für neue Energietechnologien wertvoll.
Praxisbeispiel: Batteriekühlplatte
Eine Aluminiumkühlplatte besitzt Kühlwege, Anschlüsse, O-Ring-Nut und Modulbohrungen. Der schwere Materialabtrag erfolgt vor Fertigstellung der Dichtfläche. Damit kann sich ein großer Teil der Bearbeitungsspannung lösen, bevor die kritische Fläche entsteht.
Anschließend werden Nut und Dichtfläche gefertigt und auf Ebenheit und Geometrie geprüft. Fordern thermische Versuche später unzugängliche Kanäle, kann die nächste Version als gelötete Mehrteilplatte oder additiv entstehen. CNC bleibt für Dichtfläche, Anschlüsse und Montagepunkte erhalten.
Fertigung unterstützt so die Konstruktion, statt sie unnötig einzuschränken.
Praxisbeispiel: Lagergehäuse eines Solartrackers
Ein Gehäuse enthält Lagerbohrung, Aktuatoranschluss, Lochbild und außenliegende Flächen. Die Lagerbohrung bestimmt die Wellenfluchtung und erhält die höchste Maßaufmerksamkeit. Die Außenkontur trägt vor allem strukturell und nutzt wirtschaftlichere Toleranzen.
Nach der Bearbeitung folgt geeigneter Korrosionsschutz für außen. Reicht die Schicht in den Lagersitz, ist ihre Dicke im Bearbeitungsaufmaß zu berücksichtigen. Diese Priorisierung reduziert Kosten, ohne die Zuverlässigkeit der Nachführung zu schwächen.
CNC-Lieferanten für erneuerbare Energien auswählen
Der konkrete Bauteilbedarf zählt mehr als ein Brancheneintrag auf der Website. Windkraftwellen brauchen Dreh- und Schleiffähigkeit; Wasserstoffverteiler zuverlässiges Fräsen, Innenentgraten, Werkstoffkontrolle und Prüfung. Kühlplatten verlangen Ebenheit, Dichtgeometrie und thermische Kontaktflächen; Laufräder gegebenenfalls simultane fünf Achsen.
Bei Entwicklungsprojekten ist ein Lieferant wertvoll, der den Prozess mit wachsenden Mengen verändert, statt jede Serie wie einen neuen Prototyp zu behandeln.
Bei 6CNC kann das eine Kombination aus Drehen, Fräsen, Fünfachsbearbeitung, Drehfräsen, Schleifen, Drahterodieren und Maßprüfung entsprechend dem Bauteil bedeuten. Dasselbe gilt für Werkstoff und Dokumentation: Geprüft und rückverfolgt wird entsprechend Zeichnung und tatsächlichem Einsatzbedarf.
Fazit
Erneuerbare Energien sind kein einheitlicher Zerspanungsmarkt. Wind, Solarnachführung, Wasserkraft, Geothermie, grüner Wasserstoff, Batterien und Leistungselektronik stellen unterschiedliche Aufgaben. Gemeinsam ist ihnen die Forderung nach dauerhaft funktionierender mechanischer Hardware.
Eine Windkraftwelle braucht stabile Drehgeometrie, ein Wasserstoffverteiler zuverlässige Dichtstellen und saubere Kanäle. Eine Kühlplatte braucht Ebenheit und dichte Anschlüsse. Ein Geothermieventil braucht beständigen Werkstoff, auch wenn er teuer zu bearbeiten ist.
CNC soll deshalb Präzision dort bereitstellen, wo das System sie benötigt: an Guss-Funktionsflächen, geschliffenen Zapfen nach Wärmebehandlung, Prototypen aus Vollmaterial oder zehn Ersatzteilen für eine zwanzig Jahre alte Anlage.
Für Prototypen und Kleinserien können Entwicklungsteams Konstruktionen weiter ändern, ohne sich zu früh an teure Serienwerkzeuge zu binden.
Senden Sie 6CNC für Wind-, Solar-, Wasser-, Geothermie-, Wasserstoff-, Batterie- oder Leistungselektronikteile Ihre CAD-Dateien, freigegebenen Zeichnungen, Werkstoffvorgaben, Mengen und Prüfanforderungen.
CAD-Dateien hochladen → CNC-Angebot für erneuerbare Energiekomponenten anfordern
Häufig gestellte Fragen
Wie wird CNC bei erneuerbaren Energien eingesetzt?
Zur Fertigung und Fertigbearbeitung von Wellen, Lagergehäusen, Ventilen, Verteilern, Kühlplatten, Kupplungen, Aktuatorteilen, Pumpenkomponenten, Laufrädern, Vorrichtungen und weiterer mechanischer Präzisionshardware.
Welche Bereiche nutzen CNC?
Windenergie, Solarnachführung, Wasserkraft, Geothermie, grüner Wasserstoff, Batteriespeicherung und Leistungselektronik für erneuerbare Energien.
Werden Windkraft-Rotorblätter CNC-gefertigt?
Verbundwerkstoffblätter entstehen gewöhnlich mit speziellen Verbundverfahren statt durch konventionelle Zerspanung. CNC ist wichtiger für Wellen, Gehäuse, Naben, Pitch- und Yaw-Teile, Antriebe und Fertigungswerkzeuge.
Warum hilft CNC bei grünem Wasserstoff?
Häufig werden kleine Mengen präziser Verteiler, Ventile, Sensoranschlüsse, Verdichter- und Druckteile benötigt. Anschluss- und Dichtgeometrien lassen sich zwischen Entwicklungschargen ohne besondere Guss- oder Formwerkzeuge ändern.
Welche Werkstoffe sind üblich?
Aluminium, Kohlenstoff- und legierte Stähle, Edelstahl, Titan, Nickellegierungen, Kupfer und technische Kunststoffe. Die Auswahl folgt Korrosion, Temperatur, Last, elektrischen Anforderungen und Gewicht.
Eignet sich CNC für Batteriekühlplatten?
Ja, besonders für Prototypen und Kleinserien mit zugänglichen Kanälen, Dichtnuten, Befestigungen und thermischen Schnittstellen. Komplexe geschlossene Kanäle können Löten, Kleben oder additive Fertigung begünstigen.
Warum werden Wind- und Wasserkraftwellen geschliffen?
Nach Drehen und Wärmebehandlung verbessert Schleifen die Kontrolle über Zapfendurchmesser, Rundheit, Zylindrizität und Oberfläche.
Braucht jedes Bauteil enge Toleranzen?
Nein. Enge Anforderungen gehören an Lager, Dichtungen, Druckschnittstellen, Drehflächen und Ausrichtmerkmale. Allgemeine Strukturflächen können oft wirtschaftlichere Toleranzen nutzen.
Können alte Komponenten rekonstruiert werden?
Ja. Rekonstruiert werden muss die ursprüngliche Funktionsgeometrie statt bloß der gemessenen Verschleißmaße.
Sind fünf Achsen notwendig?
Nur bei bestimmten Geometrien. Laufräder, Turbinenflächen, komplexe Strömungsteile und Mehrseitenteile profitieren möglicherweise. Wellen, Flansche, Ventile und viele Gehäuse entstehen effizienter durch Drehen oder Dreiachsfräsen.
Unterstützt CNC Prototypen und Kleinserien?
Ja. Ein Teil kann von wenigen Mustern auf Dutzende oder Hunderte wachsen, während Spannung, Prüfung und Werkzeugkontrolle zunehmend seriengerecht werden.
Welche Angaben werden für ein Angebot benötigt?
3D-CAD-Modell, freigegebene technische Zeichnung, genauer Werkstoff und Zustand, Menge, Oberflächenbehandlung, kritische Toleranzen, Form- und Lagetoleranzen, Prüfumfang sowie Zeugnis- und Rückverfolgbarkeitsanforderungen.

