
Bearbeitung komplexer blinder Kavitäten
Senkerodierdienstleistungen
Senkerodieren für tiefe Kavitäten, feine innere Details, gehärtete Werkzeuge und komplexe leitfähige Komponenten.
6CNC bietet Kavitätenerodieren mit geformten Elektroden, um kontrollierte Geometrien in elektrisch leitfähigen Werkstücken abzubilden. Das Verfahren eignet sich für blinde Kavitäten, tiefe Rippen, enge Schlitze, detaillierte Formenmerkmale und für konventionelle Schneidwerkzeuge unzugängliche Bereiche.
Blinde und tiefe Kavitäten
Komplexe Innengeometrie
Gehärtete leitfähige Werkstoffe
Werkzeuge und kundenspezifische Präzisionsteile
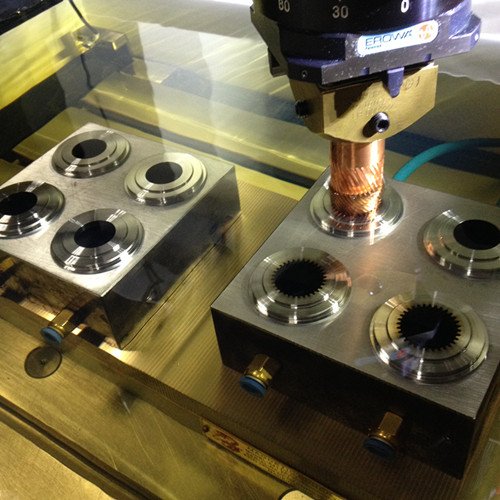
Kapazitäten für Senkerodieren
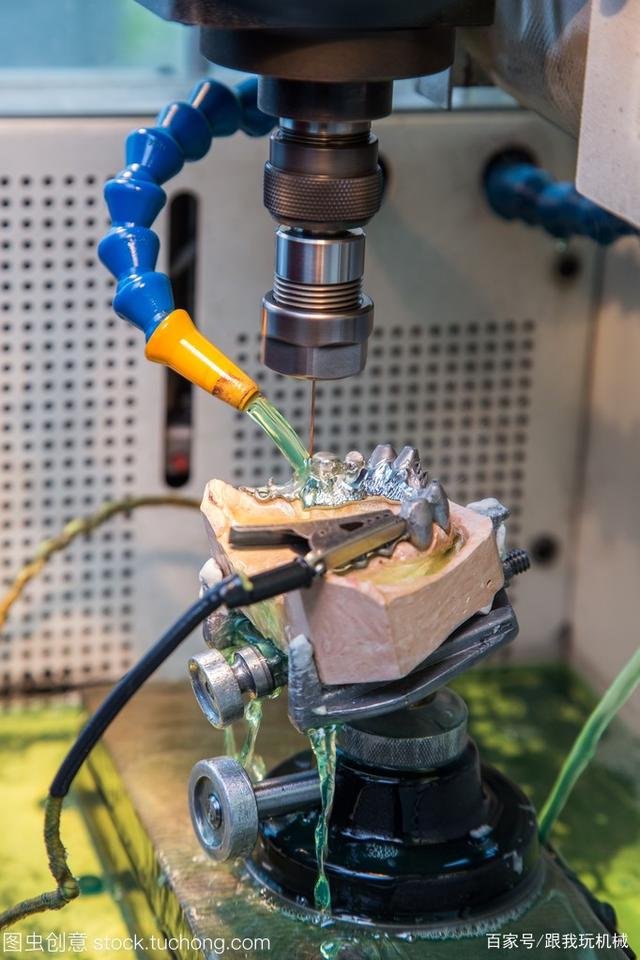
Blinde Kavitäten
Innere Kavitäten und Taschen erzeugen, die nicht vollständig durch das Werkstück führen.
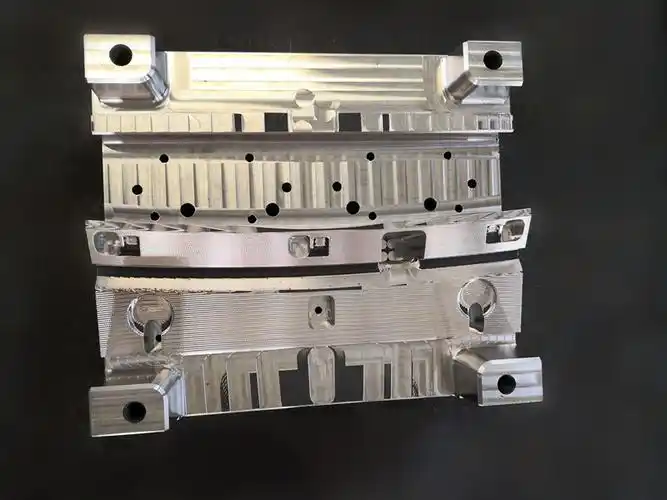
Tiefe Rippen und enge Schlitze
Merkmale mit hohem Seitenverhältnis prüfen, bei denen konventionellen Schaftfräsern Reichweite oder Steifigkeit fehlen kann.
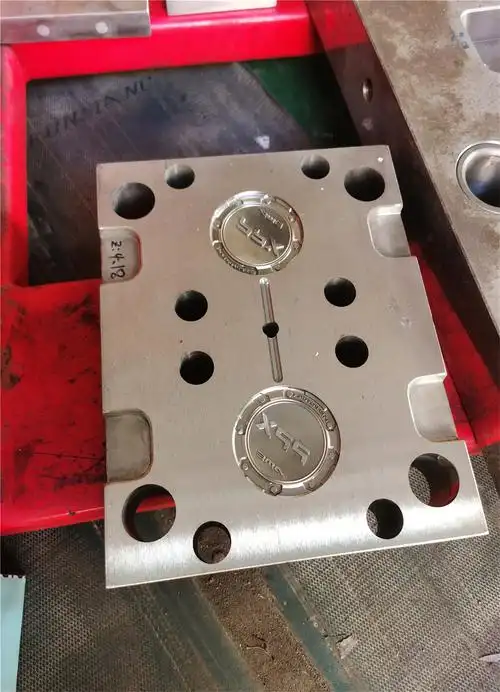
Komplexe 3D-Formen
Geformte Elektroden für Formdetails, Konturen, Logos, Radien und zeichnungsgemäße Innengeometrien verwenden.
Gehärtete Werkzeuge
Ausgewählte wärmebehandelte Werkzeugstähle und andere harte leitfähige Werkstoffe ohne konventionellen Schnittdruck bearbeiten.
Feine Details
Kleine innere Merkmale und kontrollierte Radien abhängig von Elektrodenfestigkeit, Funkenspalt, Tiefe und Spülung herstellen.
Integrierter Werkzeugbau
Elektrodenherstellung, CNC-Bearbeitung, Schleifen, Drahterodieren, Wärmebehandlung, Polieren und Prüfung koordinieren.
Komplexe Kavitätsbearbeitung jenseits der Werkzeugzugangsgrenzen
Konventionelles Fräsen erfordert ein rotierendes Werkzeug, das das Merkmal erreicht, Freiraum einhält und Schnittkräften standhält. Senkerodieren verfolgt einen anderen Ansatz: Eine geformte Elektrode nähert sich dem Werkstück in dielektrischer Flüssigkeit, und kontrollierte elektrische Entladungen reproduzieren die Elektrodengeometrie im leitfähigen Material.
Dies macht Senkerodieren nützlich für blinde Taschen, tiefe Rippen, enge Schlitze, scharfe innere Details, texturierte Bereiche, gehärtete Werkzeugstähle und komplexe Form- oder Matrizenmerkmale. Das Endergebnis hängt von Elektrodenkonstruktion, Funkenspalt, Verschleißkompensation, Spülung, Werkstoffzustand sowie Schrupp- und Schlichtstrategie ab.
Unsere Ingenieure prüfen das gesamte Bauteil, nicht nur die Kavität. Vor der Produktion klären wir Bezüge, Entformungsschrägen, Radien, Tiefen-Breiten-Verhältnis, Elektrodenzugang, Entlüftung und Spülung, Oberflächengüte, Toleranz und Prüfung.
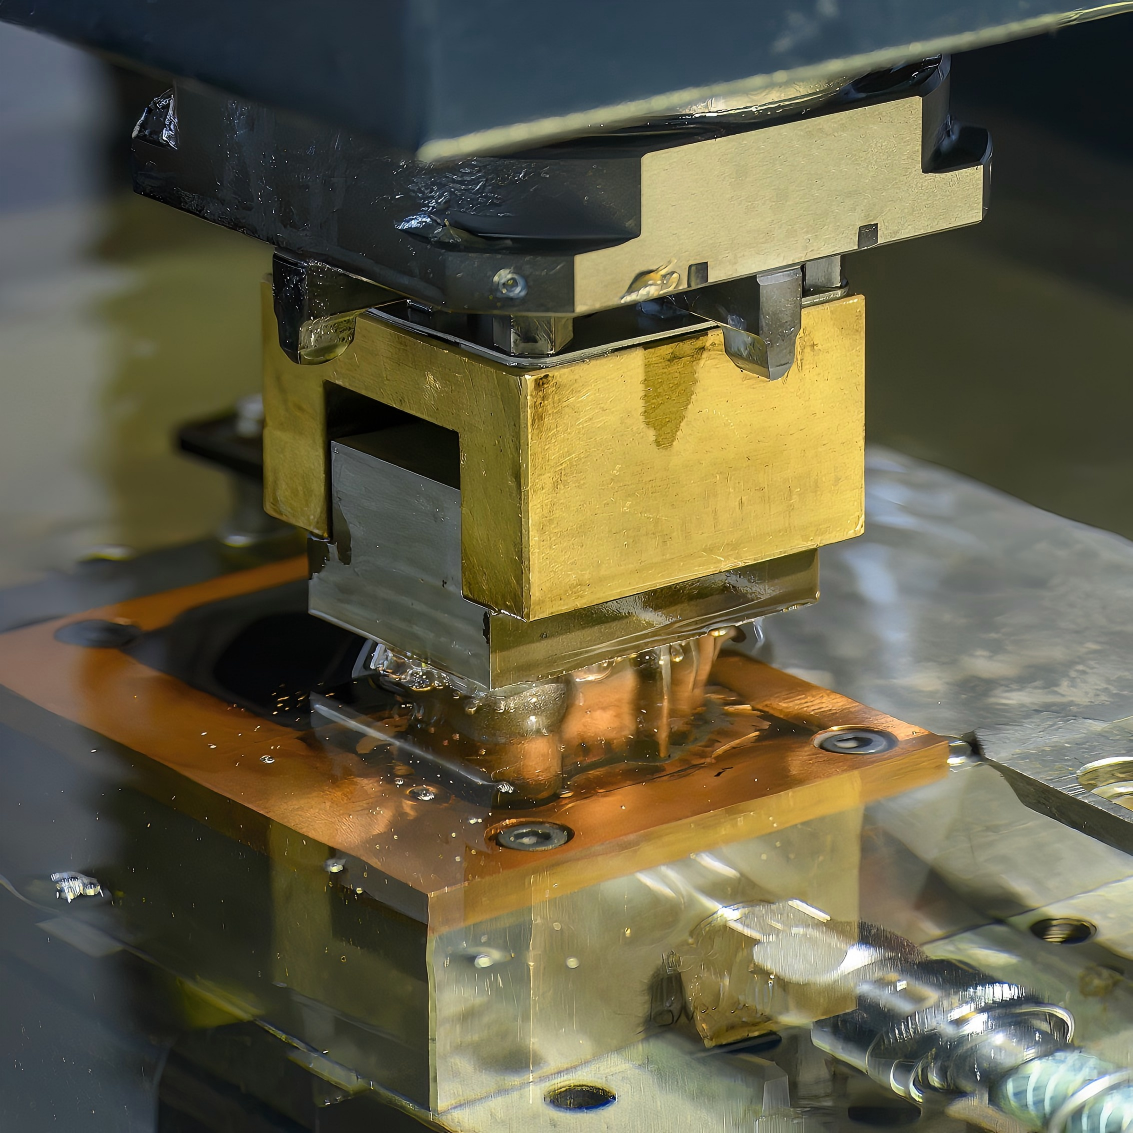
Unser Kavitätenerodierprozess
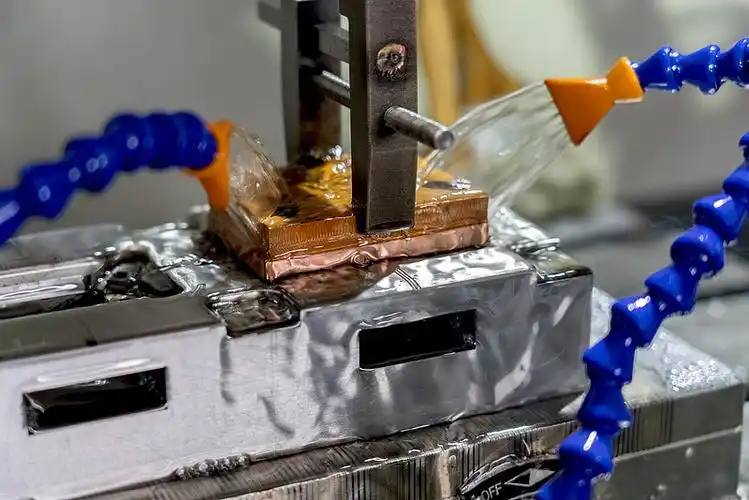
Technische Prüfung
Kavitätsgeometrie, Bezüge, Werkstoff, Härte, Radien, Entformungsschrägen, Tiefe, Toleranz, Oberfläche und Prüfbedarf bestätigen.
Elektrodenstrategie
Elektrodenwerkstoff, Menge, Schrupp- und Schlichtstufen, Verschleißkompensation, Zugang und Spülung planen.
Elektrodenherstellung
Graphit- oder Kupferelektroden mit kontrollierten Maßen und Bezugsmerkmalen bearbeiten.
Werkstückvorbereitung
Rohling nach Bedarf CNC-bearbeiten und wärmebehandeln und dabei Materialzugabe und Bezüge für das Erodieren erhalten.
Schrupp- und Schlichterodieren
Material in kontrollierten Stufen entfernen und anschließend Schlichtparameter für die spezifizierte Geometrie und den Oberflächenzustand anwenden.
Prüfung und Endbearbeitung
Kavität und zugehörige Merkmale verifizieren, anschließend gegebenenfalls Polieren, Texturieren, Beschichten oder Montage koordinieren.
Werkstoffe für Senkerodieren
Werkstoffgruppe
Werkzeugstähle
Beispiele
H13, D2, A2, P20 und spezifizierte Sorten
Typischer Einsatz
Formen, Matrizen, Stempel, Einsätze, Verschleißwerkzeuge
Gehärtete Stähle
Beispiele
Wärmebehandelte Kohlenstoff- und legierte Stähle
Typischer Einsatz
Präzisionskavitäten und schwierige Merkmale nach Wärmebehandlung
Nichtrostende Stähle
Beispiele
304, 316, 17-4 PH und spezifizierte Sorten
Typischer Einsatz
Medizin-, Lebensmittel-, Labor- und Industriekomponenten
Hartmetall
Beispiele
Ausgewählte Hartmetallsorten
Typischer Einsatz
Verschleißwerkzeuge, Matrizen und Einsätze
Titan- und Nickellegierungen
Beispiele
Zeichnungsgemäße leitfähige Legierungen
Typischer Einsatz
Luft- und Raumfahrt, Energie und anspruchsvolle Komponenten
Kupfer und leitfähige Legierungen
Beispiele
Kupfer, Messing, Bronze
Typischer Einsatz
Elektro-, Wärme-, Werkzeug- und Präzisionsteile
Standard-Senkerodieren erfordert ein elektrisch leitfähiges Werkstück. Elektrodenwerkstoff und Herstellungsweg werden separat anhand von Geometrie, Verschleiß, Details, Oberfläche und Abtragsrate ausgewählt.
Kavitätsgenauigkeit und Prozesskontrolle
Elektrodenkompensation
Elektrodenmaße berücksichtigen Funkenspalt, erwarteten Verschleiß, Schruppzugabe und Schlichtstrategie.
Tiefe und Position
Kavitätstiefe und -lage werden relativ zu Zeichnungsbezügen und umgebenden bearbeiteten Merkmalen kontrolliert.
Innenradien
Eck- und Grundradien werden anhand von Elektrodengeometrie, Funkenspalt, Tiefe und Oberflächenanforderungen geprüft.
Oberflächengüte
Elektrische Parameter und Schlichtdurchgänge werden nach erforderlicher funktionaler oder optischer Oberfläche ausgewählt.
Spülung und Stabilität
Kavitätsform, Tiefe, Rückstandsabfuhr, Elektrodenzugang und thermische Stabilität werden bei der Einrichtungsplanung berücksichtigt.
Prüfberichterstattung
KMG-, optische, dimensionale oder projektspezifische Methoden werden nach Geometrie und Zeichnungsanforderungen gewählt.
Anwendungen für komplexes Kavitätenerodieren
Spritzgussformen
Tiefe Rippen, Abstellungen, Einsätze, Schieber, Schrägauswerfer, Logos und detaillierte Kavitätsmerkmale.
Druckgusswerkzeuge
Gehärtete Einsätze, Kerne, Details, Entlüftungen und schwierige Innenformen.
Stanzwerkzeuge
Umformdetails, Stempel, Matrizenabschnitte, Verschleißkomponenten und Reparaturmerkmale.
Medizinische Komponenten
Kleine leitfähige Kavitäten, Instrumentenmerkmale, Werkzeuge, Vorrichtungen und Entwicklungsteile.
Luft- und Raumfahrtwerkzeuge
Werkzeuge aus schwierigen Legierungen, Vorrichtungen, Testhardware und zeichnungsgesteuerte Kavitätsmerkmale.
Automobilwerkzeuge
Prototypen- und Produktionswerkzeuge, Prüfausrüstung, Einsätze und Instandhaltungsteile.
Elektronikwerkzeuge
Steckverbinderformen, feine Detaileinsätze, Leadframe-Werkzeuge und Präzisionsvorrichtungen.
Industriemaschinen
Blinde Taschen, Verschleißteile, Reparaturkomponenten, Ventildetails und kundenspezifische Mechanismen.
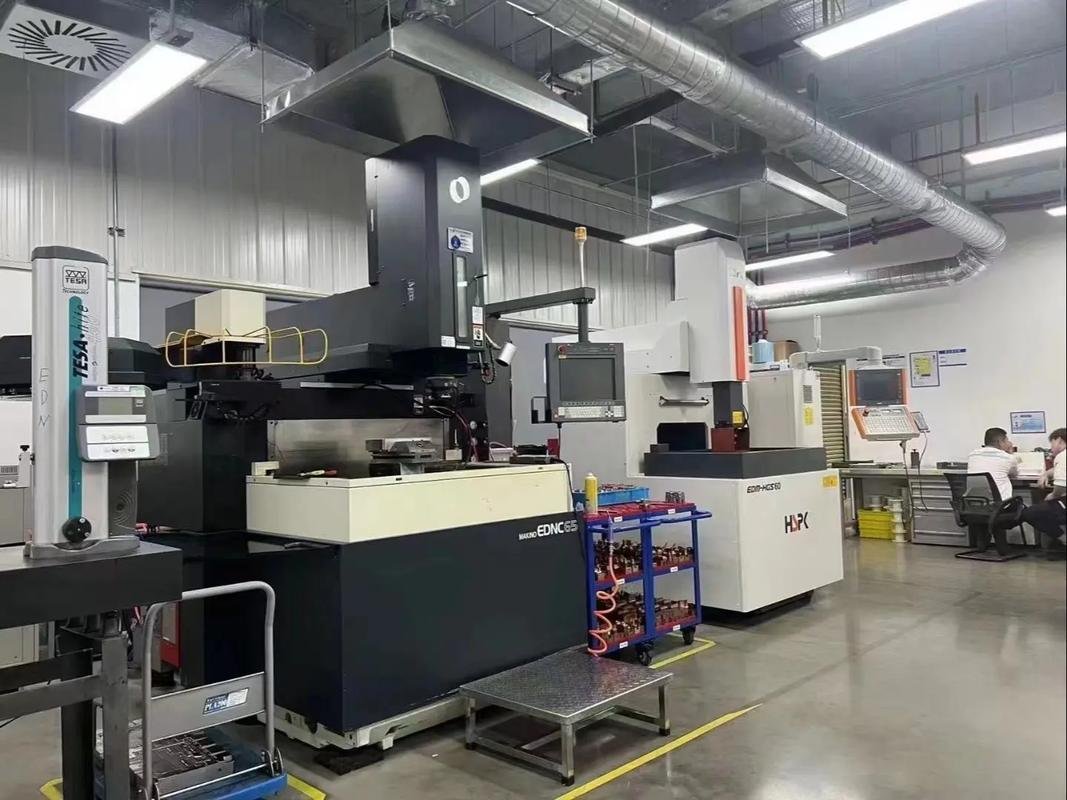
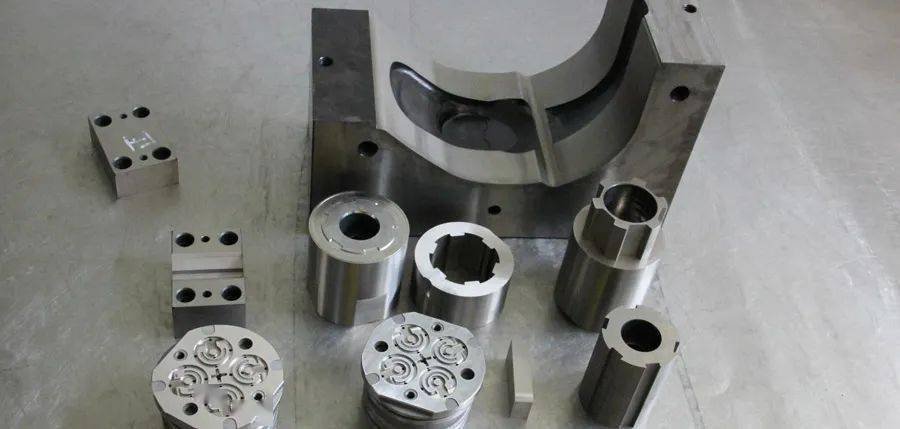
Häufige Fragen
FAQ zum Senkerodieren
Was ist Senkerodieren?
Senkerodieren, auch als Form- oder Kavitätenerodieren bezeichnet, nutzt eine geformte leitfähige Elektrode und kontrollierte elektrische Entladungen, um eine entsprechende Kavität in ein leitfähiges Werkstück zu erodieren.
Wie unterscheidet sich Senkerodieren von Drahterodieren?
Drahterodieren schneidet entlang einer Drahtbahn durch ein Werkstück, während Senkerodieren eine geformte Elektrode nutzt, um blinde Kavitäten, Taschen, Rippen und innere dreidimensionale Formen zu erzeugen.
Welche Werkstoffe lassen sich senkerodieren?
Der Werkstoff muss elektrisch leitfähig sein. Gängige Optionen sind Werkzeugstahl, gehärteter Stahl, Edelstahl, Hartmetall, Kupferlegierungen, Titan und Nickellegierungen.
Kann Senkerodieren gehärteten Stahl bearbeiten?
Ja. Senkerodieren wird häufig für gehärtete Werkzeuge und Komponenten erwogen, da die Werkstoffhärte keinen konventionellen Schnittwiderstand erzeugt.
Kann es scharfe Innenecken erzeugen?
Es kann kleine Innenradien und detaillierte Merkmale erzeugen, doch der Endradius wird durch Elektrodengeometrie, Funkenspalt, Tiefe, Werkstoff und Spülung beeinflusst.
Woraus besteht eine Erodierelektrode?
Gängige Elektrodenwerkstoffe sind Graphit und Kupfer. Die Auswahl hängt von Merkmalsdetails, Verschleiß, Abtragsrate, Oberflächengüte, Werkstückmaterial und Projektwirtschaftlichkeit ab.
Können Sie tiefe Rippen und enge Schlitze bearbeiten?
Ja, ausgewählte tiefe Rippen, Schlitze und schmale Kavitäten können geprüft werden. Tiefen-Breiten-Verhältnis, Spülung, Elektrodenfestigkeit, Verschleiß und Zugang beeinflussen die Machbarkeit.
Welche Toleranzen kann Senkerodieren erreichen?
Die Toleranz hängt von Kavitätsgröße, Tiefe, Werkstoff, Elektrodenkonstruktion, Verschleißkompensation, thermischer Stabilität, Schlichtdurchgängen und Prüfverfahren ab. Geben Sie erforderliche Werte in der Zeichnung an.
Können Sie Elektrode und fertiges Teil herstellen?
Ja. Elektrodenkonstruktion und -herstellung können mit CNC-Fräsen, Drehen, Schleifen, Wärmebehandlung, Erodieren und Prüfung koordiniert werden.
Unterstützen Sie Formenreparatur und Kleinserien?
Ja. Wir prüfen Prototypenwerkzeuge, Formeinsätze, Reparaturarbeiten, einzelne Präzisionskomponenten und wiederkehrende Kleinserien.
Starten Sie Ihr Projekt
Senkerodierangebot erhalten
Senden Sie 3D-CAD-Modell und 2D-Zeichnung mit Werkstoff, Härte, Kavitätsgeometrie, Eckradien, Toleranzen, Oberflächengüte, Menge und Prüfanforderungen.