
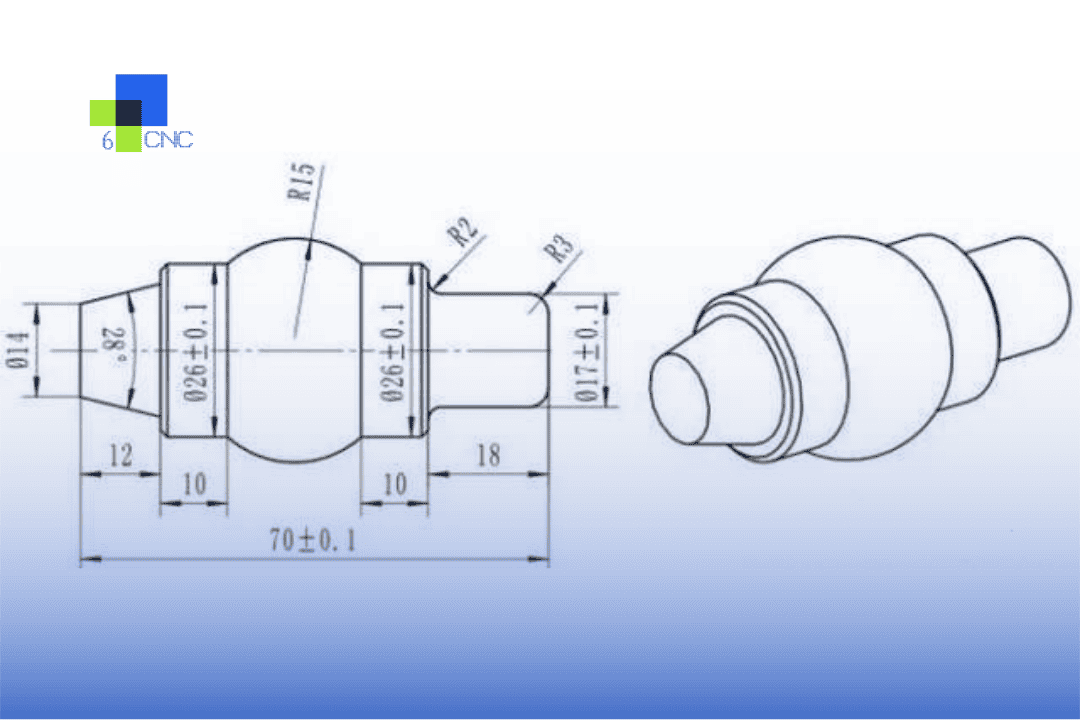
Ein CNC-Angebot wirkt oft einfach, bis die Zeichnung Interpretationsspielraum lässt. Dort beginnen meist Mehrkosten, Verzögerungen und Ausschuss. Gute CNC-Zeichnungen sollten weniger auf Vollständigkeit wirken als für Bearbeitung, Prüfung und Einkauf eindeutig sein.
Wir sehen dasselbe Muster bei Prototypen, Pilotserien und Kleinserienfertigung. Ein perfektes CAD-Modell kann in der Werkstatt Probleme verursachen, wenn die Zeichnung das Wesentliche nicht definiert. Gute Zeichnungen verkürzen die Prüfung, reduzieren Rückfragen und sichern Merkmale für Passung, Funktion und Montage.
Was CNC-Zeichnungen leisten müssen
Eine CNC-Zeichnung dokumentiert mehr als die Form: Sie ist Fertigungsanweisung und Prüfreferenz. Der Zerspaner plant damit Spannmittel, Werkzeugzugang, Aufspannungen und Ablauf. Der Lieferant kalkuliert Risiken, die Qualitätssicherung prüft die Abnahme.
Deshalb verursachen sowohl überbemaßte als auch unzureichend definierte Zeichnungen Probleme. Unnötige Angaben verlangsamen Programmierung und Prüfung; fehlende kritische Anforderungen erzwingen Annahmen. Die richtige Zeichnung kontrolliert genug für wiederholbare Teile, ohne bedeutungslose Details vorzuschreiben.
Die Zeichnung sollte sechs Fragen klar beantworten: Welcher Werkstoff? Welche Maße sind kritisch? Welche Toleranzen gelten? Wie sind Bohrungen, Gewinde und Oberflächen herzustellen? Welche Bezüge bestimmen die Prüfung? Welche optischen und Nachbearbeitungsanforderungen zählen?
CNC-Zeichnungen für die reale Fertigung vorbereiten
Beginnen Sie beim 3D-Modell, aber hören Sie dort nicht auf. Das Modell trägt die Geometrie, die Zeichnung die Absicht. Mit nur einer STEP-Datei kann der Lieferant fertigen, muss im Angebot aber mehr zu Toleranzen und Oberflächen annehmen. Das erhöht oft Kosten oder führt zu Änderungsfragen.
Eine fertigungstaugliche Zeichnung enthält meist Teilebezeichnung oder -nummer, Revision, Einheiten, Projektionsmethode, Werkstoff, Menge, Oberfläche, Allgemeintoleranzen und alle abweichenden Merkmalstoleranzen. Pflegen Sie das Schriftfeld sorgfältig. Schon fehlende Revisionskontrolle kann bei Änderungen teure Verwechslungen verursachen.
Bemaßen Sie nach Funktion statt Bequemlichkeit. Positioniert eine Tasche ein Lager, nutzen Sie die Bezüge des montierten Zustands. Bei einem zu einem anderen Teil passenden Lochbild kontrollieren Montage- und primäre Positionierflächen die Lage. Kettenmaße wirken ordentlich, summieren aber Streuungen. Bezugsbemaßung dient Bearbeitung und Prüfung meist besser.
Bezüge verdienen besondere Aufmerksamkeit. Sie zeigen, welche Flächen Vorrang haben, und beeinflussen Aufspannstrategie sowie CMM-Ergebnisse. Wählen Sie stabile, zugängliche Merkmale entsprechend der realen Positionierung im Einsatz. Sitzt das Teil auf einer Basis und richtet sich an einer Seitenfläche aus, sollten diese wahrscheinlich die Hauptbezüge sein.
Toleranzen: präzise, aber nur wo nötig
Enge Toleranzen erhöhen Kosten schneller als oft erwartet. Der Schritt von plus/minus 0,1 mm auf plus/minus 0,01 mm kann Werkzeugstrategie, Rüstzeit, Messmethode und Ausschussrisiko verändern. Sehr enge Vorgaben wie ±0,002 mm sind bei passender Geometrie und geeignetem Verfahrenmöglich, sollten aber funktional begründeten Merkmalen vorbehalten bleiben.
Allgemeintoleranzen halten Zeichnungen übersichtlich. Einzelvorgaben gehören dorthin, wo Passung, Dichtheit, Lagerausrichtung oder Montageposition davon abhängen. Ist jedes Maß eng toleriert, muss der Lieferant das gesamte Teil als kritisch behandeln. Preis und Lieferzeit steigen, selbst wenn nur zwei Flächen entscheidend sind.
Geometrische Tolerierung hilft bei korrekter Anwendung. Position, Ebenheit, Rechtwinkligkeit und Konzentrizität definieren zulässige Abweichung genauer als reine Koordinatenmaße. Unnötiges GD&T kann einfache Teile jedoch überkomplizieren. Nutzen Sie es bei funktionalem Bedarf, besonders für Lochbilder, Anlageflächen und rotierende Merkmale.
Eine praktische Regel: Verschärfen Sie, was Leistung, Prüfung und Austauschbarkeit betrifft; lockern Sie den Rest. So entstehen schnell belastbare Angebote und Teile ohne versteckte Fertigungskosten.
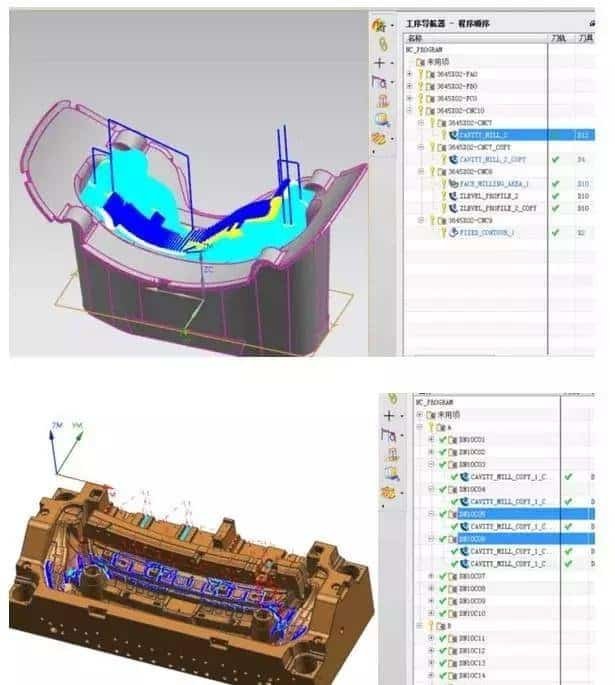
Bohrungen, Gewinde und Bearbeitungsmerkmale klar angeben
Bohrungsangaben verursachen häufig Verzögerungen. Geben Sie Durchmesser, Tiefe, Anzahl, gegebenenfalls kritische Toleranz sowie Durchgangs- oder Sackloch an. Zylindersenkungen, Kegelsenkungen und Plansenkungen brauchen dieselbe Genauigkeit. Steht die Tiefe nur im Modell, kann die Werkstatt trotzdem nachfragen.
Gewindeangaben sollten Norm, Größe, Steigung, erforderliche Klasse sowie Gewindetiefe oder Durchgang enthalten. Ist die Qualität für Dichtung oder wiederholte Montage wichtig, nennen Sie das. Andernfalls vermeiden Sie überzogene Prüfvorgaben ohne funktionalen Nutzen.
Auch Radien und Fasen sollten bewusst spezifiziert werden. Allgemeiner Kantenbruch lässt sich oft besser mit „entgraten und scharfe Kanten brechen“ festlegen als durch Bemaßung jeder Ecke. Ist ein Kantenzustand montage- oder sicherheitskritisch, kennzeichnen Sie genau dieses Merkmal.
Tiefe Taschen, dünne Wände und kleine Innenradien sind nicht nur Geometrie, sondern Prozessrisiken. Tiefe schmale Taschen verlangen möglicherweise lange Werkzeuge und geringere Vorschübe; Oberfläche und Zeit leiden. Winzige Innenradien können Erodieren oder unerwartet kleine Fräser erzwingen. Schreiben Sie nicht zwingend das Verfahren vor, vermeiden Sie aber unmögliche Geometrie und markieren Sie funktionskritische Bedingungen.
Oberfläche, Werkstoff und Folgeprozesse
Eine Zeichnung mit unklarem Werkstoff ist unvollständig. Aluminium 6061 und 7075 unterscheiden sich in Bearbeitung und Verhalten, Edelstahl 303 und 304 in Zerspanbarkeit. Technische Kunststoffe können sich je nach Feuchte und Temperatur bei Bearbeitung und Prüfung verändern. Benennen Sie Zertifizierung, Härte, Faserrichtung und Rohmaterialzustand, falls gefordert.
Oberflächen müssen funktional begründet sein. Dicht-, Gleit-, optische und Sichtflächen brauchen häufig unterschiedliche Vorgaben. Nutzen Sie bei Bedarf Rauheitswerte. Verlangen Sie kein feines Finish am gesamten Teil, wenn die Anwendung es nicht benötigt; zusätzliche Kontrolle bedeutet meist zusätzliche Arbeitsschritte.
Folgeprozesse gehören auf die Zeichnung oder in klar verknüpfte Fertigungshinweise. Eloxieren, galvanisches Beschichten, Wärmebehandlung, Passivieren, Glasperlenstrahlen, Lasermarkieren und Schleifen können Maße oder Maskierung beeinflussen. Muss eine Bohrung nach Eloxieren in Toleranz bleiben, ist das vor der Fertigung festzulegen.
Häufige Zeichnungsfehler mit Angebotsrisiko
Erstens: Widersprüche zwischen 3D-Modell und 2D-Zeichnung. Zeigen sie unterschiedliche Geometrien, halten die meisten Lieferanten an und fragen nach. Andere kalkulieren nach der vorsichtigeren Auslegung. Beides schadet dem Terminplan.
Zweitens: fehlende kritische Maße, weil das CAD-Modell als ausreichend gilt. Die Werkstatt kann die Geometrie ableiten, aber die Prüfung weiß womöglich nicht, welche Merkmale die Abnahme bestimmen. Eine vollständige Zeichnung sagt, was wie eng geprüft wird.
Drittens: pauschale Hinweise, die nicht zum Teil passen. „Nach Zeichnung fertigen“ oder „alle Grate entfernen“ sind allgemeine Hinweise, ersetzen aber keine konkreten Vorgaben für empfindliche Kanten, Presssitze oder Sichtflächen.
Viertens: Toleranzen nach Idealentwurf statt realem Prozess. Sie hängen von Werkstoff, Merkmalsgröße, Maschinenzugang und Menge ab. Eine sinnvolle Wellentoleranz nach Schleifen kann an einer gefrästen Wand teuer sein. Hier sparen frühe DFM-Rückmeldungen Zeit.
Praktische Prüfung vor der Freigabe
Prüfen Sie vor der Anfrage wie ein Lieferant: Erkennt der Zerspaner Bezüge, kritische Merkmale und voraussichtliche Aufspannfolge? Kann die Qualitätssicherung alles mit Standardwerkzeugen oder CMM-Zugang messen? Kann der Einkauf auf gleicher Annahmebasis vergleichen?
Wir empfehlen drei abschließende Blickwinkel: Funktion – passen Toleranzen zur Montage? Fertigung – sind Merkmale schwierig, riskant oder undefiniert? Wirtschaftlichkeit – verursachen unnötig enge Anforderungen vermeidbare Kosten?
Lassen Sie bei Prototypen Raum für Iterationen. Frühe Aufbauten profitieren oft von klaren kritischen Maßen und sinnvollen Allgemeintoleranzen statt vollständig überbestimmter Zeichnungen. Auf dem Weg zur Wiederholfertigung fixieren Sie die im Test empfindlichen Merkmale.
Bei 6CNC haben wir erlebt, dass gute Zeichnungen technische Prüfungen um Tage verkürzen und vermeidbare Abweichungen an Präzisionskleinserien verhindern. Ziel ist keine perfekt aussehende Zeichnung, sondern eine, die der Werkstatt beim ersten Mal genau erklärt, was ein erfolgreiches Teil ausmacht.


