
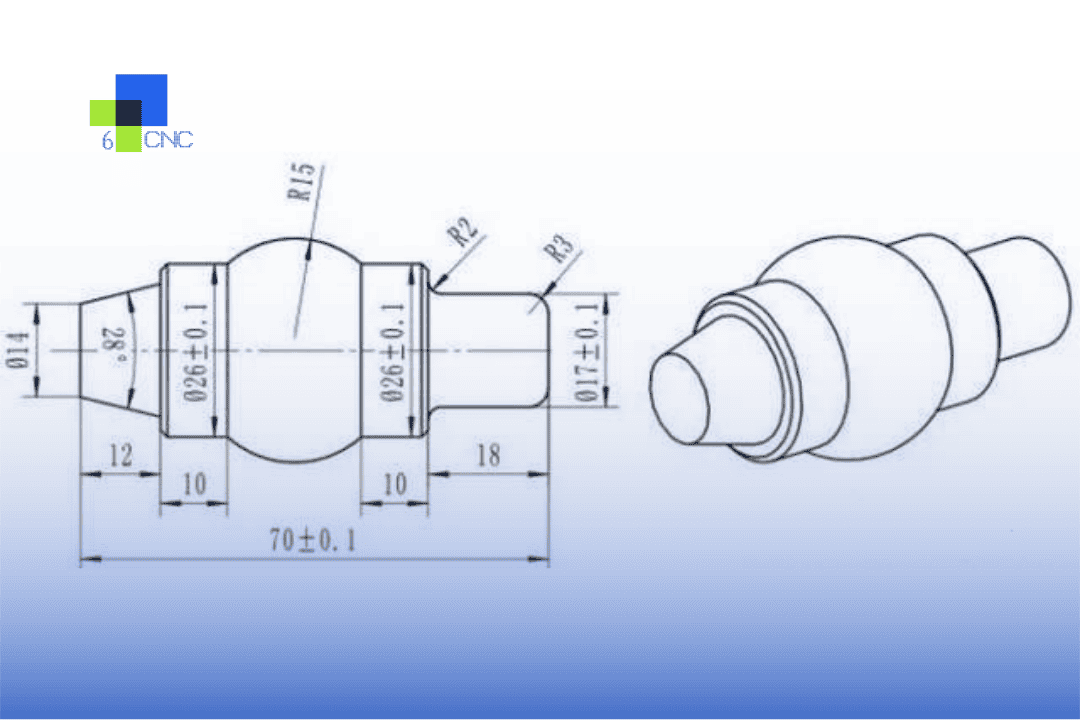
Un presupuesto CNC puede parecer sencillo hasta que el plano deja margen de interpretación. Ahí suelen empezar costes, retrasos y rechazo. Preparar bien los planos CNC consiste menos en que parezcan completos y más en que sean inequívocos para mecanizado, inspección y compras.
Vemos el mismo patrón en prototipos, series piloto y producción de bajo volumen. Una pieza perfectamente modelada puede causar problemas en taller si el plano no define lo importante. Los buenos planos reducen revisión y consultas y protegen las características de ajuste, función y montaje.
Qué deben conseguir los planos CNC
Un plano CNC no solo registra la forma: instruye la fabricación y sirve de referencia de inspección. El mecanizador decide sujeción, acceso, preparaciones y secuencia; el proveedor calcula riesgo y calidad verifica la aceptación.
Por eso causan problemas tanto los planos sobredimensionados como los insuficientes. Las notas innecesarias ralentizan programación e inspección; la falta de requisitos críticos obliga a suponer. Un buen plano controla lo suficiente para repetir la pieza sin imponer detalles irrelevantes.
Debe responder seis preguntas: ¿qué material?, ¿qué cotas son críticas?, ¿qué tolerancias se aplican?, ¿cómo realizar agujeros, roscas y acabados?, ¿qué referencias controlan la inspección?, ¿qué requisitos estéticos o posteriores importan?
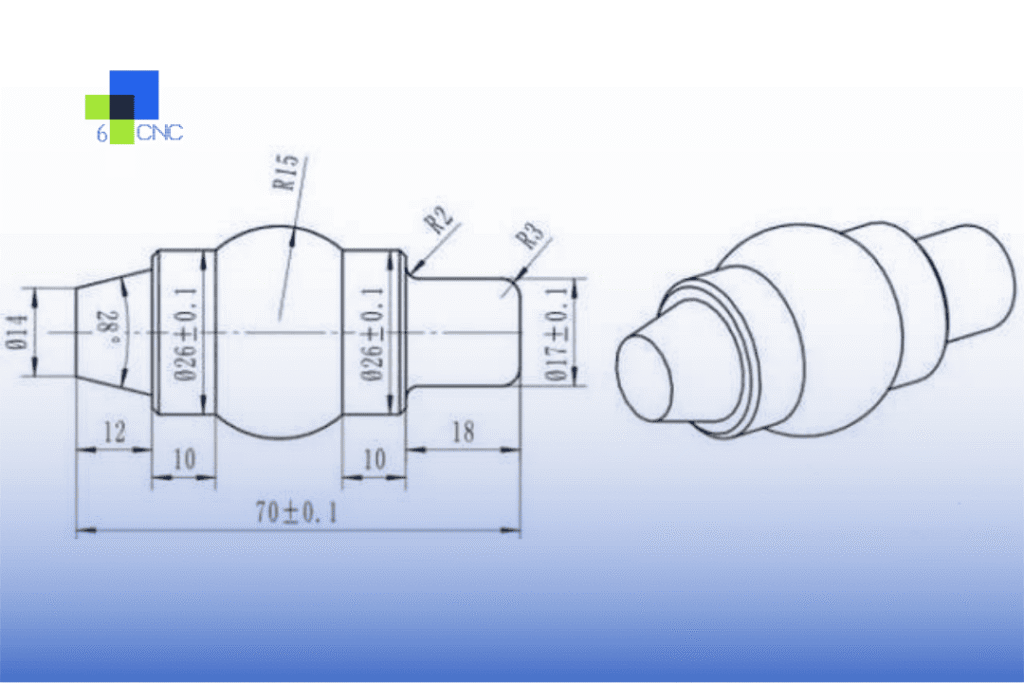
Cómo preparar planos CNC para producción real
Empiece por el modelo 3D, pero no termine ahí. El modelo contiene geometría; el plano, intención. Con un STEP solo se puede mecanizar, pero el presupuesto puede asumir más sobre tolerancias y acabado, aumentando costes o preguntas de revisión.
Un plano listo suele incluir nombre o número, revisión, unidades, proyección, material, cantidad, acabado, tolerancias generales y las específicas que difieran. Mantenga el cajetín disciplinado: la falta de control de revisión puede causar confusiones costosas durante cambios.
Acote por función, no por comodidad. Si una cavidad posiciona un rodamiento, use referencias del estado montado. En patrones que acoplan con otra pieza, controle la posición desde caras de montaje y localización principales. Las cotas encadenadas parecen ordenadas, pero acumulan variación; las cotas desde una base suelen servir mejor.
Las referencias merecen atención. Indican qué superficies importan primero y afectan a sujeción y resultados CMM. Elija características estables y accesibles que reflejen la posición real en servicio. Si la pieza apoya en una base y se alinea contra un lateral, esas caras probablemente deben liderar el sistema.
Tolerancias: precisión solo donde hace falta
Las tolerancias estrechas elevan el coste más rápido de lo esperado. Pasar de más/menos 0,1 mm a más/menos 0,01 mm puede cambiar herramientas, preparación, inspección y riesgo de rechazo. Valores como ±0,002 mm son posibles con la geometría y el proceso adecuados, pero deben reservarse para características con una razón funcional real.
Las tolerancias generales mantienen limpio el plano. Use tolerancias específicas donde dependan de ellas ajuste, sellado, alineación o montaje. Si toda cota es estrecha, el proveedor trata la pieza completa como crítica, elevando precio y plazo aunque solo importen dos superficies.
La tolerancia geométrica ayuda si se aplica bien. Posición, planitud, perpendicularidad y concentricidad definen la variación mejor que las coordenadas solas. Pero un GD&T innecesario complica piezas sencillas. Úselo donde controle función, especialmente patrones de agujeros, caras acopladas y características giratorias.
Una regla práctica: apriete lo que afecta al rendimiento, inspección e intercambiabilidad; relaje lo demás. Es la vía rápida hacia un presupuesto estable y una pieza sin costes ocultos.
Especifique claramente agujeros, roscas y características mecanizadas
Las notas de agujeros causan retrasos frecuentes. Indique diámetro, profundidad, cantidad, tolerancia crítica y si es pasante o ciego. Haga lo mismo con cajeados, avellanados y refrentados. Si la profundidad figura solo en el modelo, el taller puede pedir confirmación.
Las roscas deben incluir norma, tamaño, paso, clase si hace falta y profundidad o condición pasante. Si la calidad importa para sellado o montaje repetido, indíquelo. Si no, evite inspecciones excesivas que añaden coste sin mejorar función.
Especifique radios y chaflanes deliberadamente. Una nota general de desbarbar y matar aristas suele ser mejor que acotar cada esquina. Si un borde es crítico para montaje o seguridad, señálelo de forma específica.
Cavidades profundas, paredes delgadas y radios pequeños son riesgos de proceso además de geometría. Una cavidad estrecha puede exigir herramientas largas y menor avance, afectando acabado y ciclo. Un radio diminuto puede forzar electroerosión o una fresa mucho menor. El plano no tiene que imponer el método, pero debe evitar geometrías imposibles y señalar condiciones funcionales críticas.
Acabado, material y operaciones secundarias
Un plano con material ambiguo está incompleto. Los aluminios 6061 y 7075 se mecanizan y comportan distinto; los inoxidables 303 y 304 difieren en maquinabilidad. Los plásticos técnicos pueden variar con humedad y temperatura durante mecanizado y medición. Especifique certificación, dureza, dirección del grano o estado del material cuando se requieran.
Vincule el acabado a la función. Sellado, deslizamiento, interfaces ópticas y caras estéticas suelen necesitar requisitos distintos. Use rugosidad donde corresponda y no exija acabado fino en toda la pieza salvo necesidad real: más control suele implicar más operaciones.
Las operaciones posteriores deben figurar en el plano o una nota vinculada. Anodizado, galvanizado, tratamiento térmico, pasivado, microesferas, marcado láser y rectificado pueden alterar cotas o exigir enmascarado. Si un agujero debe quedar en tolerancia después del anodizado, defínalo antes de producir.
Errores de plano que generan riesgo en el presupuesto
Primero: contradicciones entre modelo 3D y plano 2D. Si implican geometrías distintas, la mayoría pregunta y se detiene; algunos cotizan según la interpretación conservadora. Ningún resultado ayuda al calendario.
Segundo: omitir cotas críticas porque se supone que basta el CAD. El taller puede deducir la geometría, pero inspección quizá no sepa qué define la aceptación. Un plano completo identifica qué comprobar y con qué tolerancia.
Tercero: notas generales inadecuadas. «Fabricar según plano» o «eliminar todas las rebabas» no sustituyen instrucciones específicas para bordes delicados, ajustes a presión o superficies estéticas.
Cuarto: tolerar para el diseño ideal en vez del proceso real. Depende de material, tamaño, acceso y cantidad. Una tolerancia razonable en un eje rectificado puede ser cara en una pared fresada. Aquí las recomendaciones tempranas de DFM ahorran tiempo.
Revisión práctica antes de aprobar
Revise como lo haría un proveedor: ¿se identifican referencias, características críticas y secuencia de sujeción? ¿Puede inspección medirlas con herramientas estándar o acceso CMM? ¿Puede compras comparar proveedores bajo las mismas hipótesis?
Recomendamos tres perspectivas finales: función, ¿corresponden las tolerancias al montaje?; fabricación, ¿hay características difíciles, arriesgadas o indefinidas?; comercial, ¿se crean costes innecesarios por requisitos demasiado estrictos?
Deje margen para iterar en prototipos. Los primeros montajes suelen beneficiarse de cotas críticas claras y tolerancias generales sensatas. Al pasar a producción repetida, fije las características que demostraron sensibilidad en las pruebas.
En 6CNC hemos visto que buenos planos recortan días de revisión y evitan incumplimientos en piezas de precisión de bajo volumen. El objetivo no es un plano de apariencia perfecta, sino uno que explique exactamente al taller qué significa acertar a la primera.


