
Ein Teil kann im CAD perfekt wirken und dennoch die erste Fertigungsprüfung nicht bestehen. Das sehen wir häufig, wenn Teams schnell vom Konzept zum Prototyp wechseln und erwarten, dass die Maschine jedes Geometrieproblem löst. Die häufigsten CNC-Konstruktionsfehler sind selten spektakulär. Meist sind es kleine Entscheidungen, die Kosten erhöhen, Termine verlängern oder stabile Fertigung erschweren.
Für Entwicklung und Einkauf ist das wichtig, weil Probleme selten in der Werkstatt bleiben. Sie erscheinen später als Angebotsänderungen, zusätzliche Aufspannungen, Ausschuss, fehlgeschlagene Prüfungen und verzögerte Aufbauten. Fertigungsgerechte Konstruktion vereinfacht nicht um jeden Preis, sondern macht Teile ohne Funktionsverlust herstellbar.
Warum CNC-Konstruktionsfehler schnell teuer werden
Meist ist nicht die reine Schnittzeit das größte Problem, sondern Prozesskomplexität. Tiefe schmale Taschen, enge Innenecken und unnötig extreme Toleranzen können Sonderwerkzeuge, mehr Aufspannungen, langsamere Vorschübe und mehr Prüfung erfordern. Das beeinflusst Angebot und Prozessstabilität.
Ein Prototyp lässt sich mit ausreichend Sorgfalt manchmal noch herstellen. Kleinserienfertigung verzeiht weniger. Empfindliche Werkzeuge, schwieriges Spannen und wiederholte manuelle Eingriffe erhöhen Schwankungen. So wird aus einem akzeptablen Einzelteil ein Beschaffungsproblem.
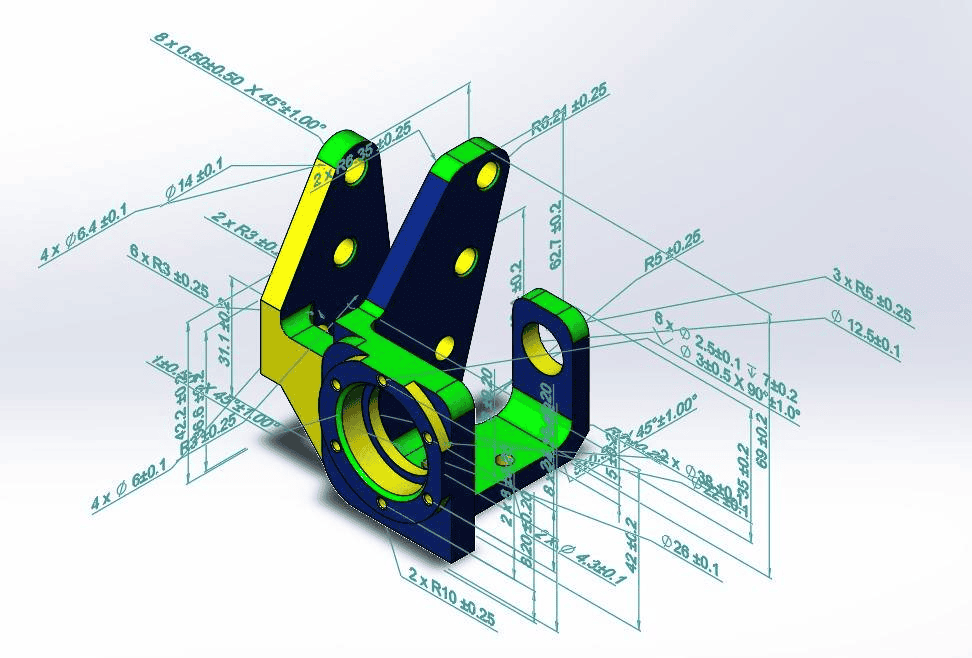
1. Überall enge Toleranzen vorgeben
Das ist der häufigste und teuerste Fehler. Viele Zeichnungen tolerieren sämtliche Maße sehr eng, obwohl nur wenige Merkmale Passung, Dichtheit, Ausrichtung oder Bewegung beeinflussen. ±0,002 mm können an bestimmten kritischen Merkmalen erreichbar sein, doch eine pauschale Anwendung erhöht Maschinenzeit, Verschleiß, Messzeit und Ausschussrisiko.
Besser ist eine funktionsgerechte Tolerierung. Kontrollieren Sie eng, wo die Leistung davon abhängt, und nutzen Sie sonst übliche Bearbeitungsbereiche. Positionieren zwei Bohrungen ein Lagergehäuse, kontrollieren Sie diese. Eine nichtpassende Außenfläche mit rein optischen Anforderungen darf mehr Spielraum haben. Das senkt Kosten und verbessert die Ausbeute ohne Funktionsänderung.
Die bessere Vorgehensweise
Verknüpfen Sie jede kritische Toleranz mit einer Funktion. Hängt weder Montage noch Bewegung oder Dichtheit davon ab, hinterfragen Sie sie. Das hilft Fertigung und Qualitätssicherung gleichermaßen.
2. Innenecken vorsehen, die Standardwerkzeuge nicht erzeugen können
Schaftfräser sind rund. Trotzdem enthalten viele Taschen und Nuten scharfe Innenecken, besonders bei Entwürfen aus Form- oder Blechkonzepten. Für die exakte Herstellung braucht der Betrieb möglicherweise winzige Fräser, Erodieren oder nachträgliche Konstruktionsänderungen.
Kleine Werkzeuge tragen langsam ab und brechen leichter. Tiefe scharfe Ecken verschärfen dies durch geringere Steifigkeit. Ein scheinbar unbedeutendes Eckdetail kann deshalb erhebliche Mehrkosten verursachen.
Wählen Sie Innenradien passend zu realistischen Werkzeuggrößen. Braucht ein Gegenstück Freiraum, ergänzen Sie geeignete Dogbone- oder T-Bone-Freistiche. Oft wird aus einem schwierigen Merkmal dadurch ein Routinearbeitsgang.
3. Taschen im Verhältnis zur Breite zu tief ausführen
Tiefe Taschen und Nuten sind typische Fallen. Wird die Tiefe gegenüber dem Werkzeugdurchmesser zu groß, entsteht Durchbiegung. Oberfläche und Maße leiden, während vorsichtigeres Schneiden den Zyklus verlängert.
Als Faustregel sollten Taschentiefen über etwa dem 4-Fachen des Werkzeugdurchmessers ohne starken Grund vermieden werden. Tiefer ist möglich, sollte aber die Ausnahme sein. Muss die Tiefe bleiben, helfen eventuell mehr Breite oder eine andere Bauteilorientierung.
Das hängt vom Einzelfall ab. Aluminium erlaubt mehr Spielraum als gehärteter Stahl. Ein Einzelprototyp verträgt vielleicht langsamere Bearbeitung; ein wiederkehrendes Serienteil sollte nicht von einer grenzwertigen Werkzeugbahn abhängen.
4. Schwer herstellbare und leicht beschädigbare Gewinde spezifizieren
Gewinde wirken auf Zeichnungen einfach, können in der Fertigung aber Fehlerstellen werden. Sehr kleine Gewinde, unnötige Tiefe und Nähe zu dünnen Rändern erhöhen Risiken. Übermäßige Tiefe verlängert den Zyklus meist ohne entsprechenden Festigkeitsgewinn.
Bei Metallteilen liegt ein praktisches Ziel häufig bei etwa dem 1- bis 1,5-Fachen des Schraubendurchmessers, abhängig von Werkstoff und Last. Mehr kann bloß Aufwand hinzufügen. Sacklöcher benötigen außerdem genug Freiraum am Grund für Gewindebohrer oder Gewindefräser.
Bei häufigem Zusammenbau muss Verschleiß bedacht werden. In weichen Werkstoffen wie Aluminium können Gewindeeinsätze sinnvoller als Direktgewinde sein. Das verlängert möglicherweise die Lebensdauer und reduziert Feldausfälle.
5. Das Spannen während der Bearbeitung vergessen
Ein CAD-Modell braucht keine Spannmittel, ein reales Teil schon. Dünne Wände, unregelmäßige Formen und wenige ebene Bezugsflächen erschweren sichere Spannung. Wird die Spannung instabil, wird es auch die Maßkontrolle.
Wir empfehlen früh mindestens eine oder zwei verlässliche Bezugsflächen. Sie helfen bei Bearbeitung und Prüfung. Bei mehrseitiger Bearbeitung sollte die Aufspannfolge vor dem Einfrieren der Geometrie durchdacht sein. Ein Merkmal, das in der dritten Aufspannung den Zugang blockiert, kann eine vollständige Neuplanung der ersten erzwingen.
Die Bearbeitungsfolge mitkonstruieren
Fragen Sie: Welche Fläche entsteht zuerst, und welche dient dem Rest als Bezug? Damit entdecken Sie viele Probleme, bevor sie Termine beeinflussen.
6. Wände zu dünn lassen
Dünne Wände sparen Gewicht, bewegen sich aber. Schnittkräfte und Wärme verformen schlanke Merkmale. Danach können freigesetzte Restspannungen weitere Änderungen verursachen. Deshalb kann eine beim Schruppen korrekte Wand nach dem Schlichten abweichen.
Werkstoff und Geometrie zählen. Kunststoffe und weiche Aluminiumlegierungen verformen sich leichter als widerstandsfähigere Metalle. Eine hohe freie Wand verhält sich anders als eine kurze, nahe abgestützte Rippe.
Als Ausgangspunkt verdienen Metallwände unter etwa 0,8 mm und Kunststoffwände unter etwa 1,5 mm zusätzliche Prüfung. Das sind keine absoluten Grenzen, sondern Warnhinweise. Bei sehr dünnen Merkmalen sollten Strategie und Messmethode früh besprochen werden.
7. Übliche Halbzeuggrößen ignorieren
Sondergeometrie ist sinnvoll, unnötige Sonderabmessungen des Rohmaterials nicht. Überschreitet ein Teil knapp eine übliche Größe, steigen Kosten durch größeres Halbzeug, mehr Abtrag oder eine ungünstigere Ausgangsform.
Das CAD zeigt diese Beschaffungsfolgen nicht. Wenige zusätzliche Millimeter wirken harmlos, beeinflussen aber Verfügbarkeit, Abfall und Lieferzeit. Bei Kleinserien sieht man das oft sofort im Angebot.
Richten Sie den Entwurf, soweit funktional möglich, an üblichen Stangen-, Platten- oder Blockmaßen aus. Das kann Material- und Bearbeitungskosten senken.
8. Oberflächenanforderungen unnötig komplizieren
Nicht jede Fläche braucht Premium-Finish. Niedrige Rauheitswerte am gesamten Teil erzeugen oft unnötige Folgeprozesse: langsamere Schnittwerte, zusätzliche Durchgänge, Schleifen, Polieren oder aufwendigere Handhabung.
Finish muss zur Funktion passen. Dicht-, Gleit- und optische Schnittflächen sowie Sichtflächen brauchen möglicherweise mehr Kontrolle, verdeckte berührungsfreie Flächen meist nicht. Dasselbe gilt für Kantenbruch und Optikstandards. Seien Sie an wichtigen Stellen präzise statt überall pauschal streng.
9. Zu viele schwierige Merkmale in einem Teil kombinieren
Ein Teil kann Fünfachskonturen, tiefe Taschen, Mikrogewinde, dünne Rippen und enge Positionstoleranzen vereinen. Das ist nicht automatisch falsch; die Anwendung kann es rechtfertigen. Komplexität summiert aber Risiken.
Einzeln kann jedes Merkmal herstellbar sein. Zusammen verengen sie das Prozessfenster. Angebot und Aufspannplanung werden aufwendiger, und die Qualitätskontrolle wird anspruchsvoller. Prüfen Sie in der Entwicklung, ob zwei einfachere Montageteile besser sind als ein komplexes. Das kann Herstellbarkeit, Wartung und Gesamtkosten verbessern.
10. Unvollständige Zeichnungen oder unklare Revisionen senden
Dieser Dokumentationsfehler verursacht reale Fertigungsprobleme. Fehlende Toleranzen, uneinheitliche Einheiten, unklare Bezüge und widersprüchliche CAD-/Zeichnungsstände erzeugen Risiken. Der Betrieb muss dann entweder zur Klärung stoppen oder Annahmen treffen.
Beides schadet dem Termin. Die reibungslosesten Projekte haben nicht immer die einfachsten Teile, sondern die vollständigste Definition. Kontrollierte Zeichnungsunterlagen, klare Qualitätsmerkmale und abgestimmte Revisionen verhindern teure Rückfrageschleifen.
CNC-Konstruktionsfehler vor Freigabe erkennen
Am wirksamsten ist eine frühe DFM-Prüfung. Prüfen Sie vor Bestellfreigabe, nicht erst nach Erstmusterfehlern. Betrachten Sie Toleranzketten, Werkzeugzugang, Wandstärke, Spannung, Materialverfügbarkeit und Messmethode als zusammenhängendes System. Der CNC-Erfolg hängt von allen ab.
Prototypenteams brauchen Geschwindigkeit, OEMs und Einkauf ebenso Wiederholbarkeit. Gute Konstruktion berücksichtigt beides. Bei 6CNC sehen wir, wie kleine Änderungen an Eckenradien, Toleranzumfang oder Halbzeug die Bearbeitung deutlich erleichtern, ohne die Funktion zu ändern.
Fragen Sie für bessere Teile nicht nur nach Machbarkeit. Fragen Sie, ob sie konstant gefertigt, zuverlässig geprüft und termingerecht ohne versteckte Kosten geliefert werden können. Dort beginnt gute CNC-Konstruktion.


