
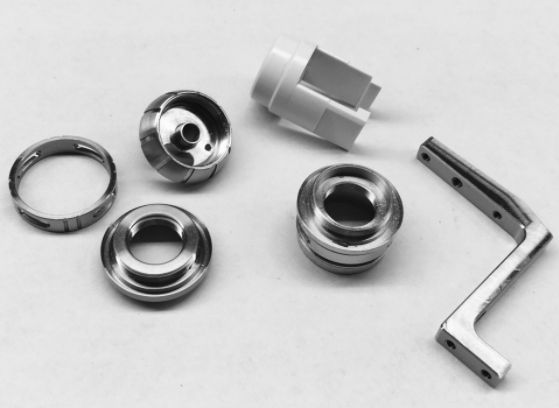
Eine Welle kommt 8 Mikrometer zu groß an, und der auf dem Papier passende Lagerpresssitz wird zum Produktionsproblem. Das ist die Realität eng tolerierter CNC-Bearbeitung. Kleine Maßabweichungen führen hier schnell zu Montagekraftproblemen, Ausschuss, Geräuschen, Verschleiß, Leckagen, fehlgeschlagener Validierung oder Rückläufern.
Für Ingenieure und Einkäufer steht nicht infrage, ob Präzision zählt. Entscheidend ist, wo enge Toleranzen die Produktleistung schützen und wo sie nur Kosten und Verzögerungen verursachen. Wir sehen beides: Manche Maße brauchen Mikrometerkontrolle, andere lassen sich ohne Funktionsverlust erweitern. Das erleichtert Angebote, stabilisiert Bearbeitung und vereinfacht Prüfung.
Was eng tolerierte CNC-Bearbeitung bedeutet
Praktisch bedeutet es, kritische Merkmale deutlich enger zu halten als allgemeine Bearbeitungstoleranzen (Englisch) . Die genaue Grenze hängt von Werkstoff, Geometrie, Aufspannung und Messmethode ab. Ein gedrehter Durchmesser mit ±0,01 mm ist bei vielen Aufträgen anspruchsvoll. Eine geschliffene Dichtfläche mit ±0,002 mm gehört in eine andere Kategorie und verlangt meist eine andere Prozessstrategie.
Ein häufiger Fehler ist, alle Toleranzen gleich zu behandeln. ±0,005 mm an einem kurzen Außendurchmesser sind eine Aufgabe; dieselbe Vorgabe an einer tiefen Taschenbreite, dünnen Wand oder langen ungestützten Struktur ist deutlich schwerer. Hinter derselben Zahl steckt je nach Merkmal ein anderes Fertigungsrisiko.
Deshalb sollten Toleranzen früh geprüft werden. Sind alle Maße sehr eng, muss der Lieferant alle Merkmale als kritisch betrachten. Maschinenzeit, Rüstkontrollen, Zwischenmessungen, Endprüfung und Rückweisungsrisiko steigen. Ergebnis sind höhere Preise und häufig längere Lieferzeiten.
Wo enge Toleranzen besonders wichtig sind
Meist dort, wo ein Merkmal Passung, Bewegung, Dichtheit, Ausrichtung oder Lastübertragung bestimmt. Lagersitze, Präzisionsbohrungen, Passdurchmesser, Verzahnungsmerkmale, Ventile, Sensorschnittstellen und optische oder medizinische Baugruppen gehören häufig dazu. Die Toleranz ist direkt funktional.
Wichtig sind sie auch bei sich addierenden Abweichungen mehrerer Teile. Ein Einzelteil wirkt unkritisch, doch in einer größeren Baugruppe summieren sich kleine Unterschiede. Position, Rechtwinkligkeit, Konzentrizität und Ebenheit können dann so wichtig wie lineare Maße sein.
Es gibt auch eine wirtschaftliche Seite: In regulierten Geräten, schneller Automation oder hochwertigen Industrieanlagen erzeugt schwankende Geometrie rasch Folgekosten. Montageverzug, gescheiterte Eingangskontrollen, Anlagenstillstand und Gewährleistungsrisiken kosten oft mehr als die Bearbeitung.
Was die Einhaltung enger Toleranzen erschwert
Die Geometrie bestimmt einen großen Teil der Schwierigkeit. Dünne Wände bewegen sich beim Schneiden, tiefe Kavitäten verstärken Werkzeugdurchbiegung. Lange schlanke Wellen können schwingen oder sich biegen. Kleine Innenradien erzwingen kleinere, weniger steife Werkzeuge. Hohe Positionsgenauigkeit über mehrere Seiten kann 5-Achs-Bearbeitung oder mehrere Aufspannungen mit sehr sorgfältiger Bezugsbildung erfordern.
Auch der Werkstoff verändert das Prozessfenster. Aluminium lässt sich schnell bearbeiten, kann sich aber nach dem Schruppen durch innere Spannungen verziehen. Edelstahl widersteht Korrosion, erzeugt jedoch mehr Wärme und Verschleiß. Titan bietet hohe spezifische Festigkeit, ist beim Schnitt weniger tolerant. Technische Kunststoffe reagieren unter anderem auf Temperatur und Feuchte.
Toleranz ist nur ein Teil der Aufgabe. Oberfläche, Gratkontrolle, Kantenzustand und geometrische Vorgaben wirken zusammen. Eine maßhaltige Bohrung kann wegen schlechter Rundheit oder Rauheit versagen. Eine Montagefläche kann die Dicke einhalten und dennoch ohne kontrollierte Ebenheit Dichtprobleme verursachen.
Die Prozesswahl hinter enger CNC-Toleranz
Präzision entsteht nicht durch eine Forderung, sondern durch eine passende Prozesskette. Zuerst wird der Fertigungsweg für das Merkmal gewählt, dann wird die Streuung in jedem Schritt kontrolliert.
Für manche Teile reichen Standardfräsen und -drehen. Andere werden vorgeschruppt, stabilisiert und erst dann an kritischen Merkmalen geschlichtet. Bei Zielen nahe ±0,002 mm können Schleifen, Honen, Läppen oder Präzisionsreiben nach CNC nötig sein. Das beste Verfahren ist nicht immer das schnellste, sondern das über das ganze Los wiederholbare.
Spannmittel zählen ebenso wie Maschinenfähigkeiten. Verformt sich das Teil in der Vorrichtung, kann die Maschine ein perfektes Merkmal im falschen Zustand schneiden. Nach dem Lösen verschiebt sich die Geometrie. Deshalb sind individuelle Aufnahmen, kontrollierte Spannkräfte und Bezugsstrategie entscheidend.
Thermische Stabilität wird oft unterschätzt. Wenige Grad verändern Maschinenstruktur und Werkstück, besonders bei großen Maßen oder empfindlichen Werkstoffen. Seriöse Präzisionsarbeit beruht deshalb auf Prozessdisziplin, nicht nur auf Maschinendaten.
Warum engere Toleranzen mehr kosten
Der Mehrpreis folgt aus stärkerer Kontrolle und geringeren Reserven. Angepasste Vorschübe, leichtere Schlichtgänge und häufigere Messungen verlängern Zyklen. Weniger Teile liegen im Abnahmefenster, das Ausschussrisiko steigt. Höher auflösende Messungen und bessere Rückverfolgbarkeit erhöhen den Prüfaufwand.
Der Kostensprung kann klein oder groß sein. Von ±0,1 mm auf ±0,05 mm an einem unkritischen Merkmal ändert sich vielleicht wenig. Eine Bohrung von ±0,01 mm auf ±0,003 mm kann andere Werkzeuge, Maschinen, Zusatzbearbeitung oder 100%-Prüfung erfordern.
Hier lohnt sich DFM. Sind nur drei Maße funktional entscheidend, halten Sie diese eng und lockern den Rest. So erhalten Sie die Leistung, ohne nutzlose Präzision zu bezahlen.
Enge Toleranzen ohne vermeidbares Risiko festlegen
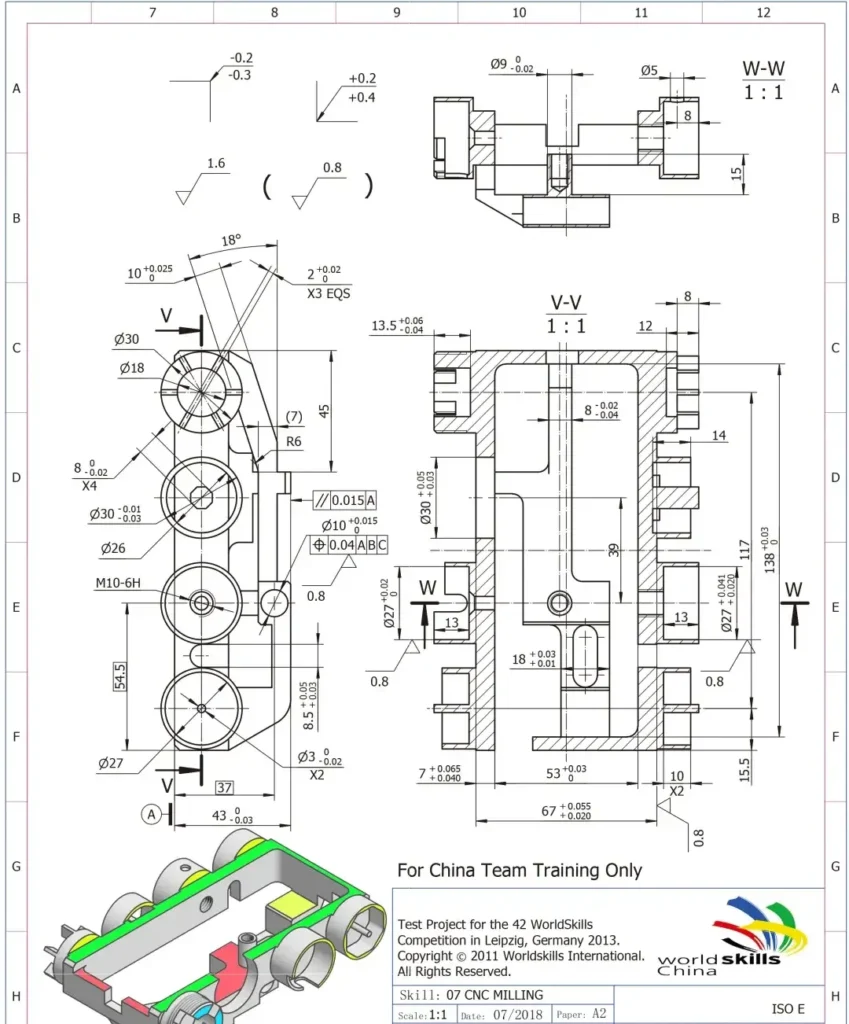
Eine gute Zeichnung zeigt die wichtigsten Funktionsmaße, verwendet bei Bedarf geometrische Toleranzen und überbestimmt das Teil nicht. Das klingt einfach, verhindert aber viele teure Missverständnisse.
Beginnen Sie mit Passung und Funktion. Welche Merkmale positionieren, übertragen Last, dichten, drehen oder richten aus? Verschärfen Sie diese zuerst. Prüfen Sie dann, ob die Toleranz dem tatsächlichen Montagebedarf oder nur alten Zeichnungsgewohnheiten entspricht.
Wählen Sie Bezüge entsprechend Messung und Montage. Ein schwaches Bezugssystem erschwert auch bei gutem Teil eine gleichmäßige Prüfung. Spezifizieren Sie Oberflächen nur dort, wo sie zählen. Ra 0,8 an einer Dichtfläche ist sinnvoll, dieselbe Forderung an allen verdeckten Flächen meist nicht.
Klären Sie bei Prototypen, was jetzt und was später validiert werden muss. Viele Teams beschleunigen Erstmuster, indem sie nur testkritische Merkmale eng tolerieren und die Zeichnung nach der Auswertung verfeinern.
Prüfung gehört zur Bearbeitungsstrategie
Präzisionsfertigung endet erst, wenn die Anforderung am Teil nachgewiesen ist. Je nach Merkmal braucht eng tolerierte Arbeit kalibrierte Bügelmessschrauben, Innen- oder Höhenmessgeräte, optische Systeme oder CMM-Prüfung .
Die Messmethode muss zum Toleranzbereich passen. Eine sehr enge Positionsforderung lässt sich nicht zuverlässig mit einem einfachen Handmessgerät bestätigen. Umgekehrt braucht nicht jedes Merkmal einen vollständigen CMM-Bericht. Gute Prüfplanung verbindet Geschwindigkeit, Kosten und Verlässlichkeit.
Bei 6CNC ist Prüfplanung Teil der Produktionsplanung. So bewerten wir Prozessfähigkeit früh, erkennen Risikomerkmale vor dem Schneiden und liefern die Messnachweise für Kundenfreigaben und Wiederholaufträge.
Was Einkäufer vor einem Präzisionsauftrag fragen sollten
Fragen Sie bei Präzisionsversprechen, wie sie an Ihrem Bauteiltyp erreicht werden. Maschinenlisten allein genügen nicht. Klären Sie Werkstoffverhalten, Vorrichtungskonstruktion, Rüstwiederholbarkeit, Zwischenkontrollen und Endprüfung.
Welche Toleranzen sind Routine und welche erfordern Folgeprozesse? Gilt das Angebot für das ganze Los oder nur für Muster? Wie werden individuelle Kleinaufträge beherrscht, bei denen Rüststreuung einen größeren Risikoanteil hat? Die Antworten zeigen meist, ob ein fertigungserfahrener Präzisionspartner vorliegt oder nur eine schwierige Zeichnung angenommen wird.
Gute Präzisionsprojekte beginnen mit direkter technischer Abstimmung. Kann der Lieferant unnötige Toleranzen hinterfragen, kritische schützen und die Prüfung klar erklären, steigt die Chance auf Teile, die beim ersten Mal und bei Nachbestellungen passen.
Stimmt die Toleranz, erfüllt das Teil unauffällig seine Aufgabe. Das ist in der Fertigung meist das beste Ergebnis.


