
Ein Bauteil, das auf einer 3-Achs-Fräsmaschine fünf Aufspannungen benötigt, bleibt selten lange günstig. Jede zusätzliche Aufspannung erhöht Arbeitsaufwand, Vorrichtungskosten, aufsummierte Fehler und Prüfzeit. Darum geht es bei der Frage, ob sich die 5-Achs-Bearbeitung lohnt: nicht darum, ob die Maschine modern wirkt, sondern ob sie Gesamtkosten und Projektrisiken für Ihre konkrete Geometrie senkt.
Für viele Einkäufer lohnt sich die 5-Achs-Bearbeitung bei komplexen Teilen, empfindlichen Toleranzbeziehungen oder knappen Lieferterminen. Für andere bedeutet sie unnötige Mehrkosten. Wir sehen beide Fälle. Die richtige Antwort hängt davon ab, wie viele Flächen bearbeitet werden müssen, wie eng die Positionstoleranzen sind, welche Oberflächengüte zählt und ob Sie einen Prototyp oder wiederkehrende Kleinserien bestellen.
Wann lohnt sich die 5-Achs-Bearbeitung?
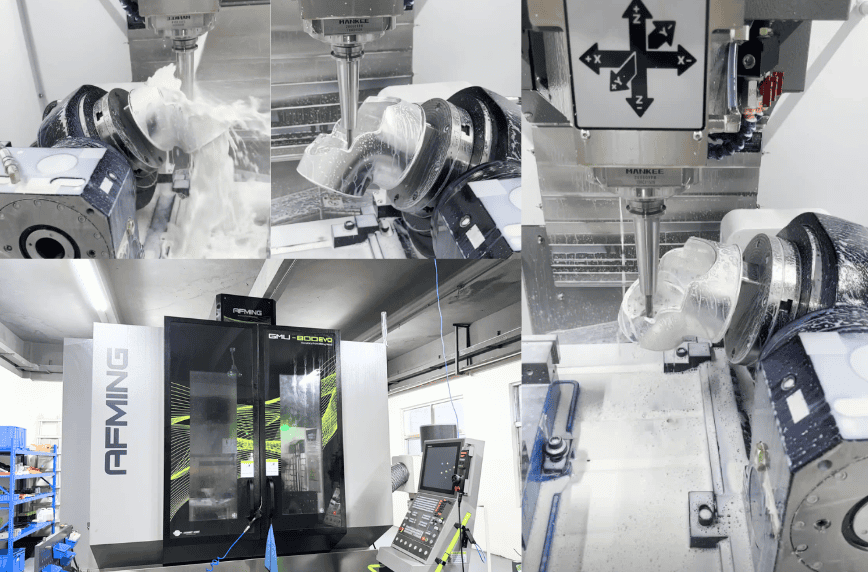
Der Aufpreis für die 5-Achs-Bearbeitung lohnt sich, wenn mehrere Operationen durch einen kontrollierten Prozess ersetzt werden. Eine 5-Achs-Maschine bewegt Werkzeug oder Werkstück über fünf Achsen gleichzeitig oder in indexierten Positionen. Dadurch sind mehr Flächen in einer Aufspannung erreichbar, und spezielle Vorrichtungen werden häufig seltener benötigt.
Die wirtschaftliche Wirkung ist klar. Weniger Aufspannungen bedeuten meist weniger gesamten Arbeitsaufwand, weniger Möglichkeiten für Fehler bei der Bezugsübertragung und einen schnelleren Weg vom Rohmaterial zum Fertigteil. Wenn Ihr Team mit Maßdrift zwischen den Operationen kämpft, löst die 5-Achs-Bearbeitung häufig ein Kostenproblem, das im ursprünglichen Maschinenstundenangebot nicht sichtbar ist.
Das ist besonders wichtig bei Teilen mit tiefen Kavitäten, schrägen Merkmalen, mehrfach gekrümmten Flächen, Hinterschneidungen oder Lochbildern auf mehreren Seiten. Typische Beispiele sind Luftfahrthalterungen, Laufräder, medizinische Komponenten, Robotikgehäuse und Präzisionsteile für die Automatisierung. Solche Teile sind nicht allein wegen ihrer Form schwierig. Jede Neupositionierung erhöht auch das Risiko von Abweichungen.
Die Kostenfrage, die Einkäufer wirklich klären müssen
Viele Fertiger stellen 5-Achs-Bearbeitung als Premiumverfahren dar und belassen es dabei. Diese Betrachtung ist unvollständig. Die Maschinenstundensätze sind höher, aber die Stückkosten steigen nicht zwangsläufig.
Ein 3-Achs-Prozess kann drei Vorrichtungen, vier Aufspannungen und manuelles Neuausrichten nach jeder Operation erfordern. Ein 5-Achs-Prozess kann dasselbe Teil in ein oder zwei Aufspannungen bearbeiten. Wenn dadurch 2 bis 4 Stunden Rüstarbeit entfallen, eine spezielle Vorrichtung eingespart und die Prüfung verkürzt wird, kann der angebotene Endpreis gleich oder niedriger ausfallen.
Der wirtschaftliche Schnittpunkt zeigt sich meist mit zunehmender Teilekomplexität. Bei einfachen prismatischen Teilen mit Bearbeitung von oben und wenigen seitlichen Merkmalen bieten 3-Achs- oder indexierte 4-Achs-Verfahren häufig das bessere Preis-Leistungs-Verhältnis. Bei vielen schrägen Flächen oder engen Positionstoleranzen über mehrere Seiten lässt sich die 5-Achs-Bearbeitung leichter rechtfertigen.
Auch das Material verändert die Rechnung. Bei Titan, Inconel, gehärtetem Edelstahl und hochwertigen Aluminiumrohlingen kann ein besserer Werkzeugzugang die Schnittbedingungen verbessern und das Ausschussrisiko senken. Das zählt, weil ein einziges Ausschussteil aus teurem Material die vermeintliche Ersparnis eines günstigeren Prozessplans aufzehren kann.
Wo fünf Achsen messbaren Nutzen bringen
Der erste Vorteil ist die Verringerung der Aufspannungen. Jede Aufspannung bietet eine neue Fehlermöglichkeit. Auch bei sorgfältigem Antasten und hochwertigen Vorrichtungen führt das Umorientieren eines Teils zu Schwankungen. Verlangt Ihre Zeichnung enge Beziehungen zwischen Merkmalen auf verschiedenen Flächen, schützt die Bearbeitung in einer Aufspannung diese Beziehungen.
Der zweite Vorteil ist eine bessere Geometriebeherrschung. 5-Achs-Werkzeugwege können den Fräser in einem günstigeren Winkel zur Oberfläche halten. Das hilft bei Freiformflächen, Blisks, Laufrädern, ergonomischen Gehäusen sowie optischen oder strömungsführenden Komponenten. Die Übergänge werden gleichmäßiger, und häufig ist weniger manuelle Nachbearbeitung nötig.
Der dritte Vorteil sind kürzere Lieferzeiten bei schwierigen Teilen. Das bedeutet nicht, dass jeder 5-Achs-Auftrag schneller fertig ist als jeder 3-Achs-Auftrag. Es bedeutet, dass komplexe Teile weniger Prozessübergaben durchlaufen. Weniger Vorrichtungskonstruktion, Umspannungen und manuelle Eingriffe können die Termine verkürzen, besonders bei Prototypen und Kleinserien.
Der vierte Vorteil sind weniger Spezialvorrichtungen. Komplexe Vorrichtungen kosten Geld und benötigen Zeit für Herstellung, Prüfung und Instandhaltung. Ermöglicht der 5-Achs-Zugang, das Teil einmal sicher zu spannen und die meisten Merkmale in dieser Position zu bearbeiten, vermeiden Sie einmalige Kosten, die Kleinserien unwirtschaftlich machen können.
Wann sich fünf Achsen nicht lohnen
Nicht jedes Teil profitiert. Eine flache Platte mit Taschen, Bohrungen und einfachen seitlichen Merkmalen benötigt keine simultane 5-Achs-Bearbeitung. Ihr Einsatz kann dort lediglich Programmierzeit und Maschinenkosten erhöhen.
Auch bei Großserienteilen, die bereits mit speziellen Vorrichtungen auf 3-Achs-Maschinen oder in Transferprozessen gut laufen, kann das Verfahren unnötig sein. Besteht bereits ein stabiler Fertigungsprozess, verbessert der Wechsel auf fünf Achsen die Wirtschaftlichkeit nicht automatisch.
Toleranzanforderungen spielen ebenfalls eine Rolle. Lässt die Zeichnung großzügige Toleranzen zu und ist die Geometrie einfach, gewinnt häufig das einfachere Verfahren. Für zusätzliche Fähigkeiten ohne messbare Verringerung von Risiko oder Zykluszeit zu bezahlen, ist kein effizienter Einkauf.
Hinzu kommt die Programmierung. 5-Achs-CAM verlangt eine fundiertere Prozessplanung. Ein guter Fertiger berücksichtigt Kollisionsvermeidung, Werkzeugreichweite, Halterkollisionen, Maschinenkinematik und stabile Werkstückspannung. Fehlt dem Lieferanten umfassende 5-Achs-Erfahrung, kann der theoretische Vorteil schnell verschwinden.
Lohnt sich die 5-Achs-Bearbeitung für Prototypen?
Bei Prototypenlautet die Antwort häufig ja, wenn die Teilegeometrie bereits nahe an der späteren Serienkonstruktion liegt. Ein 5-Achs-Prozess kann ein repräsentativeres Teil herstellen, ohne Merkmale nur für eine weniger leistungsfähige Maschine zu vereinfachen. Dadurch kann Ihr Team Montage, Passung, Luftströmung, Fluiddynamik oder reale Funktion früher validieren.
Der Wert eines Prototyps liegt nicht nur in der Geschwindigkeit. Er liegt auch darin, Konstruktionsentscheidungen auf Grundlage eines eingeschränkten Musters zu vermeiden. Benötigt das spätere Bauteil komplex gekrümmte Flächen, schräge Bohrungen oder schwer zugängliche Merkmale, reduziert eine korrekte Fertigung von Anfang an spätere Entwicklungsnacharbeit.
Wir empfehlen Einkäufern häufig, den gesamten Weg zum Prototyp statt nur die erste Angebotsposition zu vergleichen. Ein günstigeres Teil, das Konstruktionszugeständnisse, zusätzliche manuelle Arbeit oder eine zweite Prototypenrunde erfordert, ist meist nicht die günstigere Option.
Wie Sie für jedes Teil entscheiden
Beginnen Sie mit der Zahl der Aufspannungen. Benötigt Ihr Teil auf einer konventionellen Fräsmaschine mehr als zwei oder drei Aufspannungen, sollte die 5-Achs-Bearbeitung ernsthaft geprüft werden. Betrachten Sie danach die Toleranzbeziehungen zwischen den Flächen. Müssen Ebenheit, Rechtwinkligkeit, Position oder Profil über mehrere Orientierungen eingehalten werden, ist weniger Neupositionieren wertvoll.
Prüfen Sie dann den Zugang zu den Merkmalen. Große Werkzeugauskragung, tiefe Taschen und schräge Merkmale deuten häufig auf eine sinnvolle 5-Achs-Anwendung hin. Besserer Werkzeugzugang kann die Oberfläche verbessern und Rattern reduzieren. Das kann sich direkt auf Prüfergebnisse und Teilekonstanz auswirken.
Bewerten Sie anschließend die Stückzahl. Bei Einzelteilen und Kleinserien spricht die Einsparung von Vorrichtungsinvestitionen häufig für fünf Achsen. Bei größeren Folgeaufträgen hängt die Antwort von Gesamtzykluszeit, Prozessstabilität und der Amortisation des Werkzeugeinsatzes ab.
Vergleichen Sie zuletzt die Fähigkeiten des Lieferanten, nicht nur den Maschinentyp. Ein guter 3-Achs-Fertiger kann einen schwachen 5-Achs-Fertiger übertreffen. Fragen Sie nach Spannung, Bezugsbeherrschung, realistischen Toleranzen und danach, ob spezielle Vorrichtungen oder zusätzliche Endbearbeitung erforderlich sind.
Eine praktische Regel für Einkäufer
Wenn fünf Achsen Aufspannungen reduzieren, kritische Toleranzen sichern und komplexe Vorrichtungen vermeiden, lohnt sich das Verfahren meist. Wenn es ein einfaches Teil lediglich auf eine aufwendigere Maschine verlagert, meist nicht.
Das klingt grundlegend, entspricht aber den tatsächlichen Kostentreibern der Präzisionsbearbeitung. Arbeitsaufwand, Nacharbeitsrisiko, Ausschussrisiko und Prüfaufwand zählen oft mehr als der Stundensatz auf einer Maschinenliste. Wer nur die Spindelkosten betrachtet, übersieht, wo die Marge verloren geht.
Nach unserer Erfahrung sind Präzisionsteile in kleinen bis mittleren Stückzahlen mit komplexer Geometrie und geringem Spielraum für Maßdrift die besten Kandidaten für fünf Achsen. Weniger geeignet sind einfache prismatische Teile, bei denen 3-Achs- oder indexierte 4-Achs-Bearbeitung die Zeichnungsanforderungen bereits effizient erfüllt.
Ein guter Fertigungspartner sollte Ihnen sagen, wann Sie auf fünf Achsen verzichten sollten. Dieser Rat spart Geld und schafft langfristig einen besseren Prozess. Empfiehlt Ihr Lieferant fünf Achsen für jedes Teil, betrachten Sie das als Angebotsgewohnheit und nicht als technische Entscheidung.
Die beste Frage ist nicht, ob fünf Achsen moderner sind. Sie lautet, ob Sie damit das richtige Teil termingerecht liefern können, ohne für vermeidbare Nacharbeit zu bezahlen. Darin zeigt sich der Nutzen.


