
Una pieza que necesita cinco sujeciones en una fresadora de tres ejes rara vez resulta económica a largo plazo. Cada sujeción adicional aumenta la mano de obra, el coste de los útiles, los errores acumulados y el tiempo de inspección. Esa es la verdadera cuestión al valorar si el mecanizado de cinco ejes merece la pena: no si la máquina parece avanzada, sino si reduce el coste total y el riesgo del proyecto para su geometría concreta.
Para muchos compradores, los cinco ejes merecen la pena cuando la pieza es compleja, sensible a las tolerancias o está sujeta a un plazo ajustado. Para otros, suponen un coste innecesario. Vemos ambos casos. La respuesta depende del número de caras que deben mecanizarse, de la exigencia de las tolerancias de posición, del acabado superficial necesario y de si se compra un prototipo o pequeños lotes repetidos.
¿Cuándo merece la pena el mecanizado de cinco ejes?
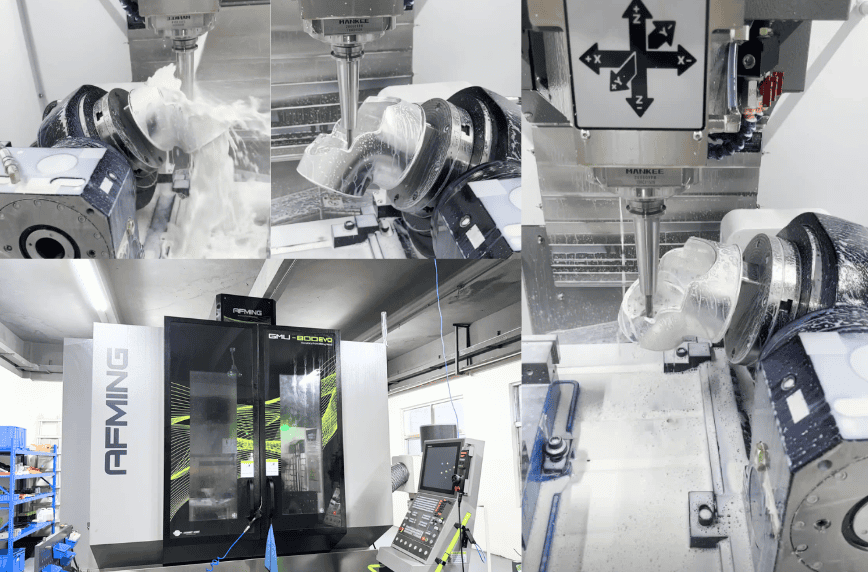
El sobrecoste de los cinco ejes se justifica cuando sustituye varias operaciones por un proceso controlado. Una máquina de cinco ejes mueve la herramienta o la pieza en cinco ejes de forma simultánea o mediante posiciones indexadas. Esto permite acceder a más superficies en una sola sujeción y a menudo reduce la necesidad de útiles específicos.
El efecto económico es claro. Menos sujeciones suelen implicar menos mano de obra acumulada, menos oportunidades de error al transferir referencias y un avance más rápido desde el material en bruto hasta la pieza terminada. Si su equipo tiene problemas con la deriva dimensional entre operaciones, los cinco ejes suelen resolver un problema de coste que no aparece en la oferta inicial de horas de máquina.
Esto importa especialmente en piezas con cavidades profundas, elementos inclinados, curvas compuestas, contrasalidas o patrones de taladros en varias caras. Son ejemplos habituales los soportes aeroespaciales, impulsores, componentes médicos, carcasas de robótica y piezas de precisión para automatización. Su dificultad no se debe solo a la forma: cada reposicionamiento aumenta la probabilidad de variaciones.
La cuestión de coste que los compradores necesitan resolver
Muchos talleres presentan los cinco ejes como un proceso de gama alta y no van más allá. Ese enfoque es incompleto. La tarifa horaria de la máquina es mayor, pero el coste por pieza no siempre aumenta.
Un proceso de tres ejes puede requerir tres útiles, cuatro sujeciones y una realineación manual tras cada operación. Un proceso de cinco ejes puede mecanizar la misma pieza en una o dos sujeciones. Si esto elimina entre 2 y 4 horas de preparación, evita un útil específico y acorta la inspección, el precio final ofertado puede ser igual o inferior.
El punto de equilibrio suele aparecer al aumentar la complejidad de la pieza. En piezas prismáticas sencillas con fresado desde arriba y pocos elementos laterales, tres ejes o cuatro ejes indexados suelen ofrecer mejor relación entre coste y resultado. Cuando hay muchas superficies inclinadas o tolerancias de posición estrictas entre varias caras, resulta más fácil justificar los cinco ejes.
El material también cambia el cálculo. En titanio, Inconel, acero inoxidable endurecido y tochos de aluminio de alto valor, un mejor acceso de la herramienta puede mejorar las condiciones de corte y reducir el riesgo de rechazo. Esto importa porque una sola pieza desechada de material caro puede anular el ahorro aparente de un plan de proceso más barato.
Dónde aportan los cinco ejes un valor medible
La primera ventaja es reducir las sujeciones. Cada una crea una nueva oportunidad de error. Incluso con palpado cuidadoso y útiles de calidad, cambiar la orientación de una pieza introduce variaciones. Si el plano exige relaciones estrechas entre elementos de distintas caras, mecanizar en una sola sujeción ayuda a conservarlas.
La segunda ventaja es un mejor control de la geometría. Las trayectorias de cinco ejes pueden mantener la fresa en un ángulo más favorable respecto a la superficie. Esto ayuda en formas contorneadas, discos integrales con álabes, impulsores, carcasas ergonómicas y componentes ópticos o con conductos de fluidos. Se obtienen transiciones más suaves y, a menudo, menos acabado manual.
La tercera ventaja es un plazo menor en piezas difíciles. Esto no significa que todos los trabajos de cinco ejes se entreguen antes que todos los de tres ejes. Significa que las piezas complejas pasan por menos transferencias entre procesos. Menos diseño de útiles, cambios de sujeción e intervenciones manuales pueden acortar los plazos, especialmente en prototipos y series cortas.
La cuarta ventaja es necesitar menos útiles especiales. Un utillaje complejo cuesta dinero y requiere tiempo para fabricarse, verificarse y mantenerse. Si el acceso de cinco ejes permite sujetar la pieza con seguridad una sola vez y mecanizar la mayoría de los elementos desde esa posición, se evitan costes no recurrentes que perjudican la rentabilidad de las series cortas.
Cuándo no merecen la pena los cinco ejes
No todas las piezas se benefician. Una placa plana con cajeras, taladros y elementos laterales básicos no necesita mecanizado simultáneo de cinco ejes. Utilizarlo puede limitarse a aumentar el tiempo de programación y la tarifa de máquina.
También puede ser innecesario en piezas de gran volumen que ya se producen bien con útiles dedicados en máquinas de tres ejes o procesos de transferencia. Una vez que existe un proceso estable, pasar a cinco ejes no mejora automáticamente la rentabilidad.
Los requisitos de tolerancia también cuentan. Si el plano permite tolerancias amplias y la geometría es sencilla, suele ganar un proceso más básico. Pagar por capacidades avanzadas sin una reducción medible del riesgo o del tiempo de ciclo no es una compra eficiente.
También influye la programación. El CAM de cinco ejes exige una planificación más sólida. Un buen taller tendrá en cuenta la prevención de colisiones, el alcance de la herramienta, las interferencias del portaherramientas, la cinemática de la máquina y la estabilidad de la sujeción. Si el proveedor carece de experiencia profunda en cinco ejes, la ventaja teórica puede desaparecer rápidamente.
¿Merece la pena el mecanizado de cinco ejes para prototipos?
Para prototipos, la respuesta suele ser sí cuando la geometría está próxima al diseño final de producción. Un proceso de cinco ejes puede fabricar una pieza más representativa sin simplificar elementos solo para adaptarlos a una máquina de menor capacidad. Así, el equipo puede validar antes el montaje, el ajuste, el flujo de aire, la dinámica de fluidos o el funcionamiento real.
El valor del prototipo no se limita a la rapidez. También consiste en evitar decisiones de diseño basadas en una muestra que incorpora compromisos. Si la pieza final necesita superficies compuestas, taladros inclinados o elementos de difícil acceso, mecanizarla correctamente desde el principio reduce los retrabajos de ingeniería posteriores.
A menudo recomendamos comparar todo el recorrido del prototipo, no solo la primera línea de la oferta. Una pieza más barata que exige concesiones de diseño, trabajo manual adicional o una segunda ronda de prototipos normalmente no es la opción más económica.
Cómo decidir pieza por pieza
Empiece por el número de sujeciones. Si la pieza necesita más de dos o tres en una fresadora convencional, conviene estudiar seriamente los cinco ejes. Después, examine las relaciones de tolerancia entre caras. Si deben mantenerse la planitud, perpendicularidad, posición o perfil en varias orientaciones, reducir el reposicionamiento aporta valor.
Después, compruebe el acceso a los elementos. Un gran voladizo de herramienta, cajeras profundas y elementos inclinados suelen indicar una oportunidad para los cinco ejes. Un mejor acceso puede mejorar el acabado y reducir las vibraciones, con un efecto directo en los resultados de inspección y la uniformidad de las piezas.
A continuación, valore la cantidad. En piezas únicas y lotes pequeños, evitar inversiones en útiles suele favorecer los cinco ejes. En programas repetitivos mayores, la respuesta depende del tiempo de ciclo total, la estabilidad del proceso y la estrategia de amortización del utillaje.
Por último, compare la capacidad del proveedor, no solo el tipo de máquina. Un buen taller de tres ejes puede superar a uno deficiente de cinco ejes. Pregunte cómo se sujetará la pieza, cómo se controlarán las referencias, qué tolerancias son realistas y si hacen falta útiles específicos o acabados secundarios.
Una regla práctica para compradores
Si los cinco ejes reducen sujeciones, protegen tolerancias críticas y evitan útiles complejos, suelen merecer la pena. Si solo añaden sofisticación de máquina a una pieza sencilla, normalmente no.
Parece básico, pero coincide con los factores que realmente determinan el coste del mecanizado de precisión. La mano de obra, el riesgo de retrabajo, el riesgo de rechazo y la carga de inspección suelen importar más que la tarifa horaria de una lista de máquinas. Quien se centra solo en el coste del husillo pasa por alto dónde se pierde margen.
Según nuestra experiencia, los mejores candidatos son piezas de precisión de volumen bajo o medio, geometría compleja y poco margen para la deriva dimensional. Los menos adecuados son piezas prismáticas sencillas en las que tres ejes o cuatro ejes indexados ya cumplen el plano con eficiencia.
Un buen socio de fabricación debe indicar cuándo no utilizar cinco ejes. Ese consejo ahorra dinero y mejora el proceso a largo plazo. Si el proveedor recomienda cinco ejes para todas las piezas, considérelo una costumbre comercial y no una decisión de ingeniería.
La mejor pregunta no es si los cinco ejes son más avanzados. Es si ayudan a entregar la pieza correcta, a tiempo y sin pagar retrabajos evitables. Ahí se demuestra su valor.


