
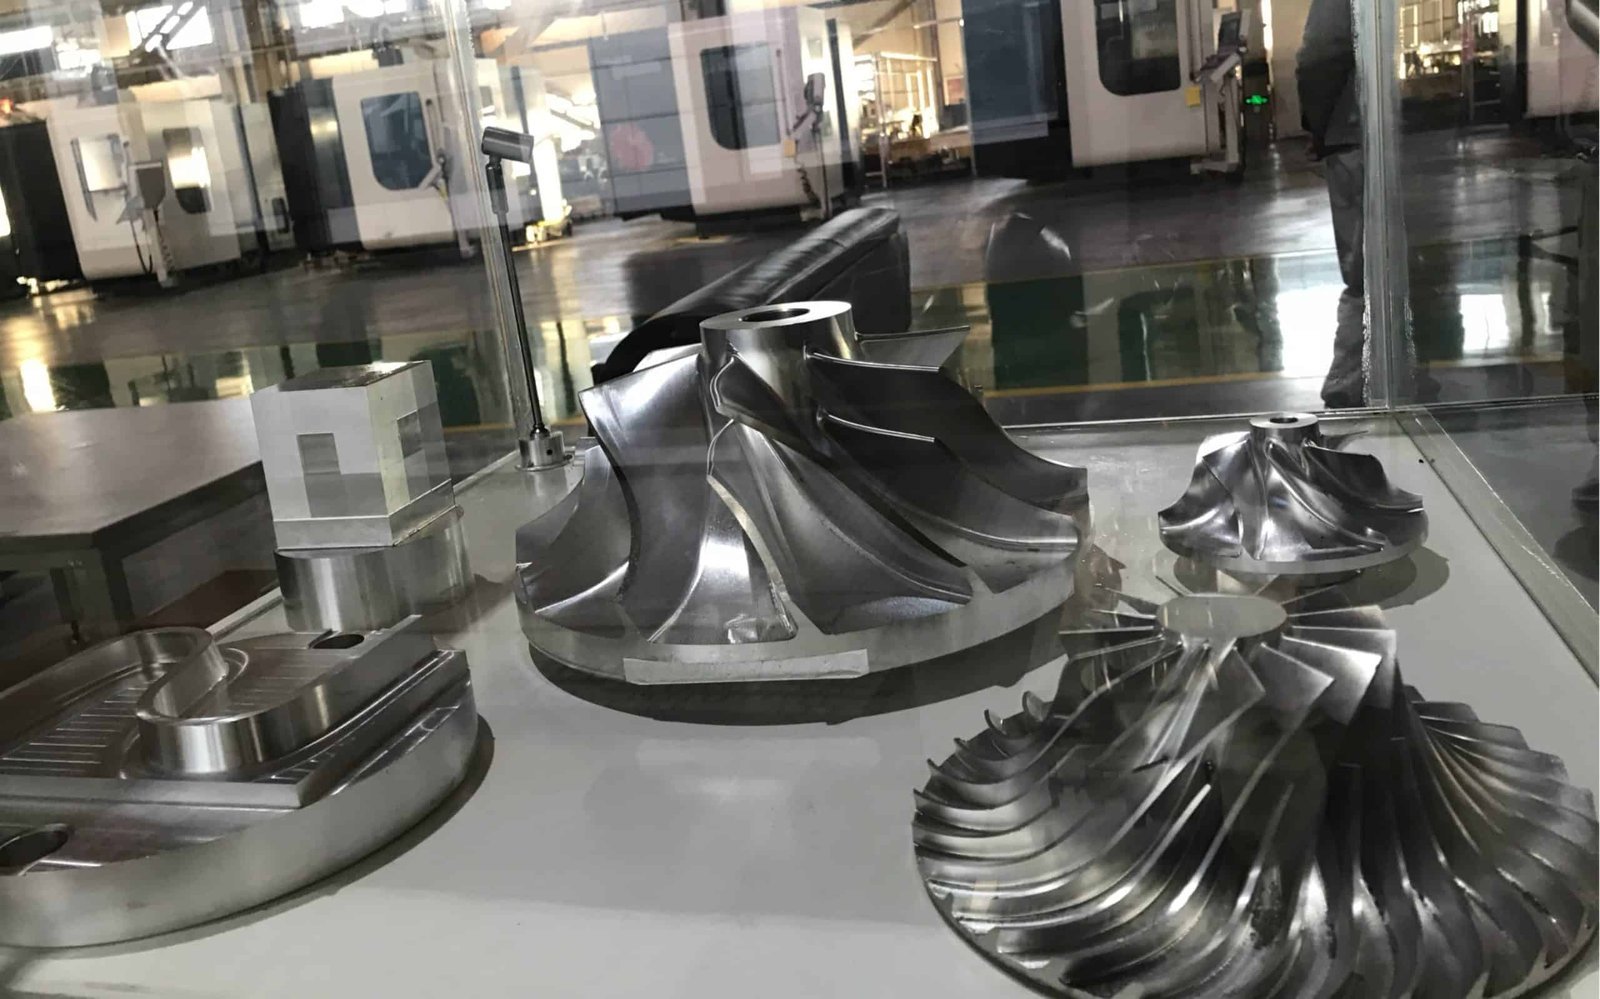
Komplexe Bauteile werden meist aus einem einfachen Grund teuer: Jede zusätzliche Aufspannung erhöht das Risiko. Sobald ein Gehäuse, Laufrad, Halter oder medizinisches Bauteil mehrere Bearbeitungsseiten, tiefe Taschen, zusammengesetzte Winkel und enge Toleranzen erfordert, stößt die übliche 3-Achs-Bearbeitung an ihre Grenzen. Hier verändert die 5-Achs-Bearbeitung komplexer Bauteile nicht nur die geometrischen Möglichkeiten, sondern auch die Wirtschaftlichkeit.
Das erleben wir besonders häufig bei Prototypen und Kleinserien. Ein Entwicklungsteam liefert ein CAD-Modell, das am Bildschirm effizient wirkt, in der Fertigung aber vier oder fünf separate Vorrichtungen benötigt. Jede Aufspannung birgt erneut das Risiko von Bezugsverschiebungen, Handhabungsschäden und schwankenden Prüfergebnissen. Bei einer bereits engen Toleranzkette kann aus einem guten Entwurf so ein langsamer und teurer Fertigungsauftrag werden.
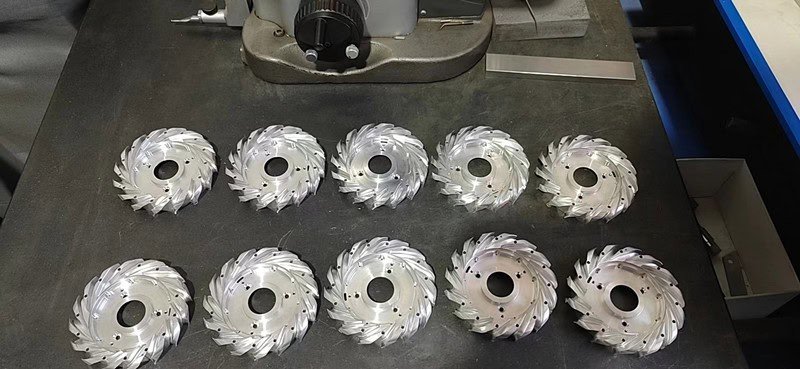
Was die 5-Achs-Bearbeitung komplexer Bauteile tatsächlich verändert
Der Hauptvorteil besteht nicht allein in den zusätzlichen Maschinenbewegungen. Entscheidend ist, dass das Werkzeug das Werkstück innerhalb eines Zyklus aus mehr Winkeln erreichen kann. Anstatt die Bearbeitung wiederholt zum Umspannen zu unterbrechen, können wir mehrere Seiten und Merkmale in einer einzigen oder in deutlich weniger Aufspannungen bearbeiten, als ein 3-Achs-Prozess erfordern würde.
Das ist wichtig, weil die Anzahl der Aufspannungen Genauigkeit, Lieferzeit und Ausschussrisiko unmittelbar beeinflusst. Bei jedem Aus- und Wiedereinspannen muss das Bauteil erneut ausgerichtet werden. Auch mit erfahrenem Personal und guten Spannmitteln bringt jede Neupositionierung Unsicherheit mit sich. Bei Positionstoleranzen, ineinander übergehenden Flächen oder schwer erreichbaren Innenkonturen bedeuten weniger Aufspannungen meist gleichmäßigere Ergebnisse.
Bei hochwertigen Bauteilen fallen die Einsparungen oft größer aus als erwartet. Zwar ist der Maschinenstundensatz einer 5-Achs-Maschine höher, die Gesamtkosten des Auftrags können dennoch sinken, wenn zusätzliche Arbeitsgänge, Sondervorrichtungen, manuelles Nacharbeiten von Übergängen und wiederholte Prüfschleifen entfallen. Diesen Zusammenhang erläutern wir Kunden häufig: Höhere Maschinenkosten bedeuten nicht automatisch höhere Stückkosten.
Wo die 5-Achs-Bearbeitung den größten Unterschied macht
Bauteile profitieren besonders, wenn Geometrie und Toleranzen zusammenwirken. Eine einzelne schräge Fläche rechtfertigt nicht immer die 5-Achs-Bearbeitung. Wirtschaftlich interessant wird das Verfahren, wenn ein Bauteil mehrere anspruchsvolle Bedingungen vereint.
Merkmale auf mehreren Seiten mit engen Lagebeziehungen
Beispiele sind Verteilerblöcke, Sensorhalter, Luftfahrthalterungen und Automatisierungskomponenten mit Anschlüssen und Merkmalen auf mehreren Ebenen. Müssen diese innerhalb enger Toleranzen zueinander ausgerichtet bleiben, verbessert die Bearbeitung in einer Aufspannung die Voraussetzungen für stabile Ergebnisse.
Tiefe Taschen und schwer erreichbare Flächen
Hohe Wände, Bereiche nahe Hinterschneidungen und enge Innenräume erfordern auf einer 3-Achs-Maschine häufig große Werkzeugauskragungen. Lange Werkzeuge biegen sich stärker durch, neigen eher zum Rattern und erzeugen schlechtere Oberflächen. Eine 5-Achs-Werkzeugbahn kann das Werkzeug so neigen, dass die Stelle mit kürzerer wirksamer Länge erreichbar ist. Das verbessert die Oberflächenqualität und senkt das Bruchrisiko kleiner Fräser.
Modellierte Flächen und Freiformgeometrien
Laufräder, turbinenähnliche Formen, ergonomische Gehäuse, Optikvorrichtungen und organische Industriedesignformen benötigen glatte Flächenübergänge. Durch 5-Achs-Bearbeitung lässt sich der Fräser günstiger tangential zur Oberfläche führen. Das verbessert das Finish und verringert den manuellen Polieraufwand.
Dünnwandige Präzisionsteile
Dünne Rippen und Leichtbaustrukturen verformen sich bei der Bearbeitung leicht. Eine bessere Werkzeugorientierung und weniger Umspannungen helfen, Schnittkräfte zu kontrollieren und die Geometrie zu erhalten. Das ist besonders bei Aluminium- und Titanbauteilen nützlich, deren Steifigkeit nicht nur eine Konstruktions-, sondern auch eine Prozessfrage ist.
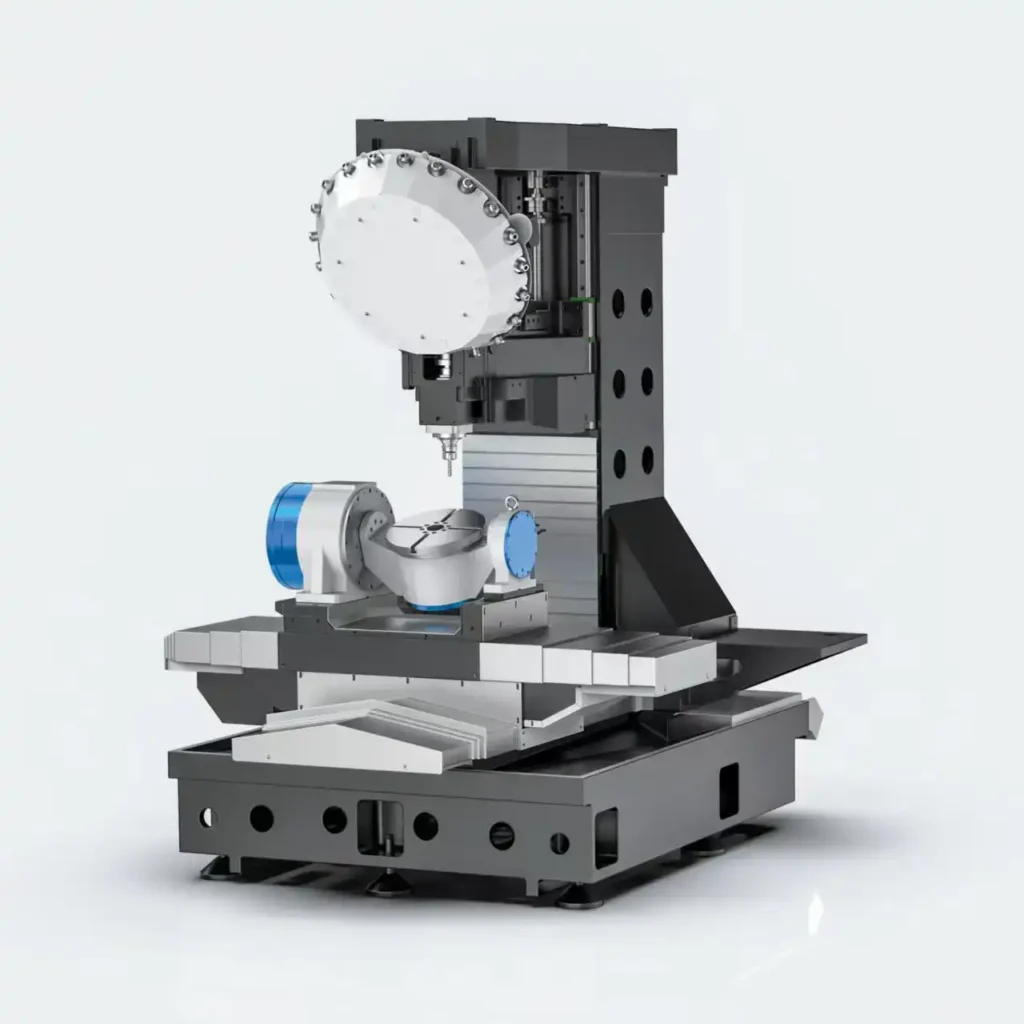
Genauigkeit entsteht durch Prozessbeherrschung, nicht allein durch Maschinenbewegungen
Ein verbreiteter Irrtum ist, dass die 5-Achs-Bearbeitung automatisch genauer sei. Sie kann es sein, aber nur, wenn Programmierung, Spannkonzept, Werkzeuge und Prüfplan zur Geometrie passen.
Maschinenkinematik, Kalibrierung des Werkzeugmittelpunkts, thermische Stabilität und Qualität des Postprozessors sind entscheidend. Ist die Maschine leistungsfähig, der Prozess aber schwach, wird das Bauteil trotzdem die Anforderungen verfehlen.
Bei Präzisionsarbeiten konzentrieren wir uns auf drei praktische Maßnahmen. Erstens richten wir die Bearbeitungsstrategie an der Bezugsstruktur des Bauteils aus, nicht nur an der einfachsten Werkzeugbahn. Zweitens reduzieren wir Umspannungen überall dort, wo die Toleranzkette dies rechtfertigt. Drittens prüfen wir kritische Merkmale mit risikogerechten Messverfahren, bei Bedarf einschließlich Koordinatenmessung.
Das ist für Sie wichtig, denn Toleranzangaben sind nur aussagekräftig, wenn der Lieferant sie wiederholbar einhalten kann. Eine angegebene Fähigkeit wie ±0,002 mm ist nur dann relevant, wenn Bauteilgeometrie, Werkstoff, Spannmethode und Prüfplan mit dieser Anforderung vereinbar sind. Komplexe Bauteile benötigen diese technische Beurteilung stets im Vorfeld.
Die Kostenfrage, die Käufer meist zuerst stellen
Die erste Frage ist meist einfach: Wann lohnt es sich, für 5 Achsen zu bezahlen, statt ein günstigeres Verfahren einzusetzen?
Die ehrliche Antwort lautet: Das hängt vom gesamten Fertigungsablauf ab. Lässt sich ein Teil mit Standardwerkzeugen in zwei stabilen 3-Achs-Aufspannungen ohne manuelle Nacharbeit herstellen, ist die 5-Achs-Bearbeitung möglicherweise nicht die beste Wahl. Benötigt dasselbe Teil dagegen vier Vorrichtungen, spezielle weiche Spannbacken, lange Werkzeuge, manuelles Finish und wiederholte Ausrichtprüfungen, ist die 5-Achs-Bearbeitung bei den Gesamtkosten häufig günstiger.
Die größten Kostentreiber sind meist die Anzahl der Aufspannungen, Zykluszeit, Werkzeugkomplexität, Vorrichtungskonstruktion und Ausschussrisiko. Auch die Werkstoffkosten verändern die Rechnung. Bei teuren Metallen wie Titan oder hochwertigem Edelstahl wird ein geringeres Ausschussrisiko wesentlich wichtiger als eine geringe Einsparung an Maschinenzeit.
Ein weiterer Faktor ist die Lieferzeit. Bei Prototypen und Überbrückungsserien kann die Bearbeitung mehrerer Merkmale in einem Arbeitsgang den Zeitplan um Tage verkürzen. Das bedeutet nicht, dass jeder 5-Achs-Auftrag schneller läuft. Häufig kommt jedoch das Gesamtprojekt schneller voran, weil weniger Übergaben zwischen Prozessschritten nötig sind.
Konstruktionsentscheidungen, die die 5-Achs-Bearbeitung verbessern
Die besten Ergebnisse beginnen vor dem ersten Span. Mitunter gehen Konstrukteure davon aus, dass 5 Achsen jedes Geometrieproblem lösen können. Das Verfahren erweitert die praktischen Möglichkeiten, hebt die Regeln der Zerspanung aber nicht auf.
Eckenradien, Werkzeugzugang und Oberflächenangaben bleiben wichtig. Sehr tiefe Innenecken ohne Freistich, extrem dünne ungestützte Wände oder optische Finish-Anforderungen in schwer zugänglichen Taschen können die Bearbeitung weiterhin langsam und teuer machen.
Wir empfehlen Kunden meist, einige Punkte frühzeitig zu prüfen. Geben Sie Innenecken realistische Radien, soweit die Funktion dies erlaubt. Vermeiden Sie verdeckte Merkmale, die eine übermäßige Werkzeugreichweite erfordern. Beschränken Sie kritische Toleranzen auf Flächen, die Montage oder Leistung tatsächlich beeinflussen. Muss eine Freiformfläche abdichten, mit einem anderen Bauteil zusammenpassen oder es positionieren, kennzeichnen Sie dies deutlich, damit Bearbeitung und Prüfung dieselben Prioritäten verfolgen.
Hier spart DFM-Rückmeldung real Geld. Eine kleine, funktionserhaltende Konstruktionsänderung kann ein Sonderwerkzeug überflüssig machen, einen Zyklus verkürzen oder einen riskanten Finish-Schritt beseitigen. Bei Kleinserien wirken sich solche Änderungen unmittelbar aus, weil sich Ineffizienzen nicht auf eine große Stückzahl verteilen lassen.
Werkstoffe, Oberflächen und Bauteilqualität
Die 5-Achs-Bearbeitung eignet sich für viele technische Werkstoffe, doch deren Verhalten bestimmt die Strategie. Aluminium lässt sich schnell bearbeiten und erlaubt leistungsfähiges Schruppen, was es für komplexe Leichtbaustrukturen ideal macht. Edelstahl und Titan erfordern eine strengere Kontrolle von Wärme und Werkzeugverschleiß. Technische Kunststoffe lassen sich sehr gut zerspanen; dünne Merkmale können sich jedoch bewegen, wenn Spannkonzept und Schnittfolge nicht sorgfältig geplant sind.
Auch Erwartungen an das Oberflächenfinish sollten früh besprochen werden. Eine 5-Achs-Bahn kann das Finish modellierter Flächen verbessern, doch die Qualität hängt von Fräsertyp, seitlicher Zustellung, Werkstoff und Maschinenstabilität ab. Sind sowohl optische Qualität als auch präzise Geometrie erforderlich, sollten Sicht- und Funktionsflächen definiert werden. So konzentrieren sich Zeit und Budget auf die richtigen Bereiche.
Einen Lieferanten für die 5-Achs-Bearbeitung bewerten
Bei komplexen Bauteilen sollte die Lieferantenauswahl über die bloße Maschinenverfügbarkeit hinausgehen. Fragen Sie, wie CAD-Daten geprüft werden, wie die Bezugsstrategie festgelegt wird, welche Prüfverfahren für kritische Merkmale zum Einsatz kommen und ob der Übergang vom Prototyp zur Kleinserie unterstützt wird.
Ein leistungsfähiger Lieferant sollte erklären können, warum ein Teil 5-Achs-Bearbeitung benötigt, statt nur deren Machbarkeit zu bestätigen. Sie benötigen ein klares Bild der Aufspannstrategie, Toleranzrisiken, voraussichtlichen Werkzeuggrenzen und Konstruktionsmerkmale, die Probleme mit der Gutteilausbeute verursachen könnten.
Bei 6CNC beginnt jedes 5-Achs-Projekt mit einer technischen Prüfung, erst danach folgt die Bearbeitung. Das ist besonders für OEM-Teams und Produktentwickler wichtig, die schnelle Angebote, realistische Lieferzeiten und zeichnungsgerechte Teile ohne wiederholte Änderungsschleifen benötigen.
Komplexe Bauteile scheitern selten daran, dass das CAD-Modell unmöglich wäre. Häufig wurde vielmehr der Fertigungsablauf unterschätzt. Bei mehreren kritischen Seiten, engen Positionstoleranzen, tiefen Konturen oder Freiformflächen entscheidet die 5-Achs-Bearbeitung oft darüber, ob ein Teil lediglich hergestellt oder termingerecht geliefert, zuverlässig geprüft und montagebereit bereitgestellt wird. Diesen Maßstab sollte die Konstruktion anstreben.


