
CNC-Drehen ist meist das geeignetere Verfahren für Steckverbinderkontakte, Stifte, Hülsen und Körper, deren Geometrie um eine Hauptachse rotationssymmetrisch bleibt. Drehfräsen wird interessant, wenn dasselbe Teil auch Abflachungen, Nuten, Radialbohrungen, Schlüsselflächen, außermittige Gewinde oder Rückseitenbearbeitung benötigt – und diese Merkmale präzise auf die Drehbezüge abgestimmt bleiben müssen.
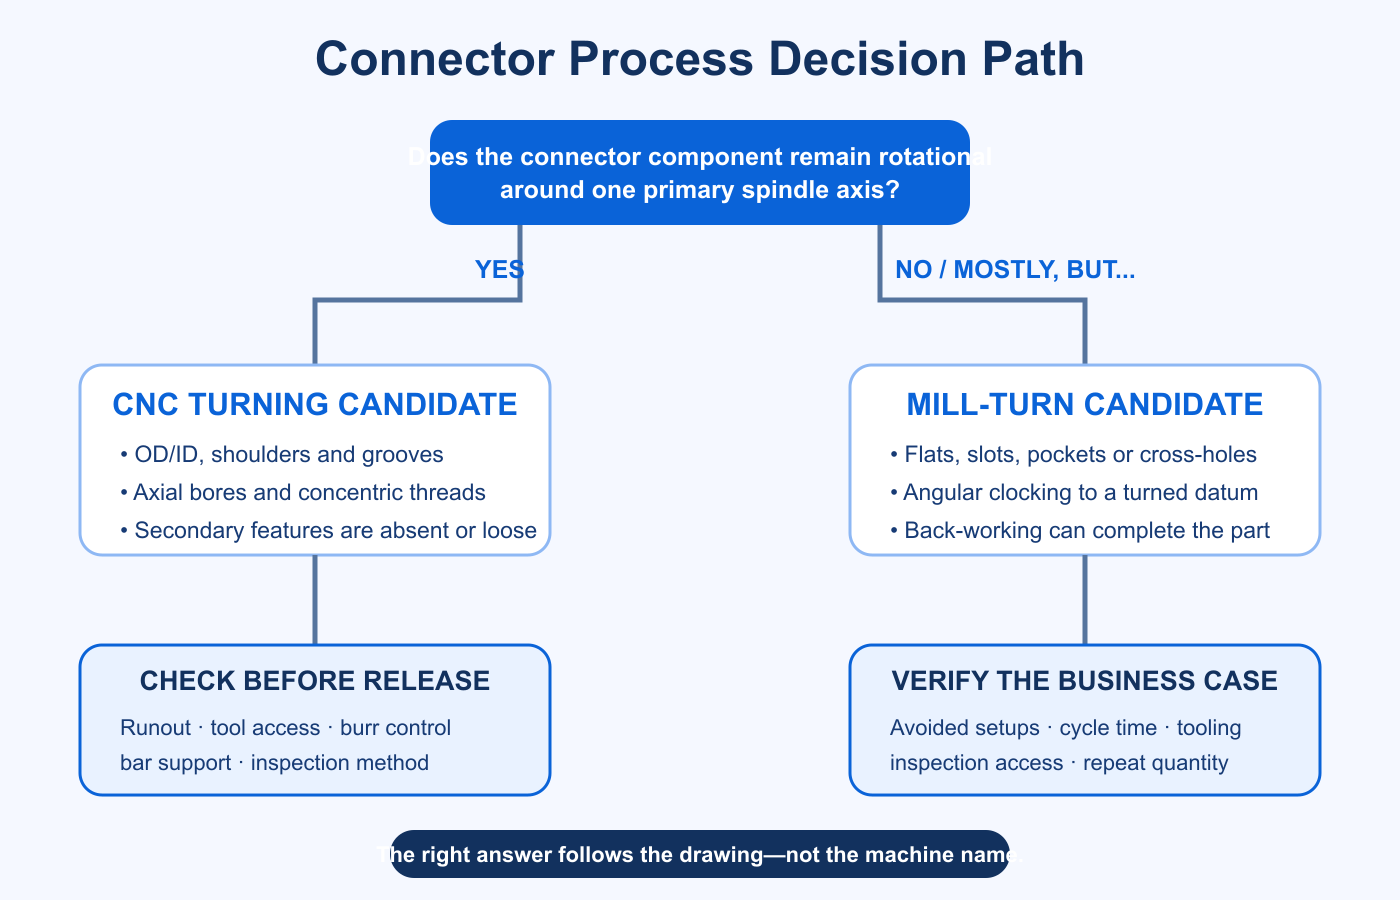
Die Entscheidung sollte nicht damit beginnen, welche Maschine moderner klingt. Ausgangspunkt ist die Zeichnung: Welche Flächen bestimmen die Steckachse, welche Merkmale benötigen eine Winkelorientierung, welche Maße werden durch die Beschichtung beeinflusst und welche Beziehungen wären bei einer zweiten Aufspannung fehleranfällig?
Hauptspindelachse
Bezugsbeziehungen
Weitere Aufspannungen
Prüfzugänglichkeit
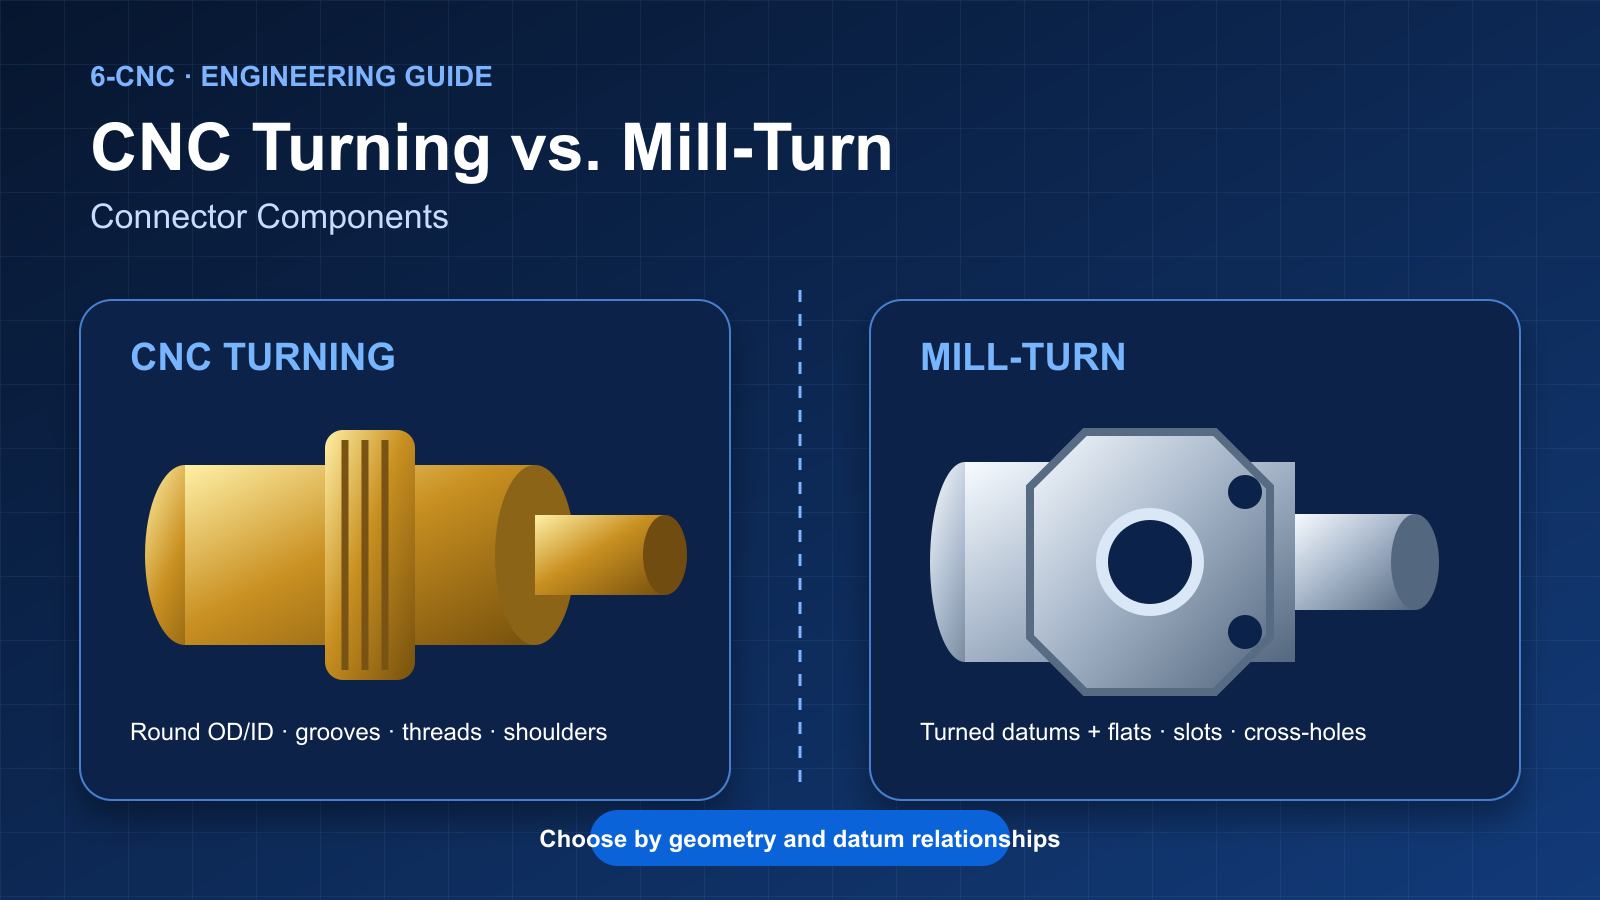
CNC-Drehen und Drehfräsen im Überblick
Konventionelles CNC-Drehen und Drehfräsen beginnen beide mit einem rotierenden Werkstück. Der Unterschied liegt darin, wie viele nicht rotationssymmetrische Merkmale ohne Übergabe an eine separate Fräsaufspannung fertiggestellt werden können. Für Steckverbinder ist das wichtig, weil ihre elektrische und mechanische Funktion häufig von den Beziehungen zwischen gedrehter Steckachse und zusätzlichen Merkmalen abhängt.
| Entscheidungsfaktor | CNC-Drehen | Drehfräsen |
|---|---|---|
| Geeignete Geometrie | Überwiegend rotationssymmetrische Außen- und Innengeometrien, Nuten, Absätze, axiale Bohrungen und Gewinde. | Rotationssymmetrische Grundgeometrie mit Abflachungen, Nuten, Taschen, Radialbohrungen oder außermittigen Merkmalen. |
| Aufspannstrategie | Effizient, wenn das Teil durch Drehen oder ergänzende Arbeiten mit großzügigen Toleranzen fertiggestellt werden kann. | Verbindet Drehen und Fräsen mit angetriebenen Werkzeugen, um weitere Aufspannungen zu vermeiden oder zu reduzieren. |
| Beherrschung der Beziehungen | Stark bei konzentrischen Merkmalen, die mit derselben Spindelreferenz hergestellt werden. | Hilfreich, wenn Fräsmerkmale zur Drehachse positioniert oder winkelorientiert werden müssen. |
| Kostentendenz | Bei rotationssymmetrischen Teilen meist einfacher und wirtschaftlicher. | Höherer Programmier- und Maschinenaufwand kann sich lohnen, wenn wesentliche Handhabungsschritte, Vorrichtungen oder Prüfungsrisiken entfallen. |
| Typische Steckverbinderteile | Kontakte, Stifte, Buchsen, Hülsen, Ferrulen und einfache Gewindekörper. | Steckverbinderkörper mit Schlüsselflächen, Querbohrungen, Nuten, Verdrehsicherungen oder mehrseitigen Schnittstellen. |
Technische Grundregel: Bezahlen Sie nicht allein deshalb für Drehfräsen, weil ein Teil ein Fräsmerkmal besitzt. Der Mehrpreis lohnt sich, wenn dessen Fertigung in derselben kontrollierten Aufspannung die Funktion sichert, einen schwierigen Transfer vermeidet oder den Gesamtprozess verbessert.
Welche Steckverbinderkomponenten eignen sich für CNC-Drehen?
CNC-Drehen ist der natürliche Ausgangspunkt, wenn die wesentliche Geometrie koaxial ist. Über die Spindelachse lassen sich Außendurchmesser, Bohrung, Absätze, Nuten und Gewinde in einer abgestimmten Folge erzeugen. Dadurch eignet sich Drehen besonders für Teile, deren Funktion von runden Steckflächen und kontrollierten Durchmesserbeziehungen abhängt.
- Gefertigte Kontakte und Stifte: abgestufte Durchmesser, Kontaktbänder, Crimp- oder Lötmerkmale, Haltenuten und axiale Bohrungen.
- Buchsen und Hülsen: kontrollierte Beziehungen zwischen Innen- und Außendurchmesser, dünne Wände, Einführfasen und innere Kontaktmerkmale.
- Ferrulen und Distanzstücke: einfache rotationssymmetrische Komponenten mit Anforderungen an Länge, Durchmesser und Oberflächengüte.
- Steckverbinderkörper mit Gewinde: zylindrische Körper ohne Schlüsselflächen oder Befestigungsmerkmale beziehungsweise mit Merkmalen, die eine separate Operation zulassen.
Eine separate Folgeoperation ist nicht automatisch problematisch. Hat das Fräsmerkmal eine großzügige Positionstoleranz, lässt es sich zuverlässig von einem Drehbezug aus positionieren und beeinflusst es weder elektrische Funktion noch Dichtwirkung, können konventionelles Drehen und eine einfache Fräsvorrichtung weiterhin die risikoärmere und günstigere Lösung sein.
Wann Drehfräsen die bessere Wahl wird
Drehfräsen ist besonders nützlich, wenn das Teil im Wesentlichen rotationssymmetrisch ist, aber allein durch Drehen nicht als zuverlässige Steckverbinderkomponente fertiggestellt werden kann. Angetriebene Werkzeuge und kontrollierte Spindelpositionierung ermöglichen Abflachungen, Radialbohrungen, Nuten und außermittige Merkmale bei erhaltenen primären Drehbezügen.
Drehfräsen sollte ernsthaft geprüft werden, wenn:
- Eine Schlüsselfläche oder Verdrehsicherung zum Gewindeanfang, einer Nut oder einem inneren Merkmal winkelorientiert werden muss.
- Radialbohrungen oder Nuten relativ zur Steckbohrung oder zum Außendurchmesser positioniert werden müssen.
- Rückseitenbearbeitung das Abstechende fertigstellen und eine weitere Futterspannung vermeiden kann.
- Erneutes Greifen eines dünnwandigen Messing-, Kupfer- oder Aluminiumkörpers das Teil verformen könnte.
- Eine separate Vorrichtung über Folgechargen hinweg schwer zu positionieren, zu validieren oder instand zu halten wäre.
Der entscheidende Punkt ist die Bezugsübertragung
Ein Prozesswechsel führt ein weiteres Positioniersystem ein. Die zweite Maschine oder Vorrichtung muss das Teil anhand zuvor gefertigter Flächen lokalisieren; Spiel, Verschmutzung, Grate, Backendruck oder Positionierfehler können neue Merkmale beeinflussen. Weitere Aufspannungen sind deshalb nicht unzulässig, ihr Fehlerbeitrag muss aber innerhalb des funktionalen Toleranzbudgets bleiben.
Bei Steckverbinderkörpern geht es häufig nicht nur darum, ob eine Abflachung ihre eigene Maßtoleranz einhält. Entscheidend ist, ob diese Fläche, Radialbohrung oder Befestigung korrekt zur Steckbohrung, zum Dichtdurchmesser, Gewinde oder zur Kontaktachse liegt. Ist diese Beziehung eng toleriert, kann die Herstellung beider Merkmalsgruppen ohne Freigabe des Hauptbezugs die Kontrolle vereinfachen.
| Beziehung auf der Zeichnung | Auswirkung auf den Prozess |
|---|---|
| Rundlauf eines Kontaktdurchmessers zur Steckbohrung | Zusammengehörige Rotationsmerkmale möglichst mit derselben Drehreferenz fertigen. |
| Position von Radialbohrungen zur Steckverbinderachse | Bei enger Beziehung kann Drehfräsen eine separate Positioniervorrichtung vermeiden. |
| Winkelorientierung von Abflachungen, Verdrehsicherungen oder Nuten | C-Achs-Steuerung kann die Winkelorientierung vereinfachen; die Prüfung benötigt weiterhin ein definiertes Bezugssystem. |
| Großzügig tolerierte optische Abflachung ohne Montagebeziehung | Eine nachgelagerte Fräsoperation kann wirtschaftlicher sein. |
Kosten: Weniger Aufspannungen bedeuten nicht automatisch einen niedrigeren Preis
Drehfräsen kann Handhabung, Vorrichtungen, Wartezeiten von Zwischenprodukten und Risiken der Bezugsübertragung reduzieren. Es kann aber auch leistungsfähigere Maschinen, mehr Programmierung, zusätzliche angetriebene Werkzeuge und einen längeren Zyklus erfordern. Ein fundierter Vergleich betrachtet die gesamten Prozesskosten statt nur die Zahl der Operationen.
- Reine Drehbearbeitung: Maschinenzeit, Abstechen oder Rückseitenbearbeitung, gegebenenfalls Folgevorrichtung, Transferarbeit und Zwischenprüfung.
- Drehfräsroute: Programmierung, Bearbeitungszeit mit angetriebenen Werkzeugen, Werkzeugstationen, Maschinenstundensatz, Stangenzuführstrategie, Gegenspindelbearbeitung und Endprüfung.
- Risikokosten: erwarteter Ausschuss, Nacharbeit, Vorrichtungswartung, Vermischung von Revisionsständen und Messaufwand.
Für einen einfachen Stift ist Drehfräsen meist unnötig. Bei einem Steckverbinderkörper mit mehreren eng zusammenhängenden radialen und axialen Merkmalen kann die Einsparung zweier Spezialvorrichtungen und wiederholter Handhabung den höheren Maschinenstundensatz überwiegen. Auch die Stückzahl zählt: Ein komplexer Einzelprototyp kann von flexibler Komplettbearbeitung profitieren, während ein stabiles Wiederholteil optimierte Spezialwerkzeuge rechtfertigen kann.
Material, Grate und Beschichtung
Steckverbinderkomponenten werden häufig aus Messing, Kupferlegierungen, Aluminium und Edelstahl gefertigt. Das Material beeinflusst Spankontrolle, Werkzeugverschleiß, Wandstabilität, Gratbildung und den Oberflächenzustand vor der Beschichtung.
Querbohrungen und Nuten können an Schnittstellen innere Grate erzeugen. Ihre Fertigung auf einer Drehfräsmaschine kann die Positionskontrolle verbessern, ersetzt aber weder ein definiertes Entgratverfahren noch die Prüfung. Die Zeichnung sollte Kontaktflächen, Dichtkanten, Gewindeanfänge und andere Bereiche kennzeichnen, in denen Kantenbeschädigungen oder Restgrate unzulässig sind.
Bei beschichteten Steckverbinderteilen müssen auch die Maße vor und nach dem Beschichten eindeutig sein. Eine bessere Maschine löst keine unklare Zeichnung. Hinweise zu Material und Beschichtung finden Sie in unserem Leitfaden zur Bearbeitung von Steckverbinderkontakten.
Die Prüfung muss zur Verfahrensentscheidung passen
Weniger Aufspannungen können die Prozesskonstanz verbessern, beweisen aber nicht die Zeichnungskonformität. Der Prüfplan sollte die Merkmalsbeziehungen verifizieren, die die Verfahrenswahl begründet haben.
Rotationsmerkmale: je nach Bedarf Bügelmessschrauben, Innenmessgeräte, pneumatische Messgeräte oder Verfahren zur Rundheits- und Rundlaufprüfung.
Position und Orientierung: KMG oder optische Messung anhand der Zeichnungsbezüge statt einer beliebigen Aufspannreferenz.
Gewinde und Schnittstellen: Funktionslehren, Flankendurchmessermessung und gegebenenfalls vorgeschriebene Passprüfungen.
Gratempfindliche Bereiche: Vergrößerung, Endoskope oder Sichtprüfstandards passend zu Zugänglichkeit und Risiko.
Häufiger Fehler: Drehfräsen ohne funktionalen Grund vorschreiben
Beispiel: Ein Einkäufer schreibt Drehfräsen für eine Messing-Steckverbinderhülse vor, weil sie zwei Schlüsselflächen besitzt. Diese sind großzügig toleriert und haben keine festgelegte Winkelbeziehung zu Bohrung oder Gewinde.
Warum das unwirtschaftlich sein kann: Konventionelles Drehen mit einer einfachen Folgevorrichtung kann alle funktionalen Anforderungen bei geringeren Programmier- und Maschinenkosten erfüllen. Richtig ist, die funktionalen Beziehungen auf der Zeichnung festzulegen und die Fertigungsprüfung die Prozesswege vergleichen zu lassen.
Checkliste für die Prozessprüfung
| Frage | Was sie dem Lieferanten mitteilt |
|---|---|
| Welche Achse ist die primäre Steck- oder Kontaktachse? | Welche Drehflächen den Prozessbezug festlegen sollten. |
| Welche zusätzlichen Merkmale beziehen sich auf diese Achse? | Ob Fräsen in derselben Aufspannung das Transferrisiko senken kann. |
| Ist die Winkelorientierung funktional festgelegt? | Ob die C-Achs-Orientierung Teil von Fertigung und Prüfung sein muss. |
| Welche Maße gelten nach der Beschichtung? | Wo Bearbeitungszugaben und ein festgelegter Zeitpunkt der Endprüfung erforderlich sind. |
| Welche Stückzahlen und Folgeaufträge werden erwartet? | Wie flexible Aufspannung, Zykluszeit, Werkzeuge und Vorrichtungsinvestitionen abzuwägen sind. |
Entscheidungsmatrix
- CNC-Drehen wählen wenn die wesentliche Geometrie rotationssymmetrisch bleibt und zusätzliche Merkmale fehlen, großzügig toleriert sind oder wirtschaftlich gespannt werden können.
- Drehfräsen wählen wenn Abflachungen, Nuten, Querbohrungen oder rückseitige Merkmale eng mit der Drehachse verbunden bleiben müssen oder wenn der Transfer ein unzulässiges Handhabungs- oder Verformungsrisiko erzeugt.
- Beide Prozesswege vergleichen wenn weniger Aufspannungen attraktiv sind, zusätzliche Bearbeitungszeit mit angetriebenen Werkzeugen sowie Programmier- oder Maschinenkosten den Nutzen aber übersteigen könnten.
Häufig gestellte Fragen
Ist Drehfräsen immer genauer als CNC-Drehen? Nein. Drehen ist für koaxiale Merkmale sehr leistungsfähig. Drehfräsen bietet Vorteile, wenn nicht rotationssymmetrische Merkmale kontrollierte Beziehungen zu Drehbezügen benötigen. Die Genauigkeit hängt weiterhin von Werkzeugen, Spannung, Material, Temperaturbeherrschung und Prüfung ab.
Kann eine konventionelle Drehmaschine Steckverbinderkörper mit Abflachungen fertigen? Die Drehgeometrie kann auf der Drehmaschine entstehen und die Abflachungen in einer anschließenden Fräsoperation. Ob dies der beste Weg ist, hängt von Toleranz, Winkelbeziehung, Stückzahl und Vorrichtungsanforderungen ab.
Entfällt bei der Bearbeitung in einer Aufspannung die Prüfung? Nein. Die durch Transfers verursachte Streuung kann sinken, aber die entstandenen Merkmalsbeziehungen müssen weiterhin anhand der Zeichnungsbezüge geprüft werden.
Welche Dateien werden für einen Prozessvergleich benötigt? Senden Sie ein 3D-Volumenmodell, eine freigegebene 2D-Zeichnung, Material und Zustand, Beschichtungs- oder Oberflächenspezifikation, Stückzahlen, Hinweise zu kritischen Merkmalen und die geforderten Prüfnachweise.
Steckverbinderkomponente prüfen lassen
6CNC bietet Steckverbinderbearbeitung für Kontakte, Stifte, Buchsen, Gewindekörper, Gehäuse und zugehörige Schnittstellenteile. Senden Sie CAD-Modell und Zeichnung für einen praxisnahen Vergleich von Drehen, Drehfräsen, Toleranzen, Beschichtungszugaben, Gratkontrolle und Prüfanforderungen.
Die praktische Wahl ist einfach: Nutzen Sie das am wenigsten komplexe Verfahren, das die funktionalen Beziehungen der Zeichnung zuverlässig einhält. Für viele Kontakte und Hülsen ist das CNC-Drehen. Für Steckverbinderkörper mit Drehbezügen und eng kontrollierten außermittigen Merkmalen kann Drehfräsen den besseren Gesamtprozess bieten.


