
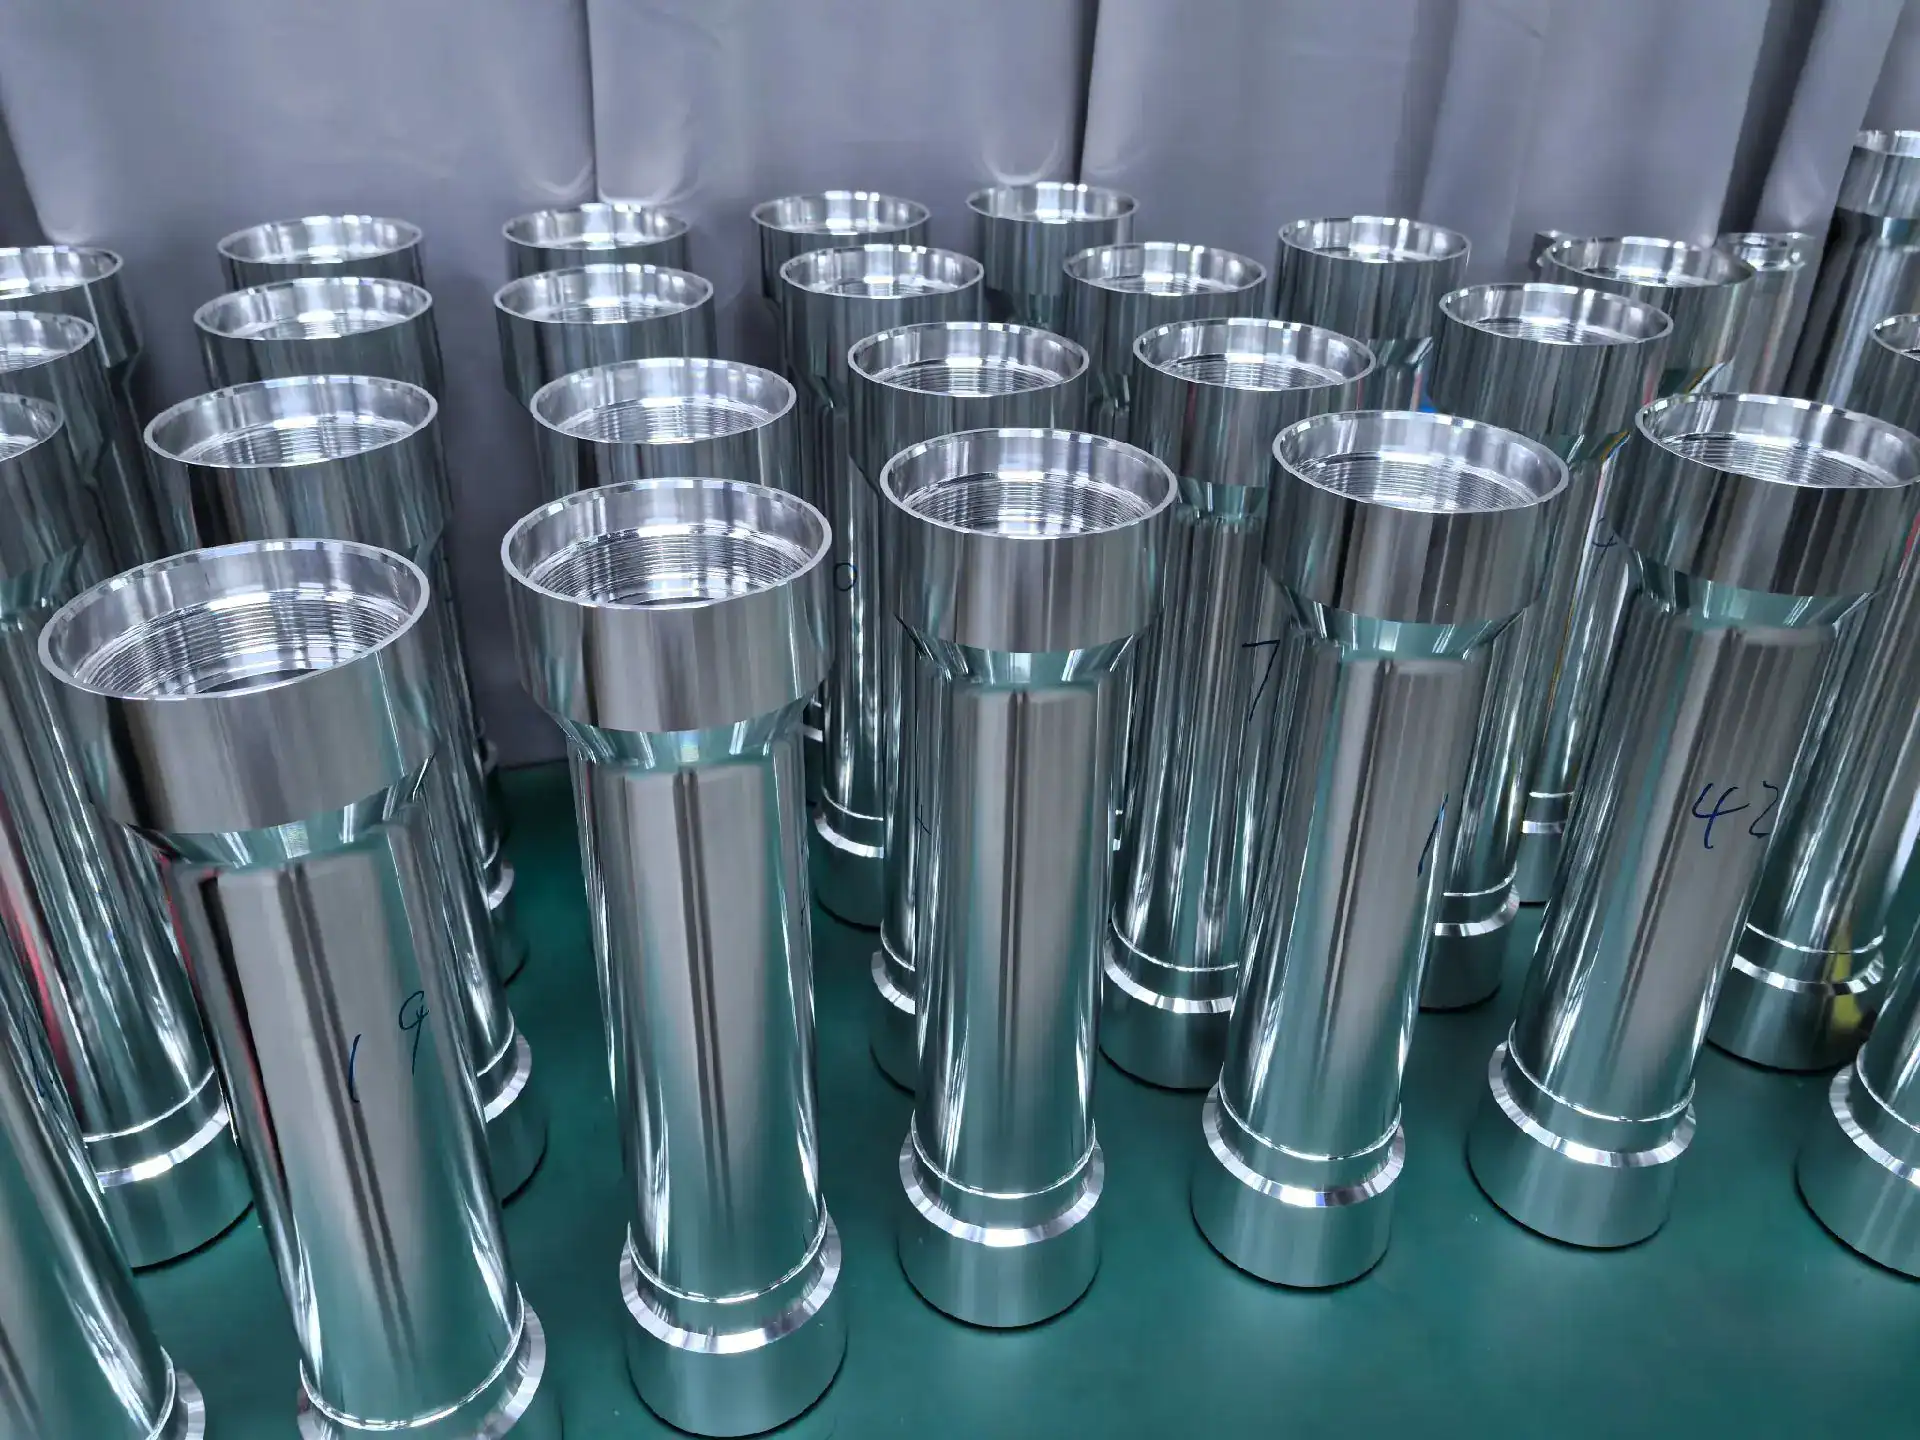
El torneado CNC suele ser el proceso más adecuado para contactos, pines, casquillos y cuerpos de conectores cuya geometría sigue siendo de revolución alrededor de un eje principal. El torneado-fresado aporta valor cuando la misma pieza también necesita caras planas, ranuras, taladros radiales, caras para llave, roscas fuera del eje o mecanizado posterior, y esos elementos deben mantener una relación precisa con las referencias torneadas.
La decisión no debe empezar por qué máquina parece más avanzada. Debe comenzar por el plano: qué superficies establecen el eje de acoplamiento, qué elementos requieren orientación angular, qué dimensiones se ven afectadas por el recubrimiento y qué relaciones quedarían expuestas a errores al pasar a una segunda sujeción.
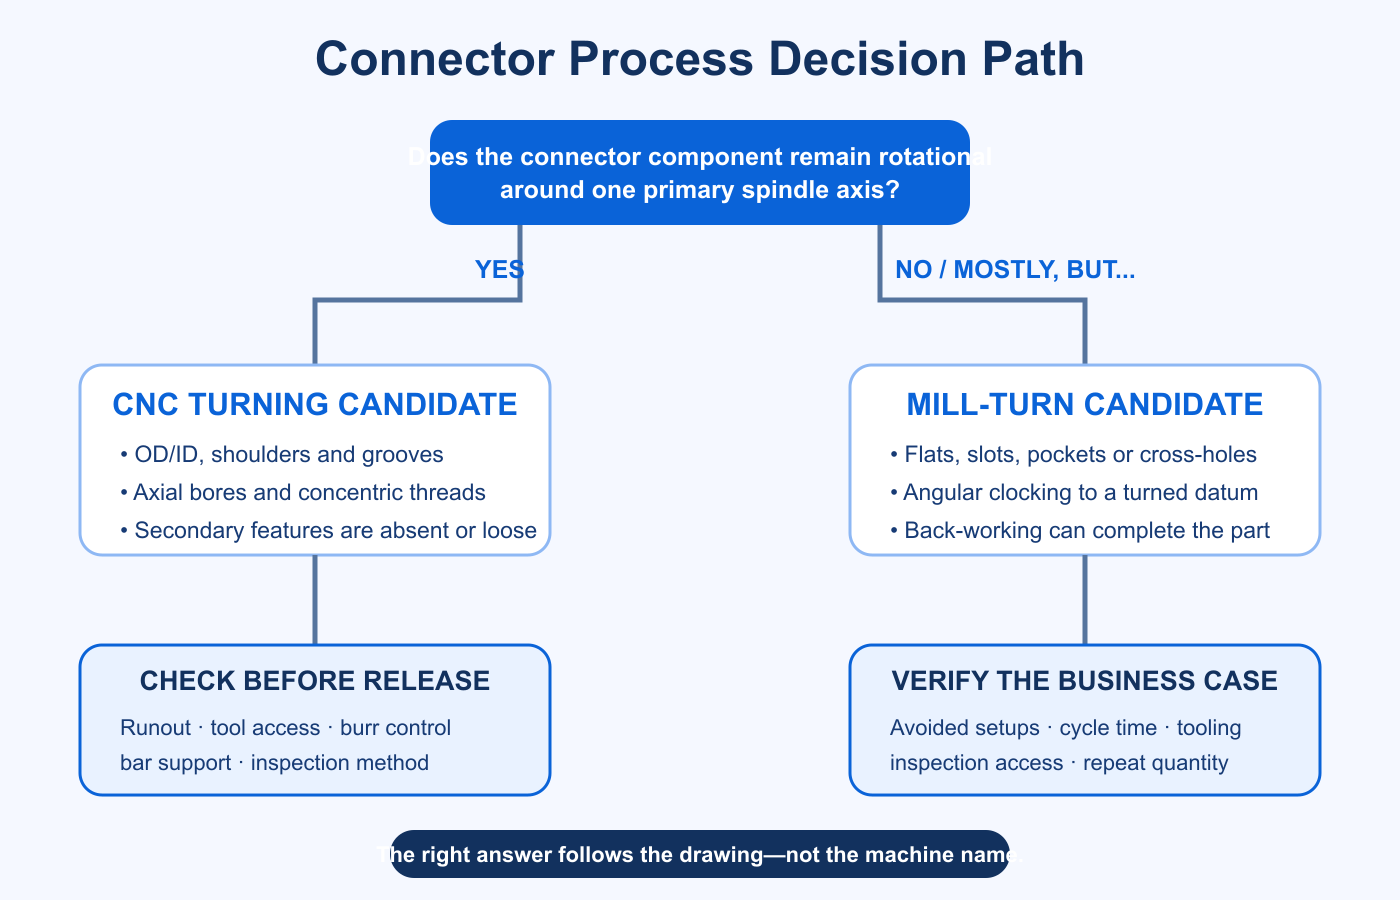
Eje del husillo principal
Relaciones entre referencias
Sujeciones secundarias
Acceso para inspección
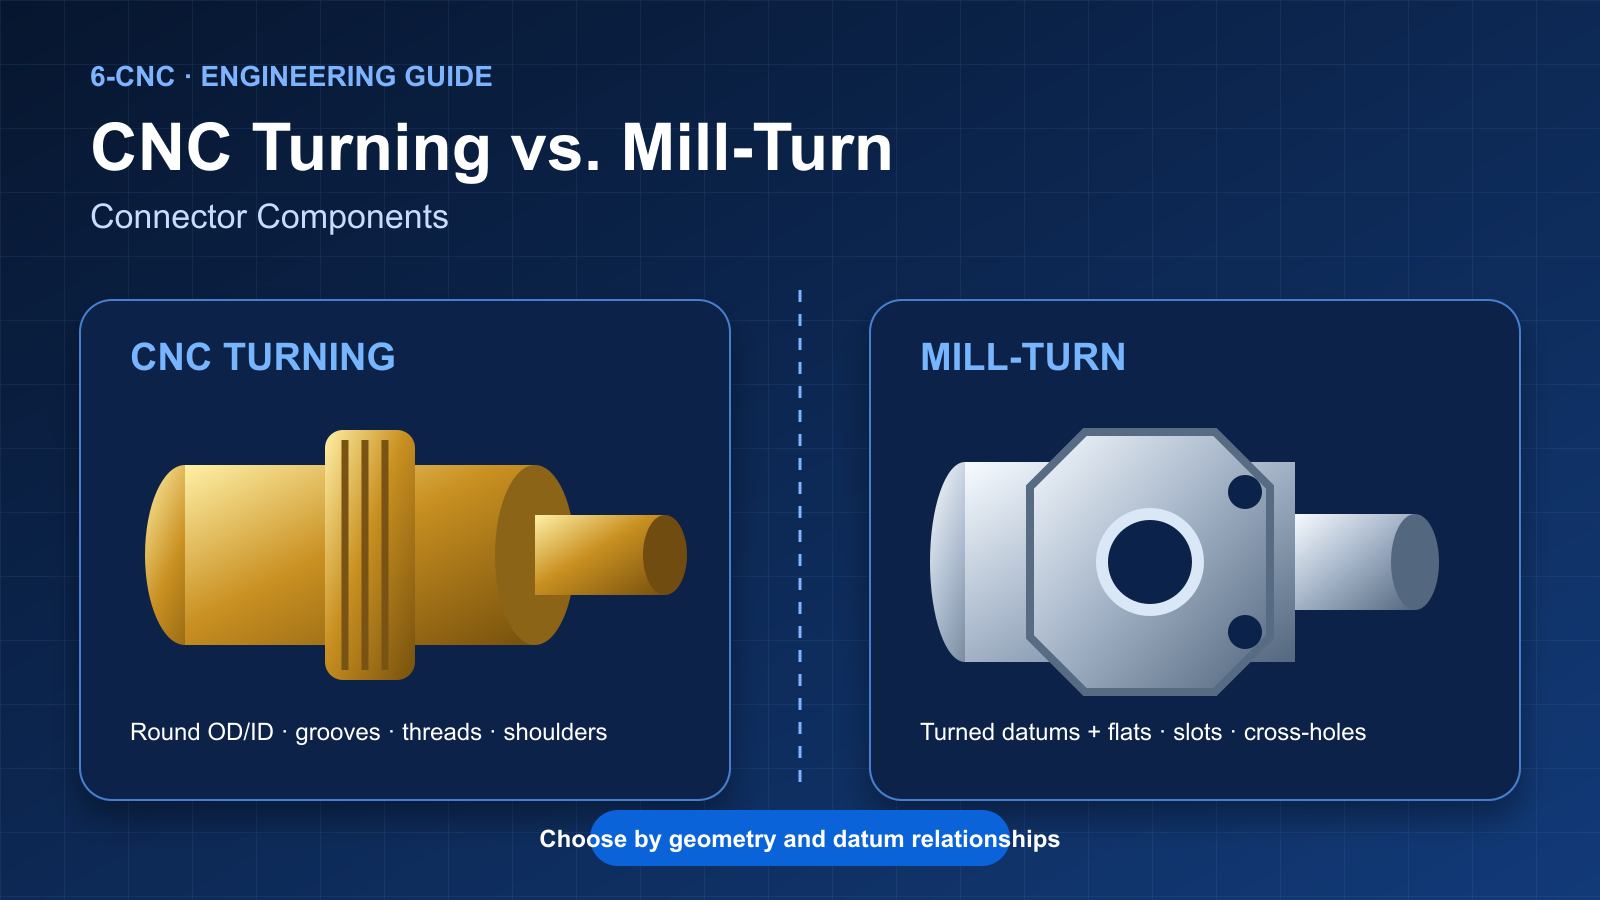
Torneado CNC y torneado-fresado de un vistazo
Tanto el torneado CNC convencional como el torneado-fresado parten de una pieza giratoria. La diferencia está en cuánto trabajo no rotacional puede completarse sin transferir el componente a una sujeción de fresado independiente. Esto importa en conectores porque su funcionamiento eléctrico y mecánico suele depender de las relaciones entre el eje de acoplamiento torneado y los elementos secundarios.
| Factor de decisión | El torneado CNC | Torneado-fresado |
|---|---|---|
| Geometría más adecuada | Principalmente diámetros exteriores e interiores de revolución, ranuras, escalones, taladros axiales y roscas. | Geometría básica de revolución con caras planas, ranuras, cajeras, taladros radiales o elementos fuera del eje. |
| Estrategia de sujeción | Eficiente cuando la pieza puede completarse mediante torneado o trabajos secundarios con tolerancias amplias. | Combina torneado y fresado con herramientas motorizadas para evitar o reducir sujeciones secundarias. |
| Control de relaciones | Eficaz para elementos concéntricos generados desde la misma referencia del husillo. | Útil cuando los elementos fresados deben posicionarse u orientarse angularmente respecto al eje torneado. |
| Tendencia de coste | Normalmente más sencillo y económico para piezas de revolución. | Puede justificar mayores costes de programación y máquina cuando elimina manipulación, útiles o riesgos de inspección significativos. |
| Piezas de conector habituales | Contactos, pines, contactos hembra, casquillos, férulas y cuerpos roscados sencillos. | Cuerpos de conectores con caras para llave, taladros transversales, ranuras, elementos de posicionamiento o interfaces de varias caras. |
Regla de ingeniería: No pague por torneado-fresado solo porque la pieza tenga un elemento fresado. Pague por él cuando completar ese elemento en la misma sujeción controlada proteja la función, evite una transferencia difícil o mejore el proceso global.
¿Qué componentes de conectores son adecuados para torneado CNC?
El torneado CNC es el punto de partida natural cuando la geometría importante es coaxial. El eje del husillo permite establecer el diámetro exterior, el taladro, los escalones, las ranuras y las roscas en una secuencia coordinada. Por ello resulta especialmente adecuado para piezas cuya función depende de superficies de acoplamiento circulares y relaciones controladas entre diámetros.
- Contactos y pines mecanizados: diámetros escalonados, bandas de contacto, elementos de crimpado o soldadura, ranuras de retención y taladros axiales.
- Contactos hembra y casquillos: relaciones controladas entre diámetros interior y exterior, paredes delgadas, chaflanes de entrada y elementos de contacto internos.
- Férulas y separadores: componentes de revolución sencillos con requisitos de longitud, diámetro y acabado superficial.
- Cuerpos de conectores roscados: cuerpos cilíndricos sin elementos para llave o montaje, o cuyos elementos permiten una operación separada.
Una operación secundaria independiente no es automáticamente un problema. Si el elemento fresado tiene una tolerancia de posición amplia, puede localizarse desde una referencia torneada fiable y no afecta al funcionamiento eléctrico ni al sellado, el torneado convencional con un útil de fresado sencillo puede seguir siendo la ruta de menor riesgo y coste.
Cuándo el torneado-fresado pasa a ser la mejor opción
El torneado-fresado es especialmente útil cuando la pieza es fundamentalmente de revolución, pero no puede completarse como un componente fiable de conector solo mediante torneado. Las herramientas motorizadas y el posicionamiento controlado del husillo permiten añadir caras planas, taladros radiales, ranuras y elementos fuera del eje manteniendo las referencias principales torneadas.
Conviene considerar seriamente el torneado-fresado cuando:
- Una cara para llave o un elemento de posicionamiento debe orientarse respecto al inicio de una rosca, una ranura o un elemento interno.
- Los taladros radiales o las ranuras requieren control de posición respecto al taladro de acoplamiento o al diámetro exterior.
- El mecanizado posterior puede terminar el extremo tronzado y reducir una sujeción adicional en el plato.
- Volver a sujetar un cuerpo de latón, cobre o aluminio de pared delgada podría deformarlo.
- Un útil separado sería difícil de posicionar, validar o mantener en lotes repetidos.
La cuestión clave es la transferencia de referencias
Un cambio de proceso introduce otro sistema de localización. La segunda máquina o útil debe situar la pieza a partir de superficies fabricadas anteriormente, y cualquier holgura, contaminación, rebaba, presión de mordazas o error de posicionamiento puede afectar a los nuevos elementos. Esto no hace inaceptables las sujeciones secundarias; significa que su contribución al error debe caber dentro del margen de tolerancia funcional.
En los cuerpos de conectores, la cuestión crítica a menudo no es si una cara plana cumple su propia tolerancia dimensional. Es si esa cara, taladro radial o elemento de montaje está correctamente relacionado con el taladro de acoplamiento, el diámetro de sellado, la rosca o el eje de contacto. Si la relación es estricta, fabricar ambos grupos de elementos sin liberar la referencia principal puede simplificar el control.
| Relación en el plano | Implicación para el proceso |
|---|---|
| Oscilación de un diámetro de contacto respecto a un taladro de acoplamiento | Mantener los elementos de revolución relacionados en la misma referencia de torneado siempre que sea práctico. |
| Posición de taladros radiales respecto al eje del conector | El torneado-fresado puede evitar un útil de localización independiente cuando la relación es estricta. |
| Orientación angular de caras planas, elementos de posicionamiento o ranuras | El control del eje C puede simplificar la orientación angular, pero la inspección sigue necesitando un sistema de referencias definido. |
| Cara plana estética con tolerancia amplia y sin relación de montaje | Una operación secundaria de fresado puede ser más económica. |
Coste: menos sujeciones no significan automáticamente un precio menor
El torneado-fresado puede eliminar manipulación, útiles, colas de trabajo en curso y riesgos de transferencia de referencias. Pero también puede requerir equipos más capaces, más programación, herramientas motorizadas adicionales y un ciclo más largo. Una comparación sólida considera el coste total del proceso en lugar de contar operaciones.
- Ruta de torneado convencional: tiempo de máquina, tronzado o mecanizado posterior, cualquier útil secundario, mano de obra de transferencia e inspección entre operaciones.
- Ruta de torneado-fresado: programación, tiempo de ciclo con herramientas motorizadas, estaciones de herramientas, tarifa de máquina, estrategia de alimentación de barras, trabajo en contrahusillo e inspección final.
- Coste del riesgo: rechazos previstos, retrabajos, mantenimiento de útiles, mezcla de revisiones y esfuerzo de medición.
Para un pin sencillo, el torneado-fresado suele ser innecesario. En un cuerpo de conector con varios elementos radiales y axiales estrechamente relacionados, evitar dos útiles específicos y la manipulación repetida puede compensar la mayor tarifa de máquina. La cantidad también importa: un prototipo único complejo puede favorecer una fabricación flexible y completa, mientras que una pieza repetitiva estable puede justificar utillaje dedicado optimizado.
Consideraciones sobre material, rebabas y recubrimiento
Los componentes de conectores suelen mecanizarse en latón, aleaciones de cobre, aluminio y acero inoxidable. El material influye en el control de viruta, el desgaste de herramientas, la estabilidad de las paredes, la formación de rebabas y el estado superficial antes del recubrimiento.
Los taladros transversales y las ranuras pueden generar rebabas internas en las intersecciones. Realizarlos en una máquina de torneado-fresado puede mejorar el control de posición, pero no elimina la necesidad de un método definido de desbarbado e inspección. El plano debe identificar superficies de contacto, bordes de sellado, inicios de rosca y otras zonas donde no se admitan daños en los bordes ni rebabas residuales.
Las piezas de conectores recubiertas también necesitan dimensiones claras antes y después del recubrimiento. Una máquina mejor no resuelve un plano ambiguo. Para orientación sobre materiales y recubrimientos, consulte nuestra guía de mecanizado de contactos de conectores.
La inspección debe corresponder a la decisión de proceso
Reducir sujeciones puede mejorar la uniformidad del proceso, pero no demuestra que la pieza cumpla el plano. El plan de inspección debe verificar las relaciones entre elementos que justificaron la elección del proceso.
Elementos de revolución: micrómetros, alesómetros, medidores neumáticos o métodos de redondez y oscilación, según corresponda.
Posición y orientación: medición por CMM u óptica utilizando las referencias del plano, no una referencia arbitraria de sujeción.
Roscas e interfaces: calibres funcionales, medición del diámetro de paso y comprobaciones de acoplamiento cuando se especifiquen.
Zonas sensibles a las rebabas: aumento óptico, boroscopios o criterios visuales adecuados al acceso y al riesgo del elemento.
Error habitual: especificar torneado-fresado sin una razón funcional
Ejemplo: Un comprador especifica torneado-fresado para un casquillo de conector de latón porque incluye dos caras para llave. Estas tienen una tolerancia amplia y ninguna relación angular controlada con el taladro o la rosca.
Por qué puede ser un gasto innecesario: el torneado convencional con un útil secundario sencillo puede cumplir todos los requisitos funcionales con menores costes de programación y máquina. Lo correcto es controlar las relaciones funcionales en el plano y dejar que la revisión de fabricación compare las rutas.
Lista de comprobación para revisar el proceso
| Pregunta | Qué indica al proveedor |
|---|---|
| ¿Cuál es el eje principal de acoplamiento o contacto? | Qué superficies torneadas deben establecer la referencia del proceso. |
| ¿Qué elementos secundarios están relacionados con ese eje? | Si fresar en la misma sujeción puede reducir el riesgo de transferencia. |
| ¿La orientación angular está controlada por motivos funcionales? | Si la orientación del eje C debe formar parte de la fabricación y la inspección. |
| ¿Qué dimensiones se aplican después del recubrimiento? | Dónde hacen falta márgenes de mecanizado y una secuencia definida para la inspección final. |
| ¿Qué cantidades y demanda repetida se esperan? | Cómo equilibrar la flexibilidad de preparación, el tiempo de ciclo, las herramientas y la inversión en útiles. |
Matriz de decisión
- Elija torneado CNC cuando la geometría importante sigue siendo de revolución y los elementos secundarios no existen, tienen tolerancias amplias o pueden sujetarse de forma económica.
- Elija torneado-fresado cuando caras planas, ranuras, taladros transversales o elementos posteriores deben mantener una relación estrecha con el eje torneado, o cuando la transferencia crea un riesgo inaceptable de manipulación o deformación.
- Compare ambas rutas cuando reducir sujeciones resulta atractivo, pero el tiempo adicional con herramientas motorizadas, la programación o el coste de máquina pueden superar el beneficio.
Preguntas frecuentes
¿El torneado-fresado es siempre más preciso que el torneado CNC? No. El torneado es muy eficaz para elementos coaxiales. El torneado-fresado resulta ventajoso cuando los elementos no rotacionales necesitan relaciones controladas con las referencias torneadas. La precisión sigue dependiendo de las herramientas, la sujeción, el material, el control térmico y la inspección.
¿Puede un torno convencional fabricar cuerpos de conectores con caras planas? La geometría torneada puede fabricarse en el torno y las caras planas añadirse en una operación secundaria de fresado. Que sea la mejor ruta depende de la tolerancia, la relación angular, la cantidad y los requisitos de utillaje.
¿Mecanizar en una sola sujeción elimina la inspección? No. Puede reducir la variación de transferencia, pero las relaciones resultantes entre elementos siguen necesitando verificación respecto a las referencias del plano.
¿Qué archivos hacen falta para comparar procesos? Envíe un modelo sólido 3D, un plano 2D controlado, el material y su estado, la especificación de recubrimiento o acabado, las cantidades, las notas sobre elementos críticos y los registros de inspección requeridos.
Solicite la revisión de un componente de conector
6CNC ofrece servicios de mecanizado de conectores para contactos, pines, contactos hembra, cuerpos roscados, carcasas y piezas de interfaz relacionadas. Envíe el modelo CAD y el plano para comparar de forma práctica el torneado, el torneado-fresado, las tolerancias, los márgenes de recubrimiento, el control de rebabas y los requisitos de inspección.
La elección práctica es sencilla: utilice el proceso menos complejo que mantenga de forma fiable las relaciones funcionales del plano. Para muchos contactos y casquillos, es el torneado CNC. Para cuerpos de conectores que combinan referencias torneadas con elementos fuera del eje estrechamente controlados, el torneado-fresado puede ofrecer un mejor proceso global.


