
ACABADO DE PRECISIÓN / SEGÚN PLANO
Servicios de rectificado cilíndrico
Diámetros controlados. Ajustes fiables. Superficies funcionales.
Rectificado cilíndrico de precisión para ejes, muñones, asientos de rodamientos, manguitos, pasadores, rodillos y otras piezas de revolución. Del prototipo a la producción, 6CNC coordina torneado, tratamiento térmico, rectificado e inspección para diámetros, ajustes, desviación de giro y acabado críticos.
- Prototipos y producción de bajo volumen
- Torneado, rectificado e inspección en un proyecto
- Control estricto de diámetro, redondez y desviación de giro
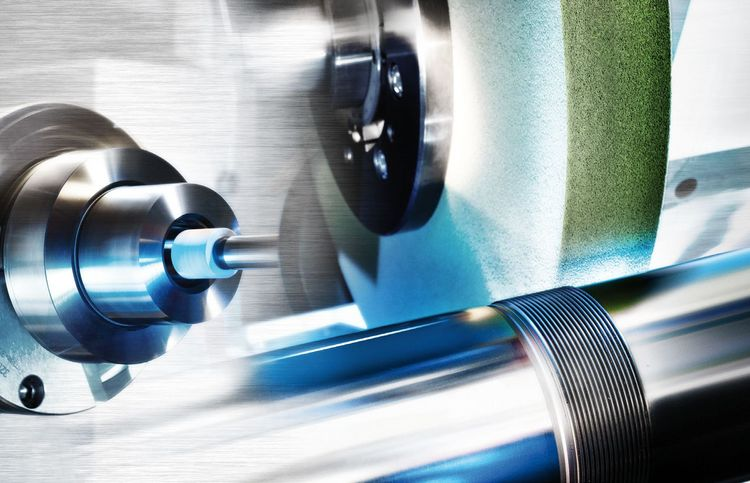
Capacidades y especificaciones de rectificado cilíndrico
Las capacidades de rectificado cilíndrico de 6CNC admiten ejes de precisión, muñones, asientos de rodamientos, manguitos, pasadores, rodillos y otras piezas de revolución. Puede integrarse con torneado CNC, tratamiento térmico, acabado superficial e inspección para producción completa según plano.
±0.002mm*
Tolerancia de diámetro de precisión
Ra 0.1μm*
Mejor acabado superficial
Ø500mm*
Diámetro máximo de rectificado
2,000mm*
Longitud máxima de rectificado
Especificaciones técnicas
Tipos, métodos y sujeción
Tipos de rectificado
Rectificado exterior, rectificado interior*
Métodos de rectificado
Rectificado longitudinal, rectificado por penetración
Sujeción
Entre puntos, sujeción en plato
Capacidad y producción
Diámetro máximo de rectificado
Hasta 500 mm (19.7 in)*
Longitud máxima de rectificado
Hasta 2,000 mm (78.7 in)*
Peso máximo de pieza
Hasta 500 kg (1,102 lb)*
Rango de diámetro
Ø3–500 mm*
Volumen de producción
Prototipos, bajo volumen y producción repetida
Precisión y estado del material
Tolerancia de diámetro habitual
±0.005 mm (±0.0002 in)
Tolerancia de diámetro de precisión
Hasta ±0.002 mm (±0.00008 in)*
Redondez
Hasta 0.002 mm (0.00008 in)*
Cilindricidad
Hasta 0.003 mm (0.00012 in)*
Desviación de giro
Hasta 0.003 mm (0.00012 in)*
Acabado superficial habitual
Ra 0.2–0.8 μm
Mejor acabado superficial
Hasta Ra 0.1 μm*
Materiales endurecidos
Hasta aproximadamente 65 HRC para aceros adecuados*
*La capacidad y la precisión dependen del tamaño, la geometría y el material de la pieza. Las especificaciones finales se confirman según su plano.
Dónde aporta precisión el rectificado cilíndrico
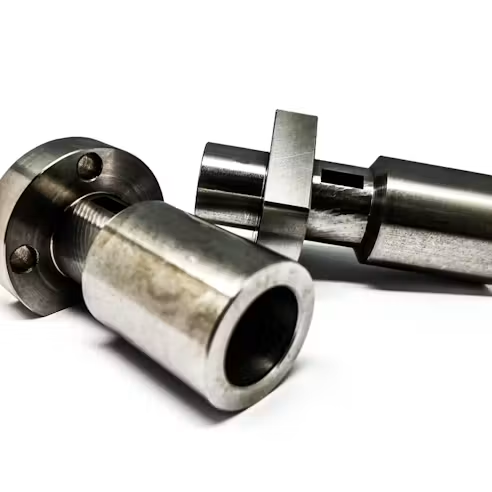
El torneado establece la geometría general. El rectificado cilíndrico se utiliza cuando ciertos diámetros y superficies funcionales requieren control dimensional más estricto, mejor redondez, menor desviación de giro, mejor acabado o dimensionado final tras tratamiento térmico.
6CNC revisa cada característica rectificada como parte del conjunto: qué referencia la controla, cómo se apoya, qué queda tras el tratamiento térmico y cómo se medirá el resultado.
- Ajustes de rodamientos: muñones y asientos controlados para interfaces precisas.
- Superficies de contacto de sellos: superficies de rodadura finas con diámetro y acabado especificados.
- Diámetros de posicionamiento de precisión y superficies de ajuste a presión.
- Diámetros escalonados concéntricos para conjuntos rotativos y características de husillo.
- Superficies de ejes endurecidos llevadas a tamaño final tras tratamiento térmico.
Procesos de rectificado cilíndrico que admite 6CNC
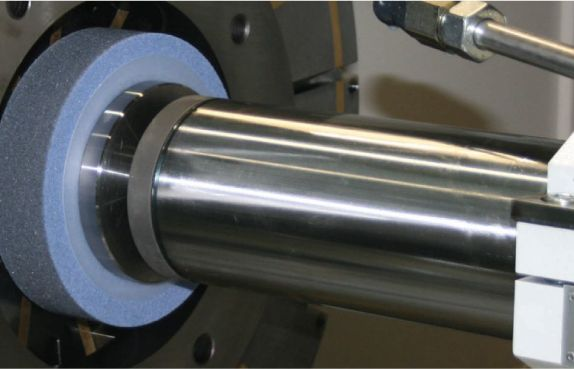
Tipos de rectificado
Rectificado exterior
Acabar diámetros exteriores de ejes, manguitos, pasadores y rodillos. Las pasadas longitudinales o de penetración se seleccionan según longitud de característica, hombros, rebajes y acceso de muela.
Rectificado interior*
Rectificado cilíndrico interior para orificios especificados.
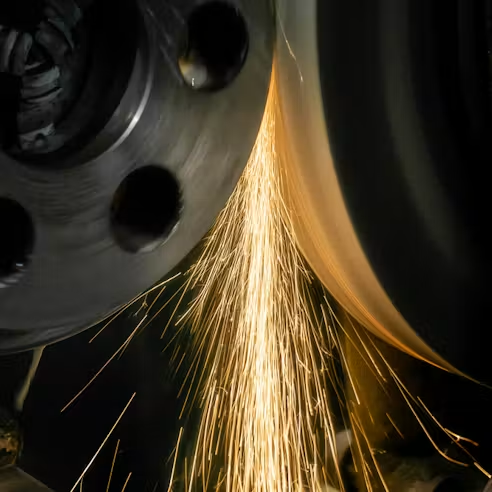
Métodos de rectificado
Rectificado longitudinal
Pasadas longitudinales acaban superficies cilíndricas extendidas con solapamiento y eliminación de material controlados.
Rectificado por penetración
La penetración radial acaba muñones cortos u hombros cuando anchura de muela, rebajes y acceso se adaptan a la característica.
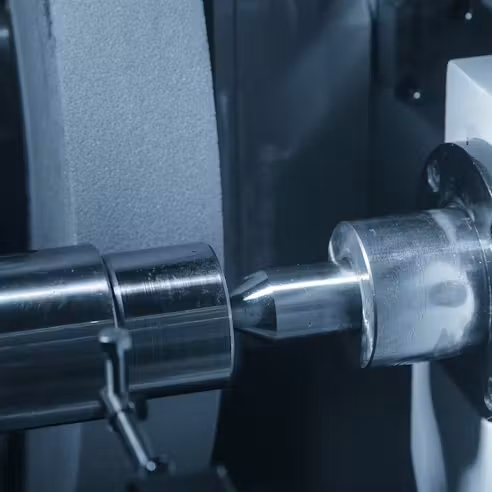
Sujeción
Entre puntos
Cuando lo permiten plano y estado de puntos, las referencias de centrado ayudan a relacionar varios diámetros con un eje común. Las piezas largas o esbeltas requieren apoyo adecuado y plan claro de inspección de desviación de giro.
Sujeción en plato
El posicionamiento en plato o dispositivo apoya piezas con características de agarre adecuadas; la alineación sigue el esquema funcional de referencias.
Estado de muela, refrigerante y estrategia de pasadas se planifican según material, dureza, sobremedida e integridad superficial requerida.
Piezas que rectificamos
- Ejes
- Muñones
- Husillos
- Ejes de apoyo
- Pasadores
- Rodillos
- Manguitos
- Casquillos
- Asientos de rodamientos
- Componentes de utillaje
- Componentes de precisión de revolución
De la revisión del plano al rectificado final
- Revisión de plano y referencias
Revisar diámetros críticos, tolerancias, GD&T, desviación de giro, material, dureza, acabado superficial y requisitos de inspección. - Premecanizado
Torneado y fresado establecen la geometría requerida manteniendo sobremedida de rectificado, centros y características de sujeción controlados. - Tratamiento térmico
Coordinar endurecimiento, alivio de tensiones u otro tratamiento requerido por el plano. Considerar distorsión y sobremedida de rectificado restante. - Rectificado cilíndrico
Alinear y apoyar la pieza; seleccionar y diamantar la muela para material y área de contacto. Rectificar como acabado muñones, diámetros y asientos críticos mediante el método adecuado, incluido acabado sin avance controlado. - Inspección final
Diámetro, redondez, cilindricidad, desviación de giro, rectitud y acabado se verifican según el plano aprobado.
Materiales para rectificado cilíndrico
Aceros endurecidos
4140, 4340, aceros para rodamientos, aceros para herramientas como A2 y D2, y otros componentes endurecidos. El acero al carbono como 1045 también puede especificarse.
Metales no ferrosos
Aluminio, aleaciones de cobre incluidos latón y bronce y determinadas aleaciones de titanio.
Aleaciones de alta temperatura
Determinadas aleaciones de base níquel, incluido Inconel.
Grado del material, dureza, sobremedida, geometría de pieza y acabado requerido se revisan conjuntamente al seleccionar el enfoque de rectificado.
CALIDAD BASADA EN EL PLANO
Controlar diámetro, redondez y desviación de giro
Un diámetro correcto es solo parte del requisito de rectificado de precisión. El rendimiento funcional también puede depender de redondez, cilindricidad, conicidad, rectitud, concentricidad, desviación de giro, relaciones de referencia y acabado.
Diámetro y forma
Especificar tolerancia dimensional junto con requisitos de redondez, cilindricidad, conicidad o rectitud.
Referencias y desviación de giro
Identificar eje funcional y referencias para desviación circular o total. Preparación y medición deben usar el sistema de referencias acordado.
Superficie y estado
Definir rugosidad, dirección de medición, dureza y requisitos de integridad superficial para contacto de rodamiento, sellado o deslizamiento.
Inspección y documentación de calidad
Diámetro
Micrómetro / MMC
Redondez
Equipo de medición de redondez
Cilindricidad
MMC / medición de forma
Desviación de giro
Comparador / MMC
Acabado superficial
Rugosímetro
Longitud / posición
MMC / medición de altura
Los métodos se seleccionan según característica y tolerancia controladas en lugar de depender de un solo sistema de medición.
Equipos habituales de inspección
- MMC
- Equipo de medición de redondez
- Rugosímetro
- Micrómetros digitales
- Comparadores de interiores
- Medidores de altura
- Bloques patrón
- Calibres
Documentación de calidad
- FAI
- COC
- Informes de inspección dimensional
- Certificados de material
- Documentación de inspección personalizada a solicitud
Especificar registros requeridos en la solicitud para incluir alcance de inspección y documentación en el presupuesto.
Preguntas frecuentes sobre rectificado cilíndrico
¿Qué tolerancias pueden mantener con rectificado cilíndrico?
La tolerancia de diámetro habitual es ±0.005 mm (±0.0002 in), con rectificado de precisión de hasta ±0.002 mm (±0.00008 in).
¿Qué acabado superficial puede alcanzar el rectificado cilíndrico?
El acabado superficial habitual es Ra 0.2–0.8 μm, con acabados de hasta Ra 0.1 μm.
¿Pueden rectificar piezas de acero endurecido?
Sí. Rectificamos como acabado superficies adecuadas de acero endurecido de hasta aproximadamente 65 HRC.
¿Pueden rectificar piezas después del tratamiento térmico?
Sí. El premecanizado deja sobremedida controlada para llevar ciertas características al tamaño final tras endurecimiento o procesamiento térmico. Distorsión, estado de referencias e integridad superficial se consideran en la ruta.
¿Pueden mecanizar y rectificar la pieza completa?
Sí. Torneado, fresado, tratamiento térmico, rectificado, acabado e inspección pueden coordinarse como proyecto según plano. El alcance presupuestado define las operaciones incluidas.
¿Cómo inspeccionan redondez y desviación de giro?
La redondez se comprueba con un equipo de redondez. La desviación de giro se comprueba con comparador o MMC respecto al eje de referencia especificado. Método, preparación y resolución deben adecuarse a la tolerancia del plano.
¿Qué información debo incluir en mi solicitud?
Enviar modelo CAD 3D y plano PDF, grado del material, dureza, estado del tratamiento térmico, diámetros críticos, tolerancias, GD&T, referencias, acabado, cantidad y documentación de inspección requerida.
¿Admiten prototipos y producción de bajo volumen?
Sí. Admitimos prototipos, lotes de bajo volumen y producción repetida. Incluya cantidad de pedido y demanda recurrente prevista para planificar ruta de mecanizado y alcance de inspección.
EMPIECE CON SU PLANO
Envíenos su plano de rectificado
Cargue archivo CAD o plano con material, dureza, diámetros críticos, tolerancias, GD&T, acabado y cantidad. Nuestro equipo revisará requisitos de rectificado y ruta de fabricación antes del presupuesto.
Guías relacionadas de grados de material
Revisar estado del material de aleación de níquel y titanio antes de planificar rectificado de precisión.