
ACABADO DE PRECISIÓN / SEGÚN PLANO
Servicios de rectificado sin centros
Diámetros uniformes. Redondez controlada. Lotes repetibles.
Rectificado sin centros de precisión para ejes, pasadores, barras, rodillos y piezas cilíndricas en bruto adecuados. Coordinamos material de entrada, mecanizado, tratamiento térmico, rectificado e inspección para diámetro, redondez, rectitud y acabado superficial definidos en plano.
- Rectificado pasante y opciones revisadas de penetración
- Prototipos y producción repetida de lotes pequeños
- Mecanizado, rectificado e inspección en un proyecto
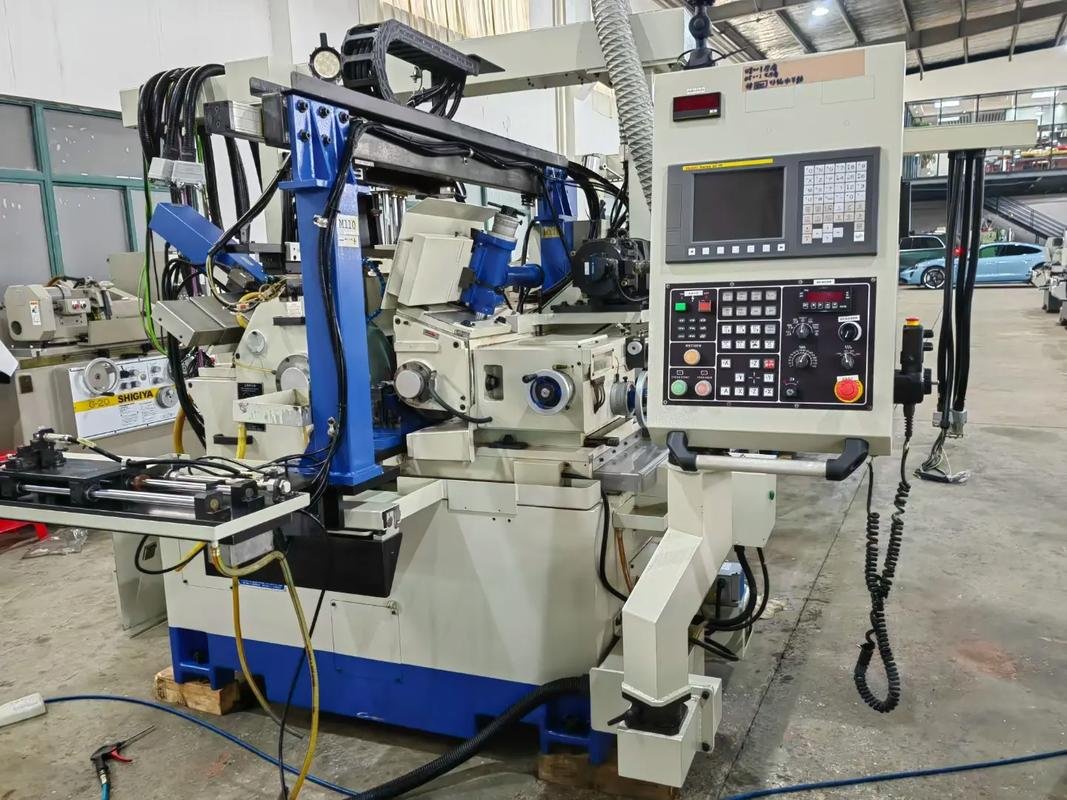
Capacidades y especificaciones de rectificado sin centros
Nuestras capacidades de rectificado sin centros admiten ejes de precisión, pasadores, barras, pasadores de posicionamiento, rodillos, casquillos y otros componentes cilíndricos que requieren diámetro, redondez, rectitud y acabado uniformes. El rectificado pasante y por penetración pueden apoyar producción repetida y lotes pequeños de precisión.
±0.002 mm*
Tolerancia de diámetro de precisión
0.002 mm*
Redondez
Ra 0.1 μm*
Mejor acabado superficial
Ø1–100 mm*
Rango de diámetro de rectificado
Especificaciones técnicas
Procesos y producción
Procesos de rectificado
Rectificado sin centros pasante, rectificado sin centros por penetración*
Método de producción
Pasante para piezas cilíndricas continuas; penetración para hombros, escalones y zonas de rectificado definidas*
Volumen de producción
Prototipos, lotes pequeños y producción repetida
Tamaño y control dimensional
Rango de diámetro
Ø1–100 mm (0.039–3.94 in)*
Tolerancia de diámetro habitual
±0.005 mm (±0.0002 in)
Tolerancia de diámetro de precisión
Hasta ±0.002 mm (±0.00008 in)*
Redondez
Hasta 0.002 mm (0.00008 in)*
Rectitud
Hasta 0.003 mm por 300 mm*
Superficie y estado del material
Acabado superficial habitual
Ra 0.2–0.8 μm
Mejor acabado superficial
Hasta Ra 0.1 μm*
Dureza del material
Materiales blandos y endurecidos; hasta aproximadamente 65 HRC para aceros adecuados*
*La capacidad y la precisión dependen del tamaño, la geometría y el material de la pieza. Las especificaciones finales se confirman según su plano.
Dónde aporta precisión el rectificado sin centros
El rectificado sin centros puede acabar piezas cilíndricas adecuadas sin puntos de centrado ni sujeción en el diámetro rectificado. El plan conecta control del diámetro exterior con rectitud del material, redondez, estado superficial y uniformidad del lote.
Diámetros de acoplamiento
Medidas exteriores controladas para interfaces de posicionamiento, deslizamiento o ajuste a presión.
Secciones redondas uniformes
Control de redondez para superficies cilíndricas funcionales y montaje repetido.
Preparación de material de precisión
Piezas redondas en bruto uniformes antes de mecanizado posterior, recubrimiento o montaje.
Uniformidad de lotes repetidos
Calibrado y manipulación planificados para supervisar tendencias de tamaño y estado superficial.
Procesos de rectificado sin centros que admitimos
El rectificado pasante suele requerir una geometría continua que pueda atravesar la zona de rectificado. Hombros, cabezas, varios diámetros, características interrumpidas y ciertos componentes cortos o de pared delgada pueden necesitar penetración, otro método o una ruta distinta. La desviación de giro respecto a referencias debe evaluarse por separado.
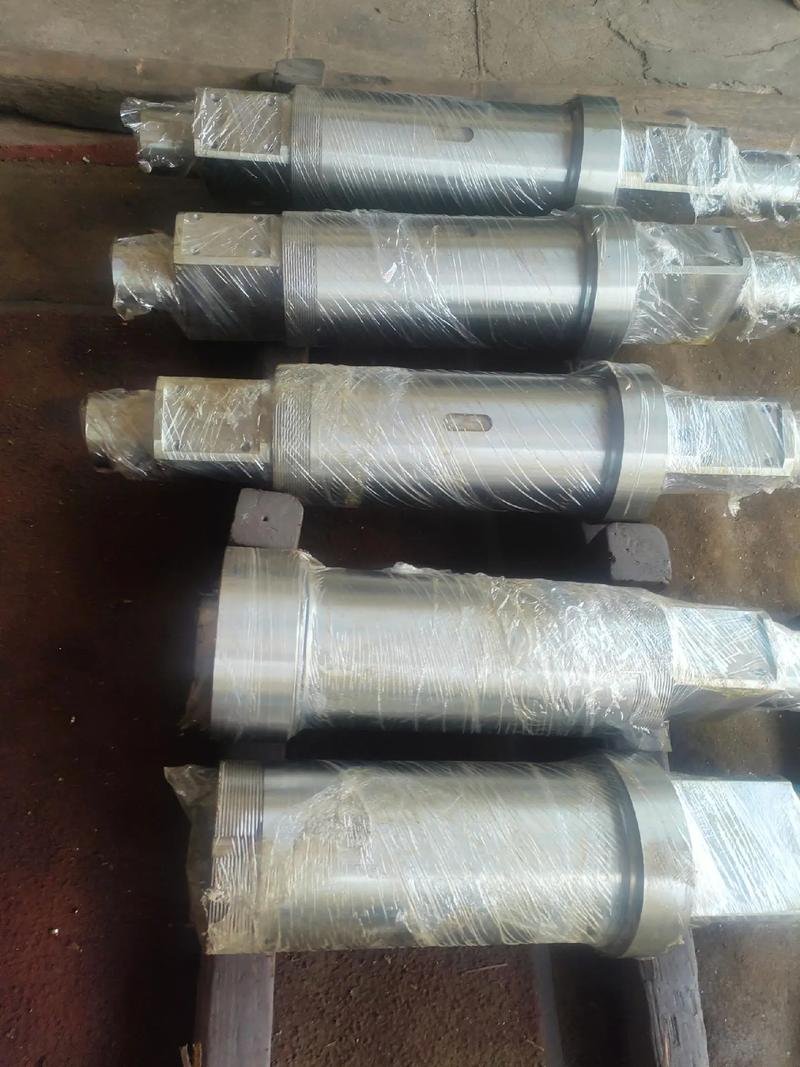
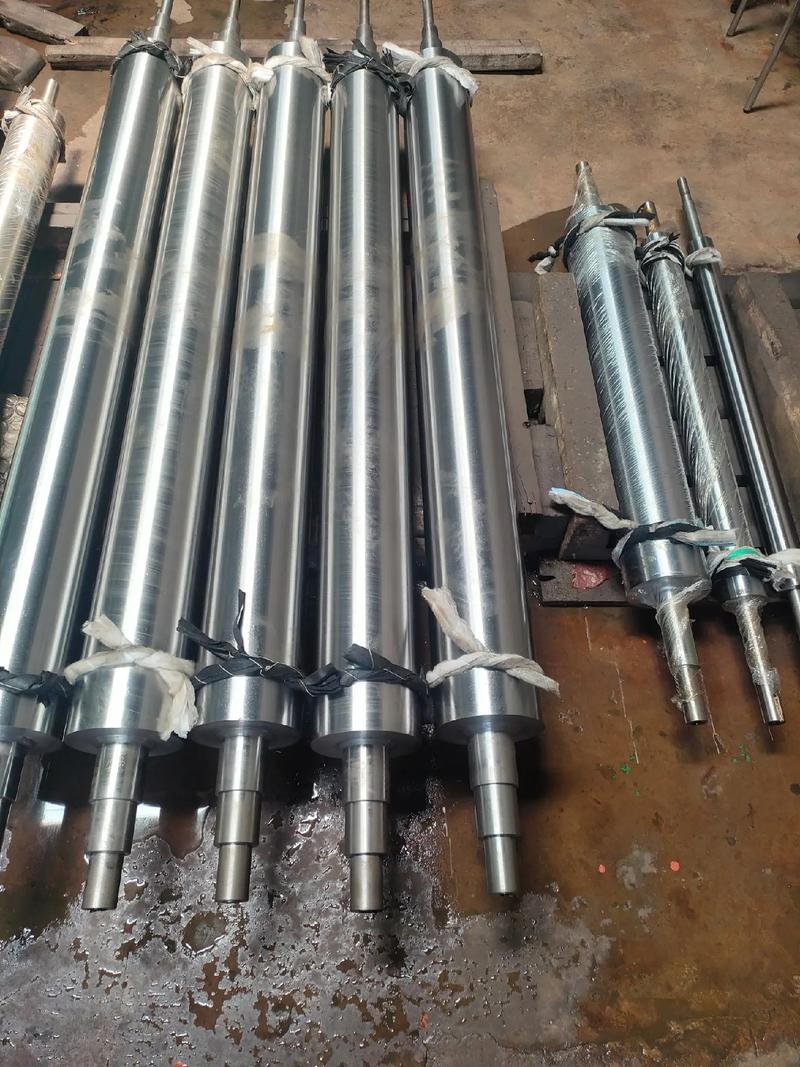
Piezas que rectificamos
- Ejes de precisión
- Pasadores
- Pasadores de posicionamiento
- Barras
- Rodillos
- Casquillos
- Ejes de apoyo
- Componentes de válvulas
- Componentes de rodamientos
- Pasadores guía
- Componentes de utillaje
- Piezas cilíndricas en bruto de precisión
Hombros, planos, orificios transversales, espesor de pared y características de extremo afectan a la selección del proceso. Una pieza cilíndrica no es automáticamente adecuada para rectificado pasante.
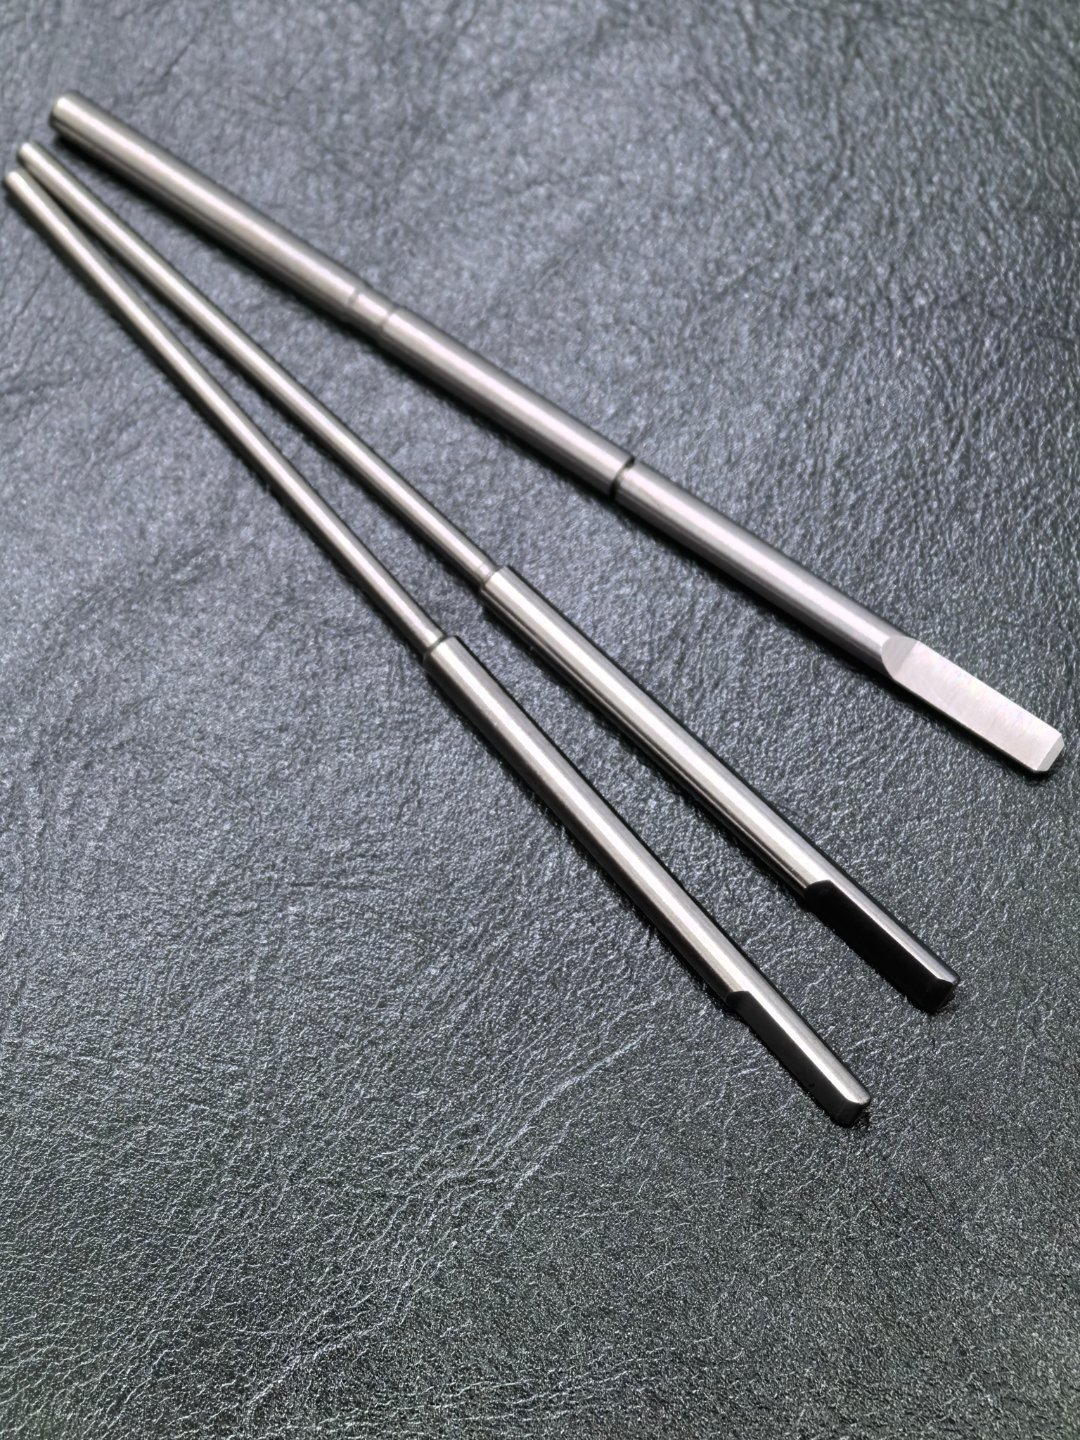
De la revisión del plano al rectificado final
- Revisión del plano y de idoneidad de pieza
Comprobar diámetros, perfil, longitud, referencias, redondez, rectitud, acabado, material, dureza y cantidad; seleccionar pasante o penetración. - Premecanizado y material de entrada
Preparar piezas en bruto o características torneadas con sobremedida controlada. Comprobar diámetro inicial, rectitud y apoyo disponible de entrada y salida. - Tratamiento térmico y estado del material
Coordinar endurecimiento u otro tratamiento especificado. Revisar movimiento, sobremedida restante y estado superficial antes de preparar el rectificado. - Preparación, prueba y rectificado sin centros
Ajustar cuchilla y muelas, diamantarlas según necesidad y verificar primeras piezas. Supervisar refrigerante, avance o ciclo de penetración, estado de muelas, tendencia dimensional y manipulación durante toda la serie. - Inspección final
Verificar diámetros exteriores, redondez, rectitud, cilindricidad cuando se requiera, acabado superficial y documentación acordada.
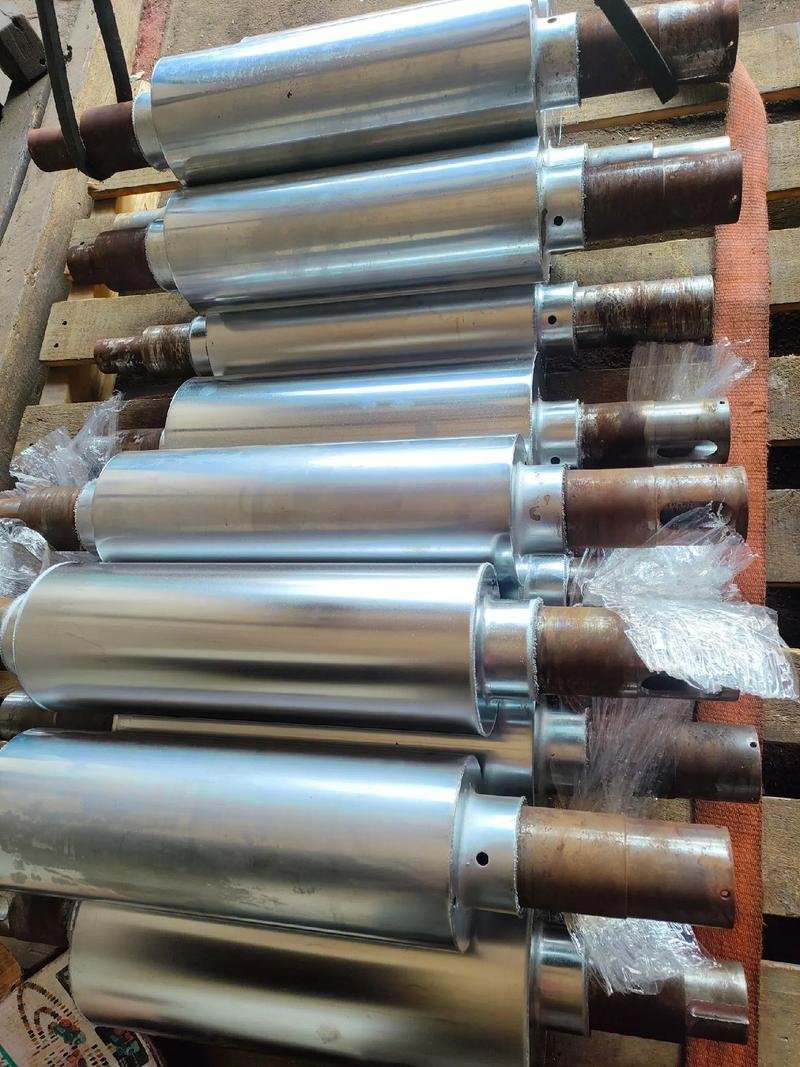
Materiales para rectificado sin centros
Aceros endurecidos
Aceros para rodamientos, aceros aleados endurecidos y otros componentes tratados térmicamente.
Aceros para herramientas
H13, O1, A2, D2, S7.
Aleaciones no ferrosas y especiales
Determinados materiales de aluminio, aleaciones de cobre, titanio, Inconel y otros rectificables según geometría y requisitos.
Grado del material, dureza, sobremedida, geometría y acabado requerido se revisan conjuntamente al seleccionar el enfoque de rectificado.
Controlar diámetro, redondez y rectitud
Una lectura de diámetro por sí sola no establece redondez, rectitud ni desviación de giro respecto a otra característica. Material de entrada, geometría de muelas y cuchilla, apoyo de pieza, condiciones de avance y referencia de inspección determinan qué requisitos puede controlar la ruta.
- Diámetro exterior
- Uniformidad de diámetro
- Redondez
- Rectitud
- Cilindricidad
- Acabado superficial
- Control de conicidad
- Uniformidad dimensional entre lotes
Redondez y preparación de muelas
Ajustar altura de trabajo, estado de cuchilla, geometría de muelas y condiciones de regulación para redondez estable.
Rectitud y apoyo
Revisar material de entrada, longitud, esbeltez, alimentación y apoyo de salida para uniformidad del eje.
Tendencia de diámetro
Utilizar comprobaciones adecuadas durante el proceso y calibres finales para gestionar deriva dimensional en el lote.
Relaciones de superficie y referencias
Controlar diamantado, refrigerante, avance y manipulación para el estado superficial. Desviación de giro o concentricidad respecto a otras características requieren referencia y plan de medición definidos.
Cilindricidad y conicidad
Evaluar la forma a lo largo de la longitud de trabajo, no solo en una sección de diámetro. Seguir uniformidad dimensional entre lotes según el plan de muestreo acordado.
Inspección y documentación de calidad
Requisito y método habitual de inspección
Diámetro exterior
Micrómetro / calibre dimensional
Redondez
Equipo de medición de redondez
Rectitud
Comparador de precisión / MMC / medición de rectitud adecuada
Cilindricidad
Medición de forma / MMC
Acabado superficial
Rugosímetro
Uniformidad de producción
Calibrado durante el proceso / inspección por muestreo / SPC cuando se requiera
Una comprobación de tamaño con micrómetro no establece redondez. Redondez y desviación de giro respecto a referencias necesitan métodos separados; preparación y resolución de inspección deben adaptarse a característica y tolerancia.
Equipos habituales de inspección
- Micrómetros digitales
- Calibres comparativos según necesidad
- Medición de redondez / forma
- MMC cuando corresponda
- Rugosímetro
- Comparadores y dispositivos de referencia especificados
Documentación de calidad
- FAI (inspección de primera pieza), cuando se especifique
- COC (certificado de conformidad), cuando se acuerde
- Informes de inspección dimensional
- Certificados de material
- Documentación de inspección personalizada a solicitud
Los métodos de inspección y registros requeridos se acuerdan con el presupuesto, utilizando equipos y resolución adecuados a cada característica y tolerancia.
Preguntas frecuentes sobre rectificado sin centros
¿Qué tolerancias de diámetro y acabados superficiales pueden mantener?
La tolerancia de diámetro habitual es ±0.005 mm (±0.0002 in), con rectificado de precisión de hasta ±0.002 mm. El acabado superficial habitual es Ra 0.2–0.8 μm, con acabados de hasta Ra 0.1 μm.
¿Debe mi pieza usar rectificado pasante o por penetración?
El rectificado pasante es adecuado para perfiles cilíndricos continuos que pueden atravesar las muelas. El rectificado por penetración permite trabajar determinadas piezas con cabeza, escalonadas o conformadas en una posición axial controlada.
¿Pueden rectificar piezas endurecidas después del tratamiento térmico?
Determinados aceros endurecidos y otros materiales adecuados pueden rectificarse como acabado. Dureza, distorsión, rectitud, sobremedida e integridad superficial se incluyen en la revisión del proceso.
¿Pueden mantener desviación de giro respecto a un orificio u otra característica del eje?
Esa relación debe especificarse y verificarse por separado. El apoyo sin centros no establece automáticamente una referencia de orificio o punto de centrado. Puede ser más adecuado rectificado cilíndrico u otra ruta de referencia.
¿Pueden mecanizar y rectificar la pieza completa?
Sí. Preparación del material, torneado, fresado adicional, tratamiento térmico, rectificado, acabado e inspección pueden coordinarse como proyecto según plano.
¿Cómo inspeccionan redondez y rectitud?
Utilizar medición adecuada de redondez o forma para redondez y un plan adecuado de MMC o medición de forma para rectitud. Apoyo de pieza, muestreo y resolución del instrumento siguen la tolerancia requerida.
¿Admiten prototipos y lotes pequeños recurrentes?
Sí. Incluya cantidad inicial, demanda recurrente y estado del material de entrada para adaptar preparación, manipulación y plan de calibrado al pedido.
¿Qué debo incluir en una solicitud de rectificado sin centros?
Enviar CAD y planos PDF con diámetro final, longitud total, perfil y características de extremo, material, dureza, material de entrada, cantidad, redondez, rectitud, acabado superficial, relaciones de referencia y registros de inspección requeridos.
Envíenos su plano de rectificado
Cargue archivo CAD y plano con material, dureza, material de entrada, cantidad, diámetros finales, longitud, perfil, redondez, rectitud, acabado superficial y requisitos de inspección. Nuestro equipo de ingeniería revisará idoneidad de pieza y ruta completa de fabricación antes del presupuesto.