
ACABADO DE PRECISIÓN / SEGÚN PLANO
Servicios de rectificado plano
Planitud controlada. Caras paralelas. Superficies funcionales.
Rectificado plano de precisión para placas, bloques, utillaje, insertos, separadores y otros componentes con caras planas críticas. Coordinamos mecanizado, tratamiento térmico, rectificado e inspección según espesor, planitud, paralelismo y acabado especificados en su plano.
- Prototipos y producción de bajo volumen
- Mecanizado, tratamiento térmico y rectificado en un proyecto
- Control de planitud, paralelismo y espesor
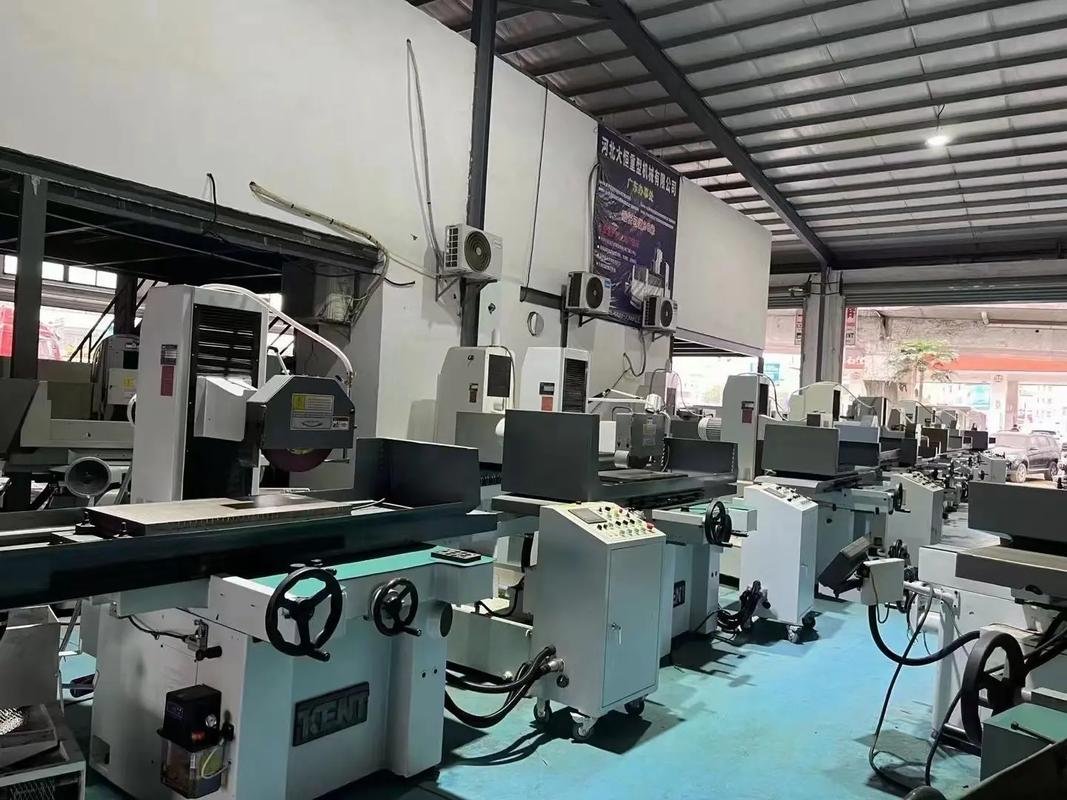
Capacidades y especificaciones de rectificado plano
Las capacidades de rectificado plano de 6CNC admiten placas de precisión, bloques, componentes de utillaje, piezas de máquina y componentes endurecidos donde son críticos planitud, paralelismo, control de espesor y acabado. Puede integrarse con mecanizado CNC, tratamiento térmico, acabado e inspección en una ruta completa según plano.
±0.003 mm*
Tolerancia de espesor de precisión
0.003 mm*
Planitud
Ra 0.1 μm*
Mejor acabado superficial
1,000 × 500 mm*
Área máxima de rectificado
Especificaciones técnicas
Procesos y sujeción
Procesos de rectificado
Rectificado plano de precisión, rectificado periférico, rectificado frontal
Sujeción
Plato magnético, fijación mecánica, fijación a medida
Capacidad y producción
Área máxima de rectificado
Hasta 1,000 × 500 mm (39.4 × 19.7 in)*
Altura máxima de pieza
Hasta 400 mm (15.7 in)*
Peso máximo de pieza
Hasta 500 kg (1,102 lb)*
Volumen de producción
Prototipos, lotes pequeños de 1–600 piezas y producción repetida
Precisión y estado del material
Tolerancia de espesor habitual
±0.005 mm (±0.0002 in)
Tolerancia de espesor de precisión
Hasta ±0.003 mm (±0.00012 in)*
Planitud
Hasta 0.003 mm (0.00012 in)*
Paralelismo
Hasta 0.003 mm (0.00012 in)*
Acabado superficial habitual
Ra 0.2–0.8 μm
Mejor acabado superficial
Hasta Ra 0.1 μm*
Dureza del material
Materiales blandos y endurecidos; hasta aproximadamente 65 HRC para aceros adecuados*
*La capacidad y la precisión dependen del tamaño, la geometría y el material de la pieza. Las especificaciones finales se confirman según su plano.
Dónde aporta precisión el rectificado plano
Cuando una superficie fresada o tratada térmicamente debe ser más plana, paralela o uniforme, el rectificado plano ofrece una ruta controlada de acabado. La pieza se apoya en un plato o dispositivo adecuado mientras se eliminan pequeñas cantidades de material de las caras especificadas.
Caras de referencia
Apoyos de referencia y caras de posicionamiento estables para colocar componentes de forma repetible.
Caras de acoplamiento paralelas
Superficies opuestas con relación definida para montaje y distribución de cargas.
Espesor controlado
Secciones acabadas para alturas de apilamiento, holguras y dimensiones de separadores.
Acabado posterior al tratamiento térmico
Dimensionado final de determinadas caras endurecidas tras procesamiento térmico y distorsión.
Superficies de guía y montaje
Superficies de referencia, caras de acoplamiento de precisión e interfaces de montaje con geometría controlada.
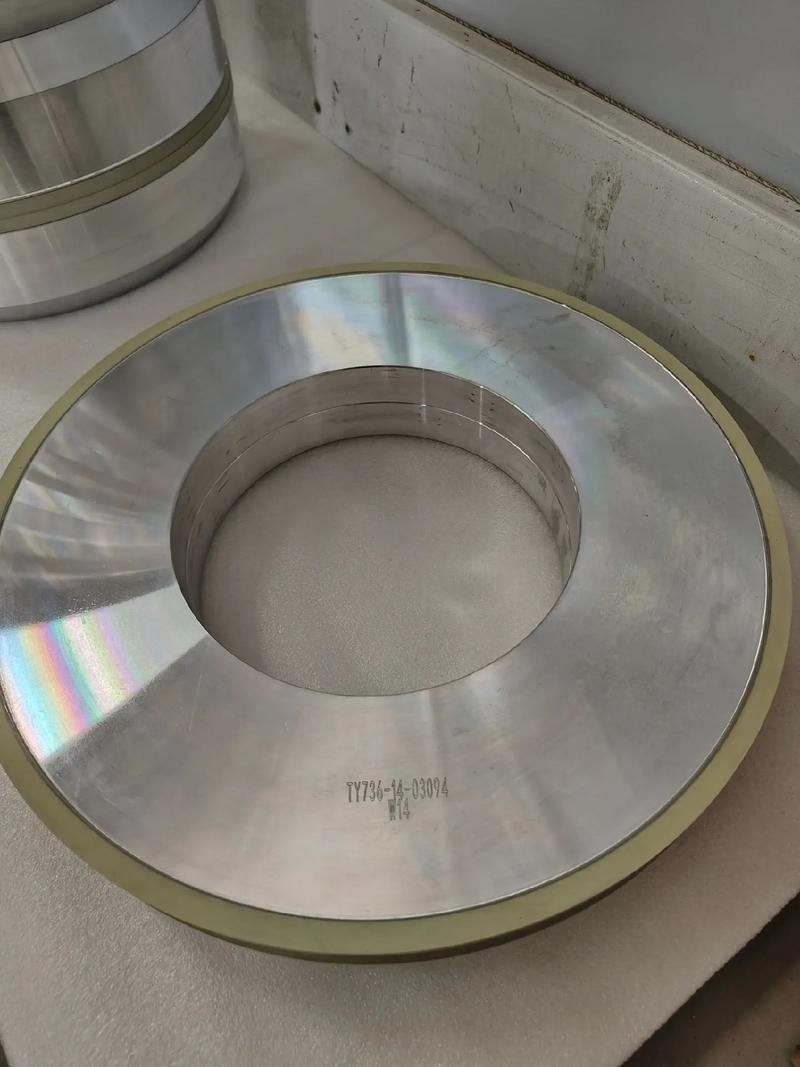
Procesos de rectificado plano que admite 6CNC
Especificación de muela, estado del diamantado, avances y pasadas se seleccionan según material y área de contacto. Las piezas pequeñas y delicadas requieren apoyo y manipulación controlados.
Piezas que rectificamos
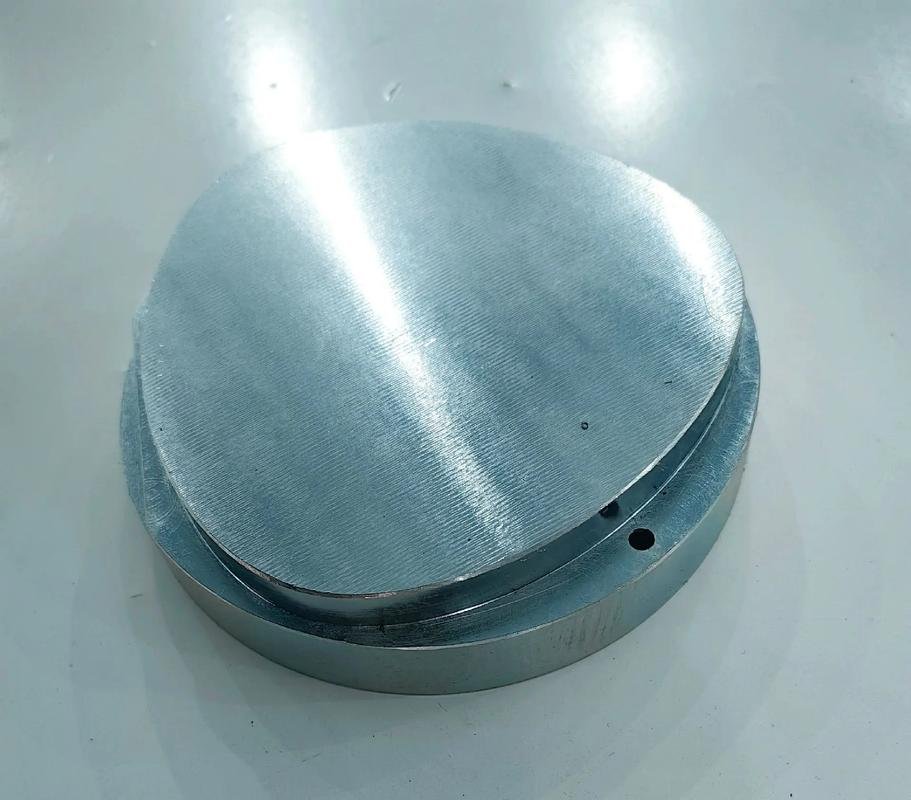
- Placas de precisión
- Bloques de máquina
- Componentes de utillaje
- Componentes de dispositivos
- Componentes de matrices y moldes
- Separadores
- Placas de desgaste
- Componentes de guía
- Componentes de montaje
- Componentes de máquina endurecidos
- Componentes de espesor crítico
Las caras planas constituyen el alcance del rectificado. Orificios, cajeras, perfiles y otras características pueden prepararse mediante la operación adecuada.
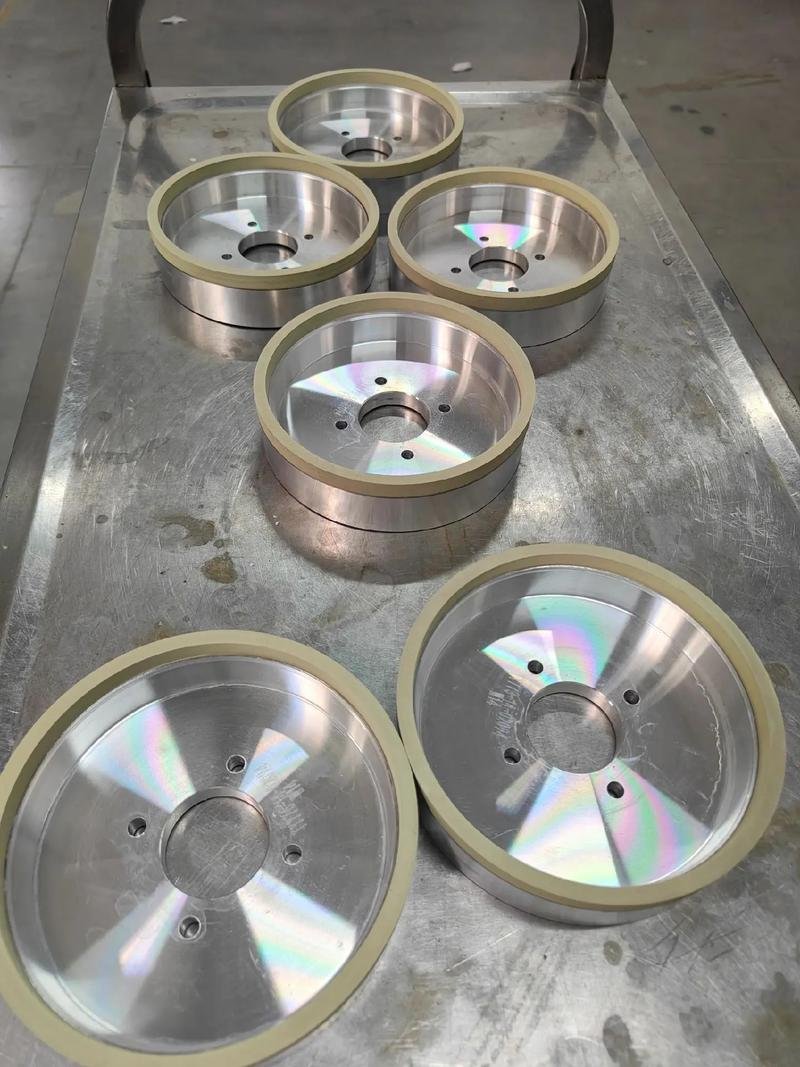
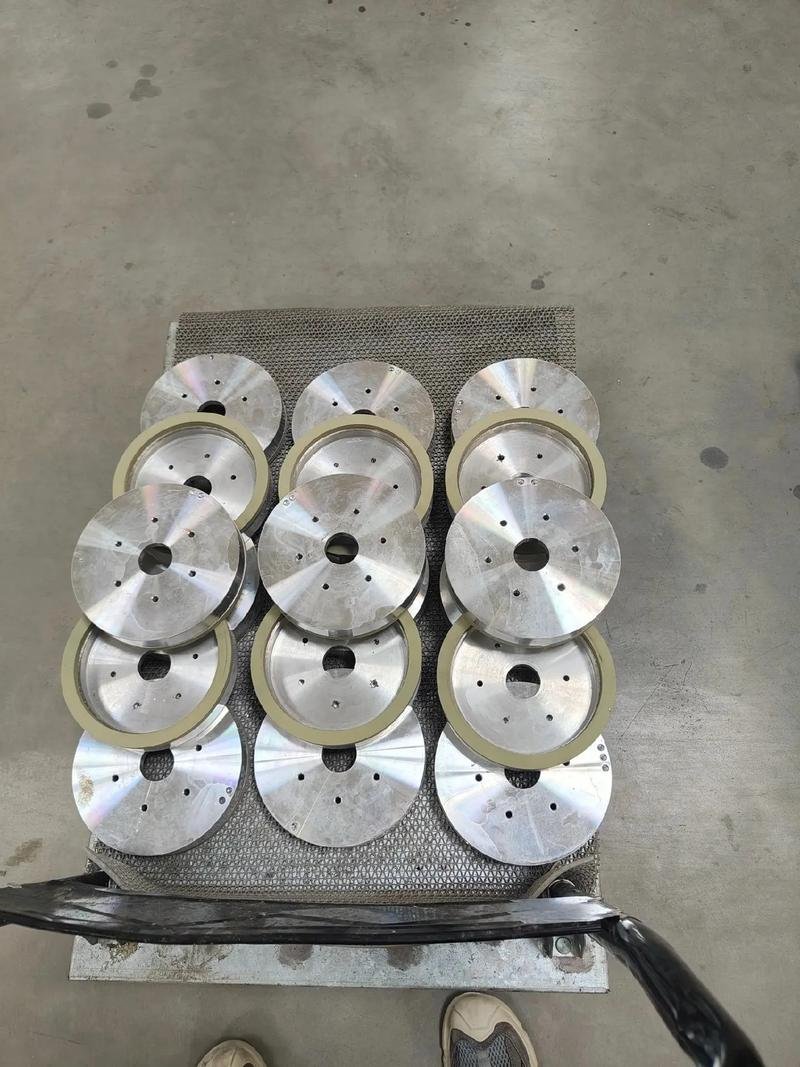
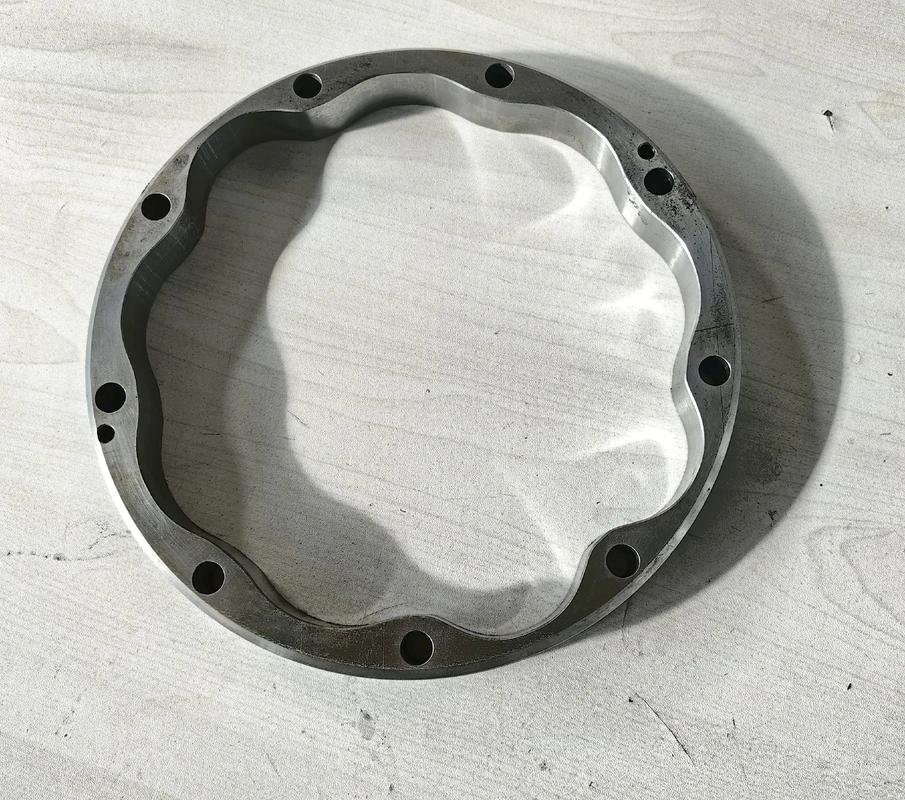
De la revisión del plano al rectificado final
- Revisión de plano y referencias
Identificar caras funcionales, referencias, planitud, paralelismo, espesor, acabado, estado del material y requisitos de inspección. - Premecanizado y planificación de sobremedidas
Fresar o mecanizar de otro modo la geometría general dejando sobremedida controlada. Considerar flexibilidad de sección y acceso. - Tratamiento térmico y estabilidad
Coordinar endurecimiento o alivio de tensiones cuando sea necesario. Prever movimiento antes de establecer la preparación de acabado. - Rectificado plano
Seleccionar sujeción, diamantar la muela y acabar caras especificadas. Gestionar refrigerante, calor, acabado sin avance y orientación de pieza durante el ciclo. - Inspección final
Verificar espesor, geometría de cara, relaciones de referencia y acabado requeridos mediante apoyo y métodos de medición adecuados.
Materiales para rectificado plano
Aceros endurecidos y aleados
4140, 4340, C45, aceros para rodamientos y otros componentes de acero endurecido.
Aceros para herramientas
H13, O1, A2, D2, S7.
Metales no ferrosos
Determinadas aleaciones de aluminio, cobre, latón y titanio cuando sean adecuadas para el requisito de rectificado.
Aleaciones de alta temperatura
Determinadas aleaciones de base níquel, incluidos Inconel 625 e Inconel 718.
Grado del material, dureza, sobremedida, geometría y acabado requerido se revisan conjuntamente al seleccionar el enfoque de rectificado.
Controlar planitud, paralelismo y espesor
Una cara de aspecto liso no demuestra planitud ni paralelismo. El rendimiento depende de geometría especificada, estabilidad del material, estado de apoyo y relación con las referencias del plano.
- Espesor
- Planitud
- Paralelismo
- Perpendicularidad
- Acabado superficial
- Relaciones de referencia
- Altura de escalón
- Precisión de superficies de acoplamiento
Estrategia de referencias
Relacionar caras rectificadas con referencias funcionales del plano en lugar de tratar cada superficie aisladamente.
Control térmico
Gestionar calor de rectificado, suministro de refrigerante, estado de muela y temperatura de medición.
Estabilidad de pieza
Revisar tensión residual, movimiento por tratamiento térmico, espesor de sección, apoyo y fuerza de sujeción.
Integridad superficial
Seleccionar muela, diamantado y pasadas según requisitos de acabado y riesgo de quemado o daño metalúrgico.
Perpendicularidad y altura de escalón
Controlar relaciones de caras adyacentes, altura de escalón y superficies de acoplamiento precisas según el esquema de referencias del plano.
Inspección y documentación de calidad de 6CNC
Requisito y método habitual de inspección
Espesor
Micrómetro / MMC
Planitud
MMC / medición sobre mármol
Paralelismo
Micrómetro / MMC
Perpendicularidad
MMC / medición de precisión
Acabado superficial
Rugosímetro
Posición / relaciones de referencia
MMC
Apoyo de inspección, muestreo, preparación de referencias y resolución se seleccionan según característica y tolerancia. Comparaciones con micrómetro para paralelismo requieren referencia y plan de muestreo adecuados; una lectura única de espesor no establece planitud ni paralelismo.
Equipos habituales de inspección
- Micrómetros digitales
- Comparadores y medidores de altura
- Mármol de medición y apoyos adecuados
- MMC / medición de forma según necesidad
- Rugosímetro
- Bloques patrón
Documentación de calidad
- FAI (inspección de primera pieza), cuando se especifique
- COC (certificado de conformidad), cuando se acuerde
- Informes de inspección dimensional
- Certificados de material
- Documentación de inspección personalizada a solicitud
Los métodos de inspección y registros requeridos se acuerdan con el presupuesto, utilizando equipos y resolución adecuados a cada característica y tolerancia.
Preguntas frecuentes sobre rectificado plano
¿Qué tolerancias de planitud, paralelismo y espesor pueden mantener?
La tolerancia de espesor habitual es ±0.005 mm (±0.0002 in), con tolerancias de precisión de hasta ±0.003 mm y planitud y paralelismo de hasta 0.003 mm.
¿Qué acabado puede alcanzar el rectificado plano?
El acabado superficial habitual es Ra 0.2–0.8 μm, con acabados de hasta Ra 0.1 μm.
¿Pueden rectificar acero endurecido tras tratamiento térmico?
Sí, determinadas caras de acero endurecido pueden rectificarse como acabado tras tratamiento térmico. El plan contempla dureza, distorsión, sobremedida e integridad superficial.
¿Pueden rectificar placas delgadas o piezas no magnéticas?
Estas piezas necesitan apoyo y sujeción adecuados. Pueden utilizarse dispositivos mecánicos o a medida cuando no sea adecuada la sujeción magnética; las secciones delgadas deben evaluarse por distorsión durante sujeción y liberación.
¿Pueden mecanizar y rectificar la pieza completa?
Sí. Mecanizado, electroerosión cuando sea necesaria, tratamiento térmico, rectificado, acabado e inspección pueden coordinarse en un proyecto. El presupuesto define las operaciones incluidas.
¿Cómo inspeccionan planitud y paralelismo?
La planitud utiliza un plan adecuado de medición de forma o MMC sobre la cara especificada. El paralelismo se comprueba respecto a la referencia del plano con comparador, medición de altura o MMC adecuados. Apoyo y muestreo se definen para la tolerancia.
¿Admiten prototipos y lotes pequeños recurrentes?
Sí. Incluya cantidad inicial y demanda recurrente prevista. Planificamos sujeción, ruta de fabricación y alcance de inspección según el lote.
¿Qué debo incluir en una solicitud de rectificado plano?
Enviar modelo CAD y plano PDF con material, dureza, cantidad, caras funcionales, esquema de referencias, espesor, planitud, paralelismo, acabado, requisitos de recubrimiento y registros de inspección necesarios.
Envíenos su plano de rectificado
Cargue archivo CAD y plano controlado con material, dureza, cantidad, caras críticas, espesor, planitud, paralelismo, acabado y requisitos de inspección. Nuestro equipo revisará la ruta de fabricación antes del presupuesto.
Guías relacionadas de grados de material
Revisar estado del tratamiento térmico y requisitos de integridad superficial de piezas de aleación de níquel.