
Una superficie mecanizada con CNC puede parecer perfectamente plana y aun así ser inadecuada para un sello mecánico, conjunto óptico, válvula de precisión, calibre o dispositivo de semiconductores.
La razón es sencilla: el acabado superficial y la planitud no son lo mismo.
Una superficie con un Ra muy bajo puede presentar:
- Ligera curvatura
- Puntos altos locales
- Ondulación
- Variación de espesor
- Paralelismo deficiente
- Marcas de rectificado
- Deformación por tratamiento térmico
Cuando estos errores afectan al sellado, alineación, contacto, fugas, rendimiento óptico o precisión del conjunto, el fresado convencional o el rectificado plano pueden dejar de ser suficientes.
Aquí se utiliza el lapeado de precisión como acabado.
El lapeado es un acabado abrasivo controlado que elimina cantidades muy pequeñas de material y mejora la geometría y la superficie. Resulta valioso cuando se necesitan caras de contacto muy planas, espesor controlado, paralelismo estrecho o un acabado muy fino.
Aplicaciones habituales:
- Sellos mecánicos
- Placas de válvula
- Componentes de calibres
- Separadores de precisión
- Componentes ópticos
- Piezas de equipos de semiconductores
- Componentes de bombas
- Componentes cerámicos
- Componentes de máquinas de precisión
- Piezas aeroespaciales y médicas
En muchas piezas de precisión a medida, el lapeado no es el proceso principal. Es la operación final que lleva una superficie crítica de mecanizada con exactitud a funcionalmente precisa.
¿Qué es el lapeado de precisión?
En el lapeado de precisión, la pieza se mueve contra una placa de lapeado mientras partículas abrasivas eliminan cantidades microscópicas de material.
A diferencia del fresado o torneado, no utiliza un filo de corte definido.
El material se elimina mediante numerosas partículas pequeñas que actúan entre la pieza y la superficie de lapeado.
Abrasivos habituales:
- Óxido de aluminio
- Carburo de silicio
- Diamante
Según el material y el proceso, el abrasivo puede estar suspendido en un líquido o utilizarse en otro sistema de lapeado controlado.
El objetivo principal normalmente no es eliminar mucho material.
En cambio, el lapeado de alta precisión se utiliza para mejorar características como:
- Planitud
- Paralelismo
- Espesor
- Rugosidad superficial
- Uniformidad superficial
- Condiciones de contacto
Esta distinción es importante.
Si deben eliminarse 1 mm de material, el lapeado probablemente no sea el primer proceso adecuado.
Si la pieza está muy cerca de sus dimensiones finales y los últimos micrómetros determinan si sella, se alinea o funciona correctamente, el lapeado puede ser el proceso indicado.
¿Cómo funciona el lapeado?
En una operación típica de lapeado plano , las piezas se colocan contra una placa giratoria.
Las partículas se distribuyen sobre la placa, normalmente mediante una suspensión o un sistema abrasivo controlado.
El movimiento relativo entre pieza, abrasivo y placa elimina gradualmente los puntos altos microscópicos.
El proceso básico puede resumirse así:
Premecanizado → Rectificado previo si es necesario → Lapeado → Limpieza → Inspección
La secuencia exacta depende de la pieza.
1. Mecanizado previo
Primero se fabrica la pieza cerca de su tamaño final.
Esto puede incluir:
- Fresado CNC
- Torneado CNC
- Rectificado plano
- Rectificado cilíndrico
- Electroerosión
- Tratamiento térmico
Normalmente no debe recurrirse al lapeado para corregir económicamente errores grandes de mecanizado.
Una buena geometría inicial hace el proceso más rápido y previsible.
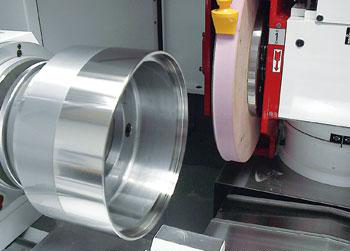
2. Preparación de la placa
El estado de la placa de lapeado es crítico.
La placa debe mantener la geometría requerida porque su forma influye en la superficie de la pieza.
En lapeado plano de alta precisión, su estado se supervisa y corrige continuamente.
Una placa excesivamente cóncava o convexa puede transferir esos errores de forma a las piezas.
Por eso, acondicionar la placa forma parte esencial del lapeado de precisión y no es solo mantenimiento rutinario.
3. Aplicación del abrasivo
Las partículas se introducen entre el componente y la superficie de lapeado.
El abrasivo correcto depende de:
- Material de la pieza
- Dureza
- Estado superficial inicial
- Material que debe eliminarse
- Acabado superficial requerido
- Tiempo de procesamiento deseado
Un abrasivo más grueso puede aumentar la tasa de eliminación.
Al aproximarse al acabado final suele utilizarse un abrasivo más fino.
4. Movimiento relativo controlado
La placa gira mientras los componentes se desplazan sobre su superficie.
Se busca distribuir uniformemente el desgaste tanto en las piezas como en la placa.
El movimiento controlado evita que la pieza repita siempre la misma trayectoria.
Esto importa para la uniformidad superficial y la planitud de la placa.
5. Eliminación progresiva de material
El abrasivo elimina gradualmente picos y zonas altas microscópicas.
La tasa de eliminación es baja frente al mecanizado convencional.
Esto es deliberado.
Su carácter lento y controlado permite afinar la geometría sin las fuerzas relativamente grandes del mecanizado pesado.
6. Limpieza
Deben eliminarse a fondo los compuestos de lapeado y los residuos abrasivos.
Esto es especialmente importante para:
- Componentes hidráulicos
- Piezas médicas
- Conjuntos ópticos
- Equipos de semiconductores
- Cojinetes de precisión
- Componentes de sellado
El abrasivo residual puede dañar un conjunto de precisión si permanece en la pieza acabada.
7. Inspección
Las piezas acabadas pueden comprobarse en cuanto a:
- Planitud
- Espesor
- Paralelismo
- Rugosidad superficial
- Exactitud dimensional
- Aspecto visual
El método de inspección debe corresponder al requisito del plano.
¿Por qué se utiliza el lapeado?
Los procesos de mecanizado de precisión ya consiguen una exactitud muy buena.
¿Por qué añadir otra operación de acabado?
Porque algunas aplicaciones dependen de características superficiales que una tolerancia dimensional normal no describe por sí sola.
Considere dos placas metálicas.
Ambas se mecanizan a:
10.00 ±0.01 mm de espesor
Las dos pueden cumplir esa dimensión.
Pero una puede presentar:
- 8 μm de error de planitud
Mientras la otra presenta:
- 1 μm de error de planitud
En un soporte corriente, esta diferencia puede ser irrelevante.
En una placa de sellado o soporte óptico, puede determinar si el conjunto funciona.
El lapeado se utiliza cuando estos pequeños errores geométricos se convierten en requisitos funcionales.
¿Qué mejora el lapeado de precisión?
Puede mejorar varias características superficiales simultáneamente.
Planitud
La planitud controla cuánto se desvía una superficie de un plano teórico perfecto.
Este es uno de los principales motivos para especificar el lapeado plano.
La planitud importa en aplicaciones como:
- Sellos mecánicos
- Placas de válvula
- Soportes ópticos
- Bloques patrón
- Componentes de vacío
- Dispositivos para semiconductores
- Superficies de montaje de precisión
El estado y la planitud de la placa afectan directamente a la planitud alcanzable en la pieza.
Paralelismo
Una pieza puede necesitar que sus dos caras opuestas mantengan un paralelismo estrecho.
Esto importa cuando la pieza controla:
- Altura del conjunto
- Precarga del cojinete
- Separación
- Alineación
- Compresión
- Posición de la trayectoria óptica
El lapeado a doble cara puede ser especialmente útil cuando deben controlarse a la vez espesor y paralelismo.
Espesor
Elimina poco material, pero permite llevar componentes de precisión a un espesor final estrechamente controlado.
Ejemplos habituales:
- Separadores
- Arandelas
- Placas de válvula
- Sustratos cerámicos
- Calces de precisión
Acabado superficial
Puede producir acabados muy finos porque el material se elimina mediante interacciones abrasivas diminutas, no con un filo convencional.
No debe exigirse automáticamente una rugosidad extremadamente baja si la función no la necesita.
Una superficie de sellado, un componente óptico y una cara de posicionamiento pueden necesitar características distintas.
Contacto superficial
Dos superficies aparentemente planas contactan realmente en puntos altos microscópicos.
El lapeado puede aumentar el área de contacto efectiva al reducir esos picos y mejorar la geometría general.
Esto puede ser importante para:
- Sellado
- Sistemas de vacío
- Superficies de acoplamiento de precisión
- Superficies mecánicas de referencia
Planitud y rugosidad superficial no son lo mismo
Es uno de los conceptos más importantes del acabado de precisión.
Rugosidad superficial describe la textura a una escala relativamente pequeña.
Planitud describe la forma global de la superficie.
Una pieza puede tener:
Ra 0.1 μm
y aun así no ser suficientemente plana.
Del mismo modo, una superficie muy plana puede tener una textura rugosa.
Si ambas características son funcionalmente importantes, deben especificarse por separado.
Un plano que solo indique:
Ra 0.2 μm
no exige automáticamente una planitud excepcional.
Y un plano que especifique:
Planitud 0.003 mm
no define automáticamente un acabado de calidad óptica.
Lapeado plano
El lapeado plano es una de las modalidades más habituales del lapeado de precisión.
Se utiliza cuando una o varias superficies planas necesitan más planitud o calidad de la que el mecanizado convencional consigue económicamente.
Las piezas se colocan contra una placa de planitud controlada mientras el abrasivo elimina pequeñas cantidades de material.
El lapeado plano se utiliza habitualmente para:
- Caras de sellado
- Placas de válvula
- Separadores
- Componentes de bombas
- Arandelas de precisión
- Componentes de carburo
- Cerámicas
- Sustratos ópticos
- Componentes de semiconductores
El proceso puede realizarse a una o a dos caras.
Lapeado a una cara
En el lapeado a una cara, una superficie principal de la pieza se procesa contra una placa.
Resulta útil cuando:
- Solo una cara es crítica
- La cara opuesta tiene otra geometría
- No es necesario controlar el espesor simultáneamente
- La pieza no puede procesarse entre dos placas
Los sistemas de una cara son habituales para acabados planos de precisión.
Lapeado a doble cara
Procesa simultáneamente dos superficies opuestas.
Las piezas suelen alojarse en portapiezas situados entre placas superior e inferior.
Puede mejorar la productividad cuando ambas caras tienen requisitos exigentes.
Ventajas habituales:
- Procesamiento simultáneo de dos caras
- Mejor paralelismo
- Espesor controlado
- Alta uniformidad del lote
Aplicaciones comunes:
- Arandelas de precisión
- Placas delgadas
- Componentes cerámicos
- Componentes de semiconductores
- Elementos de sellado
- Separadores
En piezas de producción con dos caras paralelas críticas, puede ser más eficiente que procesar cada cara por separado.
Servicio de lapeado de metales
Un servicio de lapeado de metales puede utilizarse después del mecanizado CNC, tratamiento térmico o rectificado para acabar superficies metálicas críticas.
Los materiales metálicos habituales incluyen:
- Acero inoxidable
- Acero al carbono
- Acero aleado
- Acero para herramientas
- Aluminio
- Cobre
- Latón
- Carburo
- Aleaciones de níquel
- Titanio
El proceso debe adaptarse al material.
La elección del abrasivo, material de placa, presión, química de la suspensión y tiempo cambia según la dureza y el comportamiento superficial.
Lapeado de acero inoxidable
Los componentes inoxidables suelen lapearse cuando requieren:
- Superficies de sellado precisas
- Alta planitud
- Baja rugosidad
- Espesor controlado
Las aplicaciones incluyen:
- Componentes de válvulas
- Equipos médicos
- Componentes de vacío
- Equipos de semiconductores
- Piezas de control de fluidos
Los inoxidables varían mucho en dureza y mecanizabilidad; el abrasivo y los parámetros dependen del grado específico.
Lapeado de acero endurecido
El lapeado es especialmente útil después del tratamiento térmico.
Una secuencia típica puede ser:
Mecanizado CNC → Tratamiento térmico → Rectificado plano → Lapeado de precisión
El tratamiento térmico puede introducir pequeñas deformaciones.
El rectificado restablece la mayor parte de la geometría.
Después, el lapeado afina la superficie cuando se necesitan planitud o acabado muy exigentes.
Componentes endurecidos habituales:
- Placas de válvula
- Componentes de calibres
- Herramientas y utillaje
- Placas de desgaste
- Piezas de máquinas de precisión
Lapeado de aluminio
El aluminio también puede lapearse, pero requiere abrasivos y placas adecuados.
Como es relativamente blando frente al acero endurecido o la cerámica, un proceso inadecuado puede causar:
- Arañazos
- Abrasivo incrustado
- Embarrado superficial
- Daños en los bordes
Por tanto, el proceso debe elegirse según la aleación y la superficie final requerida.
Lapeado de cerámicas y materiales duros
El lapeado de precisión también se utiliza ampliamente en materiales duros y frágiles.
Ejemplos:
- Alúmina
- Zirconia
- Carburo de silicio
- Zafiro
- Cerámicas técnicas
Los abrasivos de diamante son habituales para materiales muy duros.
Las aplicaciones incluyen:
- Equipos de semiconductores
- Componentes ópticos
- Componentes electrónicos
- Componentes de desgaste
- Piezas cerámicas de precisión
El objetivo puede combinar:
- Planitud
- Espesor
- Acabado superficial
- Calidad de los bordes
Lapeado y pulido: ¿cuál es la diferencia?
Los términos lapeado y pulido se utilizan juntos con frecuencia, pero no describen exactamente el mismo objetivo.
Lapeado
El lapeado se centra principalmente en:
- Corrección geométrica
- Planitud
- Paralelismo
- Espesor
- Eliminación controlada de material
- Refinamiento superficial
Pulido
El pulido se centra más en:
- Acabado superficial
- Reflectividad
- Aspecto visual
- Eliminación de defectos superficiales muy finos
Por tanto, una pieza puede pasar por:
Rectificado → Lapeado → Pulido
según el requisito final.
La frontera exacta entre lapeado fino y pulido puede variar según el material y el proceso.
Lapeado de precisión frente a rectificado plano
Ambos son acabados de precisión, pero corresponden a etapas distintas de fabricación.
| Característica | Rectificado plano | Lapeado de precisión |
|---|---|---|
| Eliminación de material | Moderada | Muy baja |
| Abrasivo | Muela abrasiva aglomerada | Abrasivo suelto o sistema abrasivo controlado |
| Planitud | Muy buena | Potencial extremadamente alto |
| Acabado superficial | Fino | Muy fino |
| Etapa de producción | Intermedia o final | Acabado final |
| Eliminación de mucho sobremetal | Mejor | Poco adecuado |
| Control preciso del espesor | Bueno | Excelente para pequeñas correcciones finales |
El rectificado plano suele ser más eficiente para acercar la pieza al espesor final.
Después se utiliza lapeado cuando los requisitos restantes superan lo que el rectificado puede ofrecer fiable o económicamente.
En muchos componentes de precisión, ambos procesos son complementarios.
Lapeado frente a fresado
El fresado CNC genera la geometría básica del componente.
Puede crear:
- Cavidades
- Orificios
- Ranuras
- Contornos
- Caras planas
- Roscas
- Características 3D complejas
El mecanizado CNC moderno puede producir excelentes superficies planas.
Sin embargo, normalmente no es la primera opción para una planitud extremadamente estricta combinada con un acabado muy fino.
Por ello, una secuencia habitual puede ser:
Fresado CNC → Rectificado plano → Lapeado
No todas las piezas necesitan las tres etapas.
La secuencia correcta depende de los requisitos del plano.
Lapeado frente a pulido
Si el requisito principal es el aspecto o una rugosidad muy baja, el pulido puede bastar.
Si lo principal es la geometría dimensional de la superficie, el lapeado suele ser más pertinente.
Por ejemplo:
Un panel decorativo de acero inoxidable puede necesitar pulido.
La cara de un sello mecánico puede necesitar lapeado.
Un componente óptico puede necesitar ambos.
Esta distinción evita un error técnico importante:
Una superficie brillante no es necesariamente una superficie de precisión plana.
Lapeado frente a bruñido
Ambos son acabados abrasivos, pero normalmente se utilizan para geometrías distintas.
Lapeado
Se utiliza habitualmente para:
- Superficies planas
- Caras de acoplamiento
- Espesor preciso
- Planitud superficial
Bruñido
Se utiliza habitualmente para:
- Orificios cilíndricos interiores
- Redondez del orificio
- Cilindricidad
- Textura superficial del orificio
Por ejemplo:
Un componente de válvula hidráulica puede necesitar:
- Bruñido dentro de un orificio de precisión
- Lapeado en una cara de sellado
Por tanto, ambos procesos pueden aplicarse a la misma pieza.
¿Cuánto material elimina el lapeado?
El lapeado es un proceso de acabado.
Normalmente debe eliminar solo una pequeña cantidad de material.
El sobremetal ideal depende de:
- Material
- Tamaño de la pieza
- Planitud inicial
- Proceso de mecanizado anterior
- Rugosidad superficial
- Deformación por tratamiento térmico
- Planitud final
- Espesor final
- Acabado requerido
No existe un sobremetal de lapeado universal para todas las piezas.
Esto es importante al planificar la fabricación.
Si queda poco material, quizá no se eliminen completamente las marcas o los errores geométricos previos.
Si queda demasiado, aumentan considerablemente el tiempo de ciclo y el coste.
Lo mejor es controlar el mecanizado o rectificado previo para que el lapeado solo realice la corrección final de precisión.
Por qué importa la calidad inicial
El lapeado no puede recuperar económicamente cualquier pieza mal mecanizada.
Suponga que una pieza exige planitud final muy estricta, pero llega al lapeado con:
- Marcas de fresado profundas
- Curvatura importante
- Conicidad excesiva
- Gran variación de espesor
El ciclo puede resultar innecesariamente largo.
También puede ser difícil mantener un control dimensional uniforme.
Por ello, una buena planificación considera el lapeado desde el principio.
En una pieza de precisión a medida, puede implicar controlar:
- Mecanizado de desbaste
- Alivio de tensiones
- Tratamiento térmico
- Mecanizado de acabado
- Rectificado
- Sobremetal de lapeado
- Inspección final
El resultado depende de toda la secuencia, no solo de la última máquina utilizada.
¿Qué precisión puede alcanzar el lapeado?
Es una pregunta habitual, pero dar una cifra universal puede resultar engañoso.
El resultado alcanzable depende de:
- Tamaño del componente
- Área de contacto
- Material
- Espesor
- Geometría inicial
- Estado de la placa
- Tamaño del abrasivo
- Configuración de la máquina
- Estabilidad térmica
- Método de inspección
Los sistemas de alta precisión pueden controlar la planitud a escala micrométrica y, en aplicaciones especializadas, submicrométrica.
No debe esperarse que una pieza cerámica pequeña y una placa grande de acero logren el mismo resultado en las mismas condiciones.
Los planos deben definir la necesidad funcional real, no limitarse a pedir «la máxima planitud posible».
¿Cómo se mide la planitud lapeada?
Una planitud de alta precisión requiere equipos de inspección adecuados.
Posibles métodos:
- Planos ópticos
- Luz monocromática
- Interferometría
- MMC
- Comparadores de precisión
- Perfilometría superficial
- Sistemas especializados de medición de planitud
El método correcto depende de:
- Tamaño del componente
- Tolerancia de planitud
- Reflectividad superficial
- Material
- Aplicación
Con especificaciones muy estrictas, también puede importar la estabilidad ambiental.
La variación térmica afecta tanto a la pieza como al sistema de medición.
¿Qué significan las bandas de luz en la inspección del lapeado?
En superficies reflectantes muy planas puede evaluarse la planitud con un plano óptico y luz monocromática.
Al colocar el plano óptico sobre la pieza, aparecen franjas de interferencia.
Suelen denominarse bandas de luz.
Su forma y separación indican cómo se desvía la superficie del plano de referencia.
Las bandas rectas y equidistantes suelen indicar una superficie plana más uniforme.
Las bandas curvas indican desviaciones de forma.
Este método es habitual cuando la planitud exigida es mucho más estricta que la inspección dimensional ordinaria.
Acabado superficial después del lapeado
El lapeado puede producir superficies muy lisas, pero el acabado depende de muchos factores.
Entre ellos:
- Tipo de abrasivo
- Tamaño de las partículas abrasivas
- Material de la placa
- Presión aplicada
- Material de la pieza
- Tiempo de lapeado
- Estado de la suspensión
- Acabado inicial
Un abrasivo más fino no garantiza automáticamente un resultado mejor.
Todo el sistema debe permanecer estable.
La contaminación abrasiva, el estado de la placa, una presión incorrecta o una limpieza deficiente pueden causar arañazos o acabados irregulares.
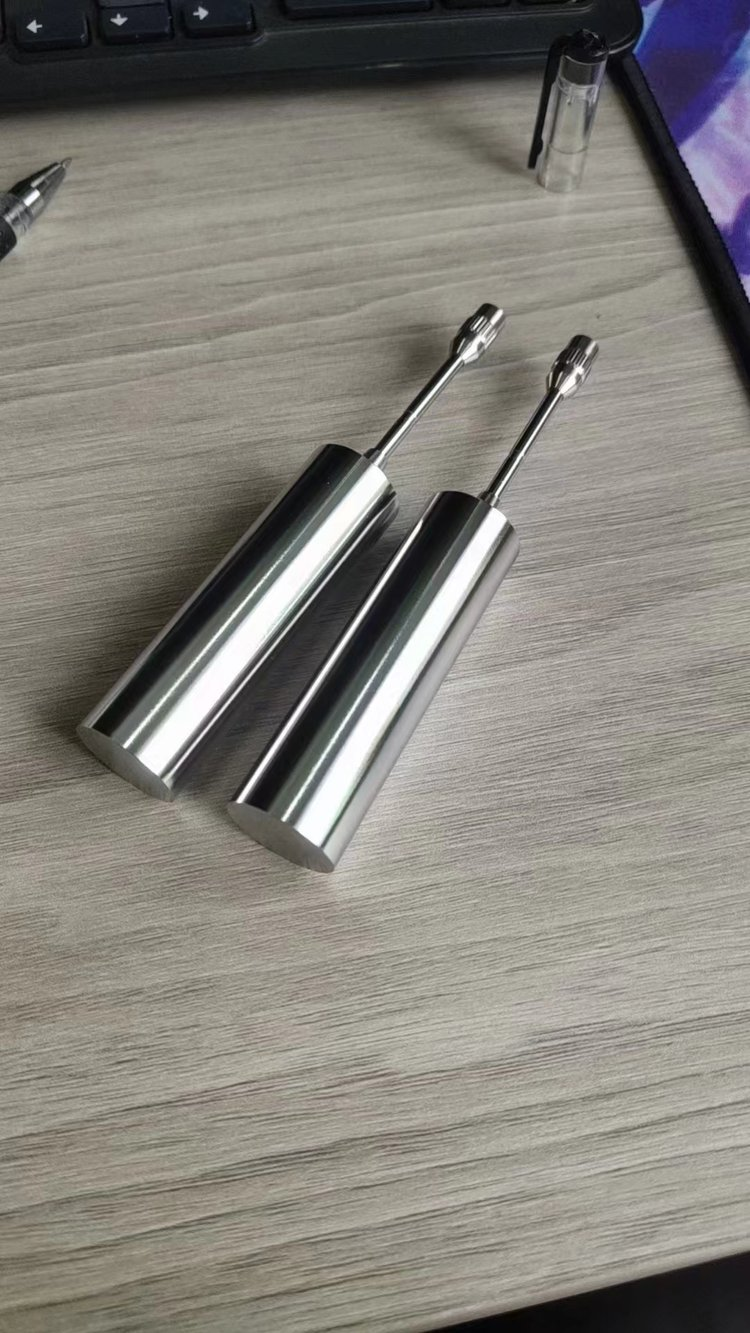
Estado de los bordes en el lapeado
Los bordes requieren especial atención durante el lapeado de alta precisión.
Según el proceso y la geometría, eliminar demasiado material cerca de un borde puede causar:
- Redondeo de bordes
- Caída del borde
- Pérdida de planitud cerca del perímetro
- Cambio dimensional
Importa especialmente en:
- Caras de sellado
- Piezas ópticas
- Placas delgadas
- Componentes de calibres
- Superficies de referencia de precisión
Si el estado del borde es funcionalmente crítico, debe indicarse en el plano.
Problemas habituales del lapeado de precisión
Incluso un acabado fino puede producir piezas deficientes si no se controla correctamente.
Planitud deficiente
Posibles causas:
- Placa mal acondicionada
- Distribución desigual de las piezas
- Presión incorrecta
- Patrón de movimiento inadecuado
- Desgaste excesivo de la placa
Como la pieza tiende a seguir la geometría de la placa, su estado es fundamental para controlar la planitud.
Arañazos
Las posibles causas incluyen:
- Partículas abrasivas demasiado grandes
- Suspensión contaminada
- Material extraño
- Piezas sucias
- Placa dañada
- Limpieza inadecuada
Esto importa especialmente al pasar de etapas gruesas a finas.
Redondeo excesivo de bordes
Las posibles causas incluyen:
- Tiempo de procesamiento excesivo
- Distribución incorrecta de presión
- Apoyo deficiente
- Condiciones de pulido inadecuadas
Eliminación lenta de material
Posibles causas:
- Abrasivo incorrecto
- Placa vidriada o mal acondicionada
- Presión insuficiente
- Concentración incorrecta de la suspensión
- Incompatibilidad entre material y abrasivo
Mantener una textura y geometría previsibles de la placa es importante para una eliminación uniforme.
Espesor desigual
Posibles causas:
- Variación del espesor inicial
- Carga desigual
- Estado incorrecto de la placa
- Distribución inadecuada de las piezas
- Ajustes incorrectos del proceso
Aplicaciones típicas del lapeado de precisión
Se utiliza cuando la relación entre dos superficies afecta directamente al rendimiento.
Sellos mecánicos
Las caras de sellado deben contactar uniformemente.
Una desviación excesiva puede crear vías de fuga.
El lapeado ayuda a producir superficies de sellado planas y controladas.
Componentes de válvulas
Las placas de válvula y los elementos de sellado pueden necesitar superficies precisas para controlar:
- Fugas
- Contacto
- Presión
- Movimiento
El lapeado suele aplicarse después del mecanizado o rectificado.
Componentes de bombas
Las bombas pueden incluir superficies de acoplamiento cuya planitud y acabado afectan a la eficacia del sellado.
Equipos de semiconductores
Los equipos de fabricación de semiconductores pueden requerir componentes con:
- Planitud estricta
- Espesor preciso
- Alta calidad superficial
- Contaminación controlada
Los materiales pueden incluir:
- Acero inoxidable
- Aluminio
- Cerámicas
- Materiales especiales
Componentes ópticos
Los sistemas ópticos suelen exigir una geometría superficial muy controlada.
Antes del pulido final, el lapeado puede establecer:
- Planitud
- Espesor
- Forma superficial
Componentes aeroespaciales
Puede aplicarse a componentes de precisión como:
- Componentes de válvulas
- Piezas hidráulicas
- Caras de sellado
- Componentes de instrumentos
Solo se selecciona cuando el plano y los requisitos funcionales justifican la operación adicional.
Componentes médicos
Los equipos médicos pueden incluir superficies de acoplamiento, válvulas e instrumentos que requieren geometría y acabado controlados.
La limpieza del material y posterior al lapeado es especialmente importante en estas aplicaciones.
¿Cuándo especificar lapeado de precisión?
No todas las superficies mecanizadas necesitan lapeado.
Especificarlo innecesariamente aumenta el coste.
Considere los servicios de lapeado de precisión cuando se cumpla una o varias de las siguientes condiciones.
La planitud es funcionalmente crítica
Ejemplos:
- Sellado mecánico
- Sellado de vacío
- Alineación óptica
- Superficies de referencia de precisión
Se necesita paralelismo muy estricto
Especialmente en placas delgadas o separadores de precisión.
La superficie debe contactar uniformemente con otra
Por ejemplo:
- Placas de válvula
- Caras de sellado
- Superficies de calibres
El rectificado no cumple consistentemente el requisito final
El lapeado puede servir como corrección final.
Se necesita un acabado muy fino junto con planitud
Esta combinación es uno de los motivos más habituales para elegir lapeado.
La pieza necesita un ajuste final de espesor micrométrico
Pueden realizarse pequeñas correcciones dimensionales finales sin volver al mecanizado pesado.
¿Cuándo es innecesario el lapeado?
El lapeado no debe convertirse en un requisito de acabado por defecto.
Puede ser innecesario cuando:
- El fresado CNC estándar cumple la función
- El rectificado plano ya cumple planitud y acabado
- El componente no es crítico
- El requisito es visual, no geométrico
- El plano contiene tolerancias innecesariamente estrechas
Por ejemplo, exigir planitud extrema en un soporte sin función de acoplamiento preciso puede aumentar el coste sin mejorar el producto.
Una buena ingeniería define la tolerancia necesaria, no simplemente la menor tolerancia posible.
¿Cómo especificar el lapeado en un plano?
Escribir simplemente:
LAPEAR SUPERFICIE
suele ser insuficiente.
El plano debe comunicar lo que la superficie necesita conseguir realmente.
Planitud
Ejemplo:
Planitud 0.003 mm
Utilice la tolerancia que exige la función.
Paralelismo
Si la cara lapeada debe ser paralela a otra referencia, especifique el paralelismo por separado.
Espesor
Si el lapeado establece el espesor final, defina la tolerancia correspondiente.
Rugosidad superficial
Ejemplo:
Ra ≤ 0.1 μm
Especifique solo un valor adecuado para la aplicación.
Área superficial
Identifique claramente qué cara o caras deben lapearse.
No exija acabado de precisión en todas las superficies salvo que sea necesario.
Requisitos de bordes
Si los bordes deben permanecer vivos o se limita su caída, defina el requisito.
Requisitos visuales
Si no se admiten arañazos o marcas visibles, indíquelo aparte de la rugosidad y planitud.
La calidad visual y la calidad dimensional superficial no siempre son lo mismo.
Lapeado de precisión y piezas a medida en series cortas
Aunque a veces se asocia a producción masiva especializada, también puede aportar valor a prototipos y series cortas de precisión.
La cuestión principal no es la cantidad de producción.
Es si la función de la pieza necesita el proceso.
En un prototipo de válvula, dispositivo óptico, componente de semiconductores, sello de precisión o conjunto médico, fabricar solo 5, 20 o 100 piezas no reduce la importancia de la planitud.
En estos proyectos suele integrarse en una ruta más amplia, como:
Mecanizado CNC → Tratamiento térmico → Rectificado → Lapeado → Inspección
Esto es especialmente relevante en piezas a medida, porque todas las operaciones deben coordinarse según los mismos requisitos del plano.
En 6CNC, aquí cobra importancia el enfoque en el mecanizado de precisión a medida en series cortas : el objetivo no es aplicar el máximo número de acabados, sino determinar qué operaciones son necesarias para pasar del prototipo a una producción repetible en series cortas.
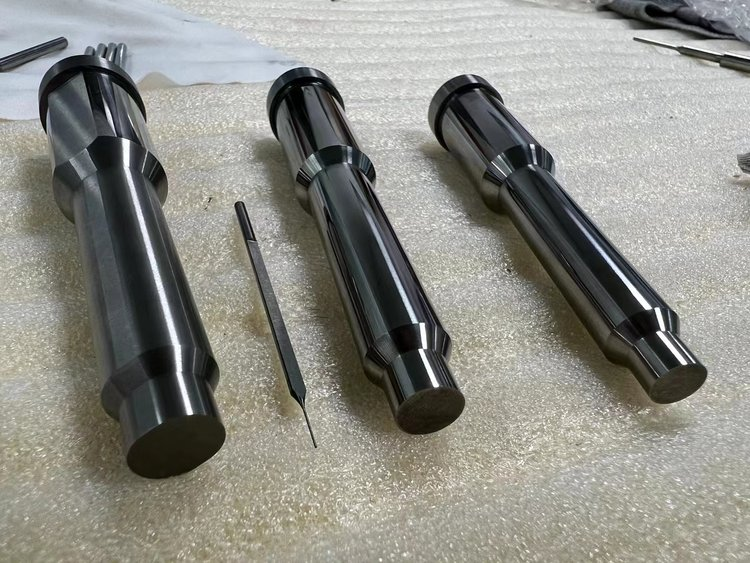
Lapeado de precisión frente a tolerancias excesivas
Una forma sencilla de encarecer innecesariamente una pieza lapeada es exigir más de lo que necesita la aplicación.
Por ejemplo, un plano puede pedir:
- Planitud extremadamente estricta
- Ra extremadamente bajo
- Tolerancia de espesor muy estrecha
- Paralelismo estricto
todo en el mismo componente.
Cada requisito individual puede ser técnicamente posible.
Pero la combinación puede aumentar considerablemente:
- Tiempo de procesamiento
- Tiempo de inspección
- Riesgo de rechazo
- Coste
Antes de especificar lapeado de alta precisión, pregunte:
¿Qué debe hacer realmente esta superficie?
¿Necesita:
- Sellar?
- Posicionar?
- Deslizar?
- Reflejar?
- Controlar la separación?
- Mantener el vacío?
- Transmitir fuerza uniformemente?
La respuesta funcional debe determinar la tolerancia.
¿Qué información debe enviar para un presupuesto de lapeado?
Para obtener un presupuesto preciso de un servicio de lapeado de metales o de lapeado de precisión, facilite:
- Plano técnico 2D
- Modelo CAD 3D, si está disponible
- Material
- Estado del tratamiento térmico
- Dimensiones de la pieza
- Superficies que requieren lapeado
- Requisito de planitud
- Requisito de paralelismo
- Espesor final
- Rugosidad superficial
- Requisitos de bordes
- Requisitos visuales
- Cantidad
- Requisitos de inspección
Indique también la función de la superficie cuando sea posible.
Saber si la cara se usa como sello mecánico, referencia óptica o separador de precisión ayuda a identificar qué características son críticas.
Elegir entre mecanizado, rectificado, lapeado y pulido
El resultado requerido debe determinar el proceso final.
| Requisito | Proceso habitual |
|---|---|
| Crear la geometría general | Mecanizado CNC |
| Eliminar sobremetal moderado de una superficie plana | Rectificado plano |
| Mejorar la planitud de precisión | Lapeado |
| Controlar un espesor muy preciso | Rectificado / lapeado |
| Producir una superficie muy fina | Lapeado / pulido |
| Mejorar la reflectividad visual | Pulido |
| Acabar la geometría de un orificio de precisión | Bruñido |
Estos procesos no compiten en todas las situaciones.
A menudo trabajan conjuntamente.
Un componente de precisión puede necesitar:
Mecanizado de 5 ejes → Tratamiento térmico → Rectificado plano → Lapeado
Mientras otro puede necesitar únicamente:
Fresado CNC
En general, es preferible utilizar menos procesos si cumplen la función.
La fabricación de precisión no consiste en aplicar el proceso más avanzado.
Consiste en aplicar el proceso correcto.
Servicios de lapeado de precisión para piezas mecanizadas a medida
El lapeado de precisión es un acabado especializado para componentes en los que importan los últimos micrómetros.
Su valor no se limita a producir una superficie que parezca lisa.
El proceso puede mejorar:
- Planitud
- Paralelismo
- Espesor
- Acabado superficial
- Contacto superficial
- Sellado funcional
Al adquirir piezas a medida, el lapeado debe considerarse parte de toda la estrategia de fabricación, no un tratamiento superficial aislado.
Los buenos resultados empiezan con mecanizado CNC y sobremetales de rectificado correctos, continúan con lapeado controlado y terminan con una inspección que verifica el plano.
6CNC ofrece piezas de precisión a medida desde prototipos hasta series cortas, incluidos proyectos que combinan mecanizado CNC con rectificado de precisión, bruñido, lapeado y otros procesos secundarios para cumplir la función final.
Si su plano contiene requisitos críticos de planitud, paralelismo, espesor o acabado, envíe el plano y los archivos CAD para una revisión de fabricación antes de definir la ruta de producción.
Preguntas frecuentes
¿Qué es el lapeado de precisión?
Es un acabado abrasivo fino que elimina muy poco material para mejorar planitud, paralelismo, espesor y acabado. Suele emplearse después del mecanizado o rectificado cuando la exigencia final supera lo que el mecanizado convencional logra económicamente.
¿Qué es el lapeado plano?
Procesa una superficie plana contra una placa controlada mediante partículas abrasivas. Se usa en caras de sellado, placas de válvula, separadores, cerámicas, componentes ópticos y otras piezas que requieren gran planitud.
¿Qué diferencia hay entre lapeado y pulido?
El lapeado se centra más en geometría, planitud, paralelismo y espesor; el pulido, en acabado final y aspecto. Algunas piezas de alta precisión necesitan ambos.
¿Qué diferencia hay entre lapeado y rectificado?
El rectificado elimina material con una muela aglomerada y suele ofrecer mayor tasa de eliminación. El lapeado elimina mucho menos y se utiliza para planitud o calidad superficial excepcionales. A menudo se rectifica antes de lapear.
¿Pueden lapearse piezas metálicas?
Sí. Se lapean inoxidables, aceros al carbono, aleados y para herramientas, aluminio, aleaciones de cobre, titanio y aleaciones de níquel. El abrasivo y las condiciones deben adaptarse al material.
¿Puede lapearse acero endurecido?
Sí. Los componentes endurecidos suelen rectificarse primero y lapearse después si se necesita planitud muy precisa o acabado fino.
¿Un Ra bajo significa que la superficie es plana?
No. Rugosidad y planitud describen características distintas. Una superficie puede ser muy lisa y presentar curvatura, ondulación u otros errores de forma.
¿Puede el lapeado mejorar el paralelismo?
Sí. Especialmente el lapeado a doble cara puede mejorar el paralelismo entre superficies opuestas mientras controla el espesor final.
¿Cuánto material elimina el lapeado?
Normalmente solo un pequeño sobremetal de acabado. La cantidad depende del material, geometría inicial, tamaño y requisitos finales. No debe sustituir normalmente al desbaste o al rectificado de gran arranque.
¿Para qué se utiliza el lapeado de alta precisión?
Para piezas en las que pequeñas desviaciones de planitud, paralelismo, espesor o acabado afectan al rendimiento: sellos mecánicos, válvulas, óptica, equipos de semiconductores, calibres y componentes de máquinas de precisión.
¿Es adecuado para prototipos y series cortas?
Sí, cuando los requisitos funcionales de la superficie justifican el proceso. La cantidad no determina si el lapeado es técnicamente necesario.
¿Qué información se necesita para presupuestar lapeado de precisión?
Facilite material, tratamiento térmico, dimensiones, superficies a lapear, planitud, paralelismo, espesor final, rugosidad, cantidad, requisitos de bordes y planos. La función de la superficie crítica también ayuda a elegir el proceso.


