

Los equipos energéticos imponen exigencias particulares a sus componentes mecanizados. Un eje eólico, un distribuidor de hidrógeno, una carcasa de cojinete hidroeléctrico, una válvula geotérmica y una placa de refrigeración de baterías pertenecen a la misma industria general, pero sus condiciones de trabajo y su fabricación pueden ser muy diferentes. Consulte cómo materiales, sellado e inspección determinan el proceso en nuestra guía de mecanizado CNC para energías renovables.
Algunos componentes soportan presión elevada o fluidos corrosivos. Otros deben mantener la alineación de ejes largos, resistir cargas cíclicas continuas o conservar superficies de sellado fiables durante años. En muchas aplicaciones, la precisión dimensional es solo una parte del requisito. El estado del material, acabado, descentramiento, limpieza interior, resistencia a la corrosión, documentación y trazabilidad pueden ser igual de importantes.
El mecanizado CNC sirve como proceso principal y como acabado de precisión después de fundición, forja, fabricación de conjuntos o fabricación aditiva. También encaja con prototipos, validación técnica, repuestos y series pequeñas que difícilmente justifican utillajes de gran volumen.
Por tanto, la cuestión no es únicamente si un componente puede mecanizarse, sino cómo planificar el proceso alrededor de su función real.
Por qué importa el mecanizado CNC en los equipos energéticos
Las piezas energéticas suelen permanecer en servicio mucho más tiempo que los productos de consumo. Una carcasa de cojinete averiada en un aerogenerador, una válvula de hidrógeno con fugas o un eje hidroeléctrico desgastado pueden provocar paradas cuyo coste supera ampliamente el de la pieza. Por eso, la estrategia se centra en interfaces funcionales, no solo en precisión dimensional general.
Una carcasa de bomba fundida ya tiene su forma principal, pero necesita mecanizar alojamientos de cojinetes, caras de montaje, interfaces de sellado y puertos roscados. Un eje forjado puede tener las propiedades mecánicas necesarias, pero sus apoyos, chaveteros, hombros y caras de brida deben acabarse respecto a un eje de rotación coherente. En otros casos, partir de material macizo resulta más económico porque se necesitan pocas unidades y el diseño todavía puede cambiar.
Esta combinación de precisión y flexibilidad explica su presencia en energía eólica, petróleo y gas, hidrógeno, hidroelectricidad, geotermia, generación convencional, seguimiento solar y almacenamiento energético.
Mecanizado CNC para energía eólica
Los componentes eólicos plantean dificultades por su escala, vida útil y función rotativa. Ejes principales, carcasas de reductora, alojamientos de cojinetes, bujes, mecanismos de paso y orientación, acoplamientos y elementos hidráulicos necesitan interfaces mecanizadas incluso cuando parten de una forja o fundición.
Una carcasa grande de reductora demuestra por qué el tamaño ya es un reto. Varios alojamientos de cojinete deben conservar posición y alineación a través de una fundición pesada. Recorridos de máquina, capacidad de elevación, rigidez del utillaje, estabilidad térmica y acceso de inspección forman parte del proceso. No basta con controlar un diámetro: deben mantenerse las relaciones entre varios agujeros después de retirar mucho material.
Los ejes principales plantean otra secuencia: torneado de desbaste, tratamiento térmico cuando proceda, torneado de acabado, fresado de chaveteros o bridas y rectificado cilíndrico de apoyos críticos. El tratamiento térmico puede mover la pieza; el torneado final restablece la geometría antes del rectificado. La inspección evalúa diámetro, descentramiento, coaxialidad y acabado respecto a la referencia del eje.
Una pieza visualmente sencilla puede ser más difícil que un componente complejo de cinco ejes. Aunque predominen cilindros y hombros, mantener un eje largo durante varias etapas exige apoyo, referencias e inspección cuidadosos.
El mantenimiento también demanda repuestos. Tras muchos años, algunos componentes originales dejan de estar disponibles. El CNC permite reproducir ejes, casquillos, carcasas y elementos de reparación obsoletos en cantidades muy pequeñas.
Mecanizado CNC para petróleo y gas
Presión, corrosión, sellado, integridad de roscas y geometría de flujo interior suelen dominar los requisitos. Cuerpos de válvula, distribuidores, carcasas de presión, bridas, vástagos, conectores, bombas, compresores y componentes de perforación pueden trabajar donde un pequeño defecto importa mucho más que una marca estética.
Un cuerpo de válvula puede parecer un bloque convencional, pero contener conductos cruzados, puertos roscados, asientos, agujeros e interfaces de brida. Las cotas exteriores pueden ser normales mientras los requisitos funcionales se concentran en concentricidad del asiento, posición de agujeros, forma de rosca y geometría de sellado.
Una secuencia práctica desbasta primero el exterior y los pasos principales, dejando sobremedida en asiento y bridas. Después se taladran y roscan los puertos, se desbarban las intersecciones internas y, tras el grueso del arranque, se terminan asiento y caras de brida con cortes más ligeros. Así se protegen las superficies funcionales de las operaciones más exigentes.
Por qué el sellado necesita algo más que un Ra bajo
Una ranura de junta tórica, una junta plana, un asiento metal contra metal y un cierre mecánico no necesitan la misma superficie. La junta tórica depende de geometría de ranura, compresión, bordes y ausencia de caminos de fuga. Una brida con junta requiere planitud y patrón de contacto. Un asiento metálico puede exigir mayor control local porque dispone de menos material flexible para absorber errores.
Las caras de un cierre mecánico pueden ser más exigentes todavía. Según el diseño, fresar o tornear solo prepara la geometría; después se rectifica o lapea para obtener planitud y acabado.
Por eso, especificar «Ra 0,8» en todas partes no sustituye entender el sistema de sellado. Ondulación, planitud, dirección de marcas y defectos aislados pueden importar tanto como la rugosidad media aritmética.
Calidad de los conductos internos
El defecto peligroso puede estar dentro. Cuando dos taladros se cruzan, puede quedar una rebaba aunque todo el exterior sea correcto. Más adelante puede desprenderse, limitar caudal, contaminar una válvula o dañar una junta. El desbarbado interno debe planificarse durante el proceso, no dejarse a la inspección visual final.
Mecanizado CNC para hidrógeno y pilas de combustible
Los equipos de hidrógeno comparten problemas de presión y sellado con otros sistemas de fluidos, pero la compatibilidad del material y la limpieza adquieren especial importancia.
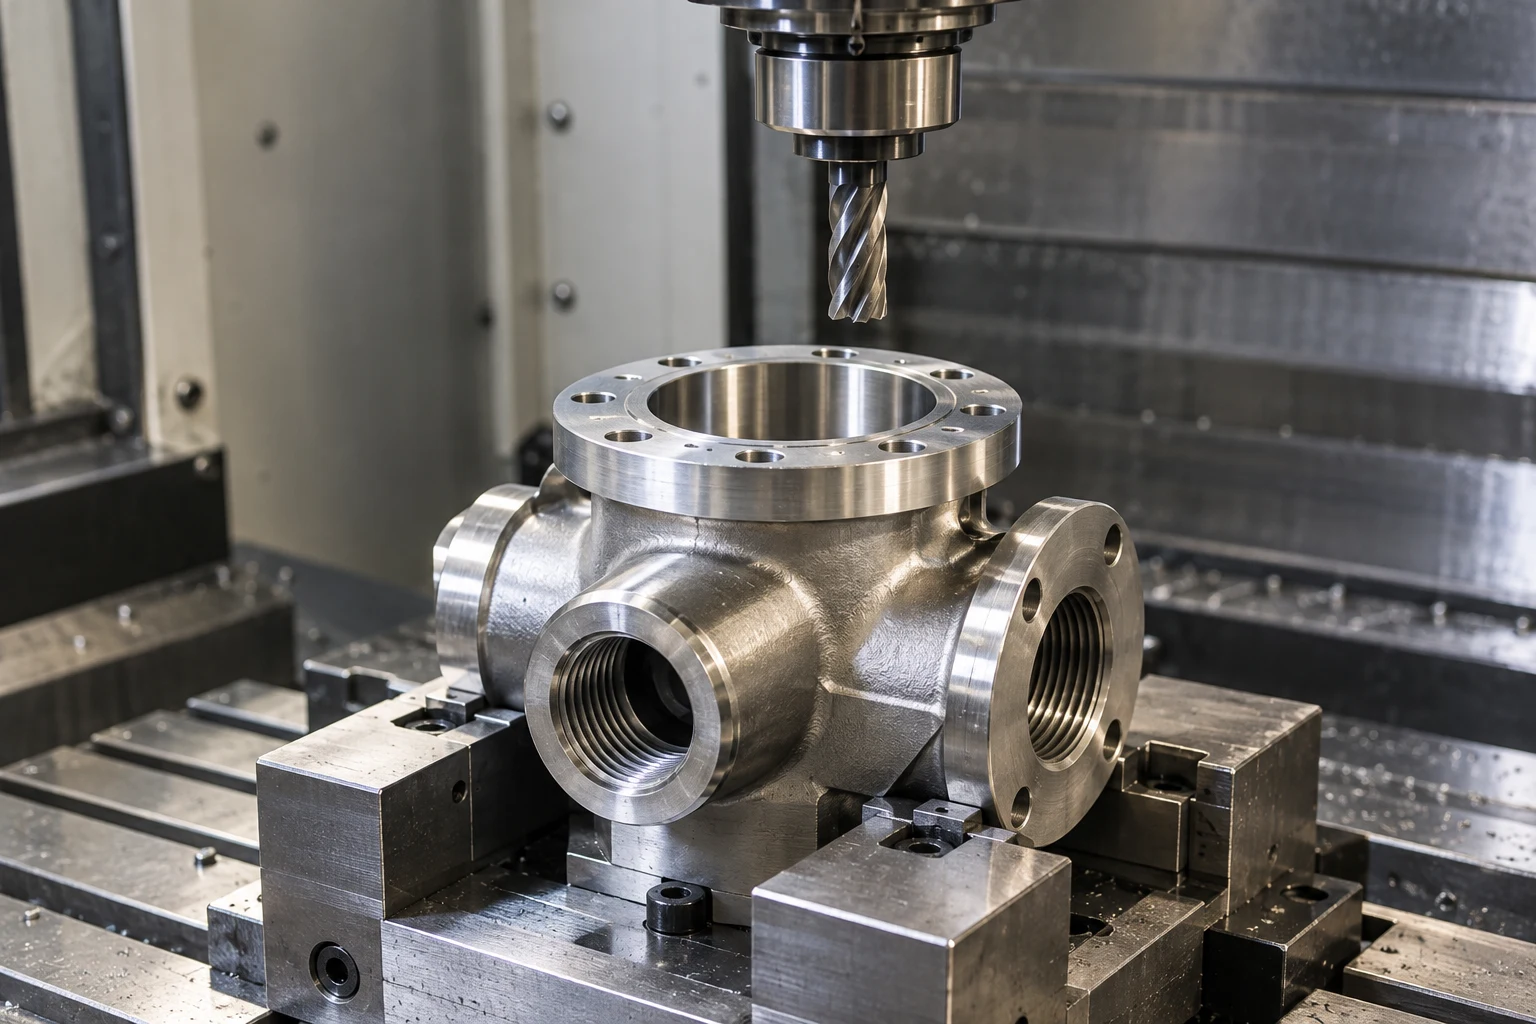
Las piezas habituales incluyen distribuidores, reguladores, cuerpos de válvula, componentes de compresor, carcasas de sensores, utillajes de prueba y soportes de pilas de combustible. Un distribuidor compacto puede concentrar puertos de presión, conexiones de sensores, interfaces de válvula y conductos internos.
La dificultad no es taladrar cada agujero individualmente. Es conservar sus relaciones de posición, controlar roscas, eliminar rebabas de cruces internos, proteger las superficies de sellado y mantener limpio el sistema.
Las pequeñas series son especialmente útiles durante el desarrollo. Un programa de pruebas puede empezar con veinte distribuidores de inoxidable. Tras los ensayos, se desplaza un sensor o cambia una interfaz. La siguiente serie utiliza el CAD revisado sin fabricar nuevas herramientas de fundición o moldeo.
Esta flexibilidad encaja con sistemas energéticos que evolucionan mediante cambios graduales antes de llegar a grandes volúmenes.
Mecanizado CNC para equipos hidroeléctricos
La hidroelectricidad combina componentes grandes, larga vida útil, contacto con agua y necesidad de mantenimiento.
Ejes de turbina, casquillos, cojinetes, componentes de álabes guía, válvulas, carcasas y mecanismos de compuertas pueden trabajar durante décadas. Reparación y reacondicionamiento son casi tan importantes como fabricar piezas nuevas.
Los ejes largos necesitan torneado y apoyo cuidadosos porque peso y fuerzas de corte producen flexión. Las zonas de cojinete y sellado pueden rectificarse después. Las carcasas grandes pueden exigir mandrinado en línea o mecanizado coordinado de asientos alejados entre sí.
El mantenimiento también muestra el valor del mecanizado in situ. Algunas piezas son demasiado grandes, pesadas o costosas de retirar. Equipos portátiles permiten refrentar bridas, restaurar apoyos, mandrinar en línea o reparar grandes agujeros sin desmontar completamente la instalación.
Cuando la pieza puede retirarse, el taller ofrece condiciones de mecanizado e inspección controladas. Sin embargo, el trabajo in situ es importante porque transporte y desmontaje pueden costar más que la reparación.
Mecanizado CNC para generación convencional
Los equipos de generación combinan calor, rotación, desgaste y largos periodos de funcionamiento. Ejes, bombas, componentes de turbina, acoplamientos, alojamientos y válvulas suelen pasar por varios procesos.
Un eje puede tornearse, tratarse térmicamente cuando sea necesario, acabarse por torneado y rectificarse. Un componente con diámetros, puertos radiales, roscas y planos fresados puede resultar más eficiente en torneado-fresado que pasando entre torno y fresadora separados.
La fabricación energética es a menudo una cadena de procesos. El torneado genera la forma principal, el fresado añade características fuera del eje y el rectificado termina apoyos o sellos. La electroerosión por hilo puede producir detalles estrechos endurecidos. Cada característica debe asignarse al método más adecuado.
Mecanizado CNC para equipos auxiliares nucleares
Los proyectos relacionados con instalaciones nucleares añaden exigencias documentales. No todas sus piezas son críticas para la seguridad, pero pueden requerir trazabilidad de material, control de revisiones, registros de inspección y documentación del proceso. Una pieza dimensionalmente correcta puede no ser utilizable si falta el certificado o la trazabilidad requerida.
Esto afecta al proyecto desde la solicitud de oferta. Certificados, inspección de primera pieza, registros especiales y documentación controlada deben definirse antes de producir, no pedirse después.
En estas aplicaciones, los documentos de calidad forman parte del suministro; no son simple administración añadida al final.
Mecanizado CNC para equipos solares
La fabricación solar utiliza menos mecanizado de precisión dentro del módulo fotovoltaico que en los sistemas mecánicos que lo rodean. Seguidores, actuadores, transmisiones, soportes de motor, alojamientos de cojinete, soportes de sensor y utillajes son aplicaciones más naturales.
Un alojamiento de seguidor solar puede necesitar un agujero preciso para el eje, mientras el exterior solo requiere tolerancias generales. Como trabaja años al aire libre, la protección superficial forma parte del plan.
El acero puede recibir recubrimiento o tratamiento galvánico; el aluminio, anodizado. Si la capa afecta a una superficie de localización o ajuste, el plano debe indicar si la dimensión se aplica antes o después.
El agujero del cojinete influye directamente en movimiento y desgaste. Muchas cotas exteriores solo proporcionan holgura de montaje. Exigir la misma tolerancia estrecha en toda la pieza aumenta coste sin mejorar su funcionamiento.
Mecanizado CNC para almacenamiento energético
Se utiliza durante desarrollo de baterías, pruebas térmicas y producción especializada de bajo volumen. Incluye placas de refrigeración, carcasas de módulos, distribuidores de calor, placas estructurales, utillajes de barras conductoras y equipos de ensayo.
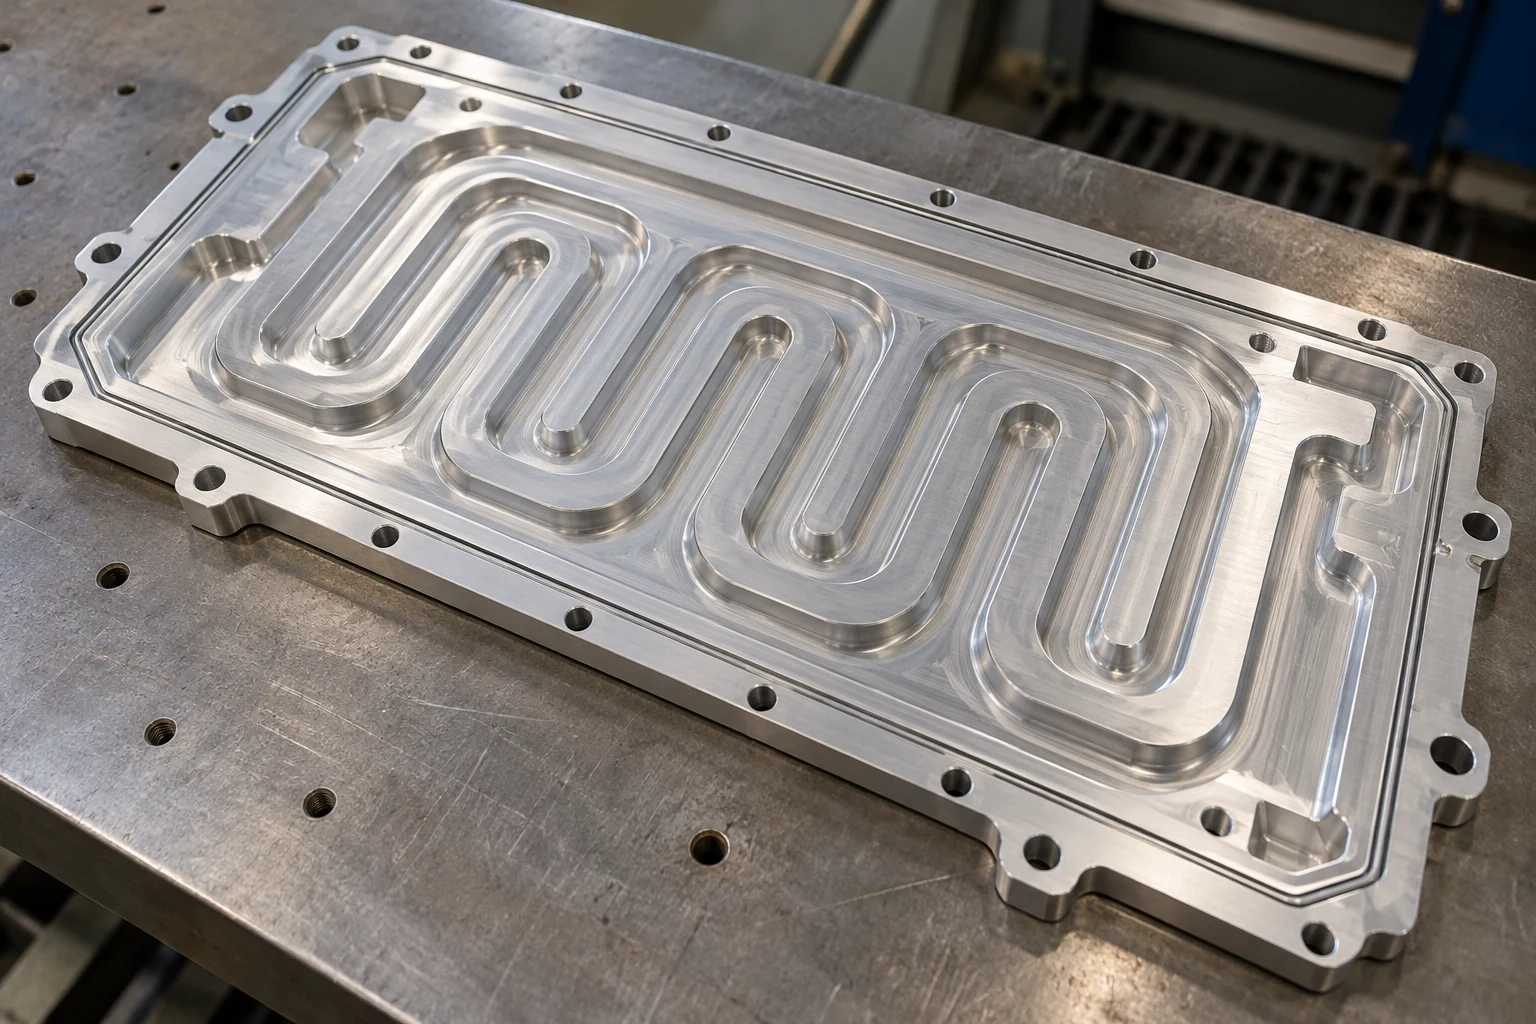
Una placa de refrigeración de aluminio muestra cómo interactúan geometría y función. Puede incorporar conductos, ranura de junta tórica, puertos y agujeros. Se desbasta la mayor parte de la geometría y se deja la cara de sellado para una pasada posterior, cuando ya se ha liberado buena parte de la tensión del arranque intenso.
Antes del montaje se inspeccionan planitud y ranura. Si los recorridos internos son demasiado complejos para mecanizarlos directamente, pueden resultar mejores una construcción soldada por brasado, placas adheridas o fabricación aditiva.
El objetivo es usar CNC donde ofrece la mejor combinación de precisión, flexibilidad y coste, sin obligar a que todo diseño térmico encaje en el proceso.
Mecanizado CNC para geotermia
Los sistemas geotérmicos trabajan con calor, presión, fluidos minerales y corrosión potencialmente intensa. Bombas, válvulas, bridas, piezas de perforación, elementos de sellado y carcasas de sensores pueden necesitar inoxidables, aleaciones de níquel u otros materiales elegidos por su comportamiento en servicio.
Surge así un compromiso: los materiales que mejor sobreviven no suelen ser los más productivos de mecanizar.
El inoxidable 316 se corta más lentamente que el aluminio. El titanio aporta resistencia a la corrosión, pero concentra calor en el filo. Las aleaciones de níquel toleran ambientes duros a costa de fuerzas elevadas, endurecimiento por deformación y desgaste rápido.
Una estrategia profesional parte del material especificado y adapta el proceso. El proveedor no debe impulsar una sustitución solo para reducir ciclo sin confirmación técnica del equipo de ingeniería.
Componentes energéticos mecanizados habituales
Muchas familias aparecen en distintos sectores, aunque sus dificultades cambian según la aplicación.
| Componente | Aplicaciones energéticas | Procesos | Principal reto |
|---|---|---|---|
| Ejes | Eólica, hidráulica, generación | Torneado, fresado, rectificado | Descentramiento, coaxialidad y acabado de apoyos |
| Cuerpos de válvula | Petróleo y gas, hidrógeno, geotermia | Fresado, taladrado, mandrinado | Interfaces de presión y sellado |
| Distribuidores | Hidrógeno, petróleo y gas, ensayos | Fresado, taladrado profundo | Posición de puertos, rebabas interiores y limpieza |
| Alojamientos de cojinete | Eólica, hidráulica, turbinas | Fresado, mandrinado | Posición y alineación de agujeros |
| Bridas | Petróleo y gas, hidráulica, geotermia | Torneado, fresado | Planitud y caras de sellado |
| Componentes de bomba | Hidráulica, geotermia, petróleo y gas | Fresado, torneado | Desgaste, corrosión y ajustes |
| Impulsores | Bombas, compresores, generación | Fresado de cinco ejes | Geometría de álabes y acceso |
| Acoplamientos | Eólica, hidráulica, generación | Torneado, fresado | Concentricidad y ajuste |
| Placas de refrigeración | Baterías y almacenamiento | Fresado, taladrado | Planitud, sellado y canales |
| Repuestos | Hidráulica, eólica, sistemas antiguos | Torneado, fresado, rectificado | Recuperar la función de componentes desgastados |
Materiales para mecanizado CNC energético
La selección debe reflejar el servicio real, no la comodidad de mecanizado.
Aceros al carbono y aleados como 1045, 4140 y 4340 son habituales en ejes, acoplamientos y estructuras pesadas donde importan rigidez, resistencia y desgaste. El tratamiento térmico mejora propiedades, pero cambia la secuencia: las superficies críticas pueden necesitar restauración o rectificado posterior.
Los inoxidables 304, 316 y 17-4PH aparecen en válvulas, bombas, distribuidores y sistemas de fluidos. El 316 es útil para corrosión y el 17-4PH puede aportar mayor resistencia mecánica. Frente al aluminio requieren más control de fuerza, calor y desgaste de herramienta.
Los aluminios 6061 y 7075 son frecuentes en controles, almacenamiento, electrónica, estructuras ligeras y pruebas. Se mecanizan con eficiencia, pero no sustituyen al acero o inoxidable cuando dominan presión, desgaste o temperatura.
Titanio y aleaciones de níquel se emplean de forma más selectiva. Sus ventajas de corrosión, temperatura o resistencia pueden justificar mayores costes. El reto es controlar ese coste sin perjudicar las propiedades que motivaron la elección.
El cobre y sus aleaciones sirven en hardware eléctrico y térmico. Su conductividad es valiosa, pero la ductilidad favorece rebabas y problemas de viruta que requieren herramientas afiladas y parámetros apropiados.
Las piezas grandes cambian el proceso
Al aumentar el tamaño, el control de tolerancia depende más del sistema completo de fabricación que de la capacidad nominal de la máquina.
Una carcasa grande de acero cambia dimensionalmente con la temperatura. Un eje largo se comba por su peso. Una fundición pesada se deforma si se amarra mal. También hacen falta planes de elevación, eslingado e inspección.
El sistema de medición debe corresponder a tamaño y tolerancia. Poco aporta mecanizar un asiento de cojinete exigente si no puede verificarse su posición respecto a las referencias circundantes.
Por eso, las piezas grandes deben revisarse como un problema conjunto de mecanizado e inspección antes de comenzar.
Tres ejes, cinco ejes, torneado, torneado-fresado, rectificado y EDM
El proceso correcto sigue a la geometría. Un eje es natural para torneado; un distribuidor, para fresado y taladrado; un impulsor aprovecha cinco ejes. Una pieza rotativa con puertos radiales puede beneficiarse del torneado-fresado. Un apoyo endurecido puede requerir rectificado y un perfil estrecho en material conductor endurecido puede producirse mejor por hilo.
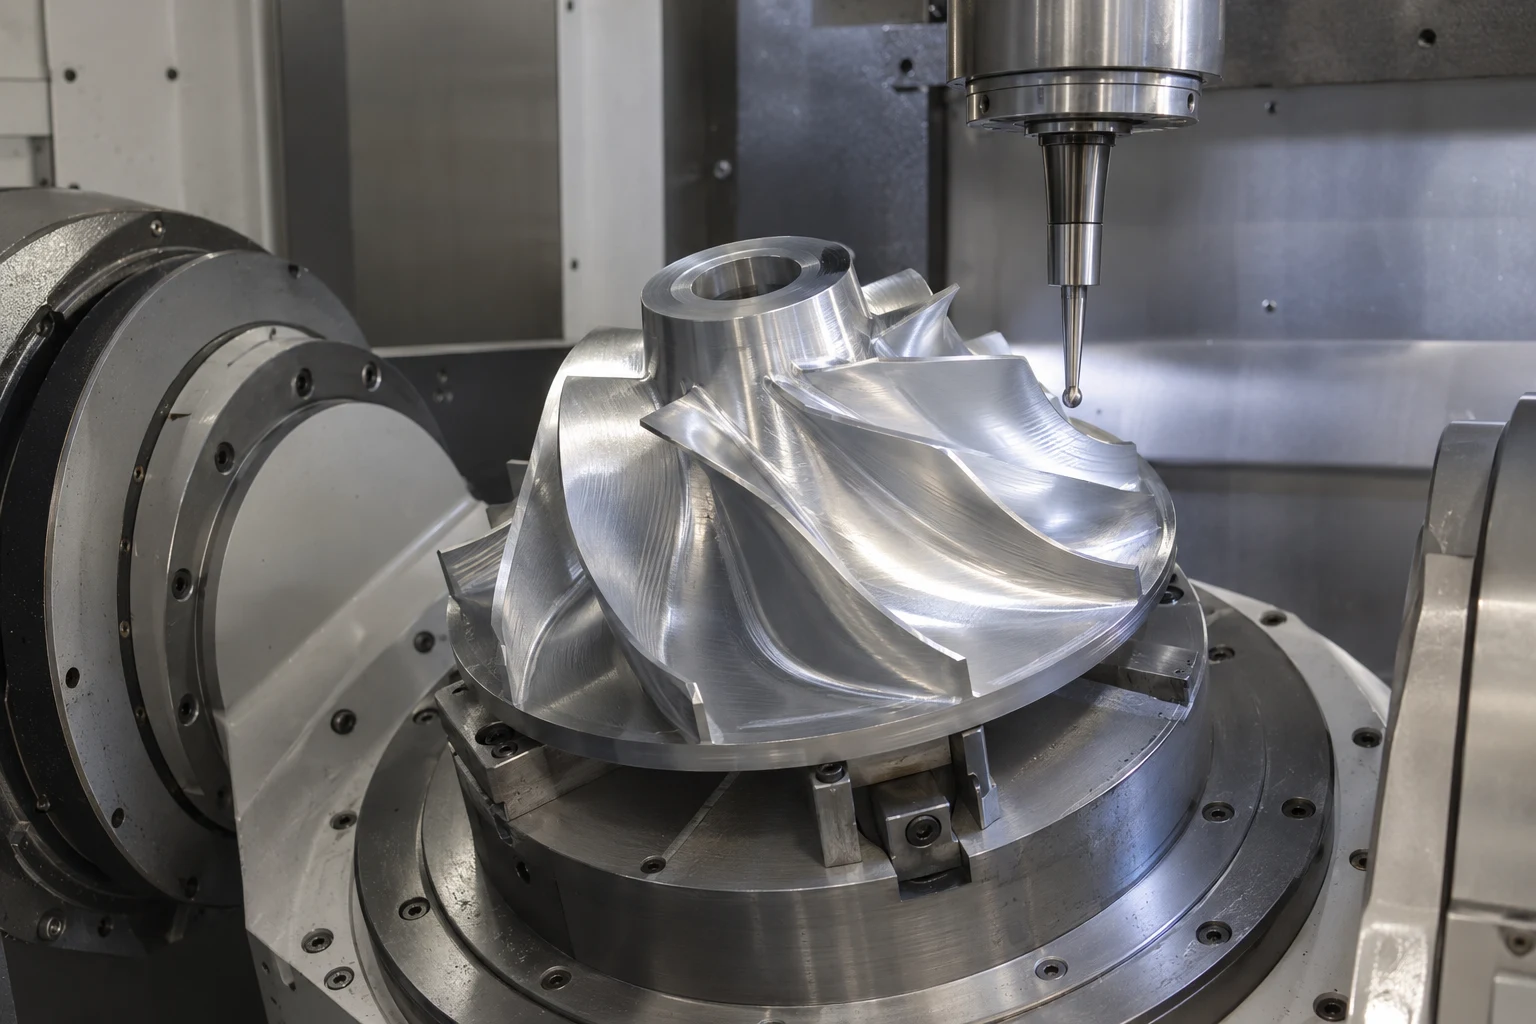
Cinco ejes no significa automáticamente mejor. Sirve cuando mejora el acceso, hay distintas orientaciones o superficies complejas que necesitan variar la dirección de la herramienta.
En un impulsor, los álabes vecinos restringen el acceso y cada álabe se retuerce alrededor del buje. El movimiento simultáneo permite variar la orientación dentro del canal, reducir longitud de herramienta y mantener un ángulo de corte útil.
Esa tecnología aporta poco a una brida sencilla que puede tornearse eficientemente en una sujeción.
Reparación e ingeniería inversa: recuperar función, no desgaste
Una función valiosa del CNC es fabricar repuestos para equipos con décadas de servicio. A veces existe plano original y a veces no.
Sin un plano útil, pueden utilizarse CMM, micrómetros, alesómetros, escaneo 3D, identificación de material y reconstrucción CAD. Pero no debe copiarse simplemente la pieza gastada.
Imagine un casquillo cuyo diámetro original era 50,00 mm y ahora mide 50,35 mm. Reproducir 50,35 mm recrearía el estado de fallo en lugar de restaurar el ajuste.
La reconstrucción debe separar:
- geometría funcional original;
- desgaste;
- deformación;
- modificaciones de reparación;
- holguras diseñadas intencionadamente.
Superficies no gastadas, piezas acopladas, dimensiones de conjunto, planos históricos y conocimiento técnico ayudan a recuperar la intención inicial. Restablecer función en lugar de geometría desgastada distingue la ingeniería inversa de la mera copia.
Del prototipo a la pequeña serie
El desarrollo energético rara vez pasa directamente de un prototipo a producción masiva. Un proyecto de hidrógeno puede necesitar cinco cuerpos iniciales, veinte distribuidores de validación y cien unidades piloto. Un programa de baterías prueba varias configuraciones de canal. Algunos sistemas especializados nunca superan unos cientos de unidades anuales.
El CNC encaja porque permite cambiar entre lotes sin sustituir utillajes duros costosos.
El proceso madura con la cantidad. Un primer prototipo puede usar sujeción sencilla e inspección manual extensa. Cincuenta piezas pueden justificar mordazas específicas, inspección de primera pieza y controles planificados. Los pedidos recurrentes pueden añadir límites de vida de herramienta, palpado, utillajes repetibles e intervalos documentados.
El CAD puede mantenerse mientras el sistema de fabricación se orienta cada vez más a producción.
Inspección de primera pieza y control durante el proceso
Con materiales caros y ciclos largos, detectar un error tras terminar todo el lote resulta costoso.
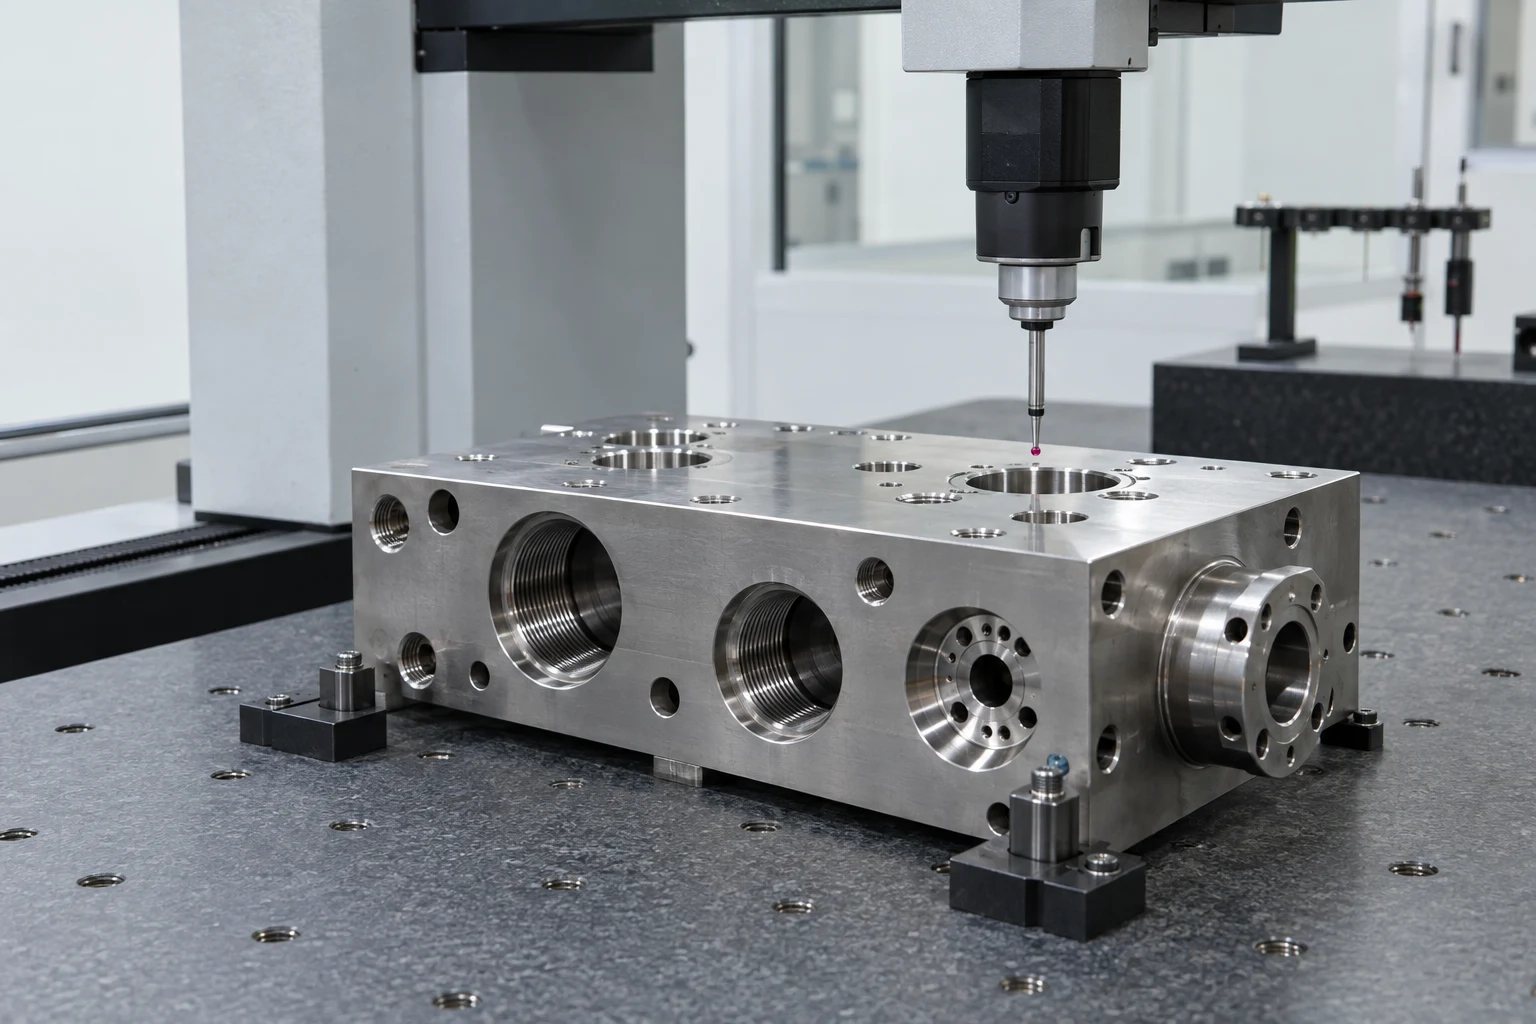
La inspección de primera pieza crea un control temprano. Confirma que programa, utillaje, material, herramientas y método de medición funcionan conjuntamente antes de liberar el resto.
La inspección en proceso es útil para características sensibles al desgaste o deriva. Un alojamiento en un pedido de cien piezas puede comprobarse periódicamente. Si las medidas tienden al límite, se revisa herramienta o corrector antes de producir piezas no conformes.
No todas las cotas necesitan la misma atención. El plan debe priorizar sellado, alineación, ajustes de cojinete, interfaces de presión, rotación y montaje.
Trazabilidad y documentación
En algunos proyectos, el registro de fabricación es casi tan importante como la pieza. Puede incluir certificados de material, números de colada, trazabilidad de lote, primera pieza, informes dimensionales, certificados de conformidad, registros de recubrimiento y documentación con control de revisiones.
Estos requisitos deben definirse en la solicitud de oferta. Si la trazabilidad completa se pide después de empezar, quizá ya no sea posible reconstruirla con fiabilidad.
El enfoque adecuado es tratar la documentación como las tolerancias: definirla antes de cerrar la ruta de fabricación.
Recomendaciones DFM para componentes energéticos
El buen DFM no busca simplificar todo. Muchas características difíciles tienen una función legítima. El objetivo es distinguir complejidad necesaria de complejidad que solo añade coste.
Primero deben identificarse las dimensiones críticas para la función. Ajustes, sellos, bores de presión, apoyos de eje y elementos de alineación pueden necesitar tolerancias estrechas; muchas cotas exteriores solo deben proporcionar holgura. Esa diferencia afecta al ciclo, inspección y presupuesto.
Los canales y cavidades profundos y estrechos aumentan alcance y dificultan viruta. Los radios interiores deben ser tan grandes como permita la función para usar herramientas más rígidas. Debe contemplarse el espesor de capa en ajustes y especificarse si la cota final aplica antes o después de recubrir.
El material también necesita definición completa. «Acero inoxidable» rara vez basta para una pieza exigente: grado, condición, tratamiento térmico y certificación deben indicarse.
Las expectativas de inspección deben fijarse pronto. CMM, FAI, rugosidad o trazabilidad pertenecen al plan de fabricación, no a añadidos posteriores a la oferta.
Ejemplos prácticos de fabricación
Cuerpo de válvula en inoxidable 316
Un cuerpo para fluido corrosivo contiene un paso principal, puertos laterales roscados, asiento, brida de montaje e interfaz de actuador.
Primero se desbastan exterior e interior principal. Asiento y brida conservan sobremedida para protegerlos de distorsión y cargas del arranque intenso. Después se taladran y roscan los puertos y se desbarban los cruces mientras son accesibles.
Tras estabilizar la geometría principal, se terminan asiento y cara de sellado. Se inspeccionan los elementos que determinan presión y estanqueidad: geometría del asiento, relación entre agujeros, roscas, brida y acabado. Puede seguir pasivado según especificación.
Es mejor estrategia que aplicar igual precisión a toda superficie visible.
Eje largo de acero aleado
Un eje eólico o de generación puede incluir apoyos de cojinete, extremos roscados, brida y chavetero.
Se desbasta por torneado para establecer la geometría rotativa. Si requiere tratamiento térmico, se realiza antes de las cotas finales porque puede moverlo. El torneado de acabado aproxima el tamaño; chaveteros y bridas se mecanizan respecto al eje establecido.
Los apoyos críticos se rectifican al final para controlar redondez, cilindricidad, diámetro y acabado. La inspección los relaciona con la referencia del eje, sin limitarse a medir diámetros aislados.
La pieza parece simple; el proceso no lo es.
Distribuidor prototipo para hidrógeno
Un programa de desarrollo puede necesitar veinte distribuidores de prueba en inoxidable con puertos de presión, sensores, válvulas y montajes.
El reto es mantener relaciones geométricas y asegurar limpieza y ausencia de rebabas internas. Se taladran y roscan conexiones, se protegen sellos durante operaciones posteriores y se desbarban las intersecciones.
Después de ensayar, se puede mover un sensor o cambiar una conexión. El siguiente lote parte del CAD actualizado sin nueva herramienta de fundición. En este entorno, la flexibilidad del CNC de bajo volumen vale más que la eficiencia de grandes series.
Placa de refrigeración de batería
Una placa de aluminio puede incorporar canales, junta tórica, puertos y montajes.
Se mecaniza primero la geometría principal, equilibrando el arranque para limitar deformación. La cara final de sellado se deja para más tarde. Tras retirar la mayor parte del material interior, se acaba la cara y se lleva la ranura a dimensión final. Antes de montar se verifican planitud y ranura.
Si un análisis térmico posterior exige canales inaccesibles, la ruta puede pasar a brasado, placas adheridas o fabricación aditiva. El proceso debe seguir al diseño térmico, no imponer material macizo a toda costa.
Alojamiento de cojinete para seguidor solar
Un alojamiento de aluminio o acero sostiene eje y rodamiento. Su agujero es crítico porque controla apoyo y alineación. Varias superficies exteriores y características de montaje admiten tolerancias normales.
El proceso concentra el control más estrecho en el agujero y su relación con las referencias de montaje, mecanizando el exterior de manera más económica.
Después puede anodizarse, recibir tratamiento galvánico u otro acabado anticorrosivo apropiado. Debe contemplarse la acumulación de capa en ajustes precisos.
Componente de válvula geotérmica
Un componente puede necesitar resistir fluido caliente con minerales. Ingeniería selecciona inoxidable resistente a corrosión o una aleación de níquel.
Esa decisión eleva calor, fuerza y desgaste respecto al aluminio o acero dulce. En lugar de sustituir el material, se adapta el contacto de corte, se eligen herramientas apropiadas y se ordena el acabado para proteger superficies de presión y sellado.
El coste aumenta, pero el material se eligió por una razón funcional.
Elegir proveedor CNC para componentes energéticos
Debe seleccionarse según el riesgo real de la pieza, no porque su web enumere «energía» como sector.
Un fabricante excelente de pequeñas carcasas de aluminio puede no ser el adecuado para un eje largo aleado. Un taller de mecanizado pesado orientado a grandes fundiciones puede no estar optimizado para un distribuidor compacto de hidrógeno.
Conviene comprobar capacidad dimensional, experiencia con el material, disponibilidad de torneado, cinco ejes, rectificado o EDM cuando proceda y medios de inspección compatibles con la geometría crítica.
En desarrollo, interesa que el proveedor acompañe el crecimiento desde pocas unidades hasta pedidos recurrentes de decenas o cientos. Mecanizado, sujeción e inspección deben madurar sin obligar a rehacer toda la cadena de suministro.
En proyectos 6CNC se aplica el mismo criterio: el proceso se elige para la pieza. Un cuerpo puede necesitar fresado y mandrinado; un eje, torneado y rectificado; un impulsor o componente complejo, cinco ejes. CMM, medición óptica, rugosidad y verificación de material se aplican según plano y requisitos, no como una lista genérica.
Conclusiones
El mecanizado energético es difícil porque cada componente falla de forma distinta. Un eje eólico depende de alineación y apoyos. Un distribuidor de hidrógeno depende de conductos limpios, roscas y sellos. Una válvula geotérmica necesita material anticorrosivo y geometría de cierre. Una placa de batería depende de planitud e integridad del refrigerante.
El objetivo es aplicar precisión a las características que realmente determinan el rendimiento. Eso exige identificar qué superficies sellan, qué elementos giran, qué cotas alinean, qué materiales requieren trazabilidad y qué proceso corresponde a cada función.
En prototipos y pequeñas series, el CNC combina flexibilidad técnica y control de producción. Se cambia de diseño entre lotes, se fabrican repuestos sin moldes específicos y se mecanizan e inspeccionan interfaces críticas con requisitos definidos.
Para piezas eólicas, hidráulicas, de hidrógeno, petróleo y gas, generación, geotermia, solar o almacenamiento, envíe a 6CNC CAD, planos controlados, requisitos de material, cantidad y documentación de inspección.
Subir archivos CAD → Solicitar presupuesto de mecanizado CNC energético
Preguntas frecuentes
¿Cómo se utiliza el CNC en la industria energética?
Para ejes, cuerpos de válvula, distribuidores, alojamientos de cojinete, bridas, bombas, impulsores, placas de refrigeración, acoplamientos, utillajes y otros componentes mecánicos funcionales.
¿Qué sectores energéticos utilizan mecanizado CNC?
Eólica, hidroelectricidad, petróleo y gas, hidrógeno, geotermia, generación convencional, almacenamiento, seguimiento solar y equipos industriales relacionados.
¿Puede cubrir prototipos y producción?
Sí. Es especialmente útil al pasar de pocos prototipos a validación o series pequeñas, porque la ruta puede actualizarse sin utillajes de producción dedicados.
¿Qué materiales son habituales?
Aceros al carbono y aleados, inoxidables, aluminio, titanio, aleaciones de cobre y níquel. La elección depende de corrosión, presión, temperatura, resistencia, fatiga, desgaste y peso.
¿Por qué cuesta mecanizar superficies de sellado?
El sellado depende de planitud, ondulación, rugosidad, dirección de marcas, ranuras y defectos locales. Juntas tóricas, planas, asientos metálicos y cierres mecánicos no necesitan la misma condición superficial.
¿Qué documentos pueden exigir petróleo y gas o hidrógeno?
Según el proyecto: certificados de material, trazabilidad de colada o lote, informes dimensionales, primera pieza, certificados de conformidad, registros de recubrimiento y documentación con revisiones controladas.
¿Pueden reconstruirse componentes energéticos desgastados?
Sí, pero debe recuperarse la geometría funcional original, no copiar las dimensiones desgastadas.
¿Qué es el mecanizado in situ?
Utiliza equipos portátiles para reparar grandes componentes instalados sin retirarlos por completo. Ejemplos: refrentado de bridas, mandrinado en línea y restauración de apoyos.
¿Es necesario mecanizar en cinco ejes?
Normalmente no. Ejes, bridas, cuerpos y muchas carcasas se fabrican mejor por torneado o tres ejes. Cinco ejes aporta valor en impulsores, turbinas, piezas multicara difíciles y superficies que exigen variar la orientación.
¿Por qué se rectifican piezas energéticas?
Ejes endurecidos, apoyos, sellos y diámetros precisos pueden necesitar redondez, cilindricidad o acabado que no proporciona el torneado solo.
¿Puede combinarse CNC con fundición o forja?
Sí. Muchas piezas parten de fundición o forja y el CNC termina agujeros de cojinete, roscas, bridas, sellos y otras interfaces de precisión.
¿Qué información debo enviar para un presupuesto?
CAD 3D, plano técnico controlado, material y condición exactos, cantidad, tolerancias críticas, GD&T, tratamientos térmicos o superficiales, inspección y documentación de material o trazabilidad.

