
Un orificio puede tener el diámetro nominal correcto y aun así provocar el fallo de un conjunto.
Puede estar ligeramente fuera de posición.
Puede no ser suficientemente redondo.
Dos alojamientos de cojinetes pueden no compartir el mismo eje.
Un orificio profundo puede presentar conicidad de un extremo al otro.
O un orificio taladrado puede ser demasiado rugoso o impreciso para el eje, cojinete, casquillo, pistón o inserto de precisión que debe alojar.
Aquí es donde el mandrinado CNC cobra importancia.
El mandrinado es un proceso que amplía, corrige y acaba un orificio existente mediante una herramienta de corte.
A diferencia del taladrado, el mandrinado normalmente comienza con un orificio existente.
El orificio inicial puede haberse creado mediante:
- Taladrado
- Fundición
- Forja
- Fresado
- Mecanizado del núcleo
- Otra operación de desbaste
El objetivo del mandrinado es acercar el orificio a sus requisitos finales de:
- Diámetro
- Posición
- Redondez
- Rectitud
- Alineación
- Acabado superficial
Los modernos servicios de mandrinado CNC se utilizan en mecanizado de precisión, aeroespacial, automoción, robótica, energía, equipos hidráulicos, maquinaria industrial y muchas otras aplicaciones donde la geometría del orificio importa tanto como su tamaño. Consulte cómo materiales, sellado e inspección determinan el proceso en nuestra guía de mecanizado CNC en la industria energética.
Pero el mandrinado no siempre es la operación final.
Un orificio puede seguir esta secuencia:
Taladrado → Mandrinado → Escariado
o bien:
Taladrado → Mandrinado → Bruñido
o simplemente:
Mandrinado de desbaste → Mandrinado de acabado
El proceso correcto depende de la función real del orificio acabado.
Esta guía explica cómo funciona el mandrinado CNC, sus diferencias respecto al taladrado, escariado y bruñido, qué controla la precisión y cómo diseñar y especificar orificios con tolerancias estrechas.
¿Qué es el mandrinado CNC?
El mandrinado CNC es un proceso de mecanizado de precisión para ampliar y mejorar un orificio existente.
Una herramienta de mandrinado de un solo filo o ajustable elimina material del diámetro interior hasta obtener la geometría requerida.
La operación puede realizarse en:
- Tornos CNC
- CNC fresado máquinas
- Centros de mecanizado
- Mandrinadoras horizontales
- Mandrinadoras verticales
- Máquinas multitarea
La configuración concreta de la máquina depende de la pieza.
Por ejemplo:
Una pieza cilíndrica puede mandrinarse en un torno CNC.
Una carcasa con varios alojamientos de cojinetes de precisión puede mecanizarse en un centro de 3 ejes, de 4 ejes o en un centro para mecanizado de 5 ejes .
Un bastidor de máquina o una carcasa de engranajes de gran tamaño puede requerir una prestación de mandrinado horizontal.
El principio de corte sigue siendo similar, pero el movimiento de la herramienta y la pieza puede ser muy distinto.
¿Cuál es el objetivo principal del mandrinado?
El objetivo principal no es simplemente agrandar un orificio.
El mandrinado permite controlar mejor la geometría final de un orificio existente.
Puede utilizarse para mejorar:
- Diámetro del orificio
- Posición del orificio
- Redondez
- Rectitud
- Coaxialidad
- Requisitos relacionados con la concentricidad
- Cilindricidad
- Acabado superficial
Por eso es habitual en diámetros interiores funcionales.
Ejemplos:
- Alojamientos de cojinetes
- Alojamientos para casquillos
- Carcasas de engranajes
- Cuerpos de válvula
- Orificios de cilindros
- Componentes hidráulicos
- Carcasas de husillos
- Carcasas de motores
- Cuerpos de bombas
- Manguitos de precisión
Estos orificios normalmente hacen algo más que proporcionar holgura.
Posicionan, guían, soportan, sellan o alinean otro componente.
¿Cómo funciona el mandrinado CNC?
El proceso concreto depende de si gira la pieza o la herramienta de corte.
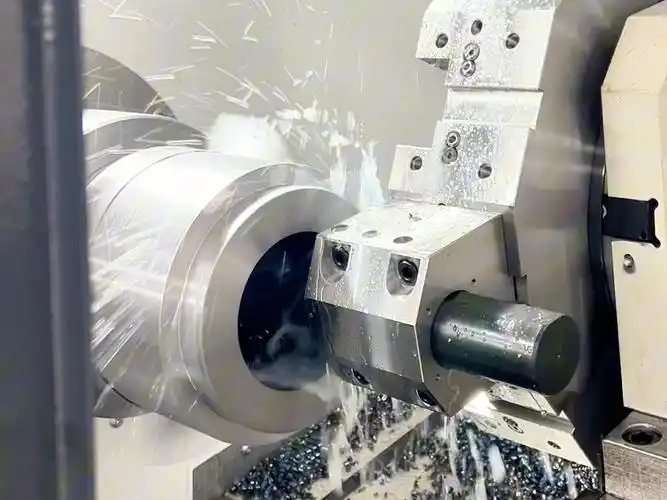
Mandrinado en un torno CNC
En un torno:
La pieza gira.
Una barra de mandrinar entra en el orificio existente y se desplaza a lo largo del diámetro interior.
Suele denominarse:
- Torneado interior
- Torneado del diámetro interior
- Mandrinado
Es adecuado para piezas de revolución como:
- Manguitos
- Casquillos
- Cilindros
- Anillos
- Poleas
- Cubos
- Bridas
El orificio queda relacionado naturalmente con el eje de rotación establecido por el montaje.
Mandrinado en una fresadora CNC
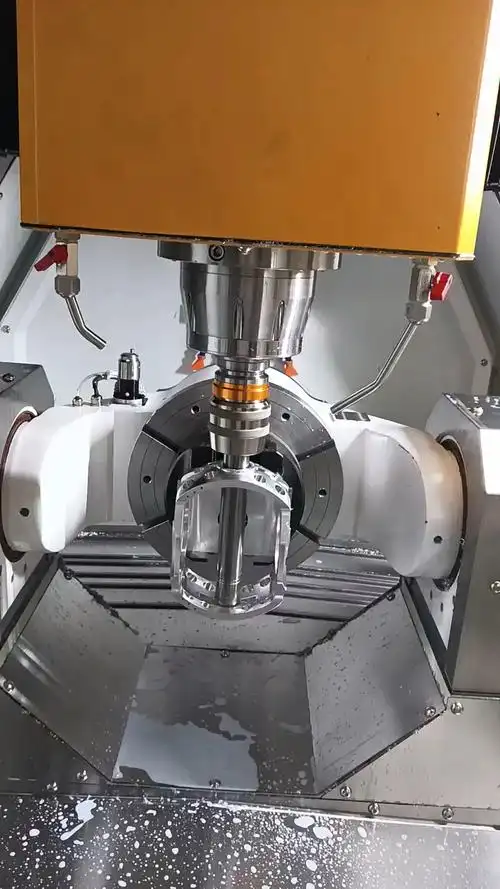
En un centro de mecanizado:
La herramienta de corte gira.
La pieza permanece sujeta a la mesa o al utillaje.
Un cabezal o una herramienta de mandrinar gira dentro del orificio existente.
Es útil para piezas como:
- Carcasas
- Bastidores de máquinas
- Colectores
- Cajas de engranajes
- Componentes estructurales
La máquina CNC controla la posición del orificio respecto a otros elementos de la pieza.
Esto hace que el mandrinado sea especialmente valioso cuando la posición es crítica.
¿Por qué no utilizar simplemente una broca?
El taladrado es excelente para crear orificios rápidamente.
Pero una broca no siempre es la mejor herramienta para establecer la geometría final de un orificio de precisión.
Un orificio taladrado puede presentar:
- Variación del diámetro
- Error de posición
- Desviación de giro
- Redondez deficiente
- Irregularidades superficiales
- Desviación de la herramienta
Estos efectos cobran importancia a medida que:
- Aumenta la profundidad
- Aumenta el diámetro
- La tolerancia se estrecha
- El material resulta más difícil de mecanizar
Una herramienta de mandrinar elimina material del orificio existente y permite a la máquina controlar mejor la superficie interior final.
Por eso, una secuencia de mecanizado de precisión puede ser:
Taladrar Ø19.5 mm → Mandrinar Ø19.9 mm → Mandrinar de acabado Ø20.000 mm
en lugar de intentar obtener directamente el diámetro final de precisión con una broca de Ø20 mm.
Mandrinado CNC frente a taladrado
El mandrinado y el taladrado están relacionados, pero tienen finalidades distintas.
| Característica | Taladrado | Mandrinado CNC |
|---|---|---|
| Objetivo principal | Crear un orificio | Ampliar/mejorar un orificio existente |
| Herramienta | Broca | Barra o cabezal de mandrinar |
| Requiere un orificio existente | No | Sí |
| Posicionamiento del orificio | Buena | Puede mejorar un orificio existente |
| Control del diámetro | De moderado a bueno | Mayor |
| Control de redondez | Moderada | Mejor |
| Diámetro ajustable | Limitadas | Muy controlable |
| Acabado superficial | Moderada | Mejor |
| Función habitual | Creación del orificio en bruto | Mecanizado de precisión |
Por ello, en muchas piezas de precisión se combinan taladrado y mandrinado.
El taladrado crea la abertura inicial.
El mandrinado establece la geometría de precisión.
¿Qué es el mandrinado de precisión?
El mandrinado de precisión se refiere a operaciones cuyo objetivo principal es el control dimensional y geométrico, no simplemente eliminar material.
El proceso puede centrarse en características como:
- Diámetro final del orificio
- Ubicación del orificio
- Redondez
- Cilindricidad
- Rectitud
- Alineación con otro orificio
- Perpendicularidad respecto a una cara
- Acabado superficial
El mandrinado de precisión se utiliza habitualmente para:
- Asientos de rodamientos
- Carcasas de engranajes
- Alojamientos de husillos
- Componentes hidráulicos
- Cuerpos de válvula
- Carcasas de equipos de precisión
Es especialmente útil cuando importa la relación entre el orificio y otros elementos de la pieza.
Mandrinado de desbaste frente a acabado
El mandrinado suele dividirse en dos etapas.
Mandrinado de desbaste
El mandrinado de desbaste elimina la mayor parte del material restante.
Las prioridades son:
- Eliminación de material
- Estabilidad de la herramienta
- Preparar un sobrematerial uniforme
- Corregir errores iniciales importantes
El orificio se deja intencionadamente algo por debajo de la medida para el acabado.
Mandrinado de acabado
El mandrinado de acabado elimina el sobrematerial final.
Las prioridades pasan a ser:
- Diámetro
- Geometría
- Acabado superficial
- Repetibilidad
Las pasadas de acabado suelen eliminar mucho menos material.
Sin embargo, una pasada de acabado extremadamente pequeña no es necesariamente mejor.
Si la profundidad de corte es demasiado pequeña respecto a:
- Radio del filo de la plaquita
- Comportamiento del material
- Flexión de la herramienta
la herramienta puede rozar o comportarse de forma impredecible en lugar de cortar limpiamente.
Por ello, debe dejarse un sobrematerial de acabado adecuado y uniforme.
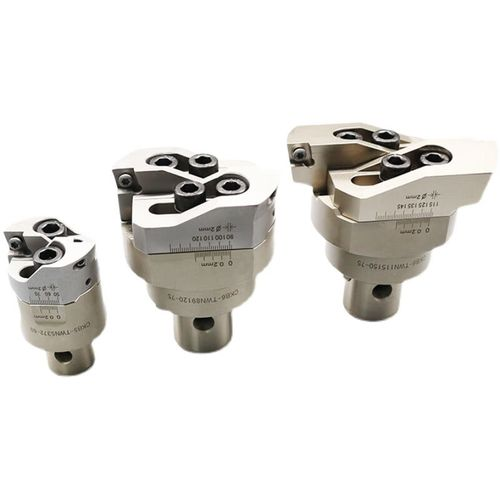
¿Qué es un cabezal de mandrinado fino?
En los centros de mecanizado, los orificios de precisión suelen producirse con cabezales ajustables de mandrinado fino.
A diferencia de una broca de diámetro fijo, una herramienta de mandrinado fino puede ajustarse en incrementos muy pequeños.
Esto permite compensar:
- Desgaste de herramienta
- Tamaño real medido del orificio
- Efectos térmicos
- Variaciones entre lotes
Un flujo de trabajo habitual puede ser:
- Desbastar el orificio
- Realizar una pasada de semiacabado
- Medir el orificio
- Ajustar el cabezal
- Realizar la pasada final de acabado
- Inspeccionar el diámetro acabado
Por eso, el mandrinado fino es especialmente útil para orificios con tolerancias estrechas.
Por qué el mandrinado corrige la posición mejor que el escariado
Es una diferencia importante.
Un escariador suele seguir el orificio existente.
Si el orificio está muy fuera de posición, pasar un escariador no necesariamente lo recolocará correctamente.
Una operación rígida de mandrinado puede eliminar material de forma selectiva de la superficie interior.
Esto permite establecer mejor el orificio según el eje del husillo de la máquina.
En carcasas donde la posición respecto a las referencias es crítica, puede convenir mandrinar antes del escariado o bruñido final.
Orificios con tolerancias estrechas
La expresión orificio con tolerancia estrecha puede referirse a requisitos diferentes.
Puede significar:
- Tolerancia de diámetro estrecha
- Redondez estricta
- Cilindricidad estricta
- Ubicación precisa del orificio
- Alineación precisa entre varios orificios
- Perpendicularidad estricta
- Control del acabado superficial
No deben tratarse como si fueran lo mismo.
Un orificio puede cumplir la tolerancia de diámetro y fallar en otro requisito funcional.
El diámetro es solo una parte de la precisión del orificio
Considere un orificio especificado como:
Ø25.000 ±0.005 mm
Un operario puede medir:
25.002 mm
y concluir que el diámetro es aceptable.
Pero ¿y si el orificio mide:
- 25.000 mm cerca de la entrada
- 25.004 mm en el centro
- 25.008 mm al fondo
El orificio puede presentar conicidad.
O quizá dos mediciones tomadas a 90 grados indiquen:
- 24.999 mm
- 25.006 mm
El orificio puede presentar un error de redondez.
Una única lectura de diámetro no describe toda la geometría del orificio.
Redondez
La redondez controla cuánto se aproxima cada sección circular a un círculo perfecto.
Una redondez deficiente puede afectar a:
- Cojinetes
- Pistones
- Correderas de válvulas
- Casquillos
- Ajustes deslizantes de precisión
Las posibles causas incluyen:
- Flexión de la herramienta
- Chatter
- Deformación de la pieza
- Estabilidad deficiente de la máquina
- Cortes interrumpidos
El mandrinado puede producir buena redondez, pero las exigencias excepcionales pueden requerir procesos adicionales como bruñido o rectificado interior.
Cilindricidad
La cilindricidad controla la forma tridimensional global del orificio.
Considera con qué precisión toda la superficie cilíndrica mantiene la geometría prevista.
Esto puede importar en:
- Alojamientos largos de cojinetes
- Manguitos de precisión
- Componentes hidráulicos
- Carcasas de husillos
Una pieza puede tener diámetros aceptables en varios puntos y aun así incumplir una exigencia estricta de cilindricidad.
Rectitud del orificio
Los orificios largos son especialmente sensibles a la rectitud.
Cuanto más penetra la herramienta, más difícil resulta mantener su rigidez.
Los errores posibles incluyen:
- Conicidad
- Curvatura
- Deriva del diámetro
- Chatter
Por ello, la longitud de herramienta es una de las variables más importantes en el mandrinado profundo.
Posición del orificio
En componentes tipo carcasa, el centro del orificio puede necesitar una posición precisa respecto a:
- Superficies de referencia
- Orificios de montaje
- Otro orificio
- Una cara mecanizada
- El eje central de un engranaje
Este requisito puede especificarse mediante controles de posición GD&T.
Un orificio perfectamente dimensionado pero mal posicionado sigue siendo defectuoso.
Orificios coaxiales
Muchos componentes contienen dos o más orificios que deben compartir un eje común.
Los ejemplos incluyen:
- Carcasas de engranajes
- Alojamientos de cojinetes
- Bastidores de máquinas
- Articulaciones robóticas
- Carcasas de motores
Esto plantea un problema distinto de mantener únicamente el diámetro de cada orificio.
Si se mecanizan en montajes separados, los errores de preparación pueden afectar a su relación.
Siempre que sea viable, mecanizar los orificios coaxiales críticos en un mismo montaje puede reducir los errores de alineación acumulados.
Flexión de la barra: el principal reto del mecanizado interior
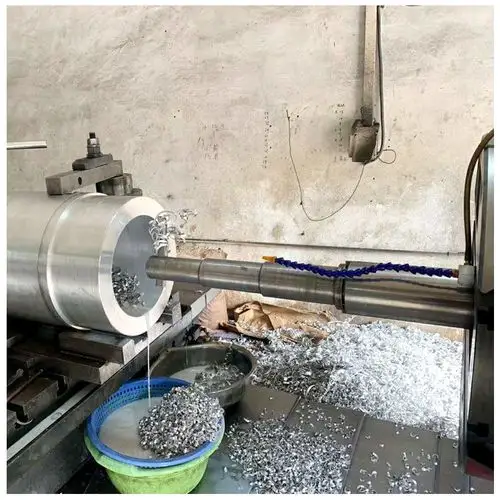
Uno de los mayores retos técnicos del mandrinado CNC es la flexión de la barra de mandrinar.
Una barra de mandrinar se comporta como una viga en voladizo.
La herramienta está apoyada en un extremo.
El filo se extiende dentro del orificio.
Las fuerzas de corte empujan contra la punta.
Al aumentar la longitud sin apoyo, la herramienta se flexiona con mayor facilidad.
Esto puede producir:
- Orificios mayores o menores de lo previsto
- Conicidad
- Chatter
- Acabado deficiente
- Vida útil inestable
Por eso, una regla fundamental es:
Mantener la barra tan corta y de tanto diámetro como permita la geometría.
Por qué importa tanto la longitud de la barra
Imagine dos barras del mismo diámetro.
Una sobresale:
30 mm
del portaherramientas.
La otra sobresale:
120 mm.
La barra más larga será mucho menos rígida.
Aunque la herramienta de corte, el material y la máquina sean idénticos, el segundo montaje puede comportarse de forma completamente distinta.
Por eso el mandrinado se complica al aumentar la relación entre profundidad y diámetro.
Relación longitud/diámetro en mandrinado
La estabilidad suele describirse mediante:
Relación L/D
donde:
- L = longitud de herramienta sin apoyo
- D = diámetro de la barra
Una L/D menor suele significar mayor rigidez.
Para barras convencionales, mantener el voladizo aproximadamente en 4× el diámetro de la barra o menos es una recomendación inicial habitual.
Los alcances mayores pueden requerir:
- Barras de metal duro
- Barras de metal pesado
- Barras amortiguadas
- Herramientas antivibratorias especiales
El voladizo utilizable depende de todo el sistema de corte.
Barras de acero frente a metal duro
Barras de acero
Las ventajas incluyen:
- Menor coste
- Buen rendimiento de uso general
- Amplia disponibilidad
Funcionan bien con voladizos relativamente cortos.
Barras de metal duro
El metal duro tiene mayor rigidez que el acero.
Esto puede mejorar la estabilidad cuando se necesita mayor alcance.
Beneficios potenciales:
- Menor flexión
- Mejor acabado
- Mayor consistencia dimensional
La contrapartida es un mayor coste de herramienta y mayor fragilidad.
Barras amortiguadas
Para operaciones interiores de gran longitud pueden utilizarse barras con amortiguación de vibraciones.
Estas herramientas incorporan un sistema interno diseñado para absorber vibraciones.
Son especialmente útiles para:
- Orificios profundos
- Voladizos largos
- Carcasas grandes
- Torneado interior difícil
No eliminan la necesidad de parámetros correctos, pero pueden ampliar el rango de mandrinado estable.
Por qué es mejor una barra de mayor diámetro
Si dos barras alcanzan el mismo elemento, la de mayor diámetro suele proporcionar más rigidez.
Por eso, la geometría debe permitir la barra de mayor diámetro práctico.
Una abertura pequeña puede obligar a utilizar una barra fina.
Esto resulta especialmente problemático si el orificio también es muy profundo.
La combinación:
Orificio pequeño + gran profundidad
es mucho más difícil que:
Orificio grande + poca profundidad
aunque ambos requieran la misma tolerancia de diámetro.
Voladizo de herramienta y diseño del orificio
Esto tiene una implicación importante para el diseño orientado a fabricación.
Supongamos que un diseñador especifica:
- Orificio Ø10 mm
- 80 mm de profundidad
- Tolerancia de diámetro estrecha
- Acabado superficial fino
La herramienta puede necesitar una relación L/D extremadamente alta.
Esto cambia considerablemente la dificultad de fabricación.
Si el diseño permite utilizar:
- Mayor diámetro de acceso
- Menor longitud del tramo crítico
- Mecanizado desde ambos lados
- Cajeado cilíndrico
- Otra arquitectura de componente
la fabricabilidad puede mejorar considerablemente.
¿Qué causa el chatter en mandrinado?
El chatter es una vibración autoexcitada entre:
- Herramienta de corte
- Pieza
- Máquina
Suele producir un patrón repetitivo en la superficie interior.
Los síntomas pueden incluir:
- Ruido intenso de mecanizado
- Ondulaciones visibles
- Acabado deficiente
- Inestabilidad del diámetro
- Desgaste rápido de la plaquita
Causas habituales:
- Voladizo excesivo de la barra
- Diámetro pequeño de la barra
- Sujeción débil
- Parámetros de corte incorrectos
- Radio de punta excesivo
- Vibraciones de la máquina
- Paredes delgadas de la pieza
El mandrinado profundo es especialmente sensible.
Cómo reducir el chatter en mandrinado
Estrategias posibles:
Reducir el voladizo
Suele ser la primera medida y la más eficaz.
Aumentar el diámetro de la barra
Utilice la barra más grande que permita el orificio.
Mejorar la sujeción de la pieza
La pieza debe ser tan estable como la herramienta.
Cambiar la velocidad de corte
Alejarse de una frecuencia de resonancia puede reducir las vibraciones.
Ajustar avance y profundidad de corte
Un corte muy ligero no siempre es la condición más estable.
Utilizar un radio de punta menor
Un radio de punta grande puede aumentar las fuerzas radiales.
Utilizar una barra de metal duro o amortiguada
Especialmente en mecanizado interior profundo.
La solución correcta depende de la operación concreta.
Mandrinado y radio de punta
El radio de punta de la plaquita influye en:
- Fuerzas de corte
- Acabado superficial
- Resistencia del filo
Un radio mayor puede permitir teóricamente un acabado más liso con el avance adecuado.
Pero también produce mayores fuerzas radiales de corte.
En mandrinado profundo, esto puede aumentar:
- Flexión
- Vibración
- Chatter
Por eso, los parámetros de acabado no pueden elegirse solo según la teoría del acabado superficial.
También debe considerarse la estabilidad de la herramienta.
Velocidad de corte en mandrinado CNC
La velocidad de corte depende de:
- Material de la pieza
- Material de la herramienta
- Recubrimiento de la plaquita
- Diámetro del orificio
- Estabilidad
- Condiciones del refrigerante
Como el filo trabaja dentro de la pieza, controlar las virutas y evacuar el calor puede ser más difícil que en torneado exterior.
Una velocidad excesiva puede aumentar:
- Desgaste de herramienta
- Calor
- Filo recrecido
- Deriva dimensional
Por tanto, la velocidad correcta depende tanto del material como de la geometría del orificio.
Avance en mandrinado
El avance afecta a:
- Acabado superficial
- Formación de viruta
- Presión sobre la herramienta
- Tiempo de ciclo
Un avance muy alto puede producir:
- Superficie más rugosa
- Mayor fuerza de corte
Un avance extremadamente bajo puede generar:
- Rozamiento sin corte
- Formación inestable de viruta
- Comportamiento deficiente de la herramienta
El avance correcto debe ajustarse a:
- Geometría de la plaquita
- Radio de punta
- Material
- Profundidad de corte
Control de virutas dentro del orificio
Evacuar virutas dentro de un orificio es más difícil que en una superficie exterior expuesta.
Las virutas problemáticas pueden:
- Enrollarse alrededor de la barra
- Rayar el orificio acabado
- Bloquear el refrigerante
- Dañar la plaquita
- Quedar atrapadas en orificios ciegos
Esto es especialmente difícil en:
- Orificios profundos
- Orificios ciegos
- Materiales dúctiles
- Orificios de pequeño diámetro
El rompevirutas, el avance, el refrigerante y la orientación de la herramienta afectan a la evacuación.
Orificios pasantes frente a ciegos
Orificio pasante
Un orificio pasante atraviesa completamente la pieza.
Las ventajas pueden incluir:
- Evacuación más sencilla de virutas
- Mejor acceso de la herramienta
- Circulación más sencilla del refrigerante
Orificio ciego
Un orificio ciego termina dentro del componente.
El mandrinado de orificios ciegos añade dificultades.
La herramienta debe controlar:
- Diámetro final
- Profundidad del orificio
- Geometría del fondo
- Evacuación de virutas
Las virutas tienen menos vías de salida.
Esto aumenta la importancia del control de virutas y del refrigerante.
Orificios escalonados
Un orificio escalonado contiene varios diámetros interiores.
Por ejemplo:
Ø30 → Ø25 → Ø20
Estos elementos pueden posicionar:
- Cojinetes
- Juntas
- Casquillos
- Componentes de retención
El plan de mecanizado debe considerar:
- Acceso de la herramienta
- Geometría de los hombros
- Relaciones entre diámetros
- Profundidad
- Inspección
Un torno CNC puede producir a menudo varios diámetros interiores concéntricos en un mismo montaje.
Esto es valioso cuando su relación es crítica.
Mandrinado posterior
A veces, la superficie crítica está en la cara posterior de un elemento y no resulta accesible cómodamente desde la dirección normal.
El mandrinado posterior permite mecanizar una superficie interior orientada hacia atrás después de atravesar una abertura.
Las aplicaciones pueden incluir:
- Cajeados cilíndricos
- Refrentados posteriores
- Hombros de difícil acceso
Se necesitan herramientas especiales y espacio libre suficiente.
Mandrinado horizontal
Una mandrinadora horizontal utiliza un husillo horizontal y es especialmente útil para piezas grandes.
Las piezas típicas incluyen:
- Carcasas grandes de engranajes
- Estructuras de máquinas herramienta
- Bastidores de maquinaria pesada
- Carcasas de bombas
- Equipos energéticos
- Alojamientos grandes de cojinetes
En lugar de trasladar una pieza muy grande entre varias máquinas convencionales, una mandrinadora horizontal puede realizar varias operaciones en un montaje.
Estas pueden incluir:
- Mandrinado
- Fresado
- Taladrado
- Planeado
- Roscado con macho
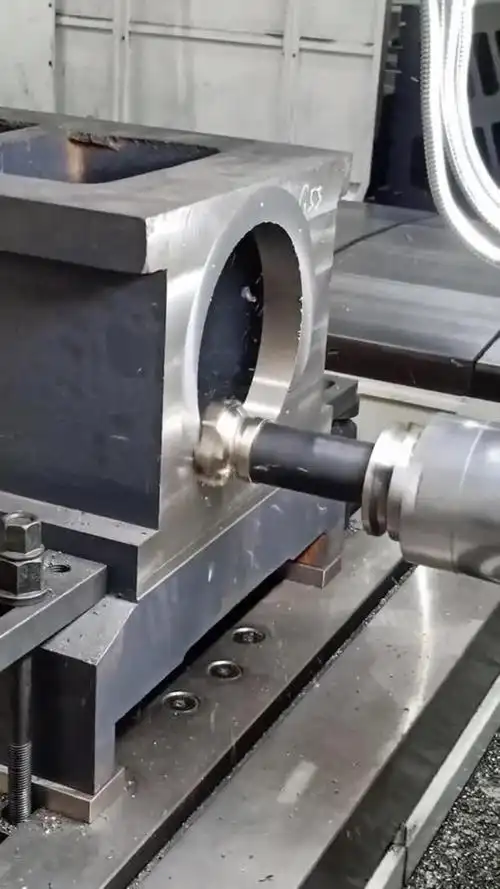
¿Cuándo resulta útil un servicio de mandrinado horizontal?
Una prestación de mandrinado horizontal resulta atractivo cuando la pieza:
- Es grande
- Es pesada
- Es difícil de recolocar
- Contiene orificios profundos
- Requiere orificios en varios lados
- Requiere relaciones precisas entre elementos alejados
La principal ventaja no es simplemente el diámetro del orificio.
Es la capacidad de establecer varios elementos grandes de precisión respecto al mismo montaje.
Mandrinadora horizontal frente a centro de mecanizado horizontal
La frontera entre las mandrinadoras horizontales modernas y los centros de mecanizado horizontales puede solaparse.
Una mandrinadora horizontal tradicional se asocia especialmente con:
- Grandes espacios de trabajo
- Componentes pesados
- Husillos de mandrinar extensibles
- Elementos interiores profundos
Los centros horizontales suelen priorizar:
- Producción automatizada
- Sistemas de palés
- Altas velocidades de husillo
- Mecanizado de varias caras
La máquina adecuada depende de:
- Tamaño del componente
- Profundidad del orificio
- Exactitud requerida
- Cantidad de producción
Mandrinado en línea
El mandrinado en línea se utiliza cuando varios orificios deben compartir un eje común.
Una barra atraviesa dos o más posiciones de cojinetes.
Aplicaciones comunes:
- Maquinaria pesada
- Brazos de excavadoras
- Bloques de motor
- Carcasas grandes de engranajes
- Bastidores de máquinas
También se utiliza con frecuencia para reparar orificios desgastados en equipos grandes.
No debe confundirse con el mandrinado CNC convencional de un solo orificio.
Mandrinado CNC frente a escariado
El escariado es otro proceso habitual de precisión para orificios.
Un escariador tiene varios filos y elimina una cantidad relativamente pequeña de material.
| Característica | Mandrinado | Escariado |
|---|---|---|
| Tipo de herramienta | Normalmente de un solo filo | De varios filos |
| Flexibilidad de diámetro | Alta | Fija o limitada |
| Corrección de posición del orificio | Mejor | Limitadas |
| Eliminación de material | Moderada | Bajo |
| Productividad | Moderada | Alta |
| Acabado superficial | Buena | Muy buena |
| Mejor uso | Corrección geométrica/dimensionado flexible | Acabado repetitivo de orificios preparados |
Para muchos orificios de producción:
Taladrar → Mandrinar → Escariar
puede ser una secuencia eficaz.
Pero no todos los orificios requieren escariado.
Una operación de mandrinado de acabado bien controlada puede cumplir ya el plano.
Mandrinado CNC frente a bruñido
El mandrinado y el bruñido tienen finalidades distintas.
Mandrinado
Utiliza un filo de corte definido.
Especialmente indicado para:
- Establecer el diámetro
- Corregir la posición
- Eliminar más sobrematerial
- Establecer la geometría básica del orificio
Bruñido
Utiliza piedras abrasivas.
Más adecuado para mejorar:
- Redondez
- Cilindricidad
- Rectitud
- Textura superficial
Por ello, un orificio hidráulico de precisión puede utilizar:
Taladrado → Mandrinado → Bruñido
El mandrinado establece el orificio.
El bruñido realiza la corrección fina final.
Mandrinado frente a rectificado interior
El rectificado interior utiliza una muela abrasiva en lugar de una plaquita de corte.
Resulta especialmente útil para:
- Materiales endurecidos
- Componentes tratados térmicamente
- Acabados muy finos
- Orificios de precisión
El mandrinado suele ser más flexible para eliminar material y generar geometría.
El rectificado interior resulta atractivo cuando:
- El material está endurecido
- El acabado superficial es extremadamente exigente
- Los requisitos geométricos finales favorecen el rectificado
También pueden utilizarse ambos procesos de forma secuencial.
Mandrinado frente a fresado por interpolación circular
Los centros CNC modernos pueden crear orificios grandes mediante interpolación circular.
Una fresa de mango sigue una trayectoria circular.
Esto ofrece flexibilidad porque una fresa puede producir varios diámetros.
Sin embargo, la interpolación circular y el mandrinado no son idénticos.
Para orificios muy críticos, una herramienta de precisión puede ofrecer ventajas en:
- Redondez
- Continuidad superficial
- Ajuste del diámetro
- Previsibilidad del proceso
La interpolación circular sigue siendo excelente para:
- Desbastar orificios
- Orificios de gran diámetro
- Mecanizado flexible de prototipos
- Elementos interiores no críticos
Una estrategia habitual es:
Fresar el orificio en bruto por hélice/círculo → Mandrinar de acabado
Mandrinado frente a mandrinado por coordenadas
El mandrinado por coordenadas se desarrolló históricamente para ubicar orificios con extrema precisión.
Las mandrinadoras por coordenadas priorizaban:
- Precisión de posición
- Movimiento preciso por coordenadas
- Orificios precisos
Los centros CNC de precisión modernos han asumido muchas aplicaciones que antes requerían máquinas específicas de mandrinado por coordenadas.
Sin embargo, el requisito fundamental se mantiene:
El orificio debe tener tanto el tamaño como la posición correctos.
Materiales adecuados para mandrinado CNC
El mandrinado puede realizarse en muchos materiales técnicos mecanizables.
Aluminio
El aluminio suele ser favorable para el mandrinado.
Los grados habituales incluyen:
- 6061
- 6063
- 7075
- 2024
- 6082
Las ventajas incluyen:
- Altas velocidades de corte
- Fuerzas de corte relativamente bajas
- Buena maquinabilidad
Los posibles problemas incluyen:
- Filo recrecido
- Control de virutas
- Deformación de paredes delgadas
Las herramientas afiladas son especialmente importantes.
Acero inoxidable
Los grados habituales incluyen:
- 304
- 316
- 416
- 420
- 17-4 PH
Los aceros inoxidables austeníticos pueden ser más difíciles porque pueden:
- Endurecerse por deformación
- Generar mucho calor
- Producir virutas difíciles
El contacto de la herramienta debe mantenerse uniforme.
Acero al carbono y aleado
Ejemplos habituales:
- 1018
- 1045
- 4140
- 4340
Se utilizan ampliamente en:
- Carcasas
- Equipos mecánicos
- Piezas hidráulicas
- Componentes de automoción
Las herramientas y condiciones de corte dependen mucho de la dureza.
Fundición de hierro
La fundición suele mandrinarse en:
- Componentes de motores
- Carcasas de bombas
- Cajas de engranajes
- Estructuras de máquinas
Con herramientas adecuadas suele mecanizarse bien, pero genera partículas abrasivas y polvo que deben gestionarse correctamente.
Titanio
El mandrinado de titanio requiere condiciones de corte más conservadoras.
Los retos incluyen:
- Concentración de calor
- Desgaste de herramienta
- Fuerzas de corte elevadas
La estabilidad de la herramienta interior resulta especialmente importante.
Plásticos técnicos
Materiales como:
- POM
- PEEK
- Nailon
- PTFE
también pueden contener orificios de precisión.
Sin embargo, las piezas de plástico presentan problemas diferentes.
Pueden experimentar:
- Recuperación elástica
- Cambios dimensionales por calor
- Deformación por sujeción
- Rebabas
Un orificio medido inmediatamente después del mecanizado puede no comportarse exactamente como uno metálico.
Mandrinado de componentes de pared delgada
Las carcasas de pared delgada requieren especial atención.
Imagine una carcasa delgada de aluminio sujeta firmemente en un utillaje.
El utillaje deforma ligeramente la zona del orificio.
La máquina realiza después un mandrinado de acabado perfectamente redondo.
Al liberar la sujeción, la carcasa se relaja.
El orificio puede dejar de ser redondo.
Esto no es necesariamente un problema de precisión de la máquina.
Es un problema de sujeción.
Las soluciones pueden incluir:
- Menor fuerza de sujeción
- Mejor apoyo
- Mordazas blandas a medida
- Mecanizado en un estado representativo del montaje final
- Desbaste y acabado en etapas separadas
Mecanizado de orificios profundos
Los orificios profundos son más difíciles porque cada milímetro adicional de extensión reduce la rigidez.
Los retos incluyen:
- Flexión de la herramienta
- Chatter
- Evacuación de virutas
- Aportación de refrigerante
- Medición
- Conicidad
La estrategia puede requerir:
- Barras de metal duro
- Barras con amortiguación de vibraciones
- Varias pasadas
- Fuerzas de corte reducidas
- Refrigerante a través de la herramienta
A cierta profundidad, otro proceso puede resultar más adecuado que el mandrinado convencional.
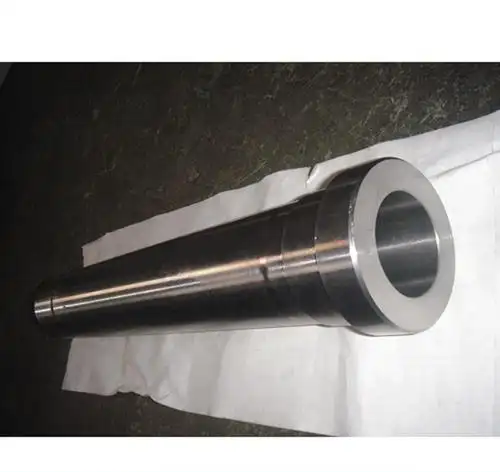
Mandrinado de grandes diámetros
Los orificios grandes plantean otros retos.
Las aplicaciones típicas incluyen:
- Carcasas de turbinas
- Cajas de engranajes
- Asientos grandes de cojinetes
- Equipos industriales
- Equipos energéticos
La máquina debe proporcionar:
- Recorridos suficientes
- Potencia de husillo adecuada
- Sujeción estable
- Ajuste preciso de la herramienta
En piezas muy grandes, mover la propia pieza puede convertirse en una limitación importante de fabricación.
Por eso suelen resultar valiosos los equipos de mandrinado horizontal.
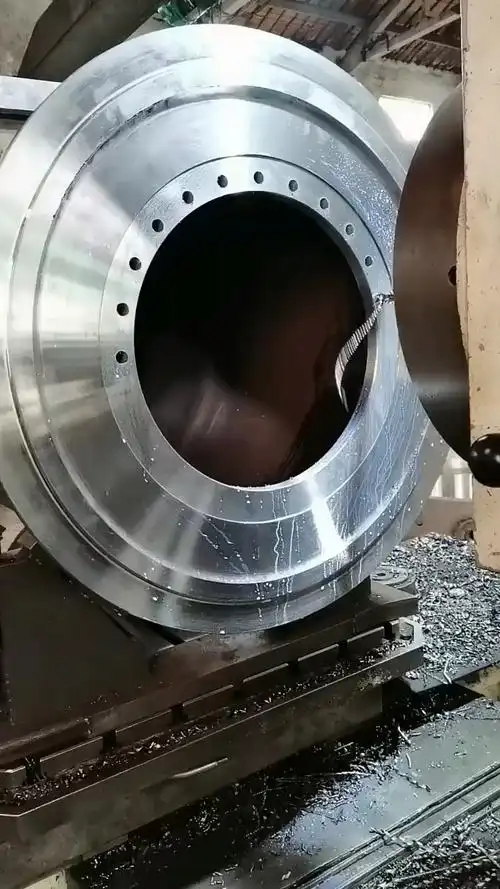
Mandrinado de pequeños diámetros
Los orificios pequeños pueden necesitar herramientas muy esbeltas.
Al disminuir el diámetro, queda menos espacio para:
- Cuerpo de la herramienta
- Evacuación de virutas
- Refrigerante
Esto hace que el mandrinado en miniatura sea especialmente sensible a:
- Desviación de giro
- Rigidez de herramienta
- Control de virutas
En orificios muy pequeños, otros procesos pueden ser más prácticos según la tolerancia y la profundidad.
¿Qué precisión puede alcanzar el mandrinado CNC?
No existe una tolerancia universal útil para todos los orificios mandrinados.
La capacidad depende de:
- Diámetro del orificio
- Profundidad del orificio
- Material de la pieza
- Rigidez de la máquina
- Voladizo de herramienta
- Rigidez de la pieza
- Temperatura
- Geometría requerida
- Método de inspección
Un orificio poco profundo de Ø50 mm en una carcasa rígida de acero y uno de Ø8 mm × 100 mm de profundidad son problemas de mecanizado completamente distintos.
Ambos pueden describirse como «mandrinado de precisión».
Por eso, la capacidad debe evaluarse a partir de la geometría completa del elemento.
Tolerancia de diámetro estrecha frente a tolerancia geométrica estrecha
Esta distinción es crítica.
Supongamos que dos planos especifican:
Ø40.000 ±0.005 mm
La pieza A no exige geometría adicional.
La pieza B también especifica:
- Posición 0.01 mm
- Cilindricidad 0.005 mm
- Perpendicularidad respecto a la referencia A
- Ra 0.4 μm
La pieza B es mucho más difícil.
La tolerancia de diámetro por sí sola no describe el reto de fabricación.
Acabado superficial del orificio
El acabado superficial en mandrinado está influido por:
- Avance
- Radio de punta
- Geometría de la plaquita
- Velocidad de corte
- Vibración
- Material
- Desgaste de herramienta
Un proceso estable de mandrinado de acabado puede producir una superficie muy buena.
Sin embargo, las superficies extremadamente finas pueden obtenerse mejor mediante:
- Escariado
- Bruñido
- rectificado interior
según la aplicación.
El proceso debe basarse en la función, no en perseguir el menor valor Ra posible.
Alojamientos de cojinetes
Los alojamientos de cojinetes son una de las aplicaciones más habituales del mandrinado de precisión.
El alojamiento puede controlar:
- Ajuste del cojinete
- Alineación
- Posición del engranaje
- Funcionamiento del eje
- Vida útil del cojinete
Los requisitos importantes del plano pueden incluir:
- Diámetro
- Ajuste
- Redondez
- Cilindricidad
- Posición del orificio
- Alineación entre asientos de cojinetes
En una caja de engranajes con dos cojinetes que soportan un eje, la relación entre los alojamientos puede importar tanto como el diámetro de cada uno.
Alojamientos para casquillos
Algunos componentes utilizan un orificio mecanizado para alojar un casquillo a presión.
Por tanto, el alojamiento necesita:
- Diámetro correcto
- Redondez suficiente
- Estado superficial adecuado
Después de instalar el casquillo, su diámetro interior puede requerir un acabado adicional.
Esto puede incluir:
- Escariado
- Mandrinado
- Bruñido
El montaje a presión puede cambiar el diámetro interior del casquillo.
Por eso, a veces debe mecanizarse el diámetro interior final después de la instalación.
Orificios hidráulicos y de válvulas
Los componentes hidráulicos pueden contener orificios para:
- Correderas
- Pistones
- Manguitos
- Válvulas
Estas aplicaciones pueden requerir combinaciones de:
- Precisión de diámetro
- Rectitud
- Redondez
- Textura fina
El mandrinado suele ser una etapa intermedia de precisión.
Un bruñido final puede establecer después el orificio funcional acabado.
Carcasas de motores y engranajes
Son aplicaciones especialmente importantes del mandrinado.
Una carcasa puede contener varios alojamientos que deben mantener relaciones precisas.
Las características críticas incluyen:
- Ubicación del orificio
- Coaxialidad
- Distancia entre centros
- Perpendicularidad
- Diámetro
Siempre que sea viable, los orificios críticos deben mecanizarse en un montaje común o mediante un proceso diseñado para mantener su relación con las referencias.
Componentes de robótica y automatización
Las articulaciones robóticas, carcasas de actuadores y equipos de automatización suelen contener:
- Alojamientos de cojinetes
- Alojamientos de cajas de engranajes
- Elementos de posicionamiento del motor
- Orificios de pivote de precisión
El orificio puede controlar simultáneamente la alineación de varios sistemas mecánicos.
Para estas piezas, el plan debe considerar:
Tamaño del orificio + Posición + Sistema de referencias + Función de montaje
en lugar de únicamente el diámetro nominal.
Componentes aeroespaciales
Las estructuras y sistemas aeroespaciales pueden contener orificios de precisión para:
- Cojinetes
- Casquillos
- Actuadores
- Componentes hidráulicos
- Uniones estructurales
Los requisitos pueden incluir un control estricto de:
- Posición
- Diámetro
- Acabado superficial
- Trazabilidad
La mecanizabilidad también puede variar significativamente entre:
- Aluminio
- Titanio
- Acero inoxidable
- Aleaciones de alta resistencia
¿Cómo deben especificarse los orificios de precisión en los planos?
El plano debe definir el resultado funcional.
No escriba solamente:
ORIFICIO DE PRECISIÓN
Eso no indica al fabricante qué es importante.
Diámetro del orificio
Especifique el diámetro final y la tolerancia.
Por ejemplo:
Ø25.000 ±0.005 mm
o un ajuste ISO adecuado.
Ajustes
En conjuntos de cojinetes y ejes, los sistemas de ajuste ISO pueden comunicar mejor el requisito.
Los ejemplos incluyen:
- H6
- H7
- H8
El ajuste correcto depende de:
- Ajuste del eje
- Ajuste del cojinete
- Método de montaje
- Temperatura de funcionamiento
- Carga
No elija un ajuste más estrecho solo porque parezca más preciso.
Posición
Si importa la ubicación respecto a referencias, especifique la posición mediante GD&T adecuado.
Esto suele ser crítico en:
- Carcasas
- Cajas de engranajes
- Dispositivos de fijación
- Conjuntos robóticos
Perpendicularidad
Si el eje del orificio debe ser perpendicular a una cara de montaje, defina el requisito.
Puede afectar directamente a la alineación del eje.
Cilindricidad
Utilice cilindricidad cuando toda la superficie interior requiera una forma controlada independientemente de referencias.
Desviación de giro
En conjuntos giratorios, el salto puede ser más relevante funcionalmente que una simple tolerancia de diámetro.
Rugosidad superficial
Especifique rugosidad solo donde la función lo exija.
Los ejemplos pueden incluir:
- Ajustes de rodamientos
- Interfaces deslizantes
- Elementos de sellado
Si se requiere bruñido o rectificado para lograr la superficie funcional, debe considerarse al planificar el proceso.
Profundidad del orificio
La profundidad de los orificios ciegos debe acotarse claramente.
Si importa la geometría del fondo, especifique:
- Fondo plano
- Punta de broca permitida
- Radio de esquina
- Alivio
De lo contrario, la geometría de la herramienta puede determinar el fondo resultante.
Esquinas interiores y alivios
Las herramientas de mandrinar tienen una geometría física.
Las esquinas interiores perfectamente vivas pueden no ser viables.
Si un hombro debe asentar completamente otro componente, considere:
- Ranura de alivio
- Rebaje
- Radio de esquina definido
Esto puede aclarar mucho la función al fabricante.
Inspección de orificios de precisión
Un orificio no puede considerarse preciso solo porque lo indique el programa CNC.
Debe medirse.
Las herramientas habituales incluyen:
- Comparadores de interiores
- Micrómetros de interiores
- Medidores neumáticos
- MMC
- Equipos de medición de redondez
- Medidores de rugosidad superficial
El método adecuado depende del requisito.
Alesómetro
Un alesómetro es útil para comprobar:
- Diámetro
- Conicidad
- Variación a distintas profundidades
A menudo conviene medir:
- Cerca de la entrada
- En el centro
- Cerca del fondo
y en distintas orientaciones angulares.
Esto aporta más información que una sola medición del diámetro.
Medición neumática
Los medidores neumáticos se utilizan habitualmente para mediciones de orificios con alta repetibilidad en producción.
Son especialmente útiles cuando muchas piezas similares requieren mediciones comparativas rápidas.
Las aplicaciones incluyen:
- Automoción
- Componentes hidráulicos
- Producción de precisión
Inspección CMM
Una máquina de medición por coordenadas puede evaluar:
- Diámetro
- Posición
- Alineación
- Relaciones de referencia
Es especialmente útil cuando un orificio debe relacionarse con varios elementos más.
Aun así, la estrategia debe corresponder al requisito técnico.
Medición de redondez
Un alesómetro convencional no caracteriza completamente una redondez muy estricta.
Los requisitos críticos pueden necesitar equipos específicos de medición de redondez.
También aquí, el método debe corresponder a la tolerancia.
Problemas habituales del mandrinado CNC
Orificio cónico
El diámetro cambia gradualmente con la profundidad.
Las posibles causas incluyen:
- Flexión de la barra
- Desalineación de la máquina
- Desgaste de herramienta
- Efectos térmicos
Marcas de vibración
Las posibles causas incluyen:
- Voladizo excesivo
- Herramienta poco rígida
- Sujeción deficiente
- Condiciones de corte inestables
Orificio sobredimensionado
Las posibles causas incluyen:
- Error de ajuste de herramienta
- Comportamiento de flexión de la herramienta
- Desgaste de la plaquita
- Dilatación térmica
- Error de compensación de máquina
Orificio subdimensionado
Las posibles causas incluyen:
- Ajuste incorrecto de herramienta
- Flexión que aleja la herramienta de la superficie de corte
- Error de medición
- Compensación del desgaste
Redondez deficiente
Las posibles causas incluyen:
- Deformación de la pieza
- Vibración
- Presión del utillaje
- Cortes interrumpidos
Acabado superficial deficiente
Las posibles causas incluyen:
- Chatter
- Plaquita desgastada
- Avance incorrecto
- Filo recrecido
- Mala evacuación de viruta
Orificio rayado
Las virutas sueltas atrapadas entre la herramienta y la pared acabada pueden dañar la superficie interior.
Esto resulta especialmente problemático en orificios ciegos.
Por qué importa la temperatura en mandrinado de precisión
Una tolerancia estrecha puede ser comparable al cambio dimensional causado por la dilatación térmica.
El calor puede proceder de:
- Corte
- Funcionamiento del husillo
- Refrigerante
- Entorno del taller
Por ello, en piezas de alta precisión deben controlarse las condiciones de mecanizado e inspección.
Un orificio medido justo después de un mecanizado intenso puede no tener exactamente el mismo tamaño al alcanzar la temperatura ambiente.
Mandrinado después del tratamiento térmico
Algunos orificios de precisión deben acabarse después del tratamiento térmico porque la pieza puede deformarse durante el endurecimiento.
Sin embargo, la dureza puede dificultar considerablemente el mandrinado convencional.
Los procesos finales posibles incluyen:
- Mandrinado en duro
- rectificado interior
- Bruñido
La elección depende de:
- Dureza
- Sobrematerial restante
- Tamaño del orificio
- Requisito superficial
- Geometría
¿Cuándo debe utilizarse mandrinado CNC?
El mandrinado es especialmente útil cuando:
Debe ampliarse con precisión un orificio existente
La aplicación más sencilla.
Importa la posición del orificio
El mandrinado puede establecer el orificio respecto al eje de la máquina y las referencias de la pieza.
El diámetro debe ser ajustable
Una herramienta de mandrinado fino permite controlar el diámetro con flexibilidad.
El orificio es demasiado grande para taladrarlo con precisión de forma práctica
Los orificios grandes suelen desbastarse por fresado o taladrado y acabarse mediante mandrinado.
Varios orificios deben mantener relaciones precisas
Habitual en carcasas de engranajes y alojamientos de cojinetes.
Se necesita mejor geometría antes de bruñir o escariar
El mandrinado establece una condición inicial más precisa para el acabado final.
¿Cuándo no es el mandrinado el proceso final?
El mandrinado puede ser solo una etapa de la ruta de fabricación.
Considere bruñido cuando el requisito priorice:
- Geometría interior muy precisa
- Redondez
- Cilindricidad
- Textura superficial
Considere escariado cuando:
- El orificio inicial ya está bien posicionado
- Se requiere alta productividad
- El diámetro final se repite en muchas piezas
Considere rectificado interior cuando:
- El material está endurecido
- Se requiere una precisión extrema
Una buena planificación selecciona la combinación mínima de operaciones necesaria para cumplir el plano.
Diseñar piezas para facilitar el mecanizado de orificios
Varias decisiones de diseño pueden reducir costes.
Evite orificios de precisión innecesariamente profundos
Si solo los primeros 20 mm de un orificio de 100 mm cumplen una función de precisión, no aplique automáticamente la misma tolerancia a toda la profundidad.
Prever acceso para la herramienta
La herramienta debe poder alcanzar físicamente la superficie.
Los diámetros de entrada pequeños combinados con elementos críticos profundos pueden obligar a utilizar herramientas extremadamente esbeltas.
Utilice tolerancias funcionales
No especifique ±0.005 mm si ±0.02 mm cumple exactamente la misma función.
Defina claramente las relaciones entre referencias
Si dos alojamientos comparten un eje, comunique su relación funcional.
Considere el acceso para inspección
Un elemento difícil de mecanizar también puede ser difícil de medir.
Mandrinado de prototipos frente a producción en series cortas
Un prototipo y una serie corta de 200 piezas pueden utilizar la misma especificación nominal con estrategias diferentes.
En un prototipo inicial, la prioridad puede ser:
- Preparación flexible
- Ajuste sencillo
- Cambios rápidos de diseño
Un cabezal de precisión puede ser útil porque permite ajustar el diámetro sin herramientas específicas de tamaño fijo.
Cuando el diseño se estabiliza y pasa a producción repetitiva, el proceso puede optimizarse mediante:
- Herramientas específicas
- Compensaciones normalizadas
- Verificación con calibres
- Mejora del utillaje
- Control de vida útil
- Inspección automatizada
El plano no cambia.
El proceso de fabricación se vuelve más repetible.
Mandrinado CNC en mecanizado de precisión a medida de series cortas
El mandrinado encaja de forma natural en el mecanizado de precisión a medida, porque muchas piezas solo contienen uno o dos orificios que requieren un control excepcional.
Un componente típico puede contener:
- Diez orificios de paso normales
- Cuatro orificios roscados
- Dos cajeados cilíndricos
- Un alojamiento crítico de cojinete
No tendría mucho sentido tratar los diecisiete orificios como elementos de precisión.
Es mejor aplicar procesos de mayor precisión solo donde lo exige la función.
Para una carcasa a medida, una ruta típica podría ser:
Fresado CNC → Mandrinado de desbaste → Semiacabado → Mandrinado de acabado → Inspección CMM
Si el requisito funcional es más exigente:
Fresado CNC → Mandrinado de precisión → Bruñido → Inspección final
En 6CNC, este es el enfoque del mecanizado de precisión a medida en series cortas : identificar las interfaces críticas y construir el plan de mecanizado e inspección en torno a ellas, sin estrechar innecesariamente todas las tolerancias.
Después, ese mismo proceso puede pasar de la validación del prototipo a una producción en lotes pequeños.
Cómo ayudan los datos del prototipo a la producción en series cortas
Las primeras piezas proporcionan información valiosa de fabricación.
Los ingenieros pueden determinar:
- Flexión real de la herramienta
- Sobremedida de acabado
- Desgaste de herramienta
- Compensación del tamaño del orificio
- Método de inspección
- Estabilidad del utillaje
Si el proyecto pasa posteriormente de:
5 prototipos
a:
50 o 200 piezas
pueden reutilizarse esos conocimientos del proceso.
El objetivo no es simplemente reproducir el programa CNC.
Consiste en reproducir el resultado de fabricación.
Elegir un proveedor de mandrinado CNC
Un proveedor de servicios de mandrinado CNC debe evaluarse por algo más que disponer de una herramienta de mandrinar.
Las capacidades importantes incluyen:
Planificación del proceso
¿Comprende el proveedor cuándo taladrar, interpolar, mandrinar, escariar, bruñir o rectificar?
Capacidad de la máquina
¿Puede la máquina cubrir el diámetro, profundidad, tamaño de pieza y relaciones de referencia requeridas?
Utillajes
¿Hay herramientas adecuadas de precisión, metal duro o amortiguadas?
Sujeción
¿Puede sujetarse la pieza sin deformar los orificios críticos?
Inspección
¿Pueden verificarse realmente el diámetro y la geometría requeridos?
Repetibilidad en series cortas
¿Puede reproducirse el mismo orificio después de cambiar herramientas y en lotes posteriores?
El proceso correcto combina mecanizado y medición.
¿Qué información debe facilitar para un presupuesto de mandrinado CNC?
Facilite el plano técnico completo, no solo el diámetro objetivo.
La información útil incluye:
- Modelo CAD 3D
- Plano 2D
- Material
- Tratamiento térmico
- Diámetro del orificio
- Profundidad del orificio
- Tolerancia del diámetro
- Cantidad
- Rugosidad superficial
- Posición del orificio
- Cilindricidad
- Redondez
- Perpendicularidad
- Requisitos de oscilación
- Sistema de referencias
- Si el orificio es ciego o pasante
- Ajustes relacionados de cojinetes o casquillos
Para piezas grandes, facilite también:
- Dimensiones totales
- Peso de la pieza
- Distancias críticas entre orificios
Esto permite determinar si la pieza se adapta mejor a:
- Mandrinado en torno CNC
- Mecanizado vertical
- Mecanizado horizontal
- Mandrinado horizontal
- Mandrinado en línea
- Otro proceso de precisión
Guía práctica de selección de procesos para orificios
| Requisito | Proceso habitual |
|---|---|
| Crear el orificio inicial | Taladrado |
| Crear un orificio grande con flexibilidad | Interpolación circular |
| Mejorar diámetro y posición | Mandrinado |
| Acabar eficientemente orificios preparados repetidos | Escariado |
| Mejorar geometría y textura interior de precisión | Bruñido |
| Acabar un orificio de precisión endurecido | Rectificado interior / mandrinado en duro / bruñido |
| Mecanizar varios orificios grandes alineados | Mandrinado horizontal/en línea |
| Producir geometría interior de revolución compleja | mandrinado CNC |
Son orientaciones, no reglas fijas.
Las piezas de precisión complejas suelen combinar varios procesos.
Servicios de mandrinado CNC para piezas de precisión a medida
El mandrinado CNC es mucho más que ampliar un orificio taladrado.
Es un proceso de precisión que controla la relación entre:
Tamaño + Geometría + Posición del orificio + Estado superficial
Para orificios normales puede bastar con taladrado o interpolación.
Los asientos de cojinetes, carcasas de precisión, válvulas, articulaciones robóticas, piezas hidráulicas, carcasas de engranajes y otros orificios funcionales pueden necesitar controles adicionales.
Las variables más importantes a menudo no son las especificaciones publicadas de la máquina CNC.
Son:
- Rigidez de la barra
- Voladizo de herramienta
- Estabilidad de pieza
- Sobremedida de acabado
- Estrategia de referencias
- Desgaste de herramienta
- Método de medición
En algunas piezas, el mandrinado de acabado produce directamente la superficie final.
En otras, establece la geometría precisa necesaria antes de:
- Escariado
- Bruñido
- rectificado interior
6CNC ofrece mecanizado CNC de precisión para piezas a medida desde prototipos hasta series cortas, incluidos componentes que requieren mandrinado de precisión, torneado, fresado, mecanizado de 5 ejes, rectificado y acabado de orificios.
Para un componente con orificios con tolerancias estrechas, envíe el plano completo en lugar de solo las dimensiones del orificio. La relación entre este y el resto de la pieza suele determinar el proceso correcto.
Preguntas frecuentes
¿Qué es el mandrinado CNC?
El mandrinado CNC amplía y mejora un orificio existente con una herramienta de corte controlada. Se utiliza para mejorar diámetro, posición, geometría y acabado superficial.
¿Cuál es la diferencia entre mandrinado y taladrado?
El taladrado crea un orificio nuevo en material macizo. El mandrinado amplía o corrige uno existente y suele ofrecer mayor control del diámetro final y la geometría.
¿Qué es el mandrinado de precisión?
Es un proceso controlado que se utiliza cuando el diámetro, ubicación, redondez, cilindricidad, alineación o acabado deben cumplir requisitos técnicos exigentes.
¿Puede el mandrinado crear un orificio en material macizo?
Normalmente no. Requiere una abertura existente, que puede producirse mediante taladrado, fundición, fresado u otro proceso de desbaste.
¿Puede el mandrinado CNC mantener tolerancias estrechas?
Sí, en condiciones adecuadas. La capacidad real depende del diámetro, profundidad, voladizo, material, estabilidad de la máquina, rigidez de la pieza y tolerancias geométricas implicadas.
¿Qué es un cabezal de mandrinado fino?
Es una herramienta de precisión ajustable, utilizada principalmente en centros de mecanizado para controlar el diámetro final. Los pequeños ajustes compensan el tamaño medido y el desgaste.
¿Qué causa la flexión de la barra de mandrinar?
Las fuerzas de corte actúan sobre la parte sin apoyo de la barra. Al aumentar el voladizo o reducirse el diámetro, disminuye la rigidez y aumenta la susceptibilidad a flexión y vibraciones.
¿Por qué es difícil mandrinar un orificio profundo?
Requiere mayor voladizo, lo que aumenta el riesgo de flexión y chatter. También se complican la evacuación de virutas, la refrigeración, la conicidad y la medición.
¿Qué es el mandrinado horizontal?
Utiliza un husillo horizontal para mecanizar orificios y otros elementos, especialmente en componentes grandes o pesados, como carcasas de engranajes, bastidores y alojamientos grandes de cojinetes.
¿Cuál es la diferencia entre mandrinado y escariado?
El mandrinado utiliza una herramienta ajustable o de un solo filo y establece mejor posición y diámetro. El escariado utiliza varios filos y suele acabar un orificio ya bien posicionado con poco sobrematerial.
¿Cuál es la diferencia entre mandrinado y bruñido?
El mandrinado utiliza un filo para establecer tamaño y geometría. El bruñido emplea piedras abrasivas y suele aplicarse después cuando se requieren mayor precisión de redondez, cilindricidad, rectitud o textura superficial.
¿Es mejor el mandrinado que la interpolación circular?
Ninguno es universalmente mejor. La interpolación circular es flexible y eficaz para desbastar o producir muchos diámetros distintos. El mandrinado de precisión puede controlar mejor los orificios acabados críticos.
¿Pueden mandrinarse orificios ciegos?
Sí. Sin embargo, la evacuación de virutas y la geometría del fondo requieren más atención que en orificios pasantes.
¿Puede mandrinarse acero endurecido?
Sí, en aplicaciones adecuadas. El mandrinado en duro requiere herramientas, rigidez, sujeción y parámetros apropiados. En algunos orificios endurecidos de precisión puede ser preferible rectificar o bruñir.
¿Qué causa la conicidad de un orificio mandrinado?
Las posibles causas incluyen flexión de la barra, desgaste, efectos térmicos, alineación de la máquina y sujeción inestable.
¿Cómo se inspeccionan los orificios de precisión?
Según el requisito, pueden utilizarse alesómetros, micrómetros interiores, medidores neumáticos, CMM, equipos de redondez y equipos de rugosidad.
¿Es adecuado el mandrinado CNC para series cortas?
Sí. Es especialmente útil para prototipos a medida y series cortas, porque las herramientas ajustables permiten producir diámetros críticos sin herramientas de tamaño fijo específicas para cada diseño.
¿Qué información se necesita para un presupuesto de mandrinado CNC?
Facilite el modelo CAD, plano 2D, material, diámetro, profundidad, tolerancia dimensional, tolerancias geométricas, acabado, estado de tratamiento térmico, cantidad, referencias y ajustes críticos de cojinetes o casquillos.


