

El HDPE es uno de los plásticos más fáciles de cortar, pero no se comporta como el aluminio en una máquina CNC.
El polietileno de alta densidad genera fuerzas de corte relativamente bajas, normalmente produce poco desgaste de herramienta y admite fresado, torneado, taladrado, corte de contornos y roscado con equipos CNC convencionales. Estas características lo hacen atractivo para equipos químicos, guías, piezas de desgaste, componentes marinos, utillajes y maquinaria alimentaria.
El verdadero reto es el control dimensional. El HDPE es bastante más blando y menos rígido que los metales. Se dilata más con la temperatura, puede deformarse por la presión de amarre y moverse al retirar material. Una pieza que parece excelente al salir de la máquina puede medir de otra manera después de enfriarse o liberarse del utillaje.
Por eso, mecanizarlo correctamente exige controlar el calor, la sujeción, el filo, la evacuación de viruta y las tolerancias, más que buscar un arranque agresivo. Esta guía explica las herramientas y estrategias adecuadas, las tolerancias realistas, la prevención de deformaciones y defectos superficiales y las diferencias respecto a UHMW, POM/Delrin, PTFE y otros plásticos técnicos.
¿Qué es el HDPE?
HDPE significa polietileno de alta densidad, un termoplástico con un grado de cristalinidad relativamente elevado. Frente al polietileno de baja densidad suele ofrecer mayor rigidez y resistencia mecánica, conservando buena tenacidad y resistencia química.
Entre sus propiedades útiles para piezas mecanizadas están:
- baja densidad;
- buena resistencia al impacto;
- excelente resistencia a la humedad;
- amplia resistencia química;
- fricción relativamente baja;
- buena mecanizabilidad;
- coste de material relativamente bajo.
Se comercializa en láminas, placas gruesas, barras, tubos y perfiles extruidos. Existen formulaciones naturales, negras estabilizadas frente a UV, de mayor peso molecular y especiales.
No todos los polietilenos se comportan igual. El HDPE estándar y el UHMW-PE pertenecen a la misma familia, pero difieren en desgaste, rigidez, peso molecular y características de mecanizado.
Para elegir el grado y el proceso, consulte nuestro servicio de mecanizado CNC de plásticos técnicos.
¿Por qué mecanizar HDPE en lugar de moldearlo?
El HDPE se asocia habitualmente al moldeo por inyección, al soplado y a la extrusión. Botellas, depósitos, tuberías, recipientes y numerosos productos de consumo se fabrican así en grandes volúmenes.
El mecanizado CNC responde a otras necesidades. Resulta especialmente útil para:
- prototipos y componentes de bajo volumen;
- geometrías obtenidas de placa gruesa;
- dimensiones locales más ajustadas;
- utillajes personalizados;
- cambios frecuentes de diseño;
- piezas grandes;
- proyectos sin inversión en un molde específico.
Imagine un sistema de manipulación de productos químicos que necesita 20 bloques de soporte de válvulas en HDPE. Un molde de inyección suele tener poco sentido económico para esa cantidad. Los bloques pueden cortarse de una placa y mecanizarse directamente a la geometría requerida. Si cambia el diseño, se actualizan el modelo CAD y el programa CNC. Esa flexibilidad explica por qué el mecanizado sigue siendo relevante incluso para materiales muy comunes en moldeo.
Grados habituales de HDPE para mecanizado CNC
No todos los productos vendidos como HDPE son iguales. La selección debe ajustarse al entorno de servicio.
HDPE estándar
El HDPE de uso general funciona bien en componentes industriales, utillajes, separadores, guías, depósitos y piezas para ambientes húmedos. Combina coste, tenacidad, resistencia química y facilidad de mecanizado.
HDPE estabilizado frente a UV
Las aplicaciones exteriores pueden utilizar formulaciones negras u otras estabilizadas frente a UV, por ejemplo en equipos marinos, maquinaria exterior, componentes agrícolas y herrajes de construcción. El HDPE natural estándar puede degradarse con exposición UV prolongada; esas condiciones deben considerarse al especificarlo.
HDPE de mayor peso molecular
Estos grados pueden mejorar la resistencia al impacto y al desgaste. Son una opción para piezas industriales cuya vida útil con HDPE convencional sería insuficiente.
Grados para contacto alimentario o requisitos normativos
Algunos productos se fabrican para requisitos específicos de contacto alimentario u otras aplicaciones reguladas. Importan el certificado del material y el grado exacto de resina.
No basta con afirmar que «el HDPE es apto para alimentos». El material realmente suministrado debe cumplir el requisito aplicable a su uso.
El HDPE se corta fácilmente, pero cuesta mantener su precisión
Es el concepto más importante. El HDPE no opone al corte la resistencia del acero inoxidable o el titanio. Las fuerzas son bajas, pero esa misma flexibilidad facilita el movimiento del material.
Deformación por sujeción
Una mordaza puede comprimir la pieza. Si se mecaniza deformada, recupera parte de su forma al soltarla y cambian las dimensiones.
Flexión por fuerza de corte
Las paredes delgadas pueden apartarse de la herramienta.
Dilatación térmica
El calor del mecanizado puede aumentar temporalmente las dimensiones.
Tensiones residuales
El material extruido o moldeado puede contener tensiones internas que se liberan al retirar material.
Estos efectos hacen poco realista prometer una tolerancia extremadamente estrecha para todas las piezas de HDPE. El resultado depende del tamaño, la geometría, el estado del material, la temperatura, el amarre y la ubicación de la cota. También influyen el espesor del bloque, la secuencia y la temperatura de inspección; una cifra aislada no representa una capacidad universal.
Tolerancias realistas en HDPE mecanizado por CNC
Es posible obtener buena precisión si la tolerancia respeta el comportamiento físico del material. Un componente compacto y grueso, con relaciones dimensionales cortas, admite cotas más ajustadas que una placa larga y fina.
Por ejemplo, resulta más sencillo controlar un diámetro de 20 mm dentro de un bloque grueso que la anchura total de un panel delgado de 600 mm de longitud.
Una tolerancia de ±0,05–0,10 mm puede servir para iniciar la conversación sobre determinadas características compactas, siempre sujeta a revisión de fabricación e inspección de prueba. No es una tolerancia universal del HDPE ni una capacidad garantizada de 6CNC. En muchas piezas generales, tolerancias más amplias son más apropiadas y económicas.
Conviene preguntarse:
- ¿Esta cota controla el montaje?
- ¿Se trata de un ajuste deslizante o de interferencia?
- ¿Qué tamaño tiene el componente?
- ¿Variará la temperatura de funcionamiento?
- ¿Se mide a temperatura controlada?
Una exigencia de ±0,02 mm, habitual en una característica metálica pequeña, puede aportar poco valor en una pieza grande de HDPE si la variación térmica normal ya cambia la dimensión más que esa cantidad.
Para definir las cotas del plano, consulte cómo especificar correctamente las tolerancias CNC.
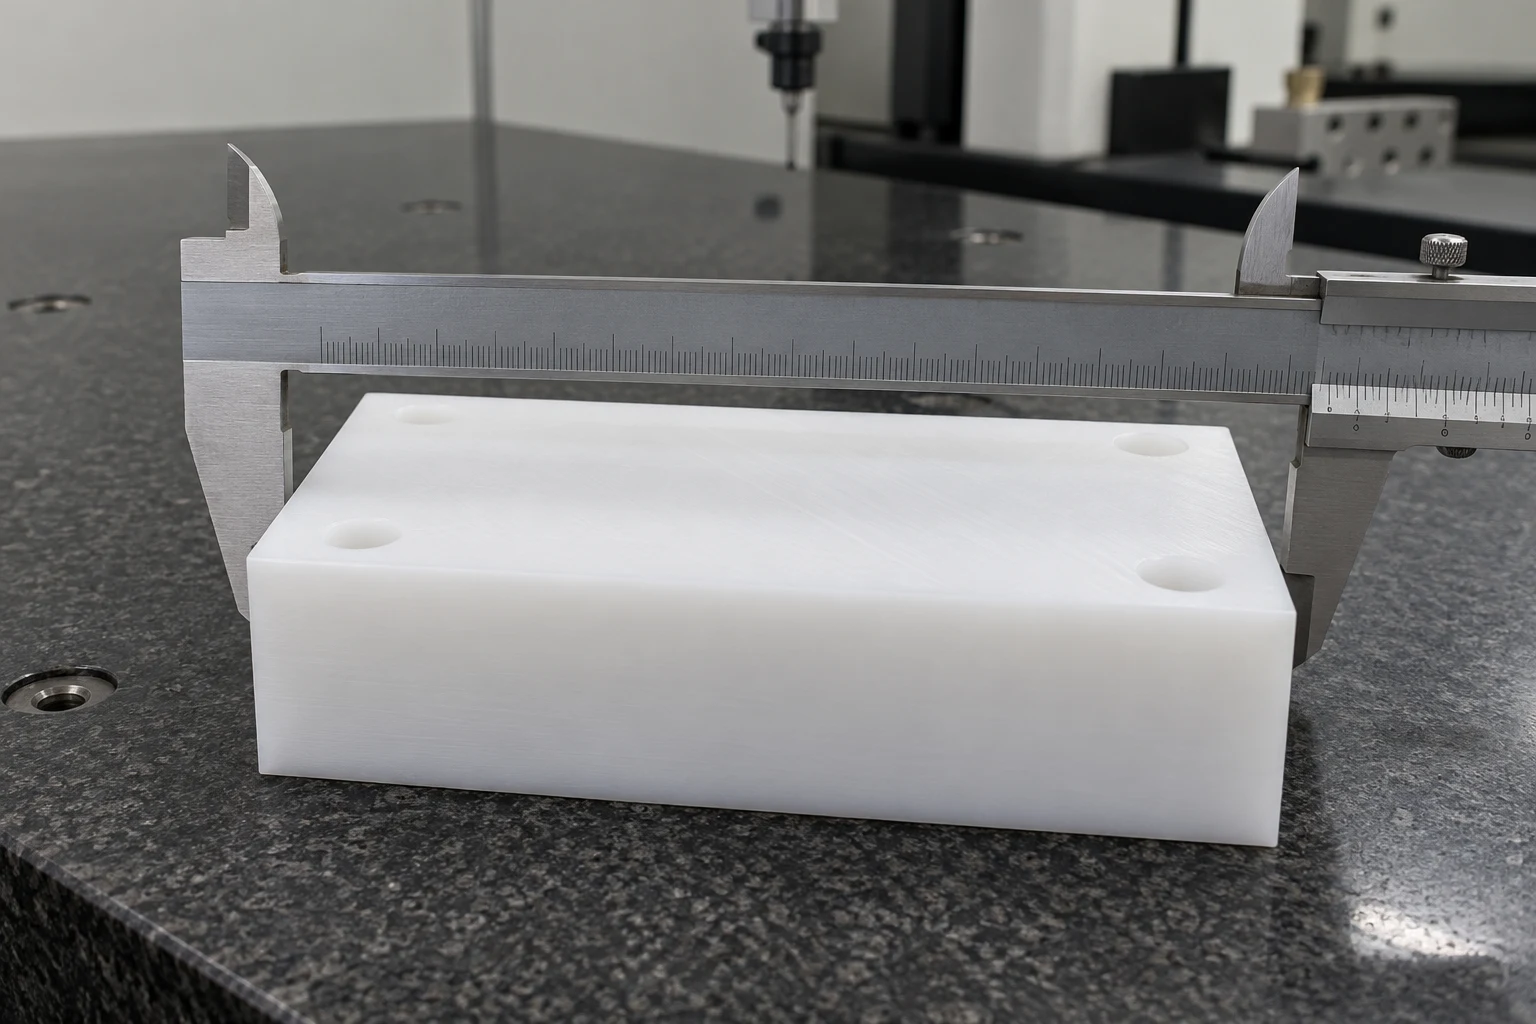
La dilatación térmica es un factor esencial de diseño
El HDPE se dilata bastante más que los metales. Esto influye tanto en el mecanizado como en el uso final.
Una guía larga mecanizada en un taller cálido e instalada después en un entorno más frío puede cambiar suficientemente de longitud como para afectar al montaje si no se permite el movimiento.
Es especialmente relevante en guías largas, placas grandes, paneles, protecciones de máquinas, componentes marinos y equipos exteriores.
La inspección también se ve afectada. Una cota medida con la pieza aún caliente puede diferir tras alcanzar el equilibrio térmico. Para tolerancias estrechas, deje estabilizar la temperatura antes de la inspección final y defina la condición térmica de las cotas críticas.
Elección de herramientas para HDPE
Normalmente no hacen falta herramientas exóticas. Lo principal es un filo afilado que cizalle limpiamente el polímero. Una herramienta desafilada aumenta la fricción y el calor, pudiendo causar arrastre, bordes fundidos, peor acabado y variación dimensional.
Fresas de metal duro
Las fresas afiladas de metal duro sirven para gran parte del fresado de HDPE. Las geometrías para aluminio o plástico suelen ofrecer filos vivos, amplios canales y buena evacuación.
Una o dos hélices pueden resultar útiles porque el HDPE genera virutas relativamente voluminosas y necesita espacio para evacuarlas.
Canales pulidos
Los canales pulidos reducen la fricción y la adherencia de virutas. Ayudan especialmente cuando importan el acabado y la evacuación.
Fresas O-flute
Son habituales en el fresado de contornos de plásticos. Su geometría favorece un corte limpio y la salida de viruta en termoplásticos, sobre todo en láminas, paneles, perfiles y componentes planos grandes.
Por qué la dureza extrema o los recubrimientos no suelen ser lo principal
Algunas guías recomiendan herramientas recubiertas caras o de diamante. En HDPE convencional sin carga, la resistencia extrema al desgaste rara vez es el reto principal: el material es poco abrasivo.
El filo suele importar más que un recubrimiento especial. Las herramientas de diamante o especializadas pueden justificarse en series prolongadas o plásticos reforzados; para HDPE ordinario suele ser más práctica una buena fresa de metal duro afilada.
Primero deben priorizarse el filo, el espacio para viruta, la baja fricción y el control del calor.
Fresado CNC de HDPE
El fresado es el proceso más versátil para piezas personalizadas de HDPE. Permite cavidades, taladros de montaje, ranuras, perfiles, rebajes, superficies de sellado y geometrías 3D.
La facilidad de corte permite retirar material rápidamente, pero un mecanizado agresivo no siempre es mejor. Un contacto elevado genera más calor y puede desplazar características flexibles.
Una estrategia habitual separa desbaste y acabado. Durante el desbaste se retira la mayor parte del material dejando una sobremedida controlada. Una pasada final ligera define la geometría crítica después del grueso del arranque y de la liberación de tensiones. Esto ayuda especialmente con la planitud, el espesor de pared y las cavidades precisas.
Consulte espesores, profundidades y accesos en nuestra guía de diseño para fresado CNC.
Torneado CNC de HDPE
El torneado funciona bien para casquillos, separadores, manguitos, rodillos, anillos y componentes de sistemas de fluidos.
El filo debe producir una viruta limpia, sin empujar ni untar el polímero. Las piezas largas y flexibles pueden necesitar apoyo adicional. Los anillos finos también pueden deformarse al mecanizarlos con demasiada presión de mordaza. Mordazas blandas o superficies de agarre amplias distribuyen mejor la fuerza.
Fresado de láminas de HDPE con router CNC
Las láminas grandes suelen trabajarse en routers CNC para fabricar protecciones de máquina, paneles marinos, revestimientos, componentes de fabricación, utillajes grandes y paneles industriales. Puede resultar más eficiente que utilizar un centro de mecanizado convencional.
La sujeción por vacío sirve para piezas planas amplias si existe superficie suficiente para una retención segura. En piezas pequeñas anidadas pueden dejarse puentes o una fina piel de material para impedir el movimiento cuando se completa el contorno.
Taladrado de HDPE
Aunque parezca sencillo, puede generar varios problemas. Las virutas largas se enrollan en la broca y el calor se acumula en agujeros profundos.
Las buenas prácticas incluyen:
- brocas afiladas y geometría de punta adecuada;
- ciclos de picoteo cuando sean necesarios;
- retirada frecuente de virutas;
- evitar permanencias excesivas.
En la salida pueden aparecer rebabas si queda demasiado poco material para soportar el corte. Una placa de respaldo o una estrategia de acabado controlada mejora el borde de salida.
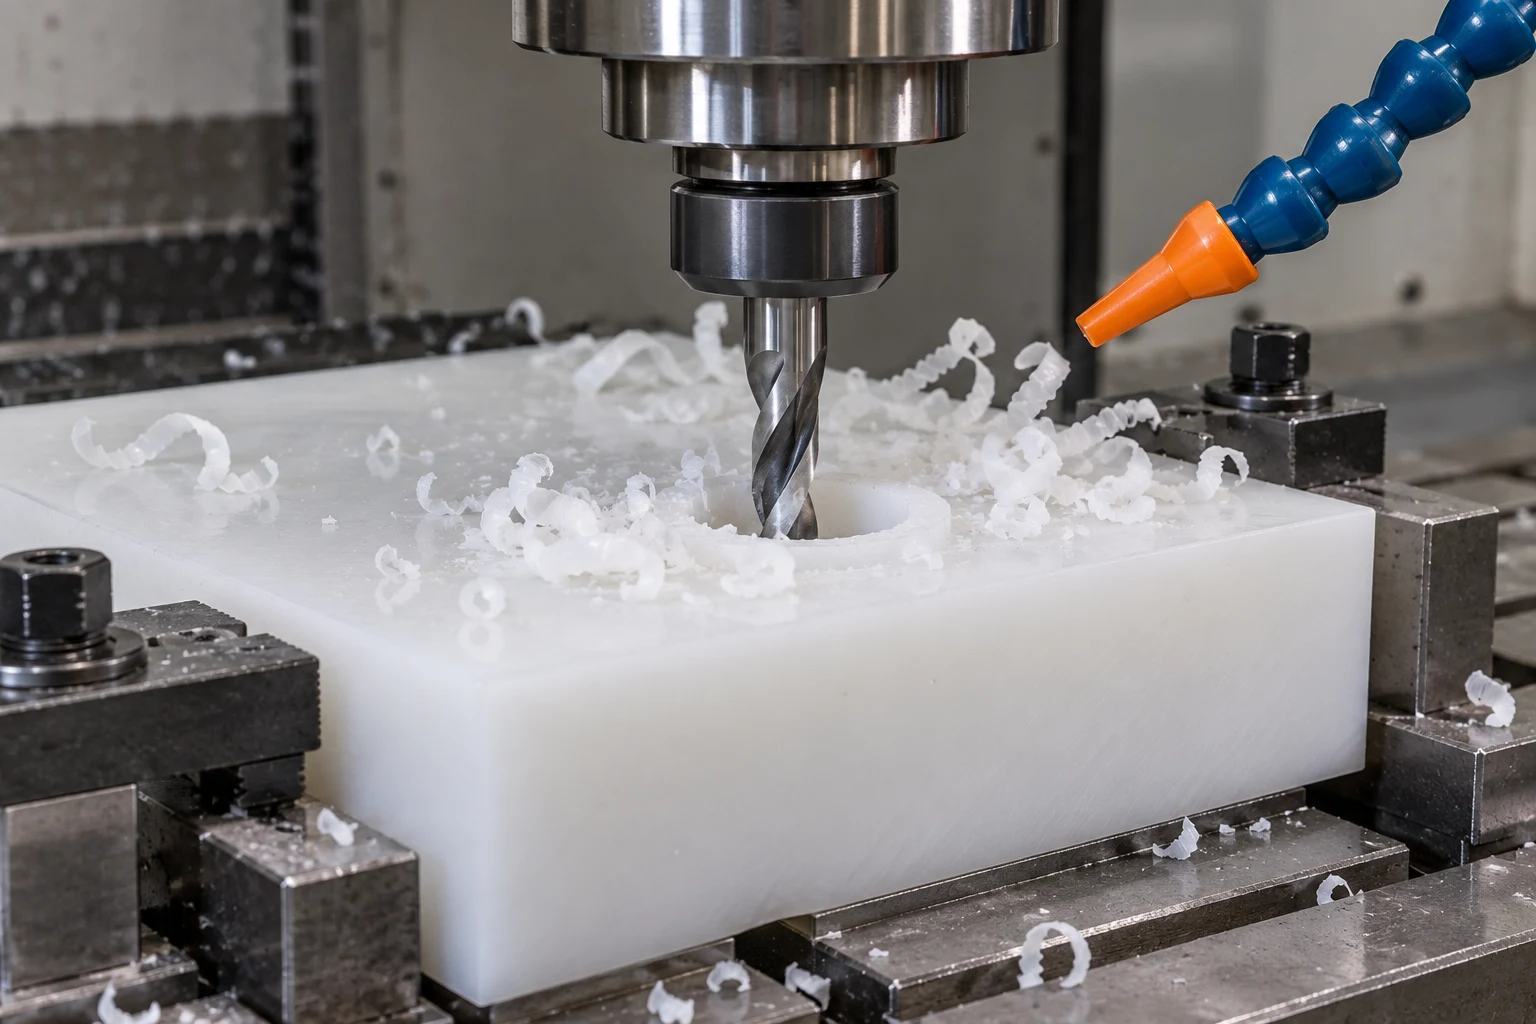
Cómo obtener agujeros precisos en HDPE
El diámetro merece atención específica. Taladrar no siempre proporciona la máxima precisión final. En ajustes importantes pueden utilizarse taladrado con submedida seguido de mandrinado, interpolación con fresa, mandrinado fino o escariado cuando corresponda.
El ajuste debe considerar la sensibilidad térmica y la flexibilidad del HDPE. Una interferencia muy ajustada puede comportarse de forma diferente según la temperatura y la fuerza de montaje. Es preferible definir el ajuste funcional necesario que trasladar directamente criterios de piezas metálicas.
Compare procesos en nuestra guía de mandrinado CNC.
Roscado de HDPE
Admite machos, fresas de roscar, torneado de roscas e insertos metálicos moldeados o instalados.
Las roscas cortadas directamente en HDPE sirven para muchas cargas bajas. Sin embargo, el material es bastante más blando que el metal y los montajes repetidos pueden desgastar la rosca, especialmente con tornillos metálicos.
Para desmontajes frecuentes o cargas elevadas, considere insertos roscados, tuercas cautivas u otros insertos metálicos. También hace falta suficiente longitud de engrane: una rosca fina y corta adecuada para aluminio puede no resistir lo necesario en HDPE.
Fresado de roscas frente a roscado con macho
El macho es rápido y sencillo para roscas estándar. El fresado ofrece más control en diámetros grandes, cuando una herramienta debe cubrir varias medidas o cuando interesa ajustar el diámetro.
En piezas ordinarias de HDPE, el roscado con macho suele ser suficiente. La elección depende de geometría y producción; el proceso más avanzado no es automáticamente mejor.
Control de viruta: uno de los mayores retos prácticos
El HDPE forma a menudo virutas largas, continuas y fibrosas. Pueden enrollarse en la herramienta, acumularse alrededor del husillo, quedarse en cavidades, rayar superficies acabadas y dificultar la refrigeración.
La solución suele ser mejorar la evacuación en lugar de simplemente reducir la velocidad. Ayudan el aire comprimido, la aspiración, los canales amplios, las trayectorias que facilitan la salida y la limpieza periódica.
Las cavidades profundas requieren especial atención: la viruta atrapada puede recortarse repetidamente. Planifique su salida antes de mecanizar características profundas o cerradas.
Gestión del calor durante el mecanizado
El HDPE se ablanda a temperaturas relativamente bajas frente a los metales. Un exceso de fricción puede producir bordes fundidos, superficies arrastradas, virutas adheridas y cambios dimensionales.
Las causas habituales son herramientas desafiladas, rozamiento excesivo, mala evacuación, avances inadecuados o demasiadas revoluciones con carga de viruta insuficiente.
Un error frecuente es mecanizarlo como metal con muchas RPM y poco avance. Eso puede generar rozamiento en lugar de corte limpio. Un filo afilado debe retirar una viruta suficiente para transportar el calor fuera de la pieza.
Aire frente a refrigerante líquido
El aire comprimido suele ser eficaz porque elimina viruta, aporta refrigeración y evita contaminación líquida.
También puede utilizarse refrigerante líquido en aplicaciones adecuadas, comprobando su compatibilidad con el material y los procesos posteriores. En contacto alimentario, aplicaciones médicas o entornos limpios, los residuos pueden aumentar los requisitos de limpieza. La elección depende de la pieza y del entorno de fabricación.
Avances y velocidades para HDPE
No existe una única velocidad de husillo o avance correcto. Dependen del diámetro, número de filos, geometría de herramienta, profundidad de corte, trayectoria, rigidez de máquina y geometría de pieza.
Una fresa pequeña de router y una fresa grande no deben usar el mismo ajuste. Recomendaciones fijas como «400–1000 RPM» resultan poco útiles sin diámetro y carga por diente. Los valores de referencia son puntos de partida.
Observe si se producen virutas en lugar de polvo, superficies fundidas, enrollamiento de viruta, vibraciones o cambios de medida. Mantener un corte limpio importa más que perseguir una cifra universal de revoluciones.
Sujetar HDPE sin deformarlo
El amarre es uno de los aspectos donde más difieren la experiencia con plásticos y con metales. El HDPE puede comprimirse apreciablemente bajo una mordaza. Una placa fina apretada con fuerza entre dos lados puede arquearse; la máquina corta esa forma deformada y, al liberar el amarre, la geometría cambia.
Esto provoca mala planitud, anchura incorrecta o espesor de pared variable. Entre las alternativas están:
- mordazas blandas y superficies de contacto amplias;
- menor presión;
- utillajes de vacío;
- placas de sacrificio;
- tornillos distribuidos;
- cinta de fijación de doble cara para operaciones ligeras;
- alojamientos adaptados a la forma.
El objetivo es obtener suficiente fuerza para resistir el mecanizado sin deformar innecesariamente el material.
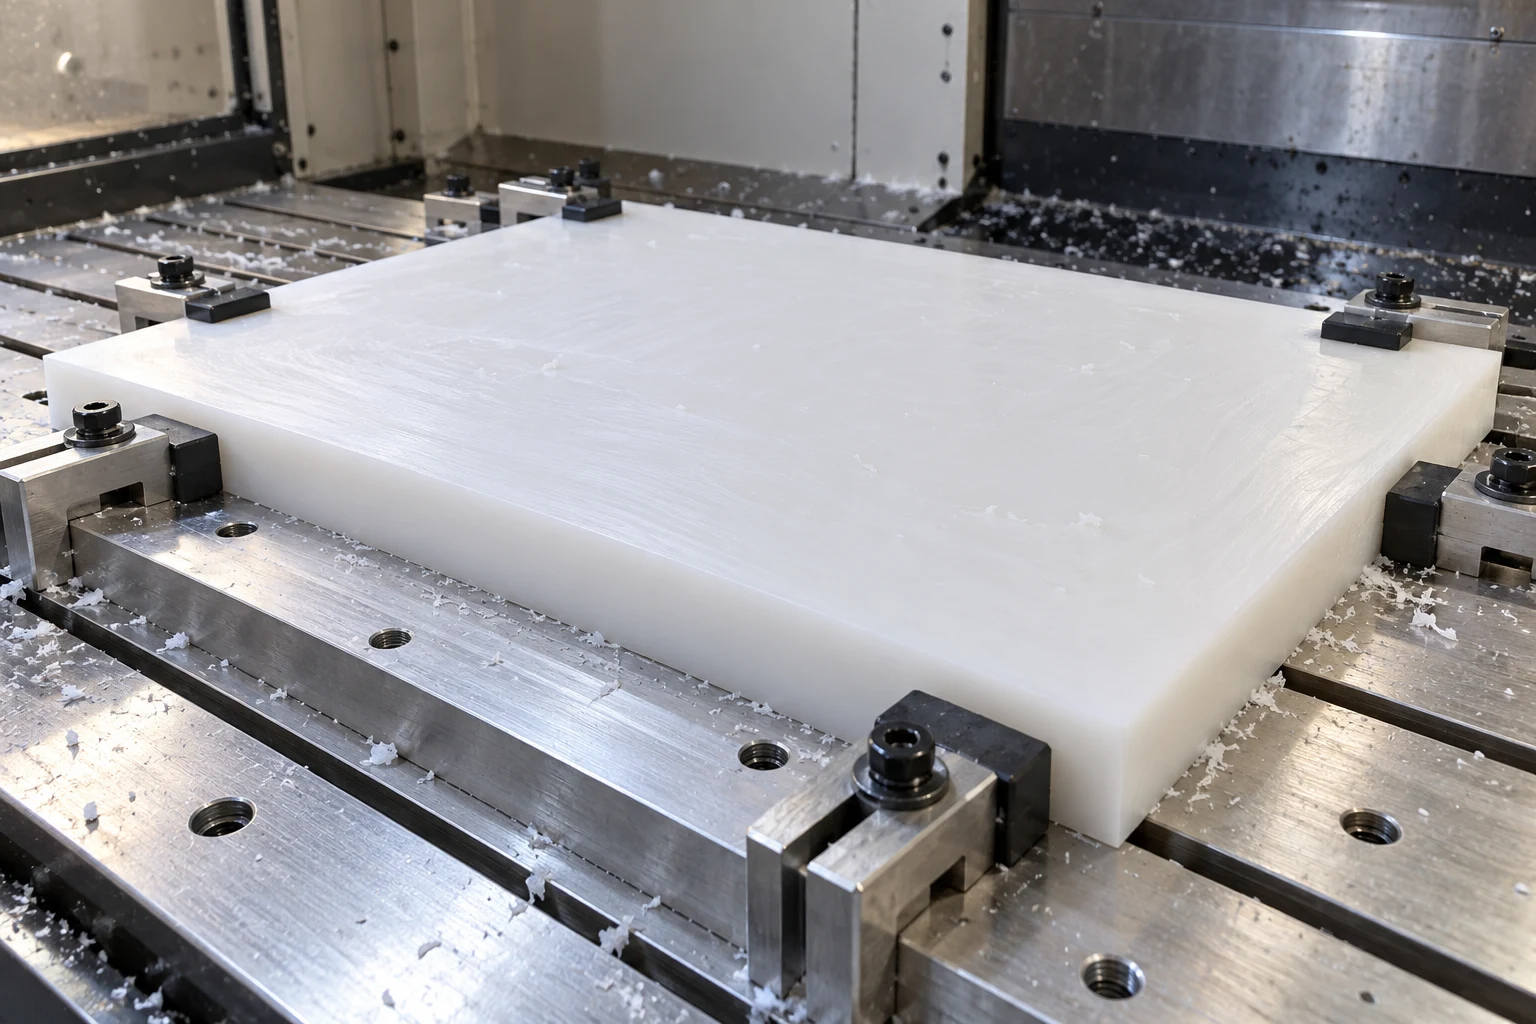
Mecanizado de paredes delgadas de HDPE
Las paredes delgadas son difíciles de mantener precisas. La baja rigidez permite que incluso fuerzas moderadas las desplacen.
Imagine una bandeja química de HDPE con una cavidad profunda. Durante el desbaste, el material circundante sostiene la pared. A medida que se profundiza, la pared se vuelve flexible y una pasada de acabado intensa puede apartarla de la fresa.
Las posibles estrategias incluyen:
- dejar paredes más gruesas durante el desbaste;
- acabar ambos lados progresivamente;
- reducir la fuerza final de corte;
- añadir apoyo temporal;
- usar herramientas afiladas;
- evitar voladizos excesivos.
Los principios son similares a los utilizados en aluminio delgado, pero el HDPE es todavía más flexible. Consulte nuestras consideraciones de mecanizado CNC de pared delgada.
Planitud en piezas grandes de HDPE
Las placas grandes suelen contener tensiones de fabricación. Retirar material solo de una cara puede desequilibrarlas y combar la placa.
Una estrategia para mejorar la planitud puede incluir:
- desbastar una cara;
- voltear la placa;
- retirar material de la cara opuesta;
- dejar estabilizar;
- acabar ambas caras.
El arranque simétrico reduce la distorsión. También importa el estado del material inicial: una placa de precisión debería partir de material seleccionado por su estabilidad, en lugar de depender únicamente de compensaciones de trayectoria.
¿Conviene recocer HDPE antes del mecanizado?
El recocido o tratamiento de alivio de tensiones se recomienda a veces para plásticos técnicos. Su utilidad depende del formato, proveedor, volumen de arranque y requisitos dimensionales. No debe añadirse automáticamente a cada proyecto.
Para muchas piezas generales bastan un material adecuado y un mecanizado equilibrado. En componentes grandes con mucho arranque y planitud exigente puede valer la pena evaluar un acondicionamiento térmico recomendado por el proveedor.
Utilice el ciclo térmico del fabricante del material, en lugar de copiar una temperatura genérica de otro polímero.
Acabado superficial del HDPE mecanizado
Una herramienta afilada puede producir directamente una superficie lisa. Los defectos habituales incluyen fibras, arrastre, marcas de herramienta, bordes fundidos y rebabas. Suelen indicar falta de filo, rozamiento, mala evacuación o exceso de calor.
A diferencia de los metales, pulir HDPE no siempre es la forma más sencilla de mejorarlo. En muchos casos, optimizar el propio mecanizado da mejores superficies. Las exigencias estéticas deben ser realistas: el plástico se raya durante la manipulación más fácilmente que el aluminio anodizado o el acero endurecido.
Rebabas y acabado de bordes
Pueden quedar rebabas blandas o material levantado alrededor de taladros, ranuras y perfiles fresados. Se eliminan con herramientas manuales afiladas, fresas de chaflán, raspado controlado o recorte.
El desbarbado térmico requiere cuidado por el riesgo de deformación. Un pequeño chaflán mecanizado por CNC suele ser más limpio y repetible que una intervención manual agresiva.
HDPE frente a UHMW: diferencias de mecanizado
Son materiales relacionados, pero no idénticos. El UHMW tiene un peso molecular extremadamente elevado y se usa en bandas de desgaste, guías de cadena, cojinetes, superficies de baja fricción y piezas resistentes al impacto.
Frente al HDPE estándar, suele ofrecer mejor resistencia a la abrasión y menor fricción. Sin embargo, puede ser más blando y difícil de mantener dimensionalmente en determinadas geometrías.
Si bastan resistencia química y prestaciones estructurales generales de un plástico, el HDPE puede ser suficiente. Si domina el desgaste por deslizamiento, el UHMW puede ser mejor.
HDPE frente a Delrin/POM
El POM, conocido como Delrin en algunos grados comerciales, es bastante más rígido y dimensionalmente estable que el HDPE. Se utiliza en casquillos de precisión, engranajes, mecanismos y piezas de dimensiones críticas.
El HDPE ofrece normalmente menor coste, buen comportamiento al impacto y alta resistencia química. El POM aporta mayor rigidez, estabilidad y facilidad para obtener características mecánicas de tolerancia estrecha.
Si el plano contiene varias dimensiones ajustadas y uniones mecánicas rígidas, puede convenir POM. Consulte nuestro mecanizado CNC de POM / Delrin.
HDPE frente a PTFE
El PTFE ofrece excelente resistencia química y fricción muy baja, pero es más blando y propenso a fluencia que el HDPE. Es útil en juntas, componentes de baja fricción y servicio químico.
El HDPE suele proporcionar mayor rigidez estructural para piezas generales de gran tamaño. La selección debe considerar la carga a largo plazo, además de la resistencia química.
HDPE frente a PEEK
El PEEK es un polímero de prestaciones mucho mayores, con superior resistencia térmica, resistencia mecánica, rigidez y estabilidad dimensional. También cuesta considerablemente más.
Usarlo en un bloque guía corriente resistente a químicos suele ser innecesario si el HDPE cumple las condiciones de funcionamiento. Precisamente la combinación de propiedades útiles y coste bajo hace atractivo al HDPE.
Para requisitos exigentes de temperatura y grado, consulte nuestra guía de mecanizado CNC de PEEK.
HDPE frente a nailon
El nailon suele ser más resistente y rígido, pero absorbe mucha más humedad, lo que afecta a sus dimensiones.
El HDPE presenta absorción de agua muy baja y puede ser preferible en ambientes permanentemente húmedos. Para engranajes o mecanismos que necesitan mayor rigidez, el nailon puede seguir siendo más adecuado. Consulte las propiedades y aplicaciones del mecanizado CNC de nailon 6/6.
Comparación de materiales
| Propiedad | HDPE | UHMW-PE | POM | PTFE | PEEK |
|---|---|---|---|---|---|
| Coste | Bajo | Bajo–medio | Medio | Medio–alto | Muy alto |
| Rigidez | Baja–media | Baja | Alta | Baja | Muy alta |
| Estabilidad dimensional | Media/limitada | Limitada | Buena | Limitada | Excelente |
| Resistencia al desgaste | Buena | Excelente | Buena | Buena | Excelente |
| Resistencia química | Excelente | Excelente | Buena | Excelente | Excelente |
| Absorción de humedad | Muy baja | Muy baja | Baja | Muy baja | Baja |
| Capacidad a alta temperatura | Limitada | Limitada | Media | Alta | Excelente |
| Aptitud para mecanizado de precisión | Media | Media | Excelente | Exigente | Excelente |
La tabla es orientativa; no sustituye la comprobación del grado concreto y las condiciones de servicio.
Aplicaciones habituales del HDPE mecanizado
El HDPE destaca cuando cuentan conjuntamente la tenacidad, resistencia química, baja absorción de humedad y coste.
Equipos de procesamiento químico
Incluyen bloques de válvulas, componentes de depósitos, guías, separadores y soportes de bombas. La compatibilidad debe comprobarse para cada concentración química y temperatura de trabajo.
Componentes marinos
Se utiliza en ambientes húmedos por su baja absorción de agua y resistencia a la corrosión. Las aplicaciones incluyen guías, apoyos, soportes, herrajes de muelles y componentes de embarcaciones. Para exposición exterior conviene considerar grados estabilizados frente a UV.
Equipos de procesamiento alimentario
Los grados certificados adecuados pueden utilizarse en superficies de corte, guías, utillajes y componentes de transporte. Confirme la conformidad y los requisitos de limpieza para la aplicación específica.
Protecciones de máquinas y utillajes industriales
Su bajo precio y facilidad de corte lo hacen útil en bloques de posicionamiento, guías, paneles protectores y utillajes.
Piezas de desgaste
Sirve para desgaste moderado. Si la abrasión es el requisito dominante, puede preferirse UHMW.
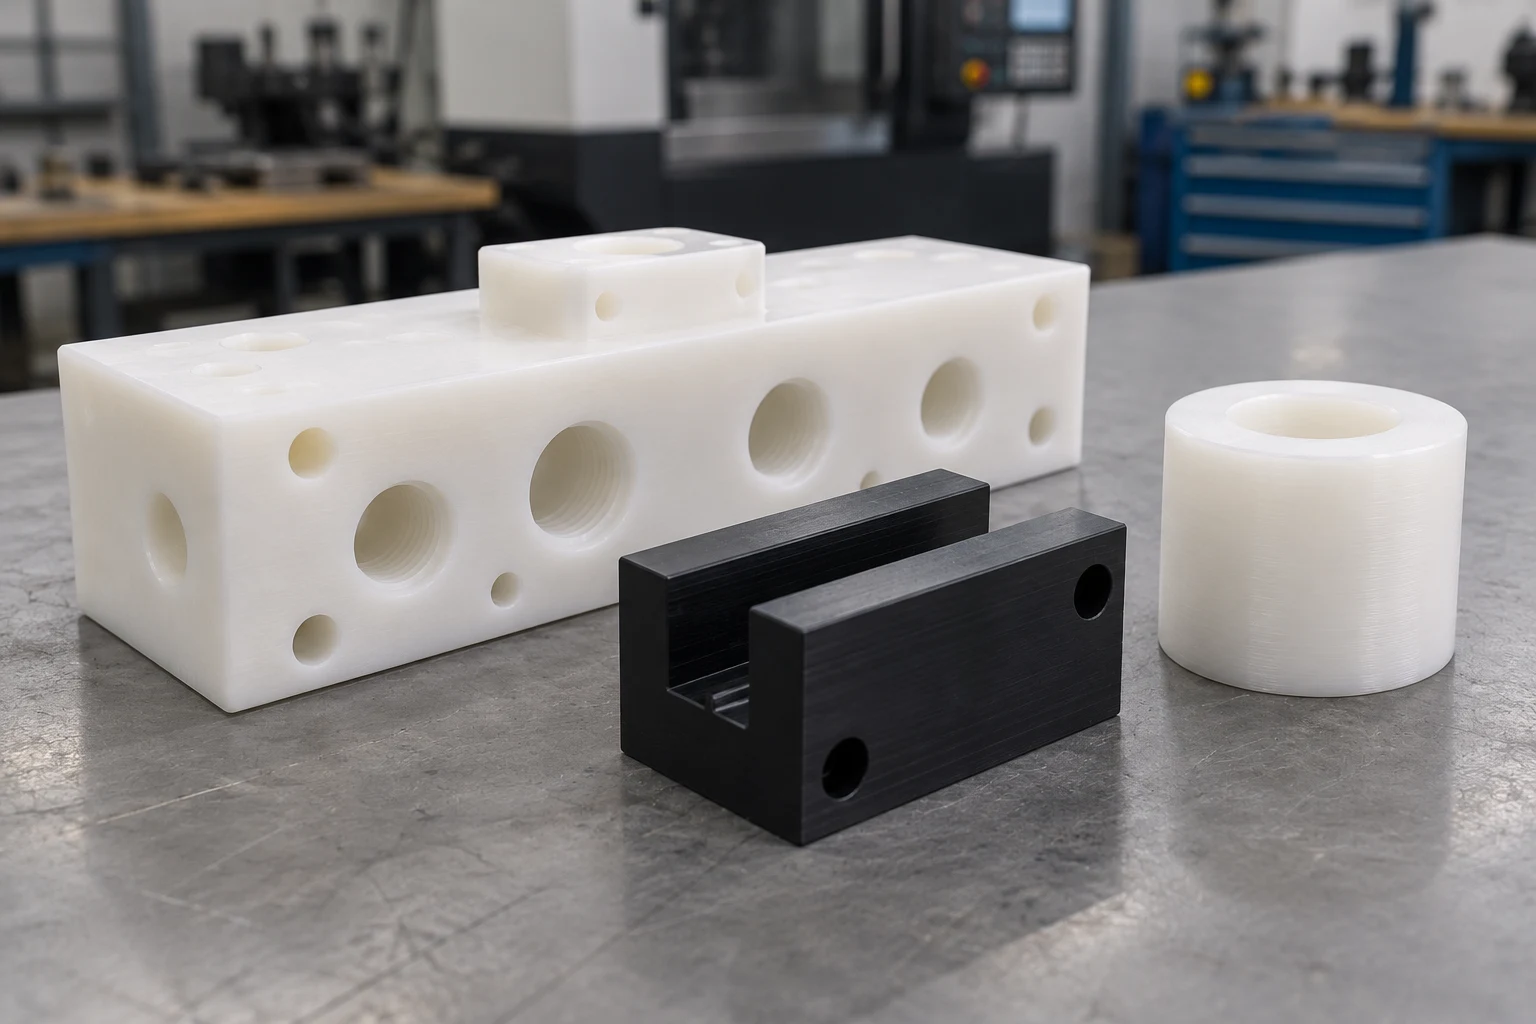
Cuándo HDPE no es la mejor elección
No debe seleccionarse únicamente por ser barato y fácil de mecanizar. Puede convenir otro material cuando se exige:
Estabilidad dimensional muy alta
POM o PEEK pueden ser mejores.
Temperatura de servicio elevada
El HDPE tiene capacidad térmica limitada frente a plásticos de mayores prestaciones.
Gran rigidez
Las estructuras grandes pueden flexionar demasiado.
Carga mecánica alta a largo plazo
Debe considerarse la fluencia del polímero.
Alta resistencia al desgaste
UHMW u otro material de desgaste puede dar mejor resultado.
El material adecuado es el que satisface el servicio, no simplemente el más fácil de comprar.
Mecanizado CNC frente a inyección de HDPE
La inyección es atractiva para grandes cantidades de piezas relativamente pequeñas y repetitivas. Ofrece bajo coste unitario a volumen alto, geometría repetible y producción eficiente. A cambio exige inversión en molde, plazo de fabricación del utillaje y costes de modificación.
El mecanizado suele encajar mejor con prototipos, pequeñas series, componentes grandes y gruesos, diseños variables y proyectos sin molde. Un proyecto puede comenzar con HDPE mecanizado y pasar a inyección cuando la cantidad anual justifique el utillaje.
Mecanizado frente a fabricación y soldadura de HDPE
Los depósitos y estructuras grandes suelen fabricarse soldando láminas en lugar de mecanizar bloques macizos. Así se reduce el desperdicio.
El CNC sigue siendo útil para bridas, interfaces precisas, bloques personalizados y elementos de montaje. En estructuras grandes, combinar fabricación y mecanizado puede ser más económico que partir enteramente de material macizo.
Mecanizado CNC frente a impresión 3D de HDPE
Imprimir HDPE de forma consistente en muchos sistemas FDM estándar resulta difícil por el alabeo y la adhesión a la base.
El mecanizado de placa o barra proporciona propiedades predecibles del material y buen acabado. Para piezas precisas de bajo volumen suele ser más práctico que la fabricación aditiva.
Ejemplo: bloque distribuidor químico de HDPE
Un bloque personalizado para manipular químicos incorpora varios puertos taladrados, conexiones roscadas, taladros de montaje y una cara de sellado mecanizada.
Se parte de una placa gruesa. Primero se desbastan las superficies exteriores dejando sobremedida. Los puertos se taladran y roscan con herramientas afiladas y limpieza frecuente de viruta.
La cara de sellado se acaba con una pasada ligera después de retirar la mayor parte del material. Así se reduce la tensión liberada tras establecer esa superficie. La pieza se estabiliza antes de la inspección final. Es mejor secuencia que terminar primero la cara precisa y retirar después mucho material.
Ejemplo: guía larga de HDPE
Una guía de 700 mm plantea otro problema. Su geometría parece más simple que la del distribuidor, pero la longitud y rectitud son más sensibles a dilatación y movimiento del material.
Una estrategia incluye cortar el bruto, dejarlo estabilizar, mecanizar ambos lados progresivamente, distribuir la sujeción y medir al final con temperatura controlada.
La tolerancia debe reflejar el funcionamiento real. Una cota de longitud extremadamente estrecha en una pieza grande puede ser poco significativa si el equipo trabaja con temperaturas muy variables.
Ejemplo: placa de utillaje de HDPE
Puede necesitar taladros de posicionamiento, cavidades, taladros de montaje y holguras. El HDPE permite un utillaje ligero, económico y suave con componentes delicados.
Si los taladros de posicionamiento deben ofrecer alta repetibilidad, pueden incorporarse casquillos metálicos, insertos roscados o alojamientos con pasadores metálicos. El HDPE forma la estructura principal y el metal soporta las interfaces precisas sometidas a desgaste.
Consejos DFM para piezas de HDPE
Unas pocas decisiones de diseño mejoran notablemente la fabricación.
Evitar paredes excesivamente finas
Las características delgadas y flexibles son difíciles de mantener precisas.
Utilizar radios interiores generosos
Las herramientas mayores son más rígidas y evacuan mejor la viruta.
Evitar tolerancias innecesariamente estrechas
Reserve las cotas exigentes para características que controlan la función.
Considerar el movimiento térmico
Las piezas largas necesitan más margen que las compactas.
Usar insertos para roscas de montaje frecuente
Así mejora su vida útil.
Apoyar las piezas planas grandes
Evite depender de una planitud extremadamente ajustada sobre grandes zonas sin apoyo.
Dejar espacio para evacuar la viruta
Las cavidades muy profundas y estrechas son menos favorables en plásticos blandos.
Resolución de problemas de mecanizado CNC de HDPE
| Problema | Causa probable | Posible solución |
|---|---|---|
| Borde fundido | Fricción o calor excesivos | Más filo, carga de viruta adecuada, refrigeración/aire |
| Viruta enrollada | Mal control de viruta | Aire, aspiración, canales abiertos |
| Mala precisión dimensional | Calor o deformación | Estabilizar temperatura, reducir presión de amarre |
| Placa arqueada | Tensiones residuales/arranque desequilibrado | Mecanizar ambas caras progresivamente |
| Superficie rugosa o fibrosa | Herramienta desafilada o rozamiento | Fresa afilada con canales pulidos |
| Espesor de pared variable | Flexión de pieza | Acabado más ligero, mejor apoyo |
| Agujero grande o pequeño | Calor, presión, momento de medición | Acabar tras estabilizar y verificar a temperatura controlada |
| Roscas dañadas | Material blando/engrane insuficiente | Aumentar longitud de engrane o instalar insertos |
Cómo aborda 6CNC el mecanizado de HDPE
Conozca nuestros servicios de fresado CNC, torneado CNC y aseguramiento de calidad.
En 6CNC se revisan como proyectos de plástico, evitando aplicar automáticamente criterios de metal. La revisión puede considerar grado, tamaño, espesor de pared, sensibilidad térmica, amarre, requisitos dimensionales, roscas, equilibrio del arranque y condiciones de inspección.
Según la pieza, pueden intervenir fresado, torneado, router, taladrado, roscado y operaciones de acabado complementarias.
En prototipos y pequeñas series, la estrategia se adapta a la cantidad. Una placa única puede requerir sujeción sencilla; una serie repetida puede justificar mordazas blandas específicas o utillajes de varias piezas.
La inspección puede emplear calibres, micrómetros, pasadores patrón, medición de interiores, sistemas ópticos o CMM cuando geometría y tolerancia lo justifiquen. Lo esencial es definir tolerancias útiles para la función y realistas para el material.
El HDPE permite excelentes componentes CNC cuando el diseño reconoce que es un termoplástico flexible, no un metal dimensionalmente rígido.
Conclusiones
El HDPE es fácil de mecanizar, económico, tenaz y resistente a químicos, y está disponible en placas grandes. Estas ventajas lo hacen adecuado para componentes industriales personalizados, pero buena mecanizabilidad no equivale a estabilidad dimensional de metal.
Los principales retos son calor, deformación por amarre, características flexibles, tensiones residuales, dilatación térmica y virutas largas.
El filo, la sujeción controlada, la evacuación, el arranque equilibrado y las tolerancias realistas importan más que los parámetros extremos. Los componentes compactos generales pueden fabricarse con eficiencia. En piezas grandes o muy precisas, debe estudiarse todo el entorno de servicio para decidir entre HDPE, UHMW, POM, PEEK, PTFE u otro material.
Si desarrolla piezas para químicos, aplicaciones marinas, utillajes, maquinaria alimentaria u otras necesidades de bajo volumen, envíe a 6CNC el CAD, plano, grado, cantidad y condiciones de trabajo. Nuestro equipo puede revisar geometría, tolerancias, amarre y proceso antes de fabricar.
Subir archivos CAD → Solicitar presupuesto de mecanizado CNC de HDPE
Preguntas frecuentes
¿Es fácil mecanizar HDPE por CNC?
Sí. Se corta relativamente bien y suele generar poco desgaste. Las principales dificultades son el calor, las virutas largas, la baja rigidez y los cambios dimensionales, más que la fuerza de corte.
¿Qué tolerancia puede mantenerse en HDPE mecanizado?
Depende mucho del tamaño y la geometría. Las piezas compactas admiten cotas más ajustadas; las grandes, delgadas o largas necesitan mayor tolerancia por dilatación y flexibilidad. Debe revisarse cada característica por separado.
¿Qué herramientas son mejores para HDPE?
Suelen funcionar el metal duro afilado, los canales pulidos, las geometrías para aluminio y las fresas O-flute. En HDPE convencional sin carga, filo y evacuación suelen importar más que los recubrimientos resistentes al desgaste.
¿Se funde el HDPE durante el mecanizado?
Puede ablandarse o arrastrarse si la fricción produce demasiado calor. Un buen filo, carga de viruta apropiada, evacuación eficaz y aire ayudan a evitarlo.
¿Debo utilizar refrigerante al mecanizar HDPE?
El aire comprimido suele bastar para retirar viruta y reducir calor. Puede utilizarse líquido cuando proceda, teniendo en cuenta limpieza y requisitos de aplicación.
¿Por qué cambia de tamaño después del mecanizado?
Por dilatación, deformación del amarre, tensiones internas y recuperación elástica. Dejar estabilizar la pieza antes de medir mejora la consistencia de la inspección.
¿Puede roscarse HDPE?
Sí, con macho o fresa de roscar, pero la rosca es más blanda que en metal. Para montajes repetidos o cargas mayores pueden ser preferibles los insertos.
¿Qué diferencia hay entre HDPE y UHMW para piezas mecanizadas?
El UHMW suele aportar mejor resistencia a la abrasión y menor fricción. El HDPE estándar suele costar menos y adaptarse algo mejor a componentes estructurales generales de plástico.
¿Es mejor HDPE o Delrin para piezas CNC precisas?
POM/Delrin suele ser más rígido y estable, por lo que favorece los ajustes mecánicos estrechos. HDPE suele elegirse por resistencia química, impacto, humedad y menor coste.
¿Es adecuado para contacto alimentario?
Algunos grados se fabrican para ello, pero la conformidad depende del grado concreto y su certificación. Debe verificarse el material suministrado, sin asumir que todo HDPE es apto.
¿Puede utilizarse en exteriores?
Los grados estabilizados frente a UV son más adecuados para servicio exterior prolongado. Los estándar pueden degradarse con exposición ultravioleta sostenida.
¿Es mejor mecanizar HDPE que inyectarlo?
El CNC suele ser más conveniente para prototipos, series pequeñas, piezas gruesas y diseños cambiantes. La inyección gana interés económico a grandes cantidades cuando se justifica la inversión en molde.

