
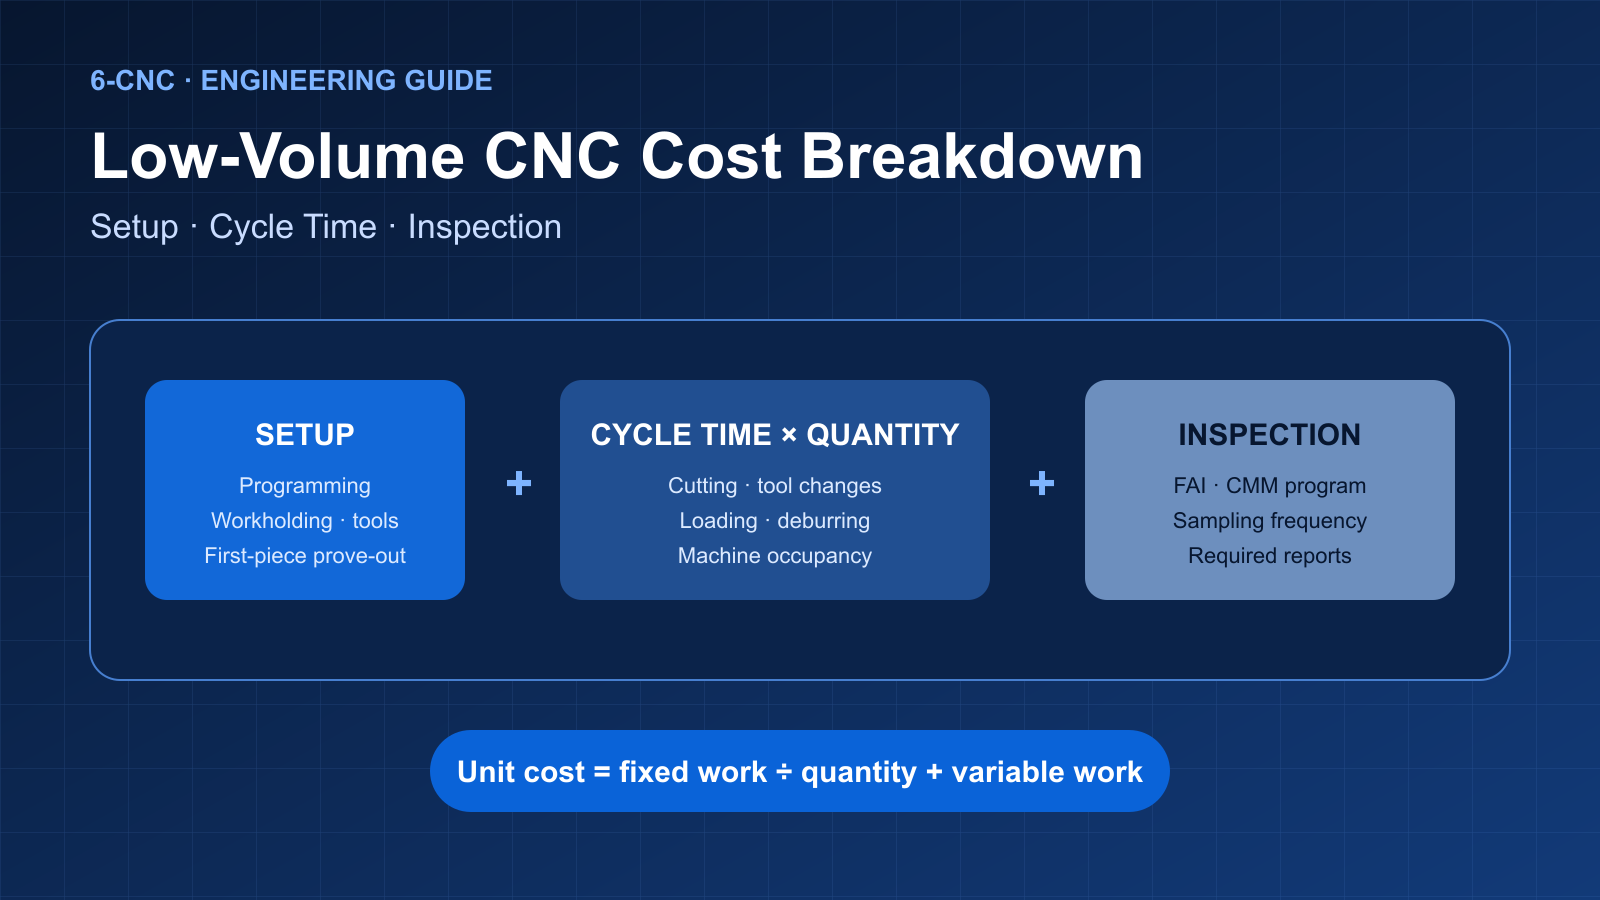
CNC-Kleinserienkosten sind nicht einfach Maschinenzeit mal Teilezahl. Ein Angebot kombiniert normalerweise feste Arbeiten wie Programmierung, Rüsten und Erstteilfreigabe mit variablen Arbeiten wie Material, Bearbeitungszeit, Entgraten, Oberflächenbehandlung und Einzelteilprüfung.
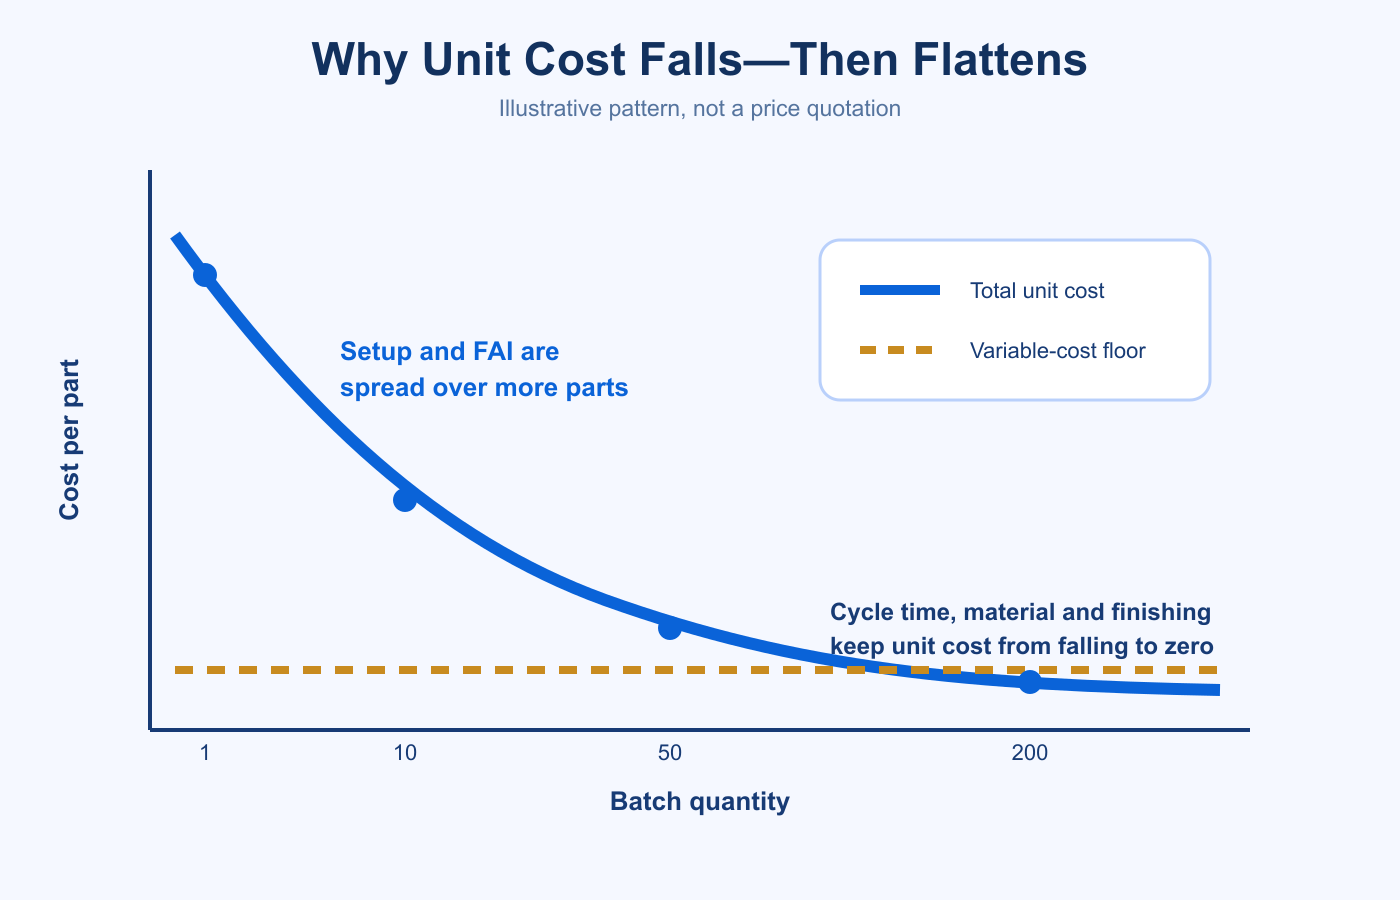
Deshalb kann ein Einzelteil einen hohen Stückpreis haben, während zehn Teile pro Stück oft deutlich günstiger sind; später flacht die Kostenkurve ab. Rüsten und Erstprüfung verteilen sich auf mehr Teile, doch jedes Teil verbraucht weiterhin Material, Maschinenkapazität, Werkzeuge, Handhabung und Qualitätsprüfaufwand.
Programmierung und Rüsten
Bearbeitungszeit
Prüfumfang
Mengeneffekt
CNC-Kleinserienkosten im Überblick
| Kostenbestandteil | Überwiegend fest oder variabel? | Kostentreiber |
|---|---|---|
| Technische Planung und Programmierung | Überwiegend fest je Änderungsstand | Geometrie, Prozessplanung, CAM-Arbeit, Werkzeuge und Prüfstrategie. |
| Maschinenrüstung | Überwiegend fest je Aufspannung | Spannmittel, Werkzeugbestückung, Korrekturwerte und Erstteilvalidierung. |
| Material und Bearbeitungszeit | Variabel je Teil | Rohmaterialgröße, Abtragsvolumen, Schnittzeit, Werkzeugwechsel und Handhabung. |
| Prüfung | Gemischt | Erstmusterprüfung oder CMM-Programmierung sind fest; Stichproben oder 100%-Prüfungen steigen mit der Stückzahl. |
| Oberflächenbehandlung und Dokumentation | Gemischt | Mindestlosgebühren, Maskieren, Zeugnisse, Berichte, Verpackung und Rückverfolgbarkeit. |
Nützliches Modell: Stückkosten = (technische Planung + Programmierung + Rüsten + Erstprüfung + weitere Loskosten) ÷ Gutteilmenge + Material + Bearbeitungszeit + Einzelteilprüfung + Oberflächenbehandlung + Verpackung.
1. Rüstkosten: Arbeiten vor dem Serienstart
Rüsten beginnt vor dem ersten Span. Der Lieferant prüft Modell und Zeichnung, wählt ein Verfahren, plant die Bezugsübertragung, erstellt oder prüft das CAM-Programm, wählt Werkzeuge, bereitet Spannmittel vor und legt die Messung fest. Anschließend werden Werkzeuge geladen, Korrekturwerte eingerichtet und das erste Teil validiert.
Ein Teil mit einer einfachen Schraubstockaufspannung benötigt weniger feste Arbeit als eines mit weichen Backen, mehreren Ausrichtungen, Sondervorrichtung und Zwischenprüfung. Fünf Teile brauchen keine fünf eigenständigen Programme; der Rüstaufwand verteilt sich auf das Los. Ein geändertes Modell, ein anderer Werkstoff oder ein neues Bezugssystem kann jedoch Arbeiten erneut auslösen.
Typische Treiber der Rüstkosten
- Zahl der Arbeitsgänge und Bauteilausrichtungen.
- Standardschraubstock, Spannzange oder Futter gegenüber Sondervorrichtungen.
- Werkzeuganzahl, Sonderfräser und Antastanforderungen.
- Schwierigkeit der Positionierung anhand funktionaler Zeichnungsbezüge.
- Erstteilkorrekturen für enge oder zusammenwirkende Merkmale.
2. Bearbeitungszeit: die wiederkehrenden Kosten
Die Bearbeitungszeit umfasst wiederkehrende Maschinen- und Handhabungszeit je Teil: Schneiden, Eilgang, Werkzeugwechsel, Antasten, Be- und Entladen, Spanräumen, Zwischenprüfungen und manuelles Entgraten innerhalb des Fertigungsablaufs.
Das Abtragsvolumen zählt, doch das Teilegewicht allein bestimmt nicht die Bearbeitungszeit. Tiefe Taschen, kleine Innenradien, lange Werkzeuge, feine Oberflächen und schwierige Werkstoffe können langsamere Schnitte oder mehrere Durchgänge erfordern. Enge Toleranzen können Nachschnitte ohne zusätzliche Zustellung, Temperaturstabilisierung oder wiederholte Messungen nötig machen. Ein Fünf-Minuten-Merkmal an 100 Teilen verursacht weit mehr Kosten als einige Minuten einmaliger Programmierung.
| Konstruktionsentscheidung | Wahrscheinliche Auswirkung auf die Bearbeitungszeit |
|---|---|
| Tiefe Kavität mit kleinen Eckenradien | Längere Werkzeuge, kleinere Fräser und mehr Durchgänge. |
| Feine Oberflächenanforderung an jeder Fläche | Zusätzliche Schlichtbahnen auch dort, wo die Funktion sie nicht benötigt. |
| Sondergewinde oder Hinterschneidung | Sonderwerkzeuge, langsamere Bearbeitung oder ein eigenes Verfahren. |
| Standardwerkzeuge und freier Zugang | Stabilerer Schnitt und weniger Werkzeugwechsel. |
3. Prüfkosten: mehr als einen Durchmesser messen
Prüfkosten hängen davon ab, was geprüft wird, wie es messbar ist und welche Nachweise erforderlich sind. Eine Erstmusterprüfung kann das Nummerieren der Zeichnungsmerkmale, die Methodenwahl, die Programmierung eines CMM oder optischen Systems und Ergebnisdokumentation erfordern. Diese Vorbereitung ist weitgehend fest. Serienbegleitende Stichproben, 100%-Prüfungen und Abschlussberichte verursachen wiederkehrende Arbeit.
Die Messmethode muss zu Merkmal und Toleranz passen. Ein zugänglicher Außendurchmesser lässt sich schnell mit einer Bügelmessschraube prüfen. Position, Profil oder komplexe Bezugsbeziehungen können ein CMM-Programm und eine kontrollierte Aufspannung erfordern. Innere Grate, tiefe Bohrungen und optische Anforderungen benötigen möglicherweise Vergrößerung, Endoskope oder freigegebene Sichtprüfstandards.
- Möglichst wenig Unklarheit: Kritische Merkmale und erforderliche Nachweise direkt in der Anfrage nennen.
- Höhere Kosten: 100%-Prüfung vieler Merkmale, komplexe GD&T-Vorgaben, unzugängliche Geometrie oder Sonderlehren.
- Vermeidbare Nacharbeit: Ein Prüfbericht wird erst nach der Fertigung angefordert, obwohl er nicht zum ursprünglichen Umfang gehörte.
Warum die Menge den Stückpreis verändert
Angenommen, ein Auftrag benötigt ein Programm, zwei Aufspannungen und einen Erstprüfplan. Diese Aufgaben fallen bei einem Gutteil ebenso an wie bei fünfzig. Verteilt sich dieser feste Aufwand auf mehr Teile, sinkt sein Anteil pro Stück. Die Ersparnis ist zunächst groß und wird mit wachsender Menge kleiner, weil Material, Maschinenzeit und Einzelteilhandhabung bestehen bleiben.
Kostenbeispiel zur Veranschaulichung
Betrachten wir ein hypothetisches Aluminiumgehäuse mit zwei Aufspannungen. Feste Arbeit umfasst Prozessprüfung, CAM-Programmierung, Spannmittelvorbereitung und Erstmusterprüfung. Variable Arbeit umfasst Rohmaterial, Maschinenzyklus, Entgraten und Einzelteilkontrollen.
| Mengenänderung | Was sich ändert | Was bestehen bleibt |
|---|---|---|
| 1 auf 5 Teile | Feste Programmierung und Rüstaufwand verteilen sich auf fünf Gutteile. | Material, Bearbeitungszeit und Handhabung jedes zusätzlichen Teils. |
| 5 auf 25 Teile | Vorrichtungen und Programme werden weiterverwendet; die Loshandhabung kann effizienter werden. | Schnittzeit, Werkzeugverschleiß, Entgraten, Oberflächenbehandlung und Stichproben. |
| 25 auf 100 Teile | Der Rüstkostenanteil wird klein; Prozessoptimierung kann sich lohnen. | Die Untergrenze variabler Kosten und losbezogene Oberflächenkosten. |
Dieses Beispiel verwendet bewusst keine Dollarbeträge. Allgemeine Werkstattstundensätze aus dem Internet auf ein reales Teil zu übertragen kann irreführen: Maschinenklasse, Region, Geometrie, Prüfung und Oberflächenumfang unterscheiden sich. Ein aussagekräftiges Angebot braucht freigegebene Dateien und Projektanforderungen.
Versteckte Kostentreiber bei kleinen Stückzahlen
Materialform: übergroße Rohlinge, Mindestabnahmemengen, Zertifizierung und schwierige Verfügbarkeit.
Oberflächenbehandlung: Mindestlosgebühren, Maskieren, Polieren, Schichtaufbau und optische Abnahme.
Änderungsrisiko: unklare Zeichnungen, widersprüchliche Modell- und Zeichnungsdaten oder Änderungen nach Programmierbeginn.
Verpackung: Einzelschutz, saubere Handhabung, Exportverpackung oder Trennung von Sichtflächen.
Kosten senken, ohne das Teil zu schwächen
- Enge Toleranzen nur für Merkmale festlegen, die Passung, Funktion oder Montage bestimmen.
- Wenn die Funktion es erlaubt, Standardradien, -gewinde, -bohrungen und zugängliche Werkzeugbahnen verwenden.
- Geplante Abrufmengen angeben, damit flexible und serienorientierte Aufspannungen verglichen werden können.
- Erforderliche Prüfberichte vor dem Angebot festlegen, statt nach der Bearbeitung hinzuzufügen.
- Den Änderungsstand vor der Programmierung einfrieren oder Prototypenlernen klar von Serienabsichten trennen.
- Nachfragen, ob ein größeres Los oder geplante Abrufe aus einem kontrollierten Los wiederholtes Rüsten reduzieren.
Häufiger Fehler: nur den Stückpreis vergleichen
Beispiel: Angebot A hat den niedrigeren Stückpreis, schließt aber Erstmusterdokumentation, Oberflächenzeugnisse und Schutzverpackung aus. Angebot B enthält diese Leistungen.
Warum der Vergleich scheitert: Die Lieferanten kalkulieren unterschiedliche Umfänge. Gleichen Sie Werkstoff, Änderungsstand, Menge, Abnahmekriterien, Dokumentation, Oberflächen, Verpackung und Lieferbedingungen vor der Auswahl an.
Checkliste für ein belastbares Angebot
- Volumenmodell in 3D und kontrollierte 2D-Zeichnung mit übereinstimmendem Änderungsstand.
- Werkstoffsorte, Zustand oder Wärmebehandlungszustand und Zertifikatsanforderungen.
- Prototypenmenge, erster Abruf, Wiederholmengen und erwarteter Jahresbedarf.
- Kritische Toleranzen, Bezüge, GD&T, Gewinde und Oberflächenrauheit.
- Oberflächenspezifikation, Schichtdicke, Farbe, Maskierung und Maße vor/nach der Behandlung.
- Anforderungen an FAI, CMM-Bericht, Stichproben, Werkstoffzeugnis, CoC oder Rückverfolgbarkeit.
- Verpackung, Bestimmungsort und erforderlicher Ankunftstermin.
Häufige Fragen
Warum ist ein einzelner Prototyp teuer? Ein Teil trägt fast die gesamte Programmierung, Rüstung und Erstteilvalidierung. Zusätzliche Teile nutzen einen großen Teil dieser festen Arbeit erneut.
Halbiert eine doppelte Menge den Stückpreis? Meist nicht. Nur der feste Anteil verteilt sich weiter; Material, Bearbeitungszeit, Oberflächenbehandlung und wiederkehrende Prüfung bleiben.
Erhöht eine engere Toleranz immer die Kosten? Sie erhöht Kosten, wenn sie Verfahren, Werkzeuge, Stabilität, Prüfung oder Gutteilrisiko verändert. Wird sie vom gewählten Prozess bereits abgedeckt, kann ihr Einfluss gering sein. Deshalb ist die merkmalsbezogene Prüfung wichtig.
Wie vergleiche ich Angebote fair? Geben Sie allen Lieferanten denselben Änderungsstand, Werkstoff, Mengenstaffeln, Oberflächenumfang, Prüfumfang, Verpackung und Lieferbedingungen. Vergleichen Sie dann Ausschlüsse und Annahmen, nicht nur den hervorgehobenen Stückpreis.
Kostenprüfung für Kleinserien anfordern
6CNC bietet CNC-Kleinserienfertigung für Prototypen und Wiederhollose. Senden Sie CAD-Modell, Zeichnung, Werkstoff, Mengenstaffeln sowie Oberflächen- und Prüfanforderungen. So erkennen wir feste und je Teil wiederkehrende Kosten und zeigen, wo DFM-Änderungen den Gesamtprozess verbessern können.
Ein nützliches Kleinserienangebot macht die Kostenstruktur sichtbar. Sind Rüsten, Bearbeitungszeit und Prüfung getrennt, können Entwicklung und Einkauf Menge, Toleranzen, Dokumentation oder Geometrie verändern, ohne raten zu müssen, welche Entscheidung den Preis bewegt.


