
El coste CNC de bajo volumen no es simplemente tiempo de máquina multiplicado por número de piezas. Un presupuesto suele combinar trabajo fijo, como programación, preparación y validación de la primera pieza, con trabajo variable: material, ciclo, desbarbado, acabado e inspección por pieza.
Por eso una sola pieza puede tener un precio unitario alto, diez suelen costar mucho menos por unidad y la curva acaba aplanándose. La preparación y la inspección inicial se reparten entre más piezas, pero cada una sigue consumiendo material, capacidad de mecanizado, herramientas, manipulación y control de calidad.
Programación y preparación
Tiempo de ciclo
Alcance de inspección
Efecto de la cantidad
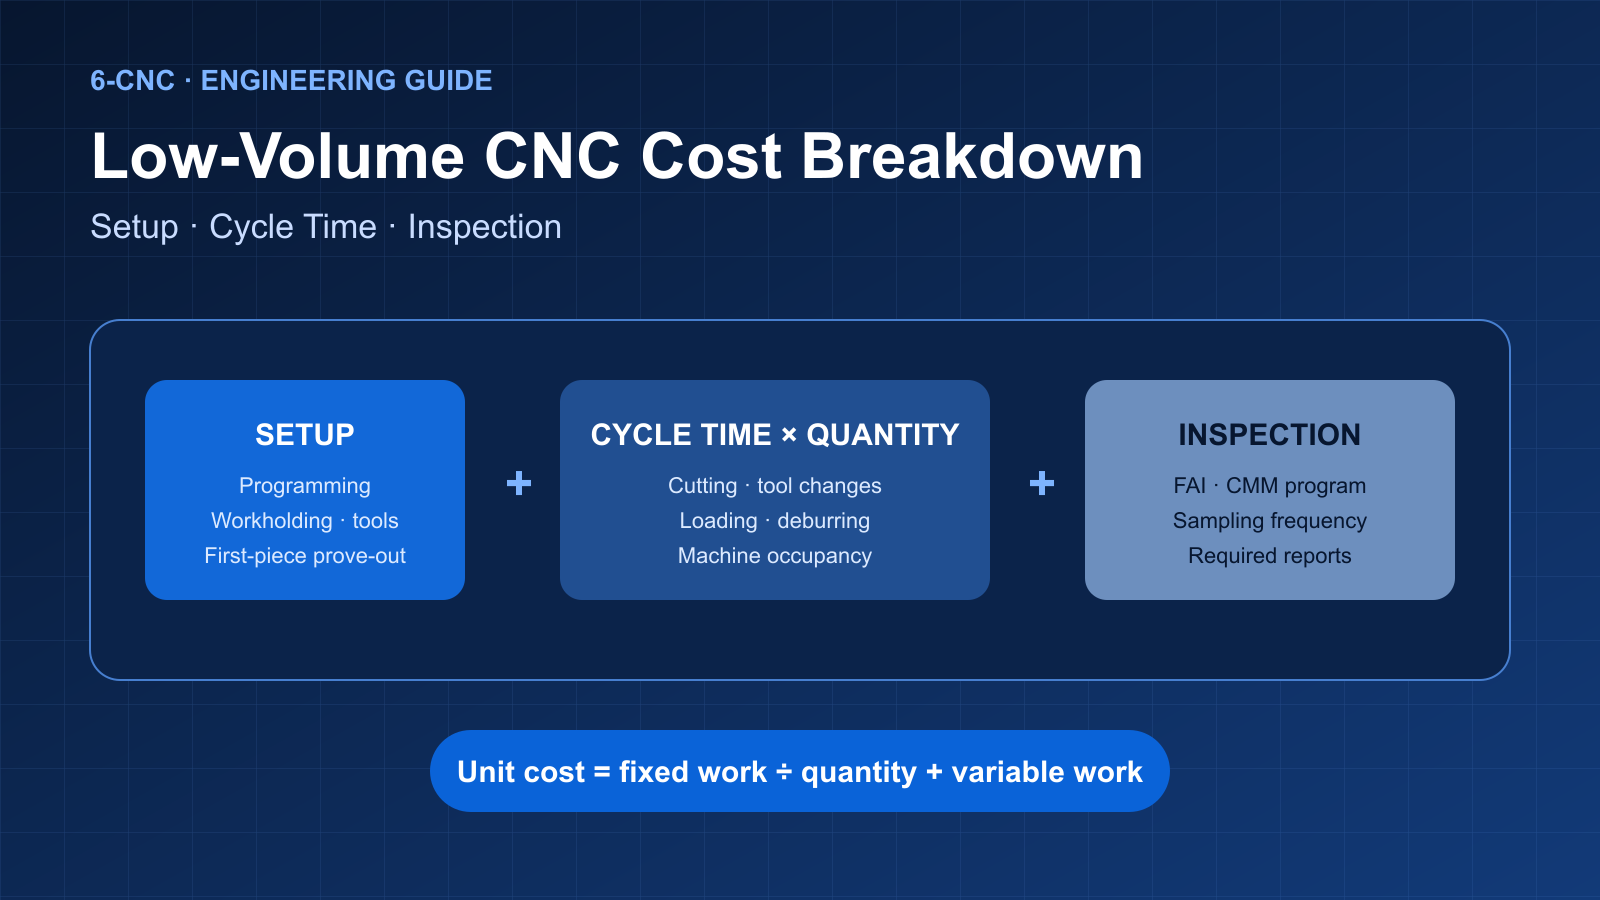
Costes CNC de bajo volumen de un vistazo
| Elemento de coste | ¿Principalmente fijo o variable? | Qué lo determina |
|---|---|---|
| Ingeniería y programación | Principalmente fijo por revisión | Geometría, planificación, trabajo CAM, herramientas y estrategia de inspección. |
| Preparación de máquina | Principalmente fijo por preparación | Sujeción, carga de herramientas, correcciones y validación de la primera pieza. |
| Material y tiempo de ciclo | Variable por pieza | Tamaño del material, volumen eliminado, corte, cambios de herramienta y manipulación. |
| Inspección | Mixto | La inspección de primeras piezas o programación CMM es fija; el muestreo o las comprobaciones del 100 % crecen con la cantidad. |
| Acabados y documentación | Mixto | Cargos mínimos por lote, enmascarado, certificados, informes, embalaje y trazabilidad. |
Modelo útil: Coste unitario = (ingeniería + programación + preparaciones + inspección inicial + otros cargos por lote) ÷ cantidad aceptada + material + tiempo de ciclo + inspección por pieza + acabado + embalaje.
1. Coste de preparación: trabajo previo al lote
La preparación empieza antes de arrancar material. El proveedor revisa modelo y plano, elige el proceso, planifica la transferencia de referencias, crea o verifica el programa CAM, selecciona herramientas, prepara la sujeción y decide cómo medir. Después carga las herramientas, establece las correcciones y valida la primera pieza.
Una pieza con una sujeción sencilla en mordazas exige menos trabajo fijo que otra con garras blandas, varias orientaciones, un útil especial e inspección intermedia. Cinco piezas no necesitan cinco programas independientes: la preparación se reparte entre el lote. Pero un modelo revisado, otro material o un nuevo sistema de referencias puede obligar a repetir parte del trabajo.
Factores habituales del coste de preparación
- Número de operaciones y orientaciones de la pieza.
- Mordazas, pinza o plato estándar frente a sujeción especial.
- Número de herramientas, fresas especiales y necesidades de palpado.
- Dificultad para posicionar según las referencias funcionales del plano.
- Ajustes de la primera pieza para controlar características estrechas o relacionadas.
2. Tiempo de ciclo: el coste que se repite
El ciclo comprende el tiempo recurrente de máquina y manipulación de cada pieza: corte, desplazamientos rápidos, cambios de herramienta, palpado, carga y descarga, retirada de virutas, controles durante el proceso y desbarbado manual integrado en el mecanizado.
El volumen eliminado importa, pero el peso no determina por sí solo el ciclo. Las cavidades profundas, radios interiores pequeños, herramientas largas, acabados superficiales finos y materiales difíciles pueden exigir cortes más lentos o varias pasadas. Las tolerancias estrechas pueden añadir pasadas sin nueva penetración, estabilización térmica o mediciones repetidas. Una característica de cinco minutos repetida en 100 piezas cuesta mucho más que unos minutos de programación única.
| Decisión de diseño | Efecto probable sobre el ciclo |
|---|---|
| Cavidad profunda con radios pequeños | Herramientas más largas, fresas más pequeñas y más pasadas. |
| Acabado exigente en todas las superficies | Trayectorias de acabado adicionales incluso donde la función no las necesita. |
| Rosca no estándar o contrasalido | Herramientas especiales, operación más lenta o proceso separado. |
| Herramientas estándar y acceso abierto | Corte más estable y menos cambios de herramienta. |
3. Coste de inspección: más que medir un diámetro
El coste depende de qué comprobar, cómo medirlo y qué pruebas entregar. Una inspección de primeras piezas puede exigir numerar las características del plano, elegir métodos, programar una CMM o sistema óptico y documentar resultados. Esa preparación es mayormente fija. El muestreo de producción, las comprobaciones del 100 % y los informes finales añaden trabajo recurrente.
El método debe ajustarse a la característica y su tolerancia. Un diámetro exterior accesible se mide rápidamente con micrómetro. Posición, perfil o relaciones complejas de referencias pueden requerir un programa CMM y una preparación controlada. Rebabas internas, agujeros profundos y requisitos estéticos pueden necesitar aumento, boroscopios o criterios visuales aprobados.
- Mínima ambigüedad: identifique las características críticas y los registros exigidos directamente en la solicitud.
- Mayor coste: inspección del 100 % de muchas características, GD&T complejo, geometrías inaccesibles o calibres especiales.
- Retrabajo evitable: solicitar después de producir un informe que no estaba incluido en el alcance inicial.
Por qué la cantidad cambia el coste unitario
Suponga que un trabajo necesita un programa, dos sujeciones y un plan inicial de inspección. Estas tareas son necesarias tanto para una pieza aceptada como para cincuenta. Repartir ese esfuerzo fijo entre más piezas reduce su aportación por unidad. El ahorro es fuerte al principio y disminuye al crecer la cantidad porque permanecen material, tiempo de máquina y manipulación por pieza.
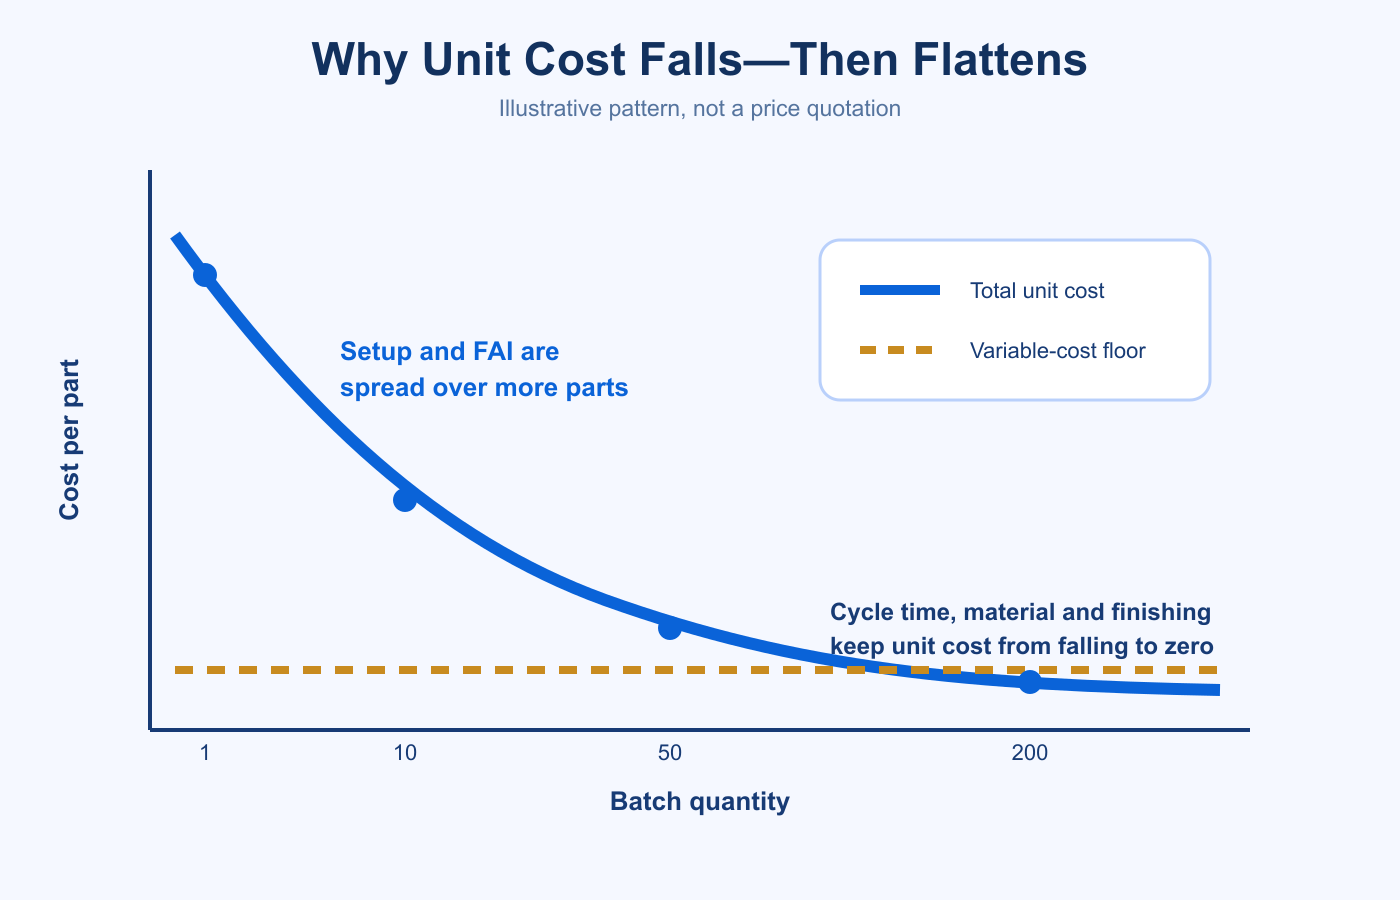
Ejemplo ilustrativo de costes
Considere una carcasa hipotética de aluminio con dos sujeciones. El trabajo fijo incluye revisión de proceso, programación CAM, preparación de utillaje e inspección de primeras piezas. El variable incluye material, ciclo de máquina, desbarbado y controles por pieza.
| Cambio de cantidad | Qué cambia | Qué no desaparece |
|---|---|---|
| De 1 a 5 piezas | La programación y preparación fijas se reparten entre cinco piezas aceptadas. | Material, ciclo y manipulación de cada pieza adicional. |
| De 5 a 25 piezas | Se siguen reutilizando utillaje y programa; la manipulación por lotes puede ser más eficiente. | Corte, desgaste, desbarbado, acabado y muestreo. |
| De 25 a 100 piezas | La contribución de preparación se vuelve pequeña; puede justificarse optimizar el proceso. | El mínimo de costes variables y los cargos de acabado por lote. |
Este ejemplo no utiliza importes monetarios deliberadamente. Aplicar tarifas genéricas de internet a una pieza real puede inducir a error, porque varían máquina, región, geometría, inspección y acabados. Un presupuesto útil requiere archivos controlados y requisitos del proyecto.
Factores de coste ocultos en bajo volumen
Formato del material: material sobredimensionado, compras mínimas, certificación y disponibilidad difícil.
Acabados: cargos mínimos por lote, enmascarado, pulido, espesor de recubrimiento y aceptación estética.
Riesgo de revisión: planos inciertos, discrepancias entre modelo y plano o cambios después de empezar a programar.
Embalaje: protección individual, manipulación limpia, embalaje de exportación o separación de superficies estéticas.
Cómo reducir costes sin debilitar la pieza
- Aplique tolerancias estrechas solo a características que controlen ajuste, función o montaje.
- Use radios, roscas y diámetros estándar y trayectorias accesibles cuando lo permita la función.
- Indique las cantidades previstas por entrega para comparar preparaciones flexibles y orientadas a producción.
- Defina los informes necesarios antes del presupuesto, no después del mecanizado.
- Congele la revisión antes de programar o separe claramente el aprendizaje del prototipo de la intención de producción.
- Pregunte si un lote mayor o entregas programadas de un lote controlado reducirían preparaciones repetidas.
Error habitual: comparar solo el precio unitario
Ejemplo: La oferta A tiene menor precio unitario, pero excluye documentación de primeras piezas, certificados de acabado y embalaje protector. La oferta B los incluye.
Por qué falla la comparación: los proveedores no presupuestan el mismo alcance. Iguale material, revisión, cantidad, criterios de aceptación, documentación, acabado, embalaje y condiciones de entrega antes de elegir.
Lista para obtener un presupuesto justificable
- Modelo sólido 3D y plano 2D controlado con la misma revisión.
- Calidad del material, estado o temple y requisitos de certificación.
- Cantidad de prototipos, primera entrega, cantidades repetidas y demanda anual prevista.
- Tolerancias críticas, referencias, GD&T, roscas y rugosidad superficial.
- Especificación de acabado, espesor, color, enmascarado y dimensiones antes/después del acabado.
- Requisitos de inspección de primeras piezas, informe CMM, muestreo, certificado de material, CoC o trazabilidad.
- Embalaje, destino y fecha de llegada necesaria.
Preguntas frecuentes
¿Por qué es caro un prototipo único? Una pieza asume casi toda la programación, preparación y validación inicial. Las adicionales reutilizan gran parte de ese trabajo fijo.
¿Duplicar la cantidad reduce el precio unitario a la mitad? Normalmente no. Solo se reparte más la parte fija; permanecen material, ciclo, acabado e inspección recurrente.
¿Una tolerancia más estrecha siempre aumenta el coste? Los aumenta cuando cambia el proceso, herramientas, estabilidad, inspección o riesgo de rechazo. Si el proceso elegido ya admite esa tolerancia, el efecto puede ser pequeño; por eso importa revisar cada característica.
¿Cómo comparo presupuestos de forma justa? Envíe a todos la misma revisión, material, escalones de cantidad, acabado, inspección, embalaje y condiciones de entrega. Compare exclusiones e hipótesis, no solo el precio unitario destacado.
Solicite una revisión de costes de bajo volumen
6CNC ofrece servicios de mecanizado CNC de bajo volumen para prototipos y lotes repetidos. Envíe modelo CAD, plano, material, escalones de cantidad y requisitos de acabado e inspección para identificar costes fijos, costes por pieza y oportunidades de mejora mediante DFM.
Un buen presupuesto de bajo volumen hace visible la estructura de costes. Al separar preparación, ciclo e inspección, ingeniería y compras pueden modificar cantidad, tolerancias, documentación o geometría sin adivinar qué decisión cambia realmente el precio.


