
CNC-Fräsen kann sehr genaue Bauteile herstellen. Dennoch können auch in einem gut programmierten Prozess Fehler auftreten, wenn Werkzeuge, Werkstückspannung, Schnittdaten, Werkstoffverhalten oder Maschinenzustand nicht ausreichend kontrolliert werden. Manche Probleme sind sofort sichtbar; andere zeigen sich erst bei der Prüfung oder Montage.
Schlechte Oberflächen, Maßfehler, Rattermarken, Grate, Werkzeugspuren und Wandverformungen gehören zu den häufigsten Problemen an gefrästen Teilen. Sie können unterschiedliche Ursachen haben, die sich am sichtbaren Fehler allein nicht sicher erkennen lassen.
Eine raue Wand kann beispielsweise durch einen verschlissenen Fräser, zu großen Werkzeugüberstand, schlechte Spanabfuhr oder instabile Spannung entstehen. Eine Verringerung des Vorschubs verbessert manchmal vorübergehend das Aussehen, ohne die eigentliche Ursache zu beseitigen.
Dieser Leitfaden erläutert vier häufige CNC-Fräsfehler, ihre typischen Ursachen, ihr Erscheinungsbild und praktische Maßnahmen zur Korrektur und Vorbeugung.
Warum CNC-Fräsfehler entstehen
Die meisten Fräsfehler entstehen durch Schwankungen im Bearbeitungssystem. Dazu gehört weit mehr als die CNC-Maschine: Werkzeugsteifigkeit, Spindelzustand, Schneidengeometrie, Vorrichtung, Werkstoff, Kühlschmierstoffzufuhr, Schnittwerte, CAM-Strategie und Messverfahren beeinflussen das Ergebnis.
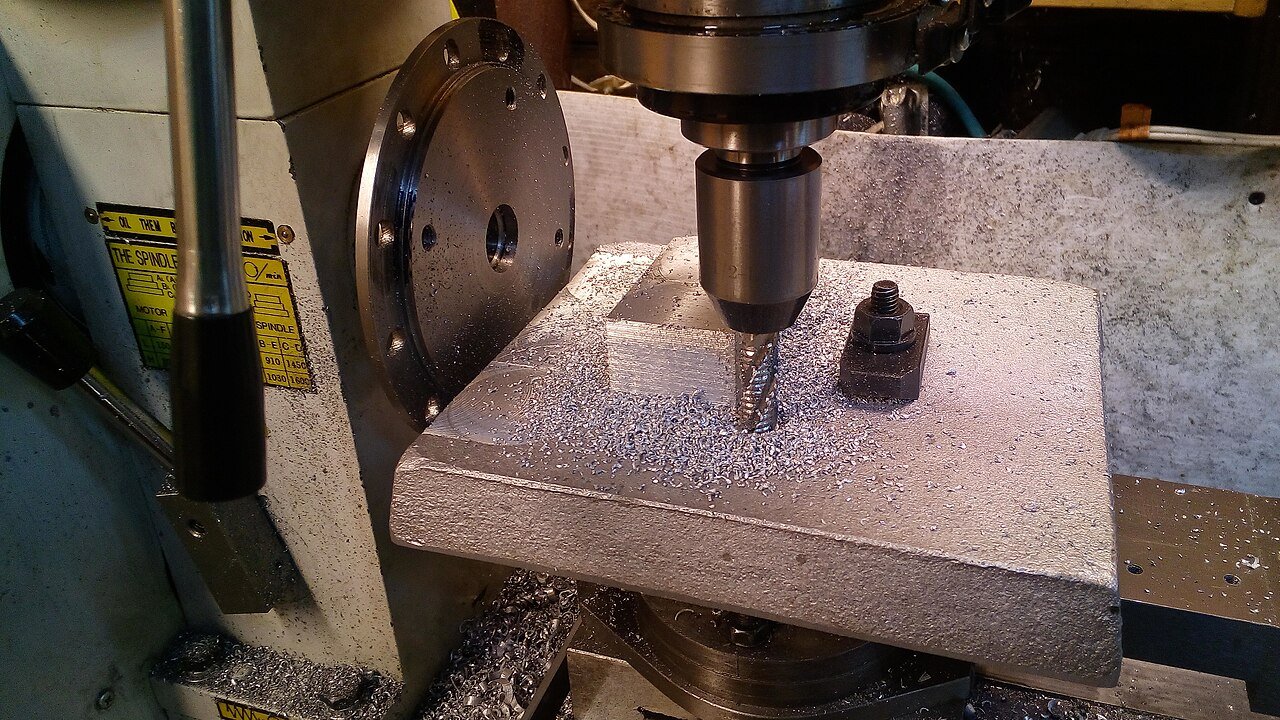
Ein Bearbeitungszentrum kann genau positionieren, während sich das Werkzeug unter Last durchbiegt. Die Werkzeugbahn kann korrekt sein, während das Werkstück in der Vorrichtung leicht nachgibt. Ein unmittelbar nach der Bearbeitung richtiges Maß kann sich verändern, wenn ein dünnes Aluminiumteil ausgespannt wird und sich innere Spannungen lösen.
Die Fehlersuche sollte deshalb den gesamten Prozess betrachten, statt bei jedem Problem nur Drehzahl oder Vorschub zu ändern.
1. Schlechte Oberflächengüte
Schlechte Oberflächen gehören zu den am leichtesten sichtbaren, aber am schwierigsten eindeutig zu diagnostizierenden Fräsfehlern. Unterschiedliche Ursachen können sehr ähnliche Spuren hinterlassen.
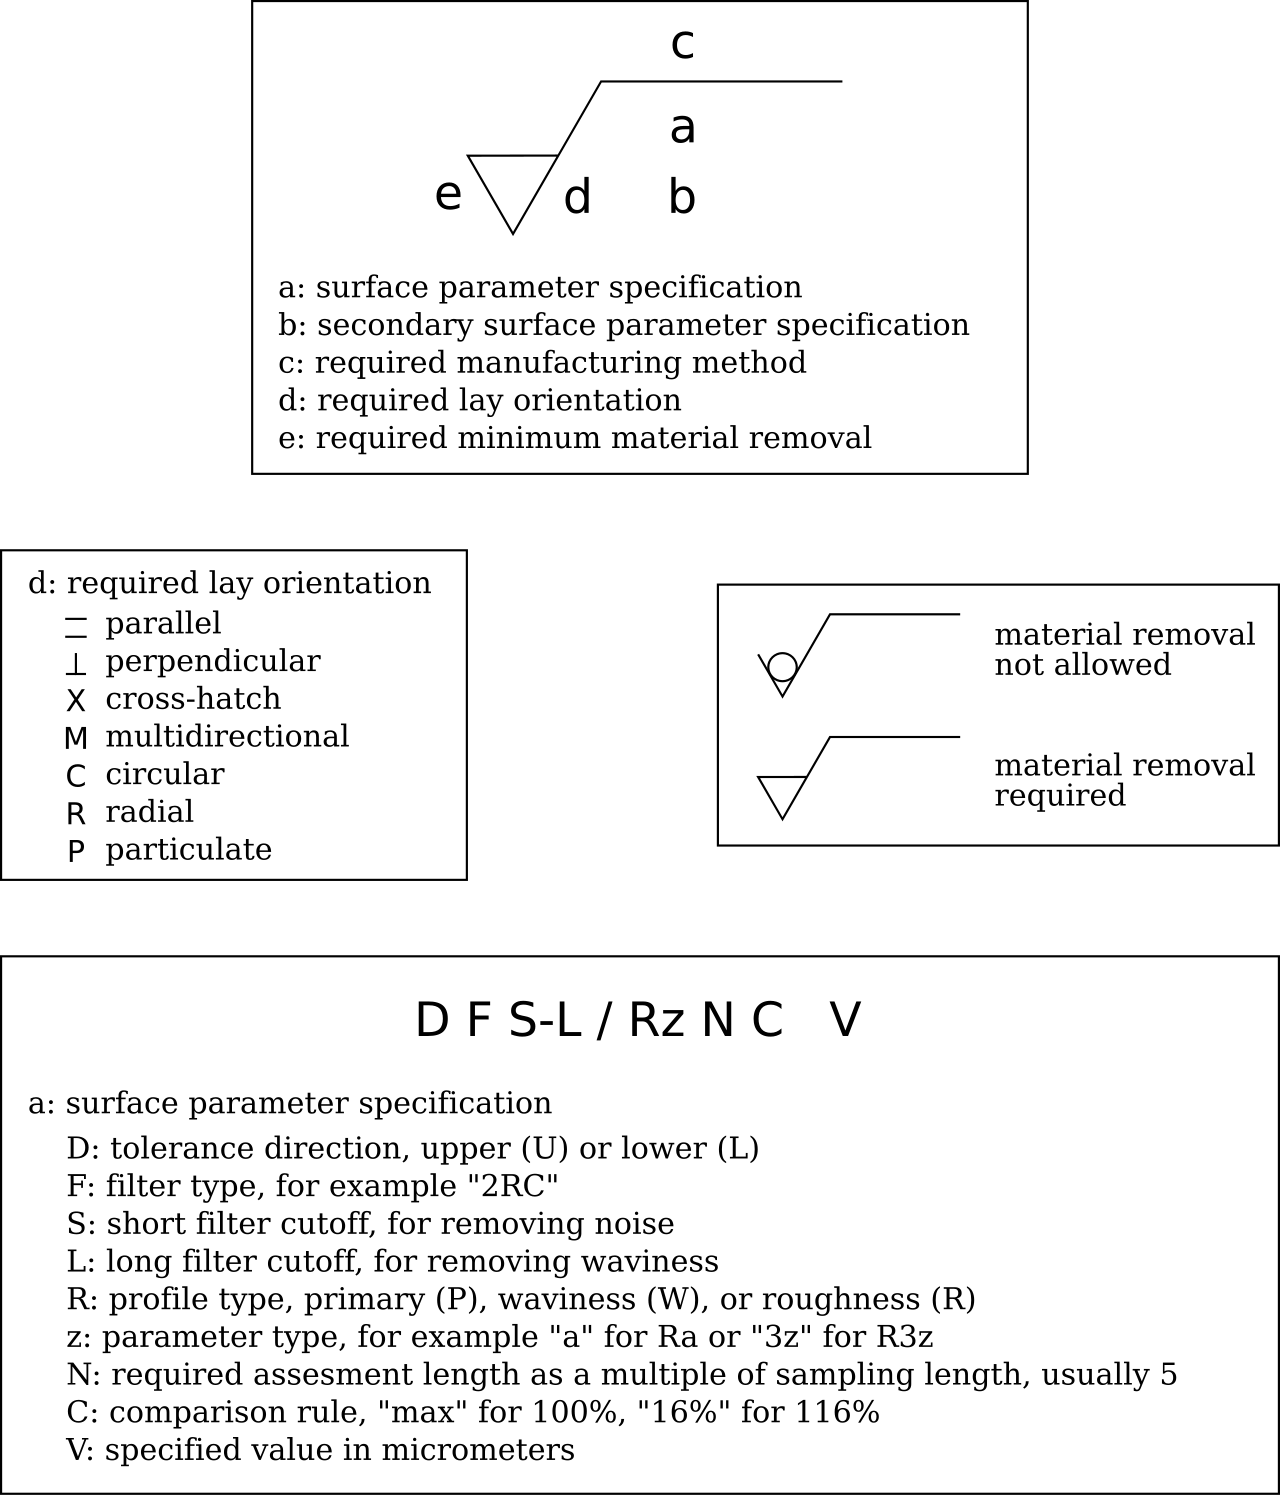
Die Oberfläche kann Fräsriefen, Ausrisse, raue Stellen, Kratzer, verschmiertes Material oder ungleichmäßigen Glanz zeigen. Bei Präzisionsteilen können solche Fehler außerdem Dichtheit, Gleitkontakt, optische Funktion, Ermüdungsfestigkeit oder Beschichtungshaftung beeinträchtigen.
Eine sichtbare Fläche an einem Aluminiumgehäuse und eine Dichtfläche an einem Hydraulikbauteil können beide rau erscheinen. Die zulässige Oberfläche und die wahrscheinlichsten Ursachen sind jedoch unterschiedlich.
Häufige Ursachen schlechter Oberflächen
Verschlissene oder beschädigte Werkzeuge
Mit zunehmendem Verschleiß verliert die Schneide ihre Schärfe. Das Werkzeug reibt oder verdrängt Material, statt es sauber abzuscheren. Bei Aluminium kann dies Schmieren oder Aufbauschneiden verursachen. Bei Edelstahl und Titan können verschlissene Werkzeuge zusätzliche Wärme und unregelmäßige Bearbeitungsspuren erzeugen.
Werkzeugverschleiß entwickelt sich oft schrittweise: Die ersten zehn Teile einer Serie können gut aussehen, während spätere Teile sichtbar schlechter werden. Eine ausschließlich visuelle Endprüfung ist daher auch bei kleinen Serien riskant.
Zu großer Werkzeugüberstand
Ein langer Schaftfräser ist weniger steif als ein kurzer. Ragt das Werkzeug weit aus dem Halter, können Schnittkräfte Durchbiegung und Vibrationen verursachen. Die Maschine fährt weiterhin die richtige Bahn, aber die Schneide bewegt sich unter Last.
Tiefe Taschen und hohe Wände sind besonders gefährdet. Wird ein 50 mm tiefes Aluminiumgehäuse mit einem langen Fräser von 6 mm Durchmesser bearbeitet, kann dessen freie Länge vertikale Ratterspuren oder eine ungleichmäßige Wandoberfläche verursachen.
Ungeeignete Schnittwerte
Zu aggressive Werte erzeugen hohe Kräfte oder Vibrationen. Zu vorsichtige Werte können ebenfalls schaden: Ist der Zahnvorschub zu klein, reibt die Schneide, statt einen sauberen Span zu bilden. Dadurch steigen Wärme und Oberflächenfehler.
Erneutes Zerschneiden von Spänen
In tiefen Taschen oder Nuten können Späne im Eingriffsbereich verbleiben. Sie geraten zwischen Werkzeug und bearbeitete Fläche und werden erneut geschnitten. Das kann Wände und Böden zerkratzen. Aluminiumspäne können zusätzlich an der Schneide anhaften.
Vibration von Werkstück oder Vorrichtung
Nicht immer ist das Werkzeug die Schwachstelle. Dünnwandige Teile, lange Platten und unzureichend abgestützte Bereiche können schwingen. Ein steifer Fräser kann keine stabile Oberfläche erzeugen, wenn sich das Werkstück bewegt.
So verbessern Sie die Oberflächengüte
Klären Sie zuerst, ob Werkzeug, Werkzeugbahn, Vorrichtung oder Werkstück die Ursache ist. Mögliche Maßnahmen sind:
- verschlissene Werkzeuge ersetzen;
- Werkzeugüberstand verkürzen und steifere Halter einsetzen;
- Drehzahl und Vorschub optimieren;
- radialen oder axialen Eingriff verringern;
- Kühlschmierstoff, Luftzufuhr und Spanabfuhr verbessern;
- einen eigenen Schlichtgang vorsehen;
- das Aufmaß für den letzten Schnitt verringern;
- Werkstückspannung und Abstützung verbessern.
Präzise Wände werden häufig zunächst geschruppt, wobei ein kontrolliertes Aufmaß verbleibt. Der anschließende Schlichtgang arbeitet mit geringerem Eingriff und kleineren Kräften, sodass das Werkzeug die vorgesehene Kontur genauer abbildet.
Ist die Oberflächengüte funktional vorgeschrieben, muss sie gemessen werden. Eine optisch glatte Fläche kann einen geforderten Ra-Wert trotzdem verfehlen.
2. Maßabweichungen und Merkmale außerhalb der Toleranz
Eine CNC-Maschine folgt programmierten Koordinaten. Das garantiert jedoch nicht, dass alle fertigen Merkmale diesen Koordinaten exakt entsprechen. Mögliche Fehler sind:
- zu große oder zu kleine Bohrungen;
- schwankende Wanddicke und falsche Taschenmaße;
- falsche Lochabstände oder Positionsfehler;
- konische Wände;
- falsche Außenmaße;
- unzureichende Rechtwinkligkeit.
Besonders kritisch sind zusammenwirkende Maße. Ein Lagergehäuse kann einen genauen Bohrungsdurchmesser, einen korrekten Achsabstand und Rechtwinkligkeit zur Montagefläche benötigen. Einzelne Merkmale können unauffällig sein, während die Baugruppe wegen ihrer geometrischen Beziehung nicht funktioniert.
Werkzeugdurchbiegung verändert Maße
Seitliche Schnittkräfte biegen einen Fräser geringfügig vom Werkstück weg. Bei engen Toleranzen können bereits wenige Hundertstelmillimeter entscheidend sein. Hohe Wände, tiefe Taschen, kleine Werkzeugdurchmesser und langer Überstand erhöhen das Risiko.
Schlichtet beispielsweise ein langer 4-mm-Fräser eine tiefe schmale Tasche in Edelstahl, kann er unter der seitlichen Schnittkraft ausweichen. Die Tasche wird unten möglicherweise schmaler als oben. Die Maschinenkoordinaten sind dabei korrekt; der Geometriefehler entsteht durch die Schnittmechanik.
Werkstückverformung verursacht ebenfalls Maßfehler
Dünne oder nachgiebige Teile können sich während der Bearbeitung verformen. Eine dünne Aluminiumplatte wird durch Spanner an die Vorrichtung gezogen und in diesem belasteten Zustand plan bearbeitet. Nach dem Lösen entspannt sie sich und verändert ihre Form.
Bei dünnwandigen Gehäusen kann die Schnittkraft die Wand wegdrücken und dadurch Wanddickenschwankungen oder Konizität erzeugen. Auch Restspannungen im Rohmaterial können beim Materialabtrag Bewegung auslösen, besonders bei großen Aluminiumplatten, dünnen Luftfahrtstrukturen, leichten Gehäusen, asymmetrischen Teilen und stark ausgefrästen Komponenten.
Thermische Einflüsse bei Präzisionsteilen
Bearbeitung erzeugt Wärme. Werkstück, Werkzeug, Spindel und Maschinenstruktur ändern während der Fertigung ihre Temperatur. Bei allgemeinen Toleranzen ist der Effekt oft gering, bei engen Toleranzen kann Wärmeausdehnung jedoch relevant sein.
Ein langes Aluminiumteil kann warm ein anderes Maß haben als nach dem Abkühlen. Auch das Warmlaufen der Maschine beeinflusst Positionierung und Spindelverhalten.
Maßfehler korrigieren
Die passende Maßnahme richtet sich nach der Ursache:
- Schlichteingriff verringern und kürzere Werkzeuge einsetzen;
- Vorrichtungssteifigkeit verbessern;
- gleichmäßiges Schlichtaufmaß vorsehen;
- Schruppen und Schlichten trennen;
- bei schwieriger Geometrie vorschlichten;
- kontrollierten Werkzeugverschleiß kompensieren;
- Temperatur überwachen und Teile vor der Endprüfung stabilisieren lassen;
- kritische Merkmale während der Bearbeitung antasten oder messen.
Bei engen Toleranzen ist die Prozessprüfung besonders wertvoll. Driftet ein kritisches Maß über die Serie, lässt sich eingreifen, bevor viele Teile fertiggestellt werden. Das ist wirksamer als eine Entdeckung erst bei der Endprüfung.
3. Rattern und Vibrationsspuren
Rattern zeigt sich häufig als wiederkehrende Wellen oder unregelmäßige Muster auf der Oberfläche. Bei starkem Rattern verändert sich das Bearbeitungsgeräusch und das Werkzeug kann sichtbar schwingen.
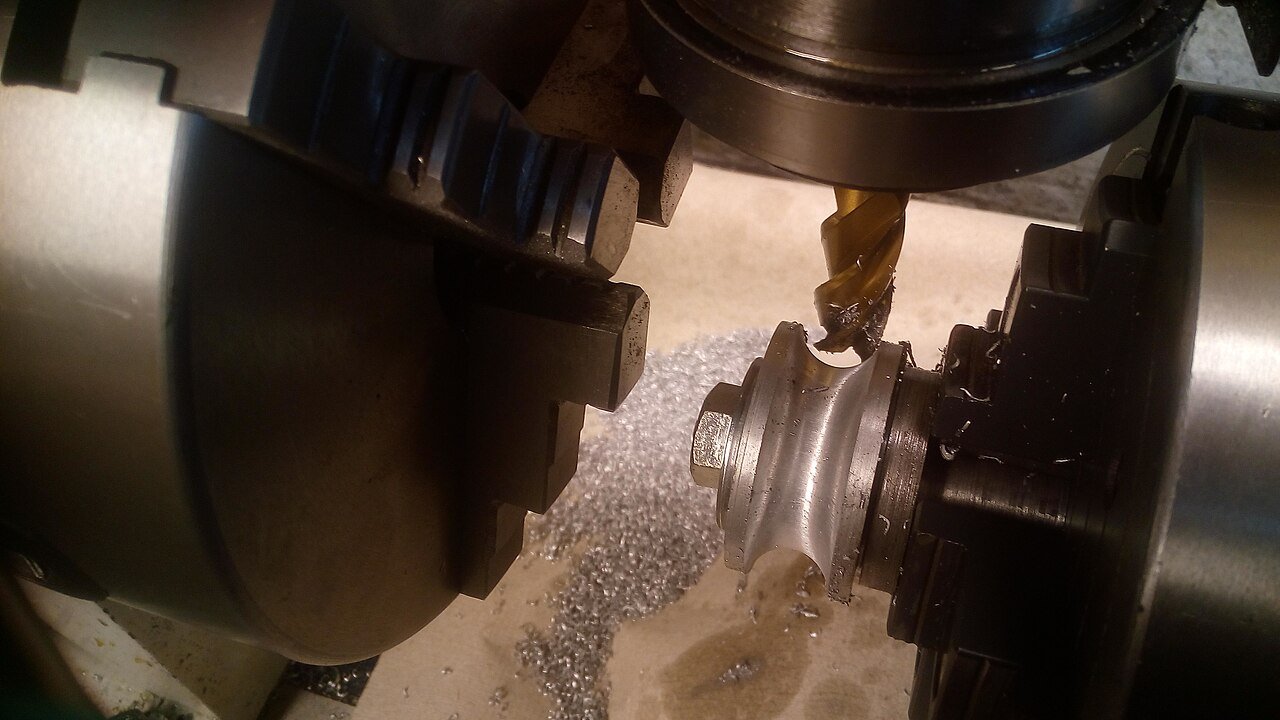
Rattern ist eine dynamische Instabilität im System aus Maschine, Werkzeug, Vorrichtung und Werkstück. Verstärken sich Schwingungen selbst, verschlechtert sich die Oberfläche schnell und die Werkzeugstandzeit kann stark sinken.
Was verursacht Rattern beim CNC-Fräsen?
Langer Werkzeugüberstand
Je weiter das Werkzeug aus dem Halter ragt, desto geringer ist seine Steifigkeit. Tiefe Kavitäten und hohe Wände erfordern oft lange Werkzeuge und sind deshalb besonders anfällig.
Schwache Werkstückspannung
Ein steifes Werkzeug kann ein bewegliches Teil nicht ausgleichen. Schnittkräfte können unzureichend abgestützte dünne Platten, lange Komponenten und große Gehäuse in Schwingung versetzen.
Zu hoher Fräsereingriff
Großer radialer Eingriff, hohe axiale Zustellung oder ein plötzlicher Eingriffsanstieg erhöhen die Kräfte. Eine entlang einer geraden Wand stabile Bahn kann in einer engen Ecke rattern, weil der Eingriff dort abrupt zunimmt.
Ungünstige Spindeldrehzahl
Rattern hängt mit Frequenzen zusammen. Manchmal hilft eine niedrigere Drehzahl; in anderen Fällen führt eine höhere Drehzahl aus einem instabilen Bereich heraus. Ein pauschales Verlangsamen löst das Problem daher nicht immer.
Verschlissene Werkzeuge
Eine stumpfe Schneide erhöht Schnittkräfte und kann einen zuvor stabilen Prozess instabil machen.
Beispiel: Rattern in einer tiefen Tasche
Bei einer tiefen Tasche aus Aluminium 7075 werden die oberen 20 mm mit einem kurzen steifen Werkzeug sauber bearbeitet. Für den unteren Bereich wird ein längeres Werkzeug benötigt. Mit zunehmender Tiefe entstehen Vibrationen und wiederkehrende Wandspuren.
Ein geringerer Vorschub kann etwas helfen, ändert aber den übermäßigen Überstand nicht. Häufig ist es besser, den oberen Bereich mit dem kurzen Werkzeug zu bearbeiten und das lange Werkzeug nur unten einzusetzen. Eine 5-Achs-Positionierung kann den Zugang verbessern und kürzere Werkzeuge ermöglichen.
Rattern reduzieren
- Werkzeugüberstand verkürzen;
- einen größeren Durchmesser einsetzen, wenn die Geometrie es zulässt;
- Werkzeughalter und Vorrichtung versteifen;
- dünne Merkmale abstützen;
- Drehzahl ändern;
- radialen Eingriff reduzieren und axiale Tiefe optimieren;
- Werkzeugbahnen mit gleichmäßigem Eingriff einsetzen;
- verschlissene Werkzeuge ersetzen;
- Schneidengeometrie oder Zähnezahl ändern.
Ändern Sie jeweils eine wesentliche Größe. Wird der Prozess nach dem Verkürzen des Werkzeugs stabil, war dessen Steifigkeit wahrscheinlich die Hauptursache. Bleibt die Vibration gleich, sollten Vorrichtung und Werkstück genauer untersucht werden.
4. Grate, scharfe Kanten und Kantenausbrüche
Grate entstehen besonders an Bohrungsaustritten, Nuten, dünnen Kanten, Schnittkreuzungen und Außenkonturen. Es handelt sich um unerwünschtes Material, das nach dem Schneiden an einer Kante haften bleibt.
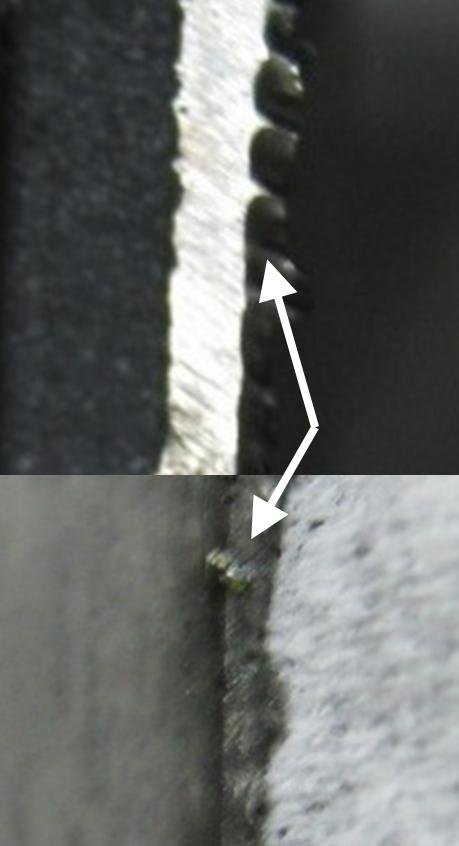
Auch kleine Grate können Montage behindern, Gegenflächen zerkratzen, Systeme verunreinigen, Verletzungen verursachen oder sich im Betrieb lösen. In Medizin-, Optik-, Halbleiter- und Fluidsystemen sind lose Grate oder Partikel besonders kritisch.
Warum Grate entstehen
Material an einer ungestützten Kante kann sich verformen, statt sauber abzuscheren. Der Fräser drückt es nach außen, bis es sich umbiegt und haften bleibt. Einflussgrößen sind Duktilität, Schneidenschärfe, Vorschub, Schnittrichtung, Verschleiß, Kantenabstützung und Merkmalsdicke.
Aluminium, Kupfer und einige Edelstähle können wegen ihrer Duktilität ausgeprägte Grate bilden. Bei Kunststoffen hängt die Kantenverformung zusätzlich von Temperatur und Schneidenschärfe ab.
Grate am Bohrungsaustritt
Gebohrte oder gefräste Durchgangslöcher bilden häufig am Werkzeugausgang Grate. Die letzte dünne Materialschicht ist nicht ausreichend gestützt und verformt sich vor dem vollständigen Trennen. Deshalb kann die Eintrittsseite sauber sein, während die Austrittskante erhöht oder rau ist.
Ausbrüche an dünnen Kanten
Ein aus einer ungestützten Kante austretendes Werkzeug kann Material ausbrechen oder ausreißen, insbesondere bei spröden Werkstoffen und sehr dünnen Bereichen. Sichtbar werden Eckenausbrüche, Absplitterungen, ausgerissene Flächen oder unregelmäßige Wandkanten.
Gratbildung verringern
- scharfe Werkzeuge verwenden und verschlissene Fräser ersetzen;
- Vorschub und Schnittrichtung optimieren;
- Bearbeitungsreihenfolge ändern;
- dünne Kanten abstützen;
- Austrittsrichtung anpassen;
- Fasen oder Kantenbrüche konstruktiv vorsehen;
- ein kontrolliertes Entgratverfahren einsetzen.
Je nach Teil kommen manuelles Entgraten, Bürsten, Schleifbearbeitung, Gleitschleifen, Strahlen, gefräste Fasen oder thermische beziehungsweise spezialisierte Verfahren infrage. Die Auswahl hängt von Geometrie und Oberflächenanforderungen ab.
Für einen einfachen Aluminiumwinkel kann manuelles Entgraten ausreichen. Ein Präzisionsverteiler mit sich kreuzenden Innenkanälen erfordert möglicherweise einen wesentlich stärker kontrollierten Prozess.
Vergleich häufiger CNC-Fräsfehler
| Fehler | Typisches Erscheinungsbild | Häufige Ursachen | Übliche Maßnahmen |
|---|---|---|---|
| Schlechte Oberfläche | Fräsriefen, Ausrisse, Kratzer, ungleichmäßige Textur | Verschleiß, Vibration, erneut geschnittene Späne, falsche Schnittwerte | Werkzeuge ersetzen, Steifigkeit erhöhen, Schnittwerte optimieren, schlichten |
| Maßfehler | Über- oder Untermaß, Konizität, Positionsfehler | Werkzeugdurchbiegung, Werkstückbewegung, Wärme, Spannfehler | Spannung verbessern, Schlichtlast reduzieren, im Prozess prüfen |
| Rattern | Wellen, Vibrationsspuren, instabiles Geräusch | Lange Werkzeuge, schwache Vorrichtung, ungünstige Drehzahl, hoher Eingriff | Überstand reduzieren, Drehzahl ändern, Vorrichtung verbessern, Eingriff reduzieren |
| Grate | Erhöhte Kanten, scharfes Restmaterial, Ausbrüche | Duktile Werkstoffe, verschlissene Schneiden, ungestützte Kanten | Scharfe Werkzeuge, optimierte Bahn, Fasen, kontrolliertes Entgraten |
Weitere mögliche Fräsprobleme
Spuren zwischen benachbarten Bahnen
An überlappenden Schlichtbahnen können sichtbare Linien entstehen. Ursachen sind Rundlauf, Bahnabstand, Werkzeugverschleiß und geringe Höhenunterschiede. Auf großen ebenen Sichtflächen fällt dies besonders auf. Falsch eingestellte Wendeschneidplatten eines Planfräsers oder viele Bahnen mit einem kleinen Schaftfräser können Übergangsspuren hinterlassen.
Aufbauschneiden
Anhaftender Werkstückstoff verändert die wirksame Schneidengeometrie, besonders bei Aluminium. Die Oberfläche verschlechtert sich und die Kräfte können instabil werden. Scharfe Werkzeuge, geeignete Schnittgeschwindigkeit, Schmierung und Spanabfuhr helfen.
Werkzeugbruch
Werkzeugbruch ist kein reiner Oberflächenfehler, kann jedoch Teil und Maschine beschädigen. Ursachen sind übermäßiger Eingriff, Spanverdichtung, falscher Vorschub, Verschleiß, Kollision und mangelnde Steifigkeit. Kleine Werkzeuge und tiefe Nuten sind besonders gefährdet.
Bauteilverzug
Ein zunächst korrektes Teil kann nach dem Ausspannen seine Form verändern, besonders bei dünnwandigen oder stark ausgefrästen Komponenten. Restspannungen, unausgewogener Materialabtrag und hohe Spannkräfte sind häufige Ursachen. Ein Werkzeug- oder Vorschubwechsel allein reicht dann möglicherweise nicht; die Bearbeitungsfolge muss überprüft werden.
Einen CNC-Fräsfehler systematisch untersuchen
Bestimmen Sie zuerst, ob der Fehler konstant oder sporadisch auftritt. Derselbe Maßfehler an jedem Teil deutet möglicherweise auf Programmgeometrie, Werkzeugkorrektur oder Einrichtung hin. Fehler erst bei späteren Teilen sprechen eher für Verschleiß oder Temperaturänderung. Ein lokaler Fehler kann durch örtlichen Eingriff oder mangelnde Steifigkeit entstehen.
Eine sinnvolle Prüfreihenfolge ist:
- Schneidwerkzeug untersuchen.
- Überstand und Halterzustand prüfen.
- Spannung und Vorrichtungssteifigkeit kontrollieren.
- Vorschub, Drehzahl und Eingriff überprüfen.
- Spanabfuhr und Kühlschmierstoff untersuchen.
- Änderungen während der Serie erfassen.
- Den Fehler messen, statt nur optisch beurteilen.
- Bei dünnen oder spannungsempfindlichen Teilen die Bearbeitungsfolge prüfen.
So vermeiden Sie wiederholte Änderungen der Schnittwerte ohne Kenntnis der Ursache.
Einfluss der Werkzeuge auf Fräsfehler
Durchmesser bestimmt Steifigkeit, Zähnezahl beeinflusst Spanraum und Eingriff, Beschichtung beeinflusst Wärme- und Verschleißverhalten, und Schneidengeometrie verändert Kräfte und Spanbildung.
Aluminiumfräser besitzen beispielsweise häufig scharfe Schneiden und große Spanräume. Für Edelstahl können andere Geometrien und Beschichtungen sinnvoll sein, weil Warmfestigkeit und Schneidenstabilität wichtiger werden. Ein ungeeignetes Werkzeug trägt zwar Material ab, erhöht aber möglicherweise Rauheit, Wärme, Spanverdichtung und Verschleiß.
Auch der Halter ist wichtig. Rundlaufabweichungen belasten einzelne Schneiden unterschiedlich und verursachen ungleichmäßigen Verschleiß oder schlechtere Oberflächen. Bei kleinen Werkzeugen können schon geringe Abweichungen die Spanungsdicke pro Schneide deutlich verändern.
Einfluss der Werkstückspannung auf die Qualität
Die CNC-Maschine kontrolliert die Werkzeugposition relativ zur Vorrichtung. Bewegt sich das Werkstück darin, wird dies nicht automatisch ausgeglichen. Mögliche Folgen sind Maßschwankungen, Rattern, Ebenheitsfehler, ungleichmäßige Wanddicke, Oberflächenspuren und Verzug.
Mehr Spannkraft ist nicht immer besser. Ein dünnes Aluminiumgehäuse kann durch zu hohen Druck verformt werden. Beim Lösen federt es zurück und die bearbeiteten Maße verändern sich.
Das Ziel ist eine stabile Abstützung mit ausreichender Spannkraft, ohne unnötige Verformung. Je nach Geometrie eignen sich weiche Formbacken, Vakuumvorrichtungen, modulare Spannsysteme, zusätzliche Hilfsabstützungen oder speziell angefertigte Vorrichtungen.
Fehler in Kleinserien vermeiden
Ein Prozess, der ein gutes Einzelteil produziert, ist nicht automatisch serienbeständig. Verschleiß, Späne in der Vorrichtung, Korrekturen, Temperatur und Werkstoffschwankungen verändern das Ergebnis im Verlauf der Fertigung.
Präzisionskleinserien brauchen deshalb Prozessprüfungen zusätzlich zur Endkontrolle. Bei 100 Gehäusen mit einer kritischen Passbohrung kann der Durchmesser beispielsweise regelmäßig gemessen werden. Nähern sich Werte der oberen Toleranzgrenze, lassen sich Werkzeugzustand und Prozess korrigieren, bevor Ausschuss entsteht.
Dasselbe gilt für Lagersitze, Dichtflächen, präzise Wanddicken, Lochpositionen und wichtige Außenmaße. Eine Erstteilprüfung bestätigt vor Serienfreigabe, dass Programm, Einrichtung, Werkzeuge und Messmethode zusammenpassen.
Konstruktive Entscheidungen zur Fehlervermeidung
Nicht jeder Fehler ist Folge schlechter Bearbeitung. Sehr dünne Wände, tiefe schmale Taschen, kleine Innenradien, schwer erreichbare Merkmale und unnötig enge Toleranzen erhöhen das Prozessrisiko.
Eine tiefe Kavität mit sehr kleinem Innenradius erfordert möglicherweise einen langen Fräser mit kleinem Durchmesser. Schon ein etwas größerer Radius kann ein steiferes Werkzeug erlauben und Bearbeitungszeit sowie Oberfläche verbessern. Eine geringfügig größere Wanddicke kann die Werkstücksteifigkeit deutlich erhöhen.
Eine DFM-Prüfung vor der Fertigung identifiziert solche Risiken. Ziel ist, geometrische Schwierigkeiten ohne funktionalen Nutzen zu erkennen und geeignete Änderungen abzustimmen.
Wie 6CNC die Fräsqualität steuert
Bei 6CNC beginnt Fehlervermeidung mit der Prozessplanung. Bei Präzisionsfrästeilen werden Bezugswahl, Spannung, Bearbeitungsfolge, Werkzeugzugang, Überstand, Schrupp- und Schlichtstrategie, kritische Toleranzen, erwartete Verformung und Prüfanforderungen betrachtet.
Ein komplexes Teil kann neben CNC-Fräsen auch 5-Achs-Bearbeitung, Schleifen, Drahterodieren oder weitere Verfahren erfordern. Je nach Projekt umfassen Prüfungen Koordinatenmessung, optische Messsysteme, Lehren, Mikrometer, Messschieber, Rauheitsmessung und Werkstoffprüfung.
Bei Prototypen und Kleinserien lassen sich kritische Maße während der Fertigung überwachen, damit Prozessdrift früh erkannt wird. Ziel ist ein stabiler Prozess, der Fehler möglichst verhindert.
Fazit
Schlechte Oberflächen, Maßabweichungen, Rattern und Grate entstehen meist durch das Zusammenspiel von Werkzeugen, Spannung, Schnittwerten, Geometrie, Werkstoff und Bearbeitungsfolge.
Der sichtbare Fehler ist nur der Ausgangspunkt. Rauheit kann ein Steifigkeitsproblem sein; Maßfehler können aus Verformung statt Positionierfehlern entstehen. Rattern kann eine andere Werkzeuglänge oder Drehzahl erfordern. Eine geeignete Bahnplanung kann Grate bereits vor dem Entgraten verringern.
Wirksame Fehlersuche betrachtet die Ursache. Beim Übergang vom Prototyp zur Kleinserie muss der Prozess über die gesamte Fertigung stabil bleiben. Für schwierige Toleranzen, dünne Wände, tiefe Kavitäten, komplexe Formen und anspruchsvolle Oberflächen kann 6CNC von der DFM-Prüfung bis zur Präzisionsfertigung unterstützen.
Senden Sie Ihre CAD-Daten und Zeichnungen an 6CNC zur Fertigungsprüfung und Angebotserstellung.
Häufig gestellte Fragen
Welche CNC-Fräsfehler sind am häufigsten?
Häufig sind schlechte Oberflächen, Maßfehler, Ratter- oder Vibrationsspuren, Grate, Werkzeugspuren, Verzug und Aufbauschneiden.
Was verursacht schlechte Oberflächen beim CNC-Fräsen?
Verschlissene Werkzeuge, zu großer Überstand, Vibrationen, schlechte Spanabfuhr, ungeeignete Schnittwerte und instabile Spannung können die Ursache sein.
Warum wird eine CNC-gefräste Wand konisch?
Häufig weicht das Werkzeug unter seitlicher Schnittkraft aus. Kleine Durchmesser, lange Überstände, tiefe Wände und schwer zerspanbare Werkstoffe verstärken den Effekt.
Wie lässt sich Rattern reduzieren?
Kürzerer Überstand, steifere Vorrichtungen, eine geänderte Drehzahl, geringerer Eingriff, größere Werkzeuge und stabilere Bahnen können helfen.
Was verursacht Grate beim CNC-Fräsen?
Material an einer ungestützten Kante verformt sich, statt sauber abzuscheren. Duktilität, Verschleiß, ungünstige Schnittrichtung und dünne Kanten können dies verstärken.
Warum ändern sich Maße nach dem Ausspannen?
Dünne oder spannungsempfindliche Teile können sich durch Spannkraft oder Restspannungen verformen und nach dem Lösen in Richtung ihrer unbelasteten Form zurückfedern.
Lassen sich Fräsfehler allein durch Schnittwerte beheben?
Nicht immer. Steifigkeit, Werkzeuge, Vorrichtung, Werkstückgeometrie, Wärme und Bearbeitungsfolge sind ebenfalls relevant. Änderungen an Vorschub und Drehzahl können die Ursache nur vorübergehend verdecken.
Wie vermeidet man Fehler in CNC-Kleinserien?
Kontrollierte Werkzeuge, konstante Spannung, Erstteilprüfung, Zwischenprüfungen kritischer Maße und Standzeitüberwachung erkennen Schwankungen, bevor fehlerhafte Teile entstehen.


