El fresado CNC puede producir piezas muy precisas, pero incluso un proceso bien programado puede presentar defectos si no se controlan las herramientas, la sujeción, los parámetros de corte, el comportamiento del material o el estado de la máquina. Algunos problemas se reconocen de inmediato; otros solo aparecen durante la inspección o el montaje.
El acabado deficiente, los errores dimensionales, las marcas de vibración, las rebabas, las huellas de herramienta y la deformación de paredes son problemas habituales en las piezas fresadas. Pueden tener causas distintas, y el síntoma visible no siempre revela el origen real.
Una pared rugosa, por ejemplo, puede deberse a una fresa desgastada, un voladizo excesivo, una mala evacuación de viruta o una fijación inestable. Reducir el avance puede mejorar temporalmente el aspecto sin solucionar el problema del proceso.
Esta guía explica cuatro defectos frecuentes del fresado CNC, sus causas habituales, cómo se manifiestan y las medidas prácticas para corregirlos o prevenirlos.
Por qué aparecen los defectos de fresado CNC
La mayoría se deben a variaciones en algún punto del sistema de mecanizado. Este sistema incluye mucho más que la máquina: rigidez, estado del husillo, geometría de corte, fijación, material, suministro de refrigerante, parámetros, estrategia CAM y método de inspección.
Un centro de mecanizado puede posicionarse correctamente mientras la herramienta se flexiona bajo carga. La trayectoria puede ser correcta mientras la pieza se mueve ligeramente en la fijación. Una dimensión puede ser aceptable justo después de mecanizar y cambiar al liberar una pieza delgada de aluminio y sus tensiones internas.
Por ello, el diagnóstico debe considerar todo el proceso, en lugar de cambiar únicamente velocidad o avance cada vez que surge un problema.
1. Acabado superficial deficiente
Es uno de los defectos más fáciles de ver y más difíciles de diagnosticar, porque muchas causas producen un aspecto parecido. La superficie puede mostrar marcas de corte, desgarros, zonas ásperas, rayas, material arrastrado o brillo irregular.
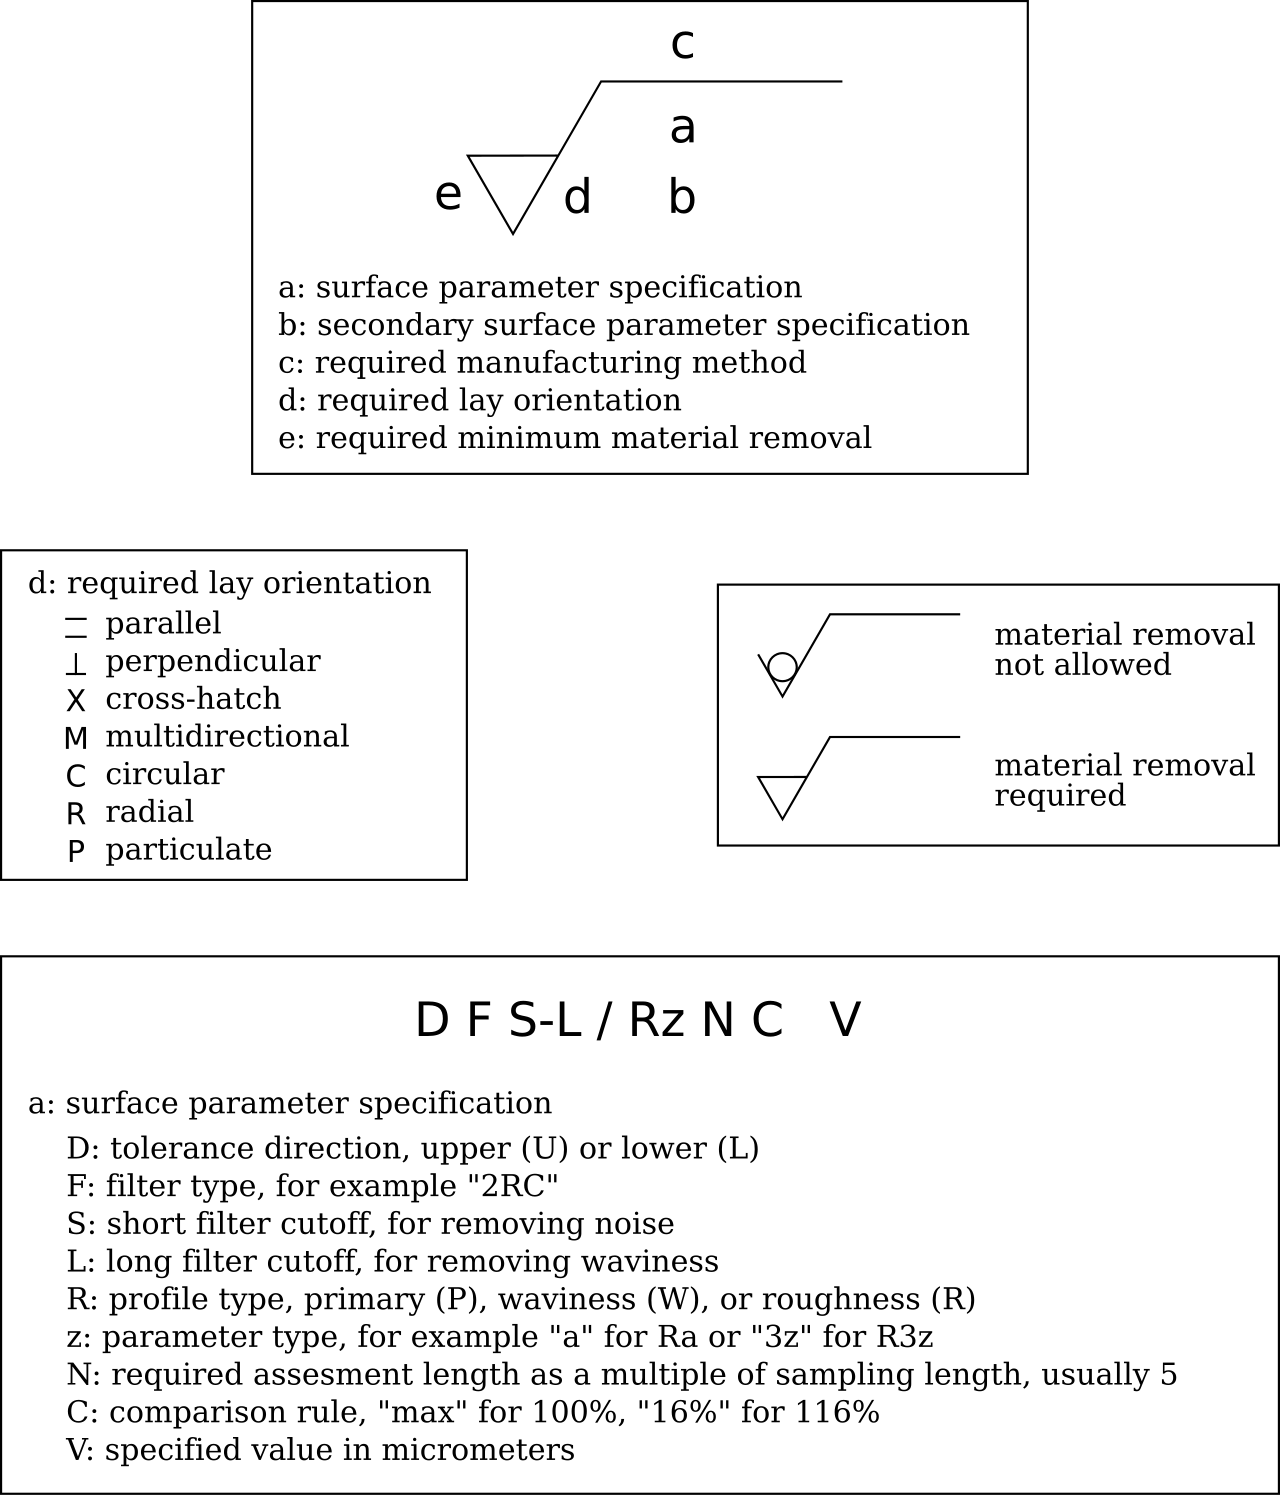
En componentes de precisión, la calidad superficial también afecta al sellado, al contacto deslizante, al rendimiento óptico, a la resistencia a fatiga y a la adherencia de recubrimientos. Una superficie estética de una carcasa de aluminio y una cara de sellado hidráulica pueden parecer rugosas, pero tener requisitos y causas muy diferentes.
Causas habituales del mal acabado
Herramientas desgastadas o dañadas
Con el desgaste, el filo pierde agudeza. En lugar de cortar limpiamente, puede rozar o empujar el material. En aluminio esto favorece el arrastre y el filo recrecido; en acero inoxidable o titanio puede aumentar el calor y dejar marcas irregulares.
El desgaste suele ser progresivo. Las primeras diez piezas pueden verse excelentes y las siguientes deteriorarse. Por eso, depender únicamente de una inspección visual final es arriesgado incluso en lotes pequeños.
Voladizo excesivo
Una fresa larga es menos rígida que una corta. Si sobresale mucho del portaherramientas, las fuerzas de corte pueden provocar flexión o vibración. La máquina sigue la trayectoria programada, pero la herramienta se desplaza bajo carga.
Las cavidades profundas y las paredes altas son especialmente sensibles. Al mecanizar una carcasa de aluminio de 50 mm de profundidad con una fresa larga de 6 mm, la longitud sin apoyo puede generar marcas verticales de vibración y una textura irregular.
Parámetros de corte inadecuados
Los parámetros demasiado agresivos elevan las fuerzas o las vibraciones. Los demasiado conservadores también pueden causar problemas: con un avance por diente muy bajo, el filo roza en lugar de formar una viruta limpia, aumentando el calor y empeorando la superficie.
Recorte de viruta
En cavidades o ranuras profundas, la viruta puede permanecer cerca del corte y quedar atrapada entre la herramienta y la superficie. Al volver a cortarse, raya paredes y fondos. En aluminio, además, puede adherirse al filo.
Vibración de la pieza o de la fijación
La herramienta no siempre es el elemento débil. Las paredes delgadas, las placas largas y las zonas mal apoyadas pueden vibrar. Una fresa rígida no puede producir un acabado estable si la pieza se está moviendo.
Cómo mejorar el acabado superficial
Determine primero si el origen está en la herramienta, la trayectoria, la fijación o la pieza. Las posibles soluciones incluyen:
- sustituir herramientas desgastadas;
- reducir el voladizo y usar portaherramientas más rígidos;
- optimizar velocidad y avance;
- reducir el compromiso radial o axial;
- mejorar refrigeración, aire y evacuación de viruta;
- añadir una pasada específica de acabado;
- reducir el sobrematerial de la última pasada;
- mejorar la sujeción y el apoyo.
En paredes de precisión suele ser conveniente desbastar primero y dejar una cantidad controlada de material. Una pasada de acabado con menor compromiso y fuerza permite seguir mejor la geometría prevista.
Cuando el acabado tiene una función, debe medirse. Una superficie visualmente lisa puede incumplir el valor Ra especificado.
2. Errores dimensionales y características fuera de tolerancia
Seguir coordenadas programadas no garantiza que todas las características terminadas coincidan exactamente con ellas. Los errores pueden incluir:
- agujeros demasiado grandes o pequeños;
- variación de espesor y dimensiones incorrectas de cavidad;
- separación o posición incorrecta de agujeros;
- paredes cónicas;
- dimensiones exteriores incorrectas;
- falta de perpendicularidad.
El problema se agrava cuando varias dimensiones interactúan. Un alojamiento de rodamiento puede necesitar diámetro preciso, distancia entre centros correcta y perpendicularidad respecto a una cara de montaje. Las características individuales pueden parecer aceptables, pero su relación geométrica impedir el ensamblaje.
La flexión de la herramienta cambia las dimensiones
Una fuerza lateral puede flexionar la fresa y separarla de la pared. Aunque el desplazamiento sea pequeño, unas centésimas de milímetro pueden importar en una pieza de tolerancia estrecha. Las paredes altas, cavidades profundas, diámetros pequeños y grandes voladizos aumentan el riesgo.
Una fresa larga de 4 mm que acaba una cavidad estrecha en acero inoxidable puede desviarse bajo carga y dejar la cavidad más pequeña en el fondo que en la entrada. Las coordenadas son correctas; el error proviene de la mecánica del corte.
La deformación de la pieza también produce errores
Una placa fina de aluminio puede quedar forzada contra la fijación y mecanizarse plana en ese estado. Al liberar las mordazas, se relaja y cambia de forma. En una carcasa delgada, la fuerza de corte puede desplazar la pared y generar variación de espesor o conicidad.
Las tensiones residuales del material también causan movimiento al retirar volumen, especialmente en placas grandes de aluminio, estructuras aeroespaciales delgadas, carcasas ligeras, piezas asimétricas y componentes con mucho material vaciado.
Efectos térmicos en piezas de precisión
El mecanizado genera calor. Pieza, herramienta, husillo y estructura de máquina cambian de temperatura durante la producción. En tolerancias generales puede ser poco relevante; en tolerancias estrechas, la expansión térmica puede ser significativa.
Una pieza larga de aluminio medida caliente puede cambiar de dimensión al enfriarse. El calentamiento inicial de la máquina también influye en el posicionamiento y el comportamiento del husillo.
Cómo corregir errores dimensionales
La solución depende del origen:
- reducir el compromiso de acabado y acortar la herramienta;
- mejorar la rigidez de la fijación;
- dejar sobrematerial uniforme;
- separar desbaste y acabado;
- usar semiacabado en geometrías difíciles;
- compensar el desgaste controlado;
- vigilar la temperatura y estabilizar las piezas antes de inspeccionarlas;
- palpar o medir características críticas durante el mecanizado.
Las comprobaciones en proceso son especialmente útiles con tolerancias estrechas. Si una dimensión deriva durante el lote, se puede corregir antes de terminar muchas piezas, en lugar de descubrir el problema en la inspección final.
3. Chatter y marcas de vibración
El chatter suele aparecer como ondas, ondulaciones o patrones repetitivos. En casos graves, el sonido del corte cambia y la herramienta puede vibrar de forma visible.
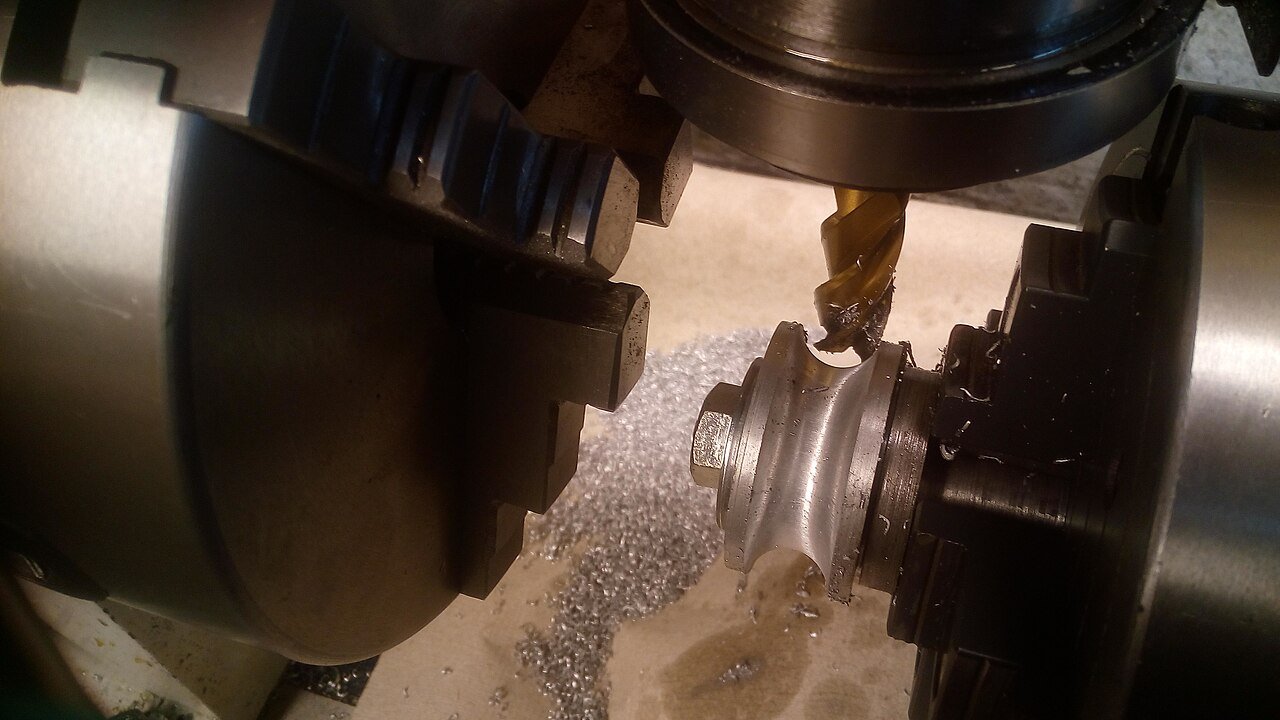
Es una inestabilidad dinámica del conjunto máquina–herramienta–fijación–pieza. Cuando la vibración se realimenta, la calidad superficial se deteriora rápidamente y la vida de la herramienta puede disminuir mucho.
Qué causa el chatter en fresado CNC
Voladizo largo
Cuanto más sobresale la herramienta, menor es su rigidez. Las cavidades profundas y paredes altas suelen exigir herramientas largas y son especialmente vulnerables.
Sujeción débil
Una herramienta rígida no compensa una pieza móvil. Las fuerzas de corte pueden hacer vibrar placas finas, componentes largos y carcasas grandes mal apoyadas.
Compromiso de corte agresivo
Un compromiso radial profundo, una gran profundidad axial o una entrada brusca aumentan la fuerza. Una trayectoria estable en una pared recta puede vibrar al llegar a una esquina cerrada porque el compromiso aumenta de golpe.
Velocidad de husillo inadecuada
El chatter depende de frecuencias. A veces ayuda reducir las revoluciones; en otras situaciones, aumentarlas aleja el proceso de una zona inestable. Reducir todas las velocidades no es una solución universal.
Herramientas desgastadas
Un filo deteriorado aumenta las fuerzas y puede volver inestable una operación que antes funcionaba bien.
Ejemplo: chatter en una cavidad profunda
En una cavidad de aluminio 7075, los primeros 20 mm se mecanizan limpiamente con una herramienta corta y rígida. La parte inferior exige una herramienta más larga y, al profundizar, aparecen vibraciones y marcas repetidas en las paredes.
Reducir el avance puede ayudar algo, pero no corrige el voladizo excesivo. Una solución mejor puede ser desbastar la parte superior con la herramienta corta y utilizar la larga solo en la zona inferior. El posicionamiento en cinco ejes también puede mejorar el acceso y permitir una herramienta más corta.
Cómo reducir el chatter
- reducir el voladizo;
- aumentar el diámetro si la geometría lo permite;
- mejorar la rigidez del portaherramientas y de la fijación;
- apoyar las zonas delgadas;
- cambiar las revoluciones;
- reducir el compromiso radial y optimizar la profundidad axial;
- usar trayectorias de compromiso constante;
- sustituir herramientas desgastadas;
- cambiar geometría de corte o número de labios.
Conviene cambiar una variable importante cada vez. Si acortar la herramienta estabiliza el proceso, su rigidez era probablemente la causa principal. Si la vibración no cambia, revise la fijación o la pieza.
4. Rebabas, aristas vivas y rotura de bordes
Las rebabas son frecuentes en salidas de agujeros, ranuras, bordes delgados, intersecciones y perímetros. Son material no deseado que permanece unido al borde después del corte.
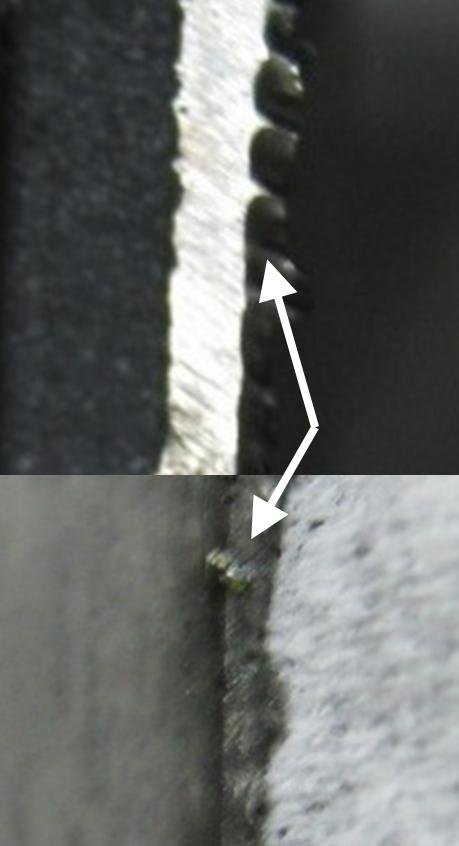
Incluso una rebaba pequeña puede dificultar el montaje, rayar piezas adyacentes, contaminar un sistema, causar cortes durante la manipulación o desprenderse en servicio. En componentes médicos, ópticos, de semiconductores y de sistemas de fluidos, las partículas sueltas pueden ser especialmente inaceptables.
Por qué se forman rebabas
El material junto a un borde sin apoyo puede deformarse en lugar de cortarse limpiamente. La fresa lo empuja hacia fuera hasta que se dobla y queda adherido. Influyen ductilidad, agudeza del filo, avance, dirección de corte, desgaste, apoyo del borde y espesor.
El aluminio, el cobre y algunos aceros inoxidables producen rebabas por su ductilidad. En plásticos, la deformación del borde también depende de la temperatura y del filo.
Rebabas a la salida de agujeros
Los agujeros taladrados o fresados pueden tener rebabas donde sale la herramienta. Cuando la última capa es muy fina, pierde apoyo y se deforma antes de separarse. Así, la entrada puede quedar limpia y la salida presentar un borde elevado o áspero.
Rotura de bordes delgados
Una herramienta que sale de una zona sin apoyo puede arrancar o astillar material, especialmente si es frágil o muy delgado. El resultado puede ser rotura de esquinas, bordes astillados, superficies desgarradas y contornos irregulares.
Cómo reducir la formación de rebabas
- usar herramientas afiladas y reemplazar las desgastadas;
- optimizar avance y dirección de corte;
- cambiar la secuencia de mecanizado;
- apoyar bordes delgados;
- modificar la dirección de salida;
- incluir chaflanes o roturas de arista en el diseño;
- aplicar un proceso controlado de desbarbado.
Las opciones incluyen desbarbado manual, cepillado, acabado abrasivo, vibrado, granallado, mecanizado de chaflanes y procesos térmicos o especializados. La selección depende de la geometría y de los requisitos superficiales.
Un soporte sencillo de aluminio puede aceptar desbarbado manual. Un distribuidor de precisión con conductos internos que se cruzan puede necesitar un procedimiento mucho más controlado.
Comparación de los defectos comunes de fresado CNC
| Defecto | Aspecto habitual | Causas frecuentes | Soluciones habituales |
|---|---|---|---|
| Mal acabado | Marcas, desgarros, rayas, textura irregular | Desgaste, vibración, recorte de viruta, parámetros inadecuados | Sustituir herramienta, mejorar rigidez, ajustar parámetros, dar acabado |
| Error dimensional | Sobremedida, falta de medida, conicidad, error de posición | Flexión, movimiento de pieza, calor, error de fijación | Mejorar sujeción, reducir carga de acabado, medir en proceso |
| Chatter | Ondas repetidas, marcas y ruido inestable | Herramienta larga, fijación débil, velocidad inestable, alto compromiso | Reducir voladizo, ajustar velocidad, mejorar fijación, reducir compromiso |
| Rebabas | Bordes elevados, material cortante, roturas | Material dúctil, herramienta gastada, bordes sin apoyo | Herramienta afilada, trayectoria adecuada, chaflán, desbarbado |
Otros problemas que pueden aparecer
Marcas entre pasadas
Las líneas visibles donde se solapan pasadas de acabado pueden deberse a desviación radial, paso lateral, desgaste o pequeñas diferencias de altura. Destacan en superficies estéticas grandes y planas. Unas plaquitas de fresa frontal mal ajustadas o muchas pasadas de una fresa pequeña pueden dejar marcas de transición.
Filo recrecido
Se produce cuando el material se adhiere al filo, especialmente al mecanizar aluminio. Cambia la geometría efectiva de la herramienta, empeora la superficie y puede desestabilizar las fuerzas. El filo afilado, la velocidad correcta, la lubricación y la evacuación de viruta ayudan a reducirlo.
Rotura de herramienta
No es un defecto superficial por sí mismo, pero puede dañar pieza y máquina. Sus causas incluyen compromiso excesivo, acumulación de viruta, avance incorrecto, desgaste, colisión y rigidez insuficiente. Las fresas pequeñas y las ranuras profundas son especialmente sensibles.
Distorsión de la pieza
Algunas piezas parecen correctas en máquina y cambian de forma al liberarlas. Es habitual en componentes delgados o muy vaciados. Las tensiones residuales, la retirada desequilibrada de material y una fuerza de amarre excesiva son causas comunes. Puede ser necesario revisar toda la secuencia, no solo herramienta o avance.
Cómo diagnosticar un defecto de fresado CNC
Determine primero si el defecto es constante o intermitente. Un error idéntico en todas las piezas puede indicar geometría de programa, compensación o preparación de fijación. Un fallo que aparece al avanzar el lote puede indicar desgaste o cambio térmico. Si solo aparece en una zona, revise el compromiso local y la rigidez.
Una secuencia útil es:
- Inspeccionar la herramienta.
- Comprobar voladizo y portaherramientas.
- Confirmar rigidez y apoyo de la fijación.
- Revisar avance, revoluciones y compromiso.
- Examinar refrigeración y evacuación de viruta.
- Observar cómo cambia el defecto durante el lote.
- Medir el defecto, sin depender solo de la vista.
- Revisar la secuencia en piezas delgadas o sensibles a tensiones.
Este método evita cambiar repetidamente los parámetros sin encontrar la causa.
Cómo influye el herramental
El diámetro afecta a la rigidez; el número de labios, al espacio de viruta y al compromiso; el recubrimiento, al calor y desgaste; y la geometría del filo, a la fuerza y formación de viruta.
Una fresa para aluminio suele usar filos agudos y grandes canales para evacuar viruta. Una herramienta para acero inoxidable puede necesitar otra geometría y recubrimiento, con mayor resistencia térmica y del filo. Una herramienta inadecuada puede cortar, pero aumentar mal acabado, calor, acumulación de viruta y desgaste.
Los portaherramientas también importan. La desviación radial hace que un filo retire más material que otro, provocando desgaste desigual y peor superficie. En herramientas pequeñas, incluso una desviación reducida cambia mucho la carga efectiva por diente.
Cómo influye la sujeción en la calidad
La máquina controla la posición de la herramienta respecto a la fijación. Si la pieza se mueve dentro de ella, no lo compensa automáticamente. Una fijación deficiente puede causar variación dimensional, chatter, falta de planitud, espesor irregular, marcas y distorsión.
Más fuerza de amarre no siempre resuelve el problema. Una carcasa fina de aluminio puede deformarse con presión excesiva, recuperar su forma al liberarse y cambiar sus dimensiones mecanizadas.
El objetivo es apoyo estable y fuerza suficiente para resistir el corte sin deformación innecesaria. Según la geometría, pueden usarse mordazas blandas a medida, fijación por vacío, sistemas modulares, apoyos auxiliares o dispositivos específicos.
Prevención de defectos en lotes pequeños
Obtener una pieza buena no demuestra que el proceso sea estable para todo un lote. Desgaste, viruta en la fijación, ajustes de compensación, temperatura y variación del material pueden cambiar el resultado progresivamente.
Por eso, la producción de precisión debe incluir controles durante el proceso. En un lote de 100 carcasas con un alojamiento crítico, medir periódicamente el diámetro permite detectar una tendencia hacia el límite superior y revisar herramienta o proceso antes de producir piezas no conformes.
La misma estrategia sirve para asientos de rodamiento, caras de sellado, espesores precisos, posiciones de agujeros y dimensiones generales críticas. La inspección de primera pieza confirma que programa, preparación, herramientas y medición trabajan correctamente antes de liberar el lote.
Decisiones de diseño que ayudan a prevenir defectos
No todos los defectos se deben a un mecanizado incorrecto. Paredes extremadamente finas, cavidades profundas y estrechas, radios interiores pequeños, zonas inaccesibles y tolerancias innecesariamente exigentes reducen la estabilidad.
Una cavidad profunda con un radio interior muy pequeño puede obligar a utilizar una herramienta larga y de diámetro reducido. Aumentar ligeramente ese radio permite una fresa mayor, mejora el acabado y reduce tiempo. Un pequeño aumento de espesor también puede mejorar mucho la rigidez de una pared.
La revisión DFM antes de producir identifica geometrías que añaden riesgo sin aportar valor funcional y permite acordar cambios adecuados.
Cómo controla 6CNC la calidad de fresado
En 6CNC, la prevención comienza con la planificación. Se consideran referencias, fijación, secuencia, acceso de herramientas, voladizo, estrategia de desbaste y acabado, tolerancias críticas, deformación prevista y requisitos de inspección.
Una pieza compleja puede requerir fresado CNC, mecanizado de cinco ejes, rectificado, electroerosión por hilo u operaciones secundarias. Según el proyecto, la inspección puede incluir CMM, medición óptica, calibres, micrómetros, pies de rey, rugosidad y verificación del material.
En prototipos y lotes pequeños, las dimensiones críticas pueden vigilarse durante la fabricación para detectar deriva antes de que afecte al lote completo. El objetivo es establecer un proceso que reduzca la aparición de defectos.
Conclusiones
El mal acabado, los errores dimensionales, el chatter y las rebabas rara vez se deben a un único error. Suelen surgir de la interacción entre herramientas, fijación, parámetros, geometría, material y secuencia.
El síntoma visible es el punto de partida. Una superficie rugosa puede revelar falta de rigidez. Un error dimensional puede venir de deformación, no de posicionamiento. El chatter puede necesitar otra longitud de herramienta o velocidad. Las rebabas pueden reducirse con una trayectoria adecuada antes del desbarbado.
El diagnóstico eficaz busca la causa. Al pasar de un prototipo a un lote, el proceso debe mantenerse estable durante toda la producción. 6CNC puede apoyar proyectos con tolerancias difíciles, paredes delgadas, cavidades profundas, geometría compleja o superficies exigentes, desde revisión DFM hasta mecanizado de precisión.
Envíe sus archivos CAD y planos a 6CNC para una revisión de fabricación y presupuesto.
Preguntas frecuentes
¿Cuáles son los defectos más comunes del fresado CNC?
Incluyen mal acabado superficial, errores dimensionales, marcas de vibración, rebabas, huellas de herramienta, distorsión y filo recrecido.
¿Qué causa un mal acabado superficial?
Puede deberse a herramientas desgastadas, voladizo excesivo, vibración, mala evacuación de viruta, parámetros inadecuados o fijación inestable.
¿Por qué una pared fresada queda cónica?
La herramienta puede desviarse por fuerzas laterales. El efecto aumenta con diámetro pequeño, voladizo largo, paredes profundas o materiales difíciles.
¿Cómo se puede reducir el chatter?
Acortando el voladizo, mejorando la fijación, cambiando revoluciones, reduciendo compromiso, usando una herramienta mayor o una trayectoria más estable.
¿Qué causa las rebabas?
El material junto a un borde sin apoyo se deforma en lugar de cortarse limpiamente. La ductilidad, el desgaste, una dirección de corte inadecuada y los bordes delgados pueden aumentar su formación.
¿Por qué cambia una dimensión al soltar la pieza?
Las piezas delgadas o sensibles a tensiones pueden deformarse por el amarre o las tensiones residuales y recuperar parte de su forma natural al liberarse.
¿Basta con cambiar los parámetros de corte?
No siempre. Rigidez, herramientas, fijación, geometría, efectos térmicos y secuencia también causan defectos. Cambiar avance y velocidad puede ocultar temporalmente el problema sin resolverlo.
¿Cómo se previenen defectos en lotes pequeños?
Con herramientas controladas, sujeción constante, inspección de primera pieza, comprobación de dimensiones críticas durante el proceso y gestión de la vida de herramienta.