
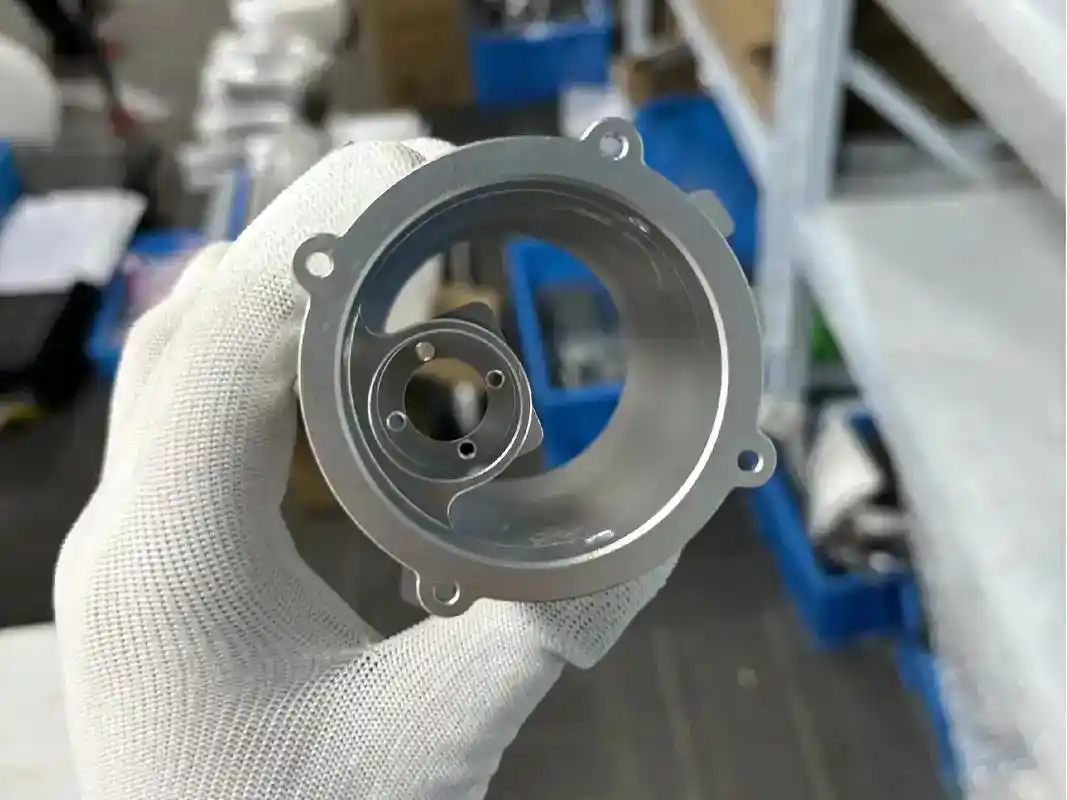
Am Bildschirm wirkt ein Teil einfach. Dann kommt das erste Angebot, die Toleranzkette wächst und die Lieferzeit passt nicht mehr zum Fertigungsplan. Häufig werden dann CNC-Teile aus Aluminium zur praktischen Wahl. Sie lassen sich schnell bearbeiten, halten enge Toleranzen gut und bieten vielfältige Möglichkeiten bei Festigkeit, Gewicht und Oberfläche ohne Bindung an Formwerkzeuge.
Für Entwicklung und Einkauf ist Aluminium selten nur der „einfache“ Werkstoff. Es ist oft der schnellste Weg zu einem nutzbaren Prototyp, einem stabilen Kleinserienteil oder einer Überbrückung vor Druckguss oder Formgebung. Voraussetzung ist, dass Legierung, Bearbeitungsstrategie und Finish zum tatsächlichen Einsatz passen. Andernfalls bezahlen Sie unnötige Präzision oder liefern Teile, die bei der Montage versagen.
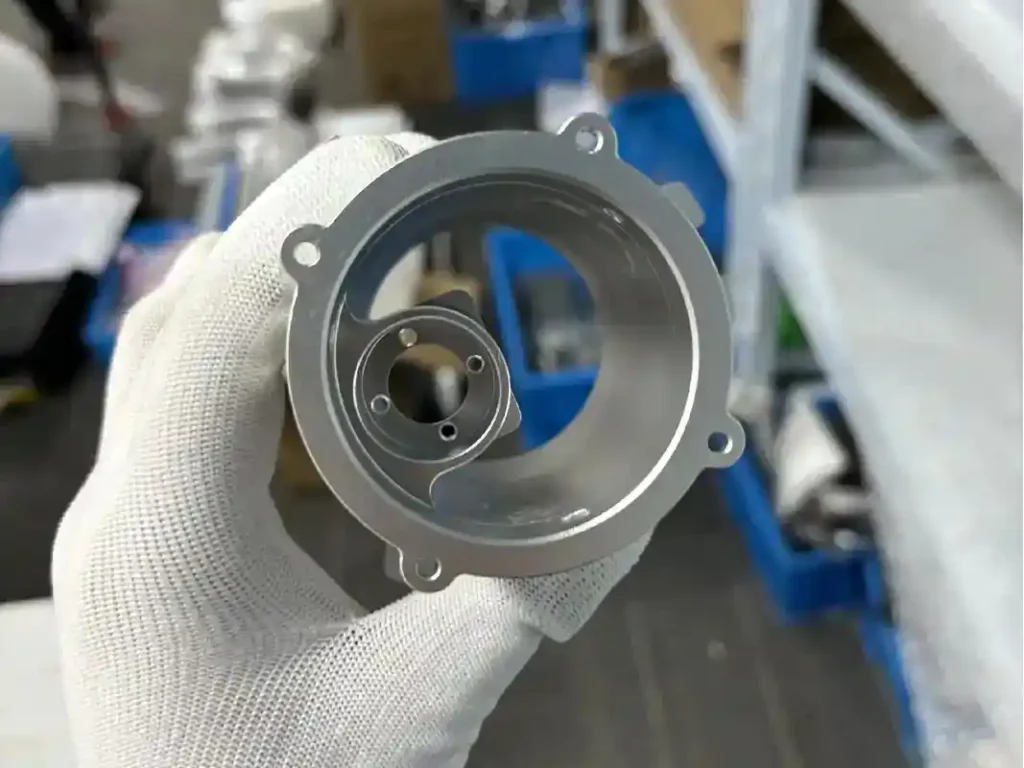
Warum CNC-Aluminiumteile so häufig eingesetzt werden
Aluminium verbindet Zerspanbarkeit, Maßstabilität, geringes Gewicht und Korrosionsbeständigkeit ausgewogen. Das hilft beim Übergang vom CAD zum realen Teil, ohne neue Prozessrisiken zu schaffen.
Die meisten üblichen CNC-Aluminiumlegierungen lassen sich schneller schneiden als Edelstahl oder Titan. Das bedeutet meist kürzere Zyklen und geringere Bearbeitungskosten (Englisch). Es hilft auch im Prototypenbau: Vielleicht brauchen Sie heute ein Teil, nächste Woche drei überarbeitete Versionen und anschließend eine Pilotcharge. Diese Änderungen sind ohne Kosten für feste Formwerkzeuge möglich.
Das Gewicht ist ein weiterer Grund für die Beliebtheit. In Automatisierung, Robotik, Medizintechnik, Verbrauchergeräten und Luftfahrtbaugruppen kann weniger Masse Bewegungsverhalten, Versandkosten und Systemeffizienz verbessern. Leichtere Halter oder Gehäuse können auch Gegenstücke weniger belasten.
Auch das Korrosionsverhalten zählt. Viele Sorten eignen sich bereits unbehandelt gut für industrielle Innenräume. Eloxieren, Konversionsbeschichten, Perlstrahlen oder weitere Oberflächenverfahren können je nach Anwendung Optik, Verschleißfestigkeit und Schutz vor Umwelteinflüssen verbessern.
Die passende Aluminiumlegierung für CNC wählen
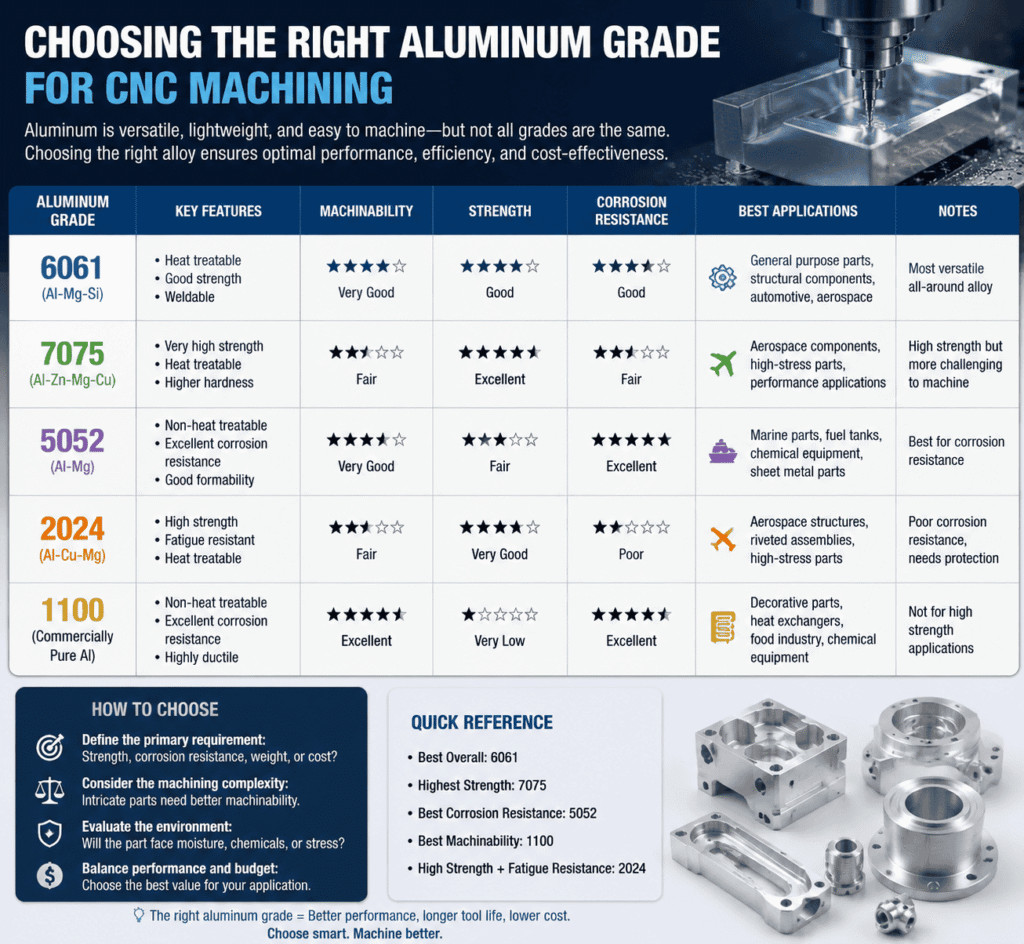
Nicht jede Legierung verhält sich an der Maschine oder im Einsatz gleich. Die Wahl hängt davon ab, ob Festigkeit, Finish, Korrosion, elektrische Eigenschaften oder Preis Vorrang haben.
Aluminium 6061 für vielseitige Anwendungen
6061 ist aus gutem Grund für viele CNC-Aluminiumteile die Standardwahl. Es verbindet gute Bearbeitbarkeit, Festigkeit, Korrosionsbeständigkeit und Verfügbarkeit. Typische Teile sind Gehäuse, Montageplatten, Halter, Vorrichtungen und Strukturkomponenten. Benötigt Ihr Team einen verlässlichen Werkstoff für Prototypen oder Kleinserien, besprechen wir meist zuerst 6061.
Es ist nicht das härteste Aluminium, aber gut vorhersehbar. Das reduziert Risiken bei mehreren Bearbeitungsmerkmalen, Gewindebohrungen und Sichtflächen.
Aluminium 7075 für höhere Festigkeit
7075 passt besser, wenn Festigkeit wichtiger als Korrosionsverhalten oder Materialpreis ist. Es ist in Luftfahrt und leistungsorientierten mechanischen Teilen mit höheren Lasten verbreitet. Es lässt sich gut bearbeiten, ist in manchen Umgebungen aber empfindlicher und meist teurer als 6061.
Die Käuferfrage ist einfach: Braucht das Teil diese zusätzliche Festigkeit wirklich? Falls nicht, liefert 6061 möglicherweise dieselbe Funktion zu geringeren Gesamtkosten.
5052 und weitere Speziallegierungen
5052 ist bei stark zerspanten Teilen seltener, kann aber bei Korrosionsanforderungen und Blechfertigung sinnvoll sein. Manche Projekte benötigen Sorten mit optimierter elektrischer Leitfähigkeit, thermischem Verhalten oder Eloxaloptik. Die Wahl sollte sich dann an der Bauteilaufgabe orientieren, nicht an Gewohnheiten.
Was die Kosten von CNC-Aluminiumteilen bestimmt
Der Materialpreis zählt, die Bearbeitungszeit meist noch stärker. Ein gut konstruierter Aluminiumteil kann trotz enger Vorgaben günstig sein. Ein schlecht konstruierter wird schnell teuer.
Toleranzen sind ein Hauptfaktor. Sehr enge Vorgaben für die gesamte Zeichnung begrenzen die Prozesswahl, erfordern mehr Messungen, verlängern Zyklen und erhöhen Ausschussrisiken. Viele Teile brauchen kritische Toleranzen nur an wenigen Pass- oder Funktionsmerkmalen. Der Rest darf großzügiger bleiben.
Auch die Geometrie beeinflusst das Angebot. Tiefe Taschen, dünne Wände, winzige Innenradien, lange ungestützte Merkmale und schwer erreichbare Flächen verlangsamen die Fertigung. Fünfachsbearbeitung löst manches, ist aber nicht immer die günstigste Lösung, wenn ein besser zugänglicher Entwurf möglich ist.
Oberflächenanforderungen wirken ähnlich. Sauber bearbeitete Oberflächen sind etwas anderes als dekorativ eloxierte Außenflächen. Zählt die Optik, werden Werkzeugbahnplanung, Kantenkontrolle und Handhabungsstandards wichtiger. Das verändert Prozesszeit und Prüfkriterien.
Die Losgröße beeinflusst Kosten anders. CNC eignet sich besonders für Prototypen, Einzelteile und Kleinserien, weil keine Form amortisiert werden muss. Bei höheren Mengen lohnt der Vergleich mit Druckguss oder Formgebung, vor allem bei stabiler Geometrie. Viele Teams beginnen dennoch mit CNC, um schneller mit realen Teilen entscheiden zu können, bevor sie Werkzeuge beauftragen.
Konstruktionsentscheidungen für bessere Herstellbarkeit
Gute Aluminiumteile funktionieren nicht nur, sondern lassen sich sauber bearbeiten und einfach prüfen.
Wandstärke ist ein häufiger Problempunkt. Sehr dünne Wände rattern beim Schneiden oder verformen sich beim Spannen, besonders bei großen Teilen. Sind dünne Bereiche notwendig, sollten kritische Flächen markiert sein, damit der Prozess darauf ausgerichtet werden kann.
Auch Innenecken verdienen Aufmerksamkeit. Standardfräser hinterlassen Radien statt scharfer Ecken. Braucht ein Gegenstück Freiraum, vermeiden Freistiche oder angepasste Eckenangaben Handarbeit und Passprobleme.
Gewindetiefe wird oft übertrieben spezifiziert. Tiefe Gewinde erhöhen die Zykluszeit nicht immer mit entsprechendem Funktionsgewinn. In vielen Aluminiumanwendungen genügt eine zweckmäßige Eingriffslänge. Bei wiederholter Montage können Einsätze langfristig sinnvoller sein als tiefere Gewinde im Grundmaterial.
Bezüge und Prüfstrategie zählen mehr als häufig erwartet. Bildet die Zeichnung die tatsächliche Positionierung bei der Montage nicht ab, kann ein messtechnisch gutes Teil trotzdem Passprobleme verursachen. Das sehen wir oft bei Gehäusen und mehrseitigen Teilen, wenn Fertigung, Prüfung und Montage unterschiedliche Bezugssysteme nutzen.
Toleranz, Oberfläche und Qualitätskontrolle
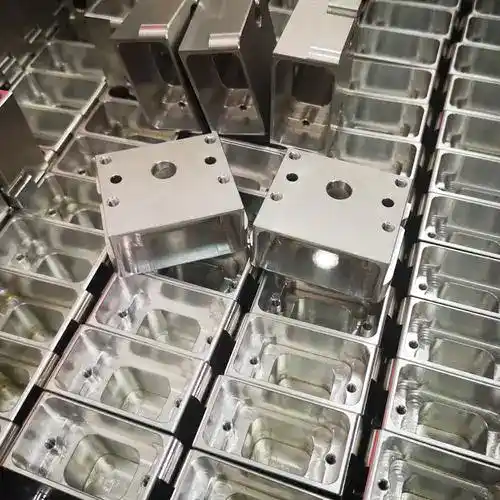
Präzision hat nur Wert, wenn sie die Funktion sichert. Bei Aluminiumteilen heißt das, Toleranzen an den mechanischen Bedarf anzupassen und mit wiederholbarer Prüfung nachzuweisen.
Ein kompetenter Lieferant erklärt, wann eine Toleranz realistisch ist, wann sie Kosten stark erhöht und wann eine andere Bearbeitungsfolge mehr Konstanz bringt. ±0,002 mm sind an bestimmten Merkmalen mit geeigneter Aufspannung erreichbar, aber nicht überall nötig. Sinnvolle Planung kontrolliert Budget und Termine.
Oberflächenbehandlung gehört früh in die Planung. Eloxieren verändert die Oberfläche und kann Maße beeinflussen, besonders an Gewinden und engen Passungen. Lagersitze, Dichtflächen, elektrische Kontakte und Farbanforderungen müssen von Anfang an im Fertigungsplan berücksichtigt sein.
Bei der Prüfung werden Lieferantenangaben messbar. Erstmusterkontrolle, fertigungsbegleitende Prüfung, Endmaßprüfung und klare Berichte senken Risiken. In Kleinserien zählt das besonders, weil jedes Teil einen bedeutenden Anteil der Charge darstellt.
Wann Aluminium passt und wann nicht
Aluminium ist eine gute Ausgangswahl, aber keine automatische Lösung.
Bei hohem Verschleiß, wiederholten Stößen oder aggressiven Chemikalien kann ein anderer Werkstoff besser sein. Edelstahl ist für manche stark korrosiven Umgebungen sicherer. Technische Kunststoffe können nichttragende Gehäuse leichter und günstiger machen. Titan kann sich bei extremen Anforderungen an spezifische Festigkeit rechtfertigen.
Auch die Verfahrenseignung zählt. Manche Aluminiumgeometrien sind technisch zerspanbar, aber unwirtschaftlich. Bei sehr komplexen Innenformen oder rasch steigenden Mengen können Gießen, Formen oder additive Prozesskombinationen sinnvoller sein. Das hängt von Lebenszyklusphase, Jahresmenge und Änderungswahrscheinlichkeit ab.
Deshalb ist Herstellbarkeitsrückmeldung vor der Bestellung wichtig. Eine kurze Prüfung von Werkzeugzugang, Toleranzverteilung, Legierung und Finish vermeidet typische Probleme: späte Freigaben, teure Revisionen und Teile, die auf dem Papier stimmen, aber in der Fertigung Schwierigkeiten machen.
Wir fertigen CNC-Aluminiumteile für Teams, die Präzision brauchen, ohne ihre Entwicklung zu bremsen. Dazu gehören meist schnelle Angebote, praktische DFM-Hinweise und Verfahren, die sich an der tatsächlichen Bauteilaufgabe orientieren.
Beginnen Sie beim nächsten Aluminiumteil mit der entscheidenden Funktion. Die beste Fertigungsentscheidung ist meist nicht die komplizierteste, sondern diejenige, die genaue Herstellung, klare Prüfung und rechtzeitige Lieferung für die nächste Entscheidung ermöglicht.


