
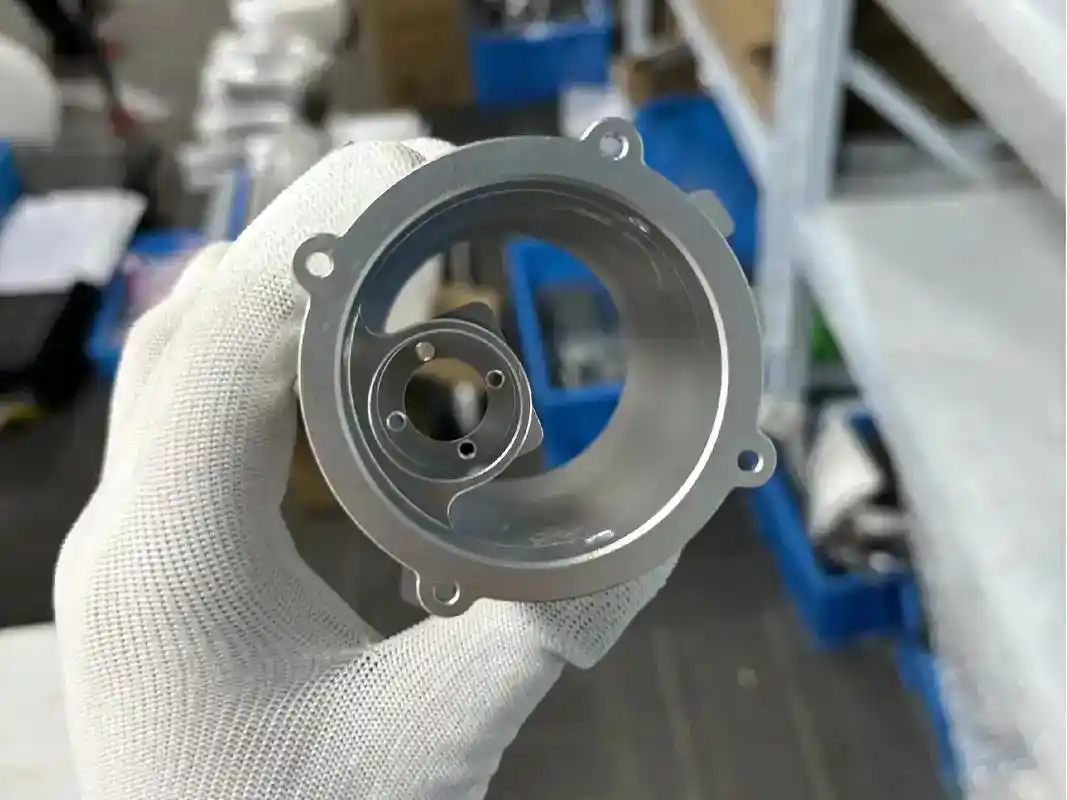
Una pieza parece sencilla en pantalla. Llega el primer presupuesto, crece la cadena de tolerancias y el plazo ya no encaja. Es entonces cuando las piezas de aluminio mecanizadas por CNC se convierten en una opción práctica: se mecanizan rápido, mantienen bien tolerancias estrechas y ofrecen opciones de resistencia, peso y acabado sin obligar a invertir en moldes.
Para ingeniería y compras, el aluminio no es simplemente el material «fácil». Suele ser la vía más rápida hacia un prototipo útil, una serie pequeña estable o una pieza puente antes de fundir o moldear. Pero aleación, estrategia y acabado deben corresponder al uso real. Si no, pagará precisión innecesaria o entregará piezas que fallen al montar.
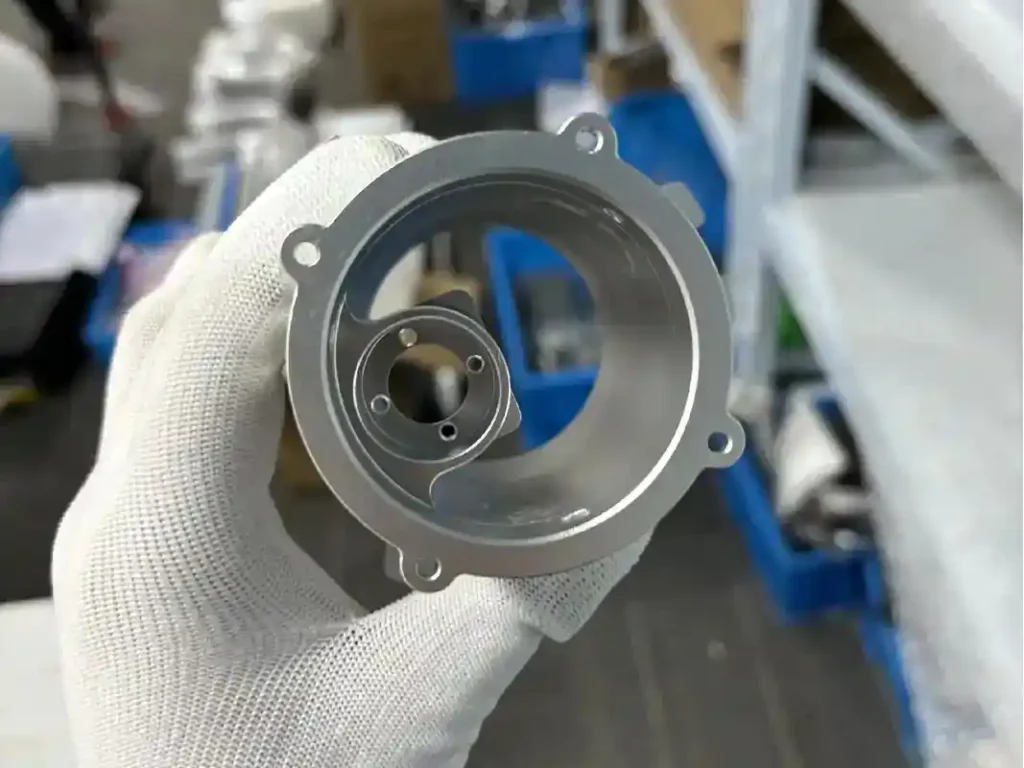
Por qué se utilizan tanto las piezas de aluminio CNC
El aluminio equilibra mecanizabilidad, estabilidad dimensional, reducción de peso y resistencia a la corrosión. Eso ayuda a pasar del CAD a piezas físicas sin añadir riesgos de proceso.
La mayoría de las aleaciones habituales se cortan más rápido que el inoxidable o el titanio. Eso suele reducir los ciclos y el coste de mecanizado (en inglés). También ayuda con prototipos: puede necesitar una pieza hoy, tres versiones revisadas la próxima semana y después un lote piloto, sin pagar moldes específicos para esos cambios.
El peso es otra razón. En automatización, robótica, dispositivos médicos, productos de consumo y subconjuntos aeroespaciales, reducir masa puede mejorar movimiento, transporte y eficiencia. Un soporte o una carcasa más ligeros también pueden disminuir cargas en piezas acopladas.
La corrosión también importa. Muchas aleaciones funcionan bien en interiores industriales incluso sin tratamiento. Anodizado, conversión química, chorreado con microesferas u otros acabados pueden mejorar apariencia, desgaste y protección ambiental según la aplicación.
Cómo elegir la aleación adecuada para CNC
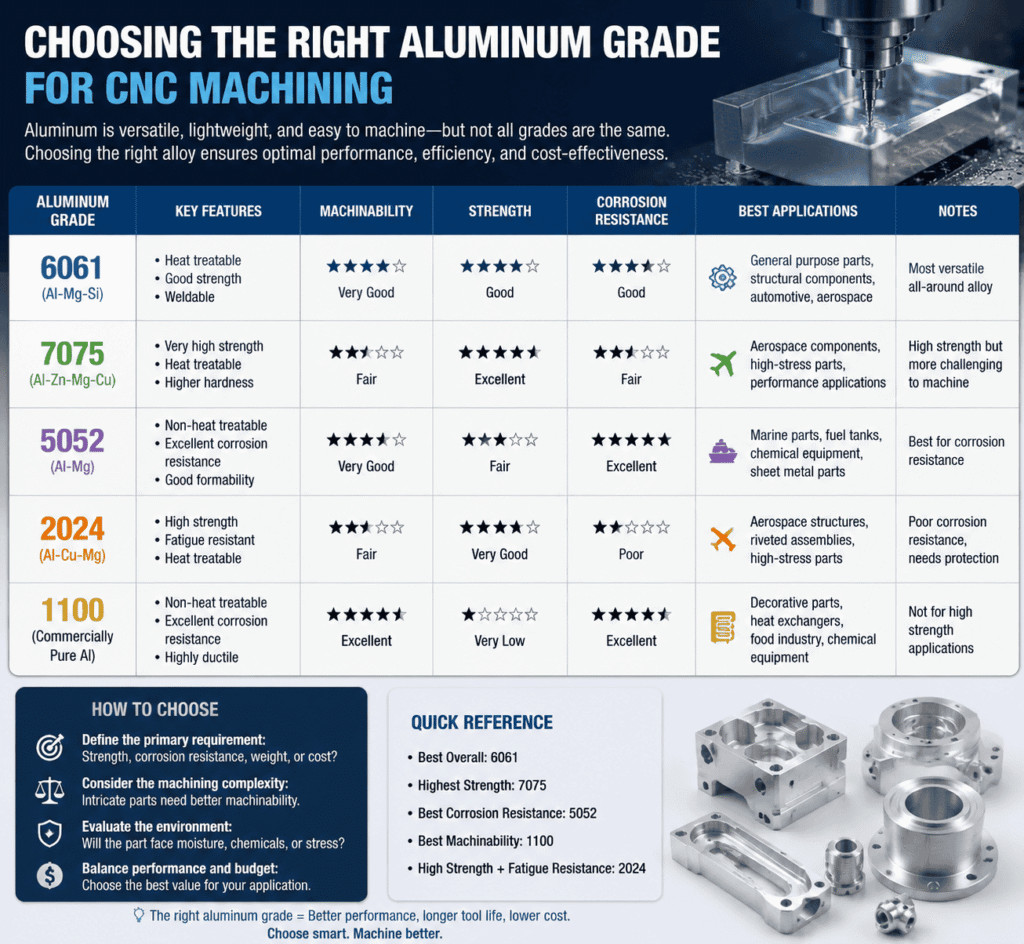
No todas las aleaciones se comportan igual al mecanizar o en servicio. La elección depende de si prima resistencia, acabado, corrosión, propiedades eléctricas o precio.
Aluminio 6061 para aplicaciones generales
6061 es una opción habitual por su combinación de mecanizabilidad, resistencia, protección frente a corrosión y disponibilidad. Sirve para carcasas, placas, soportes, utillajes y estructuras. Para prototipos y series pequeñas fiables, 6061 suele ser el primer material que comentamos.
No es el aluminio más duro, pero es predecible. Reduce riesgos en diseños con múltiples características, taladros roscados y superficies estéticas.
Aluminio 7075 para mayor resistencia
7075 encaja cuando la resistencia prima sobre corrosión o coste. Es habitual en aeronáutica y piezas mecánicas de altas prestaciones sometidas a mayores cargas. Se mecaniza bien, pero tolera peor ciertos entornos y suele costar más que 6061.
La pregunta es sencilla: ¿necesita realmente esa resistencia adicional? Si no, 6061 puede ofrecer la misma función con menor coste total.
5052 y otras aleaciones especiales
5052 aparece menos en piezas intensamente mecanizadas, pero puede servir cuando importan corrosión y fabricación en chapa. Otros proyectos requieren aleaciones optimizadas para conductividad eléctrica, comportamiento térmico o apariencia anodizada. Debe decidir la función, no la costumbre.
Qué determina el coste de las piezas de aluminio CNC
Importa el material, pero normalmente más el tiempo de mecanizado. Una pieza bien diseñada puede ser asequible incluso con especificaciones exigentes; una mal diseñada se encarece rápidamente.
Las tolerancias son un factor principal. Exigirlas muy estrechas en todo limita procesos, añade inspecciones, alarga ciclos y eleva rechazo. Muchas piezas solo necesitan tolerancias críticas en unos pocos acoplamientos o funciones; el resto puede ser más amplio.
También influye la geometría. Cavidades profundas, paredes finas, radios mínimos, elementos largos sin apoyo y superficies inaccesibles ralentizan. Los cinco ejes resuelven algunos problemas, pero quizá resulte más barato rediseñar para facilitar el acceso.
Los acabados tienen un efecto parecido. Una superficie limpia de mecanizado no es lo mismo que anodizado estético exterior. Si importa la apariencia, pesan más trayectorias, control de bordes y manipulación, afectando tiempo e inspección.
El lote cambia el coste de otra forma. CNC resulta adecuado para prototipos, piezas únicas y bajo volumen porque no hay molde que amortizar. En mayores cantidades conviene comparar fundición a presión o moldeo, especialmente con geometría estable. Muchos equipos empiezan con CNC para decidir antes con piezas reales sin comprometerse con moldes.
Decisiones que mejoran la fabricabilidad
Las buenas piezas de aluminio no solo funcionan: se mecanizan limpiamente y se inspeccionan con facilidad.
El espesor es un problema habitual. Las paredes muy delgadas vibran al cortar o se deforman al sujetar, sobre todo en piezas grandes. Si son necesarias, identifique las superficies críticas para adaptar el proceso.
Las esquinas internas también importan. Las fresas estándar dejan radios, no esquinas agudas. Si la pieza acoplada necesita espacio, añadir alivios o ajustar la especificación evita trabajo manual y problemas de ajuste.
Se suele pedir demasiada profundidad de rosca. Aumenta el ciclo sin mejorar siempre la función. En muchas aplicaciones basta una longitud de engrane práctica. Para montaje repetido, los insertos pueden ser mejores que roscar más profundo el material base.
Referencias e inspección importan más de lo esperado. Si el plano no refleja cómo se posiciona al montar, una pieza puede pasar inspección y aun no encajar. Es frecuente en carcasas y piezas multicaras cuando mecanizado, calidad y montaje usan referencias distintas.
Tolerancias, acabado y control de calidad
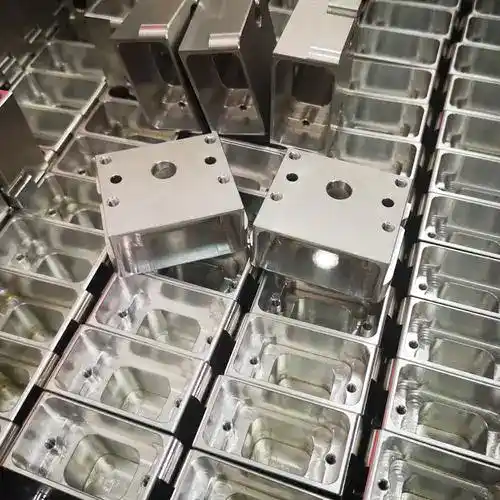
La precisión vale cuando protege la función. En aluminio significa ajustar tolerancias a necesidades mecánicas reales y verificarlas mediante inspección repetible.
Un proveedor competente explica qué tolerancia es realista, cuándo encarece mucho y qué secuencia mejora la uniformidad. ±0,002 mm puede alcanzarse en características concretas con la preparación adecuada, pero no hace falta en todo. Una planificación inteligente controla presupuesto y plazo.
El tratamiento superficial debe planificarse pronto. Anodizar cambia la superficie y puede afectar a medidas, especialmente en roscas y ajustes estrechos. Alojamientos, sellos, contactos eléctricos y requisitos de color deben contemplarse desde el inicio.
La inspección hace medibles las afirmaciones: primer artículo, control en proceso, verificación final e informes claros reducen riesgo. En lotes pequeños importa más porque cada pieza representa una parte significativa del pedido.
Cuándo conviene el aluminio y cuándo no
El aluminio es una buena opción inicial, no una solución automática.
Con desgaste elevado, impactos repetidos o químicos agresivos, puede funcionar mejor otro material. El inoxidable puede ser más seguro en ciertos entornos corrosivos. Los plásticos técnicos reducen peso y coste en carcasas no estructurales. El titanio puede justificarse si se exige una relación resistencia-peso extrema.
También importa el proceso. Algunas geometrías pueden mecanizarse, pero no eficientemente. Formas internas muy complejas o volúmenes crecientes pueden favorecer fundición, moldeo o flujos apoyados en fabricación aditiva. Depende de fase, volumen anual y probabilidad de cambios.
Por eso conviene revisar fabricabilidad antes del pedido. Comprobar acceso, concentración de tolerancias, aleación y acabado evita aprobaciones tardías, revisiones caras y piezas correctas en papel pero problemáticas en producción.
Fabricamos piezas de aluminio CNC para equipos que necesitan precisión sin frenar el desarrollo. Normalmente implica presupuestos rápidos, recomendaciones DFM prácticas y procesos basados en la función real de la pieza.
Al especificar su próxima pieza, empiece por la función importante. La mejor decisión no suele ser la más compleja, sino la que permite fabricar con precisión, inspeccionar claramente y entregar a tiempo para la siguiente decisión.


