
Die Wahl zwischen 3-Achs- und 5-Achs-CNC-Bearbeitung ist keine reine Frage der moderneren Maschine. Ein 5-Achs-Bearbeitungszentrum erreicht das Werkstück aus mehr Richtungen, reduziert Umspannvorgänge und bearbeitet anspruchsvolle Flächen. Für eine einfache Aluminiumplatte, einen Winkel oder ein offenes Gehäuse kann die 3-Achs-Bearbeitung jedoch schneller und wirtschaftlicher sein und trotzdem die geforderte Genauigkeit erreichen.
Entscheidend sind Bauteilgeometrie, notwendige Bearbeitungsrichtungen, Beziehungen zwischen kritischen Merkmalen auf verschiedenen Seiten, Werkzeugreichweite und der Aufwand beziehungsweise das Risiko jeder Aufspannung.
Bei drei Achsen lautet die Frage: Lassen sich alle Merkmale mit praktikablen Aufspannungen erreichen? Bei fünf Achsen lautet sie: Kann eine veränderte Werkzeugorientierung diese Aufspannungen vereinfachen, steifer machen oder ihre Genauigkeit verbessern?
Dieser Leitfaden vergleicht Bewegungen, Geometrie, Aufspannstrategie, Genauigkeit, Oberfläche, Werkzeuge, Bearbeitungszeit und Gesamtkosten.
Was ist 3-Achs-CNC-Bearbeitung?
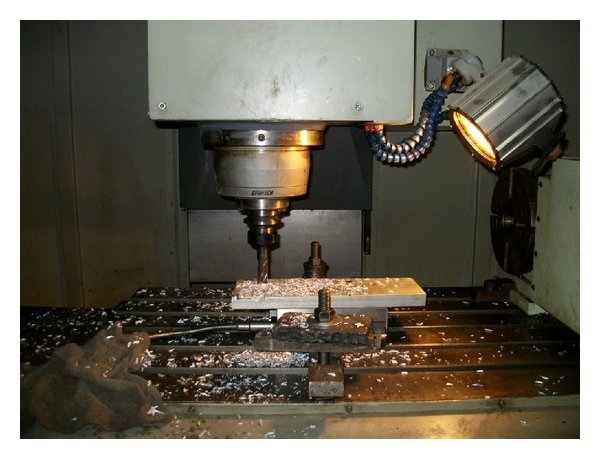
Eine 3-Achs-CNC-Fräsmaschine bewegt das Werkzeug entlang der drei linearen Achsen X, Y und Z. Das Werkstück bleibt während einer Aufspannung normalerweise in einer festen Orientierung; das Werkzeug nähert sich aus der Spindelrichtung.
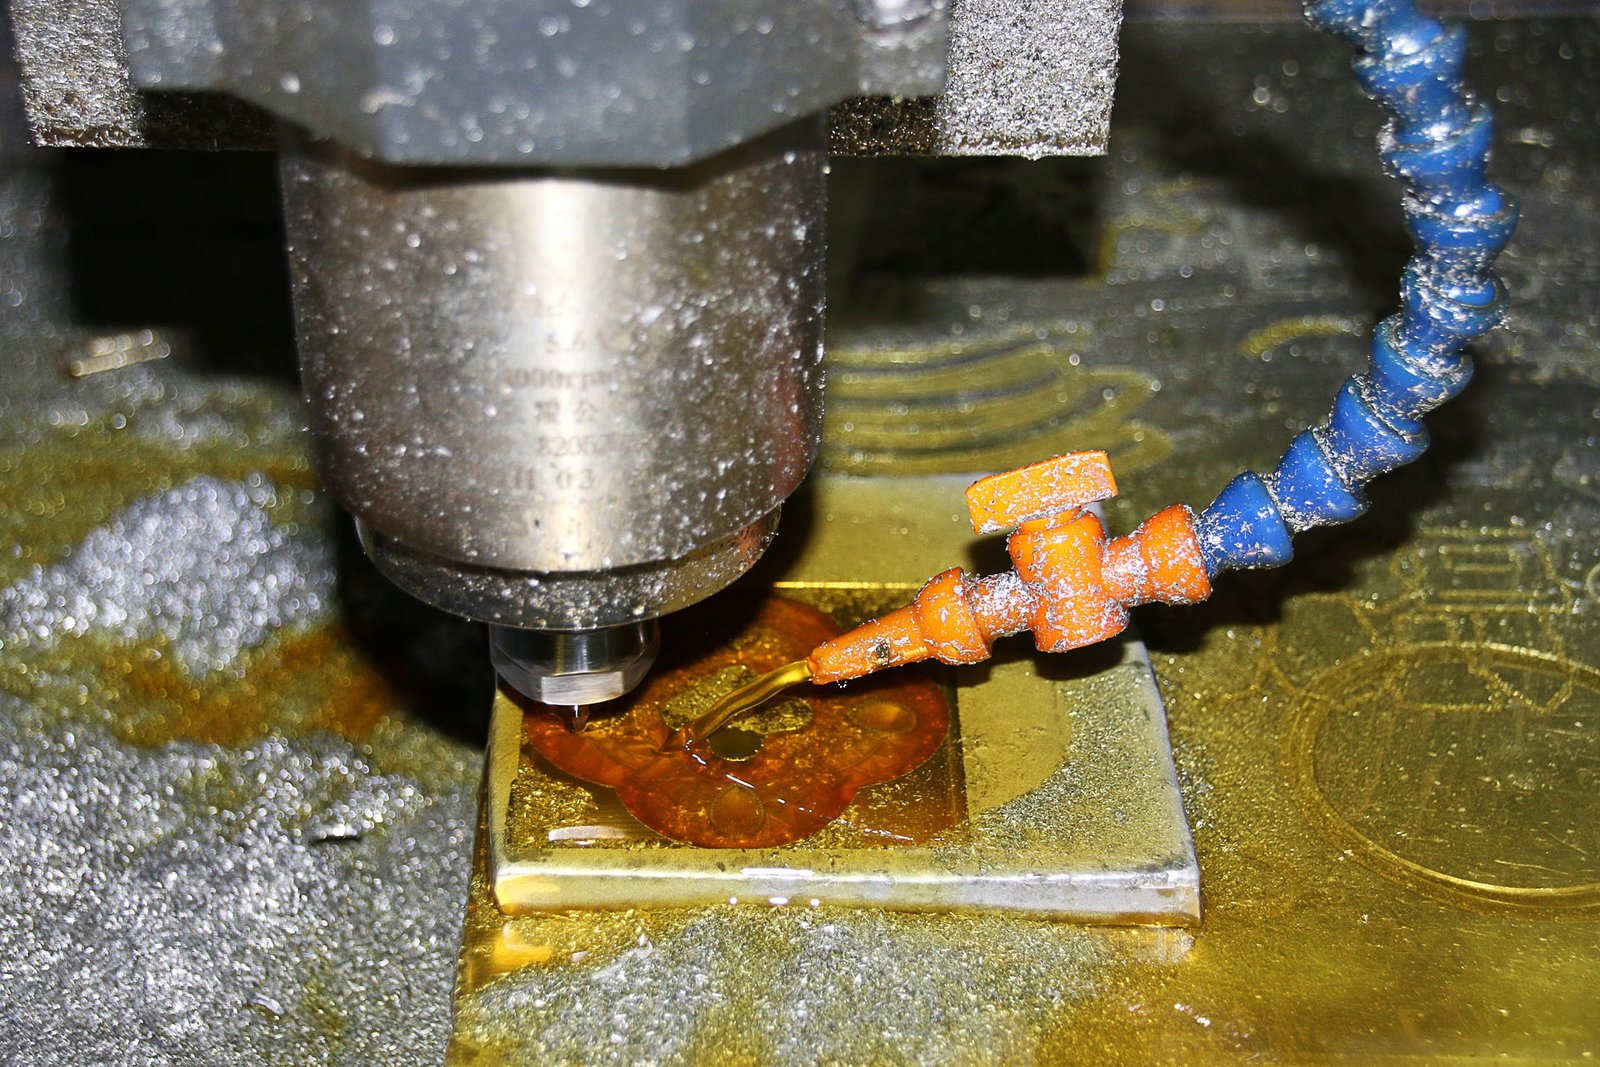
- X-Achse: Bewegung nach links und rechts.
- Y-Achse: Bewegung nach vorn und hinten.
- Z-Achse: Bewegung nach oben und unten.
Moderne 3-Achs-Zentren fertigen weit mehr als ebene Flächen. Taschen, Nuten, Bohrungen, Gewinde, Konturen, komplexe 3D-Kavitäten und Präzisionsbohrungen sind möglich, sofern Werkzeug und Halter sie aus der gewählten Richtung erreichen.
Typische Bauteile sind Montageplatten, Maschinenwinkel, Elektronikgehäuse, Vorrichtungen, Formeinsätze, Ventilblöcke, Kühlkörper, Strukturteile, einfache Medizingerätegehäuse und Platten für optische Geräte.
Die Annahme, drei Achsen eigneten sich nur für einfache Teile, ist falsch. Häufig begrenzen nicht die geometrischen Details selbst das Verfahren, sondern die Werkzeugzugänglichkeit und die Zahl notwendiger Aufspannungen.
Was ist 5-Achs-CNC-Bearbeitung?
Eine 5-Achs-Maschine ergänzt X, Y und Z um zwei Rundachsen. Je nach Bauart schwenkt und dreht sich der Tisch, der Spindelkopf bewegt sich oder beide übernehmen einen Teil der Drehbewegung. Dadurch kann das Werkzeug das Bauteil aus mehreren Richtungen erreichen.
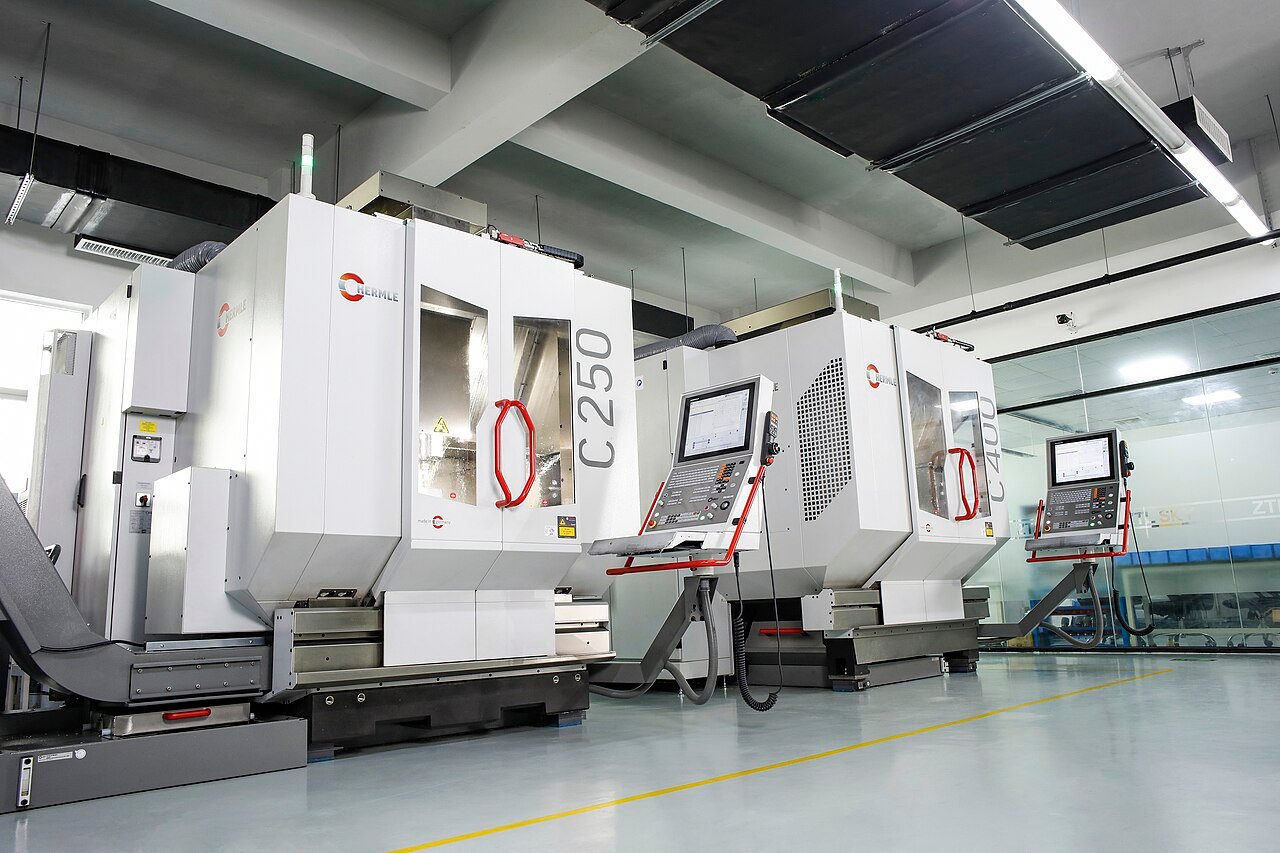
Das hilft insbesondere bei Merkmalen auf mehreren Seiten, räumlich geneigten Bohrungen, tiefen Kavitäten, schrägen Flächen, Laufradschaufeln, Turbinengeometrien, Freiformflächen in der Luftfahrt, komplexen Medizinbauteilen und optischen Gehäusen mit Schnittstellen in verschiedenen Richtungen.
Der Vorteil liegt darin, dass die Werkzeugorientierung Teil der Bearbeitungsstrategie wird. Statt mit einem langen senkrechten Werkzeug tief in das Teil zu fahren, lässt sich Werkzeug oder Werkstück in eine günstigere Lage schwenken. Das verbessert den Zugang, verkürzt gegebenenfalls das Werkzeug, reduziert Schwingungen und hält zusammengehörige Merkmale in einer Aufspannung.
3+2-Bearbeitung und simultane 5-Achs-Bearbeitung unterscheiden sich
Nicht jede Bearbeitung auf einer 5-Achs-Maschine bedeutet, dass alle fünf Achsen gleichzeitig verfahren.
Positionierende 3+2-Bearbeitung
Bei 3+2 positionieren die Rundachsen das Werkstück zunächst in einem bestimmten Winkel. Anschließend bleiben sie während des konventionellen dreiachsigen Fräsens stehen.
Ein Gehäuse mit einer Oberseite und zwei schrägen Seitenflächen lässt sich so in mehreren Winkellagen bearbeiten, ohne es aus der ursprünglichen Aufspannung zu nehmen. Der Bezug bleibt erhalten; separate Vorrichtungen und erneutes Ausrichten können entfallen.
Das eignet sich für mehrseitige Gehäuse, schräge Bohrungen, Winkel, Ventilkörper, Vorrichtungen und prismatische Teile mit unterschiedlich orientierten Merkmalen.
Simultane 5-Achs-Bearbeitung
Hier bewegen sich Linear- und Rundachsen während des Schnitts gemeinsam. Die Werkzeugorientierung verändert sich kontinuierlich entlang der Oberfläche.
Typische Anwendungen sind Laufräder, Turbinenschaufeln, Blisks, stark verwundene Flächen, komplexe Luftfahrtteile, bestimmte Implantate sowie anspruchsvolle optische Flächen und Formen.
Bei einer Turbinenschaufel ändern sich Krümmung und Orientierung vom Fuß bis zur Spitze. Ein Werkzeug mit festem Winkel kann die gesamte Geometrie häufig nicht effizient verfolgen. Die simultane Bewegung passt die Werkzeugachse laufend an.
Viele als „5-achsig“ bezeichnete Teile benötigen diese kontinuierliche Bewegung nicht. Für sie liefert 3+2 denselben praktischen Zugangsvorteil mit geringerem Programmieraufwand.
Der größte Unterschied ist häufig die Zahl der Aufspannungen
Eine Aufspannung bedeutet, dass das Werkstück für die Bearbeitung in einer definierten Lage positioniert und gehalten wird. Ein einfacher Block benötigt eventuell zwei Aufspannungen, ein komplexes Gehäuse vier, fünf oder sechs.
Jeder Wechsel erfordert das Entnehmen, Reinigen von Teil und Vorrichtung, Umsetzen, Anlegen am neuen Bezug, Spannen, Festlegen des Werkstückkoordinatensystems und Prüfen der Ausrichtung.
Bei großzügigen Toleranzen zwischen den Seiten ist das meist unproblematisch. Anspruchsvoll wird es, wenn präzise geometrische Beziehungen über mehrere Aufspannungen hinweg erhalten bleiben müssen.
Ein Aluminiumgehäuse für ein Robotergelenk kann Lagerbohrungen auf zwei senkrecht zueinander stehenden Seiten haben. Werden beide separat gefertigt, gehen Vorrichtung und Bezugsübertragung in die Fehlerkette ein. Eine 5-Achs-Strategie kann beide Bohrungen gegebenenfalls in derselben Aufspannung herstellen. Sie macht die Maschine damit nicht grundsätzlich genauer, sondern beseitigt mögliche Ausrichtfehler.
Bei einfacher Geometrie sind drei Achsen oft die bessere Wahl
Eine Montageplatte aus 6061-Aluminium mit Senkbohrungen, zwei Taschen, Gewinden und Außenkontur kann häufig von oben und unten in zwei einfachen Aufspannungen gefertigt werden.
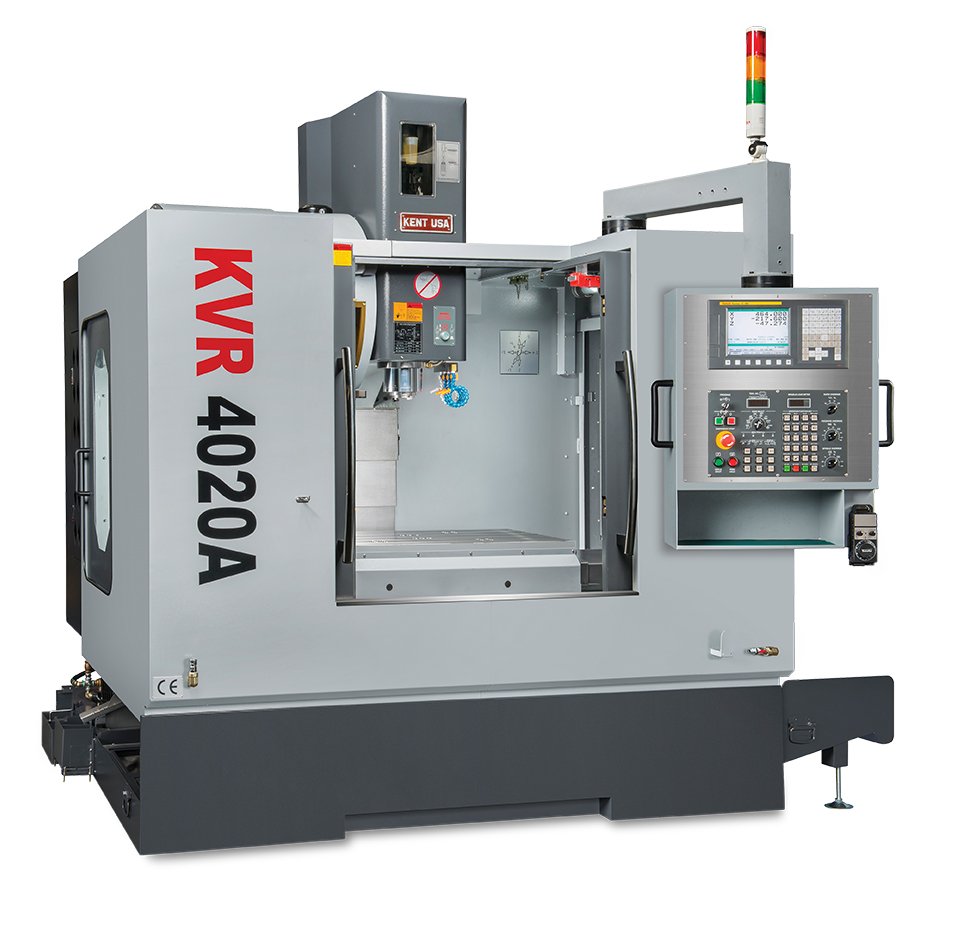
Fünf Achsen reduzieren hier weder den Rüstaufwand noch verbessern sie automatisch die Qualität. Höhere Maschinenstundensätze und komplexere Programme können stattdessen die Kosten erhöhen.
Deshalb bleibt 3-Achs-Fräsen ein verbreitetes Verfahren für kundenspezifische Teile: Es ist effizient, gut planbar und leistungsfähig, wenn die Geometrie einen vernünftigen Zugang erlaubt.
Wann sich fünf Achsen lohnen
Merkmale auf mehreren Seiten
Taschen, Bohrungen, Gewinde und Anschlussöffnungen auf vier oder fünf Seiten verlangen bei drei Achsen mehrere Aufspannungen oder besondere Vorrichtungen. Ein 5-Achs-Zentrum kann das Teil aus einer primären Aufspannung heraus drehen. Besonders wertvoll ist das bei miteinander verknüpften Form- und Lagetoleranzen.
Räumlich zusammengesetzte Winkel
Eine einzelne schräge Bohrung lässt sich oft mit einer geneigten Vorrichtung fertigen. Mehrere Bohrungen oder Flächen mit unterschiedlichen räumlichen Winkeln machen separate Vorrichtungen jedoch schnell aufwendig. Fünf Achsen positionieren diese Winkel direkt.
Tiefe Kavitäten
Tiefe Taschen verlangen auf 3-Achs-Maschinen häufig lange Werkzeuge. Mit wachsender Auskragung sinkt die Steifigkeit. Rattern, Werkzeugabdrängung, konische Wände, schlechtere Oberflächen und kürzere Standzeiten können folgen.
Durch Schwenken kann ein kürzeres Werkzeug dieselbe Stelle erreichen. Dieser Vorteil gilt auch für geometrisch wenig komplizierte Flächen.
Schwer zugängliche, hinterschnittähnliche Merkmale
Echte Hinterschnitte können weiterhin Sonderwerkzeuge oder Erodieren erfordern. Eine veränderte Orientierung erschließt jedoch viele Stellen, die aus einer festen senkrechten Spindelrichtung nicht erreichbar sind.
Freiformflächen
Laufräder, Turbinenschaufeln, Formen und aerodynamische Teile besitzen laufend wechselnde Flächenwinkel. Hier wird die simultane 5-Achs-Bearbeitung besonders wertvoll.
Werkzeuglänge und Steifigkeit im Vergleich
Stellen Sie sich eine tiefe Tasche mit einer 70 mm hohen Wand vor. Bei drei Achsen muss der Halter oberhalb der Teiloberkante bleiben, während der Fräser den Taschenboden erreicht. Dafür ist eventuell ein lang auskragender Schaftfräser nötig.
Unter Schnittlast biegt sich ein langes Werkzeug leichter. Obwohl die Maschine die richtige Position anfährt, kann die Schneide von der Wand abgedrängt werden. Wandkonizität, Maßabweichungen, Rattermarken und ungleichmäßige Oberflächen sind mögliche Folgen.
Auf einer 5-Achs-Maschine lässt sich das Werkstück manchmal so schwenken, dass die Wand aus einer günstigeren Richtung erreichbar ist. Weniger Auskragung ermöglicht ein steiferes Werkzeug und stabileres Schneiden. Deshalb können fünf Achsen die Qualität verbessern, auch wenn die Zykluszeit kaum sinkt.
Ist 5-Achs-Bearbeitung genauer als 3-Achs-Bearbeitung?
Nicht automatisch. Eine hochwertige 3-Achs-Maschine mit stabilen Werkzeugen, guten Vorrichtungen, Temperaturkontrolle und einem erfahrenen Team kann sehr genaue Teile herstellen. Ein schlecht geplanter 5-Achs-Prozess produziert weiterhin Ausschuss.
Die Genauigkeit hängt vom Gesamtsystem ab: Maschinenzustand, Kalibrierung, Spindelrundlauf, Schneidenzustand, Werkzeughalter, Werkstückspannung, Temperatur, Schnittkraft, Werkzeugverformung und Prüfung.
Fünf Achsen können bestimmte Prozessfehler reduzieren, insbesondere wiederholtes Umspannen. Werden sechs Aufspannungen auf zwei reduziert, lässt sich die Toleranzkette leichter beherrschen.
Die präzise Aussage lautet daher: 5-Achs-Bearbeitung kann die Genauigkeit zwischen Merkmalen verbessern, indem sie Aufspann- und Bezugsübertragungsfehler verringert. Daraus folgt nicht, dass jede 5-Achs-Maschine grundsätzlich genauer ist.
Unterschiede bei der Oberflächenqualität
Werkzeugkontakt, Steifigkeit, Werkzeugbahn und Geometrie bestimmen die Oberfläche. Ebene Flächen lassen sich mit drei Achsen ausgezeichnet fertigen. Bei komplexen gekrümmten Flächen bietet eine variable Werkzeugorientierung zusätzliche Möglichkeiten.
Ein senkrecht ausgerichteter Kugelfräser kann die Oberfläche nahe seiner Spitze berühren. Dort ist die effektive Schnittgeschwindigkeit sehr niedrig, sodass Reiben statt wirksamen Schneidens auftreten kann.
Eine simultane 5-Achs-Maschine kann den Fräser neigen und den Kontakt auf einen günstigeren Schneidenbereich verschieben. Gleichmäßigere Schnittgeschwindigkeit, bessere Oberfläche, weniger Reibung und längere Standzeit sind mögliche Ergebnisse.
Auch an steilen, wechselnden Flächen kann eine günstigere Orientierung erhalten bleiben. Das erklärt den Einsatz bei Turbinenteilen, Laufrädern, Formen und anspruchsvollen Luftfahrtkomponenten.
Bauteilkomplexität richtig vergleichen
Viele Bohrungen machen ein Teil nicht automatisch zu einem 5-Achs-Bauteil. Umgekehrt können wenige Merkmale fünf Achsen rechtfertigen, wenn ihre Richtung oder ihre geometrische Beziehung schwierig ist.
Prüfen Sie deshalb:
- Wie viele Bearbeitungsrichtungen sind nötig?
- Gibt es tiefe Merkmale oder räumlich geneigte Flächen?
- Erreichen Werkzeug und Halter jede Fläche ohne Kollision?
- Liegen kritische Merkmale auf unterschiedlichen Seiten?
- Sind lange Werkzeuge erforderlich?
- Handelt es sich um Freiformflächen?
- Wie oft muss das Teil umgesetzt werden?
Diese Fragen sind aussagekräftiger als die bloße Zahl der Merkmale.
Beispiel 1: Montagewinkel aus Aluminium
Ein Winkel aus 6061-Aluminium besitzt eine flache Basis, eine Tasche, mehrere Gewinde, eine Außenkontur und zwei seitliche Bohrungen.
Zunächst werden die oberen Merkmale gefertigt; anschließend wird das Teil einmal für die Seitenbohrungen umgesetzt. Sind die Beziehungen zwischen diesen Merkmalen ausreichend tolerant, genügen zwei einfache Aufspannungen.
Hier ist 3-Achs-Bearbeitung wahrscheinlich wirtschaftlicher. Fünf Achsen bieten kaum einen zusätzlichen Fertigungsvorteil.
Beispiel 2: Robotergelenkgehäuse
Das Gehäuse enthält zwei Präzisionslagerbohrungen, Kabelkanäle, Befestigungsbohrungen auf mehreren Seiten, eine gekrümmte Außenkontur und eine schräge Anschlussöffnung. Die Lagerbohrungen müssen präzise zueinander liegen.
Bei drei Achsen wären möglicherweise vier oder fünf Aufspannungen mit sorgfältiger Bezugsübertragung erforderlich. Fünf Achsen könnten mehrere Seiten aus einer primären Aufspannung heraus bearbeiten.
Dadurch sinken möglicherweise Vorrichtungsaufwand, Ausrichtarbeit, kumulierte Bezugsfehler und manuelles Handhaben. Trotz höherem Stundensatz kann der Gesamtpreis je Teil niedriger ausfallen.
Beispiel 3: Tiefe Tasche in einem Luftfahrtteil
Ein Strukturteil aus 7075-Aluminium besitzt tiefe Taschen und hohe Wände. Drei Achsen erreichen die Geometrie grundsätzlich, benötigen aber einen langen Fräser. Beim Schlichten erzeugt dessen Abdrängung eine leichte Wandkonizität.
Durch Schwenken lässt sich gegebenenfalls ein kürzeres Werkzeug einsetzen. Der Hauptvorteil ist hier die Steifigkeit, nicht unbedingt die Zahl der Aufspannungen. Die Verfahrenswahl muss deshalb das gesamte Bearbeitungsproblem berücksichtigen.
Beispiel 4: Laufrad
Die Schaufeln eines Laufrads verwinden sich um die Nabe. Benachbarte Schaufeln begrenzen den Zugang, und das Werkzeug muss seine Orientierung während der Bewegung durch die Kanäle verändern.
Ein 3-Achs-Prozess kann die notwendige Beziehung zwischen Werkzeug und Oberfläche häufig nicht effizient halten. Simultane 5-Achs-Bearbeitung passt die Werkzeugachse kontinuierlich an die Schaufelfläche an. Hier entscheidet die Geometrie selbst, nicht nur die Einsparung von Aufspannungen.
3-Achs- und 5-Achs-CNC-Bearbeitung im Überblick
| Kriterium | 3-Achs-CNC | 5-Achs-CNC |
|---|---|---|
| Linearachsen | X, Y, Z | X, Y, Z |
| Rundachsen | Keine | Zwei |
| Werkzeugorientierung | Fest | Veränderbar |
| Einfache prismatische Teile | Sehr gut geeignet | Meist nicht erforderlich |
| Mehrseitige Teile | Umspannen erforderlich | Häufig weniger Aufspannungen |
| Räumliche Winkel | Oft besondere Vorrichtungen | Direkte Positionierung |
| Tiefe Kavitäten | Eventuell lange Werkzeuge | Günstigere Anstellwinkel |
| Freiformgeometrie | Gut bei ausreichendem Zugang | Sehr gut geeignet |
| Simultane Bearbeitung gekrümmter Flächen | Eingeschränkt | Sehr gut geeignet |
| Programmieraufwand | Geringer | Höher |
| Maschinenstundensatz | Niedriger | Höher |
| Vorrichtungsaufwand | Kann bei mehreren Seiten steigen | Häufig geringer |
| Bezugsübertragungen | Bei komplexen Teilen häufiger | Häufig weniger |
| Typischer Einsatz | Zugängliche prismatische Geometrie | Schwieriger Zugang und mehrere Orientierungen |
Verkürzen fünf Achsen immer die Zykluszeit?
Nein. Eine 5-Achs-Maschine trägt nicht automatisch schneller Material ab. Bei einfachen Teilen kann die reine Schnittzeit ähnlich oder sogar länger sein.
Die Ersparnis entsteht häufig außerhalb des eigentlichen Schnitts: Beladen, Ausrichten, Spannen, Antasten, Nullpunktsetzen und Prüfen fallen bei weniger Aufspannungen seltener an. Sechs Aufspannungen auf zwei zu reduzieren kann daher viel Produktionszeit sparen, auch bei unverändertem Vorschub.
Günstigere Werkzeugorientierungen erlauben gelegentlich kürzere Fräser und leistungsfähigere Schnittparameter. Der Gesamteffekt bleibt jedoch bauteilabhängig.
Ist 5-Achs-Bearbeitung teurer?
Der Stundensatz ist normalerweise höher, weil Maschine und Programmierung aufwendiger sind. Der Gesamtpreis enthält jedoch auch Programme, Vorrichtungen, Rüsten, Werkzeuge, Bedienpersonal, Prüfung, Ausschussrisiko und Bearbeitungszeit.
3-Achs-Strategie
Ein komplexes Gehäuse kann fünf Vorrichtungen, fünf Aufspannungen, wiederholtes Ausrichten, mehr manuelle Prüfung und längere Werkzeuge erfordern.
5-Achs-Strategie
Dasselbe Teil benötigt eventuell nur eine Hauptvorrichtung, ein oder zwei Aufspannungen, kürzere Werkzeuge und weniger manuelles Handhaben.
Trotz höherem Stundensatz kann der Gesamtpreis sinken. Ein Angebot sollte deshalb den vollständigen Fertigungsweg berücksichtigen.
Wie die Stückzahl die Entscheidung verändert
Für ein Einzelteil lohnt sich eine aufwendige spezielle 3-Achs-Vorrichtung häufig nicht. Eine flexible 5-Achs-Aufspannung kann mit wenig Sonderausrüstung auskommen.
Bei mehreren Tausend einfachen Teilen können dedizierte 3- oder 4-Achs-Vorrichtungen dagegen sehr effizient werden. Geometrie und Menge müssen gemeinsam betrachtet werden.
Bei 6CNC ist das besonders für Prototypen und Kleinserien relevant: Die Strategie soll bei wenigen Teilen flexibel bleiben und beim Übergang zu einigen Dutzend oder Hundert Stück reproduzierbar sein.
Wo die 4-Achs-Bearbeitung dazwischenliegt
Eine 4-Achs-Maschine ergänzt die drei Linearachsen um eine gesteuerte Rundachse. Sie eignet sich für Merkmale um eine gemeinsame Drehachse, etwa radiale Bohrungen an Wellen, zylindrische Körper, Drehverteiler, Ventilteile und wiederholte Winkelmerkmale.
Ein Teil mit Bearbeitung auf vier Seiten benötigt nicht zwingend fünf Achsen, wenn eine einzige Rundachse alle Orientierungen ermöglicht. Vier Achsen verbinden dann viele Aufspannvorteile mit einem einfacheren Prozess.
- Drei Achsen: zugängliche prismatische Geometrie.
- Vier Achsen: Merkmale um eine gemeinsame Drehachse.
- Fünf Achsen: zwei unabhängige Drehrichtungen oder laufend wechselnde Orientierung.
Das Material bestimmt nicht die Achsenzahl, beeinflusst aber den Nutzen
Geometrie und Zugang bestimmen vorrangig die Achsenzahl. Der Werkstoff beeinflusst, wie wertvoll eine günstigere Werkzeugorientierung ist.
Aluminium
6061 und 7075 sind vergleichsweise gut zerspanbar. Lange Werkzeuge können unter moderaten Lasten noch brauchbar arbeiten. Fünf Achsen werden daher eher wegen der Geometrie oder weniger Aufspannungen gewählt als allein wegen des Materials.
Edelstahl
Höhere Schnittkräfte erhöhen bei langen Werkzeugen das Risiko von Abdrängung und Rattern. Ermöglicht eine Schwenkstellung ein deutlich kürzeres Werkzeug, gewinnt die zusätzliche Steifigkeit an Bedeutung.
Titan
Anspruchsvolle Wärmeentwicklung, Werkzeugverschleiß und Schnittbelastung verlangen kurze, steife Werkzeuge und einen stabilen Eingriff. Bei komplexen Titanbauteilen können fünf Achsen deshalb Vorteile über den reinen Zugang hinaus bieten.
Technische Kunststoffe
PEEK, POM, Nylon und PTFE erzeugen geringere Schnittkräfte, können sich jedoch durch Spannung oder Wärme verformen. Weniger Umspannvorgänge helfen bei empfindlichen Geometrien.
Toleranzbeziehungen sind wichtiger als einzelne Zahlen
Eine Zeichnungsangabe von ±0,01 mm erfordert nicht automatisch fünf Achsen. Entscheidend ist, worauf sich die Toleranz bezieht.
Eine eng tolerierte Taschentiefe aus einer stabilen Aufspannung kann eine gute 3-Achs-Maschine zuverlässig fertigen. Zwei Bohrungen auf senkrechten Seiten mit strengen Positions- und Rechtwinkligkeitsanforderungen stellen dagegen höhere Anforderungen an die Bezugsübertragung, auch wenn ihre Durchmessertoleranzen gewöhnlich sind.
Bewertet werden sollten Bezugssystem, Position, Rechtwinkligkeit, Koaxialität, Winkelbeziehungen und Toleranzen zwischen Merkmalen. Die Zeichnung bildet ein zusammenhängendes Toleranzsystem.
Die Werkstückspannung kann die Maschinenwahl entscheiden
Manchmal spricht die CAD-Geometrie für fünf Achsen, während die sinnvollere Spannung drei Achsen begünstigt; umgekehrt ist es ebenfalls möglich.
Eine 3-Achs-Vorrichtung muss die zu bearbeitenden Merkmale freilegen und das Teil gegen Schnittkräfte abstützen. Mit mehr Orientierungen steigt oft ihre Komplexität.
Eine 5-Achs-Vorrichtung muss meist kompakt sein und auch beim Schwenken genügend Freiraum bieten. Sie benötigt sichere Klemmung, reproduzierbare Lage, Zugang für Werkzeug und Halter sowie ausreichende Widerstandsfähigkeit gegen Schnittkräfte. Spannkonzept und Achsenzahl gehören deshalb zusammen.
Die Prüfung vor Bearbeitungsbeginn planen
Ein komplexes Teil kann gut bearbeitbar, aber schlecht messbar sein, wenn das Messsystem wichtige Stellen nicht erreicht. Fertigung und Prüfung sollten gemeinsam geplant werden.
Je nach Bauteil kommen Koordinatenmessmaschine, optische Messung, Innenmessgeräte, Höhenmessgeräte, Mikrometer, Rauheitsmessung oder besondere Prüfvorrichtungen zum Einsatz.
Die Prüfung muss die geforderten Beziehungen zum Bezugssystem erhalten. Eine Koordinatenmessmaschine kann mehrere Flächen und Bohrungspositionen innerhalb eines gemeinsamen Koordinatensystems bewerten.
Wann Sie drei Achsen wählen sollten
3-Achs-Bearbeitung ist oft passend, wenn die meisten Merkmale aus ein oder zwei Richtungen zugänglich sind, das Teil überwiegend prismatisch ist, keine kontinuierliche Orientierungsänderung nötig ist und lange Werkzeugreichweiten kein großes Problem darstellen.
Auch wenige kritische Beziehungen über mehrere Aufspannungen und wirtschaftliche, wiederholbare Vorrichtungen sprechen dafür. Beispiele sind Winkel, Platten, Standardgehäuse, Vorrichtungsteile, einfache Formeinsätze, Abdeckungen und Montageblöcke.
Wählen Sie den einfachsten Prozess, der die Zeichnung zuverlässig erfüllt.
Wann Sie fünf Achsen wählen sollten
Fünf Achsen werden interessant bei mehreren Bearbeitungsrichtungen, kritischen Beziehungen zwischen verschiedenen Seiten, räumlichen Winkeln, tiefen Merkmalen mit ungünstiger Werkzeugauskragung und eingeschränktem Zugang für Fräser oder Halter.
Weitere Gründe sind Freiformflächen mit wechselnder Werkzeugorientierung und zu hohes Risiko durch wiederholtes manuelles Umspannen.
Typische Beispiele sind Laufräder, Turbinenschaufeln, Luftfahrtstrukturen, Robotergehäuse, medizinische Instrumente, komplexe optische Halter, mehrseitige Präzisionsgehäuse und anspruchsvolle Formteile.
Ein praktischer Auswahlleitfaden
1. Sind alle Merkmale auf einer 3-Achs-Maschine erreichbar?
Wenn ja, prüfen Sie diese Strategie weiter. Wenn nicht, vergleichen Sie Umspannen, 4-Achs-Positionieren und fünf Achsen als Lösung des Zugangsproblems.
2. Wie viele Aufspannungen sind erforderlich?
Ein oder zwei sprechen oft für drei Achsen. Bei fünf oder sechs Umspannvorgängen sollte eine Mehrachsstrategie genauer bewertet werden.
3. Hängen kritische Maße über diese Aufspannungen zusammen?
Dann wird jede Bezugsübertragung wichtiger. Weniger Aufspannungen können die Prozesssicherheit verbessern.
4. Verursacht die Werkzeugreichweite Steifigkeitsprobleme?
Erzwingen tiefe Merkmale eine große Auskragung, kann Schwenken den Prozess verbessern, selbst wenn drei Achsen theoretisch ausreichen.
5. Muss die Werkzeugorientierung während des Schnitts wechseln?
Dann kann echte simultane 5-Achs-Bearbeitung notwendig sein.
6. Wie hoch ist die Stückzahl?
Die Menge entscheidet mit darüber, ob dedizierte Vorrichtungen oder flexible Mehrachsaufspannungen wirtschaftlicher sind.
Entscheidend ist das Prozessrisiko
Fünf Achsen sind ein Fertigungswerkzeug, kein Selbstzweck. Bei passender Geometrie reduzieren sie Aufspannungen, verbessern den Zugang, verkürzen Werkzeuge und vereinfachen die Toleranzkontrolle. Ohne entsprechenden Bedarf bieten zusätzliche Maschinenkosten und Programmierarbeit kaum Nutzen.
Ebenso kann ein niedriger 3-Achs-Stundensatz täuschen, wenn viele komplexe Vorrichtungen und Ausrichtvorgänge nötig sind. Der beste Prozess minimiert das gesamte Fertigungsrisiko und erfüllt Kosten-, Qualitäts- und Terminanforderungen.
Wie 6CNC zwischen drei, vier und fünf Achsen auswählt
Bei 6CNC beginnt die Auswahl mit dem Bauteil. Für Prototypen und Kleinserien betrachten wir Geometrie, Merkmalszugang, Bezugssystem, Form- und Lagetoleranzen, Aufspannungszahl, Werkzeugreichweite, Spannung, Material, Menge und Prüfanforderungen.
Ein einfaches Aluminiumgehäuse kann auf einem 3-Achs-Zentrum am schnellsten und wirtschaftlichsten entstehen. Ein mehrseitiges Roboterteil kann von positionierender 5-Achs-Bearbeitung profitieren, wenn kritische Merkmale in einer Aufspannung bleiben. Ein Laufrad oder eine anspruchsvolle aerodynamische Fläche kann simultane Bewegung verlangen. In anderen Fällen bietet vierachsige Bearbeitung den besten Ausgleich.
Ziel ist eine zuverlässige Geometrie- und Toleranzerfüllung ohne unnötige Fertigungskosten.
Fazit
Der Unterschied liegt darin, wie zusätzliche Achsen die Fertigungsstrategie verändern. Drei Achsen bleiben für zugängliche prismatische Teile mit wenigen stabilen Aufspannungen sehr wirkungsvoll. Fünf Achsen helfen bei schwierigen Zugängen, räumlichen Winkeln, tiefen Merkmalen, komplexen Flächen und kritischen Beziehungen über mehrere Seiten. Vier Achsen passen häufig zu Geometrien um eine gemeinsame Drehachse.
Die entscheidende Frage lautet: Welcher Prozess fertigt dieses konkrete Teil mit wenig unnötigem Umspannen, stabilen Werkzeugen, sicherer Toleranzkontrolle und günstigen Gesamtkosten?
Senden Sie 6CNC Ihr CAD-Modell und die technische Zeichnung. Anhand von Geometrie, Material, Menge, Toleranzbeziehungen und Prüfanforderungen lässt sich ein geeigneter Fertigungsweg bestimmen.
Häufig gestellte Fragen
Ist 5-Achs-CNC-Bearbeitung besser als 3-Achs-Bearbeitung?
Nicht für jedes Bauteil. Fünf Achsen bieten mehr Werkzeugorientierungen und weniger Aufspannungen bei komplexen Teilen. Für zugängliche prismatische Geometrie sind drei Achsen häufig schneller und wirtschaftlicher.
Ist 5-Achs-CNC-Bearbeitung genauer?
Nicht automatisch. Maschinenzustand, Spannung, Werkzeuge, Prozessführung, Temperatur und Prüfung bestimmen die Genauigkeit. Weniger Umspannen und Bezugsübertragungen können die Übereinstimmung zwischen Merkmalen verbessern.
Was unterscheidet 3+2 von simultaner 5-Achs-Bearbeitung?
Bei 3+2 positionieren die Rundachsen das Werkstück und bleiben während des dreiachsigen Schnitts stehen. Bei simultaner Bearbeitung bewegen sich Linear- und Rundachsen gemeinsam während des Schneidens.
Kann eine 3-Achs-Maschine komplexe Teile herstellen?
Ja. Komplexe Taschen, Konturen, Formen und Präzisionsmerkmale sind möglich. Grenzen entstehen vor allem durch Werkzeugzugang und die Zahl erforderlicher Aufspannungen.
Wann sollte ich fünf Achsen einsetzen?
Bei schwierigem mehrseitigem Zugang, räumlichen Winkeln, tiefen Kavitäten mit langen Werkzeugen, komplexen Freiformflächen oder kritischen Toleranzbeziehungen über mehrere Orientierungen.
Ist 5-Achs-Bearbeitung teurer?
Der Stundensatz ist meist höher. Bei komplexen Teilen können geringerer Vorrichtungs- und Rüstaufwand, weniger Handhabung und geringeres Ausschussrisiko die Gesamtkosten dennoch senken.
Verkürzt 5-Achs-Bearbeitung die Zykluszeit?
Teilweise. Die größten Einsparungen entstehen oft bei Rüsten und Handhaben. Günstigere Werkzeugorientierungen können außerdem kürzere Fräser und effizientere Schnittbedingungen ermöglichen.
Welche Teile eignen sich besonders für drei Achsen?
Montageplatten, Winkel, einfache Gehäuse, Vorrichtungen, Abdeckungen und prismatische Teile, deren Merkmale überwiegend aus ein oder zwei Richtungen erreichbar sind.
Welche Teile eignen sich besonders für fünf Achsen?
Laufräder, Turbinenschaufeln, Luftfahrtstrukturen, komplexe Medizinbauteile, Robotergehäuse, optische Halter und mehrseitige Präzisionsteile.
Wann reichen vier statt fünf Achsen?
Wenn Merkmale um eine Hauptdrehachse verteilt sind, etwa radiale Bohrungen, Flächen oder Nuten an Wellen und Zylinderkörpern. Eine zweite Rundachse kann dann unnötig sein.
Erfordern enge Toleranzen immer fünf Achsen?
Nein. Ein eng toleriertes Maß innerhalb einer stabilen Aufspannung lässt sich oft dreiachsig herstellen. Fünf Achsen helfen eher bei strengen geometrischen Beziehungen über mehrere Seiten.
Welche Dateien sind für die Verfahrensauswahl nötig?
Senden Sie das 3D-CAD-Modell und die verbindliche 2D-Zeichnung mit Material, Menge, Oberflächenanforderungen, Toleranzen, Bezügen, Form- und Lagetoleranzen sowie besonderen Prüfanforderungen.


