
CNC-Kleinserienfertigung begleitet eine wichtige Phase der Produktentwicklung: Ein Entwurf ist über den einzelnen Prototyp hinausgewachsen, aber noch nicht bereit für die Massenproduktion – oder wird deren Stückzahlen nie erreichen.
Ein Unternehmen benötigt beispielsweise 10 Aluminiumgehäuse für Entwicklungstests, 50 Edelstahlwinkel für einen Pilotmaschinenbau, 200 PEEK-Komponenten für ein Medizingeräteprojekt oder 500 Roboterteile für die Markteinführung. Dabei geht es nicht mehr nur darum, ein einziges Teil herzustellen. Mehrere Teile müssen maßlich wiederholbar, qualitätskontrolliert und wirtschaftlich entstehen, ohne früh in teure Formen, Werkzeuge oder eine automatisierte Großserie zu investieren. Wie Werkstoffe, Dichtstellen und Prüfung die Prozessfolge bestimmen, erläutert unser Leitfaden zur CNC-Bearbeitung in der Energietechnik.
CNC-Bearbeitung führt direkt von CAD-Modellen und Zeichnungen zu einsatzfähigen Metall- und Kunststoffteilen. Änderungen lassen sich einarbeiten und Mengen schrittweise erhöhen. Dieselbe Fertigungsroute kann Prototypen, Entwicklungsaufbauten, Überbrückungsproduktion, Ersatzteile und wiederkehrende Kleinserien unterstützen. Wie Werkstoffe, Dichtstellen und Prüfung die Prozessfolge bestimmen, erläutert unser Leitfaden zur CNC-Bearbeitung für erneuerbare Energien.
Kleinserien sind jedoch mehr als „ein paar CNC-Teile“. Mit wachsender Stückzahl gewinnen Vorrichtungen, Werkzeugstandzeit, Prozessführung, Prüfhäufigkeit, Versionskontrolle und Wiederholbarkeit an Bedeutung. Dieser Leitfaden erklärt die Einordnung, Mengenplanung, Kostentreiber und Grenzen des Verfahrens.
Was bedeutet CNC-Kleinserienfertigung?
Gemeint ist die Herstellung relativ kleiner Mengen durch CNC-Fräsen, Drehen, 5-Achs-Bearbeitung, Drehfräsen, Schleifen, Erodieren oder ergänzende Verfahren. Eine allgemeingültige Stückzahlgrenze existiert nicht.
Für ein Projekt sind 20 Teile bereits eine Produktionsserie. Bei einem spezialisierten Bauteil mit geringer Jahresnachfrage gelten auch 500 Stück noch als kleine Menge. In der kundenspezifischen Fertigung reichen Aufträge häufig von wenigen bis zu mehreren Hundert Teilen. Der wirtschaftliche Bereich hängt von Geometrie, Größe, Material, Toleranzen, Bearbeitungszeit und Wiederholhäufigkeit ab.
Entscheidend ist die Fertigungsweise. Bei einem Einzelprototyp ist zusätzliche manuelle Anpassung vertretbar. Eine wiederkehrende Serie von 100 Teilen benötigt reproduzierbare Aufspannungen, Werkzeugkorrekturen und Prüfverfahren.
Prototypenbearbeitung → Kleinserienfertigung → Serienproduktion
Alle Stufen können CNC-Anlagen nutzen, haben aber unterschiedliche Prioritäten.
Prototypenbearbeitung und CNC-Kleinserie im Vergleich
Bei Prototypen steht das Lernen im Vordergrund. Entwicklungsteams prüfen Passungen, realistische Toleranzen, Bauraum, Werkstofffestigkeit und Funktion. Für ein oder zwei Teile sind provisorische Vorrichtungen, manuelle Messungen oder längere Rüstzeiten manchmal sinnvoll.
In der Kleinserie lautet die zusätzliche Frage: Lässt sich dasselbe Teil ohne übermäßige Nachregelung wiederholt herstellen?
Bei zwei Gelenkgehäusen aus 7075-Aluminium kann der Maschinenbediener jeden Rohling einzeln ausrichten, Korrekturen anpassen und Lagerbohrungen separat prüfen. Für 150 Gehäuse wäre das ineffizient und fehleranfällig.
Dann können bearbeitete weiche Spannbacken, wiederverwendbare Anschläge, Antastroutinen, festgelegte Werkzeugstandzeiten, Erstmusterprüfung, regelmäßige Maßkontrollen und standardisierte Arbeitsanweisungen erforderlich werden. Das CAD-Modell kann gleich bleiben, während der Fertigungsprozess reift.
Welche Mengen sind für CNC-Kleinserien sinnvoll?
Eine universelle Wirtschaftlichkeitsgrenze gibt es nicht. Sinnvoller ist die Betrachtung nach Fertigungsphase. Die folgenden Bereiche sind Beispiele, keine festen Definitionen.
| Beispielmenge | Häufiger Einsatz | Fertigungspriorität |
|---|---|---|
| 1–5 Teile | Prototyp oder Machbarkeitsnachweis | Geschwindigkeit und Designprüfung |
| 5–20 Teile | Entwicklungstest | Funktion und Wiederholbarkeit |
| 20–100 Teile | Pilot- oder Vorserie | Prozessstabilität und Prüfung |
| 100–300 Teile | Kleinserienfertigung | Effiziente Vorrichtungen und Werkzeugstandzeit |
| 300–600+ Teile | Wiederkehrende Kleinserien | Zykluszeit und Prozesskontrolle |
Ein großes Titanbauteil mit langer Bearbeitungszeit kann schon bei weit unter 100 Stück sinnvoll CNC-gefertigt werden. Ein einfacher Aluminiumwinkel kann auch oberhalb von 600 Stück wirtschaftlich sein. Komplexität zählt mehr als die Menge allein; die Strategie sollte mit der Stückzahl weiterentwickelt werden.
Die Rolle im Produktlebenszyklus
CNC-Kleinserien dienen nicht nur als Übergang zur Massenproduktion. Sie unterstützen mehrere Entwicklungs- und Nutzungsphasen.
Technische Erprobung
Frühe Tests benötigen oft den vorgesehenen Werkstoff. Ein gedrucktes Kunststoffmodell bestätigt die Form, bildet aber Steifigkeit, Temperaturbeständigkeit, Gewindefestigkeit, Verschleiß oder Oberfläche des späteren Metallteils nicht zwingend ab.
CNC-Teile ermöglichen Tests des tatsächlichen mechanischen Verhaltens. Ein Automatisierungsunternehmen könnte beispielsweise zehn Edelstahlwellen und Aluminiumgehäuse fertigen lassen, um Lagersitz und Montageausrichtung unter Betriebslast zu prüfen.
Designverifizierung und Validierung
Nach dem Funktionsnachweis werden häufig mehrere Dutzend Baugruppen für Tests benötigt, etwa bei Medizinprodukten, Robotern, optischen Instrumenten, Industrieanlagen und Elektronik.
Schwanken die Komponenten von 30 Testgeräten stark, lässt sich ein Fehler schwer dem Design oder der Fertigung zuordnen. Daher ist bereits hier eine disziplinierte Produktionsweise wichtig.
Pilotproduktion
Eine Pilotserie prüft Fertigung, Montage, Verpackung, Kundenreaktion und Feldverhalten vor der Skalierung. Ein Roboterhersteller könnte zunächst 100 Systeme ausliefern. CNC-gefertigte Strukturteile vermeiden eine frühe Investition in spezielle Großserienwerkzeuge, bevor Nachfrage und Entwurf stabil sind.
Überbrückungsproduktion
Soll ein Kunststoffgehäuse später spritzgegossen werden, kann die Formenentwicklung mehrere Wochen dauern. Die ersten 100 oder 200 Gehäuse lassen sich gegebenenfalls fräsen, während das Werkzeug entsteht. Dadurch wird die Lücke zwischen Entwicklung und Serienprozess überbrückt.
Dauerhafte Kleinserien für den Endgebrauch
Spezialisierte Medizintechnik, optische Systeme, Automatisierung, wissenschaftliche Instrumente, Marineausrüstung, Luftfahrtkomponenten und Sondermaschinen bleiben oft bei einigen Dutzend oder Hundert Stück pro Jahr. CNC-Bearbeitung kann während des gesamten Produktlebens der endgültige Produktionsprozess bleiben.
Warum CNC-Kleinserien nützlich sind
Ihr Hauptvorteil ist Flexibilität bei einsatzgerechten Werkstoffen und kontrollierten Abmessungen.
Keine produktspezifische Form erforderlich
CNC-Maschinen verwenden programmierte Bewegungen statt eines produktspezifischen Formwerkzeugs. Änderungen verlangen gegebenenfalls neue CAM-Daten oder eine angepasste Vorrichtung, meist aber keine komplett neue Spritzgussform oder Druckgussform.
Muss sich eine Bohrung nach Tests um 2 mm verschieben, können Modell und Programm angepasst werden. Das senkt das finanzielle Risiko früher Designentscheidungen.
Produktionswerkstoffe von Anfang an
Aluminium, Edelstahl, Titan, Kupfer, Messing und technische Kunststoffe ermöglichen frühere Tests des realen Bauteilverhaltens.
Mengen schrittweise erhöhen
Statt von fünf Prototypen direkt zu 5.000 Serienteilen zu springen, ist beispielsweise folgender Verlauf möglich:
5 Prototypen → 30 Validierungsteile → 100 Pilotteile → 300 Teile zur Markteinführung
Entwicklung und Einkauf gewinnen mehr Lernmöglichkeiten vor größeren Investitionen.
Änderungen mit geringerem Werkzeugrisiko
Montage, Dauertests, regulatorische Prüfung, Kundenfeedback und Felderfahrungen können Änderungen notwendig machen. CNC-Kleinserien erleichtern ihre Umsetzung.
Eine Kleinserie ist mehr als eine größere Prototypenbestellung
Mit steigender Menge muss die Fertigung systematischer werden. Ein optisches Aluminiumgehäuse in 100er-Losen kann eine präzise Linsenbohrung, Gewinde, eine optische Bezugsfläche und eine sichtbare Außenfläche enthalten.
Ein gutes erstes Teil garantiert keine identischen weiteren 99 Teile. Während des Loses verschleißen Schneiden, sammeln sich Späne an Anschlägen, ändern sich Temperaturen, werden Werkzeuge gewechselt, schwankt das Rohmaterial und werden Korrekturen vorgenommen.
Die Aufgabe verlagert sich von der grundsätzlichen Machbarkeit zur beherrschten Wiederholbarkeit.
Die Vorrichtungsstrategie verändert sich mit der Menge
Ein Universalspannstock oder eine provisorische Vorrichtung kann für ein Einzelteil genügen. Bei steigender Menge wird die Lade- und Ausrichtzeit wichtig.
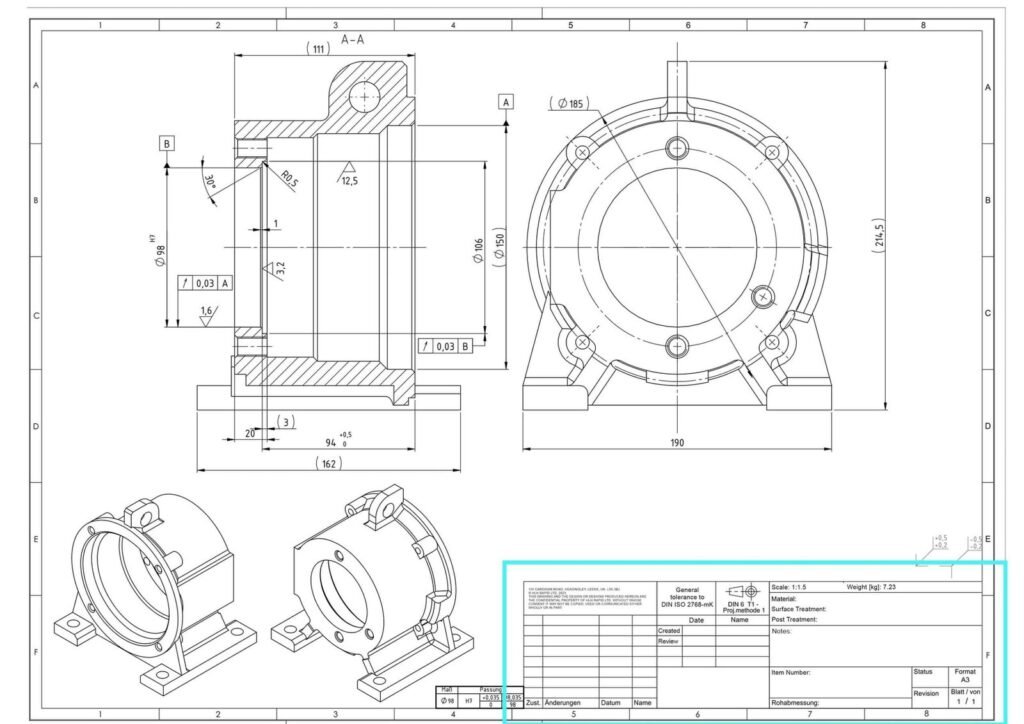
Acht Minuten pro Teil bedeuten bei zwei Prototypen 16 Minuten. Bei 200 Teilen ergeben sich schon mehr als 26 Stunden – ohne Schnittzeit. Eine Vorrichtung oder bearbeitete Spannbacken könnten diese Zeit auf zwei Minuten reduzieren. Ihr anfänglicher Entwicklungsaufwand wird dann wirtschaftlich.
Kosten und Flexibilität ausbalancieren
Sehr teure feste Produktionswerkzeuge rechnen sich in Kleinserien oft nicht. Praktische Lösungen sind weiche Spannbacken, modulare Aufspannplatten, Positionierstifte, Nullpunktspannsysteme, Vakuumspannung, wiederverwendbare Spanntürme und 4- oder 5-Achs-Spannsysteme.
Ziel ist reproduzierbare Positionierung bei vertretbaren Werkzeugkosten, nicht maximale Automatisierung.
Warum fünf Achsen auch in kleinen Losen helfen
Ein komplexes Gehäuse benötigt auf einer 3-Achs-Maschine eventuell vier oder fünf Aufspannungen. Für nur 30 Teile sind fünf spezielle Vorrichtungen möglicherweise unwirtschaftlich.
Ein 5-Achs-Zentrum kann viele Merkmale in einer oder zwei Aufspannungen mit einfacherer Spannung fertigen. Trotz höherem Stundensatz können weniger Vorrichtungen, kürzere Rüstzeit, weniger Handhabung, geringeres Bezugsübertragungsrisiko und einfachere Prüfung die Gesamtkosten senken. Das gilt besonders für mehrseitige Kleinserienteile.
Werkstoffe für CNC-Kleinserien
Die Werkstoffauswahl ist ein wesentlicher Vorteil der CNC-Bearbeitung. Unterschiedliche einsatzfähige Materialien lassen sich ohne spezielle Formwerkzeuge bearbeiten.
Aluminium
Aluminium verbindet gute Zerspanbarkeit, geringe Dichte, Korrosionsbeständigkeit und nutzbare Festigkeit. Häufige Legierungen sind 6061, 7075, 2024 und 5052. Anwendungen umfassen Robotergehäuse, optische Geräte, Elektronik, Vorrichtungen, Luftfahrt und Automatisierung.
Edelstahl
304, 316, 17-4PH und 416 kommen infrage, wenn Korrosionsbeständigkeit, Festigkeit, Hygiene oder Verschleißbeständigkeit wichtig sind. Beispiele sind medizinische Geräte, fluidtechnische Teile, Wellen, Ventile, Winkel und Industriebeschläge.
Titan
Titan ist teurer und anspruchsvoller zu zerspanen. Für kleine Mengen bleibt CNC-Bearbeitung dennoch attraktiv, wenn sich Guss- oder Schmiedewerkzeuge nicht rechnen. Typische Bereiche sind Medizin, Luftfahrt, Marine und leistungsfähige technische Ausrüstung.
Technische Kunststoffe
PEEK, POM/Delrin, PTFE, Nylon und PC werden beispielsweise für elektrische Isolation, reibungsarme Teile, Medizintechnik, Halbleiteranlagen, Vorrichtungen, Prototypen und Kleinserien-Endprodukte bearbeitet. Bei begrenzter Menge entfällt so die Investition in eine Spritzgussform.
Mit wachsender Menge wird die Toleranzstrategie wichtiger
Enge Toleranzen sind möglich, sollten aber funktional begründet sein. Übermäßig strenge Anforderungen erhöhen mit jeder Wiederholung Bearbeitungszeit, Werkzeugaufwand, zusätzliche Feinbearbeitung, Prüfhäufigkeit und Ausschussrisiko.
Benötigt ein Gehäuse nur an einer Lagerbohrung eine präzise Passung, muss die Außenkontur nicht dieselbe Genauigkeit erhalten. Eine zweckmäßige Zeichnung unterscheidet beispielsweise eng tolerierte Lagerbohrung, Ebenheit der Bezugsfläche, Positionsanforderung des Lochbilds und allgemeine Toleranzen der kosmetischen Außenkontur.
So konzentriert sich die Fertigung auf tatsächlich funktionsrelevante Merkmale.
Die Bedeutung der Erstmusterprüfung
Vor Freigabe des gesamten Loses sollte das erste fertige Teil den Prozess bestätigen. Eine Erstmusterprüfung, auch First Article Inspection oder FAI, kann kritische Maße, Bezüge, Form- und Lagetoleranzen, Material, Oberfläche, Gewinde und Fügemerkmale überprüfen.
Bei 100 Teilen mit einer Lagerbohrung von beispielsweise ±0,015 mm ist es sinnvoll, das Ergebnis früh zu bestätigen, statt erst nach Abschluss aller Teile zu messen. Das Erstmuster ist ein Kontrollpunkt für Entwicklung und Qualität.
Nach Freigabe folgen regelmäßige Prüfungen, deren Umfang von Merkmalskritikalität und Prozessstabilität abhängt.
Fertigungsbegleitende Prüfung verhindert Losfehler
Die Endprüfung beurteilt das fertige Teil. Die Prüfung während der Fertigung zeigt, ob der Prozess abdriftet.
Bei 200 Aluminiumgehäusen kann Werkzeugverschleiß eine kritische Taschenbreite schrittweise verändern. Die ersten 50 Teile können noch sicher innerhalb der Toleranz liegen, spätere sich bereits der Grenze nähern. Eine Prüfung erst nach allen 200 Teilen entdeckt den Trend zu spät.
Regelmäßige Messungen ermöglichen rechtzeitige Korrekturen. Geeignete Verfahren sind Antasten in der Maschine, Koordinatenmessung, Innenmessgeräte, Mikrometer, Lehrstifte, optische Messung und Rauheitsprüfung.
Nicht jedes Maß benötigt denselben Prüftakt. Kritische und verschleißempfindliche Merkmale verdienen besondere Aufmerksamkeit.
Werkzeugstandzeiten sind ein wichtiger Produktionsfaktor
Für zwei Teile kann Werkzeugverschleiß wenig ins Gewicht fallen; bei 300 Teilen wird er möglicherweise zur entscheidenden Variablen. Verschleiß beeinflusst Durchmesser, Wandposition, Bohrungsmaß, Oberfläche und Gratbildung.
Für reproduzierbare Serien können erwartete Standzeitgrenzen festgelegt werden. Ein Schlichtwerkzeug wird dann nach einer definierten Teilezahl ersetzt, bevor es ausfällt oder Teile sichtbar beschädigt. Das ist insbesondere bei Edelstahl, Titan, gehärteten Werkstoffen und engen Toleranzen hilfreich.
Was bestimmt die Kosten einer CNC-Kleinserie?
Die Schnittzeit ist nur ein Teil des Gesamtaufwands.
Programmierung
CAM-Programmierung und Fertigungsplanung sind häufig Fixkosten. Ein anspruchsvolles 5-Achs-Teil kann mehrere Stunden Programmierung benötigen, unabhängig davon, ob zwei oder 100 Teile bestellt werden. Größere Lose verteilen diesen Aufwand auf mehr Stück.
Rüsten
Vorrichtungen montieren, Werkzeuge laden, Koordinaten einrichten und das erste Teil prüfen sind weitere verteilbare Loskosten.
Bearbeitungszeit
Ein Teil mit 45 Minuten Spindelzeit kostet bei sonst vergleichbaren Bedingungen mehr als eines mit acht Minuten.
Material
Titan, Kupfer, große Aluminiumrohlinge und PEEK können erhebliche Materialkosten verursachen. Die Materialausnutzung ist deshalb relevant.
Werkzeuge
Schwierige Werkstoffe und längere Fertigungsläufe erhöhen den Werkzeugverbrauch.
Prüfung
Ein detaillierter Koordinatenmessbericht erfordert mehr Aufwand als die übliche Prüfung eines allgemein tolerierten Winkels.
Nachbearbeitung
Eloxieren, Passivieren, Beschichten, Wärmebehandlung, Schleifen, Laserbeschriften und Montage beeinflussen den Endpreis.
Warum der Stückpreis mit der Menge meist sinkt
Ein vereinfachtes Rechenbeispiel verwendet 300 US-Dollar für Programmierung und Rüsten sowie 40 US-Dollar variable Fertigungs- und Materialkosten pro Teil. Es handelt sich nicht um ein Preisangebot.
Bei einem Teil ergeben sich 340 US-Dollar. Bei zehn Teilen entfallen 30 US-Dollar Fixkosten auf jedes Teil, bei 100 Teilen nur drei US-Dollar. Deshalb können Angebote für ein, zehn, 50 und 100 Teile deutliche Preisstaffeln zeigen.
Der Rückgang setzt sich jedoch nicht unbegrenzt fort. Maschinenzeit, Material, Werkzeugverbrauch, Prüfung und Nacharbeit bilden schließlich den wesentlichen Kostenanteil. Bei hohen Mengen kann ein anderes Verfahren wirtschaftlicher werden.
CNC-Bearbeitung oder Spritzguss?
Für Kunststoffteile bietet CNC-Bearbeitung geringen Formwerkzeugbedarf, schnellen Produktionsbeginn und einfache Änderungen, aber relativ hohe variable Stückkosten. Spritzguss verlangt eine Werkzeuginvestition und mehr Vorlauf, ermöglicht bei hohen Mengen jedoch niedrige Stückkosten.
Bei 50 POM-Teilen kann Fräsen deutlich wirtschaftlicher sein, weil sich eine Form nicht rechnet. Bei 50.000 Stück pro Jahr kann Spritzguss attraktiver werden. Dazwischen entscheiden Größe, Komplexität, Werkstoff, Formkosten, Bearbeitungszeit und Designstabilität.
Es gibt keine universelle Menge, ab der Spritzguss automatisch günstiger ist.
CNC-Bearbeitung oder Druckguss?
Druckguss kann komplexe Aluminium- und Zinkteile in großen Mengen effizient herstellen, braucht jedoch produktspezifische Werkzeuge.
CNC-Bearbeitung ist häufig passend bei kleinen Mengen, erwarteten Änderungen, engen Bearbeitungstoleranzen, gewünschten Eigenschaften von Knetwerkstoffen und schnellem Markteintritt.
Mit höherer Menge kann Druckguss plus spanende Fertigbearbeitung wirtschaftlicher werden. Eine mögliche Entwicklung lautet:
CNC-bearbeiteter Vollmaterialrohling → endkonturnaher Druckgussrohling mit Fertigbearbeitung
CNC-Bearbeitung und 3D-Druck bei kleinen Mengen
Additive Fertigung ist interessant für komplexe Innengeometrien, leichte Gitterstrukturen, schnelle Konzeptänderungen und mit Schneidwerkzeugen schwer erreichbare Formen.
CNC-Bearbeitung hat häufig Vorteile bei engen Toleranzen, Präzisionsbohrungen, Dichtflächen, glatten Oberflächen, Eigenschaften von Knetwerkstoffen und üblichen technischen Metallen. Das Ergebnis hängt vom konkreten Verfahren und Bauteil ab.
Eine Roboterbaugruppe kann einen CNC-gefrästen Aluminiumrahmen und gedruckte Kabelkanäle aus Kunststoff kombinieren. Das Verfahren sollte für jedes Teil einzeln gewählt werden.
CNC-Kleinserien für Robotik
Roboterentwürfe entwickeln sich schnell, benötigen aber reale technische Werkstoffe und präzise Passungen. Typische Teile sind Gelenkgehäuse, Motorhalter, Lagergehäuse, Wellen, Winkel, Greiferkomponenten und Sensorhalter.
Ein Unternehmen kann mit zehn Systemen beginnen, anschließend 50 und später 200 benötigen. CNC-Bearbeitung unterstützt diese Schritte ohne frühe Festlegung auf Großserienwerkzeuge. Lagersitze, Motorausrichtung, Getriebemontage und Steifigkeit lassen sich mit den vorgesehenen Produktionsmaterialien prüfen.
CNC-Kleinserien für Medizinprodukte
Medizingeräteprojekte verbinden häufig kleine Mengen mit anspruchsvollen Präzisions- und Dokumentationsanforderungen. Komponenten umfassen Instrumententeile, Diagnosegerätegehäuse, Vorrichtungen, medizinische Roboterteile, Präzisionsverbinder, PEEK-Teile sowie Edelstahl- und Titankomponenten.
Neben Maßen können Materialrückverfolgbarkeit, Prüfberichte, Versionskontrolle, Oberflächenanforderungen und dokumentierte Prozesse wichtig sein. Die Anforderungen sind projektbezogen festzulegen; es handelt sich nicht um gewöhnliche Einzelprototypenfertigung.
CNC-Kleinserien für optische Geräte
Linsenhalter, optische Gehäuse, Justiertische, Rahmen, Spiegelhalter und Instrumentenstrukturen werden oft nur in Losen von 20 bis 100 Stück benötigt. Trotzdem können Bohrungsposition, Rechtwinkligkeit, Ebenheit und Montagebezüge die optische Ausrichtung entscheidend beeinflussen.
CNC-Bearbeitung verbindet geringen Formwerkzeugbedarf mit präziser Geometriekontrolle.
CNC-Kleinserien für industrielle Automatisierung
Sondermaschinen benötigen selten Verbrauchermengen. Ein Maschinenbauer braucht beispielsweise zwölf Aufspannplatten, 30 Aktuatorgehäuse, 50 besondere Winkel und einige Ersatzwellen.
Auch nach Inbetriebnahme entstehen wiederkehrende Ersatzteilbedarfe. Gespeicherte digitale Fertigungsdaten ermöglichen spätere Lose, sofern Revisionen und Prozessinformationen kontrolliert bleiben.
Wiederholaufträge erfordern Versionskontrolle
Ein Projekt kann 20 Teile im Januar, 50 geänderte Teile im März und 100 im Juli bestellen. Jedes Los muss die richtige Freigabeversion verwenden.
Zu kontrollieren sind Zeichnungsrevision, CAD-Version, Arbeitsanweisungen, Prüfkriterien und genehmigte Abweichungen. Ein maßlich perfektes Teil nach einer veralteten Zeichnung ist trotzdem falsch. Bei schnell laufenden Entwicklungsprogrammen ist dieser Punkt besonders wichtig.
Bauteile für geringere Kleinserienkosten gestalten
Fertigungsgerechtes Konstruieren kann Kosten senken, ohne die Funktion zu beeinträchtigen.
Unnötig enge Toleranzen vermeiden
Strenge Anforderungen auf funktionsrelevante Maße konzentrieren.
Innenradien nach Möglichkeit vergrößern
Kleine Innenradien verlangen kleinere, meist weniger steife und langsamere Fräser.
Unnötig tiefe Taschen vermeiden
Tiefe Taschen erhöhen Werkzeuglänge, Bearbeitungszeit und Ratterrisiko.
Praktikable Wandstärken verwenden
Sehr dünne Wände erfordern leichtere Schnitte und aufwendigere Spannung.
Bohrungen und Gewinde standardisieren
Standardwerkzeuge sind meist wirtschaftlicher als Sonderabmessungen.
Werkzeugzugang berücksichtigen
Spezielle Aufspannungen oder Sonderwerkzeuge können bei kleinen Losen stark ins Gewicht fallen.
Bei 100 Teilen wiederholen sich jede unnötige Bearbeitungssekunde und jede zusätzliche Prüfung über das gesamte Los. Kleine Konstruktionsänderungen können daher größere wirtschaftliche Wirkung entfalten als beim Einzelprototyp.
Bereits für die spätere Massenproduktion konstruieren?
Wenn ein Übergang zu Guss oder Spritzguss erwartet wird, sollte das spätere Verfahren früh berücksichtigt werden. Prototypen und Kleinserienteile müssen jedoch nicht jede Einschränkung des endgültigen Prozesses übernehmen.
Trennen Sie zwei Fragen: Was muss für die technische Validierung repräsentativ sein? Und: Was kann später für die Wirtschaftlichkeit der Großserie angepasst werden?
Ein gefrästes Kunststoffgehäuse kann Größe, Montage, Tastenposition und Elektronikintegration bestätigen, bevor Entformungsschrägen und andere Spritzgussdetails endgültig feststehen. So bleibt die Entwicklung beweglich.
Wann CNC-Kleinserien nicht die beste Lösung sind
Andere Verfahren können sinnvoller sein bei sehr hoher Jahresmenge, schlechter Materialausnutzung, nicht spanend herstellbaren Innenkanälen, blechgerechter Geometrie, dünnen Kunststoffschalen oder klaren Kostenvorteilen des Gießens bei größerer Menge.
Die Auswahl sollte Menge, Material, Geometrie, Toleranz, Lieferzeit und Gesamtkosten erfüllen, statt jedes Projekt in CNC-Bearbeitung zu zwingen.
Einen Lieferanten für CNC-Kleinserien auswählen
Bewerten Sie Angebote und Abnahmebedingungen getrennt von der Fertigungsplanung. Unser Einkaufsleitfaden zur CNC-Lieferantenauswahl behandelt Anfrageunterlagen, Lieferantenprüfung, Erstmusterfreigabe und Lieferbedingungen.
Beispiel: Von fünf Prototypen zu 300 Robotergehäusen
Ein Startup entwickelt ein Gelenkgehäuse aus 7075-Aluminium mit zwei Präzisionslagerbohrungen, Motoranschlüssen, Gewinden, Kabelkanälen und gekrümmter Außenkontur. Das folgende Beispiel zeigt eine mögliche Entwicklung.
Stufe 1: Fünf Prototypen
Die ersten Teile dienen Montage- und mechanischen Tests; Geschwindigkeit hat Vorrang. Weiche Spannbacken und eine übliche Prüfung können genügen. Ein Test zeigt, dass eine Anschlussöffnung um 3 mm verschoben werden muss. Das Modell wird ohne Verlust eines Formwerkzeugs geändert.
Stufe 2: 30 Validierungsteile
Die nächste Menge wird in vollständigen Robotern getestet. Die Lagerbohrungen werden genauer geprüft, weil Ausrichtungsabweichungen das Getriebe beeinflussen können. Eine wiederholbare Vorrichtung entsteht.
Stufe 3: 100 Pilotteile
Rüstzeit und Standzeit werden wichtiger. Mehrfachspannung kann die Fertigung verbessern. Kritische Maße werden während des Laufs geprüft, nicht nur am Ende.
Stufe 4: 300 Produktionsteile
Das Design ist stabil. Verbesserte Zykluszeiten zahlen sich aus; Werkzeugwechsel, Beladung, Prüfintervalle und Dokumentation werden standardisiert.
Das Teil bleibt CNC-gefertigt, doch die Fertigungsstrategie verändert sich mit der Menge deutlich.
Stückpreis und Produktionsrisiko gemeinsam bewerten
Ein beispielhafter Lieferantenvergleich zeigt 42 US-Dollar je Teil bei Anbieter A und 47 bei B. Der niedrigere Preis ist nicht automatisch wirtschaftlicher.
Bietet B stabilere Vorrichtungen, Erstmusterprüfung, kontrollierte Revisionen und schnelle technische Kommunikation, können fünf US-Dollar Mehrpreis gegenüber 100 falschen Teilen gering sein. Entwicklungsverzögerungen und gescheiterte Testaufbauten können die reinen Fertigungskosten weit übersteigen.
Vergleichen Sie Teilpreis, Werkzeugkosten, Entwicklungsaufwand, Prüfung, Lieferzeit, Ausschussrisiko, Änderungsflexibilität und Lagerrisiko.
Checkliste für die CNC-Kleinserienanfrage
| Anforderung | Benötigte Angaben |
|---|---|
| CAD-Daten | STEP oder ein anderes verwendbares 3D-Modell |
| Zeichnung | Kritische Maße, Form- und Lagetoleranzen, Hinweise |
| Material | Genaue Legierung oder Kunststoffsorte |
| Menge | Aktuelles Los und erwarteter Folgebedarf |
| Oberfläche | Optische und funktionale Anforderungen |
| Nachbearbeitung | Eloxieren, Beschichten, Wärmebehandlung, Passivieren usw. |
| Prüfung | FAI, Koordinatenmessbericht, kritische Maße |
| Revision | Freigegebene Zeichnungs- und CAD-Version |
| Funktionsmerkmale | Passungen, Dichtflächen, Lagersitze, Ausrichtung |
| Künftige Produktion | Erwartete Mengenentwicklung |
Ein erwartetes Folgelos von 300 Stück kann bereits bei einer ersten Bestellung über 20 Teile eine andere Vorrichtungsstrategie rechtfertigen.
Wie 6CNC CNC-Kleinserien plant
Bei 6CNC werden Kleinserien als Entwicklung des Fertigungsprozesses betrachtet. Die erste Prüfung berücksichtigt Geometrie, Material, Toleranzen, Menge, Verfahren, Spannung, Prüfanforderungen und erwartete Folgemengen.
Je nach Bauteil kommen CNC-Fräsen, Drehen, 5-Achs-Bearbeitung, Drehfräsen, Präzisionsschleifen, Drahterodieren oder ergänzende Prozesse infrage.
Bei frühen Prototypen stehen schnelle Rückmeldung und Designprüfung im Mittelpunkt. Für Kleinserien kann der Prozess zu wiederholbaren Vorrichtungen, kontrollierten Standzeiten, Erstmusterprüfung, fertigungsbegleitendem Messen und dokumentierter Qualitätskontrolle weiterentwickelt werden.
6CNC unterstützt kundenspezifische Präzisionsteile vom Prototyp zur Kleinserie, unter anderem für Robotik, Medizintechnik, Optik, Luftfahrt, Halbleiteranlagen, Automatisierung, Energie, Fahrzeugtechnik und Marine.
Ziel ist eine praktikable Produktionsroute, die mit Änderungen an Design, Mengen und wirtschaftlichen Anforderungen umgehen kann.
Fazit
CNC-Kleinserien schließen die Lücke zwischen Entwicklung und Massenproduktion und ermöglichen einsatzfähige Teile, während das Produkt weiter erprobt wird. Entwürfe können sich ändern, Mengen schrittweise wachsen und Werkstoffe sowie Toleranzen unter realen Bedingungen geprüft werden.
Mit steigender Menge muss auch der Prozess reifen: Vorrichtungen, Standzeit, Prüfung während der Fertigung und Versionskontrolle werden entscheidend. Das Ziel verändert sich vom einzelnen guten Teil zur stabilen Herstellung des gesamten Loses.
Senden Sie 6CNC CAD-Daten, Zeichnungen, Werkstoff, aktuelle Menge und erwarteten Bedarf. Unser Team kann eine geeignete Route für Prototypen und Kleinserien bewerten.
CAD-Dateien senden → Angebot für CNC-Kleinserien anfordern
Häufig gestellte Fragen
Welche Mengen gelten als CNC-Kleinserie?
Es gibt keine universelle Grenze. Je nach Komplexität, Material, Bearbeitungszeit und Jahresbedarf reichen Lose häufig von wenigen bis zu mehreren Hundert Teilen.
Was unterscheidet Prototypenbearbeitung von Kleinserienfertigung?
Prototypen prüfen Design und Funktion. Kleinserien benötigen zusätzlich wiederholbare Spannung, Prozesskontrolle, Werkzeugstandzeitmanagement und konsistente Prüfung mehrerer Teile.
Wie viele CNC-Teile sollte ich gleichzeitig bestellen?
Die geeignete Losgröße hängt von Rüstkosten, Bedarf, Änderungsrisiko, Lagerhaltung und Stückpreis ab. Bei veränderlichem Design reduzieren kleinere gestaffelte Lose häufig das Risiko.
Wird CNC-Bearbeitung bei größeren Mengen günstiger?
Meist sinkt der durchschnittliche Stückpreis, weil Programmierung, Rüsten und Vorrichtungen auf mehr Teile verteilt werden. Maschinenzeit, Material, Werkzeuge und Prüfung bilden jedoch eine Kostengrenze.
Wann sollte ich von CNC-Bearbeitung zu Spritzguss wechseln?
Wenn Kunststoffmenge und Designstabilität die Forminvestition rechtfertigen. Eine feste Schwelle gibt es nicht; Größe, Komplexität, Material, Werkzeugkosten und Bearbeitungszeit bestimmen die Wirtschaftlichkeit.
Sind CNC-Kleinserien für einsatzfähige Endprodukte geeignet?
Ja. Viele Industrie-, Medizin-, Robotik-, Luftfahrt-, Optik- und Automatisierungsteile bleiben dauerhaft CNC-gefertigt, weil ihre Jahresmengen keine Großserienwerkzeuge rechtfertigen.
Welche Werkstoffe eignen sich?
Unter anderem Aluminium, Edelstahl, Titan, Kohlenstoff- und legierte Stähle, Messing, Kupfer, PEEK, POM/Delrin, Nylon, PTFE, PC und weitere technische Kunststoffe.
Warum ist eine Erstmusterprüfung sinnvoll?
Sie bestätigt vor Freigabe des Loses, dass Aufspannung, Werkzeuge, Programm und Prüfverfahren ein zeichnungsgerechtes Teil erzeugen.
Sind wiederkehrende Bestellungen möglich?
Ja. Stabile Vorrichtungen, kontrollierte Arbeitsanweisungen, Versionsmanagement und dokumentierte Prüfungen unterstützen die Übereinstimmung zwischen Losen.
Helfen fünf Achsen bei kleinen Mengen?
Ja, besonders bei komplexen mehrseitigen Teilen. Weniger Aufspannungen und besondere Vorrichtungen können wirtschaftlich sein, wenn sich aufwendige Produktionswerkzeuge nicht rechnen.
Was sollte eine Angebotsanfrage enthalten?
3D-Modell, technische Zeichnung, Werkstoff, aktuelle und erwartete Menge, Oberflächen, Nachbearbeitung, Toleranzen, Form- und Lagetoleranzen sowie Prüfanforderungen.


