
El mecanizado CNC de bajo volumen ocupa una etapa importante del desarrollo: el diseño ha superado el prototipo único, pero todavía no está listo para la producción masiva, o quizá nunca necesite grandes cantidades.
Una empresa puede necesitar 10 carcasas de aluminio para validación, 50 soportes de acero inoxidable para una máquina piloto, 200 componentes de PEEK para desarrollar un dispositivo médico o 500 piezas robóticas para el lanzamiento. Ya no basta con demostrar que se puede fabricar una pieza. Hay que repetir dimensiones, controlar calidad y mantener un coste razonable sin invertir prematuramente en moldes, matrices o automatización de gran volumen. Consulte cómo materiales, sellado e inspección determinan el proceso en nuestra guía de mecanizado CNC en la industria energética.
El CNC permite pasar de modelos CAD y planos a piezas metálicas y plásticas aptas para el uso previsto. Las revisiones pueden incorporarse con rapidez y las cantidades crecer progresivamente. Una misma ruta puede atender prototipos, pruebas de ingeniería, producción puente, repuestos y pedidos recurrentes de series cortas. Consulte cómo materiales, sellado e inspección determinan el proceso en nuestra guía de mecanizado CNC para energías renovables.
Sin embargo, no consiste simplemente en hacer «unas pocas piezas CNC». Al aumentar la cantidad, importan más el utillaje, la vida de herramienta, el control del proceso, la frecuencia de inspección, las revisiones y la repetibilidad. Esta guía explica su función, costes, planificación y límites.
¿Qué es el mecanizado CNC de bajo volumen?
Es la fabricación de cantidades relativamente pequeñas mediante fresado, torneado, cinco ejes, torneado-fresado, rectificado, electroerosión y procesos relacionados. No existe una cantidad universal que lo defina.
Veinte piezas pueden constituir un lote de producción en un proyecto. Quinientas pueden seguir siendo pocas para un componente especializado con demanda anual limitada. En fabricación personalizada, los pedidos suelen abarcar desde pocas unidades hasta varios cientos; el intervalo económico depende de geometría, tamaño, material, tolerancias, tiempo de ciclo y frecuencia de repetición.
La diferencia principal es el enfoque. Un prototipo único admite más ajustes manuales. Un lote recurrente de 100 piezas exige montajes, correcciones de herramienta e inspecciones repetibles.
Prototipado CNC → Producción de bajo volumen o series cortas → Producción a escala
Las tres etapas pueden utilizar CNC, pero sus prioridades son diferentes.
Prototipado frente a producción CNC de bajo volumen
El prototipado busca aprender: comprobar ensamblaje, tolerancias realistas, espacio disponible, resistencia del material y funcionamiento. Para una o dos unidades pueden aceptarse utillajes provisionales, mediciones manuales o más tiempo de preparación.
En una serie corta aparece otra pregunta: ¿Puede repetirse la pieza sin ajustes excesivos?
Para dos carcasas de articulación robótica de aluminio 7075, el operario puede dedicar tiempo adicional a alinear cada bloque, ajustar correcciones y verificar alojamientos de rodamiento individualmente. Repetirlo 150 veces sería ineficiente e introduciría variación.
La producción puede necesitar mordazas blandas mecanizadas, referencias reutilizables, rutinas de palpado, límites de vida de herramienta, inspección de primera pieza, controles periódicos e instrucciones normalizadas. El CAD puede permanecer igual mientras el proceso madura.
¿Qué cantidades tienen sentido?
No hay un punto de equilibrio universal. Conviene pensar en etapas de producción. Estos intervalos son orientativos, no definiciones estrictas.
| Cantidad de ejemplo | Uso habitual | Prioridad de fabricación |
|---|---|---|
| 1–5 piezas | Prototipo o prueba de concepto | Rapidez y validación del diseño |
| 5–20 piezas | Ensayo de ingeniería | Función y repetibilidad |
| 20–100 piezas | Lote piloto o preproducción | Estabilidad e inspección |
| 100–300 piezas | Serie corta | Eficiencia de utillajes y vida de herramienta |
| 300–600+ piezas | Bajo volumen recurrente | Tiempo de ciclo y control del proceso |
Un componente aeroespacial grande de titanio con ciclos largos puede seguir siendo apropiado para CNC en cantidades muy inferiores a 100. Un soporte sencillo de aluminio puede mecanizarse económicamente por encima de 600 unidades.
La complejidad pesa más que la cifra aislada. La estrategia debe evolucionar con la cantidad.
Su lugar en el ciclo de vida del producto
Las series cortas no sirven únicamente como transición hacia la producción masiva.
Validación de ingeniería
Los primeros ensayos suelen necesitar los materiales previstos. Un modelo plástico impreso puede confirmar la forma, pero no necesariamente reproduce rigidez, resistencia térmica, resistencia de roscas, desgaste o superficie del componente metálico final.
El CNC permite ensayar el comportamiento real. Por ejemplo, una empresa de automatización puede fabricar diez ejes de inoxidable y sus carcasas de aluminio para comprobar ajuste de rodamientos y alineación bajo cargas de funcionamiento.
Verificación y validación del diseño
Tras comprobar la función básica, suelen necesitarse decenas de conjuntos para dispositivos médicos, robots, instrumentos ópticos, maquinaria industrial o electrónica.
Si 30 unidades se comportan de manera diferente por variaciones excesivas en las piezas, resulta difícil separar un problema de diseño de uno de fabricación. Por eso ya se necesita disciplina de producción.
Producción piloto
Un lote piloto permite comprobar fabricación, ensamblaje, embalaje, respuesta del cliente y funcionamiento en campo antes de ampliar volumen. Un fabricante robótico puede lanzar inicialmente 100 sistemas. Mecanizar sus estructuras evita invertir en herramientas dedicadas antes de confirmar demanda y estabilidad del diseño.
Producción puente
Una carcasa prevista para inyección puede necesitar varias semanas de desarrollo de molde. Las primeras 100 o 200 unidades pueden mecanizarse mientras termina el utillaje, si la geometría lo permite. El CNC cubre así la distancia entre desarrollo y producción masiva.
Producción final de bajo volumen
Equipos médicos especializados, óptica, automatización, instrumentos científicos, sistemas marinos, equipos aeroespaciales y maquinaria personalizada pueden mantenerse en decenas o cientos de unidades anuales. El CNC puede ser su proceso definitivo durante toda la vida del producto.
Por qué resulta útil
Su ventaja principal es la flexibilidad con materiales de producción y control dimensional.
No requiere un molde o matriz específico
El CNC utiliza movimientos programados. Modificar una característica puede exigir actualizar CAM o el utillaje, pero normalmente no obliga a fabricar un molde completamente nuevo.
Si un ensayo indica que un taladro debe desplazarse 2 mm, pueden revisarse modelo y programa. Esto reduce el riesgo financiero de las primeras decisiones.
Materiales de producción desde el principio
Aluminio, acero inoxidable, titanio, cobre, latón y plásticos técnicos permiten validar antes el comportamiento del producto real.
Incrementos graduales de cantidad
En vez de saltar de cinco prototipos a 5.000 unidades, un proyecto puede avanzar así:
5 prototipos → 30 piezas de validación → 100 piezas piloto → 300 piezas de lanzamiento
Ingeniería y compras disponen de más oportunidades para aprender antes de comprometer capital.
Menor exposición a cambios de diseño
Ensamblaje, ensayos de duración, revisión regulatoria, comentarios de clientes y uso real pueden exigir modificaciones. Las series cortas CNC facilitan incorporarlas.
No es simplemente prototipado con más unidades
Al aumentar el volumen, el proceso debe ser más sistemático. Una carcasa óptica de aluminio en lotes de 100 puede incluir un alojamiento de lente preciso, roscas, una superficie de referencia óptica y un exterior cosmético.
Fabricar bien la primera no garantiza que las otras 99 coincidan. Se desgastan herramientas, se acumulan virutas, cambia la temperatura, se sustituyen filos, varía el material y se ajustan correcciones.
El desafío pasa de demostrar viabilidad a controlar repetibilidad.
La estrategia de sujeción cambia con la cantidad
Una mordaza general o un utillaje temporal puede bastar para una pieza. Con más unidades, la carga y alineación ganan importancia.
Ocho minutos por componente son 16 minutos para dos prototipos. Para 200 piezas superan 26 horas antes de contar el corte. Un utillaje específico o unas mordazas mecanizadas podrían reducir la carga a dos minutos. La inversión inicial puede compensar entonces.
Equilibrar coste y flexibilidad
Las series cortas normalmente no justifican herramientas de producción extremadamente caras. Pueden emplearse mordazas blandas, placas modulares, pasadores de localización, sistemas de punto cero, vacío, torres reutilizables y sujeción de cuatro o cinco ejes.
El objetivo es localizar de forma repetible con un coste razonable, no maximizar la automatización.
Por qué cinco ejes ayudan en lotes pequeños
Una carcasa compleja puede necesitar cuatro o cinco montajes en tres ejes. Para solo 30 piezas, desarrollar cinco utillajes específicos quizá no tenga sentido.
Cinco ejes pueden completar muchas características en uno o dos montajes con sujeción más sencilla. Aunque su tarifa horaria sea superior, el coste total puede bajar por menos utillajes, preparación, manipulación, transferencias de referencias e inspección. Es especialmente relevante en componentes de varias caras y bajo volumen.
Materiales para producción CNC de bajo volumen
El CNC admite muchos materiales aptos para producción sin moldes dedicados.
Aluminio
Combina mecanizabilidad, baja densidad, resistencia a la corrosión y resistencia mecánica útil. Son habituales 6061, 7075, 2024 y 5052. Se utilizan en robótica, óptica, electrónica, utillajes, aeronáutica y automatización.
Acero inoxidable
304, 316, 17-4PH y 416 se emplean cuando importan corrosión, resistencia, higiene o desgaste. Ejemplos: equipos médicos, componentes de fluidos, ejes, válvulas, soportes y herrajes industriales.
Titanio
Es más caro y exigente de mecanizar, pero para pocas unidades puede resultar atractivo frente a herramientas de fundición o forja. Se utiliza en medicina, aeronáutica, aplicaciones marinas y equipos de alto rendimiento.
Plásticos de ingeniería
PEEK, POM/Delrin, PTFE, nailon y PC sirven para aislamiento eléctrico, piezas de baja fricción, equipos médicos, semiconductores, utillajes, prototipos y componentes finales de poca cantidad. Mecanizarlos evita invertir en inyección cuando el volumen es limitado.
Las tolerancias importan más al aumentar la cantidad
Se pueden conseguir tolerancias estrechas, pero deben aplicarse donde lo exige la función. Exigirlas sin necesidad aumenta tiempo de corte, selección de herramientas, acabado adicional, inspección y riesgo de rechazo en cada pieza.
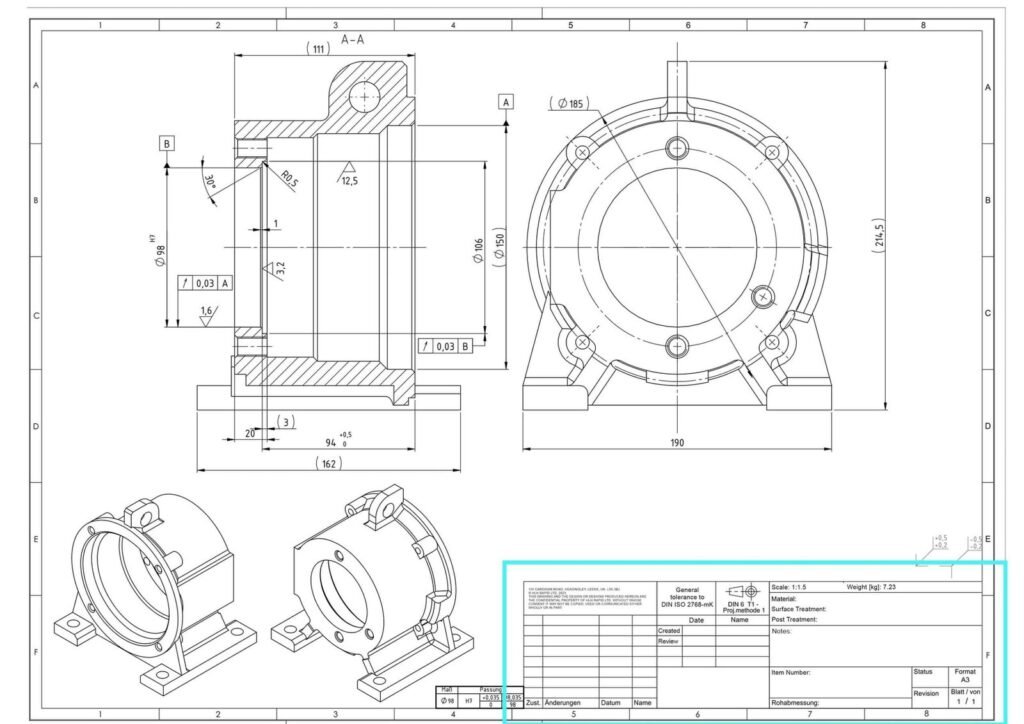
Si una carcasa necesita un ajuste preciso únicamente en un alojamiento de rodamiento, no hace falta imponerlo a todo el exterior. Un plano adecuado distingue alojamiento ajustado, planitud de la referencia, posición del patrón de agujeros y tolerancia general del perfil cosmético.
Así se concentra el esfuerzo en características que aportan valor funcional.
La importancia de la inspección de primera pieza
Antes de liberar todo el lote, la primera pieza terminada debe confirmar el proceso. La First Article Inspection o FAI puede verificar dimensiones críticas, referencias, tolerancias geométricas, material, superficies, roscas y uniones.
Si 100 piezas incluyen un alojamiento con tolerancia ilustrativa de ±0,015 mm, conviene comprobarlo antes de mecanizarlas todas. La primera pieza proporciona un punto de control temprano para ingeniería y calidad.
Tras aprobar el proceso, se continúa con inspecciones periódicas según criticidad y estabilidad.
Inspección durante el proceso para evitar rechazos de lote
La inspección final indica si la pieza terminada cumple. La inspección en proceso revela si la fabricación empieza a desviarse.
En 200 carcasas de aluminio, el desgaste puede modificar gradualmente el ancho de una cajera crítica. Las primeras 50 pueden estar dentro de tolerancia y las siguientes acercarse al límite. Medir solo al terminar las 200 detectaría el problema demasiado tarde.
Los controles periódicos permiten observar tendencias y corregir antes. Pueden utilizarse palpado en máquina, medición por coordenadas, alesómetros, micrómetros, pasadores calibrados, medición óptica y rugosímetros.
No todas las dimensiones necesitan la misma frecuencia. Las críticas y sensibles al desgaste merecen mayor atención.
Gestionar la vida de herramienta
El desgaste puede influir poco en dos piezas y mucho en 300. Modifica diámetros, posición de paredes, alojamientos, acabado y rebabas.
Pueden establecerse límites previstos de vida útil y sustituir una herramienta de acabado tras una cantidad definida de componentes, antes de que falle o dañe piezas. Es especialmente útil en inoxidable, titanio, materiales endurecidos y características de tolerancia estrecha.
Qué determina el coste
El tiempo de corte es solo una parte del precio.
Programación
CAM y planificación suelen ser costes fijos. Una pieza compleja de cinco ejes puede exigir varias horas tanto para dos como para 100 unidades. A mayor cantidad, se distribuyen entre más piezas.
Preparación
Instalar utillajes, cargar herramientas, establecer referencias y verificar la primera pieza también genera costes repartidos por lote.
Tiempo de mecanizado
En condiciones comparables, una pieza con 45 minutos de husillo cuesta más que otra con ocho minutos.
Material
Titanio, cobre, grandes bloques de aluminio y PEEK pueden tener un peso importante. Importa aprovechar el material.
Herramientas
Los materiales difíciles y las tiradas largas aumentan el consumo.
Inspección
Un informe detallado de coordenadas requiere más trabajo que comprobar un soporte de tolerancia general con instrumentos de taller.
Operaciones secundarias
Anodizado, pasivado, recubrimientos, tratamiento térmico, rectificado, marcado láser y ensamblaje afectan al precio final.
Por qué suele bajar el precio unitario
Un ejemplo simplificado utiliza 300 dólares de programación y preparación más 40 dólares de material y mecanizado por pieza. Es un cálculo ilustrativo, no una cotización.
Una unidad costaría 340 dólares. Con diez, la contribución fija sería de 30 dólares por pieza; con 100, de tres dólares. Esto explica las diferencias habituales entre cotizaciones de una, diez, 50 y 100 unidades.
La reducción no continúa indefinidamente. Tiempo de máquina, material, herramientas, inspección y operaciones secundarias acaban dominando. Con suficiente volumen, otro proceso puede ser más económico.
CNC frente a moldeo por inyección
Para plásticos, el CNC suele ofrecer poca inversión en herramientas dedicadas, comienzo rápido y revisiones sencillas, pero un coste unitario relativamente alto. La inyección exige un molde y mayor plazo inicial, pero puede proporcionar costes unitarios bajos a gran volumen.
Para 50 piezas de POM, mecanizar puede compensar claramente. Para 50.000 anuales, la inyección puede ser más atractiva. Entre ambos extremos influyen tamaño, complejidad, material, coste de molde, tiempo de mecanizado y estabilidad del diseño.
No existe una cantidad universal a partir de la cual la inyección sea automáticamente más barata.
CNC frente a fundición a presión
La fundición a presión fabrica aluminio y zinc complejos de forma eficiente a gran escala, pero exige herramientas dedicadas.
El CNC suele encajar con cantidades bajas, cambios probables, tolerancias de mecanizado estrechas, propiedades deseadas de material trabajado y necesidad de lanzamiento rápido.
Con más volumen, fundición y mecanizado de acabado pueden resultar más económicos. Una evolución posible es:
Pieza mecanizada desde bloque → preforma de fundición a presión con mecanizado final
CNC frente a impresión 3D en cantidades bajas
La fabricación aditiva resulta atractiva para geometrías internas complejas, estructuras reticulares ligeras, iteración rápida y formas difíciles de alcanzar con herramientas de corte.
El CNC suele tener ventajas en tolerancias ajustadas, alojamientos precisos, caras de sellado, superficies lisas, propiedades de materiales trabajados y metales de ingeniería convencionales. La comparación depende del proceso concreto.
Ambos pueden combinarse: una estructura robótica de aluminio CNC con guías de cable impresas en polímero. La elección debe hacerse pieza por pieza.
Series cortas para robótica
Los robots evolucionan rápidamente, pero necesitan materiales reales y ajustes precisos. Son habituales carcasas de articulación, soportes de motor, alojamientos de rodamiento, ejes, soportes, componentes de efectores finales y montajes de sensores.
Una empresa puede pasar de diez sistemas a 50 y después a 200. El CNC permite evolucionar sin comprometerse pronto con herramientas dedicadas. Ajustes de rodamiento, alineación de motor, interfaces de reductora y rigidez se prueban con los materiales previstos.
Series cortas para dispositivos médicos
Estos programas suelen combinar cantidades bajas con exigencias de precisión y documentación. Incluyen piezas de instrumental, carcasas de diagnóstico, utillajes, componentes robóticos médicos, conectores precisos, PEEK y elementos de inoxidable o titanio.
Además de dimensiones, pueden importar trazabilidad de material, informes, revisiones, superficies y procesos documentados. Los requisitos deben definirse para cada proyecto; no es lo mismo que un prototipo único ordinario.
Series cortas para equipos ópticos
Monturas de lentes, carcasas, plataformas de alineación, marcos, soportes de espejo y estructuras de instrumentos suelen requerir solo 20–100 unidades. Aun así, posición de agujeros, perpendicularidad, planitud y referencias de montaje pueden afectar a la alineación óptica.
El CNC combina poca inversión en moldes con control geométrico preciso.
Series cortas para automatización industrial
La maquinaria personalizada rara vez necesita cantidades de consumo masivo. Un constructor puede requerir 12 placas de utillaje, 30 carcasas de actuador, 50 soportes especiales y algunos ejes de repuesto.
Después de la puesta en servicio pueden necesitarse nuevos repuestos. Conservar los datos digitales ayuda a repetir lotes, siempre que se controlen revisiones e instrucciones.
Los pedidos repetidos necesitan control de revisiones
Un cliente puede solicitar 20 piezas en enero, 50 revisadas en marzo y 100 en julio. Hay que garantizar que cada pedido utilice la versión aprobada.
Deben controlarse plano, CAD, instrucciones de fabricación, criterios de inspección y desviaciones autorizadas. Una pieza dimensionalmente perfecta fabricada con un plano obsoleto sigue siendo incorrecta. Esto importa especialmente en desarrollos rápidos.
Diseñar para reducir el coste de series cortas
El diseño para fabricación puede reducir costes sin perjudicar la función.
Evitar tolerancias estrechas innecesarias
Reservarlas para dimensiones funcionales.
Aumentar radios interiores cuando sea posible
Radios pequeños requieren fresas pequeñas, normalmente menos rígidas y más lentas.
Evitar cajeras innecesariamente profundas
Aumentan longitud de herramienta, tiempo y riesgo de vibración.
Mantener espesores de pared prácticos
Las paredes muy finas exigen cortes ligeros y sujeción cuidadosa.
Normalizar agujeros y roscas
Las herramientas estándar suelen costar menos que las dimensiones especiales.
Facilitar el acceso de herramientas
Un montaje o herramienta especial puede encarecer mucho un lote pequeño.
Cada segundo innecesario y cada inspección adicional se repiten 100 veces en un lote de 100. Por eso pequeños cambios pueden aportar más ahorro que en un prototipo.
¿Diseñar ya para una futura producción masiva?
Si se prevé pasar a fundición o inyección, conviene considerar pronto ese proceso. Sin embargo, prototipos y series cortas no siempre necesitan reproducir todas sus limitaciones.
Separe dos objetivos: ¿Qué debe ser representativo para validar ingeniería? Y: ¿Qué puede rediseñarse después para la economía de grandes series?
Una carcasa plástica mecanizada permite validar tamaño, montaje, botones e integración electrónica antes de cerrar ángulos de desmoldeo y detalles de inyección. Esto evita fijar prematuramente el diseño mediante herramientas costosas.
Cuándo el CNC de bajo volumen no es la mejor opción
Otros procesos pueden convenir con demanda anual muy alta, mal aprovechamiento del material, conductos internos imposibles de mecanizar, geometría adecuada para chapa, carcasas plásticas delgadas o ventajas claras de fundición a escala.
El proceso debe cumplir cantidad, material, geometría, tolerancias, plazo y coste total; no todos los proyectos deben forzarse al CNC.
Elegir un proveedor
Una vez definido el plan de producción, evalúe por separado ofertas y condiciones de aceptación. Consulte la guía de compras para seleccionar un proveedor CNC para preparar solicitudes, comprobar capacidades y acordar primera pieza y entrega.
Ejemplo: de 5 prototipos a 300 carcasas robóticas
Una empresa desarrolla una articulación con carcasa de aluminio 7075, dos alojamientos de rodamiento, interfaces de motor, roscas, canales de cable y exterior curvo. El ejemplo muestra una posible evolución.
Etapa 1: Cinco prototipos
Se destinan a montaje y ensayos mecánicos; importa la rapidez. Mordazas blandas e inspección habitual pueden bastar. Los ensayos indican que un conector debe desplazarse 3 mm y se actualiza el CAD sin perder un molde.
Etapa 2: Treinta piezas de validación
Se prueban en robots completos. Se presta más atención a los alojamientos porque su alineación afecta a la reductora. Se desarrolla una sujeción repetible.
Etapa 3: Cien piezas piloto
Preparación y vida útil cobran importancia. Puede introducirse sujeción de varias piezas. Las dimensiones críticas se comprueban durante el lote y no solo al final.
Etapa 4: Trescientas piezas de producción
El diseño es estable. Mejorar el ciclo aporta más valor. Se normalizan cambios de herramienta, carga, intervalos de inspección y documentación.
La pieza sigue siendo CNC durante todas las etapas, pero cambia considerablemente la estrategia.
Coste y riesgo de producción
Un ejemplo de compra compara 42 dólares por pieza del proveedor A con 47 del B. El menor precio no implica siempre menor coste total.
Si B ofrece sujeción estable, FAI, mejores revisiones y comunicación técnica rápida, cinco dólares adicionales pueden ser poco frente a recibir 100 piezas incorrectas. Retrasos de desarrollo y ensayos fallidos pueden costar más que el propio mecanizado.
Compare precio, utillajes, tiempo de ingeniería, inspección, plazo, rechazos, flexibilidad de revisión e inventario.
Lista para solicitar una cotización
| Requisito | Qué indicar |
|---|---|
| CAD | STEP u otro modelo 3D utilizable |
| Plano | Dimensiones críticas, tolerancias geométricas y notas |
| Material | Aleación o grado de polímero exacto |
| Cantidad | Lote actual y volúmenes futuros previstos |
| Superficie | Requisitos cosméticos y funcionales |
| Procesos secundarios | Anodizado, recubrimiento, tratamiento térmico, pasivado, etc. |
| Inspección | FAI, informe de coordenadas y dimensiones críticas |
| Revisión | Versiones aprobadas de plano y CAD |
| Función | Ajustes, sellado, rodamientos y alineación |
| Producción futura | Previsión de aumento de cantidad |
Saber que después de 20 piezas podrían pedirse otras 300 puede justificar una estrategia de utillaje diferente desde el principio.
Cómo plantea 6CNC la producción de bajo volumen
En 6CNC se planifica como una progresión de fabricación. La revisión inicial considera geometría, material, tolerancias, cantidad, proceso, sujeción, inspección y volumen futuro.
Según la pieza, pueden emplearse fresado, torneado, cinco ejes, torneado-fresado, rectificado de precisión, electroerosión por hilo y procesos complementarios.
En los primeros prototipos se priorizan respuesta rápida y validación. Al avanzar a series cortas, pueden incorporarse utillajes repetibles, vida útil controlada, FAI, medición en proceso y calidad documentada.
6CNC apoya piezas de precisión personalizadas desde prototipos hasta series cortas para robótica, medicina, óptica, aeronáutica, semiconductores, automatización, energía, automoción, marina y otras aplicaciones de ingeniería.
El objetivo es mantener una ruta práctica mientras evolucionan diseño, cantidades y necesidades comerciales.
Conclusión
El CNC de bajo volumen conecta desarrollo y producción y permite utilizar componentes reales mientras el producto sigue evolucionando. Se pueden revisar diseños, aumentar cantidades por etapas y validar materiales y tolerancias en condiciones representativas.
Con más piezas, debe madurar el proceso. Utillajes, vida de herramienta, inspección durante la fabricación y revisiones se vuelven esenciales. El objetivo deja de ser una pieza buena y pasa a ser un lote estable.
Envíe a 6CNC CAD, planos, material, cantidad actual y demanda prevista. Nuestro equipo puede revisar una ruta práctica para prototipos y series cortas.
Enviar archivos CAD → Solicitar cotización de mecanizado CNC de bajo volumen
Preguntas frecuentes
¿Qué cantidad se considera bajo volumen?
No existe una definición universal. Suele abarcar desde pocas piezas hasta varios cientos por lote, según complejidad, material, ciclo y demanda anual.
¿Qué diferencia hay entre prototipado y producción de bajo volumen?
El prototipado verifica diseño o función. La producción añade sujeción repetible, control del proceso, gestión de herramientas e inspección consistente entre piezas.
¿Cuántas piezas debería pedir a la vez?
Depende de preparación, demanda futura, riesgo de revisión, inventario y precio. Mientras cambia el diseño, pedidos pequeños y escalonados pueden reducir riesgo.
¿Baja el precio CNC al aumentar la cantidad?
Normalmente sí: programación, preparación y utillajes se reparten. Sin embargo, máquina, material, herramientas e inspección establecen un suelo de coste.
¿Cuándo pasar del CNC a la inyección?
Cuando el volumen de plástico y la estabilidad del diseño justifican el molde. No hay una cifra fija: influyen tamaño, complejidad, material, coste de molde y tiempo de mecanizado.
¿Sirve para piezas de uso final?
Sí. Muchas piezas industriales, médicas, robóticas, aeroespaciales, ópticas y de automatización siguen siendo CNC toda su vida por su demanda limitada.
¿Qué materiales se pueden utilizar?
Aluminio, inoxidable, titanio, aceros al carbono y aleados, latón, cobre, PEEK, POM/Delrin, nailon, PTFE, policarbonato y otros plásticos técnicos.
¿Por qué resulta útil la FAI?
Confirma que montaje, herramientas, programa e inspección pueden producir una pieza conforme antes de liberar el lote completo.
¿Se pueden repetir pedidos?
Sí. Utillajes estables, instrucciones controladas, revisiones e inspecciones documentadas ayudan a mantener consistencia entre lotes.
¿Cinco ejes son útiles en series cortas?
Sí. Reducen montajes y utillajes dedicados en piezas complejas de varias caras, especialmente si la cantidad no justifica herramientas de producción elaboradas.
¿Qué enviar para una cotización?
Modelo CAD 3D, plano, material, cantidades actual y futura, superficies, operaciones secundarias, tolerancias dimensionales y geométricas y requisitos de inspección.


