
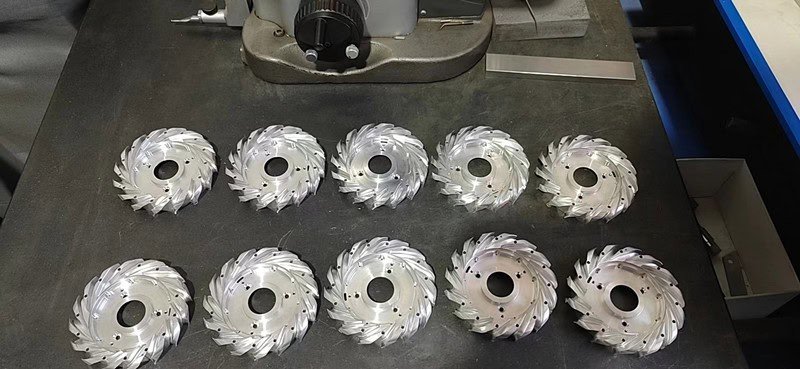
Eigene CNC-Anlagen geben Entwicklungsteams große Flexibilität.
Vorrichtungen intern fertigen, Prototypen ohne Lieferantenwartezeit ändern, Ersatzteile schnell herstellen und sensible Entwicklung im Haus halten.
Es besteht jedoch ein Unterschied zwischen einer Maschine, die ein Merkmal schneiden kann und einem Prozess, der es wiederholt toleranzgerecht mit akzeptabler Oberfläche fertigt.
Bei anspruchsvolleren Teilen wird das sichtbar.
Ein Teil kann Fünfachszugang, eng verbundene Bezüge, dünne freie Wände, tiefe Innenmerkmale, schwierige Materialien, enge Geometrie oder chargenweit stabile Maße verlangen.
Dann lautet die Frage nicht mehr:
„Kann unsere Maschine dieses Material entfernen?“
Hilfreicher ist:
„Kann unser Gesamtprozess dieses Teil zuverlässig fertigen?“
Die folgenden zehn Aufgaben zeigen typische Grenzen interner CNC-Ausstattung und technische Entscheidungskriterien für Eigenfertigung oder Speziallieferanten.
Wann wird ein CNC-Teil intern zu komplex?
Komplexität bestimmt sich nicht durch die Merkmalsanzahl.
50 wenig anspruchsvolle Bohrungen können einfacher sein als ein Gehäuse mit zwei Lagerbohrungen und strengen Lage-, Zylinderform- und Koaxialitätsvorgaben.
Die Schwierigkeit entsteht meist durch zusammenwirkende Variablen:
| Bearbeitungsaufgabe | Ursache der Schwierigkeit |
|---|---|
| Enge Toleranzen | Verschleiß, Wärmeausdehnung, Maschinenpräzision und Messung |
| Komplexe Geometrie | Werkzeugzugang, Kollisionsvermeidung und Orientierungen |
| Dünne Wände | Durchbiegung, Vibration und Restspannung |
| Tiefe Hohlräume | Auskragung, Spanabfuhr und Rattern |
| Schwierige Werkstoffe | Wärme, Schnittkräfte und schneller Verschleiß |
| Mehrere kritische Bezüge | Fehlerakkumulation zwischen Aufspannungen |
| Feine Oberflächen | Bahn, Schnittstabilität und Folgefinish |
| Kleine Präzisionsmerkmale | Rundlauf, Werkzeugbruch und Messgrenzen |
| Große Präzisionsteile | Verfahrwege, Steifigkeit und Wärmestabilität |
| Wiederholte Kleinserien | Prozesskontrolle und Wiederholbarkeit |
Die Werkzeugmaschine ist nur ein Teil der Fähigkeit.
CAM, Werkzeuge, Spannung, Antasten, Messgeräte, Erfahrung und Prozesskontrolle können ebenso wichtig sein.
1. Fünfachsteile mit Merkmalen auf mehreren Seiten
Ein Dreiachszentrum kann sehr anspruchsvolle Teile herstellen.
Probleme entstehen bei wichtigen Merkmalen in mehreren Richtungen.
Ein Robotergelenkgehäuse kann besitzen:
- geneigte Befestigungslöcher;
- kreuzende Bohrungen;
- gekrümmte Außenflächen;
- innere Taschen;
- Lagersitze auf verschiedenen Achsen;
- Steckverbinderöffnungen auf mehreren Seiten.
Eine 3-Achs-Maschine kann dies eventuell fertigen, benötigt aber fünf, sechs oder mehr Aufspannungen.
Jedes Umpositionieren bringt eine weitere Fehlerquelle.
Bezugsübertragung wird schwieriger, Vorrichtungen müssen genau positionieren, bearbeitete Flächen werden Spannflächen. Kleine Fehler addieren sich, bis Beziehungen die Zeichnung verfehlen.
Warum fünf Achsen die Rechnung verändern
Ein Zentrum für 5-Achs-Bearbeitung orientiert das Werkstück zum Werkzeug ohne wiederholtes Entnehmen.
Je nach Geometrie ermöglicht das:
- mehrere Seiten in einer Spannung;
- kürzere Werkzeuge;
- mehr Werkzeugsteifigkeit;
- weniger Bezugsübertragungen;
- bessere Lagebeziehungen;
- leichtere Bearbeitung zusammengesetzter Winkel und Konturen.
Fünfachsbearbeitung garantiert nicht automatisch Genauigkeit.
Gute Vorrichtungen, Kalibrierung, CAM und Prüfung bleiben nötig.
Bei kritischen Beziehungen über mehrere Orientierungen vereinfacht weniger Umspannen den Prozess aber erheblich.
Häufig begünstigte Bauteile
Typische Beispiele:
- Luftfahrtstrukturen;
- Medizininstrumentenkörper;
- Robotergelenke;
- Optikhalter;
- Laufräder;
- Turbinenteile;
- komplexe Verteiler;
- Halbleiteranlagenkomponenten.
Braucht die interne Fertigung viele Sondervorrichtungen nur für den Seitenzugang, lohnt eine Prüfung externer Fünfachsfertigung.
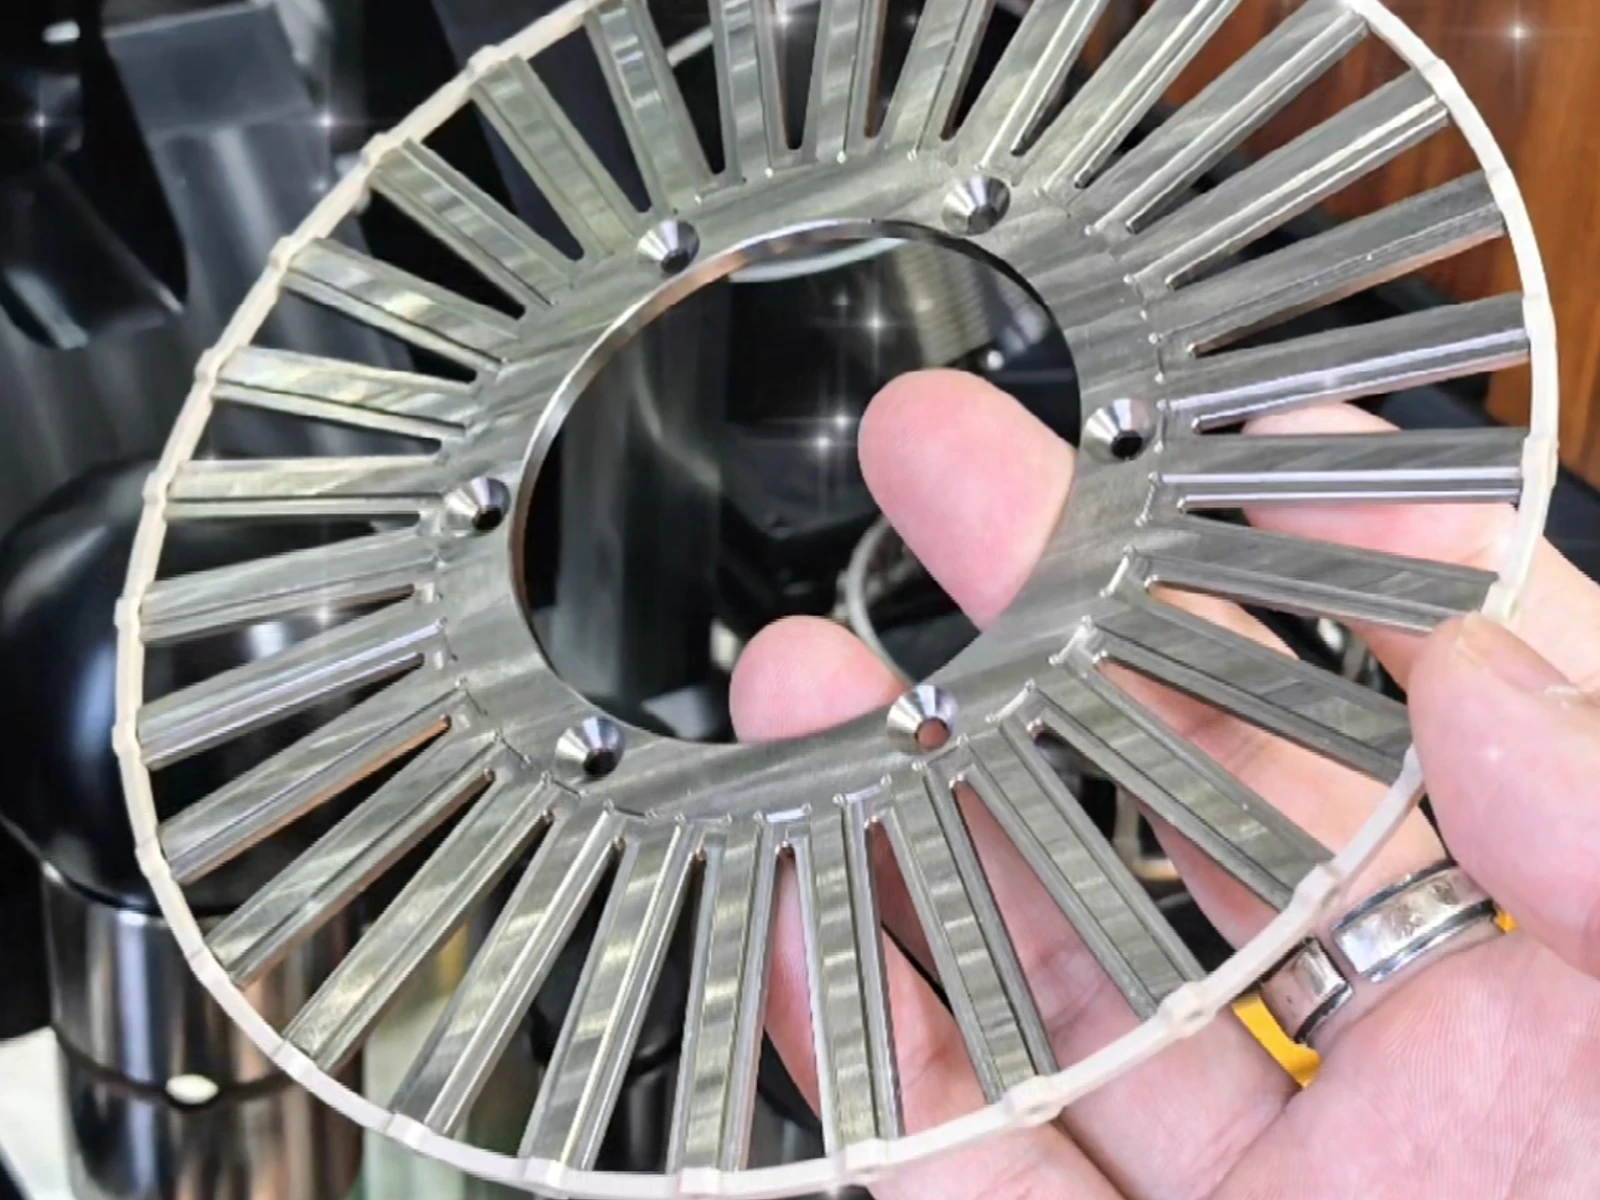
2. Teile mit mehreren voneinander abhängigen engen Toleranzen
Ein Maß von ±0.01 mm ist nicht automatisch schwierig.
Anspruchsvoll wird Präzisionsfertigung durch viele kritische miteinander wechselwirkende Maße.
Denken Sie an ein Aluminiumgehäuse mit zwei Lagerbohrungen.
Die Zeichnung kann kontrollieren:
- Bohrungsdurchmesser;
- Rundheit;
- Mittenabstand;
- Koaxialität;
- Rechtwinkligkeit zur Montagefläche;
- Lage zu Positionierstiften.
Einzeln wirkt keine Anforderung außergewöhnlich.
Zusammen werden sie deutlich anspruchsvoller.
Zu steuern sind Größe und geometrische Beziehung aller Merkmale.
Wo Genauigkeit verloren geht
Einflussfaktoren auf das Fertigteil:
Maschinenzustand
Umkehrspiel, Spindel, Achspositionierung und Maschinengeometrie zählen bei engeren Toleranzen stärker.
Temperaturschwankung
Maschinen, Werkzeuge und Werkstücke ändern mit Temperatur ihre Maße.
Werkzeugzustand
Verschlissene Fräser können scheinbar gute Flächen bei schleichender Maßdrift erzeugen.
Spannung
Ein präzises Merkmal kann nach Ausspannen wandern, wenn das Teil beim Bearbeiten verformt war.
Messung
Eine nicht zuverlässig prüfbare Toleranz hat wenig Wert.
Bei komplexer Präzision zählt Prozessplanung oft mehr als bloß eine genaue Maschine.
Ein fähiger Anbieter überwacht kritische Maße im Prozess statt Drift erst am Ende zu entdecken.
3. Dünnwandige Teile mit Verzug nach Bearbeitung
Dünnwandteile sehen im CAD einfach aus, verhalten sich an der Maschine aber anders.
Typische Komponenten:
- Elektronikgehäuse;
- Luftfahrtgehäuse;
- Batterieteile;
- Instrumentenschalen;
- leichte Roboterstrukturen;
- Optikgehäuse.
Mit Materialabtrag sinkt Steifigkeit.
Für Vollmaterial geringe Schnittkräfte können eine dünne Wand maßverändernd biegen.
Spannen bringt weitere Probleme.
Zu locker gespannt kann das Teil wandern.
Zu fest verformen sich Wände und federn nach Freigabe zurück.
Restspannungen im Rohmaterial können sich bei hohem Abtrag ebenfalls freisetzen.
Dünnwandbearbeitung braucht mehr als nur leichte Schnitte
Mögliche Ansätze:
- ausgewogenes Schruppen;
- temporäres Stützmaterial;
- gestufter Abtrag;
- kraftarmes Schlichten;
- Sonderweichbacken;
- Opferstützen;
- geeignete Vakuumspannung;
- kontrollierter Eingriff;
- Spannungsabbau vor kritischem Endschlichten.
Die Methode hängt von Material, Wandform und Toleranz ab.
Deshalb hat eine Änderung von 2 mm auf 0.8 mm Wandstärke oft größere Folgen als erwartet.
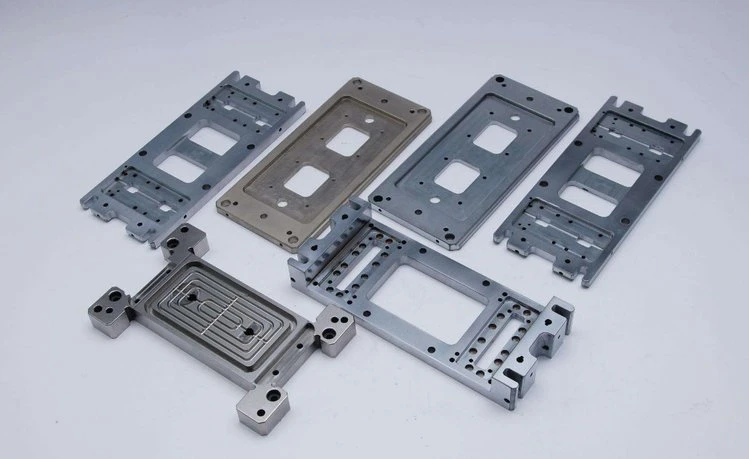
4. Tiefe Hohlräume und schlanke Merkmale
Tiefe Taschen stellen ein Grundproblem:
Das Werkzeug muss schneiden, ohne dass sein Halter mit der Umgebung kollidiert.
Meist erfordert das längere Werkzeuge.
Mehr Auskragung reduziert jedoch Steifigkeit.
Mögliche Folgen:
- Rattern;
- Durchbiegung;
- konische Wände;
- ungenaue Ecken;
- schlechte Oberflächen;
- schneller Verschleiß;
- Werkzeugbruch.
Mit Tiefe wird Spanabfuhr wichtiger.
Verbleibende Späne werden erneut geschnitten, erhöhen Wärme und beschädigen Flächen.
Auch Kühlmittel erreicht die Zone schwerer.
Geometrie kann das verschärfen
Eine tiefe Rechtecktasche mit großen Radien kann beherrschbar sein.
Ein tiefer Hohlraum mit
- engen Kanälen;
- kleinen Eckradien;
- Rippen;
- wechselnden Bodentiefen;
- Hinterschnitten;
- kreuzenden Merkmalen
kann eine ganz andere Strategie verlangen.
Manchmal ist aggressiveres Werkzeug keine Lösung.
Möglich sind:
- andere Bearbeitungsorientierung;
- Fünfachszugang;
- geänderte Radien;
- geteilte Prozessroute;
- Erodieren unzugänglicher Merkmale.
Frühe Lieferantenprüfung entdeckt oft kleine Änderungen mit großer Fertigbarkeitswirkung.
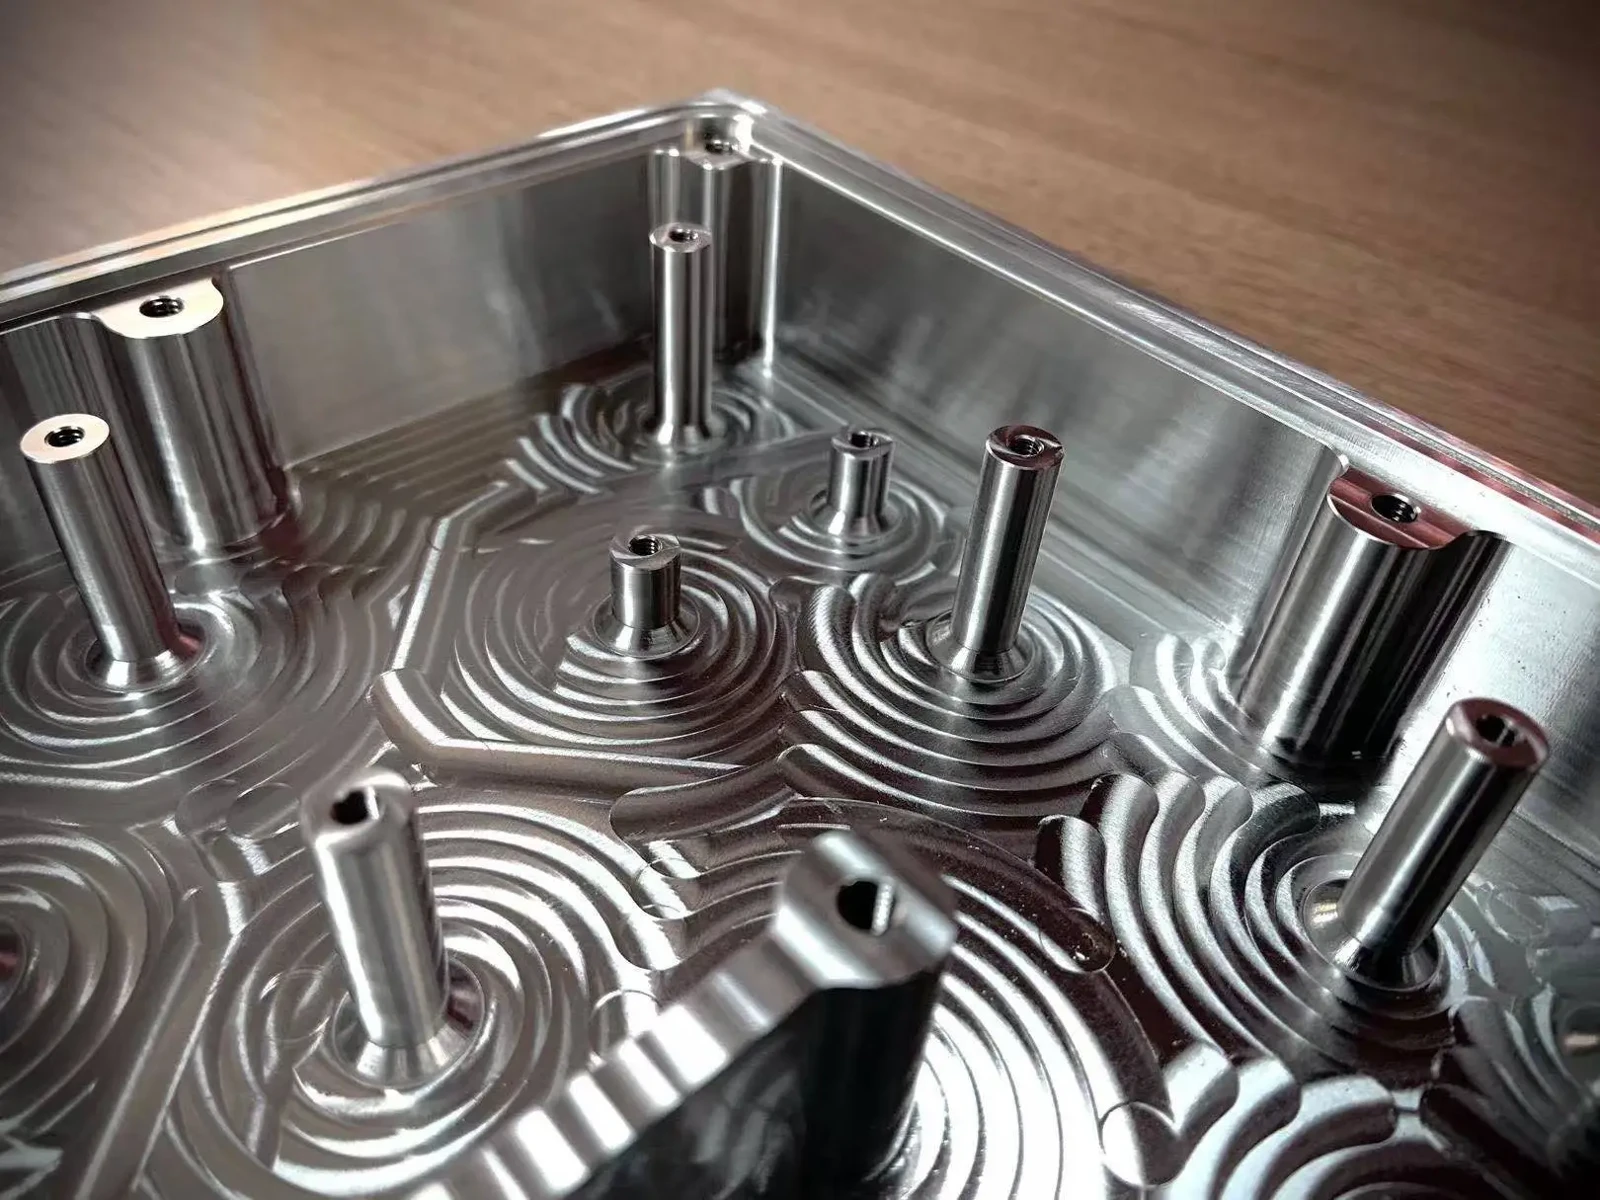
5. Titan, Inconel und schwer zerspanbare Werkstoffe
Eine gute Bahn für Aluminium 6061 lässt sich nicht durch bloße Vorschubreduktion auf Titan übertragen.
Werkstoffe reagieren an der Schneide unterschiedlich.
Titanlegierungen, Nickel-Superlegierungen, gehärtete Stähle und andere anspruchsvolle Materialien kombinieren eventuell:
- hohe Schnitttemperaturen;
- Wärmekonzentration an der Schneide;
- schnellen Verschleiß;
- hohe Kräfte;
- Kaltverfestigung;
- schwierige Spankontrolle.
Tiefe Taschen, dünne Wände und enge Toleranzen verschärfen die Aufgabe.
Titan ist ein gutes Beispiel
Ti-6Al-4V ist wegen spezifischer Festigkeit, Korrosionsbeständigkeit und technischer Leistung verbreitet.
Es verlangt sorgfältige Eingriffs-, Temperatur- und Werkzeugkontrolle.
Zu viel Wärme verkürzt die Standzeit rasch.
Lange Auskragung fördert Vibration.
Aggressive Daten verursachen eventuell Maß- oder Oberflächenfehler.
Bei gelegentlicher Eigenfertigung kostet die Prozessentwicklung viel Maschinenzeit.
Regelmäßige Spezialisten besitzen bereits Erfahrung mit Werkzeugen, Daten, Spannung, Kühlung und Prüfung.
Das zählt besonders, wenn teures Rohmaterial einen Ausschussteil viel kostspieliger als einen Aluminiumprototyp macht.
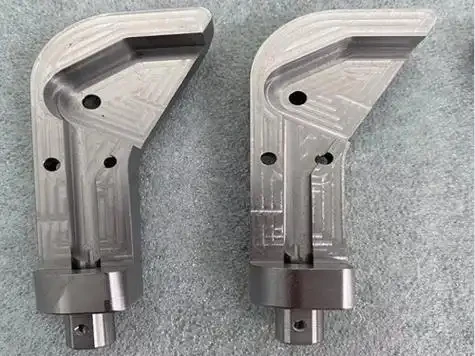
6. Teile mit Fräsen, Drehen und präzisen Folgeprozessen
Manche Teile passen weder nur zur Kategorie Fräs- noch Drehteil.
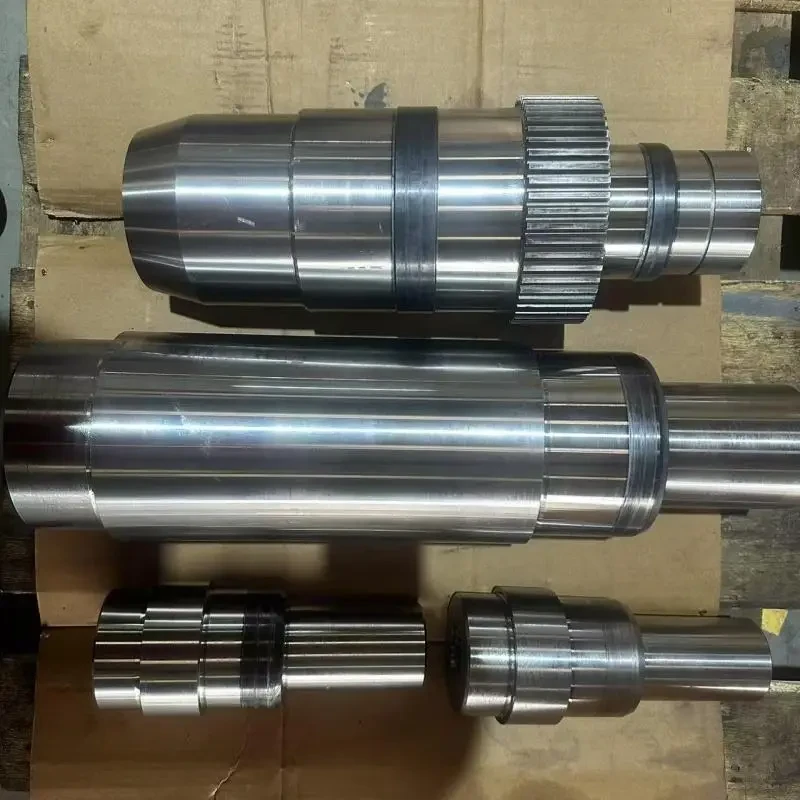
Eine Präzisionswelle kann besitzen:
- gedrehte Lagerzapfen;
- gefräste Schlüsselflächen;
- radiale Bohrungen;
- außeraxiale Nut;
- Präzisionsgewinde;
- geschliffenen Dichtdurchmesser.
Die Herstellung kann mehrere Prozesse brauchen.
Konventionell etwa:
- CNC-Drehen;
- Übergabe an die Fräsmaschine;
- Quermerkmale bearbeiten;
- Wärmebehandlung;
- Rundschleifen;
- Endprüfung.
Jede Übergabe erzeugt Planungs- und Ausrichtungsbedarf.
Drehfräsen kann Schritte bündeln
Drehfräsmaschinen verbinden Drehen und angetriebenes Fräsen auf einer Plattform.
Bei passenden Teilen reduziert das Aufspannungen und verbessert Beziehungen zwischen Dreh- und Fräsmerkmalen.
Manche Maße brauchen trotzdem Spezialfinish.
Präzisionsschleifen passt eventuell besser für:
- Lagerzapfen;
- gehärtete Wellen;
- Dichtflächen;
- sehr eng kontrollierte Rundheit;
- feine Oberflächen.
Keine Technologie ist grundsätzlich immer überlegen.
Komplexität verlangt oft die passende Kombination.
Diese Kette ist intern schwer wirtschaftlich abzubilden, wenn die Werkstatt vor allem Entwicklung oder Standardteile unterstützt.
7. Schwer zugängliche Präzisionsmerkmale
Nicht jede Form entsteht effizient mit rotierendem Fräser.
Ein gehärtetes Stahlteil kann enthalten:
- eine schmale Innennut;
- eine scharfe Innenecke;
- eine tiefe Passfedernut;
- einen kleinen unzugänglichen Hohlraum.
Konventionelle Fräser sind rund.
Daher bleibt ein Innenradius.
Wenn die Funktion keinen Radius erlaubt, hilft kleinerer Durchmesser nur begrenzt.
Irgendwann ist das Werkzeug zu schwach, zu lang oder erreicht das Merkmal nicht.
Hier zählen ergänzende Verfahren
Drahterodieren und Senkerodieren lösen Geometrien, die Fräsen schwierig oder unpraktisch macht.
Schleifen erreicht Zustände, die Drehen oder Fräsen allein kaum liefern.
So kann CNC den Großteil fertigen und ein anderer Prozess nur ein kritisches Merkmal.
Das zählt beim Lieferantenvergleich.
Ein Betrieb sollte nicht alles fräsen, nur weil CNC-Fräsen seine verfügbare Ausstattung ist.
Das Verfahren folgt der Geometrie.
8. Kleine Merkmale, Mikrobohrungen und feine Details
Mit kleinerer Größe werden übliche Fehler anteilig größer.
Für einen 10-mm-Fräser unbedeutender Rundlauf kann bei winzigem Werkzeug kritisch sein.
Mikrowerkzeuge vertragen kaum:
- falschen Vorschub;
- Vibration;
- Spänestau;
- Spindelrundlauf;
- schlechte Werkzeugaufnahme;
- unbeabsichtigten Kontakt.
Sie können brechen, bevor der Bediener das Problem sieht.
Messung wird zur weiteren Aufgabe
Ein kleines Merkmal herzustellen ist nur die halbe Arbeit.
Sie müssen auch seine Richtigkeit feststellen können.
Je nach Merkmal braucht es:
- optische Messung;
- Mikroskopie;
- Prüfstifte;
- Speziallehren;
- hochauflösende Maßmessung.
Das wird wichtiger bei:
- Medizinprodukten;
- Miniaturrobotik;
- Elektronik;
- Optiksystemen;
- Halbleiteranlagen;
- Präzisionsinstrumenten.
Bei funktionskritischen Kleinstmerkmalen vorab Bearbeitungs- und Messfähigkeit prüfen.
9. Große Teile mit präzisen Beziehungen
Große Teile schaffen andere CNC-Probleme.
Die erste Grenze ist der Verfahrweg.
Das Teil muss hineinpassen.
Passender Bauraum garantiert aber keinen geeigneten Prozess.
Großteile können verursachen:
- lange Zyklen;
- schwieriges Heben und Rüsten;
- große Vorrichtungen;
- Temperaturschwankungen;
- Reichweitenprobleme;
- Vibration;
- viel Abtragsvolumen.
Dazu kommt Präzision.
Etwa eine große Automationsplatte mit weit verteilten Positionierlöchern und Befestigungen.
Ein einzelnes Loch zu tolerieren ist vielleicht einfach.
Genaue Beziehungen über die ganze Platte sind schwieriger.
Ebenso braucht eine lange Welle Abstützung, Durchbiegungs- und Rundlaufkontrolle statt nur passende Maschinenlänge.
Großteilpräzision erfordert abgestimmte Teilegröße, Maschinenkapazität, Steifigkeit, Spannung und Messung statt nur Prüfung des nominalen Bauraums.
10. Kleinserien, in denen jedes Teil dem Erstmuster entsprechen muss
Ein Gutteil beweist geometrische Herstellbarkeit.
Es beweist nicht zwingend Prozessstabilität.
Wichtig wird das beim Übergang zu Chargen von:
- 20 Teilen;
- 50 Teilen;
- 100 Teilen;
- 300 Teilen;
- 600 Teilen.
Jetzt zählt Wiederholbarkeit.
Werkzeuge verschleißen über die Charge.
Materialchargen können verschieden reagieren.
Vorrichtungen müssen wiederholt positionieren.
Korrekturen brauchen kontrollierte Anpassung.
Kritische Maße müssen im zulässigen Prozessfenster bleiben.
Kleinserien haben eigene technische Herausforderungen
Großserien rechtfertigen teure Spezialautomation und feste Werkzeuge.
Prototypenbetriebe können viel Zeit einem Teil widmen.
Präzisionskleinserien liegen dazwischen.
Sie brauchen Wiederholbarkeit bei genügend Flexibilität, damit Spezialwerkzeuge nicht die Wirtschaftlichkeit zerstören.
Hilfreich sind deshalb oft:
- wiederverwendbare oder modulare Vorrichtungen;
- Antasten;
- kontrollierte Standzeitstrategien;
- dokumentierte Prüfstufen;
- Erstmusterverifikation;
- Zwischenprüfung kritischer Maße;
- abschließende Maßprüfung.
Besonders wichtig ist das bei späterer Montage.
Einzelne bestandene Teile können zusammen dennoch Probleme durch schwankende Maße verursachen.
Die Maschine ist nur ein Teil des Systems
Ein häufiger Einkaufsfehler ist der Vergleich bloßer Maschinenlisten.
Ein Lieferant besitzt fünf Achsen und kann deshalb jedes schwierige Fünfachsteil fertigen?
Nicht unbedingt.
Ein vollständiges Präzisionssystem umfasst:
CAM und Prozessplanung
Jemand muss festlegen:
- Bearbeitungsfolge;
- Bezugsstrategie;
- Werkzeugzugang;
- Schruppmethode;
- Schlichtstrategie;
- Vorrichtungskonzept;
- Prüffolge.
Spannung
Die Vorrichtung muss sicher halten ohne unzulässigen Verzug.
Schneidwerkzeuge
Geometrie, Beschichtung, Halter und Auskragung beeinflussen das Ergebnis.
Maschinenfähigkeit
Steifigkeit, Spindel, Achsen und Steuerung bestimmen praktikable Strategien.
Messung
Messschieber und Mikrometer prüfen nicht jede geometrische Beziehung komplexer Zeichnungen.
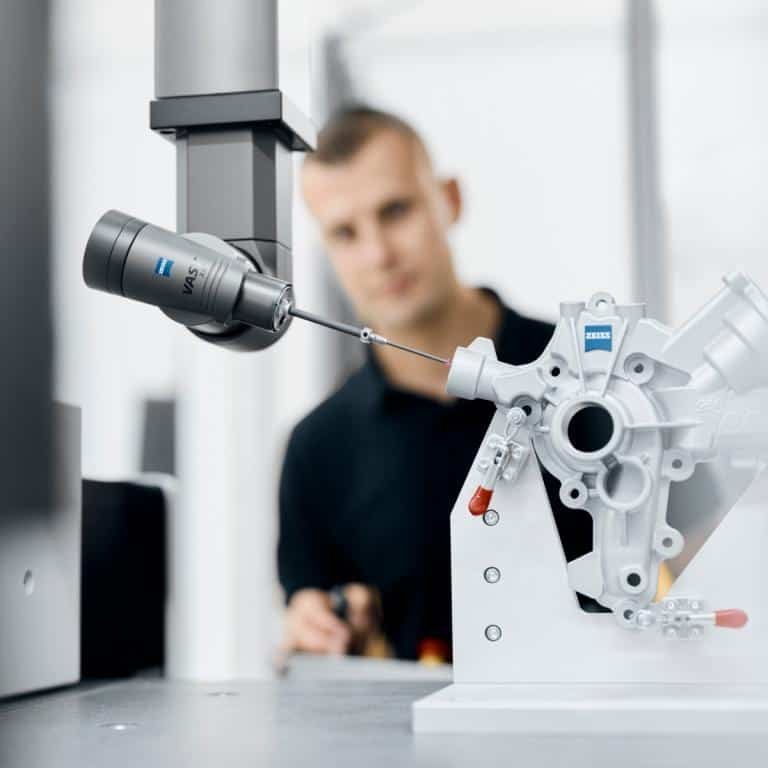
Je nach Teil umfasst die Prüfung KMG-Messung, optische Messung, Lehren, Rauheit oder andere Systeme.
Prozesskontrolle
Das Team braucht Reaktionen auf Verschleiß und Trends zu Toleranzgrenzen.
Eine moderne Maschine gleicht einen schwachen Gesamtprozess nicht aus.
Intern fertigen oder auslagern?
Schwieriges Aussehen allein ist kein Auslagerungsgrund.
Mit passender Ausstattung und Erfahrung bietet Eigenfertigung Tempo und Kontrolle.
Bewerten Sie stattdessen reale Grenzen.
Intern behalten, wenn:
Maschinen Geometrie, Toleranz und Material gut abdecken.
Messmittel verfügbar sind.
Das Team den Prozess kennt.
Vorrichtungen einfach sind.
Kapazität ohne Störung wichtigerer Aufgaben frei ist.
Häufige Änderungen schnelle Iteration wertvoll machen.
Auslagerung erwägen, wenn:
Selten genutzte Spezialanlagen nötig sind.
Fünf Achsen viele Aufspannungen ersetzen.
Komplexe GD&T intern schwer prüfbar ist.
Dünne oder feine Geometrien wiederholt Ausschuss verursachen.
Material Spezialwerkzeuge und Wissen verlangt.
Folgeprozesse Koordination erschweren.
Das intern mögliche Teil Maschinen unverhältnismäßig lange belegt.
Wiederholbare Kleinserie statt eines erfolgreichen Prototyps nötig ist.
Der sinnvolle Vergleich ist meist nicht:
interne Bearbeitungskosten gegen Lieferantenpreis.
Sondern:
internes Gesamtrisiko und Ressourcenverbrauch gegen externe Fertigungskosten.
Dazu zählen Programmierung, Rüsten, Werkzeuge, Ausschuss, Prüfung, Maschinenbelegung und Engineering.
Checkliste für Angebote komplexer CNC-Teile
Klare Anforderungen ermöglichen nützlichere Lieferantenantworten.
Vor Anfrage bereitstellen:
3D-CAD-Modell
STEP eignet sich häufig zur Fertigungsprüfung.
Technische Zeichnung
Kritische Maße, Toleranzen, GD&T und nicht sicher aus CAD ableitbare Oberflächen angeben.
Werkstoff
Bei wichtigen Eigenschaften genaue Legierungs- oder Polymersorte nennen.
Menge
Prototypen- und Serienmenge führen zu unterschiedlichen Strategien.
Oberfläche
Funktionsflächen getrennt von Sichtanforderungen benennen.
Nachbearbeitung
Eloxieren, Wärmebehandlung, Galvanik, Passivieren, Schleifen und weitere Vorgaben nennen.
Prüfanforderungen
Merkmale mit Maßbericht oder spezieller Verifikation markieren.
Vor allem funktionsbestimmende Maße kennzeichnen.
Alle Maße gleich kritisch zu behandeln erhöht meist Kosten ohne Produktverbesserung.
Wie 6CNC komplexe Kleinserien bearbeitet
6CNC prüft Projekte als Fertigungsprozesse, nicht nur als CAD-Dateien für Werkzeugbahnen.
Unser Schwerpunkt ist Präzisionsfertigung vom Prototyp zur Kleinserie, besonders bei komplexer Form, kontrollierten Toleranzen und Wiederholbarkeit.
Je nach Teil umfasst die Route:
- CNC-Fräsen;
- CNC-Drehen;
- 5-Achs-Bearbeitung;
- Drehfräsen;
- Rundschleifen;
- Flachschleifen;
- Spitzenlosschleifen;
- Drahterodieren;
- weitere Finish- und Fertigungsverfahren.
Prüfung kann projektbezogen KMG, 2D-Messsysteme, Lehren, Mikrometer, Messschieber, Rauheit und Materialverifikation einbeziehen.
Kritische Maße können während der Produktion statt nur am Ende geprüft werden.
Das zählt beim Schritt vom ersten Gutteil zur wiederholbaren Kleinserie.
Komplexe Bearbeitung ist meist eine Prozessfrage
Schwere Teile sind selten wegen eines einzelnen auffälligen Merkmals schwierig.
Komplexität entsteht meist durch Kombinationen:
Titan und dünne Wände.
Fünfachsgehäuse mit eng verbundenen Lagerbohrungen.
Welle mit Drehen, Fräsen, Wärmebehandlung und Schleifen.
Tiefe Kavität mit kleinen Radien.
Großteil mit präziser Lage.
Oder ein Prototyp für nun 200 wiederholbare Serienteile.
Ein weiteres Werkzeug oder eine weitere Aufspannung löst dann nicht immer das Grundproblem.
Der Gesamtprozess muss zusammenwirken:
Maschine + Werkzeuge + Vorrichtung + Programmierung + Messung + Prozesskontrolle.
Ist die interne Abteilung dafür ausgerüstet, ist Eigenfertigung sinnvoll.
Sonst bewahrt Auslagerung des schwierigen Anteils interne Geschwindigkeit und Flexibilität, ohne jede Aufgabe ungeeigneten Maschinen aufzuzwingen.
Häufig gestellte Fragen
Was macht einen CNC-Auftrag komplex?
Das Zusammenwirken von Geometrie, Toleranz, Material, Zugang, Spannung und Messung. Ein einfaches Gehäuse mit eng verbundenen Präzisionsbohrungen kann schwieriger sein als eine optisch komplexe Form mit großzügigen Toleranzen.
Wann sollte ein Unternehmen CNC auslagern?
Bei selten intern benötigten Maschinen, Messfähigkeiten oder Spezialwissen sowie übermäßiger Maschinenbelegung oder aufwendiger Werkzeug- und Vorrichtungsentwicklung.
Ist 5-Achs-CNC immer besser als 3-Achs-Bearbeitung?
Nein. Einfache Teile sind oft auf 3-Achs-Maschinen günstiger. Fünf Achsen helfen bei mehreren Orientierungen, Verbundwinkeln, tiefen Geometrien und sonst vielen Aufspannungen.
Warum sind dünnwandige Teile schwierig?
Geringe Steifigkeit führt zu Verformung unter Schnitt- oder Spannkräften. Abtrag löst Restspannungen. Reihenfolge, Stützung, Kräfte und Spannung sind deshalb entscheidend.
Warum sind Titan und Inconel schwierig?
Sie können hohe Temperaturen, anspruchsvolle Schnittbedingungen und schnellen Verschleiß erzeugen. Stabile Werkzeuge, passende Daten, Kühlmittel und kontrollierter Eingriff sind wichtig.
Kann ein Lieferant jede enge Zeichnungstoleranz garantieren?
Fähigkeit hängt von Merkmal, Material, Form, Größe, Prozess und Messmethode ab. Wichtige Toleranzen einzeln prüfen statt einen Wert pauschal anwenden.
Welche Angaben braucht ein Angebot für komplexe Teile?
3D-CAD, Zeichnung, Material, Menge, Oberfläche, Folgeprozesse und besondere Prüfungen. Funktionskritische Maße helfen bei passender Fertigungs- und Prüfplanung.
Bearbeitet 6CNC Prototypen und Kleinserien?
Ja. 6CNC konzentriert sich auf kundenspezifische Präzision vom Prototyp zur Kleinserie. Strategie, Spannung, kritische Maße und Prüfung können vor Produktion bewertet werden.
Hilfe bei einem schwierigen CNC-Teil benötigt?
Bei komplexer Geometrie, engen Toleranzen, schwierigen Materialien oder Übergang zur Kleinserie senden Sie 6CNC CAD und Zeichnungen.
Unser Team prüft Geometrie, Material, Toleranzen und Menge für eine praktische Route vor Produktionsbeginn.


