
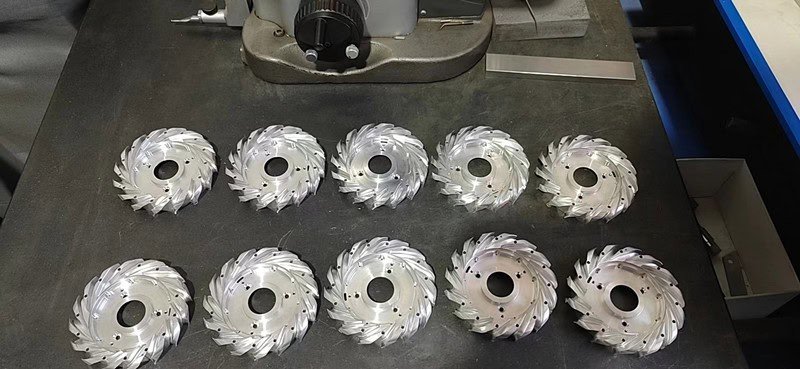
Disponer de CNC propio ofrece gran flexibilidad al equipo técnico.
Permite fabricar útiles, modificar prototipos sin esperar proveedores, producir repuestos rápidos y mantener desarrollo sensible internamente.
Pero hay una diferencia entre una máquina capaz de cortar una característica y un proceso que la produce repetidamente dentro de tolerancia y con acabado aceptable.
Se hace evidente al complicarse las piezas.
Una pieza puede exigir cinco ejes, referencias relacionadas, paredes finas sin apoyo, interiores profundos, materiales difíciles, geometría ajustada o cotas estables en todo el lote.
Entonces la pregunta deja de ser:
«¿Puede nuestra máquina retirar este material?»
Es más útil preguntar:
«¿Puede nuestro proceso completo fabricar esta pieza de forma fiable?»
Estas diez tareas muestran límites habituales del CNC interno y factores para decidir entre fabricar dentro o acudir a un especialista.
¿Cuándo resulta demasiado compleja una pieza para el CNC interno?
La complejidad no depende del número de características.
50 orificios permisivos pueden ser más fáciles que una carcasa con dos alojamientos de posición, cilindricidad y coaxialidad estrictas.
La dificultad suele resultar de variables que interactúan:
| Reto de mecanizado | Qué lo dificulta |
|---|---|
| Tolerancias ajustadas | Desgaste, dilatación, exactitud de máquina e inspección |
| Geometría compleja | Acceso, evitar colisiones y varias orientaciones |
| Paredes delgadas | Flexión, vibración y tensiones residuales |
| Cavidades profundas | Voladizo, evacuación de viruta y vibraciones |
| Materiales difíciles | Calor, fuerzas y desgaste acelerado |
| Varias referencias críticas | Acumulación de error entre montajes |
| Acabados finos | Trayectoria, estabilidad y acabado secundario |
| Características pequeñas precisas | Oscilación, rotura y límites de medición |
| Piezas grandes precisas | Recorridos, rigidez y estabilidad térmica |
| Series cortas repetidas | Control y repetibilidad |
La máquina es solo parte de la capacidad.
CAM, herramientas, sujeción, palpado, metrología, experiencia y control pueden importar igual.
1. Piezas de cinco ejes con varias caras
Un centro de tres ejes puede producir piezas sofisticadas.
El problema empieza cuando lo importante apunta en varias direcciones.
Una carcasa de muñeca robótica puede tener:
- orificios inclinados;
- orificios cruzados;
- superficies exteriores curvas;
- cavidades internas;
- asientos en ejes distintos;
- aberturas para conectores en varias caras.
Una máquina de 3 ejes puede hacerlo, pero necesitar cinco, seis o más montajes.
Cada reposicionamiento añade error potencial.
Se complica transferir referencias, los útiles deben situar bien y superficies acabadas pasan a sujetarse. Los errores se acumulan hasta incumplir relaciones del plano.
Por qué cinco ejes cambia la situación
Un centro de mecanizado de 5 ejes orienta la pieza respecto a la herramienta sin retirarla repetidamente.
Según geometría, permite:
- varias caras en un montaje;
- herramientas más cortas;
- más rigidez;
- menos transferencias de referencias;
- mejores relaciones de posición;
- facilitar ángulos compuestos y contornos.
Cinco ejes no garantiza exactitud automáticamente.
Siguen haciendo falta útiles, calibración, CAM e inspección adecuados.
Pero reducir montajes simplifica mucho mantener relaciones críticas entre orientaciones.
Piezas que suelen beneficiarse
Ejemplos:
- estructuras aeroespaciales;
- cuerpos de instrumentos médicos;
- articulaciones robóticas;
- soportes ópticos;
- impulsores;
- componentes de turbinas;
- distribuidores complejos;
- componentes de semiconductores.
Si hacen falta muchos útiles solo para acceder a caras, valore subcontratar cinco ejes.
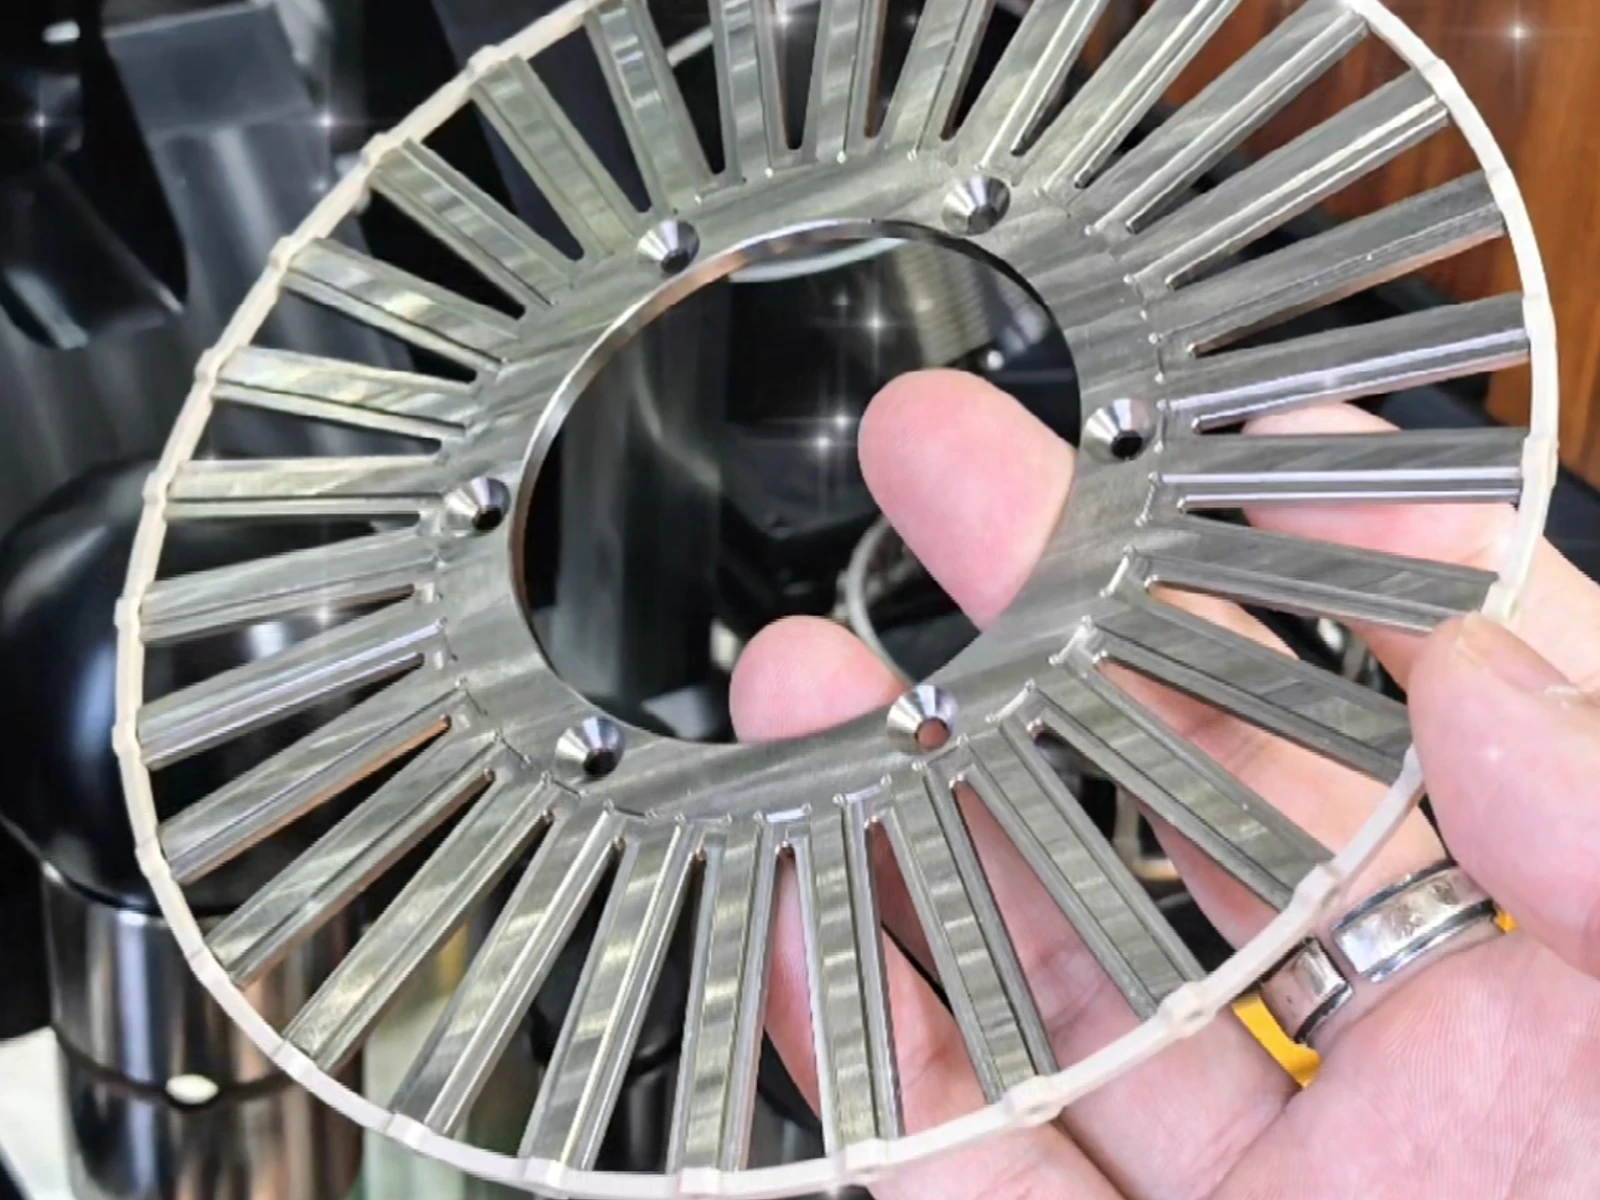
2. Piezas con varias tolerancias ajustadas interdependientes
Una cota de ±0.01 mm no es automáticamente difícil.
La precisión se complica al haber muchas cotas críticas que interactúan.
Imagine una carcasa de aluminio con dos alojamientos.
El plano puede controlar:
- diámetro;
- redondez;
- distancia entre centros;
- coaxialidad;
- perpendicularidad al montaje;
- posición respecto a pasadores.
Por separado nada parece extraordinario.
Juntas crean una fabricación más exigente.
Hay que controlar tamaño y relaciones geométricas.
Dónde se pierde exactitud
Factores que influyen:
Estado de máquina
Holgura, husillo, posicionamiento y geometría importan más con tolerancias estrechas.
Variación térmica
Máquina, herramienta y pieza cambian dimensiones con temperatura.
Estado de herramienta
Una fresa gastada puede dar superficies aparentemente buenas mientras deriva la cota.
Sujeción
Una característica precisa puede moverse al soltar si estaba deformada.
Medición
Una tolerancia que no puede verificarse de forma fiable aporta poco.
En precisión compleja, planificar suele importar más que elegir una máquina exacta.
Un proveedor capaz controla cotas críticas durante el proceso en vez de descubrir deriva al final.
3. Piezas delgadas que se deforman después
Las paredes finas parecen simples en CAD y se comportan distinto al mecanizar.
Componentes habituales:
- carcasas electrónicas;
- carcasas aeroespaciales;
- piezas de baterías;
- cubiertas de instrumentos;
- estructuras robóticas ligeras;
- carcasas ópticas.
Al retirar material baja la rigidez.
Fuerzas insignificantes en un bloque pueden flexionar una pared y cambiar la cota.
La sujeción añade otro problema.
Si aprieta poco, la pieza se mueve.
Si aprieta demasiado, se deforman y recuperan al soltar.
El arranque elevado también puede liberar tensiones internas.
Las paredes finas necesitan estrategia, además de cortes ligeros
Posibles enfoques:
- desbaste equilibrado;
- material de apoyo temporal;
- arranque por etapas;
- acabado de baja fuerza;
- mordazas blandas especiales;
- apoyos sacrificiales;
- vacío cuando sea apropiado;
- contacto controlado;
- alivio de tensiones antes del acabado crítico.
Depende de material, geometría de pared y tolerancia.
Por eso cambiar pared de 2 mm a 0.8 mm puede afectar mucho más de lo esperado.
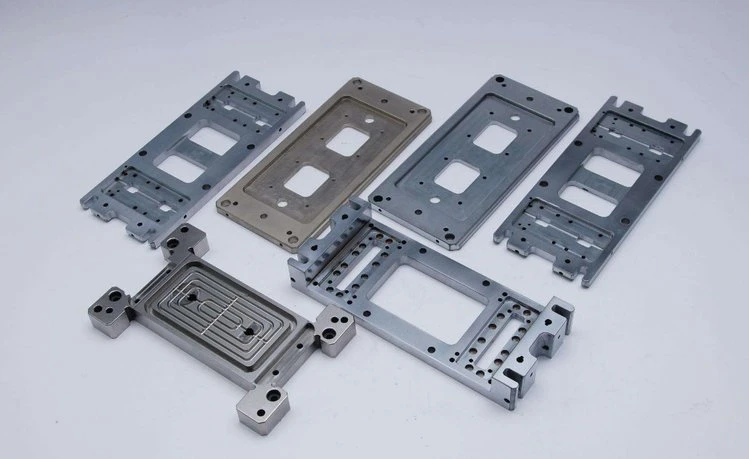
4. Cavidades profundas y relaciones de aspecto altas
Las cavidades profundas plantean:
la herramienta debe alcanzar la zona de corte sin que choque el portaherramientas.
Suele exigir más longitud.
Pero el voladizo reduce rigidez.
Puede causar:
- vibraciones;
- flexión;
- paredes cónicas;
- esquinas imprecisas;
- mal acabado;
- desgaste acelerado;
- rotura.
La evacuación importa más con profundidad.
La viruta retenida se recorta, genera calor y daña superficies.
También cuesta llevar refrigerante al corte.
La geometría puede empeorarlo
Una cavidad rectangular con radios grandes puede ser viable.
Una cavidad profunda con
- canales estrechos;
- radios pequeños;
- nervios;
- fondos de profundidad variable;
- socavados;
- intersecciones
puede exigir otra estrategia por completo.
A veces no lo resuelve una herramienta más agresiva.
Puede requerir:
- otra orientación;
- acceso de cinco ejes;
- cambiar radios;
- dividir la ruta;
- electroerosión de zonas inaccesibles.
Una revisión previa puede identificar cambios pequeños que mejoran mucho la fabricabilidad.
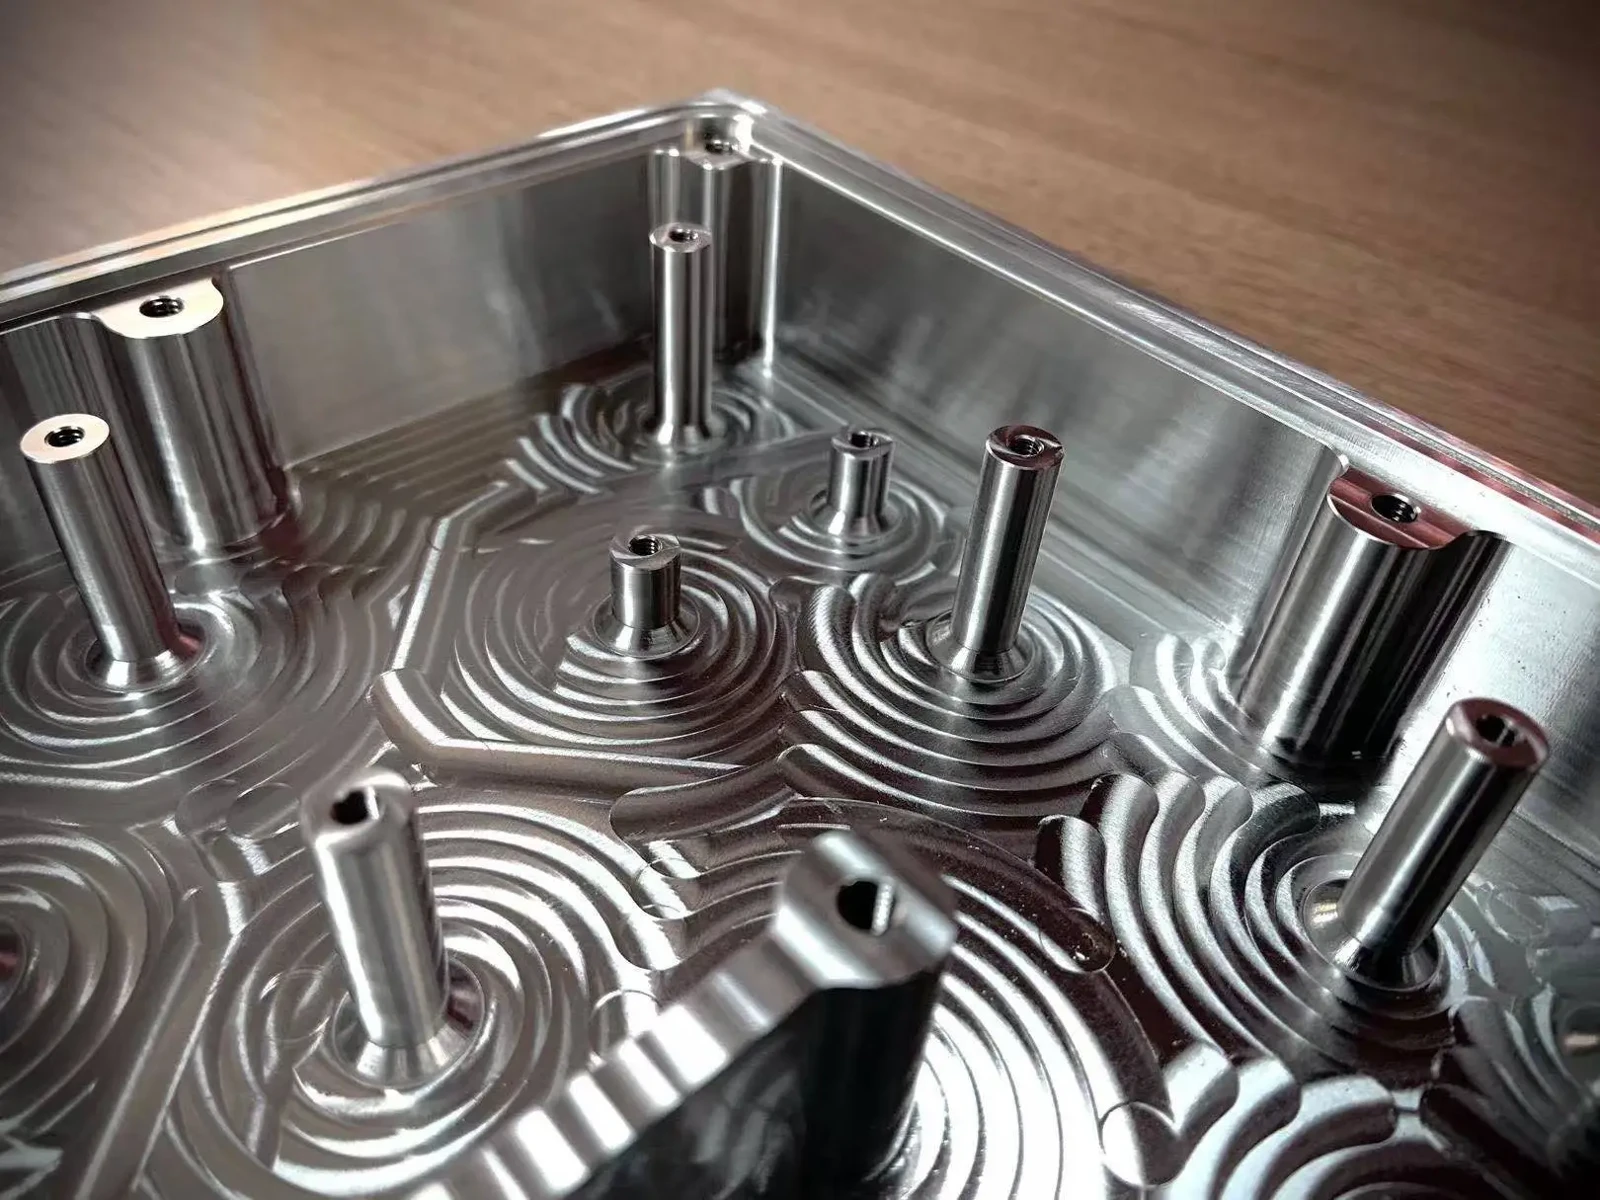
5. Titanio, Inconel y materiales difíciles
Una trayectoria eficaz en aluminio 6061 no se transfiere a titanio simplemente bajando avance.
Los materiales responden distinto al filo.
Aleaciones de titanio, superaleaciones de níquel, aceros endurecidos y otros pueden combinar:
- altas temperaturas;
- calor concentrado en el filo;
- desgaste rápido;
- fuerzas elevadas;
- endurecimiento por deformación;
- control difícil de viruta.
Cavidades, paredes finas o tolerancias ajustadas agravan el reto.
Titanio es un buen ejemplo
Ti-6Al-4V se usa por resistencia-peso, corrosión y prestaciones.
Exige controlar contacto, temperatura y herramienta.
El exceso de calor acorta rápidamente la vida útil.
El voladizo largo provoca vibración.
Parámetros agresivos pueden causar errores dimensionales o superficiales.
En trabajos internos ocasionales, estabilizar puede consumir mucha máquina.
Un taller habitual ya tiene experiencia en herramientas, parámetros, sujeción, refrigeración e inspección.
Importa cuando rechazar material caro cuesta mucho más que un prototipo de aluminio.
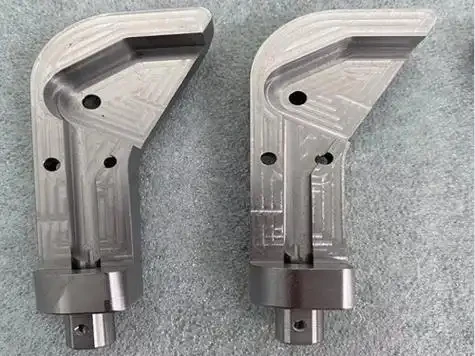
6. Piezas que combinan fresado, torneado y precisión secundaria
Algunas piezas no son exclusivamente fresadas o torneadas.
Un eje preciso puede tener:
- muñones torneados;
- planos fresados para llave;
- orificios radiales;
- ranura descentrada;
- roscas precisas;
- diámetro de sellado rectificado.
Puede requerir varios procesos.
Una ruta convencional incluye:
- torneado CNC;
- transferencia a fresadora;
- mecanizado transversal;
- tratamiento térmico;
- rectificado cilíndrico;
- inspección final.
Cada transferencia añade planificación y alineación.
El torneado-fresado puede consolidar operaciones
Combina torneado y fresado motorizado en una plataforma.
Reduce montajes y mejora relaciones entre características rotativas y fresadas.
Algunas cotas aún requieren acabado especial.
Rectificado preciso puede convenir para:
- muñones;
- ejes endurecidos;
- sellos;
- redondez muy controlada;
- acabados finos.
Ninguna tecnología es siempre superior.
La complejidad suele exigir combinar procesos.
Esa cadena puede ser difícil de reproducir económicamente en un departamento dedicado a apoyo técnico o piezas rutinarias.
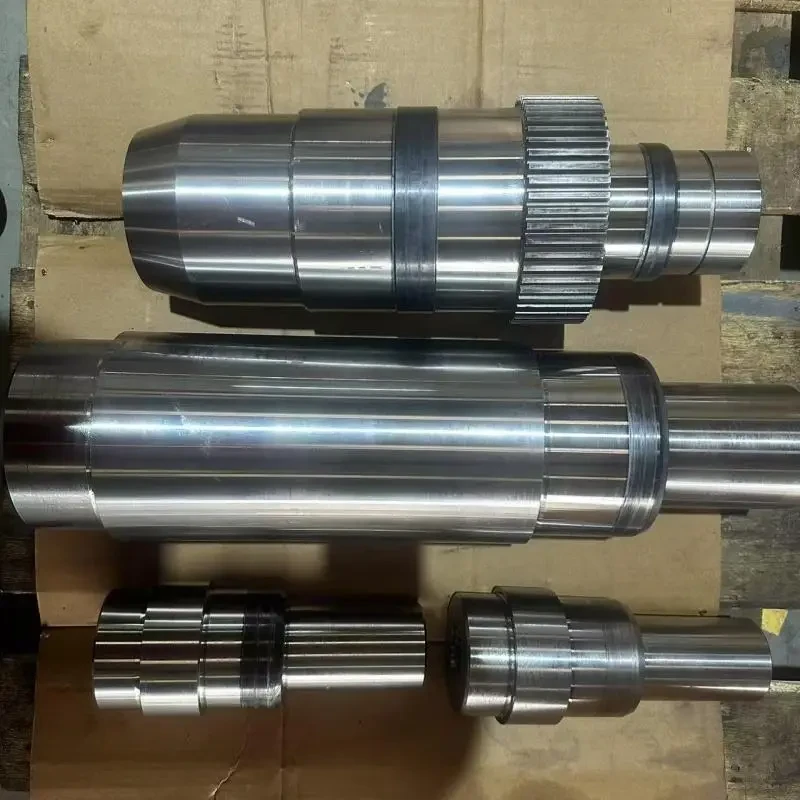
7. Características precisas de acceso difícil
No toda geometría se produce eficientemente con fresa.
Una pieza endurecida puede incluir:
- ranura interna estrecha;
- esquina interna aguda;
- chavetero profundo;
- cavidad pequeña inaccesible.
Las fresas convencionales son circulares.
Por eso dejan radio interno.
Si no se admite radio, reducir diámetro solo ayuda hasta cierto punto.
Acaba siendo débil, largo o incapaz de acceder.
Aquí importan procesos complementarios
Electroerosión por hilo y electroerosión por penetración resuelven geometrías difíciles o poco prácticas de fresar.
Rectificar logra condiciones difíciles solo con torneado o fresado.
CNC puede hacer la mayoría y otro proceso una característica crítica.
Importa al comparar proveedores.
Un taller no debe forzar todo al fresado solo porque el fresado CNC es el equipo disponible.
El proceso debe seguir la geometría.
8. Características pequeñas, microorificios y detalles delicados
Al reducir tamaño, los errores habituales pesan proporcionalmente más.
Una oscilación irrelevante en una fresa de 10 mm puede ser crítica en una diminuta.
Las microherramientas toleran poco:
- avance incorrecto;
- vibración;
- acumulación de viruta;
- oscilación del husillo;
- mala sujeción;
- contacto accidental.
Pueden romper antes de que se vea el problema.
La inspección añade otro reto
Fabricarlo es solo la mitad.
También hay que comprobar que sea correcto.
Según característica:
- medición óptica;
- microscopía;
- pasadores de precisión;
- calibres especiales;
- medición de alta resolución.
Importa especialmente en:
- dispositivos médicos;
- robótica miniatura;
- electrónica;
- sistemas ópticos;
- equipos de semiconductores;
- instrumentación precisa.
Si son funcionalmente críticos, revise mecanizado y medición antes de producir.
9. Piezas grandes con relaciones precisas
Las piezas grandes crean otro tipo de problema.
El primer límite es el recorrido.
Debe caber.
Caber no garantiza proceso adecuado.
Pueden generar:
- ciclos largos;
- elevación y preparación difíciles;
- útiles grandes;
- variación térmica;
- problemas de alcance;
- vibración;
- mucho material retirado.
Añada ahora precisión.
Por ejemplo, una placa grande de automatización con localizadores y montajes repartidos.
Tolerar un orificio puede ser fácil.
Mantener relaciones en toda la placa es distinto.
Un eje largo exige apoyo, flexión y oscilación controlados, no solo longitud admitida.
La precisión grande exige combinar tamaño, capacidad, rigidez, sujeción e inspección en vez de comprobar solo la envolvente.
10. Series cortas donde cada pieza debe igualar la primera
Una pieza buena demuestra fabricabilidad geométrica.
No demuestra necesariamente estabilidad.
Importa al pasar a lotes de:
- 20 piezas;
- 50 piezas;
- 100 piezas;
- 300 piezas;
- 600 piezas.
Ahora importa repetibilidad.
Las herramientas se desgastan durante el lote.
Los lotes de material pueden comportarse distinto.
Los útiles deben localizar repetidamente.
Las compensaciones necesitan ajuste controlado.
Las cotas críticas deben permanecer en la ventana permitida.
Las series cortas tienen su propio reto técnico
El gran volumen justifica automatización y utillaje caros.
Los prototipos permiten mucha atención a una pieza.
La producción precisa en series cortas queda entre ambos extremos.
Necesita repetibilidad y flexibilidad sin que el utillaje dedicado domine el coste.
Suele beneficiarse de:
- útiles reutilizables o modulares;
- palpado;
- vida útil controlada;
- etapas de inspección documentadas;
- verificación inicial;
- control en proceso de cotas críticas;
- inspección dimensional final.
Importa especialmente para montaje.
Piezas individualmente aprobadas pueden generar montaje inconsistente por variación.
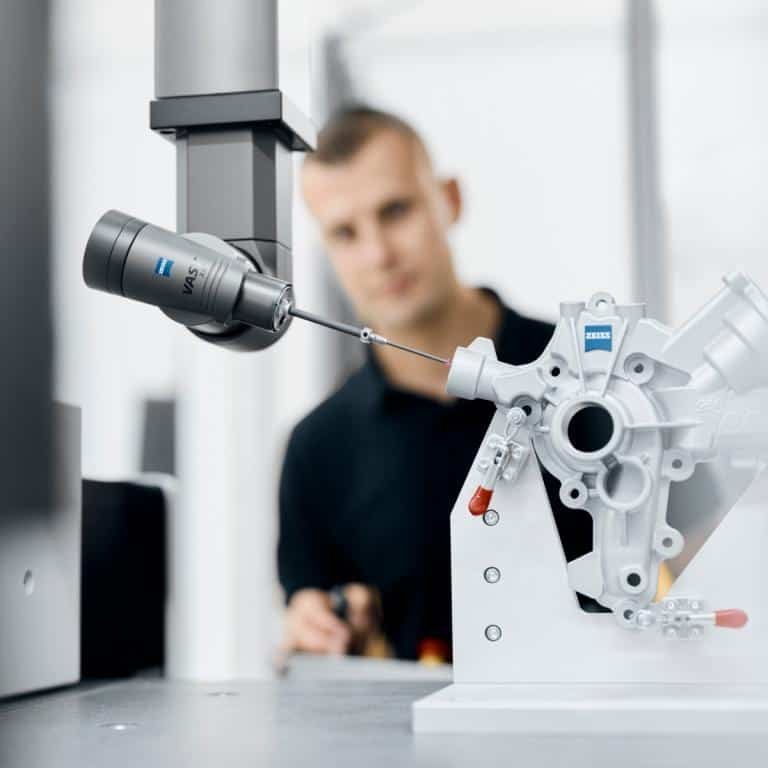
La máquina es solo parte del sistema
Un error común es comparar solo listas de máquinas.
¿Poseer cinco ejes implica fabricar una pieza difícil de cinco ejes?
No necesariamente.
Un sistema completo incluye:
CAM y planificación
Hay que decidir:
- secuencia;
- referencias;
- acceso;
- desbaste;
- acabado;
- concepto de útil;
- secuencia de inspección.
Sujeción
El útil debe sujetar sin deformación inaceptable.
Herramientas de corte
Geometría, recubrimiento, portaherramientas y voladizo influyen.
Capacidad de máquina
Rigidez, husillo, ejes y control determinan estrategias viables.
Medición
Calibres y micrómetros no verifican toda relación geométrica compleja.
Según pieza, la inspección puede incluir medición MMC, óptica, calibres, rugosidad u otros sistemas.
Control del proceso
El equipo necesita responder a desgaste y tendencias hacia límites.
Una máquina sofisticada no compensa un proceso débil.
¿Fabricar dentro o subcontratar?
Parecer difícil no basta para subcontratar.
Con equipo y experiencia, fabricar dentro puede dar rapidez y control.
Evalúe las limitaciones reales.
Mantenga internamente cuando:
El equipo cubra geometría, tolerancia y material.
Disponga de inspección necesaria.
El equipo conozca el proceso.
Los útiles sean sencillos.
Haya capacidad sin afectar prioridades.
Los cambios frecuentes hagan valiosa la iteración inmediata.
Considere subcontratar cuando:
Se necesite equipo poco usado internamente.
Cinco ejes elimine muchos montajes.
Sea difícil inspeccionar GD&T complejo.
Paredes o detalles provoquen rechazo repetido.
El material necesite herramientas y conocimientos especiales.
Los procesos secundarios compliquen coordinación.
La pieza ocupe capacidad interna un tiempo desproporcionado.
Necesite lotes repetibles, no solo un prototipo bueno.
La comparación útil no suele ser:
coste interno frente a precio del proveedor.
Sino:
riesgo y recursos internos totales frente a coste externo.
Incluye programación, preparación, herramientas, rechazo, inspección, ocupación e ingeniería.
Lista para presupuestar piezas CNC complejas
Requisitos claros permiten respuestas más útiles.
Proporcione:
Modelo CAD 3D
STEP suele ser útil para revisar mecanizado.
Plano técnico
Incluya cotas críticas, tolerancias, GD&T y acabado no deducible de CAD.
Material
Indique aleación o grado de polímero exacto cuando importen propiedades.
Cantidad
Prototipo y producción pueden requerir estrategias distintas.
Acabado
Separe superficies funcionales y estética.
Posprocesado
Incluya anodizado, tratamiento térmico, galvanizado, pasivado, rectificado u otros.
Inspección
Identifique características que necesitan informe o verificación específica.
Identifique sobre todo qué cotas controlan la función.
Tratar todo como crítico suele subir coste sin mejorar producto.
Cómo aborda 6CNC series cortas complejas
6CNC revisa proyectos como procesos completos, no solo CAD que necesita trayectorias.
Nos centramos en precisión desde prototipos hasta series cortas, especialmente con geometría compleja, tolerancias controladas y repetibilidad.
Según la pieza, la ruta puede incluir:
- fresado CNC;
- torneado CNC;
- mecanizado de 5 ejes;
- torneado-fresado;
- rectificado cilíndrico;
- rectificado plano;
- rectificado sin centros;
- electroerosión por hilo;
- otros procesos de acabado y fabricación.
Según proyecto, calidad puede incluir MMC, sistemas 2D, calibres, micrómetros, rugosidad y verificación de material.
Las cotas críticas pueden revisarse durante producción y no solo al final.
Importa al pasar de la primera pieza buena a lotes repetibles.
El mecanizado complejo suele ser un problema de proceso
Las piezas difíciles rara vez lo son por un solo detalle llamativo.
La complejidad suele combinar:
Titanio y paredes finas.
Carcasa de cinco ejes y alojamientos relacionados estrechamente.
Eje con torneado, fresado, tratamiento térmico y rectificado.
Cavidad profunda con radios pequeños.
Pieza grande con posición precisa.
O un prototipo que debe convertirse en 200 piezas repetibles.
Otra herramienta o montaje no siempre resuelve el problema fundamental.
Todo debe trabajar conjuntamente:
máquina + herramientas + útil + programación + medición + control.
Si el departamento está preparado, tiene sentido hacerlo dentro.
Si no, subcontratar la parte difícil conserva rapidez y flexibilidad internas sin forzar todo a equipos inadecuados.
Preguntas frecuentes
¿Qué hace complejo un trabajo CNC?
La interacción de geometría, tolerancia, material, acceso, sujeción e inspección. Una carcasa simple con orificios muy relacionados puede ser más difícil que una forma compleja con tolerancias amplias.
¿Cuándo subcontratar CNC?
Cuando requiere equipo, inspección o conocimiento poco usados dentro, ocupa capacidad valiosa o exige desarrollar demasiado utillaje y montajes.
¿CNC de 5 ejes siempre supera a 3 ejes?
No. Piezas sencillas suelen ser más económicas en 3 ejes. Cinco aporta valor con varias orientaciones, ángulos compuestos, profundidad o muchos montajes.
¿Por qué son difíciles las paredes finas?
La baja rigidez permite flexión por corte o apriete. El arranque libera tensiones. Importan secuencia, apoyo, fuerzas y sujeción.
¿Por qué son difíciles titanio e Inconel?
Pueden generar altas temperaturas, condiciones exigentes y desgaste acelerado. Son importantes herramientas estables, parámetros, refrigeración y contacto controlados.
¿Puede garantizarse toda tolerancia ajustada del plano?
Depende de característica, material, forma, tamaño, proceso y medición. Revise individualmente en vez de asumir un valor universal.
¿Qué aportar para presupuestar una pieza compleja?
CAD 3D, plano, material, cantidad, acabado, posprocesos e inspección especial. Identificar cotas funcionales ayuda a planificar.
¿6CNC realiza prototipos y series cortas?
Sí. 6CNC se centra en el mecanizado de precisión a medida, desde prototipos hasta fabricación en series cortas. Antes de producir, pueden revisarse la estrategia de mecanizado, la sujeción, las dimensiones críticas y los requisitos de inspección.
¿Necesita ayuda con una pieza CNC difícil?
Envíe CAD y planos a 6CNC si hay complejidad, tolerancias ajustadas, materiales difíciles o paso a series cortas.
El equipo puede revisar geometría, material, tolerancias y cantidad para definir una ruta práctica antes de producir.


