
Eine gebohrte Bohrung kann dem Sollmaß nahekommen und trotzdem für die Funktion des Bauteils unzureichend sein.
Die Bohrung kann etwas zu groß oder zu klein sein, Bohrspuren aufweisen oder eine uneinheitliche Rundheit haben. Ein Passstift sitzt möglicherweise zu fest, eine Präzisionswelle hat zu viel Spiel oder eine Buchse sitzt nicht in jedem Bauteil gleich.
In solchen Fällen reicht es oft nicht, sorgfältiger zu bohren.
Die Lösung ist Reiben nach dem Bohren oder Ausdrehen.
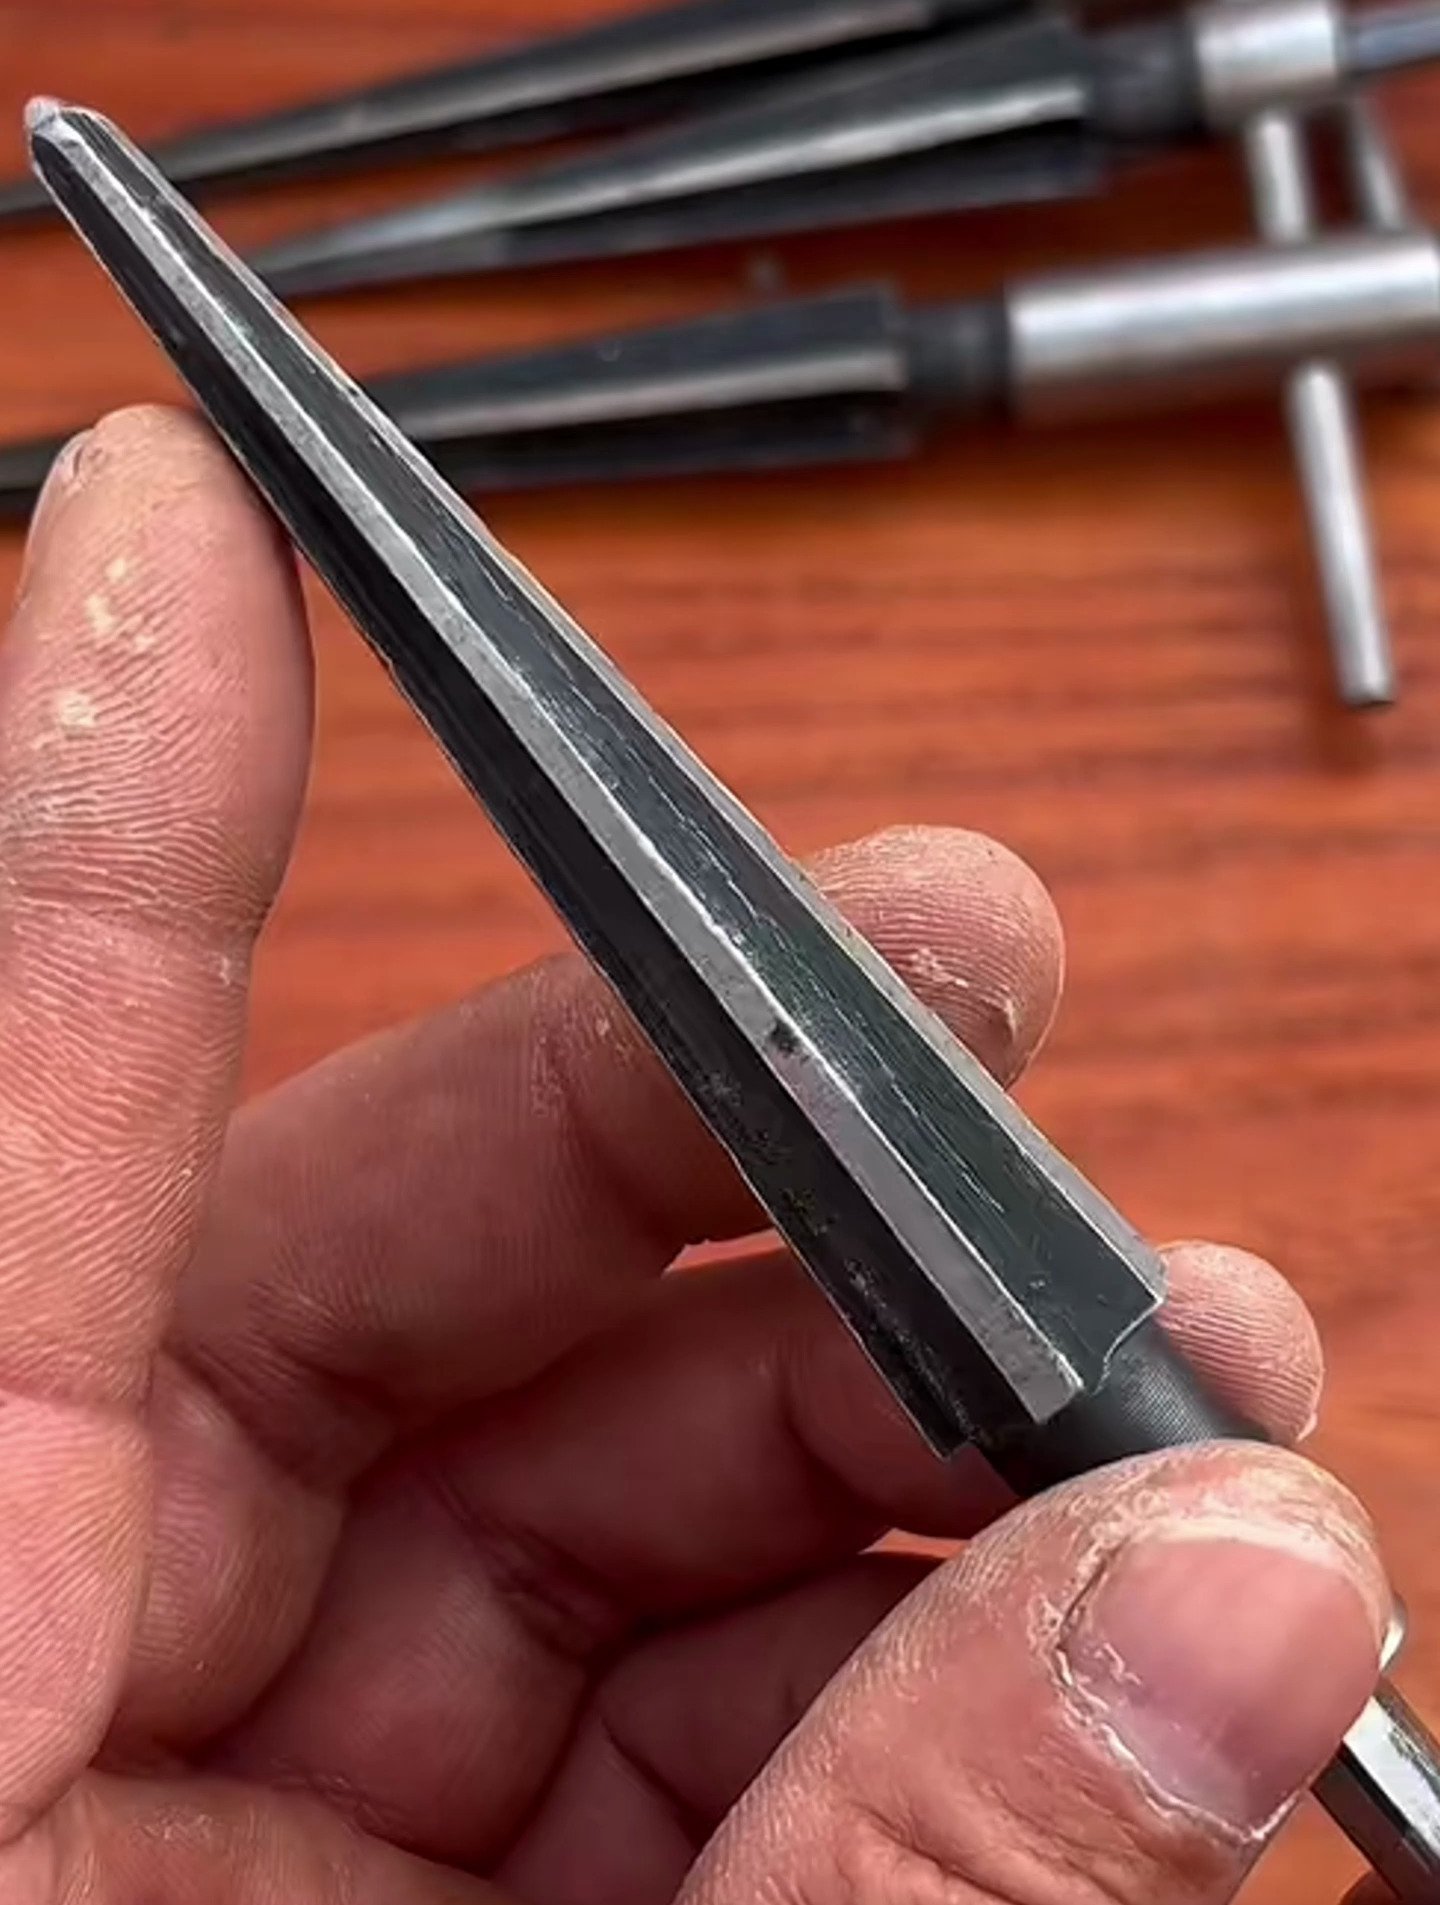
CNC-Reiben ist ein Präzisionsverfahren zur Bohrungsfeinbearbeitung, das eine relativ kleine, kontrollierte Materialmenge aus einer vorhandenen Bohrung entfernt. Eine mehrschneidige Reibahle folgt der vorbereiteten Bohrung und erzeugt einen genaueren Enddurchmesser. Gleichzeitig verbessert sie Rundheit und Oberflächengüte.
Damit eignet sich Präzisionsreiben von Bohrungen besonders für:
- Passstiftbohrungen
- Lager- und Buchsensitze
- Präzisions-Positionierbohrungen
- Drehpunktbohrungen
- Ausrichtmerkmale
- Ventil- und Hydraulikkomponenten
- Luft- und Raumfahrtbaugruppen
- Medizinprodukten
- Robotikkomponenten
- Präzisionsmaschinenteile
Hochleistungs-Reibsysteme werden regelmäßig für Anwendungen der Klassen H7/H8 sowie zur Kontrolle von Rundheit, Zylindrizität und Oberflächengüte eingesetzt. Die tatsächliche Leistungsfähigkeit hängt jedoch von Werkstoff, Werkzeug, Maschine, Aufspannung und Bohrungsgeometrie ab.
Reiben hat jedoch eine wichtige Einschränkung:
Eine Reibahle dient vor allem zur Maß- und Oberflächenfeinbearbeitung. Sie ist nicht das beste Werkzeug, um eine stark falsch positionierte oder ausgerichtete Bohrung zu korrigieren.
Diese Unterscheidung bestimmt, wann Bohren, Ausdrehen, Reiben, Honenoder eine Kombination mehrerer Verfahren sinnvoll ist.
Dieser Leitfaden erklärt die Funktionsweise des CNC-Reibens, das erforderliche Aufmaß, die Einflussgrößen auf den Enddurchmesser, die Bedeutung des Werkzeugrundlaufs und die Verfahrensauswahl für die Bohrungsbearbeitung mit engen Toleranzen.
Was ist CNC-Reiben?
CNC-Reiben ist ein Zerspanungsverfahren zur Feinbearbeitung einer vorhandenen Bohrung mit einem mehrschneidigen Werkzeug, der Reibahle.
Die Bohrung wird meist zunächst hergestellt durch:
- Bohren
- Ausdrehen
- Kreisinterpolation
- Gießen
- Ein anderes Schruppverfahren
Anschließend wird die Reibahle durch die vorbereitete Bohrung geführt und entfernt eine relativ geringe Materialmenge von deren Innenfläche.
Dabei verbessert sie hauptsächlich:
- Bohrungsdurchmesser
- Rundheit
- Oberflächengüte
- Maßkonstanz
- Wiederholbarkeit zwischen Bauteilen
Eine typische Prozessfolge lautet:
Bohren → Reiben
oder:
Bohren → Ausdrehen → Reiben
abhängig davon, wie genau die Bohrung vor der abschließenden Maßbearbeitung positioniert sein muss.
Was macht eine Reibahle tatsächlich?
Ein häufiges Missverständnis ist, Reiben sei einfach „besseres Bohren“.
Das ist nicht der Fall.
Ein Bohrer dient in erster Linie dazu, eine Bohrung herzustellen.
Eine Reibahle dient in erster Linie dazu, eine vorhandene Bohrung feinzuarbeiten.
Sie trägt deutlich weniger Material ab als ein Bohrer und hat gewöhnlich mehrere über den Umfang verteilte Schneiden.
Diese Schneiden bringen die vorbereitete Bohrung schrittweise auf ihr Endmaß.
Da die Reibahle ein relativ gleichmäßiges, kleines Aufmaß entfernt, kann sie Folgendes erzielen:
- Gleichmäßigeren Durchmesser
- Bessere Kreisform
- Besseres Finish
- Bessere Wiederholbarkeit bei mehreren Bohrungen
Sie folgt jedoch im Allgemeinen dem Verlauf der vorhandenen Bohrung.
Die Qualität der Ausgangsbohrung ist deshalb entscheidend.
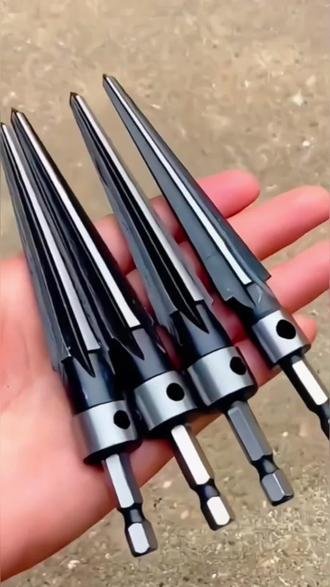
So funktioniert CNC-Reiben
Der grundlegende Ablauf des CNC-Reibens ist einfach.
Ausgangsbohrung herstellen
Das Werkstück wird auf einen Durchmesser etwas unterhalb des geforderten Endmaßes gebohrt, ausgedreht oder interpoliert.
Zum Beispiel:
Endmaßanforderung:
Ø10.000 mm
Beim vorherigen Bohren oder Ausdrehen bleibt gezielt Material an der Bohrungswand stehen.
Der genaue Durchmesser vor dem Reiben hängt ab von:
- Bauart der Reibahle
- Bohrungsdurchmesser
- Werkstoff
- Werkzeughersteller
- Maschinenbedingungen
- Gewünschter Toleranz
Es gibt kein universelles Reibaufmaß für jede Bohrung.
Werkzeughersteller veröffentlichen anwendungsspezifische Aufmaßbereiche, da sich das richtige Aufmaß mit Durchmesser, Werkzeugaufbau und Werkstoff erheblich ändert. Guhring nennt in seinen technischen Daten beispielsweise empfohlene Reibaufmaße nach Durchmesser und Anwendung statt eines festen Wertes.
Reibahle zur Bohrung ausrichten
Die CNC-Spindel positioniert die Reibahle über der vorbereiteten Bohrung.
Ausrichtung und Werkzeugrundlauf sind entscheidend.
Die Reibahle sollte möglichst konzentrisch zur vorgesehenen Bohrungsachse rotieren.
Mit kontrolliertem Vorschub einfahren
Das Werkzeug fährt mit vorgegebener Spindeldrehzahl und vorgegebenem Vorschub in die Bohrung.
Anders als bei manchen Bohroperationen ist ein besonders vorsichtiger Vorschub nicht automatisch besser.
Die Reibahle benötigt ausreichend Vorschub, um sauber zu schneiden, statt an der Oberfläche zu reiben.
Schneiden entfernen das Feinbearbeitungsaufmaß
Der Anschnitt übernimmt den größten Teil der Zerspanung.
Die zylindrischen Führungsfasen hinter dem Schneidbereich führen und stabilisieren das Werkzeug.
Material wird über den Umfang der Bohrung abgetragen.
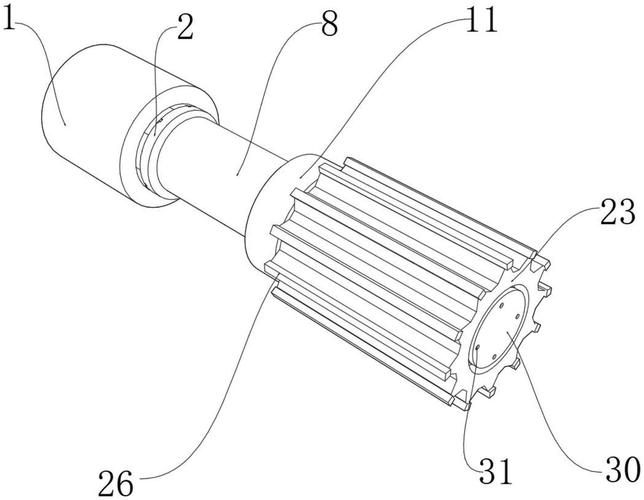
Kühlschmierstoff führt Wärme und Späne ab
Kühlschmierstoff ist besonders wichtig, weil die Zerspanung im Inneren der Bohrung stattfindet.
Schlechte Spanabfuhr kann verursachen:
- Kratzer
- Werkzeugschäden
- Schlechtes Finish
- Zu große Bohrungen
- Spanstau
Moderne Hochleistungs-Reibsysteme setzen deshalb zunehmend auf gezielte oder werkzeuginterne Kühlung, um Flüssigkeit direkt zur Schneidzone zu bringen.
Werkzeug ausfahren
Die Reibahle fährt entsprechend dem programmierten Zyklus durch die Durchgangsbohrung oder aus der Sacklochbohrung zurück.
Anschließend wird die fertige Bohrung geprüft.
CNC-Reiben im Vergleich zum Bohren
Bohren und Reiben werden häufig kombiniert.
| Merkmal | Bohren | Reiben |
| Hauptzweck | Bohrung herstellen | Vorhandene Bohrung feinbearbeiten |
| Materialabtrag | Hoch | Gering |
| Schneiden | Meist 2 Hauptschneiden | Mehrere Schneiden |
| Durchmesserkontrolle | Mäßig bis gut | Höher |
| Oberflächengüte | Mittel | Besser |
| Korrektur der Bohrungsposition | Begrenzt | Sehr begrenzt |
| Typische Prozessstufe | Ausgangsbohrung | Fertige oder nahezu fertige Bohrung |
| Produktivität | Hoch | Hoch bei vorbereiteten Bohrungen |
Die übliche Folge lautet:
Untermaßig bohren → Auf Enddurchmesser reiben
Der Bohrer stellt die Bohrung effizient her.
Die Reibahle sorgt für die abschließende Maßkonstanz.
Warum nicht direkt auf Endmaß bohren?
Moderne Hartmetallbohrer können sehr genaue Bohrungen erzeugen.
Für viele Anwendungen reicht Bohren allein vollkommen aus.
Reiben kann dennoch sinnvoll sein, wenn die fertige Bohrung Folgendes benötigt:
- Engere Durchmesserkontrolle
- Gleichmäßigere Passung
- Verbesserte Rundheit
- Bessere Oberflächengüte
- Höhere Wiederholbarkeit über mehrere Bauteile
Das betrifft insbesondere:
- Positionierstifte
- Passstiftbohrungen
- Präzisionswellen
- Buchsen
Die Entscheidung sollte sich aus der Funktion der Bohrung ergeben. Reiben sollte nicht pauschal in jede Zeichnung aufgenommen werden.
Präzisionsreiben von Bohrungen
Präzisionsreiben von Bohrungen kommt zum Einsatz, wenn die fertige Bohrung eine kontrollierte mechanische Schnittstelle bildet.
Betrachten wir zwei Bohrungen.
Bohrung A
Für eine normale M8-Schraube mit Spiel.
Bohrung B
Für einen 8 mm großen Passstift, der zwei Baugruppen positioniert.
Bohrung A muss möglicherweise nur normal gebohrt werden.
Bohrung B benötigt möglicherweise:
- Kontrollierten Durchmesser
- Gleichmäßige Passung
- Genaue Position
- Gute Rundheit
Das zweite Merkmal eignet sich wesentlich eher für Präzisionsreiben.
Der entscheidende Unterschied:
Reiben kontrolliert das Endmaß der Bohrung.
Ist auch die Bohrungsposition kritisch, wird der vorangehende Prozess ebenso wichtig.
Eine Reibahle korrigiert die Bohrungsposition nicht zuverlässig
Dies gehört zu den wichtigsten Grundlagen des CNC-Reibens.
Eine Reibahle folgt einer vorhandenen Bohrung.
Ist die gebohrte Bohrung deutlich:
- Falsch positioniert
- Schräg
- Gekrümmt
- Fehlausgerichtet
ist im Allgemeinen nicht zu erwarten, dass die Reibahle die gesamte Bohrung an die richtige Position verschiebt.
Sie kann dem vorhandenen Fehler einfach folgen.
Eine Präzisionsbohrung, die beides benötigt:
engen Durchmesser + genaue Position
kann eine Folge wie diese erfordern:
Bohren → Präzisionsausdrehen → Reiben
oder:
Kreisinterpolieren → Reiben
Der vorherige Arbeitsgang legt die Position fest.
Die Reibahle erzeugt Endmaß und Oberflächengüte.
Geriebene Bohrungen auf CNC-Maschinen
CNC-Bearbeitungszentren ermöglichen eine hohe Wiederholbarkeit beim Reiben, weil dieselbe Maschine mehrere Bohrungsoperationen nacheinander ausführen kann.
Zum Beispiel:
- Anbohren
- Untermaßig bohren
- Anfasen
- Reiben
- Prüfen
Die CNC steuert:
- Bohrungskoordinaten
- Spindeldrehzahl
- Vorschub
- Tiefe
- Werkzeugfolge
Damit eignet sich Reiben auf CNC-Maschinen besonders für Bauteile mit mehreren präzisen Positioniermerkmalen.
Beispiele umfassen:
- Vorrichtungsplatten
- Roboterkomponenten
- Getriebegehäuse
- Luft- und Raumfahrthalterungen
- Bauteile medizinischer Instrumente
- Automatisierungsanlagen
Was ist Reibaufmaß?
Das Reibaufmaß ist die Materialmenge, die vor dem Reiben gezielt in der Bohrung stehen bleibt.
Angenommen, die fertige Bohrung soll folgendes Maß haben:
Ø12.000 mm
Das vorherige Werkzeug erzeugt eine etwas kleinere Bohrung.
Die Durchmesserdifferenz ist das Reibaufmaß.
Das richtige Aufmaß ist entscheidend.
Was passiert bei zu wenig Aufmaß?
Hat die Ausgangsbohrung fast denselben Durchmesser wie die Reibahle, schneidet diese möglicherweise nicht wirksam.
Stattdessen kann sie:
- Reiben statt schneiden
- Ungleichmäßig glätten
- Bohrspuren folgen
- Uneinheitliche Durchmesser erzeugen
- Eine schlechte Oberfläche erzeugen
Es muss genügend Material vorhanden sein, damit die Schneiden richtig eingreifen.
Was passiert bei zu viel Aufmaß?
Eine Reibahle ist nicht für schwere Schruppbearbeitung vorgesehen.
Zu großes Aufmaß kann verursachen:
- Hohe Schnittkräfte
- Schneller Werkzeugverschleiß
- Schlechte Oberflächengüte
- Zu große Bohrungen
- Werkzeugdurchbiegung
- Rattern
- Spanprobleme
Außerdem kann die Werkzeugstandzeit deutlich sinken.
Die bessere Strategie lautet:
Den Großteil des Materials vor dem Reiben entfernen.
Wie viel Aufmaß sollte zum Reiben bleiben?
Darauf gibt es keine einheitliche Antwort.
Das passende Aufmaß hängt ab von:
- Bohrungsdurchmesser
- Reibahlendurchmesser
- Reibahlentyp
- Werkstückwerkstoff
- Schneidstoff
- Qualität der Ausgangsbohrung
- Bohrungstiefe
- Gefordertem Finish
Werkzeughersteller geben deshalb spezielle Aufmaßempfehlungen für ihre Reibsysteme. Guhring veröffentlicht beispielsweise unterschiedliche empfohlene Durchmesseraufmaße je nach Werkzeugdurchmesser statt eines festen Wertes für alle Anwendungen.
Zeichnungen sollten daher im Allgemeinen keinen Vorreibdurchmesser vorgeben, sofern der vollständige Fertigungsprozess dies nicht ausdrücklich erfordert.
Der Fertiger sollte das passende Aufmaß für die gewählten Werkzeuge bestimmen.
Reibahlenrundlauf: eine der wichtigsten Einflussgrößen
Eine Reibahle hat mehrere Schneiden.
Im Idealfall rotieren alle Schneiden um dieselbe Mittellinie.
Bei erheblichem Rundlauffehler schneidet eine Werkzeugseite stärker als die anderen.
Mögliche Folgen:
- Zu große Bohrungen
- Ungleichmäßiger Werkzeugverschleiß
- Unzureichende Rundheit
- Geringere Standzeit
- Uneinheitliche Oberflächengüte
Der Rundlauf wird beeinflusst durch:
- Maschinenspindel
- Werkzeughalter
- Spannzange
- Reibahlenschaft
- Werkzeugmontage
- Verschmutzung der Aufspannung
Die Präzisions-Reibsysteme von Seco enthalten gezielt Einstellmechanismen zur Korrektur des Spindel-/Werkzeugrundlaufs auf unter 0.005 mm, da dieser die Ergebnisse hochpräziser Bohrungsbearbeitung direkt beeinflusst.
Warum Rundlauf bei kleineren Werkzeugen wichtiger wird
Stellen Sie sich Folgendes vor:
0.005 mm Rundlauffehler
an einem 50 mm großen Fräser.
Und anschließend denselben Rundlauffehler an einer 3 mm großen Reibahle.
Bezogen auf Werkzeugdurchmesser und Spandicke ist der Fehler beim kleineren Werkzeug deutlich gravierender.
Deshalb erfordert die Präzisionsbearbeitung kleiner Bohrungen besondere Aufmerksamkeit bei:
- Spindelzustand
- Spannzangenzustand
- Werkzeughalterqualität
- Werkzeugsauberkeit
Forschung und Werkzeugversuche zeigen übereinstimmend, dass geringerer Rundlauffehler die Lastverteilung zwischen den Schneiden, die Oberflächenqualität und die Standzeit verbessert.
Werkzeughalterauswahl für CNC-Reiben
Die Reibahle ist nur ein Teil des Genauigkeitssystems.
Die vollständige Einheit umfasst:
Maschinenspindel → Werkzeughalter → Spannzange oder Futter → Reibahle
Gängige Spannmethoden sind:
- Präzisions-Spannzangenfutter
- Hydrodehnspannfutter
- Schrumpfspannfutter
- Pendelhalter für Reibahlen
- Einstellbare Reibahlenhalter
Die beste Wahl hängt ab von:
- Bohrungsdurchmesser
- Maschinenzustand
- Reibahlentyp
- Genauigkeitsanforderung
- Produktionsstückzahl
Was ist ein Pendelhalter für Reibahlen?
Ein Pendelhalter ermöglicht eine geringe radiale Bewegung zwischen Reibahle und Maschinenspindel.
Er soll leichte Ausrichtungsabweichungen ausgleichen.
Dies ist besonders nützlich beim:
- Reiben auf einer Drehmaschine
- Reiben einer vorhandenen Bohrung
- Arbeiten mit nicht exakt fluchtenden Maschinen- und Bohrungsachsen
Ein Pendelhalter ersetzt jedoch keine korrekte Maschineneinrichtung.
Er kompensiert kleine Ausrichtungsunterschiede, keine großen Positionsfehler.
Seco integriert Pendelsysteme in Präzisions-Reibahlenhalter, um Ausrichtungsabweichungen auszugleichen und zugleich einen kurzen, stabilen Werkzeugaufbau zu erhalten.
Feste und einstellbare Reibahlen
Feste Reibahlen
Eine feste Reibahle besitzt einen festen Schneiddurchmesser.
Sie kann bestehen aus:
- Schnellarbeitsstahl
- Hartmetall
- Cermet
- PKD oder anderen Spezialwerkstoffen
Feste Reibahlen sind üblich für:
- Standardbohrungen
- Wiederholfertigung
- Kleine und mittlere Durchmesser
Einstellbare Reibahlen
Einstellbare Reibahlen ermöglichen kleine Änderungen des Schneiddurchmessers.
Sie sind sinnvoll, wenn:
- Verschleißausgleich erforderlich ist
- Spezielle Sonderdurchmesser benötigt werden
- Der Produktionsdurchmesser feinjustiert werden muss
Modulare Präzisions-Reibsysteme können Wechselköpfe mit einstellbaren Haltern kombinieren.
HSS-Reibahlen
Reibahlen aus Schnellarbeitsstahl eignen sich weiterhin für viele allgemeine Zerspanungsaufgaben.
Zu den Vorteilen zählen:
- Geringere Kosten
- Zähigkeit
- Breite Verfügbarkeit
Sie eignen sich häufig für:
- Allgemeine Stähle
- Aluminium
- Manuelle Anwendungen oder niedrige Schnittgeschwindigkeiten
- Kleinserien
Bei höheren Schnittgeschwindigkeiten kann Hartmetall jedoch eine bessere Produktivität und Maßstabilität bieten.
Hartmetallreibahlen
Vollhartmetall- und hartmetallbestückte Reibahlen bieten:
- Höhere Steifigkeit
- Höhere Verschleißfestigkeit
- Eignung für höhere Schnittgeschwindigkeiten
- Hohe Maßwiederholbarkeit
Sie werden häufig beim Hochleistungs-CNC-Reiben eingesetzt.
Da Hartmetall sehr steif ist, reagiert es auch empfindlicher auf:
- Rundlauf
- Fehlausrichtung
- Stöße
Die gesamte Aufspannung muss daher stabil sein.
PKD-Reibahlen
Reibahlen aus polykristallinem Diamant werden häufig zur hochproduktiven Bearbeitung von Nichteisenwerkstoffen eingesetzt.
Typische Anwendungen umfassen:
- Aluminiumkomponenten für die Automobilindustrie
- Großserien aus Aluminium Gehäuse
- Abrasive Nichteisenwerkstoffe
Seco dokumentiert das PKD-Reiben hydraulischer Aluminiumkomponenten, bei denen H7-Toleranz, Rundheit, Zylindrizität und Oberflächengüte wichtige Prozesskriterien waren.
PKD-Werkzeuge können in geeigneten Werkstoffen extrem lange Standzeiten erreichen. Ihre Kosten rechnen sich jedoch meist erst bei entsprechenden Produktionsmengen.
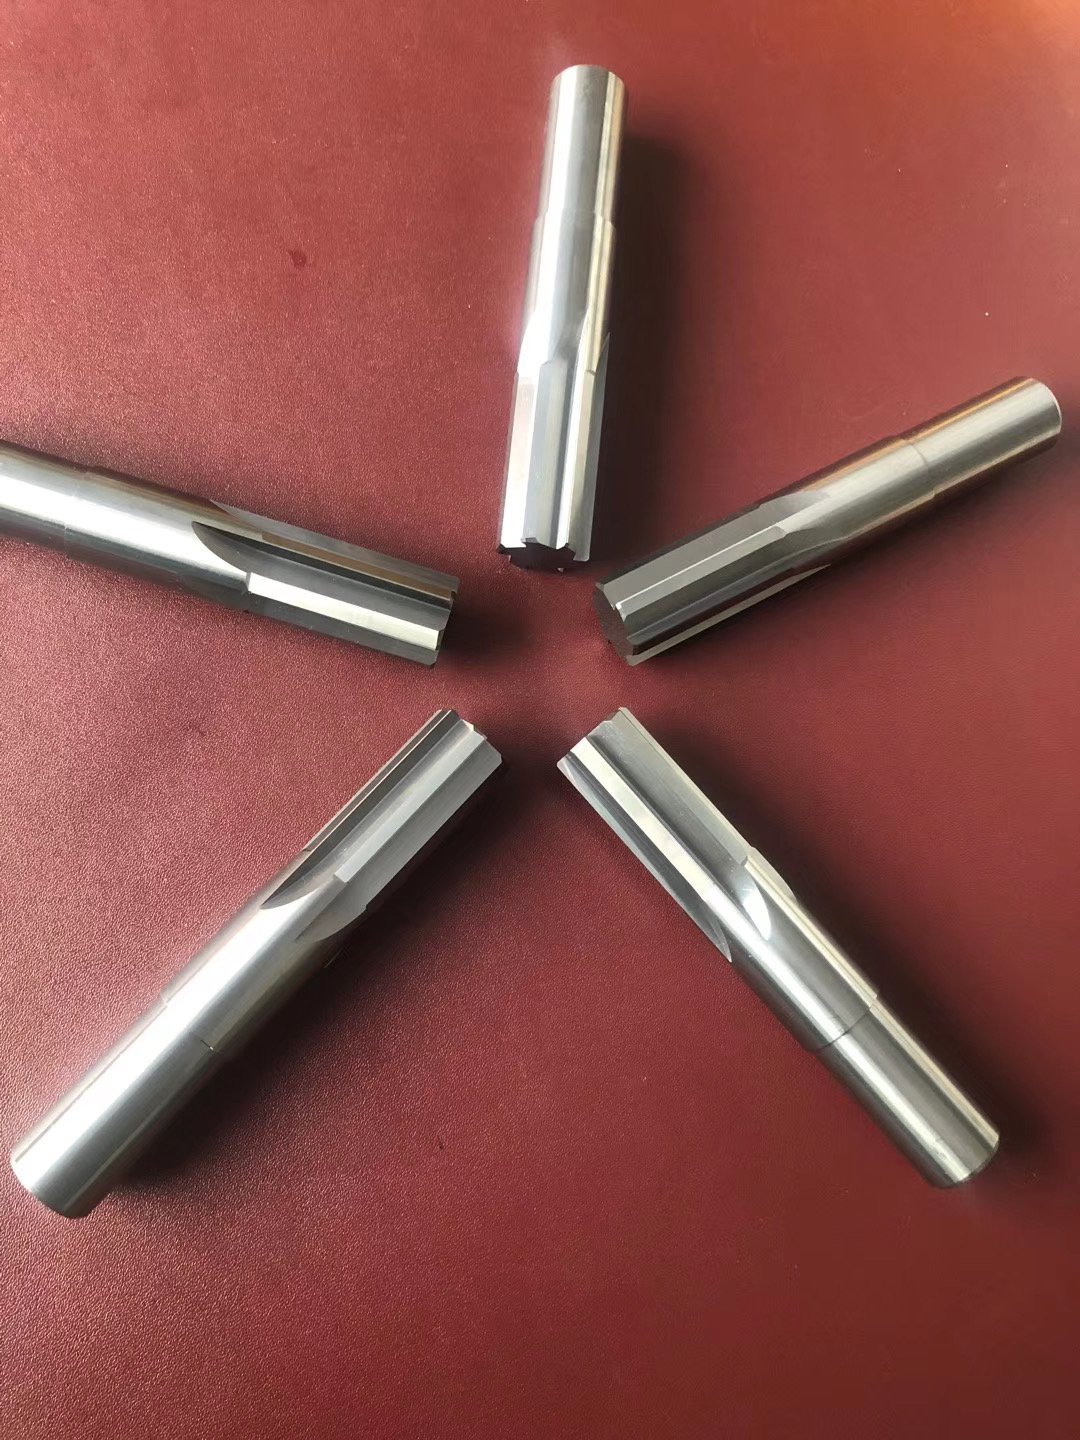
Geradgenutete Reibahlen
Geradgenutete Reibahlen sind einfach aufgebaut und weit verbreitet.
Sie eignen sich gut für:
- Durchgangsbohrungen
- Allgemeine Werkstoffe
- Stabile Bearbeitungsbedingungen
Die Spanabfuhr muss dennoch berücksichtigt werden.
Spiralgenutete Reibahlen
Spiralnuten können bei bestimmten Anwendungen die Spanführung und das Schnittverhalten verbessern.
Die Drallrichtung kann danach gewählt werden, ob die Bohrung:
- Ein Sackloch ist
- Durchgehend ist
- Unterbrochen ist
Ziel ist, die Bewegungsrichtung der Späne zu kontrollieren.
Herstellerempfehlungen sind zu beachten, da Nutrichtung und Schneidengeometrie je nach Reibahlenfamilie variieren.
Reiben von Durchgangsbohrungen
Durchgangsbohrungen lassen sich meist leichter reiben als Sacklöcher.
Warum?
Weil die Späne die Schneidzone passieren können.
Zu den Vorteilen zählen:
- Einfachere Spanabfuhr
- Besserer Kühlschmierstofffluss
- Einfacherer Werkzeugaustritt
Die Werkzeuggeometrie lässt sich so auslegen, dass sie die Späne vor der Reibahle zur gegenüberliegenden Seite hinausschiebt.
Reiben von Sacklochbohrungen
Sacklöcher sind anspruchsvoller.
Das Werkzeug fährt ein, kann das Bauteil aber nicht vollständig durchqueren.
Die Spankontrolle wird daher entscheidend.
Sammeln sich Späne am Grund, können sie:
- Die Reibahle beschädigen
- Die Bohrung verkratzen
- Die Endtiefe beeinflussen
- Zwischen Werkzeug und Werkstück klemmen
Sacklochreiben kann erfordern:
- Geeignete Nutgeometrie
- Innenkühlung
- Kontrollierte Bohrungstiefe
- Ausreichenden Freiraum am Grund
Reiben unterbrochener Bohrungen
Querbohrungen und Nuten können die zu reibende Fläche unterbrechen.
Eine lange Bohrung kann beispielsweise eine quer verlaufende Schmierbohrung schneiden.
Beim Passieren der Unterbrechung treten die Schneiden wiederholt aus dem Material aus und wieder ein.
Das kann erzeugen:
- Stoßbelastung
- Schneidenausbrüche
- Schwankungen des Bohrungsmaßes
- Schlechtes Finish
Unterbrochene Bohrungen erfordern deshalb eine sorgfältige Werkzeug- und Geometrieauswahl.
Reiben an Querbohrungen
Bohrungskreuzungen sind besonders verbreitet in:
- Hydraulikblöcken
- Ventilkörper
- Fahrzeugbauteile
- Fluidsteuerungssystemen
Die Fertigungsplanung muss berücksichtigen:
- Grate an der Kreuzung
- Werkzeugstöße
- Spanabfuhr
- Kantenzustand
Manchmal verbessert eine geänderte Bearbeitungsfolge das Ergebnis.
Schnittgeschwindigkeit beim Reiben
Die Schnittgeschwindigkeit beim Reiben hängt ab von:
- Werkstoff
- Reibahlenwerkstoff
- Beschichtung
- Bohrungsgeometrie
- Werkzeughersteller
- Kühlschmierstoff
Ein häufiger Fehler ist, Reiben wie Bohren zu behandeln und dieselbe Geschwindigkeit zu verwenden.
Die optimalen Bedingungen können anders sein.
Da Reiben ein Feinbearbeitungsverfahren ist, sind Maßstabilität und Oberflächenqualität wichtiger als maximale Spindeldrehzahl.
Vorschub beim Reiben
Der Vorschub ist äußerst wichtig.
Viele Bearbeitungsprobleme entstehen, weil Reibahlen mit zu geringem Vorschub betrieben werden.
Bei zu geringem Vorschub können die Schneiden:
- Reiben statt schneiden
- Die Oberfläche kaltverfestigen
- Eine schlechte Oberfläche erzeugen
- Vorzeitig verschleißen
Bei zu hohem Vorschub:
- Steigen die Schnittkräfte
- Kann sich die Oberflächengüte verschlechtern
- Nimmt der Werkzeugverschleiß zu
Der richtige Wert hängt ab von:
- Durchmesser
- Schneidenzahl
- Werkstoff
- Reibahlengeometrie
Veröffentlichte Schnittdaten der Hersteller dienen als Ausgangspunkt und müssen an Maschine und Bauteil angepasst werden. Guhring bezeichnet seine Geschwindigkeits- und Vorschubwerte ausdrücklich als Startempfehlungen, die entsprechend den tatsächlichen Bearbeitungsbedingungen zu optimieren sind.
Kühlschmierstoff beim CNC-Reiben
Kühlschmierstoff erfüllt mehrere Aufgaben:
- Wärme abführen
- Schneiden schmieren
- Späne ausspülen
- Maßkonstanz unterstützen
Innenkühlung ist besonders wertvoll bei:
- Tiefen Bohrungen
- Sacklochbohrungen
- Großserienfertigung
Bei schlechter Kühlschmierstoffzufuhr können Späne zwischen Reibahle und Bohrungsfläche verbleiben.
Das Ergebnis kann ein sehr genauer Durchmesser bei verkratzter Oberfläche sein – und damit weiterhin ein Ausschussteil.
Präzisionsreiben und Oberflächengüte
Ein Grund für die Wahl des Reibens ist die bessere Bohrungsoberfläche.
Eine korrekt geriebene Bohrung kann eine deutlich feinere und gleichmäßigere Oberfläche als die zuvor gebohrte Bohrung besitzen.
Die Oberflächengüte hängt jedoch ab von:
- Reibahlengeometrie
- Werkzeugzustand
- Vorschub
- Schnittgeschwindigkeit
- Rundlauf
- Kühlschmierstoff
- Werkstoff
- Reibaufmaß
Eine verschlissene Reibahle kann weiterhin scheinbar maßhaltige Bohrungen erzeugen, während die Oberflächenqualität bereits nachlässt.
Die Produktionsüberwachung sollte deshalb mehr als nur den Durchmesser betrachten.
Reiben und Bohrungsrundheit
Reiben kann die Rundheit verbessern, wenn die Ausgangsbohrung bereits ausreichend genau ist.
Das Verfahren hat jedoch Grenzen.
Ist die Ausgangsbohrung stark:
- Mehrlappig
- Gebogen
- Konisch
- Außerhalb der Achse
kann die Reibahle den Fehler möglicherweise nicht vollständig korrigieren.
Für größere Geometriekorrekturen kann Ausdrehen vor dem Reiben erforderlich sein.
Bei noch höheren Anforderungen an die fertige Bohrungsgeometrie kann anschließend Honen folgen.
Bohrungsbearbeitung mit engen Toleranzen
Eine Bohrung mit enger Toleranz bedeutet mehr als nur ein kleines ±-Maß.
An der Bohrung müssen möglicherweise mehrere Merkmale gleichzeitig kontrolliert werden:
- Durchmesser
- Position
- Rundheit
- Zylindrizität
- Geradheit
- Oberflächengüte
- Rechtwinkligkeit
- Passung
Diese Anforderungen sollten begrifflich getrennt werden.
Eine Reibahle kann Durchmesser und Oberflächengüte hervorragend herstellen.
Sie ist aber nicht zwangsläufig das Verfahren, das jede geometrische Anforderung festlegt.
Durchmessertoleranz und Positionstoleranz
Angenommen, die Zeichnung fordert:
Ø10 H7
Das kontrolliert in erster Linie das Bohrungsmaß.
Nehmen wir an, zusätzlich ist angegeben:
Position Ø0.02 bezogen auf A | B | C
Dann verändert sich die Fertigungsaufgabe.
Eine Reibahle kann das Endmaß Ø10 H7 herstellen.
Die korrekte Bohrungsposition muss jedoch beim vorherigen Bohren, Fräsen oder Ausdrehen entstehen.
Deshalb ist die Prozessfolge so wichtig.
Geriebene H7-Bohrungen
H7-Bohrungen sind in präzisen mechanischen Baugruppen üblich.
Typische Anwendungen umfassen:
- Passstifte
- Wellen
- Buchsen
- Positioniermerkmale
Hochleistungs-Reibsysteme werden häufig für H7- und H8-Anwendungen verwendet. Guhring veröffentlicht Anwendungsbeispiele für geriebene Bohrungen auf H7/H8-Niveau. Seco dokumentiert H7-Serienreiben mit gemeinsamer Kontrolle von Rundheit, Zylindrizität und Oberflächengüte.
Die ISO-Passungsbezeichnung sollte jedoch aus den Funktionsanforderungen abgeleitet werden.
H7 sollte nicht allein deshalb vorgeschrieben werden, weil „Präzisionsteile H7 benötigen“.
Geriebene Bohrungen für Passstifte
Passstiftbohrungen gehören zu den häufigsten Reibanwendungen.
Der Passstift kann dazu dienen:
- Zwei Bauteile zu positionieren
- Die Montageposition zu kontrollieren
- Wiederholbarkeit nach der Demontage zu erhalten
- Werkzeuge oder Vorrichtungen auszurichten
Ein typischer Fertigungsablauf lautet:
Bohren → Reiben → Prüfen
Bei besonders kritischer Positionsgenauigkeit kann:
Bohren → Ausdrehen/Interpolieren → Reiben
die bessere Wahl sein.
Geriebene Bohrungen für Buchsen
Buchsen benötigen häufig genau kontrollierte Gehäusebohrungen.
Je nach Konstruktion kann die Bohrung benötigen:
- Übermaßpassung
- Übergangspassung
- Spielpassung
Reiben kann wiederholgenaue Bohrungen für den Buchseneinbau erzeugen.
Beim Einpressen kann sich jedoch der Innendurchmesser der Buchse verändern.
Die fertige Baugruppe kann deshalb einen weiteren Arbeitsgang am Buchseninnendurchmesser benötigen.
Geriebene Bohrungen für Präzisionswellen
Eine durch eine Bohrung geführte Welle kann ein kontrolliertes Spiel benötigen.
Zu großes Spiel verursacht:
- Spielbewegungen
- Fehlausrichtung
- Schwingungen
Zu geringes Spiel kann verursachen:
- Klemmen
- Montageprobleme
Eine geriebene Bohrung bietet ein vorhersehbareres Verhältnis zwischen tatsächlichem Bohrungsmaß und Wellendurchmesser.
Die Passung sollte jedoch gewählt werden nach den tatsächlichen Bedingungen für:
- Belastung
- Montage
- Temperatur
- Bewegung
statt willkürlich die engste Toleranz vorzugeben.
Reiben von Aluminium
Aluminium lässt sich im Allgemeinen gut reiben.
Mögliche Vorteile:
- Geringe Schnittkräfte
- Hohe Schnittgeschwindigkeiten
- Gute Zerspanbarkeit
Aluminium kann jedoch verursachen:
- Aufbauschneide
- Materialanhaftungen
- Lange Späne
Scharfe Schneidengeometrie und geeignete Schmierung sind wichtig.
Bei Aluminium-Großserien können Hartmetall- oder PKD-Reibahlen eine hohe Produktivität bieten.
Reiben von Edelstahl
Edelstahl kann schwieriger sein.
Typische Probleme sind:
- Kaltverfestigung
- Wärmeentwicklung
- Aufbauschneide
- Schwierige Spanbildung
Die Reibahle sollte kontinuierlich schneiden, statt zu reiben.
Deshalb sind passende Bedingungen für:
- Vorschub
- Aufmaß
- Schmierung
- Werkzeuggeometrie
besonders wichtig.
Reiben von Kohlenstoff- und legiertem Stahl
Reiben wird bei vielen Stählen eingesetzt, darunter:
- 1018
- 1045
- 4140
- 4340
Die Werkzeugauswahl hängt ab von:
- Härte
- Werkstoffzustand
- Fertigungsmenge
Hartmetallreibahlen sind üblich, wenn hohe Produktivität und Wiederholbarkeit gefordert sind.
Reiben von Gusseisen
Gusseisen lässt sich wirksam reiben.
Seine abrasiven Eigenschaften beeinflussen jedoch den Werkzeugverschleiß.
Werkstoffgefüge und Graphitgehalt beeinflussen außerdem:
- Oberflächengüte
- Schnittbedingungen
Für anspruchsvolle Serienanwendungen können Hartmetall- und Cermet-Werkzeuge eingesetzt werden.
Reiben von Titan
Titan erfordert eine deutlich vorsichtigere Prozessplanung.
Zu den Herausforderungen zählen:
- Wärmekonzentration
- Werkzeugverschleiß
- Hohe Schnittkräfte
- Materialanhaftungen
Reibaufmaß, Werkzeuggeometrie und Kühlschmierstoffzufuhr sind hier besonders wichtig.
Reiben technischer Kunststoffe
Technische Kunststoffe wie:
- POM
- PEEK
- Nylon
- PTFE
lassen sich reiben, verhalten sich maßlich jedoch anders als Metalle.
Mögliche Probleme sind:
- Elastische Rückfederung
- Wärmeausdehnung
- Grate
- Oberflächenverschmierung
Nach dem Austritt des Werkzeugs kann sich das Bohrungsmaß leicht verändern.
Die Toleranzstrategie sollte deshalb den jeweiligen Kunststoff berücksichtigen.
CNC-Reiben und Ausdrehen
Reiben und Ausdrehen sind beides Präzisionsverfahren für Bohrungen.
Ihre Stärken unterscheiden sich jedoch.
| Merkmal | Reiben | Ausdrehen |
| Schneidwerkzeug | Mehrschneidig | Meist einschneidig |
| Hauptaufgabe | Endmaß-/Feinbearbeitung | Maß- und Geometriekorrektur |
| Materialabtrag | Gering | Mittel |
| Korrektur der Bohrungsposition | Begrenzt | Besser |
| Durchmesserflexibilität | Werkzeuggebunden | Weitgehend einstellbar |
| Produktionsrate | Hoch | Mittel |
| Oberflächengüte | Sehr gut | Gut bis sehr gut |
| Wiederholte Bohrungen gleichen Maßes | Ausgezeichnet | Gut |
| Sonder-/Nichtstandardmaß | Passendes Werkzeug erforderlich | Einfach einstellbar |
Reiben eignet sich, wenn die Ausgangsbohrung bereits ausreichend genau ist und effizient auf Endmaß gebracht werden soll.
Ausdrehen eignet sich, wenn mehr Kontrolle erforderlich ist über:
- Bohrungsposition
- Durchmessereinstellung
- Geometrie
Bohren → Reiben oder Bohren → Ausdrehen → Reiben
Beide Abläufe sind sinnvoll.
Bohren → Reiben
Am besten geeignet, wenn:
- Die Bohrungsposition bereits ausreicht
- Die Bohrung relativ kurz ist
- Der Werkstoff gut zerspanbar ist
- Die Stückzahl eine eigene Reibahle rechtfertigt
Dies ist ein sehr effizienter Prozess.
Bohren → Ausdrehen → Reiben
Am besten geeignet, wenn:
- Die Bohrungsposition kritisch ist
- Der Bohrer anfangs verlaufen kann
- Die Bohrungsgeometrie korrigiert werden muss
- Die Endtoleranz anspruchsvoll ist
Das Ausdrehen stellt die Geometrie her.
Das Reiben erzeugt Endmaß und Oberflächengüte.
CNC-Reiben und Honen
Reiben und Honen sind nicht beliebig austauschbar.
Reiben
Arbeitet mit definierten Schneiden.
Besonders geeignet für:
- Effiziente Endmaßbearbeitung
- Wiederholgenaue Serienbohrungen
- Gute Oberflächengüte
Honen
Arbeitet mit Schleifsteinen.
Besser geeignet zur Verbesserung von:
- Rundheit
- Zylindrizität
- Geradheit
- Kontrollierter Bohrungstextur
Eine hydraulische Ventilbohrung kann beispielsweise so bearbeitet werden:
Bohren → Ausdrehen → Honen
anstatt durch Reiben.
Eine Positionierstiftbohrung benötigt möglicherweise nur:
Bohren → Reiben
Die Funktion bestimmt das Verfahren.
CNC-Reiben und Innenrundschleifen
Innenrundschleifen ist im Allgemeinen ein spezialisierteres Feinbearbeitungsverfahren.
Es wird besonders relevant bei:
- Gehärtete Werkstoffe
- Extrem anspruchsvoller Innengeometrie
- Feine Oberflächengüte
- Feinbearbeitung nach Wärmebehandlung
Für viele vorbereitete Bohrungen ist Reiben schneller und einfacher.
Schleifen eignet sich besser, wenn Werkstoffzustand oder Toleranz die praktischen Möglichkeiten des Reibens überschreiten.
CNC-Reiben und Kreisinterpolation
Bei der Kreisinterpolation erzeugt ein Schaftfräser eine Bohrung entlang einer kreisförmigen Werkzeugbahn.
Ihr größter Vorteil ist die Flexibilität.
Ein Schaftfräser kann viele Durchmesser herstellen.
Eine Reibahle ist dagegen meist für ein bestimmtes Endmaß ausgelegt.
Für Prototypen kann Kreisinterpolation deshalb attraktiv sein.
Bei wiederkehrenden Bohrungen mit gleichbleibendem Enddurchmesser und Finish kann Reiben jedoch produktiver sein.
Eine übliche Kombination lautet:
Untermaßig kreisinterpolieren → Reiben
Reiben und Feinausdrehen
Angenommen, ein Bauteil benötigt eine Präzisionsbohrung Ø20.
Mögliche Wege:
Direkt auf Ø20 feinausdrehen
oder:
Untermaßig ausdrehen → Ø20 reiben
Was ist besser?
Das hängt vom Fall ab.
Feinausdrehen bietet:
- Einstellbaren Durchmesser
- Gute Positionskontrolle
- Flexible Sondermaße
Reiben bietet:
- Schnelle wiederholte Feinbearbeitung
- Stabilität durch mehrere Schneiden
- Sehr hohe Serienkonstanz
Für fünf individuelle Prototypen kann Feinausdrehen praktischer sein.
Für 500 identische Bohrungen kann eine eigene Reibahle wirtschaftlicher sein.
Häufige Probleme beim CNC-Reiben
Zu große Bohrung
Mögliche Ursachen:
- Werkzeugrundlauf
- Spindelrundlauf
- Fehlausrichtung
- Zu hohe Schnittgeschwindigkeit
- Mangelhafte Werkzeugspannung
- Materialaufbau an den Schneiden
Zu kleine Bohrung
Mögliche Ursachen sind:
- Verschlissene Reibahle
- Elastische Rückfederung des Werkstoffs
- Falsches Reibahlenmaß
- Thermische Einflüsse
Kunststoffe und einige Nichteisenwerkstoffe können stärker elastisch zurückfedern.
Trichterförmige Aufweitung am Bohrungseingang
Die Bohrung kann am Eingang etwas größer werden.
Mögliche Ursachen sind:
- Fehlausrichtung
- Werkzeuginstabilität beim Eintritt
- Zu großer Rundlauffehler
- Ungeeignete Führungsgeometrie
Konische Bohrung
Mögliche Ursachen:
- Werkzeugverschleiß
- Fehlausrichtung
- Zu große Tiefe
- Werkstückverformung
- Unzureichende Kühlschmierstoffzufuhr
Unzureichende Oberflächengüte
Mögliche Ursachen sind:
- Falsches Aufmaß
- Zu geringer Vorschub
- Aufbauschneide
- Verschlissene Schneiden
- Erneutes Schneiden von Spänen
- Rundlauf
Rattern
Rattern beim Reiben kann entstehen durch:
- Instabile Aufspannung
- Zu großes Schnittaufmaß
- Falsche Geschwindigkeit
- Werkzeugrundlauf
- Mangelhafte Bohrungsvorbereitung
Es kann sichtbare spiralförmige oder wiederkehrende Spuren hinterlassen.
Verkratzte Bohrung
Eine Bohrung kann maßlich einwandfrei sein und dennoch die Sicht- oder Rauheitsprüfung nicht bestehen.
Häufige Ursache:
Späne zwischen Reibahle und fertiger Bohrungswand.
Auch deshalb sind Kühlung und Spankontrolle so wichtig.
Bohrung nach Werkzeugwechsel zu groß
Ändert sich das Bohrungsmaß nach einem Reibahlenwechsel plötzlich, muss die gesamte Einheit geprüft werden.
Mögliche Ursachen:
- Verschmutzter Werkzeughalter
- Abweichender Werkzeugrundlauf
- Sitz der Spannzange
- Werkzeuglänge
- Fertigungsabweichungen des Werkzeugs
Präzisionsbohrungen entstehen durch ein System, nicht allein durch eine Schneide.
Warum der Reibahlenzustand wichtig ist
Mit dem Verschleiß der Reibahle kann sich der Prozess schrittweise verändern.
Mögliche Folgen sind:
- Steigende Schnittkräfte
- Durchmesserdrift
- Nachlassende Oberfläche
- Mehr Wärme
- Geringere Standzeit
In der Produktion können deshalb eingesetzt werden:
- Standzeitgrenzen
- Bohrungsmessung
- Statistische Prozessregelung
- Geplante Werkzeugwechsel
Ziel ist, das Werkzeug zu wechseln, bevor unzulässige Bohrungen entstehen.
Sollte eine Reibahle in der Bohrung angehalten werden?
Der Bearbeitungszyklus sollte grundsätzlich eine geeignete Bewegung während der Feinbearbeitung sicherstellen.
Unnötiges Anhalten oder Verweilen bei eingreifender Reibahle kann beeinflussen:
- Oberflächengüte
- Bohrungsmaß
- Werkzeugspuren
Die genaue Einfahr-, Vorschub-, Spindel- und Rückzugsstrategie sollte den Herstellerempfehlungen und der Anwendung entsprechen.
Reibtiefe bei Sacklöchern
Ein häufiger Konstruktionsfehler ist die Forderung:
20 mm Präzisionsbohrungstiefe mit vollem Durchmesser
in einem Sackloch mit exakt ebenem Grund bei 20 mm.
Die Reibahle benötigt:
- Anschnittgeometrie
- Schneidfase
- Freiraum am Grund
Die Konstruktion muss unterscheiden zwischen:
- Gesamter Bohrtiefe
- Reibtiefe mit vollem Durchmesser
- Grundgeometrie
Andernfalls kann das Werkzeug die geforderte Geometrie möglicherweise gar nicht herstellen.
Konstruktionstipps für geriebene Bohrungen
Nur Bohrungen reiben, die es benötigen
Gewöhnliche Durchgangslöcher für Verbindungselemente benötigen selten Präzisionsreiben.
Übermäßig tiefe Präzisionsbohrungen vermeiden
Größere Bohrungstiefe erhöht:
- Werkzeugreichweite
- Schwierigkeit der Spanabfuhr
- Empfindlichkeit gegenüber Ausrichtungsfehlern
Erfüllt nur ein Teil der Bohrung die Präzisionsfunktion, sollte geprüft werden, ob die gesamte Tiefe dieselbe Toleranz benötigt.
Einen sauberen Werkzeugeintritt ermöglichen
Unregelmäßige Eintrittsflächen können die Werkzeugführung beeinträchtigen.
Der Eintritt sollte nach Möglichkeit einen stabilen Eingriff unterstützen.
Querbohrungen berücksichtigen
Schneidet eine andere Bohrung die geriebene Bohrung, sollte die Bearbeitungsreihenfolge mit dem Fertiger abgestimmt werden.
Passung statt willkürlich enger Maße angeben
Geht es tatsächlich um eine Stift- oder Wellenpassung, kann eine ISO-Passung wie H7 die Funktion besser beschreiben als eine willkürliche ±-Toleranz.
Geriebene Bohrungen in Zeichnungen angeben
In den meisten Fällen sollte die Zeichnung das Ergebnis festlegen statt lediglich:
BOHRUNG REIBEN
Wichtige Merkmale können sein:
- Enddurchmesser
- Passung
- Position
- Rechtwinkligkeit
- Oberflächengüte
- Tiefe
Durchmesser
Beispiel:
Ø10 H7
oder eine geeignete Maßtoleranz.
Die richtige Wahl hängt von der Funktion ab.
Position
Positioniert die Bohrung eine Baugruppe, muss ihre Lage zu den Funktionsbezügen angegeben werden.
Beachten Sie:
Reiben allein garantiert keine korrekte Bohrungsposition.
Rechtwinkligkeit
Eine Passstiftbohrung muss möglicherweise senkrecht zu einer Montagefläche liegen.
Diese Anforderung ist unabhängig vom Durchmesser zu kontrollieren.
Oberflächenqualität
Bei einer gleitenden Welle oder einer Präzisionspassung kann die Oberflächenrauheit entscheidend sein.
Unnötig niedrige Ra-Werte ohne funktionalen Nutzen sollten jedoch vermieden werden.
Tiefe
Bei Sacklöchern unterscheiden zwischen:
- Werkzeugtiefe
- Funktionstiefe mit vollem Durchmesser
Dies verhindert Unklarheiten.
Beispiel einer Passstiftbohrung
Angenommen, eine Vorrichtungsplatte hat zwei Passstiftbohrungen.
Zeichnung:
2X Ø8 H7
mit kontrollierter Position zu den Bezügen A, B und C.
Ein geeigneter Ablauf wäre:
- Bezug A planfräsen.
- Bezüge B und C bearbeiten.
- Beide Bohrungen untermaßig bohren.
- Bei Bedarf zur Positionskorrektur ausdrehen oder interpolieren.
- Ø8 H7 reiben.
- Bohrungsmaß prüfen.
- Position prüfen mittels KMG.
Entscheidend ist, dass die Reibahle nur einen Teil der Gesamtanforderung kontrolliert.
Warum Prüfung wichtig ist
Eine Bohrung ist nicht allein deshalb präzise, weil sie gerieben wurde.
Das fertige Ergebnis muss gemessen werden.
Gängige Prüfmittel sind:
- Prüfstifte
- Lehrdorne
- Innenmessgeräte
- Pneumatische Messgeräte
- KMG
- Rundheitsmessgeräte
- Oberflächenrauheitsmessgeräte
Das Prüfverfahren muss zur Zeichnungsanforderung passen.
Gut-/Ausschuss-Lehrdorne
Lehrdorne prüfen, ob eine Bohrung innerhalb der vorgegebenen Maßgrenzen liegt.
Sie sind schnell und praxistauglich für die Produktion.
Sie liefern jedoch keine direkten Angaben zu:
- Tatsächlichem Durchmesser
- Position
- Rundheit
- Zylindrizität
Sie beantworten eine einfachere Frage:
Erfüllt die Bohrung die funktionalen Maßgrenzen?
Innenmessgeräte
Innenmessgeräte ermöglichen die Messung tatsächlicher Innenmaße an verschiedenen:
- Tiefen
- Winkelpositionen
Damit lassen sich erkennen:
- Konizität
- Durchmesserschwankungen
- Bestimmte Rundheitsabweichungen
Sie unterstützen Prozesseinrichtung und Prüfung.
Pneumatische Messung
Pneumatische Messgeräte sind in der Großserienfertigung präziser Bohrungen verbreitet.
Zu den Vorteilen zählen:
- Schnelle Messung
- Hohe Wiederholbarkeit
- Geringe Kontaktkraft
Sie sind besonders nützlich, wenn Hunderte oder Tausende ähnlicher Bohrungen überwacht werden müssen.
KMG-Prüfung
Die KMG-Prüfung ist sinnvoll, wenn die Bohrung in Bezug gesetzt werden muss zu:
- Bezügen
- Anderen Bohrungen
- Flächen
- Montagemerkmalen
Ein KMG kann prüfen:
- Durchmesser
- Position
- Orientierung
abhängig von der Messstrategie.
Rundheitsprüfung
Für besonders anspruchsvolle Anwendungen können spezielle Rundheitsmessgeräte erforderlich sein.
Ein Lehrdorn, der die Aufnahme des richtigen Stifts bestätigt, beschreibt die Rundheit nicht vollständig.
Das Prüfverfahren sollte anhand der Funktionsanforderung gewählt werden.
Typische Anwendungen des CNC-Reibens
Passstiftbohrungen
Eine der häufigsten Anwendungen.
Vorrichtungsplatten
Geriebene Bohrungen bieten wiederholgenaue Positionen für:
- Stifte
- Werkzeuge
- Modulare Vorrichtungskomponenten
Roboterkomponenten
Anwendungen sind:
- Drehpunktbohrungen
- Gelenkkomponenten
- Ausrichtmerkmale
- Präzise Montageschnittstellen
Luft- und Raumfahrtkomponenten
Präzisionsreiben kann eingesetzt werden für:
- Buchsen
- Positionierbohrungen in Strukturteilen
- Aktuatorbauteile
- Montageschnittstellen
Automobilkomponenten
Gängige Anwendungen:
- Ventilführungen
- Getriebekomponenten
- Motorkomponenten
- Hydraulikkanäle
Die Automobil-Großserienfertigung gehört zu den wichtigsten Anwendungen spezieller Hochleistungsreibahlen.
Medizinische Komponenten
Reiben eignet sich, wenn:
- Präzise Stiftpassungen
- Kontrollierte Bohrungen
- Montageausrichtung
benötigt werden.
Automatisierungsanlagen
Vorrichtungen, Sensorhalterungen, Aktuatoren und Maschinenbauteile nutzen häufig geriebene Bohrungen zur wiederholgenauen Positionierung.
Wann sollte CNC-Reiben eingesetzt werden?
Reiben kommt infrage, wenn:
Die vorhandene Bohrung bereits nahe am Endmaß liegt
Reiben ist ein Feinbearbeitungsverfahren.
Hohe Durchmesserkonstanz erforderlich ist
Insbesondere bei wiederkehrenden Bohrungen.
Eine kontrollierte mechanische Passung benötigt wird
Beispiele umfassen:
- Passstift
- Welle
- Buchse
Eine bessere Oberflächengüte als beim Bohren erforderlich ist
Die Stückzahl spezielle Werkzeuge wirtschaftlich macht
Die Bohrungsposition bereits ausreichend genau hergestellt wurde
Dieser letzte Punkt ist entscheidend.
Wann ist Reiben nicht sinnvoll?
Reiben ist möglicherweise nicht das beste Verfahren, wenn:
Die Bohrung an die richtige Position verschoben werden muss
Ausdrehen oder Interpolieren einsetzen.
Viel Material entfernt werden muss
Zunächst bohren oder ausdrehen.
Die Bohrungsgeometrie außergewöhnlich anspruchsvoll ist
Honen in Betracht ziehen.
Der Werkstoff über praktikable Reibbedingungen hinaus gehärtet ist
In Betracht kommen:
- Innenrundschleifen
- Hartausdrehen
- Honen
Nur eine Prototypenbohrung mit ungewöhnlichem Durchmesser benötigt wird
Einstellbares Feinausdrehen kann wirtschaftlicher sein als die Beschaffung einer speziellen Sonderreibahle.
Reiben in der Prototypenfertigung
Reiben lässt sich wirksam für Prototypen einsetzen.
Die Stückzahl verändert jedoch die Wirtschaftlichkeit.
Angenommen, ein Prototyp enthält:
eine Präzisionsbohrung Ø13.37 mm
und es werden nur zwei Teile benötigt.
Eine eigene Präzisionsreibahle zu bestellen, ist dann möglicherweise nicht die effizienteste Lösung.
Feinausdrehen bietet möglicherweise mehr Flexibilität.
Stabilisiert sich die Konstruktion und steigt die Produktion auf:
100 Teile × 4 identische Bohrungen
kann eine eigene Reibahle wesentlich attraktiver werden.
Deshalb kann sich der Fertigungsprozess auch bei unveränderter Zeichnung weiterentwickeln.
Individueller Reibservice für Kleinserienteile
Eine individuelle Reibdienstleistung wird besonders nützlich, wenn Kleinserienteile wiederkehrende Präzisionsschnittstellen enthalten.
Ein Automatisierungsbauteil benötigt beispielsweise:
- 6 gefräste Flächen
- 12 Gewindebohrungen
- 8 gewöhnliche Durchgangslöcher
- 2 H7-Positionierbohrungen
Nur die beiden Positionierbohrungen benötigen Präzisionsreiben.
Die richtige Strategie besteht nicht darin, sämtliche Bohrungen hochpräzise zu bearbeiten.
Es gilt, die funktionsbestimmenden Merkmale zu erkennen und nur dort das geeignete Verfahren einzusetzen.
Für ein Präzisions-Kleinserienteil könnte der Ablauf lauten:
CNC-Fräsen → Kritische Bohrungen untermaßig bohren → Bei Bedarf ausdrehen → Reiben → KMG-/Lehrenprüfung
Das erhält die Bearbeitungseffizienz und kontrolliert gleichzeitig die tatsächlich montagerelevanten Merkmale.
CNC-Reiben vom Prototyp bis zur Kleinserie
Die erste Prototypenserie kann wichtige Prozessdaten liefern.
Zum Beispiel:
- Welcher Vorbohrungsdurchmesser am besten funktioniert
- Wie viel Reibaufmaß benötigt wird
- Welcher Vorschub die beste Oberfläche erzeugt
- Wie groß der Werkzeugrundlauffehler ist
- Wie viele Bohrungen vor messbarem Verschleiß möglich sind
- Welches Prüfmittel das Merkmal am besten bestätigt
Geht dasselbe Bauteil später über von:
5 Prototypen → 30 Teile → 200 Teile
kann der validierte Prozess wiederverwendet und verfeinert werden.
Hier fügt sich Reiben sinnvoll ein in die kundenspezifische Präzisionsbearbeitung in Kleinserien.
Ziel ist nicht nur, eine einzige Bohrung innerhalb der Toleranz herzustellen.
Es geht um einen Bearbeitungs- und Prüfprozess, der dieselbe funktionale Bohrung auch in späteren Serien reproduziert.
Wie 6CNC Bohrungen mit engen Toleranzen bearbeitet
Eine enge Bohrungstoleranz sollte nicht automatisch „Reibahle einsetzen“ bedeuten.
Die erste Frage lautet:
Was ist an dieser Bohrung kritisch?
Geht es hauptsächlich um:
Durchmesser und Passung
kann Reiben ideal sein.
Umfasst die Anforderung:
Durchmesser + genaue Position
kann Ausdrehen vor dem Reiben nötig sein.
Umfasst die Anforderung:
Sehr enge Rundheit + Zylindrizität + Oberflächentextur
kann Honen geeigneter sein.
Ist der Werkstoff gehärtet:
können Innenrundschleifen oder andere Hartfeinbearbeitungsverfahren erforderlich sein.
Bei individuellen CNC-Teilen bewertet 6CNC die vollständige Bohrungsanforderung, statt das Verfahren allein anhand des Nenndurchmessers auszuwählen.
CNC-Reiben als Teil der Präzisionsbearbeitung
Ein Präzisionsbauteil kann kombinieren:
CNC-Fräsen
für die Außengeometrie.
Bohren
für Ausgangsbohrungen.
Ausdrehen
zur Korrektur von Position und Geometrie.
Reiben
für wiederholgenaue Endmaße.
Honen
für anspruchsvolle Bohrungsform und Oberflächenkontrolle.
Die Verfahren ergänzen einander.
Die richtige Reihenfolge erfüllt die technische Anforderung mit möglichst wenig unnötiger Komplexität.
Bei Prototypen und Kleinserien ist dies wichtig, weil überflüssige Prozessschritte Folgendes erhöhen:
- Rüstzeit
- Lieferzeit
- Prüfung
- Kosten
- Ausschussrisiko
Präzisionsfertigung sollte nicht bedeuten, möglichst viele Verfahren einzusetzen.
Sie sollte das passende Verfahren dort einsetzen, wo es funktionalen Nutzen schafft.
Welche Angaben werden für ein CNC-Reibangebot benötigt?
Für ein genaues Angebot über CNC-Reibdienstleistungen werden benötigt:
- Technische 2D-Zeichnung
- 3D-CAD-Modell
- Werkstoff
- Stückzahl
- Bohrungsdurchmesser
- Bohrungstiefe
- Bohrungstoleranz oder Passung
- Positionstoleranz
- Anforderung an die Oberflächengüte
- Angabe, ob Sackloch oder Durchgangsbohrung
- Informationen zu Querbohrungen
- Wärmebehandlungszustand
- Prüfanforderungen
Geben Sie außerdem an, was in die Bohrung eingesetzt wird.
Zum Beispiel:
- Passstift
- Lager
- Welle
- Buchse
- Drehzapfen
Die tatsächliche Funktion hilft dem Fertiger zu entscheiden, ob Reiben wirklich das richtige Feinbearbeitungsverfahren ist.
Auswahlhilfe für CNC-Reibprozesse
| Anforderung | Typisches Verfahren |
| Bohrung in Vollmaterial herstellen | Bohren |
| Verschiedene Bohrungsmaße mit flexiblen Werkzeugen herstellen | Kreisinterpolation |
| Bohrungsposition und Durchmesser korrigieren | Ausdrehen |
| Vorbereitete Bohrung effizient auf kontrolliertes Maß feinbearbeiten | Reiben |
| Anspruchsvolle Bohrungsgeometrie und Oberflächentextur verbessern | Honen |
| Gehärtete Präzisionsbohrung feinbearbeiten | Innenrundschleifen / Hartausdrehen |
| Wiederkehrende Präzisionsbohrungen der Klassen H7/H8 | Präzisionsreiben |
| Individuelle Prototypenbohrung mit ungewöhnlichem Maß | Feinausdrehen kann wirtschaftlicher sein |
Das konkrete Verfahren muss stets anhand der vollständigen Zeichnung geprüft werden.
CNC-Reibservice für individuelle Präzisionsteile
CNC-Reiben gehört zu den effizientesten Wegen zu wiederholgenauen Präzisionsbohrungen, wenn die Ausgangsbohrung bereits korrekt vorbereitet ist.
Seine Stärke liegt nicht im hohen Materialabtrag.
Sie liegt in der kontrollierten Feinbearbeitung.
Ein gut ausgelegter Reibprozess kann verbessern:
- Enddurchmesser der Bohrung
- Maßkonstanz
- Rundheit
- Oberflächengüte
- Mechanische Passung
- Loswiederholbarkeit
Reiben löst jedoch nicht jedes Problem der Bohrungsbearbeitung.
Es kann eine falsch positionierte Bohrung nicht zuverlässig verlagern.
Es kann große Aufmaße nicht wirtschaftlich entfernen.
Bei extrem anspruchsvoller Bohrungsgeometrie ersetzt es möglicherweise weder Honen noch Schleifen.
Am zuverlässigsten ist Reiben als Stufe im vollständigen Bohrungsprozess:
Bohrungsposition → Vorbohrungsgeometrie → Reibaufmaß → Werkzeugrundlauf → Reiben → Prüfung
6CNC bietet Präzisions-CNC-Bearbeitung individueller Teile vom Prototyp bis zur Kleinserienfertigung, einschließlich Bauteilen mit Bedarf an Bohren, Ausdrehen, Präzisionsreiben von Bohrungen, Honen, Schleifen und Mehrachsbearbeitung.
Für Bauteile mit Bohrungen mit engen Toleranzensenden Sie bitte die vollständige Zeichnung und das CAD-Modell statt nur des gewünschten Durchmessers. Position, Tiefe, Werkstoff, Passung, Geometrie und Stückzahl beeinflussen die Wahl des passenden Verfahrens.
Häufig gestellte Fragen
Was ist CNC-Reiben?
CNC-Reiben ist ein Präzisionsverfahren zur Bohrungsfeinbearbeitung, bei dem eine mehrschneidige Reibahle wenig Material aus einer vorhandenen Bohrung entfernt, um Enddurchmesser, Rundheit, Konstanz und Oberflächengüte zu verbessern.
Was unterscheidet Bohren und Reiben?
Bohren erzeugt die Ausgangsbohrung. Reiben bearbeitet eine vorhandene untermaßige Bohrung fertig. Es entfernt normalerweise viel weniger Material und ermöglicht bessere Durchmesserkontrolle und Oberflächengüte.
Was ist Präzisionsreiben von Bohrungen?
Präzisionsreiben erzeugt gezielt Bohrungen mit kontrollierten Maßen und Oberflächen für funktionale Passungen, etwa für Passstifte, Wellen, Buchsen oder Positioniermerkmale.
Kann eine Reibahle die Bohrungsposition korrigieren?
Nur begrenzt. Eine Reibahle folgt normalerweise der vorhandenen Bohrung und sollte nicht zur Korrektur größerer Positions- oder Winkelfehler eingeplant werden. Bei kritischer Position kann vor dem Reiben Ausdrehen oder Kreisinterpolation nötig sein.
Wie viel Material sollte zum Reiben stehen bleiben?
Es gibt kein universelles Aufmaß. Die richtige Menge hängt von Bohrungsdurchmesser, Werkstoff, Reibahlenbauart, Schneidstoff und gewünschtem Finish ab. Bei der Planung sollten die Empfehlungen des Reibahlenherstellers verwendet werden.
Was passiert bei zu wenig Reibaufmaß?
Die Reibahle kann reiben statt wirksam zu schneiden. Mögliche Folgen sind uneinheitliche Maße, schlechte Oberflächengüte und beschleunigter Verschleiß.
Was passiert bei zu viel Aufmaß?
Schnittkräfte und Werkzeugverschleiß steigen. Rattern, schlechte Oberfläche, Übermaß und Spanprobleme können auftreten.
Kann Reiben H7-Bohrungen erzeugen?
Ja. Präzisionsreiben wird unter geeigneten Bearbeitungsbedingungen häufig für H7 und ähnliche Passungsklassen verwendet. Die tatsächliche Leistungsfähigkeit hängt von Werkstoff, Bohrungsgeometrie, Maschine, Werkzeugen, Rundlauf und Prozesskontrolle ab.
Warum ist der Reibahlenrundlauf wichtig?
Rundlauffehler lassen die Schneiden unterschiedliche Materialmengen entfernen. Zu großer Rundlauffehler kann zu großen Bohrungen, schlechter Rundheit, uneinheitlicher Oberfläche und kürzerer Standzeit führen.
Was ist ein Pendelhalter für Reibahlen?
Ein Pendelhalter erlaubt begrenzte radiale Bewegung, damit die Reibahle kleine Unterschiede zwischen Spindel- und Bohrungsachse ausgleichen kann. Er wird häufig verwendet, wenn geringe Ausrichtungsfehler sonst die Bohrungsqualität beeinträchtigen würden.
Sind Hartmetallreibahlen besser als HSS-Reibahlen?
Nicht grundsätzlich. Hartmetall bietet höhere Steifigkeit, Verschleißfestigkeit und Schnittgeschwindigkeit; HSS bietet Zähigkeit und geringere Kosten. Die Wahl hängt von Werkstoff, Genauigkeit, Stückzahl, Maschinenzustand und Werkzeugkosten ab.
Können Sacklöcher gerieben werden?
Ja. Spanabfuhr und Freiraum am Grund erfordern jedoch mehr Aufmerksamkeit als bei Durchgangsbohrungen. Geeignete Werkzeuggeometrie und Kühlschmierstoffzufuhr sind wichtig.
Kann eine Reibahle unterbrochene Bohrungen fertigbearbeiten?
Ja, bei geeigneten Anwendungen. Querbohrungen, Nuten und andere Unterbrechungen erhöhen jedoch die Stoßbelastung der Schneiden und können Standzeit und Oberflächenqualität beeinträchtigen.
Was unterscheidet Reiben und Ausdrehen?
Ausdrehen nutzt ein meist einschneidiges, einstellbares Werkzeug und kann Position und Durchmesser besser festlegen. Reiben arbeitet mehrschneidig und bearbeitet eine genau vorbereitete Bohrung effizienter auf ein wiederkehrendes Endmaß.
Was unterscheidet Reiben und Honen?
Reiben schneidet mit definierten Schneiden und dient vor allem effizienter Maß- und Feinbearbeitung. Honen arbeitet abrasiv und eignet sich besser für die äußerst genaue Kontrolle von Rundheit, Zylindrizität, Geradheit und Bohrungsoberflächentextur.
Kann gehärteter Stahl gerieben werden?
Einige gehärtete Werkstoffe lassen sich mit Spezialwerkzeugen reiben. Mit steigender Härte und höheren Präzisionsanforderungen können jedoch Innenrundschleifen, Hartausdrehen oder Honen geeigneter sein.
Warum wird eine geriebene Bohrung zu groß?
Mögliche Ursachen sind Werkzeug- oder Spindelrundlauffehler, Halterfehlstellung, zu aggressive Schnittbedingungen, Aufbauschneiden, falsches Aufmaß oder Werkzeuggeometrie.
Warum hat eine geriebene Bohrung eine schlechte Oberfläche?
Häufige Ursachen sind falsches Aufmaß, zu geringer Vorschub, Werkzeugverschleiß, erneutes Zerschneiden von Spänen, schlechte Kühlschmierstoffzufuhr, Rundlauffehler oder Aufbauschneiden.
Eignen sich geriebene Bohrungen für Passstifte?
Ja. Präzisionsreiben gehört zu den häufigsten Verfahren für kontrollierte Passstiftbohrungen, besonders in Verbindung mit genauer CNC-Positionierung oder vorherigem Ausdrehen.
Eignet sich CNC-Reiben für Prototypen und Kleinserien?
Ja. Reiben eignet sich gut, wenn wiederkehrende funktionale Bohrungen im Bauteil spezielle Werkzeuge rechtfertigen. Für ungewöhnliche Einzeldurchmesser kann Feinausdrehen manchmal wirtschaftlicher sein.
Welche Angaben werden für ein individuelles Reibangebot benötigt?
Benötigt werden CAD-Modell, technische Zeichnung, Werkstoff, Stückzahl, Bohrungsdurchmesser, Tiefe, Toleranz oder Passung, Positionsanforderungen, Oberflächengüte, Bohrungstyp, Wärmebehandlung und Prüfanforderungen.


