
Un orificio taladrado puede aproximarse al diámetro correcto y aun así no ser suficiente para que la pieza funcione.
El orificio puede ser ligeramente mayor o menor de lo previsto, tener marcas de taladrado o una redondez irregular. Un pasador puede entrar demasiado ajustado, un eje de precisión presentar demasiado juego o un casquillo no asentarse igual en todas las piezas.
En estas situaciones, a menudo no basta con taladrar con más cuidado.
La solución consiste en escariar el orificio después del taladrado o del mandrinado.
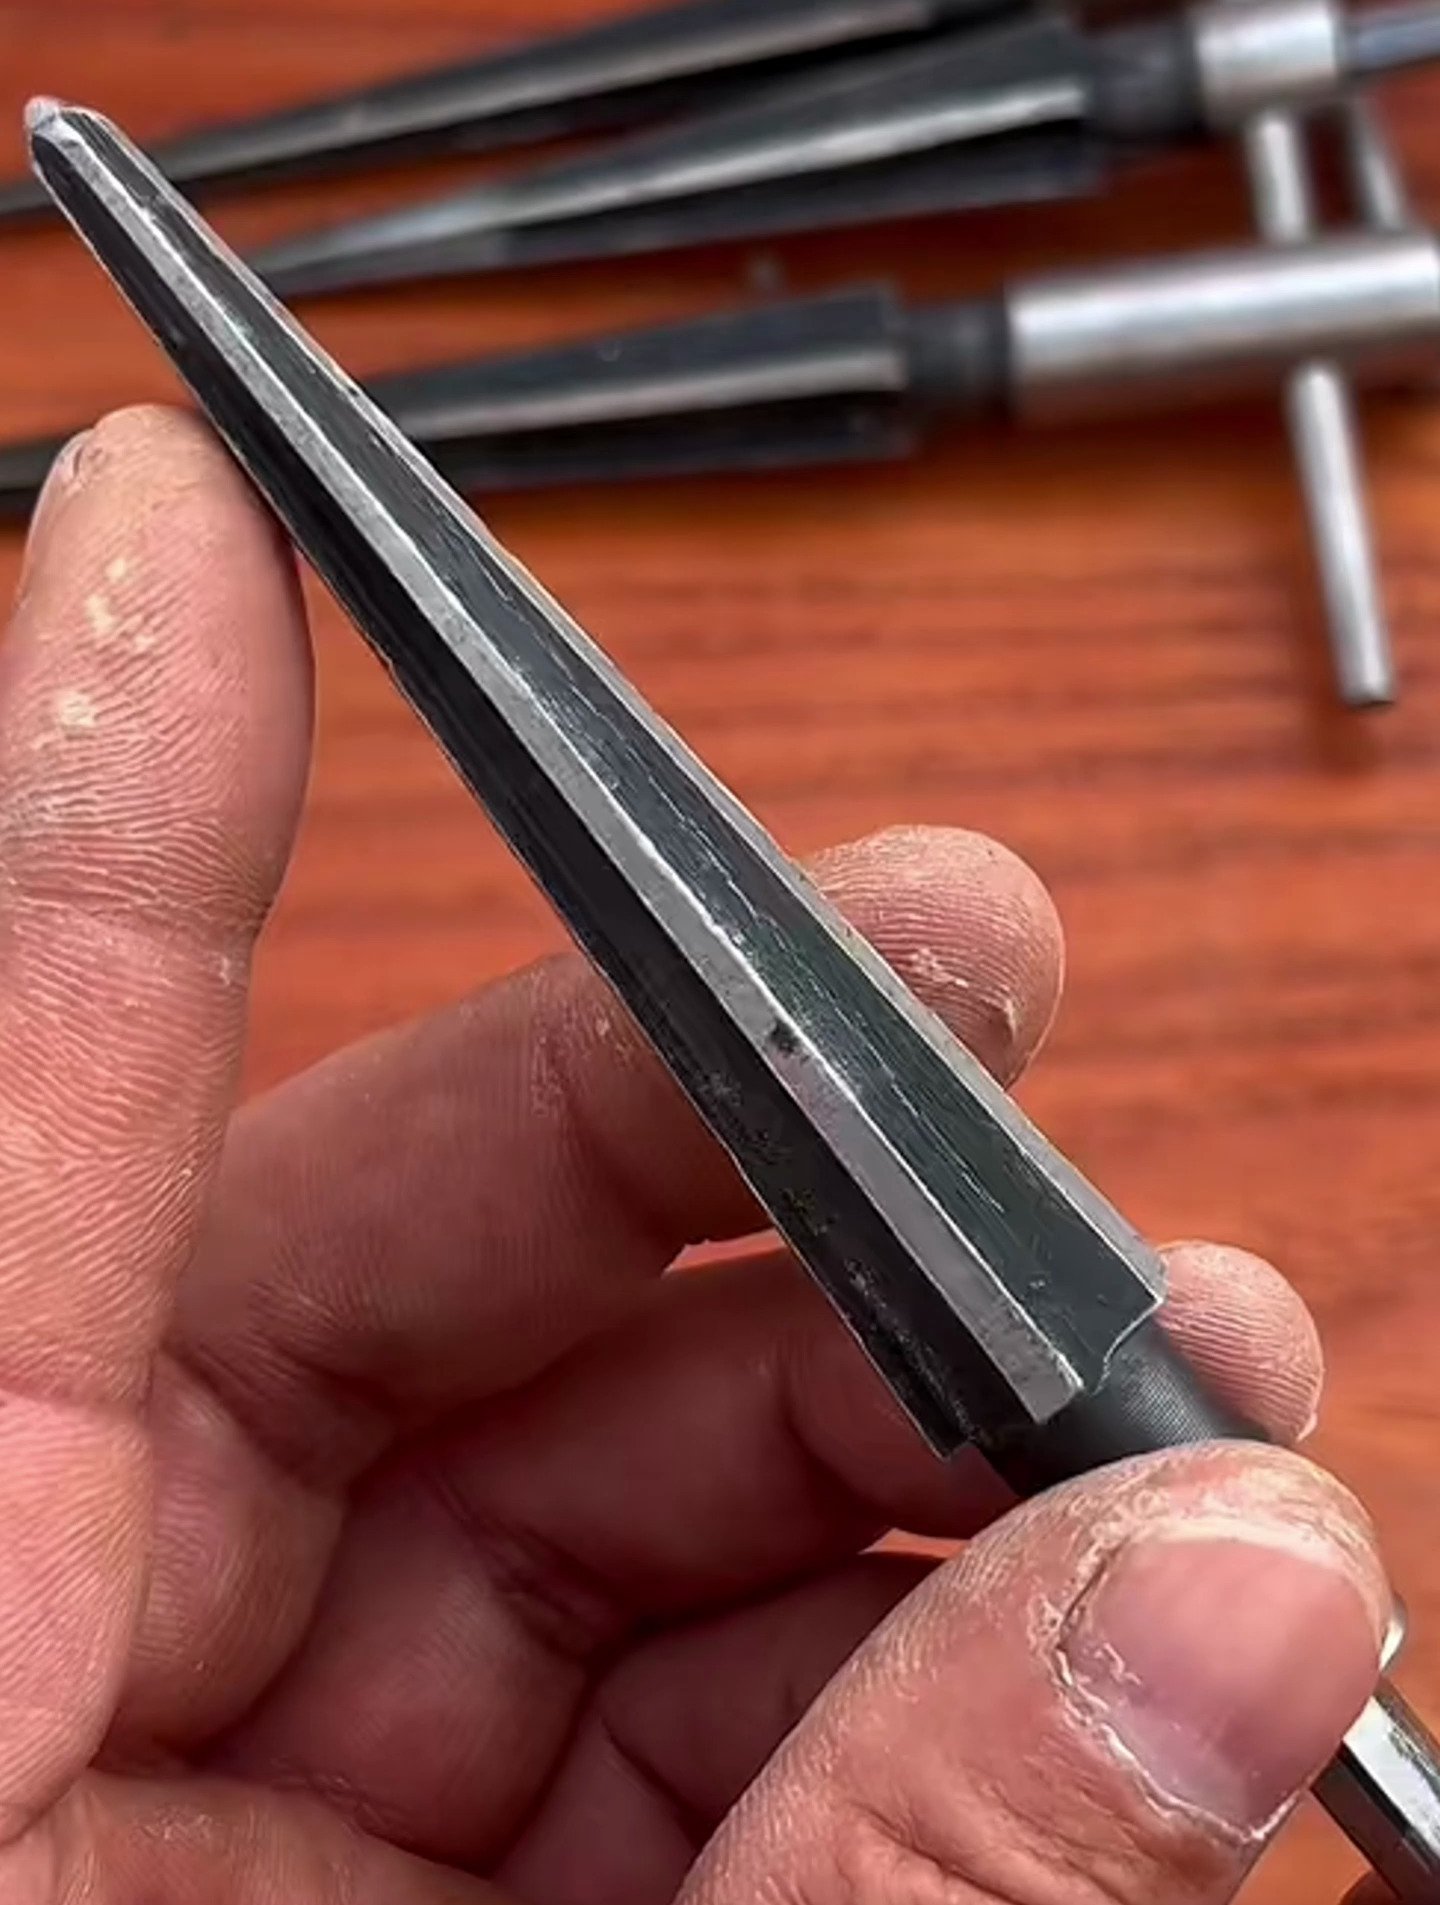
El escariado CNC es un proceso de acabado de precisión que elimina una cantidad relativamente pequeña y controlada de material de un orificio existente. Un escariador de varios filos sigue el orificio preparado y obtiene un diámetro final más preciso, mejorando la redondez y el acabado superficial.
Esto hace que el escariado de precisión de orificios sea especialmente útil para:
- Orificios para pasadores de posicionamiento
- Alojamientos de cojinetes y casquillos
- Orificios de posicionamiento de precisión
- Orificios de pivote
- Elementos de alineación
- Componentes de válvulas e hidráulicos
- Conjuntos aeroespaciales
- Dispositivos médicos
- Componentes robóticos
- Piezas de máquinas de precisión
Los sistemas de escariado de alto rendimiento se utilizan habitualmente en aplicaciones de clase H7/H8 y para controlar características como redondez, cilindricidad y acabado superficial, aunque la capacidad real depende del material, la herramienta, la máquina, la preparación y la geometría del orificio.
Sin embargo, el escariado tiene una limitación importante:
Un escariador es principalmente una herramienta de dimensionado y acabado. No es la herramienta más adecuada para corregir un orificio muy mal posicionado o desalineado.
Esta distinción determina cuándo conviene utilizar taladrado, mandrinado, escariado, bruñidoo una combinación de varios procesos.
Esta guía explica cómo funciona el escariado CNC, cuánto material debe dejarse, qué controla el tamaño final del orificio, por qué importa el descentramiento de la herramienta y cómo elegir el proceso adecuado para el mecanizado de orificios con tolerancias estrechas.
¿Qué es el escariado CNC?
El escariado CNC es un proceso de mecanizado que acaba un orificio existente con una herramienta de varios filos llamada escariador.
Normalmente, el orificio se crea primero mediante:
- Taladrado
- Mandrinado
- Interpolación circular
- Fundición
- Otro método de desbaste
Después, el escariador avanza por el orificio preparado y elimina una cantidad relativamente pequeña de material de su superficie interior.
Sus objetivos principales son mejorar:
- Diámetro del orificio
- Redondez
- Acabado superficial
- Uniformidad dimensional
- Repetibilidad entre piezas
Una secuencia típica puede ser:
Taladrar → Escariar
o bien:
Taladrar → Mandrinar → Escariar
según la precisión de posición necesaria antes del dimensionado final.
¿Qué hace realmente un escariador?
Un error frecuente consiste en pensar que escariar es simplemente «taladrar mejor».
No lo es.
Una broca está diseñada principalmente para crear un orificio.
Un escariador está diseñado principalmente para acabar un orificio existente.
Elimina mucho menos material que una broca y normalmente tiene varios filos distribuidos alrededor de la herramienta.
Estos filos llevan gradualmente el orificio preparado hasta su dimensión final.
Al eliminar un sobrematerial relativamente uniforme y pequeño, el escariador puede producir:
- Un diámetro más uniforme
- Mejor circularidad
- Mejor acabado
- Mayor repetibilidad entre varios orificios
Sin embargo, generalmente sigue la trayectoria del orificio existente.
Por eso, la calidad del orificio previo resulta decisiva.
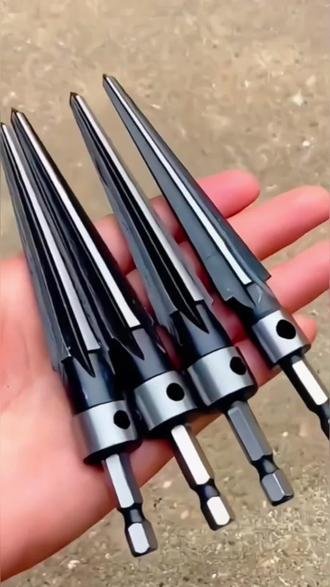
Cómo funciona el escariado CNC
El proceso básico de escariado CNC es sencillo.
Crear el orificio inicial
La pieza se taladra, mandrina o mecaniza por interpolación hasta un diámetro ligeramente menor que el diámetro final requerido.
Por ejemplo:
Requisito final:
Ø10.000 mm
La operación previa de taladrado o mandrinado deja intencionadamente material en la pared del orificio.
El diámetro exacto antes del escariado depende de:
- Diseño del escariador
- Diámetro del orificio
- Material
- Fabricante de la herramienta
- Condiciones de la máquina
- Tolerancia deseada
No existe un sobrematerial de escariado universal válido para todos los orificios.
Los fabricantes publican intervalos de sobrematerial específicos para cada aplicación, porque la cantidad adecuada cambia considerablemente con el diámetro, la construcción de la herramienta y el material. Por ejemplo, los datos técnicos de Guhring especifican sobremateriales recomendados según el diámetro y la aplicación, en lugar de un único valor fijo.
Alinear el escariador con el orificio
El husillo CNC coloca el escariador sobre el orificio preparado.
La alineación y el descentramiento de la herramienta son críticos.
El escariador debe girar lo más concéntricamente posible respecto al eje previsto del orificio.
Entrar en el orificio con un avance controlado
La herramienta entra en el orificio con una velocidad de husillo y un avance predeterminados.
A diferencia de algunas operaciones de taladrado, un avance excesivamente conservador no es necesariamente mejor.
El escariador necesita suficiente avance para cortar limpiamente en vez de rozar la superficie.
Los filos eliminan el sobrematerial de acabado
El chaflán de entrada realiza la mayor parte del corte.
Los márgenes cilíndricos situados detrás de la zona de corte guían y estabilizan la herramienta.
El material se elimina alrededor de la circunferencia del orificio.
El refrigerante evacua calor y virutas
El refrigerante puede ser especialmente importante porque el corte se produce dentro del orificio.
Una evacuación deficiente de virutas puede provocar:
- Arañazos
- Daños en la herramienta
- Acabado deficiente
- Orificios sobredimensionados
- Atascos de virutas
Por ello, los sistemas modernos de escariado de alto rendimiento utilizan cada vez más refrigeración dirigida o interna para llevar el fluido directamente a la zona de corte.
La herramienta sale del orificio
El escariador atraviesa el orificio pasante o se retira del orificio ciego según el ciclo programado.
Después se inspecciona el orificio acabado.
Escariado CNC frente a taladrado
El taladrado y el escariado suelen utilizarse juntos.
| Característica | Taladrado | Escariado |
| Objetivo principal | Crear un orificio | Acabar un orificio existente |
| Eliminación de material | Alta | Bajo |
| Filos de corte | Normalmente 2 filos principales | Varios filos |
| Control del diámetro | De moderado a bueno | Mayor |
| Acabado superficial | Moderada | Mejor |
| Corrección de la posición del orificio | Limitadas | Muy limitada |
| Etapa habitual del proceso | Orificio inicial | Orificio final o casi final |
| Productividad | Alta | Alta en orificios preparados |
La secuencia habitual es:
Taladrar a un diámetro inferior → Escariar al diámetro final
La broca crea el orificio de forma eficiente.
El escariador proporciona la consistencia dimensional final.
¿Por qué no taladrar directamente a la medida final?
Las brocas modernas de metal duro pueden producir orificios muy precisos.
Para muchas aplicaciones, el taladrado por sí solo es suficiente.
Aun así, el escariado puede estar justificado cuando el orificio final requiere:
- Un control más estricto del diámetro
- Un ajuste más uniforme
- Mejor redondez
- Mejor acabado superficial
- Mayor repetibilidad entre componentes
Esto es especialmente habitual en:
- Pasadores de posicionamiento
- Orificios para pasadores
- Ejes de precisión
- Casquillos
La decisión debe basarse en la función del orificio, en lugar de añadir escariado a todos los planos.
Escariado de precisión de orificios
El escariado de precisión de orificios se utiliza cuando el orificio final sirve como interfaz mecánica controlada.
Consideremos dos orificios.
Orificio A
Para un tornillo M8 normal con holgura.
Orificio B
Para un pasador de 8 mm que posiciona dos conjuntos.
El orificio A puede requerir únicamente un taladrado normal.
El orificio B puede necesitar:
- Diámetro controlado
- Ajuste uniforme
- Posición precisa
- Buena redondez
El segundo elemento es un candidato mucho más claro al escariado de precisión.
La distinción importante es:
El escariado controla el tamaño final del orificio.
Si la posición también es crítica, el proceso anterior al escariado resulta igual de importante.
Un escariador no corrige de forma fiable la posición del orificio
Este es uno de los conceptos más importantes del escariado CNC.
Un escariador sigue un orificio existente.
Si el orificio taladrado está considerablemente:
- Fuera de posición
- Inclinado
- Curvado
- Desalineado
generalmente no cabe esperar que el escariador desplace todo el orificio a la posición correcta.
Puede limitarse a seguir el error existente.
Por eso, un orificio de precisión que requiera:
diámetro ajustado + posición precisa
puede necesitar una secuencia como:
Taladrar → Mandrinar con precisión → Escariar
o bien:
Interpolar circularmente → Escariar
La operación previa establece la posición.
El escariador establece el tamaño y el acabado finales.
Orificios escariados en máquinas CNC
Los centros de mecanizado CNC permiten un escariado muy repetible porque la misma máquina puede realizar varias operaciones de mecanizado de orificios de forma consecutiva.
Por ejemplo:
- Puntear
- Taladrar a un diámetro inferior
- Achaflanar
- Escariar
- Inspeccionar
El CNC controla:
- Coordenadas de los orificios
- Velocidad del husillo
- Avance
- Profundidad
- Secuencia de herramientas
Esto hace que el escariado de orificios en máquinas CNC sea especialmente adecuado para piezas con varios elementos de posicionamiento de precisión.
Los ejemplos incluyen:
- Placas de utillaje
- Componentes de robots
- Carcasas de cajas de engranajes
- Soportes aeroespaciales
- Componentes de instrumental médico
- Equipos de automatización
¿Qué es el sobrematerial de escariado?
El sobrematerial de escariado es la cantidad de material que se deja intencionadamente dentro del orificio antes de escariar.
Supongamos que el orificio acabado debe medir:
Ø12.000 mm
La herramienta anterior crea un orificio ligeramente menor.
La diferencia de diámetros es el sobrematerial de escariado.
Es esencial dejar la cantidad correcta.
¿Qué ocurre si se deja demasiado poco material?
Si el orificio previo tiene casi el mismo diámetro que el escariador, este puede no cortar de forma eficaz.
En su lugar, puede:
- Rozar sin cortar
- Bruñir de forma irregular
- Seguir las marcas de taladrado
- Producir diámetros inconsistentes
- Crear un acabado deficiente
Debe haber suficiente material para que los filos entren correctamente en corte.
¿Qué ocurre si se deja demasiado material?
Un escariador no está pensado para realizar desbastes intensos.
Un sobrematerial excesivo puede generar:
- Fuerzas de corte elevadas
- Desgaste rápido
- Acabado deficiente
- Orificios sobredimensionados
- Flexión de la herramienta
- Vibraciones de chatter
- Problemas de virutas
También puede reducir considerablemente la vida útil de la herramienta.
La mejor estrategia es:
Eliminar la mayor parte del material antes de escariar.
¿Cuánto sobrematerial debe dejarse para escariar?
No hay una respuesta única.
El sobremetal correcto depende de:
- Diámetro del orificio
- Diámetro del escariador
- Tipo de escariador
- Material de la pieza
- Material de la herramienta
- Calidad del orificio previo
- Profundidad del orificio
- Acabado requerido
Por ello, los fabricantes ofrecen recomendaciones de sobrematerial específicas para sus sistemas. Guhring, por ejemplo, publica distintos sobremateriales diametrales recomendados según el diámetro de la herramienta, en lugar de un valor fijo para todas las aplicaciones.
Por esta razón, los planos generalmente no deberían imponer un diámetro previo al escariado, salvo que el proceso completo de fabricación lo exija específicamente.
El fabricante debe seleccionar el sobrematerial adecuado para las herramientas elegidas.
Descentramiento del escariador: una de las variables más importantes
Un escariador tiene varios filos.
Idealmente, todos los filos giran alrededor del mismo eje central.
Si el escariador presenta un descentramiento importante, un lado de la herramienta corta más intensamente que los demás.
Esto puede provocar:
- Orificios sobredimensionados
- Desgaste desigual
- Redondez deficiente
- Menor vida de herramienta
- Acabado superficial inconsistente
El descentramiento está influido por:
- Husillo de la máquina
- Portaherramientas
- Pinza
- Vástago del escariador
- Montaje de la herramienta
- Contaminación en el montaje
Los sistemas de escariado de precisión de Seco incorporan mecanismos de ajuste destinados a corregir el descentramiento del husillo y la herramienta por debajo de 0.005 mm, porque influye directamente en los resultados de los orificios de alta precisión.
Por qué el descentramiento importa más en herramientas pequeñas
Imagine:
Un descentramiento de 0.005 mm
en una fresa de 50 mm.
Ahora imagine el mismo descentramiento en un escariador de 3 mm.
En relación con el diámetro de la herramienta y el espesor de viruta, el error es mucho más significativo en la herramienta pequeña.
Por eso, el mecanizado de precisión de orificios pequeños exige prestar especial atención a:
- Estado del husillo
- Estado de la pinza
- Calidad del portaherramientas
- Limpieza de la herramienta
Los estudios y ensayos de herramientas muestran de forma consistente que reducir el descentramiento mejora el reparto de carga entre filos, la calidad superficial y la vida útil.
Selección del portaherramientas para escariado CNC
El escariador es solo una parte del sistema de precisión.
El conjunto completo incluye:
Husillo de la máquina → Portaherramientas → Pinza o mandril → Escariador
Entre los métodos de sujeción habituales están:
- Portapinzas de precisión
- Portaherramientas hidráulicos
- Portaherramientas de contracción térmica
- Portaescariadores flotantes
- Portaescariadores ajustables
La mejor opción depende de:
- Diámetro del orificio
- Estado de máquina
- Tipo de escariador
- Requisito de precisión
- Cantidad de producción
¿Qué es un portaescariador flotante?
Un portaherramientas flotante permite un pequeño movimiento radial entre el escariador y el husillo.
Su finalidad es compensar pequeñas desalineaciones.
Puede resultar especialmente útil al:
- Escariar en un torno
- Escariar un orificio existente
- Trabajar con ejes de máquina y orificio que no están perfectamente alineados
Sin embargo, un portaherramientas flotante no sustituye una preparación correcta del mecanizado.
Compensa pequeñas diferencias de alineación, no errores importantes de posición.
Seco utiliza sistemas flotantes integrados en portaescariadores de precisión para compensar desalineaciones y mantener un conjunto corto y estable.
Escariadores fijos frente a ajustables
Escariadores fijos
Un escariador fijo tiene un diámetro de corte fijo.
Puede estar fabricado de:
- Acero rápido
- Carburo
- Cermet
- PCD u otros materiales especializados
Los escariadores fijos son habituales para:
- Orificios estándar
- Producción repetitiva
- Diámetros pequeños y medianos
Escariadores ajustables
Los escariadores ajustables permiten pequeños cambios en el diámetro de corte.
Pueden ser útiles cuando:
- Se requiere compensar el desgaste
- Se necesitan diámetros especiales no normalizados
- Es necesario ajustar el tamaño del orificio en producción
Los sistemas modulares de escariado de precisión pueden combinar cabezas intercambiables con portaherramientas ajustables.
Escariadores HSS
Los escariadores de acero rápido siguen siendo útiles para muchas aplicaciones generales de mecanizado.
Sus ventajas incluyen:
- Menor coste
- Tenacidad
- Amplia disponibilidad
Suelen ser adecuados para:
- Aceros de uso general
- Aluminio
- Aplicaciones manuales o a menor velocidad
- Trabajos en series cortas
No obstante, a velocidades de corte mayores, el metal duro puede ofrecer mejor productividad y estabilidad dimensional.
Escariadores de metal duro
Los escariadores de metal duro integral o con puntas de metal duro ofrecen:
- Mayor rigidez
- Mayor resistencia al desgaste
- Capacidad para velocidades de corte superiores
- Elevada repetibilidad dimensional
Se utilizan habitualmente en escariado CNC de alto rendimiento.
Como el metal duro es muy rígido, también es más sensible a:
- Desviación de giro
- Desalineación
- Impactos
Por tanto, todo el montaje debe ser estable.
Escariadores PCD
Los escariadores de diamante policristalino se utilizan a menudo para mecanizar materiales no ferrosos con alta productividad.
Las aplicaciones típicas incluyen:
- Componentes de aluminio para automoción
- Grandes series de aluminio carcasas
- Materiales no ferrosos abrasivos
Seco documenta el escariado con PCD de componentes hidráulicos de aluminio en los que la tolerancia H7, la redondez, la cilindricidad y el acabado superficial eran criterios clave.
Las herramientas PCD pueden alcanzar una vida útil extremadamente larga en materiales adecuados, aunque su coste suele justificarse mejor cuando el volumen de producción lo permite.
Escariadores de canales rectos
Los escariadores de canales rectos son sencillos y muy utilizados.
Pueden funcionar bien en:
- Orificios pasantes
- Materiales de uso general
- Condiciones de mecanizado estables
Aun así, debe considerarse la evacuación de virutas.
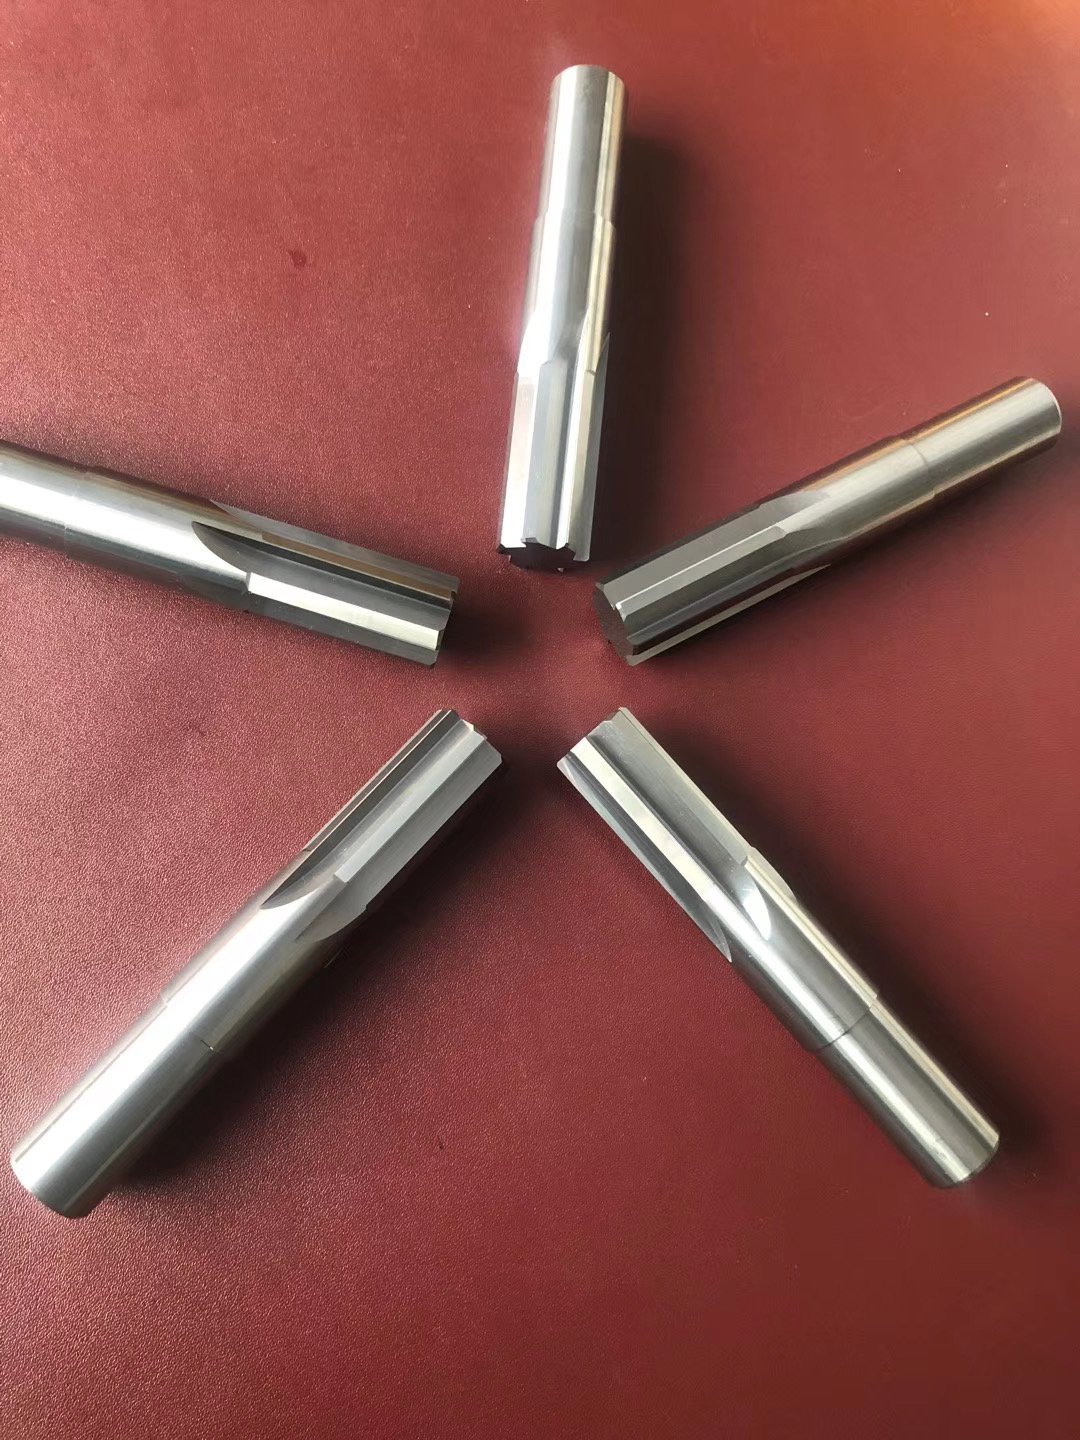
Escariadores de canales helicoidales
La geometría helicoidal puede ayudar a gestionar las virutas y mejorar el comportamiento de corte en ciertas aplicaciones.
Pueden elegirse distintas direcciones de hélice según el orificio sea:
- Ciego
- Pasante
- Interrumpido
El objetivo es controlar hacia dónde se desplazan las virutas.
Deben seguirse las recomendaciones del fabricante, ya que la dirección de los canales y la geometría de corte varían según la familia de escariadores.
Escariado de orificios pasantes
Los orificios pasantes suelen ser más fáciles de escariar que los ciegos.
¿Por qué?
Porque las virutas pueden salir más allá de la zona de corte.
Sus ventajas incluyen:
- Evacuación de virutas más sencilla
- Mejor circulación del refrigerante
- Salida de herramienta más sencilla
La geometría de la herramienta puede optimizarse para empujar las virutas por delante del escariador y expulsarlas por el lado opuesto.
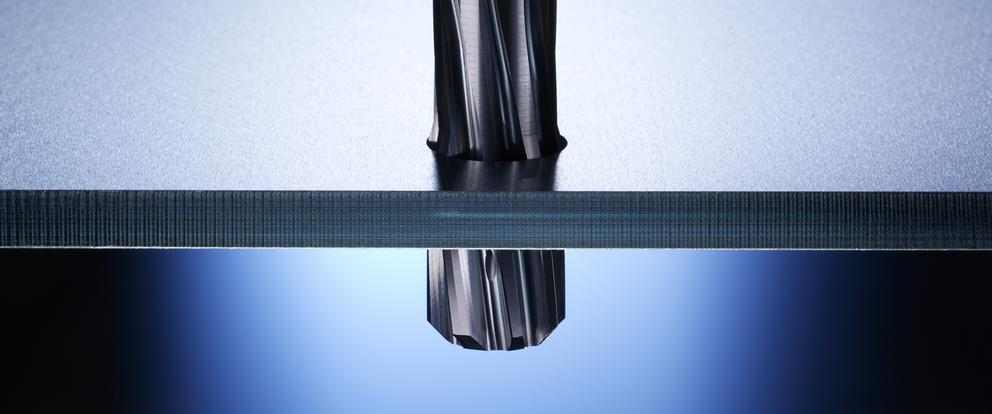
Escariado de orificios ciegos
Los orificios ciegos son más difíciles.
La herramienta entra en el orificio, pero no puede atravesar completamente la pieza.
Por eso, el control de virutas resulta crítico.
Si las virutas se acumulan en el fondo, pueden:
- Dañar el escariador
- Rayar el orificio
- Afectar a la profundidad final
- Atascarse entre la herramienta y la pieza
El escariado de orificios ciegos puede requerir:
- Geometría de canales adecuada
- Refrigeración interna
- Profundidad controlada del orificio
- Espacio libre suficiente en el fondo
Escariado de orificios interrumpidos
Los orificios transversales y las ranuras pueden interrumpir la superficie que se escaria.
Por ejemplo, un orificio largo puede cruzarse con un orificio transversal de lubricación.
Al pasar por la interrupción, los filos salen y vuelven a entrar repetidamente en el material.
Esto puede generar:
- Cargas de impacto
- Astillado
- Variación del tamaño del orificio
- Acabado deficiente
Por ello, los orificios interrumpidos requieren seleccionar cuidadosamente la herramienta y su geometría.
Escariado en cruces de orificios
Las intersecciones de orificios son especialmente habituales en:
- Bloques hidráulicos
- Cuerpos de válvula
- Componentes de automoción
- Sistemas de control de fluidos
El responsable de fabricación debe considerar:
- Rebabas en la intersección
- Impactos en la herramienta
- Evacuación de virutas
- Estado de los bordes
A veces, cambiar la secuencia de mecanizado mejora el resultado.
Velocidad de corte en escariado
La velocidad de corte depende de:
- Material
- Material del escariador
- Recubrimiento
- Geometría del orificio
- Fabricante de la herramienta
- Refrigerante
Un error frecuente es tratar el escariado como taladrado y utilizar la misma velocidad.
Las condiciones óptimas pueden ser distintas.
Como el escariado es un proceso de acabado, la estabilidad dimensional y la calidad superficial importan más que maximizar la velocidad del husillo.
Avance en escariado
El avance es extremadamente importante.
Muchos problemas aparecen porque se utilizan avances demasiado bajos con los escariadores.
Si el avance es demasiado bajo, los filos pueden:
- Rozar sin cortar
- Endurecer la superficie por deformación
- Producir un acabado deficiente
- Desgastarse prematuramente
Si el avance es demasiado alto:
- Aumentan las fuerzas de corte
- El acabado superficial puede deteriorarse
- Aumenta el desgaste de la herramienta
El valor correcto depende de:
- Diámetro
- Número de filos
- Material
- Geometría del escariador
Los datos de corte publicados por los fabricantes deben tomarse como punto de partida y adaptarse a la máquina y la pieza. Guhring describe expresamente sus valores de velocidad y avance como recomendaciones iniciales que deben optimizarse según las condiciones reales de mecanizado.
Refrigerante en escariado CNC
El refrigerante cumple varias funciones:
- Evacuar calor
- Lubricar los filos
- Arrastrar las virutas
- Ayudar a mantener la consistencia dimensional
La refrigeración interna puede ser especialmente valiosa en:
- Orificios profundos
- Orificios ciegos
- Producción de gran volumen
Una aportación deficiente de refrigerante puede dejar virutas entre el escariador y la superficie del orificio.
El resultado puede ser un excelente control del diámetro, pero una superficie rayada, lo que igualmente supone una pieza no conforme.
Escariado de precisión y acabado superficial
Una razón para elegir el escariado es mejorar la superficie del orificio.
Un orificio correctamente escariado puede tener un acabado mucho más fino y uniforme que el orificio taladrado previo.
Sin embargo, el acabado superficial depende de:
- Geometría del escariador
- Estado de herramienta
- Avance
- Velocidad de corte
- Desviación de giro
- Refrigerante
- Material
- Sobrematerial de escariado
Un escariador desgastado puede seguir produciendo orificios aparentemente próximos a la medida mientras la calidad superficial empeora.
Por eso, el seguimiento de producción debe considerar más que el diámetro.
Escariado y redondez del orificio
El escariado puede mejorar la redondez cuando el orificio previo es razonablemente preciso.
Pero el proceso tiene límites.
Si el orificio inicial presenta de forma acusada:
- Lobulado
- Curvatura
- Conicidad
- Desviación del eje
el escariador puede no corregir completamente el error.
Para correcciones geométricas más importantes, puede ser necesario mandrinar antes de escariar.
Para exigencias aún mayores de geometría final, puede realizarse un bruñido posterior.
Mecanizado de orificios con tolerancias estrechas
Un orificio con tolerancia estrecha es más que una pequeña cota ±.
Puede ser necesario controlar varias características del orificio simultáneamente:
- Diámetro
- Posición
- Redondez
- Cilindricidad
- Rectitud
- Acabado superficial
- Perpendicularidad
- Ajuste
Estos requisitos deben diferenciarse conceptualmente.
Un escariador puede ser excelente para el diámetro y el acabado superficial.
Sin embargo, no es necesariamente el proceso que establece todos los requisitos geométricos.
Tolerancia de diámetro frente a tolerancia de posición
Supongamos que un plano especifica:
Ø10 H7
Eso controla principalmente el tamaño del orificio.
Ahora supongamos que también especifica:
Posición Ø0.02 respecto a A | B | C
El problema de fabricación cambia.
Un escariador puede establecer el tamaño final Ø10 H7.
Pero la operación previa de taladrado, fresado o mandrinado debe establecer la posición correcta.
Por eso importa la secuencia del proceso.
Orificios escariados H7
Los orificios H7 son habituales en conjuntos mecánicos de precisión.
Las aplicaciones típicas incluyen:
- Pasadores de posicionamiento
- Ejes
- Casquillos
- Elementos de posicionamiento
Los sistemas de escariado de alto rendimiento se utilizan habitualmente en aplicaciones H7 y H8. Guhring publica ejemplos de orificios escariados a niveles H7/H8, y Seco documenta escariado de producción H7 con control conjunto de redondez, cilindricidad y acabado.
No obstante, la designación de ajuste ISO debe elegirse a partir de los requisitos funcionales.
No especifique H7 simplemente porque «las piezas de precisión deben usar H7».
Orificios escariados para pasadores
Los orificios para pasadores son una de las aplicaciones más habituales del escariado.
El pasador puede utilizarse para:
- Posicionar dos componentes
- Controlar la posición de montaje
- Mantener la repetibilidad tras el desmontaje
- Alinear herramientas o utillajes
Una secuencia típica puede ser:
Taladrar → Escariar → Inspeccionar
Si la precisión de posición es especialmente crítica:
Taladrar → Mandrinar/interpolar → Escariar
puede ser más adecuado.
Orificios escariados para casquillos
Los casquillos suelen depender de alojamientos con dimensiones controladas con precisión.
Según el diseño, el orificio puede necesitar:
- Ajuste con interferencia
- Ajuste de transición
- Ajuste deslizante
El escariado puede producir alojamientos repetibles adecuados para instalar casquillos.
Sin embargo, al introducir el casquillo a presión puede cambiar su diámetro interior.
Por ello, el conjunto final puede requerir otra operación en el diámetro interior del casquillo.
Orificios escariados para ejes de precisión
Un eje que atraviesa un orificio puede necesitar una holgura controlada.
Un exceso de holgura provoca:
- Juego
- Desalineación
- Vibración
Una holgura insuficiente puede provocar:
- Agarrotamiento
- Problemas de montaje
Un orificio escariado proporciona una relación más predecible entre el tamaño real del orificio y el diámetro del eje.
Pero el ajuste debe elegirse según las condiciones reales de:
- Carga
- Montaje
- Temperatura
- Movimiento
en lugar de escoger arbitrariamente la tolerancia más estrecha.
Escariado de aluminio
En general, el aluminio es favorable para el escariado.
Ventajas posibles:
- Fuerzas de corte bajas
- Altas velocidades de corte
- Buena maquinabilidad
Sin embargo, el aluminio puede generar:
- Filo recrecido
- Adhesión de material
- Virutas largas
Son importantes una geometría de corte afilada y una lubricación adecuada.
En grandes series de aluminio, los escariadores de metal duro o PCD pueden ofrecer alta productividad.
Escariado de acero inoxidable
Acero inoxidable puede resultar más difícil.
Los problemas habituales incluyen:
- Endurecimiento por deformación
- Generación de calor
- Filo recrecido
- Formación difícil de viruta
El escariador debe cortar de forma continua en vez de rozar.
Por eso resultan especialmente importantes unos valores adecuados de:
- Avance
- Sobrematerial
- Lubricación
- Geometría de herramienta
para este proceso.
Escariado de acero al carbono y aleado
El escariado se utiliza ampliamente en aceros como:
- 1018
- 1045
- 4140
- 4340
La selección de la herramienta depende de:
- Dureza
- Estado del material
- Volumen de producción
Los escariadores de metal duro se utilizan habitualmente cuando se necesitan alta productividad y repetibilidad.
Escariado de fundición de hierro
La fundición de hierro puede escariarse eficazmente.
Sin embargo, sus características abrasivas influyen en el desgaste de la herramienta.
La estructura del material y el contenido de grafito también afectan a:
- Acabado superficial
- Condiciones de corte
En aplicaciones de producción exigentes pueden utilizarse herramientas de metal duro y cermet.
Escariado de titanio
El titanio requiere una planificación del proceso mucho más conservadora.
Los retos incluyen:
- Concentración de calor
- Desgaste de herramienta
- Fuerzas de corte elevadas
- Adhesión de material
El sobrematerial, la geometría de la herramienta y la aportación de refrigerante resultan especialmente importantes.
Escariado de plásticos técnicos
Plásticos técnicos como:
- POM
- PEEK
- Nailon
- PTFE
pueden escariarse, pero su comportamiento dimensional difiere del de los metales.
Entre los posibles problemas están:
- Recuperación elástica
- Dilatación térmica
- Rebabas
- Embarrado superficial
El orificio puede cambiar ligeramente después de que la herramienta salga del material.
Por tanto, la estrategia de tolerancias debe considerar el polímero concreto.
Escariado CNC frente a mandrinado
El escariado y el mandrinado son procesos de precisión para orificios.
Pero sus puntos fuertes son distintos.
| Característica | Escariado | Mandrinado |
| Herramienta de corte | Varios filos | Normalmente un solo filo |
| Función principal | Dimensionado y acabado finales | Corrección de tamaño y geometría |
| Eliminación de material | Bajo | Moderada |
| Corrección de la posición del orificio | Limitadas | Mejor |
| Flexibilidad de diámetro | Específica de la herramienta | Muy ajustable |
| Ritmo de producción | Alta | Moderada |
| Acabado superficial | Muy buena | De bueno a muy bueno |
| Orificios repetidos del mismo tamaño | Excelente | Buena |
| Medida especial o no normalizada | Requiere una herramienta adecuada | Fácil de ajustar |
Utilice escariado cuando el orificio previo ya sea razonablemente preciso y necesite un dimensionado final eficiente.
Utilice mandrinado cuando necesite mayor control de:
- Posición del orificio
- Ajuste del diámetro
- Geometría
Taladrar → Escariar frente a Taladrar → Mandrinar → Escariar
Ambas secuencias son válidas.
Taladrar → Escariar
Resulta más adecuado cuando:
- La posición del taladro ya es adecuada
- El orificio es relativamente corto
- El material es mecanizable
- La cantidad justifica un escariador específico
Es un proceso muy eficiente.
Taladrar → Mandrinar → Escariar
Resulta más adecuado cuando:
- La posición del orificio es crítica
- El taladrado inicial puede desviarse
- Debe corregirse la geometría del orificio
- La tolerancia final es exigente
El mandrinado establece la geometría.
El escariado proporciona el tamaño y el acabado finales.
Escariado CNC frente a bruñido
El escariado y el bruñido no deben considerarse intercambiables.
Escariado
Utiliza filos de corte definidos.
Especialmente indicado para:
- Dimensionado final eficiente
- Orificios de producción repetibles
- Buen acabado superficial
Bruñido
Utiliza piedras abrasivas.
Más adecuado para mejorar:
- Redondez
- Cilindricidad
- Rectitud
- Textura controlada del orificio
Por ejemplo, un alojamiento de válvula hidráulica puede utilizar:
Taladrado → Mandrinado → Bruñido
en lugar de escariado.
Un orificio para pasador de posicionamiento puede requerir únicamente:
Taladrado → Escariado
La función determina el proceso.
Escariado CNC frente a rectificado interior
El rectificado interior suele ser un proceso de acabado más especializado.
Resulta especialmente relevante para:
- Materiales endurecidos
- Geometrías interiores extremadamente exigentes
- Acabado superficial fino
- Acabado posterior al tratamiento térmico
El escariado es más rápido y sencillo para muchos orificios preparados.
El rectificado es más adecuado cuando el estado del material o la tolerancia supera la capacidad práctica del escariado.
Escariado CNC frente a interpolación circular
La interpolación circular utiliza una fresa de mango para crear un orificio mediante una trayectoria circular.
Su principal ventaja es la flexibilidad.
Una sola fresa puede producir muchos diámetros.
En cambio, un escariador suele estar dedicado a una medida final concreta.
Por ello, la interpolación circular puede ser atractiva para prototipos.
Pero cuando un orificio repetido requiere un diámetro y acabado finales uniformes, el escariado puede ofrecer mayor productividad.
Una combinación habitual es:
Interpolar circularmente a un diámetro inferior → Escariar
Escariado frente a mandrinado de acabado
Supongamos que una pieza requiere un orificio de precisión Ø20.
Podría:
Mandrinar de acabado directamente a Ø20
o bien:
Mandrinar a un diámetro inferior → Escariar Ø20
¿Qué es mejor?
Depende.
El mandrinado de acabado ofrece:
- Diámetro ajustable
- Buen control de posición
- Flexibilidad para medidas especiales
El escariado ofrece:
- Acabado repetitivo rápido
- Estabilidad de varios filos
- Excelente consistencia en producción
Para cinco prototipos a medida, el mandrinado de acabado puede ser más práctico.
Para 500 orificios idénticos, un escariador específico puede resultar más económico.
Problemas habituales del escariado CNC
Orificio sobredimensionado
Posibles causas:
- Desviación de giro de la herramienta
- Desviación de giro del husillo
- Desalineación
- Velocidad de corte excesiva
- Sujeción deficiente de la herramienta
- Material adherido a los filos
Orificio subdimensionado
Las posibles causas incluyen:
- Escariador desgastado
- Recuperación elástica del material
- Tamaño incorrecto del escariador
- Efectos térmicos
Los plásticos y algunos materiales no ferrosos pueden presentar mayor recuperación elástica.
Abocardado en la entrada del orificio
El orificio puede ensancharse ligeramente cerca de la entrada.
Las posibles causas incluyen:
- Desalineación
- Inestabilidad de la herramienta al entrar
- Descentramiento excesivo
- Geometría de guiado deficiente
Orificio cónico
Posibles causas:
- Desgaste de herramienta
- Desalineación
- Profundidad excesiva
- Deformación de la pieza
- Aportación deficiente de refrigerante
Acabado superficial deficiente
Las posibles causas incluyen:
- Sobrematerial incorrecto
- Avance bajo
- Filo recrecido
- Filos desgastados
- Recorte de virutas
- Desviación de giro
Vibraciones de chatter
El chatter en el escariado puede deberse a:
- Montaje poco rígido
- Sobrematerial de corte excesivo
- Velocidad incorrecta
- Desviación de giro de la herramienta
- Preparación deficiente del orificio
Puede dejar marcas visibles en espiral o repetitivas.
Orificio rayado
Un orificio puede medir perfectamente y aun así fallar en la inspección visual o de rugosidad.
Causa habitual:
virutas atrapadas entre el escariador y la pared acabada.
Esta es una de las razones por las que el refrigerante y el control de virutas son tan importantes.
El orificio queda sobredimensionado tras cambiar la herramienta
Si el tamaño cambia repentinamente al sustituir el escariador, inspeccione todo el conjunto.
Posibles causas:
- Contaminación del portaherramientas
- Descentramiento distinto de la herramienta
- Asiento de la pinza
- Longitud de herramienta
- Variaciones de fabricación de la herramienta
La fabricación de orificios de precisión depende de un sistema, no solo de una herramienta de corte.
Por qué importa el estado del escariador
A medida que se desgasta el escariador, el proceso puede cambiar gradualmente.
Los posibles efectos incluyen:
- Aumento de las fuerzas de corte
- Deriva del diámetro
- Deterioro superficial
- Más calor
- Menor vida de herramienta
Por ello, en producción pueden utilizarse:
- Límites de vida de herramienta
- Medición del orificio
- Control estadístico del proceso
- Cambios de herramienta programados
El objetivo es cambiar la herramienta antes de que empiece a producir orificios no conformes.
¿Debe detenerse un escariador dentro del orificio?
En general, el ciclo debe diseñarse para mantener el movimiento adecuado durante el acabado.
Detenerse o permanecer innecesariamente con el escariador en contacto puede afectar a:
- Acabado superficial
- Tamaño del orificio
- Marcas de herramienta
La estrategia concreta de entrada, avance, husillo y retirada debe seguir las recomendaciones del fabricante y la aplicación.
Profundidad de escariado en orificios ciegos
Un error de diseño frecuente es especificar:
20 mm de profundidad de orificio de precisión a diámetro completo
dentro de un orificio ciego con fondo plano situado exactamente a 20 mm.
El escariador necesita:
- Geometría de entrada
- Chaflán de corte
- Espacio libre en el fondo
El diseñador debe distinguir entre:
- Profundidad total taladrada
- Profundidad escariada a diámetro completo
- Geometría del fondo
De lo contrario, puede ser físicamente imposible que la herramienta genere la geometría solicitada.
Consejos de diseño para orificios escariados
No escarie un orificio que no lo necesite
Los orificios de paso normales para elementos de fijación rara vez requieren escariado de precisión.
Evite orificios de precisión excesivamente profundos
La profundidad del orificio aumenta:
- Alcance de herramienta
- Dificultad para evacuar virutas
- Sensibilidad a la alineación
Si solo una parte del orificio cumple la función de precisión, considere si toda la profundidad necesita la misma tolerancia.
Proporcione una entrada limpia a la herramienta
Las superficies de entrada irregulares pueden afectar al guiado de la herramienta.
Siempre que sea posible, la entrada debe favorecer un contacto estable.
Tenga en cuenta los orificios transversales
Si otro orificio cruza el escariado, acuerde el orden de mecanizado con el fabricante.
Especifique el ajuste en lugar de dimensiones arbitrariamente estrechas
Si el requisito real es el ajuste de un pasador o eje, un ajuste ISO como H7 puede comunicar la función mejor que una tolerancia ± arbitraria.
Cómo especificar un orificio escariado en un plano
En la mayoría de los casos, el plano debe especificar el resultado en lugar de indicar simplemente:
ESCARIAR ORIFICIO
Las características importantes pueden incluir:
- Diámetro final
- Ajuste
- Posición
- Perpendicularidad
- Acabado superficial
- Profundidad
Diámetro
Ejemplo:
Ø10 H7
o una tolerancia dimensional adecuada.
La elección correcta depende de la función.
Posición
Si el orificio posiciona un conjunto, especifique su posición respecto a referencias funcionales.
Recuerde:
el escariado por sí solo no garantiza la posición del orificio.
Perpendicularidad
Un orificio para pasador puede necesitar ser perpendicular a una superficie de montaje.
Este requisito debe controlarse independientemente del diámetro.
Acabado superficial
Si el orificio aloja un eje deslizante o un ajuste de precisión, la rugosidad superficial puede importar.
Pero no especifique valores Ra innecesariamente bajos si no aportan una ventaja funcional.
Profundidad
En orificios ciegos, distinga entre:
- Profundidad de la herramienta
- Profundidad funcional a diámetro completo
Esto evita ambigüedades.
Ejemplo de orificio para pasador
Supongamos que una placa de utillaje contiene dos orificios para pasadores.
Plano:
2X Ø8 H7
con posición controlada respecto a las referencias A, B y C.
Un proceso adecuado podría ser:
- Fresar frontalmente la referencia A.
- Mecanizar las referencias B y C.
- Taladrar ambos orificios a un diámetro inferior.
- Mandrinar o interpolar si es necesario corregir la posición.
- Escariar Ø8 H7.
- Inspeccionar el tamaño del orificio.
- Verificar la posición mediante MMC.
Lo importante es que el escariador controla solo una parte del requisito completo.
Por qué importa la inspección
Un orificio no es preciso simplemente porque se haya escariado.
Debe medirse el resultado final.
Los instrumentos de inspección habituales incluyen:
- Calibres de pasador
- Calibres tapón
- Comparadores de interiores
- Medidores neumáticos
- MMC
- Equipos de medición de redondez
- Medidores de rugosidad superficial
El método de inspección debe corresponder al requisito del plano.
Calibres tapón pasa/no pasa
Los calibres tapón permiten comprobar si un orificio está dentro de los límites dimensionales especificados.
Son rápidos y prácticos para producción.
Sin embargo, no indican directamente:
- Diámetro real
- Posición
- Redondez
- Cilindricidad
Responden a una pregunta más sencilla:
¿Cumple el orificio los límites dimensionales funcionales?
Alesómetros
Los alesómetros permiten medir dimensiones interiores reales a distintas:
- Profundidades
- Orientaciones angulares
Esto puede revelar:
- Conicidad
- Variación del diámetro
- Algunas diferencias de redondez
Son útiles para preparar el proceso e inspeccionar.
Medición neumática
Los medidores neumáticos son habituales en la producción de grandes series de orificios de precisión.
Sus ventajas incluyen:
- Medición rápida
- Alta repetibilidad
- Baja fuerza de contacto
Son especialmente útiles cuando deben controlarse cientos o miles de orificios similares.
Inspección CMM
La inspección CMM es valiosa cuando debe relacionarse el orificio con:
- Referencias
- Otros orificios
- Superficies
- Elementos de montaje
Una CMM puede verificar:
- Diámetro
- Posición
- Orientación
según la estrategia de medición.
Medición de redondez
En aplicaciones excepcionalmente exigentes pueden requerirse equipos específicos de medición de redondez.
Que un calibre tapón confirme la entrada del pasador correcto no define por completo la redondez.
El método de inspección debe seleccionarse según el requisito funcional.
Aplicaciones habituales del escariado CNC
Orificios para pasadores
Una de las aplicaciones más habituales.
Placas de utillaje
Los orificios escariados proporcionan posiciones repetibles para:
- Pasadores
- Utillajes
- Componentes de utillaje modular
Componentes de robótica
Las aplicaciones incluyen:
- Orificios de pivote
- Componentes de articulaciones
- Elementos de alineación
- Interfaces de montaje de precisión
Componentes aeroespaciales
El escariado de precisión puede utilizarse para:
- Casquillos
- Orificios de posicionamiento estructural
- Componentes de actuadores
- Interfaces de montaje
Componentes de automoción
Aplicaciones comunes:
- Guías de válvula
- Componentes de transmisión
- Componentes de motores
- Conductos hidráulicos
La fabricación de automoción en grandes series es una de las principales aplicaciones de los escariadores especializados de alto rendimiento.
Componentes médicos
El escariado puede utilizarse cuando se necesitan:
- Ajustes de precisión para pasadores
- Orificios controlados
- Alineación de montaje
en el conjunto.
Equipos de automatización
Los utillajes, soportes de sensores, actuadores y componentes de máquinas utilizan a menudo orificios escariados para lograr un posicionamiento repetible.
¿Cuándo debe utilizarse el escariado CNC?
Considere el escariado cuando:
El orificio existente ya está cerca del tamaño final
El escariado es un proceso de acabado.
Se requiere una gran consistencia de diámetro
Especialmente en orificios repetidos.
Se necesita un ajuste mecánico controlado
Los ejemplos incluyen:
- Pasador
- Eje
- Casquillo
Se necesita un acabado mejor que el obtenido al taladrar
La cantidad hace eficiente el uso de herramientas específicas
La posición del orificio ya se ha establecido adecuadamente
Este último punto es crucial.
¿Cuándo no conviene utilizar escariado?
El escariado puede no ser la mejor opción cuando:
Debe corregirse la posición del orificio
Utilice mandrinado o interpolación.
Debe eliminarse mucho material
Taladre o mandrine primero.
La geometría del orificio es excepcionalmente exigente
Considere el bruñido.
El material está endurecido más allá de las condiciones prácticas de escariado
Considere:
- rectificado interior
- Mandrinado en duro
- Bruñido
Solo se necesita un orificio de prototipo con diámetro poco habitual
El mandrinado de acabado ajustable puede ser más económico que adquirir un escariador especial.
Escariado para prototipos
El escariado puede utilizarse eficazmente en prototipos.
Pero la cantidad cambia la economía del proceso.
Supongamos que un prototipo contiene:
un orificio de precisión Ø13.37 mm
y solo se necesitan dos piezas.
Pedir un escariador de precisión específico puede no ser la solución más eficiente.
El mandrinado de acabado puede ofrecer mayor flexibilidad.
Ahora supongamos que el diseño se estabiliza y la producción pasa a:
100 piezas × 4 orificios idénticos
un escariador específico puede resultar mucho más atractivo.
Por eso, el proceso de fabricación puede evolucionar aunque el plano no cambie.
Servicio de escariado a medida para series cortas
Un servicio de escariado a medida resulta especialmente útil cuando las piezas de series cortas contienen interfaces de precisión repetidas.
Considere un componente de automatización que requiere:
- 6 caras fresadas
- 12 orificios roscados
- 8 orificios de paso normales
- 2 orificios de posicionamiento H7
Solo los dos orificios de posicionamiento requieren escariado de precisión.
La estrategia correcta no consiste en mecanizar todos los orificios con alta precisión.
Consiste en identificar los elementos que determinan la función y utilizar el proceso adecuado solo donde sea necesario.
Para una pieza de precisión de serie corta, el proceso podría ser:
Fresado CNC → Taladrar los orificios críticos a un diámetro inferior → Mandrinar si procede → Escariar → Inspección CMM/con calibres
Así se mantiene la eficiencia y se controlan los elementos que realmente afectan al montaje.
Escariado CNC desde el prototipo hasta la serie corta
El primer lote de prototipos puede establecer datos importantes del proceso.
Por ejemplo:
- Qué diámetro previo funciona mejor
- Cuánto sobrematerial de escariado se necesita
- Qué avance produce el mejor acabado
- Cuánto descentramiento presenta la herramienta
- Cuántos orificios pueden producirse antes de un desgaste medible
- Qué calibre verifica mejor el elemento
Cuando el mismo componente pase posteriormente de:
5 prototipos → 30 piezas → 200 piezas
el proceso validado puede reutilizarse y perfeccionarse.
Aquí el escariado encaja de forma natural en el mecanizado de precisión a medida en series cortas.
El objetivo no es simplemente conseguir que un orificio cumpla la tolerancia.
Consiste en crear un proceso de mecanizado e inspección que reproduzca el mismo orificio funcional en lotes posteriores.
Cómo aborda 6CNC los orificios con tolerancias estrechas
Un requisito estrecho de orificio no debería traducirse automáticamente en «usar un escariador».
La primera pregunta es:
¿Qué es crítico en este orificio?
Si el requisito principal es:
Diámetro y ajuste
el escariado puede ser ideal.
Si el requisito incluye:
Diámetro + posición precisa
el proceso puede requerir mandrinado antes del escariado.
Si el requisito incluye:
Redondez muy estricta + cilindricidad + textura superficial
el bruñido puede ser más adecuado.
Si el material está endurecido:
el rectificado interior u otro proceso de acabado en duro puede ser necesario.
Para piezas CNC a medida, 6CNC evalúa el requisito completo del orificio en lugar de elegir el proceso solo por el diámetro nominal.
Escariado CNC dentro de un proceso de mecanizado de precisión
Un componente de precisión puede combinar:
Fresado CNC
para la geometría exterior.
Taladrado
para los orificios iniciales.
Mandrinado
para corregir posición y geometría.
Escariado
para un dimensionado final repetible.
Bruñido
para controlar formas y superficies interiores exigentes.
Los procesos son complementarios.
La secuencia correcta cumple el requisito técnico con la menor complejidad innecesaria.
En prototipos y series cortas, esto importa porque los pasos excesivos aumentan:
- Tiempo de preparación
- Plazo de entrega
- Inspección
- Coste
- Riesgo de rechazo
La fabricación de precisión no debe significar utilizar el máximo número de procesos.
Debe significar utilizar el proceso correcto donde aporte valor funcional.
¿Qué información debe facilitar para un presupuesto de escariado CNC?
Para un presupuesto preciso de servicios de escariado CNC , facilite:
- Plano técnico 2D
- Modelo CAD 3D
- Material
- Cantidad
- Diámetro del orificio
- Profundidad del orificio
- Tolerancia o ajuste del orificio
- Tolerancia de posición
- Requisito de acabado superficial
- Si el orificio es ciego o pasante
- Información sobre orificios transversales
- Estado del tratamiento térmico
- Requisitos de inspección
Indique también qué se introduce en el orificio.
Por ejemplo:
- Pasador
- Cojinete
- Eje
- Casquillo
- Pivote
Conocer la función real ayuda al fabricante a determinar si el escariado es el método de acabado correcto.
Guía de selección del proceso de escariado CNC
| Requisito | Proceso habitual |
| Crear un orificio en material macizo | Taladrado |
| Crear distintos tamaños de orificio con herramientas flexibles | Interpolación circular |
| Corregir posición y diámetro del orificio | Mandrinado |
| Acabar eficientemente un orificio preparado hasta una medida controlada | Escariado |
| Mejorar geometrías interiores exigentes y textura superficial | Bruñido |
| Acabar un orificio de precisión endurecido | Rectificado interior / mandrinado en duro |
| Orificios de precisión repetidos de tipo H7/H8 | Escariado de precisión |
| Orificio de prototipo a medida con tamaño poco habitual | El mandrinado de acabado puede ser más económico |
El proceso real siempre debe verificarse frente al plano completo.
Servicios de escariado CNC para piezas de precisión a medida
El escariado CNC es una de las formas más eficientes de producir orificios de precisión repetibles cuando el orificio previo se ha preparado correctamente.
Su verdadera fortaleza no es eliminar grandes cantidades de material.
Es el acabado controlado.
Un proceso de escariado bien diseñado puede mejorar:
- Diámetro final del orificio
- Uniformidad dimensional
- Redondez
- Acabado superficial
- Ajuste mecánico
- Repetibilidad entre lotes
Sin embargo, no debe esperarse que el escariado resuelva todos los problemas de mecanizado de orificios.
No puede recolocar de forma fiable un orificio mal posicionado.
No puede eliminar grandes cantidades de sobrematerial de forma económica.
Y puede no sustituir al bruñido o rectificado cuando se exige una geometría interior extremadamente precisa.
El enfoque más fiable es considerar el escariado como una etapa del proceso completo:
Posición del orificio → Geometría previa → Sobrematerial → Descentramiento de la herramienta → Escariado → Inspección
6CNC ofrece mecanizado CNC de precisión para piezas a medida desde el prototipo hasta la producción en lotes pequeños, incluidos componentes que requieren taladrado, mandrinado, escariado de precisión de orificios, bruñido, rectificado y mecanizado multieje.
Para piezas con orificios con tolerancias estrechas, envíe el plano completo y el modelo CAD, no solo el diámetro requerido. La posición, profundidad, material, ajuste, geometría y cantidad influyen en la elección del proceso más adecuado.
Preguntas frecuentes
¿Qué es el escariado CNC?
El escariado CNC es un proceso de acabado de precisión en el que un escariador de varios filos elimina una pequeña cantidad de material de un orificio existente para mejorar el diámetro final, la redondez, la consistencia y el acabado superficial.
¿Cuál es la diferencia entre taladrado y escariado?
El taladrado crea el orificio inicial. El escariado acaba un orificio existente de menor diámetro. Generalmente elimina mucho menos material y ofrece mejor control del diámetro y acabado superficial.
¿Qué es el escariado de precisión de orificios?
El escariado de precisión se realiza específicamente para producir orificios con dimensiones y calidad superficial controladas para ajustes funcionales, como pasadores, ejes, casquillos o elementos de posicionamiento.
¿Puede un escariador corregir la posición del orificio?
Solo de forma limitada. Normalmente sigue el orificio existente y no debe confiarse en él para corregir errores importantes de posición o ángulo. Si la posición es crítica, puede requerirse mandrinado o interpolación circular antes del escariado.
¿Cuánto material debe dejarse para escariar?
No existe un sobrematerial universal. La cantidad correcta depende del diámetro, material, diseño del escariador, material de la herramienta y acabado requerido. Deben utilizarse las recomendaciones del fabricante al planificar la operación.
¿Qué ocurre si se deja demasiado poco sobrematerial?
El escariador puede rozar en lugar de cortar eficazmente, lo que puede causar tamaños inconsistentes, mal acabado y desgaste acelerado.
¿Qué ocurre si se deja demasiado sobrematerial?
Aumentan las fuerzas de corte y el desgaste, y el orificio puede sufrir chatter, acabado deficiente, sobredimensionado o problemas de control de virutas.
¿Puede el escariado producir orificios H7?
Sí. El escariado de precisión se utiliza ampliamente para H7 y clases similares en condiciones adecuadas. La capacidad real depende del material, la geometría, la máquina, las herramientas, el descentramiento y el control del proceso.
¿Por qué importa el descentramiento del escariador?
El descentramiento hace que los filos eliminen cantidades desiguales de material. Si es excesivo, puede provocar orificios sobredimensionados, mala redondez, acabado irregular y menor vida útil.
¿Qué es un portaescariador flotante?
Un portaherramientas flotante permite un movimiento radial limitado para compensar pequeñas diferencias entre el eje del husillo y el del orificio existente. Se utiliza cuando una ligera desalineación podría afectar a la calidad.
¿Son mejores los escariadores de metal duro que los HSS?
No de forma universal. El metal duro ofrece mayor rigidez, resistencia al desgaste y capacidad de velocidad de corte; el HSS aporta tenacidad y menor coste. La elección depende del material, precisión, cantidad, estado de la máquina y coste de herramientas.
¿Pueden escariarse orificios ciegos?
Sí. Sin embargo, la evacuación de virutas y el espacio libre en el fondo requieren más atención que en orificios pasantes. Son importantes una geometría y una aportación de refrigerante adecuadas.
¿Puede un escariador acabar un orificio interrumpido?
Sí, en aplicaciones adecuadas, pero los orificios transversales, ranuras y otras interrupciones aumentan los impactos sobre los filos y pueden afectar a la vida útil y la calidad superficial.
¿Cuál es la diferencia entre escariado y mandrinado?
El mandrinado utiliza una herramienta ajustable, normalmente de un solo filo, y permite establecer mejor la posición y el diámetro. El escariado utiliza varios filos y es más eficiente para acabar un orificio bien preparado hasta una medida final repetida.
¿Cuál es la diferencia entre escariado y bruñido?
El escariado corta con filos definidos y se utiliza principalmente para dimensionar y acabar con eficiencia. El bruñido emplea abrasivos y es más adecuado para controlar con extrema precisión la redondez, cilindricidad, rectitud y textura interior.
¿Puede escariarse acero endurecido?
Algunos materiales endurecidos pueden escariarse con herramientas especializadas, pero al aumentar la dureza y las exigencias de precisión pueden resultar más adecuados el rectificado interior, el mandrinado en duro o el bruñido.
¿Por qué queda sobredimensionado un orificio escariado?
Las causas posibles incluyen descentramiento de herramienta o husillo, desalineación del portaherramientas, condiciones de corte excesivas, filo recrecido, sobrematerial incorrecto o geometría de la herramienta.
¿Por qué tiene mal acabado un orificio escariado?
Las causas habituales incluyen sobrematerial incorrecto, avance insuficiente, desgaste, recorte de virutas, mala aportación de refrigerante, descentramiento o filo recrecido.
¿Son adecuados los orificios escariados para pasadores?
Sí. El escariado de precisión es uno de los procesos más habituales para producir orificios controlados para pasadores, especialmente combinado con posicionamiento CNC preciso o mandrinado previo.
¿Es adecuado el escariado CNC para prototipos y series cortas?
Sí. Funciona bien cuando la pieza tiene orificios funcionales repetidos que justifican herramientas específicas. Para diámetros inusuales de una sola pieza, el mandrinado de acabado puede resultar más económico.
¿Qué información se necesita para un presupuesto de escariado a medida?
Facilite el modelo CAD, plano técnico, material, cantidad, diámetro, profundidad, tolerancia o ajuste, requisitos de posición, acabado superficial, tipo de orificio, tratamiento térmico y requisitos de inspección.


