
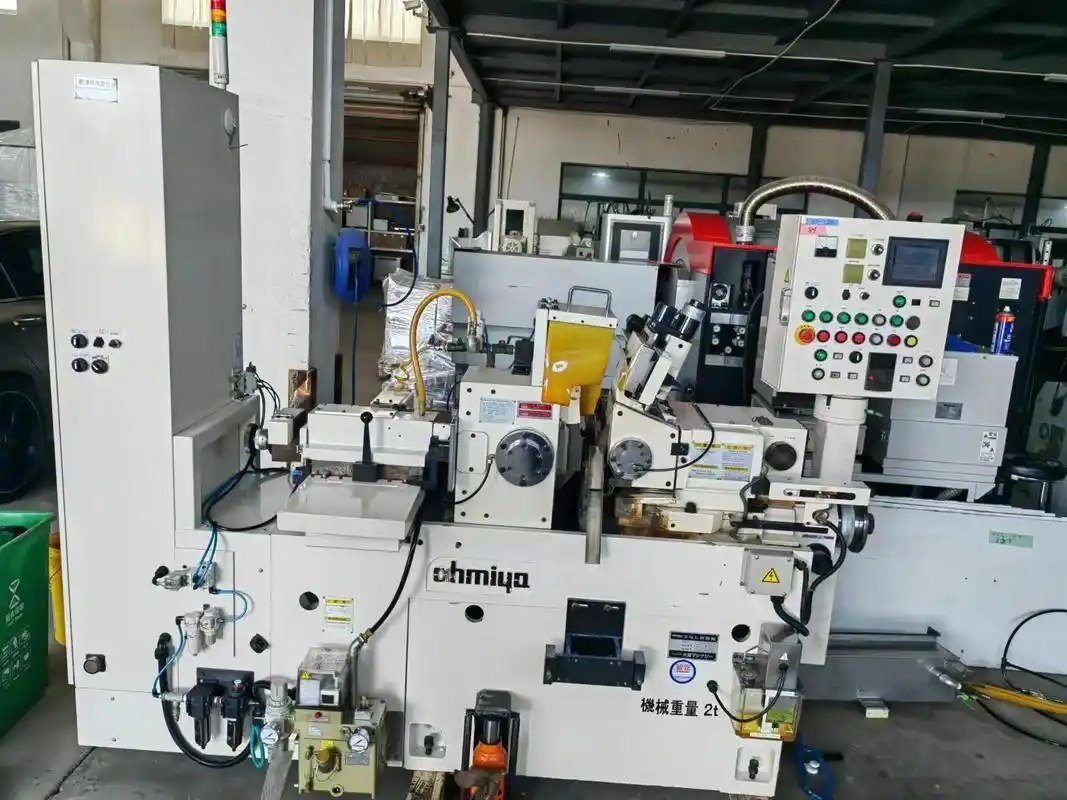
Eine auf der CNC-Drehmaschine einwandfrei gedrehte Welle kann vor dem Einsatz mit Lager, Dichtung, Buchse oder Präzisionsbaugruppe noch einen weiteren Arbeitsschritt benötigen.
Der Durchmesser kann etwas zu groß sein, die Oberfläche Drehspuren aufweisen oder die Rundheit nicht genügen. Lange, schlanke Teile lassen sich auch zwischen Spitzen mitunter schwer genau schleifen, weil sie sich unter den Bearbeitungskräften durchbiegen.
Hier bietet spitzenloses Schleifen Vorteile.
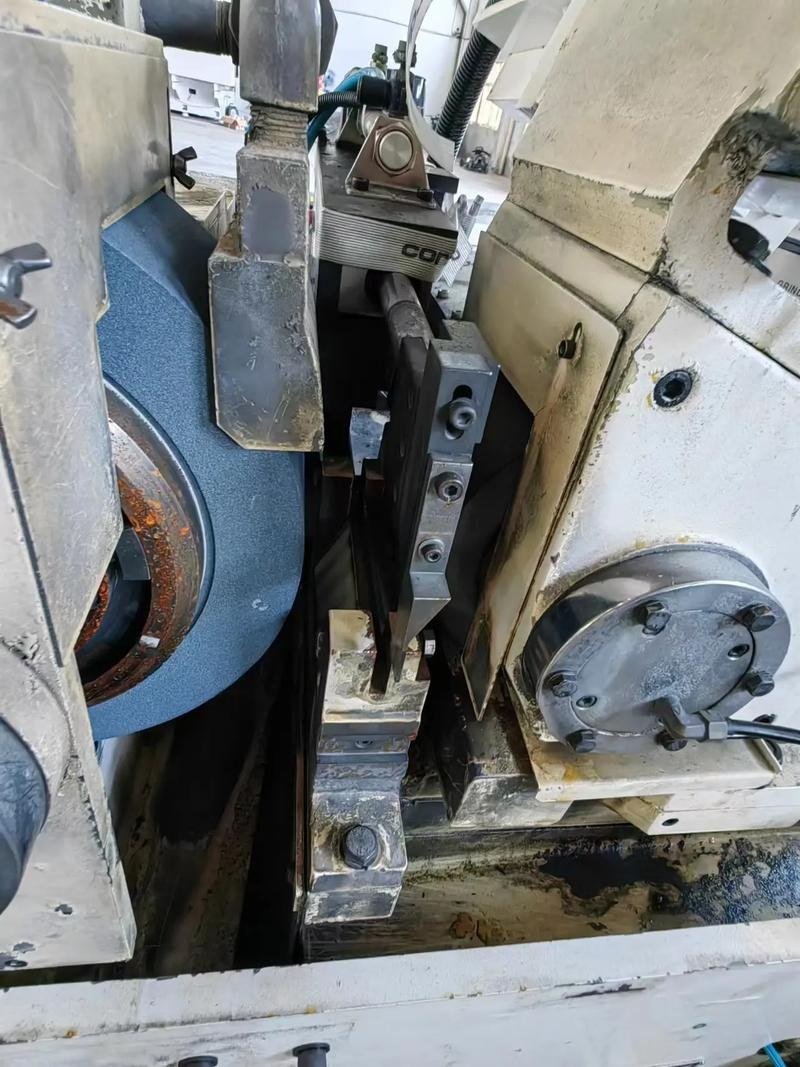
Anders als beim konventionellen Rundschleifenwird das Werkstück beim spitzenlosen Schleifen weder zwischen Spitzen noch im Futter gehalten. Es liegt zwischen Schleifscheibe, Regelscheibe und Auflageschiene.
Dieser scheinbar einfache Unterschied macht das Verfahren besonders effizient für maßgenaue zylindrische Teile in großen Stückzahlen.
Moderne Leistungen im spitzenlosen Schleifen werden häufig für folgende Teile genutzt:
- Präzisionswellen
- Stifte
- Passstifte
- Kolbenstangen
- Ventilkomponenten
- Lagerkomponenten
- Buchsen
- Rohre
- Medizinische Komponenten
- Automobilteile
- Luft- und Raumfahrtkomponenten
Das Verfahren ermöglicht gleichmäßige Durchmesser, bessere Rundheit und feine Oberflächen bei effizienter Produktion.
Spitzenloses Schleifen eignet sich jedoch nicht für jedes zylindrische Teil.
Die Unterschiede zwischen Durchlaufschleifen, Einstechschleifen ohne Spitzenund konventionellem Rundschleifen sind für die richtige Verfahrenswahl entscheidend.
Dieser Leitfaden erläutert Funktionsweise, geeignete Teile, realistisch erreichbare Genauigkeit und wichtige Konstruktionsaspekte des spitzenlosen Schleifens.
Was ist spitzenloses Schleifen?
Spitzenloses Schleifen ist ein abrasives Bearbeitungsverfahren zum Materialabtrag am Außendurchmesser zylindrischer Werkstücke.
Anders als beim konventionellen Rundschleifen wird das Werkstück nicht zwischen Spitzen gehalten.
Stattdessen stützt es sich an drei Kontaktstellen ab:
- Schleifscheibe
- Regelscheibe
- Auflageschiene
Die Schleifscheibe rotiert relativ schnell und trägt Material ab.
Die Regelscheibe rotiert deutlich langsamer und steuert Drehzahl und Axialbewegung des Werkstücks.
Die Auflageschiene stützt das Teil vertikal zwischen den beiden Scheiben.
Da weder Futter noch Zentrierbohrung oder spezielle Spannmerkmale nötig sind, lassen sich viele zylindrische Komponenten kontinuierlich und effizient bearbeiten.
Damit eignet sich spitzenloses Präzisionsschleifen besonders für Teile mit folgenden Anforderungen:
- Gleichmäßige Außendurchmesser
- Enge Durchmesserkontrolle
- Gute Rundheit
- Feine Oberflächen
- Großserienfertigung
- Lange zylindrische Schleifbereiche
Wie funktioniert spitzenloses Schleifen?
Die Grundanordnung besteht aus zwei gegenüberliegenden Scheiben mit dem Werkstück dazwischen.
Das Werkstück liegt auf der Auflageschiene.
Schleifscheibe
Die Schleifscheibe übernimmt den Materialabtrag.
Ihre Schleifkörner tragen jeweils sehr wenig Material ab, während sich das Werkstück an der Scheibe dreht.
Die Schleifscheibe wird nach folgenden Kriterien ausgewählt:
- Werkstückwerkstoff
- Härte
- Materialabtrag
- Durchmesser
- Geforderter Oberflächengüte
- Produktionsrate
Scheibendurchmesser, Schleifmittel, Körnung, Bindung und Härte beeinflussen das Schleifergebnis.
Regelscheibe
Die Regelscheibe übernimmt nicht den hauptsächlichen Materialabtrag.
Sie steuert vielmehr:
- Werkstückrotation
- Vorschub
- Axialbewegung
- Schleifstabilität
Beim Durchlaufschleifen ist die Regelscheibe gegenüber der Schleifscheibe leicht geneigt.
Dadurch entsteht eine Axialkraft, die das Werkstück durch die Maschine bewegt.
Auflageschiene
Die Auflageschiene trägt das Werkstück zwischen Schleif- und Regelscheibe.
Ihre Höhe und ihr Winkel sind äußerst wichtig.
Die Lage der Werkstückachse gegenüber den Scheibenmitten beeinflusst:
- Rundheit
- Stabilität
- Schleifverhalten
- Bauteilgeometrie
Die richtige Maschineneinstellung ist daher entscheidend für erfolgreiches spitzenloses Wellenschleifen.
Worin unterscheidet sich spitzenloses Schleifen vom Rundschleifen?
Das wesentliche Merkmal ist, dass das Teil nicht mechanisch eingespannt werden muss.
Beim konventionellen Rundschleifen wird das Teil üblicherweise so gehalten:
- Zwischen Spitzen
- Im Futter
- In einer Spannzange
Die Maschine dreht das Werkstück um eine mechanisch festgelegte Achse.
Spitzenloses Schleifen funktioniert anders.
Das Teil nimmt seine Rotationslage dynamisch zwischen Schleifscheibe, Regelscheibe und Auflage ein.
Damit lassen sich Teile schleifen, deren Spannung sonst schwierig oder zeitaufwendig wäre.
Besonders nützlich ist dies für:
- Wellen mit kleinem Durchmesser
- Lange, schlanke Wellen
- Stifte
- Stangen
- Zylindrische Großserienteile
Bei geeigneter Geometrie kann der Wegfall der Einzelspannung die Produktivität deutlich erhöhen.
Drei Hauptarten des spitzenlosen Schleifens
Üblicherweise werden drei Verfahrensarten unterschieden:
- Durchlaufschleifen
- Einstechschleifen
- Anschlagschleifen
Die ersten beiden sind am weitesten verbreitet.
Spitzenloses Durchlaufschleifen
Durchlaufschleifen gehört zu den produktivsten Formen des spitzenlosen Schleifens.
Das Werkstück tritt auf einer Seite ein, bewegt sich kontinuierlich zwischen Schleif- und Regelscheibe hindurch und verlässt die Maschine auf der anderen Seite.
Während des Schleifzyklus muss die Maschine normalerweise nicht zum einzelnen Be- und Entladen angehalten werden.
Das macht Durchlaufschleifen besonders geeignet für lange Produktionsserien.
So funktioniert Durchlaufschleifen
Die Regelscheibe steht unter einem kleinen Winkel.
Beim Drehen erzeugt dieser Winkel eine axiale Vorschubkraft.
Das Werkstück führt damit folgende Bewegungen aus:
- Es rotiert
- Es bewegt sich vorwärts
- Es berührt die Schleifscheibe
- Es erreicht schrittweise seinen Enddurchmesser
Mehrere Teile können einander durch die Schleifzone folgen.
Geeignete Teile für Durchlaufschleifen
Das Verfahren eignet sich am besten für einen durchgehenden zu schleifenden Außendurchmesser.
Typische Teile sind:
- Gerade Wellen
- Stangen
- Stifte
- Passstifte
- Rohre
- Lagerrollen
- Gerade zylindrische Komponenten
Ein Teil, das ohne Behinderung durch einen größeren Absatz vollständig durch die Schleifzone passt, ist grundsätzlich gut geeignet.
Vorteile des Durchlaufschleifens
Durchlaufschleifen bietet mehrere Fertigungsvorteile.
Hohe Produktionsrate
Teile können kontinuierlich durch die Maschine laufen.
Das reduziert Handhabungszeit und eignet sich für Serienmengen.
Keine Einzelspannung
Da kein einzelnes Einspannen oder Zentrieren erforderlich ist, verkürzt sich die Ladezeit.
Sehr gut für lange zylindrische Teile
Lange Stangen und Wellen lassen sich häufig effizient bearbeiten.
Gute Maßkonstanz
Ein richtig eingerichteter Schleifprozess kann große Mengen mit gleichmäßigen Durchmessern erzeugen.
Spitzenloses Einstechschleifen
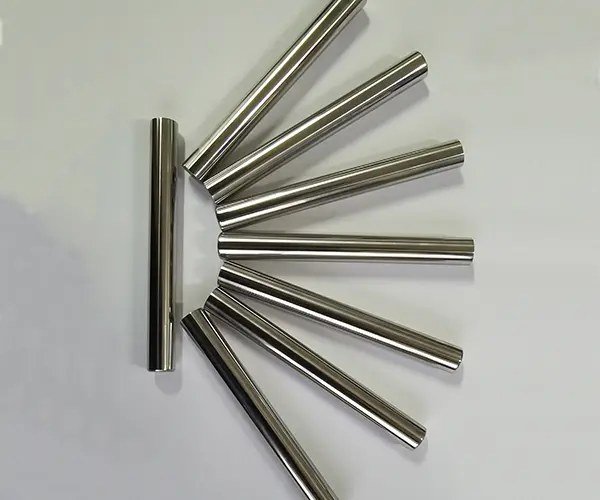
Spitzenloses Einstechschleifenwird eingesetzt, wenn das Werkstück nicht vollständig durch die Maschine laufen kann.
Das Teil wird in die Schleifzone eingelegt, statt kontinuierlich durchzulaufen; die Schleifscheibe wird radial zugestellt.
Damit eignet sich Einstechschleifen ohne Spitzen für Teile mit komplexeren Außenkonturen.
Typische Beispiele sind:
- Abgestufte Wellen
- Teile mit Absätzen
- Komponenten mit mehreren Durchmessern
- Stifte mit Kopf
- Profilierte zylindrische Teile
So funktioniert Einstechschleifen
Das Teil wird an einer definierten Position zwischen Schleif- und Regelscheibe eingelegt.
Die Schleifscheibe wird entsprechend der gewünschten Bauteilkontur abgerichtet.
Anschließend wird sie zugestellt, bis Form und Durchmesser erreicht sind.
Nach dem Schleifen wird das Teil entnommen und das nächste eingelegt.
Anders als beim Durchlaufschleifen läuft das Werkstück nicht kontinuierlich durch die Maschine.
Wann ist Einstechschleifen sinnvoll?
Spitzenloses Einstechschleifen eignet sich, wenn:
- Ein Absatz den Durchlauf verhindert
- Mehrere Durchmesser gleichzeitig geschliffen werden müssen
- Eine bestimmte Außenkontur erforderlich ist
- Das Teil abgestufte Geometrien besitzt
- Der Schleifbereich auf einen axialen Abschnitt begrenzt ist
Dafür ist die Einrichtung normalerweise aufwendiger als beim Durchlaufschleifen.
Spitzenloses Anschlagschleifen
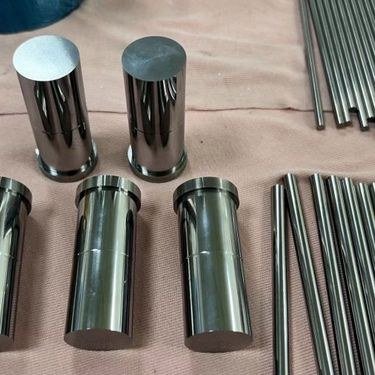
Anschlagschleifen wird seltener erwähnt, ist aber für bestimmte konische Teile nützlich.
Das Werkstück fährt axial bis zu einem mechanischen Anschlag in die Schleifzone.
Schleif- und Regelscheibe werden für die erforderliche Kontur abgerichtet.
Das Verfahren eignet sich für:
- Konische Wellen
- Teile mit definierter Endgeometrie
- Bestimmte zylindrische Teile mit Kopf
Nach dem Zyklus wird das Teil auf derselben Seite wieder herausgezogen.
Durchlauf- gegenüber Einstechschleifen ohne Spitzen
Die richtige Wahl hängt hauptsächlich von der Bauteilgeometrie ab.
| Merkmal | Durchlaufschleifen | Einstechschleifen |
|---|---|---|
| Werkstückbewegung | Kontinuierlich durch die Scheiben | Verbleibt in der Schleifzone |
| Geeignete Geometrie | Gerader, durchgehender Außendurchmesser | Abgestufter oder profilierter Außendurchmesser |
| Absätze zulässig | In der Regel nein | Ja |
| Produktionsgeschwindigkeit | Sehr hoch | Mittel |
| Scheibenprofil | Meist gerade | Kann profilabgerichtet sein |
| Typische Teile | Stangen, Stifte, gerade Wellen | Stufenwellen, Kopfstifte |
| Automatisierungspotenzial | Hervorragend | Hervorragend |
| Einrichtaufwand | Geringer | Höher |
Für eine einfache gerade Welle ist Durchlaufschleifen häufig wirtschaftlicher.
Für eine Stufenwelle kann Einstechschleifen ohne Spitzen erforderlich sein.
Welche Genauigkeit erreicht spitzenloses Schleifen?
Das Verfahren wird gezielt eingesetzt, um Außendurchmesser sehr genau zu kontrollieren.
Es gibt jedoch keine einheitliche Toleranz für alle spitzenlos geschliffenen Teile.
Die erreichbare Genauigkeit hängt ab von:
- Teiledurchmesser
- Schleiflänge
- Werkstoff
- Härte
- Ausgangszustand des Materials
- Bauteilgeometrie
- Scheibenspezifikation
- Schleifmaschine
- Prozessstabilität
- Produktionsmenge
- Prüfverfahren
Unter kontrollierten Bedingungen sind an geeigneten Komponenten Maßkontrollen im Mikrometerbereich möglich.
Die Zeichnungsanforderungen sind jedoch einzeln zu bewerten; nicht jede Welle kann dieselbe Toleranz einhalten.
Lange flexible und sehr dünne Teile verhalten sich anders als kurze steife Bauteile.
Was verbessert spitzenloses Präzisionsschleifen?
Es dient nicht nur zur Durchmesserverkleinerung.
Mehrere Eigenschaften lassen sich gleichzeitig verbessern.
Durchmesser
Die offensichtlichste Aufgabe ist das Erreichen des endgültigen Außendurchmessers.
Dies ist wichtig für:
- Lagerpassungen
- Buchsen
- Dichtungen
- Gleitbaugruppen
- Presspassungen
Rundheit
Drehen kann kleine Rundheitsfehler hinterlassen.
Richtig gesteuertes spitzenloses Schleifen verbessert die Kreisform des Fertigteils.
Oberflächengüte
Schleifen entfernt Drehspuren und erzeugt eine feinere Oberfläche.
Das ist bei Kontakt der Welle mit folgenden Elementen wichtig:
- Lagern
- Dichtungen
- Buchsen
- Gleitelementen
Maßkonstanz
Spitzenloses Schleifen ist besonders hilfreich, wenn Hunderte oder Tausende Teile in einem engen Durchmesserbereich bleiben müssen.
Ein stabiler Prozess kann eine hohe Gleichmäßigkeit zwischen den Teilen erzielen.
Spitzenloses Wellenschleifen
Spitzenloses Wellenschleifen wird häufig eingesetzt für präzise zylindrische Wellen.
Eine gedrehte Welle kann schon nahe am Endmaß liegen; Schleifen wird ergänzt, wenn Funktionsflächen eine engere Kontrolle benötigen.
Typische Beispiele sind:
- Motorwellen
- Getriebewellen
- Hydraulikstangen
- Ventilschäfte
- Pumpenwellen
- Führungswellen
- Präzisionsstifte
- Aktuatorwellen
- Lagerzapfen
Geschliffen werden kann die ganze Welle oder nur ausgewählte Funktionsdurchmesser.
Warum nach dem CNC-Drehen schleifen?
Moderne CNC-Drehmaschinen können sehr genaue Wellen fertigen.
Warum also zusätzlich schleifen?
Drehen und Schleifen lösen unterschiedliche Fertigungsaufgaben.
Drehen eignet sich hervorragend für:
- Gesamtgeometrie
- Gewinde
- Nuten
- Absätze
- Kegel
- Komplexe Konturen
Schleifen wird sinnvoll, wenn bestimmte Außenflächen enger kontrolliert werden müssen.
Eine Welle kann beispielsweise enthalten:
- Gewindeabschnitt
- Sicherungsringnut
- Absatz
- Lagersitzdurchmesser
- Dichtungsdurchmesser
Der Großteil der Welle lässt sich CNC-drehen.
Nur Lager- und Dichtungsdurchmesser benötigen eventuell ein abschließendes Schleifen.
Das verbindet Präzision mit wirtschaftlicher Fertigung.
Typische spitzenlos geschliffene Teile
Das Verfahren wird in vielen Fertigungsbranchen eingesetzt.
Gängige Komponenten sind:
Präzisionsstifte
Beispiele:
- Passstifte
- Positionierstifte
- Führungsstifte
- Gelenkbolzen
Diese benötigen häufig sehr gleichmäßige Außendurchmesser.
Wellen
Beispiele:
- Motorwellen
- Pumpenwellen
- Kleine Antriebswellen
- Führungswellen
- Getriebewellen
Hydraulikkomponenten
Beispiele:
- Kolbenstangen
- Ventilschäfte
- Schieberkomponenten
- Aktuatorwellen
Lagerkomponenten
Beispiele:
- Rollen
- Stifte
- Lagerzapfen
Medizinische Komponenten
Präzise zylindrische Teile finden Verwendung in:
- Chirurgischen Instrumenten
- Medizinprodukten
- Präzisionsbaugruppen
Automobilkomponenten
Spitzenloses Schleifen eignet sich für:
- Ventilkomponenten
- Stifte
- Getriebeteile
- Lenkungskomponenten
- Kraftstoffsystemkomponenten
Geeignete Werkstoffe für spitzenloses Schleifen
Eine große Auswahl an Werkstoffen lässt sich spitzenlos schleifen.
Schleifscheibe und Prozessparameter sollten auf die Werkstoffeigenschaften abgestimmt werden.
Edelstahl
Übliche Sorten sind:
- 303
- 304
- 316
- 416
- 420
- 17-4 PH
Edelstähle werden häufig für Präzisionswellen, medizinische Komponenten, Ventile und korrosionsbeständige Mechanikteile eingesetzt.
Kohlenstoffstahl
Typische Anwendungen:
- Wellen
- Stifte
- Befestigungselemente
- Mechanische Komponenten
Je nach Fertigungsfolge wird im weichen oder wärmebehandelten Zustand geschliffen.
Legierter Stahl
Gängige Werkstoffe sind:
- 4140
- 4340
- 8620
Diese Stähle werden bei höherer Festigkeit und Verschleißbeständigkeit eingesetzt.
Werkzeugstahl
Spitzenloses Schleifen eignet sich für gehärtete Werkzeugstähle in:
- Präzisionsstifte
- Werkzeugkomponenten
- Maschinenelementen
Nach der Wärmebehandlung ist Schleifen besonders nützlich, weil Hartdrehen allein die erforderlichen Maß- oder Oberflächeneigenschaften eventuell nicht erreicht.
Aluminium
Auch Aluminiumteile lassen sich schleifen; Scheibenauswahl und Bedingungen unterscheiden sich jedoch erheblich von denen für gehärteten Stahl.
Messing- und Kupferlegierungen
Bestimmte Kupfer- und Messingteile lassen sich bei Bedarf an präziser zylindrischer Geometrie spitzenlos schleifen.
Titan
Titan erfordert gegebenenfalls spezielle Scheiben und Prozessführung, weil es schwieriger effizient zu schleifen ist als konventionelle Stähle.
Nickellegierungen
Auch Werkstoffe wie Inconel können präzisionsgeschliffen werden; die Parameter müssen jedoch hohe Festigkeit und Wärmebeständigkeit berücksichtigen.
Spitzenloses Schleifen nach der Wärmebehandlung
Eine häufige Fertigungsstrategie lautet:
Vorbearbeitung → Wärmebehandlung → Fertigschleifen
Wärmebehandlung kann Maße verändern und Verzug verursachen.
Ein hochkritischer Wellendurchmesser sollte gegebenenfalls erst danach fertigbearbeitet werden, da sich sein Maß sonst wieder ändern kann.
Stattdessen kann der Hersteller auf der betreffenden Fläche Schleifaufmaß belassen.
Nach der Wärmebehandlung bringt spitzenloses Präzisionsschleifen den Durchmesser auf Endmaß.
Dieses Vorgehen ist verbreitet für:
- Gehärtete Wellen
- Lagerkomponenten
- Werkzeugstahlstifte
- Verschleißteile
- Mechanische Getriebeteile
Das nötige Schleifaufmaß muss bei der CNC-Bearbeitung berücksichtigt werden.
Zu wenig Aufmaß entfernt den Verzug möglicherweise nicht vollständig.
Zu viel Aufmaß erhöht Schleifzeit und Kosten.
Spitzenloses Schleifen gegenüber CNC-Drehen
CNC-Drehen und spitzenloses Schleifen ergänzen sich.
| Merkmal | CNC-Drehen | Spitzenloses Schleifen |
|---|---|---|
| Abtragsmechanismus | Schneidwerkzeug | Schleifscheibe |
| Materialabtrag | Hoch | Gering |
| Komplexe Merkmale | Hervorragend | Begrenzt |
| Gewinde | Ja | Nein |
| Nuten | Ja | Begrenzt |
| Präzises Außendurchmesserfinish | Gut | Hervorragend |
| Feine Oberflächengüte | Gut | Hervorragend |
| Gehärtete Werkstoffe | Schwieriger | Gut geeignet |
| Gerade Wellen in Großserie | Gut | Hervorragend |
Drehen erzeugt gewöhnlich die Grundgeometrie.
Schleifen übernimmt anschließend das Finish kritischer zylindrischer Flächen.
Spitzenloses Schleifen gegenüber Rundschleifen
Beide Verfahren können präzise Außendurchmesser herstellen.
Der wesentliche Unterschied liegt in der Werkstückabstützung.
Rundschleifen
Das Werkstück wird meist zwischen Spitzen oder im Futter gehalten.
Rundschleifen eignet sich daher, wenn:
- Merkmale zu einer definierten Mittelachse konzentrisch bleiben müssen
- Mehrere Durchmesser geometrisch zusammenhängen
- Absätze geschliffen werden müssen
- Die Geometrie für spitzenloses Schleifen ungeeignet ist
Spitzenloses Schleifen
Das Teil liegt direkt zwischen beiden Scheiben und der Auflage.
Besonders nützlich ist das, wenn:
- Einzelspannung vermieden werden soll
- Die Produktionsmenge hoch ist
- Lange gerade Wellen zu schleifen sind
- Der Außendurchmesser das wichtigste kritische Merkmal ist
Spitzenloses Schleifen gegenüber Flachschleifen
Diese Verfahren bearbeiten völlig unterschiedliche Geometrien.
Spitzenloses Schleifen dient hauptsächlich zylindrischen Außendurchmessern.
Flachschleifen wird eingesetzt für:
- Ebenheit
- Parallelität
- Kontrollierte Dicke
- Feine Oberflächen auf ebenen Flächen
Ein Präzisionsteil kann beide Verfahren benötigen.
Ein gehärtetes Mechanikteil benötigt beispielsweise:
- Flachschleifen der Bezugsflächen
- Spitzenloses Schleifen eines zylindrischen Schafts
Spitzenloses Schleifen gegenüber Außenrundschleifen
Manchmal wird spitzenloses Schleifen lediglich als schnellere Variante des Außenrundschleifens betrachtet.
Das trifft nicht vollständig zu.
Die Spannmethode verändert, wie Maß- und Geometriebeziehungen entstehen.
Außenrundschleifen ist oft vorzuziehen, wenn die Zeichnung Folgendes verlangt:
- Enge Konzentrizität mehrerer Durchmesser
- Genauen Rundlauf zu Bezugsspitzen
- Schleifen an Absätzen
- Definierte axiale Beziehungen
Spitzenloses Schleifen ist häufig vorzuziehen, wenn:
- Durchmesserkonstanz die Hauptanforderung ist
- Die Teile lang und zylindrisch sind
- Die Produktionsmenge hoch ist
- Kontinuierlicher Vorschub möglich ist
Die Zeichnungsanforderungen sollten daher das Verfahren bestimmen, nicht allein die Kosten.
Konstruktion für spitzenloses Schleifen
Für das Schleifen ausgelegte Teile lassen sich leichter und wirtschaftlicher fertigen.
Unnötige Absätze bei Durchlaufteilen vermeiden
Ein großer Absatz verhindert den kontinuierlichen Durchlauf zwischen den Schleifscheiben.
Kann der kritische Durchmesser als durchgehende Zylinderfläche ausgeführt werden, wird Durchlaufschleifen eventuell möglich.
Das kann bei größeren Mengen die Fertigungskosten senken.
Ausreichend Schleifaufmaß vorsehen
Den vorzuschleifenden Durchmesser nicht direkt auf Endmaß bearbeiten.
Ein kleines Materialaufmaß muss für das Schleifen verbleiben.
Das passende Aufmaß hängt ab von:
- Durchmesser
- Werkstoff
- Wärmebehandlung
- Geradheit
- Genauigkeit der Vorbearbeitung
- Endtoleranz
Das endgültige Aufmaß sollte der Schleifanbieter festlegen.
Lange flexible Wellen berücksichtigen
Ein Vorteil ist die Abstützung des Werkstücks nahe der Schleifzone.
Das ist für lange schlanke Wellen nützlich.
Sehr lange oder flexible Komponenten benötigen dennoch sorgfältige Handhabung und Prozessabstützung.
Unklare Bezugsvorgaben vermeiden
Muss ein Wellendurchmesser zu einem anderen Merkmal konzentrisch sein, reicht eine Durchmessertoleranz als Angabe nicht aus.
Geeignete geometrische Toleranzen verwenden.
Diese Bezugsbeziehungen können die Wahl zwischen spitzenlosem und konventionellem Rundschleifen verändern.
Wichtige Zeichnungsangaben für geschliffene Wellen
Eine gute Zeichnung definiert die Funktion der geschliffenen Fläche.
Nicht einfach nur angeben:
AUSSENDURCHMESSER SCHLEIFEN
Diese Anweisung erklärt die tatsächliche Funktionsanforderung nicht.
Folgende Angaben sollten berücksichtigt werden.
Durchmesser
Beispiel:
Ø12.000 ±0.005 mm
Das definiert die zulässige Maßabweichung.
Oberflächenrauheit
Bei Kontakt mit Lager oder Dichtung ist die geforderte Rauheit festzulegen.
Beispiel:
Ra ≤ 0.4 μm
Der Wert sollte auf der tatsächlichen Funktion beruhen.
Zylindrizität
Muss die gesamte Zylinderfläche eine definierte Form halten, ist gegebenenfalls Zylindrizität anzugeben.
Geradheit
Bei langen Wellen kann Geradheit für die Montagefunktion entscheidend sein.
Rundlauf
Soll der geschliffene Durchmesser zu einem anderen Merkmal genau rotieren, kann eine Rundlaufvorgabe nötig sein.
Das kann die Schleifmethode stark beeinflussen.
Passung
Für zusammenpassende Teile kann eine ISO-Passung statt einer frei gewählten Durchmessertoleranz angegeben werden.
Beispiele:
- h6
- h7
- g6
- k6
Die richtige Passung hängt von Gegenstück und Baugruppenfunktion ab.
Oberflächengüte beim spitzenlosen Schleifen
Die Oberflächengüte ist ein wichtiger Vorteil des Präzisionsschleifens.
Rauheit allein beschreibt die Oberflächenqualität jedoch nicht vollständig.
Das Schleifergebnis hängt ab von:
- Scheibenkörnung
- Scheibenhärte
- Abrichtzustand
- Schleifgeschwindigkeit
- Regelscheibendrehzahl
- Vorschub
- Materialabtrag
- Werkstoffhärte
- Kühlschmierstoff
- Anzahl der Durchgänge
Feinere Schleifbedingungen verbessern meist die Oberfläche; geringere Rauheit ist aber nicht automatisch besser.
Bei Dichtfläche, Lagerzapfen oder Gleitwelle ist das Finish nach der Funktion auszuwählen.
Überhöhte Rauheitsanforderungen können Kosten erhöhen, ohne die Funktion zu verbessern.
Häufige Probleme beim spitzenlosen Schleifen
Das Verfahren ist leistungsfähig, reagiert aber empfindlich auf die Einrichtung.
Viele Probleme entstehen durch falsche Prozessbedingungen statt durch die Maschine selbst.
Unrunde Teile
Unzureichende Rundheit kann entstehen durch:
- Falsche Auflagenhöhe
- Falsche Auflagengeometrie
- Falsche Regelscheibeneinstellung
- Übermäßigen Materialabtrag
- Instabile Werkstückabstützung
Die richtige Spitzenhöhe ist beim spitzenlosen Schleifen besonders wichtig.
Rattermarken
Auf der Oberfläche können sichtbare periodische Muster entstehen.
Mögliche Ursachen:
- Scheibenunwucht
- Maschinenschwingungen
- Falsches Abrichten
- Ungeeignete Scheibenauswahl
- Übermäßige Schleifkräfte
Konizität
Das Teil kann an einem Ende etwas größer werden als am anderen.
Mögliche Ursachen sind:
- Fehlausrichtung der Scheiben
- Ungleichmäßiges Abrichten
- Falsche Maschineneinstellung
- Unzureichende Geradheit des Ausgangsmaterials
Schleifbrand
Schleifen erzeugt Wärme.
Unkontrollierte Wärme kann die Oberfläche thermisch schädigen.
Mögliche Ursachen:
- Stumpfe Schleifscheibe
- Übermäßigen Materialabtrag
- Zu wenig Kühlschmierstoff
- Ungeeigneter Härtegrad der Scheibe
- Übermäßiger Schleifdruck
Unzureichende Oberflächengüte
Mögliche Ursachen:
- Falsche Körnung
- Verschlissene Scheibe
- Falscher Vorschub
- Schwingungen
- Materialansetzungen
- Schlechter Kühlschmierstoffzustand
Warum ist spitzenloses Schleifen für Großserien effizient?
Beim herkömmlichen Rundschleifen muss jedes Teil normalerweise positioniert und gespannt werden.
Selbst bei kurzer Schleifzeit verursacht die Spannung zusätzliche Zeit.
Spitzenloses Schleifen reduziert einen großen Teil dieser Handhabung.
Beim Durchlaufschleifenkönnen Teile kontinuierlich zugeführt werden.
Ein passend eingerichtetes Produktionssystem kann umfassen:
- Automatisches Beladen
- Teilezuführung
- Schleifen
- Automatisches Messen
- Sortieren
- Entladen
Das ist besonders attraktiv, wenn große Mengen einfacher zylindrischer Teile maßlich konstant bleiben müssen.
Spitzenloses Schleifen für Kleinserien
Das Verfahren wird oft mit Massenproduktion verbunden, kann aber auch kleinen Stückzahlen zugutekommen.
Ein Prototyp oder Kleinserienteil kann das Verfahren benötigen, wenn:
- Die Durchmessertoleranz eng ist
- Die Oberflächengüte kritisch ist
- Der Werkstoff gehärtet ist
- Lange Zylindergeometrien durch Drehen schwer fertigzubearbeiten sind
- Lager- oder Dichtflächen Schleifen erfordern
Bei kleinen Mengen fällt der Einrichtaufwand jedoch stärker ins Gewicht.
Für sehr wenige Teile kann Rundschleifen wirtschaftlicher sein, wenn Werkzeugausstattung und Einrichtung des spitzenlosen Schleifens komplex sind.
Fertigungsingenieure sollten daher Geometrie und Menge gemeinsam bewerten.
Prüfung spitzenlos geschliffener Teile
Schleifen schafft nur dann Nutzen, wenn die Endmaße überprüfbar sind.
Gängige Prüfverfahren umfassen:
- Bügelmessschrauben
- Pneumatische Messgeräte
- Lasermessung
- Rundheitsmessgeräte
- Rauheitsmessgeräte
- KMG
- Funktionslehren
Prüfanforderungen müssen den Zeichnungsanforderungen entsprechen.
Zum Beispiel:
Eine Bügelmessschraube kann den Durchmesser prüfen.
Sie prüft jedoch nicht vollständig:
- Geradheit
- Zylindrizität
- Rundlauf
- Die Rundheit des gesamten Bauteils
Sind diese Merkmale kritisch, werden zusätzliche Prüfverfahren benötigt.
Welche Angaben braucht ein Angebot zum spitzenlosen Schleifen?
Für ein genaues Angebot genügt der Nennwellendurchmesser nicht.
Hilfreiche Angaben sind:
- Technische 2D-Zeichnung
- 3D-CAD-Modell, falls vorhanden
- Werkstoff
- Werkstoffzustand
- Wärmebehandlung
- Schleifdurchmesser
- Schleiflänge
- Durchmessertoleranz
- Stückzahl
- Oberflächenrauheit
- Geradheitsanforderung
- Rundheitsanforderung
- Zylindrizitätsanforderung
- Rundlaufanforderungen
- Produktionsvolumen
- Vorhandene Absätze
- Schleifen vor oder nach der Wärmebehandlung
Damit kann der Anbieter das geeignete Verfahren bestimmen:
- Spitzenloses Durchlaufschleifen
- Spitzenloses Einstechschleifen
- Rundschleifen
- Ein anderes Feinbearbeitungsverfahren
Wann ist spitzenloses Schleifen sinnvoll?
Es lohnt sich, wenn mehrere der folgenden Bedingungen zutreffen.
Das Teil ist überwiegend zylindrisch
Stifte, Stangen, Wellen und ähnliche Teile eignen sich besonders.
Enge Außendurchmesserkontrolle ist nötig
Schleifen ist sinnvoll, wenn Drehen allein die Endanforderung nicht zuverlässig erfüllt.
Die Oberflächengüte ist wichtig
Lagerzapfen, Dichtflächen und Gleitwellen profitieren oft vom Schleifen.
Der Werkstoff ist gehärtet
Schleifen ist eine verbreitete Endbearbeitung nach der Wärmebehandlung.
Die Produktionsmenge ist hoch
Durchlaufschleifen eignet sich besonders für wiederkehrende Serien.
Das Teil ist lang und schlank
Die spitzenlose Abstützung kann bestimmte Spannprobleme langer Wellen beim Schleifen zwischen Spitzen verringern.
Wann ist spitzenloses Schleifen nicht die beste Wahl?
Nicht jede Präzisionswelle wird am besten spitzenlos geschliffen.
Ein anderes Verfahren kann besser passen, wenn:
- Mehrere Durchmesser eine enge Konzentrizität zur Bezugsachse benötigen
- Große Absätze das Schleifen behindern
- Sehr komplexe Außenkonturen nötig sind
- Nur eine einzelne Welle geringer Präzision benötigt wird
- Merkmale zu Zentrierspitzen positioniert werden müssen
- Auch axiale Flächen geschliffen werden müssen
Dann können Rundschleifen oder CNC-Drehen eine bessere Prozesskontrolle bieten.
Typischer Fertigungsablauf für präzise geschliffene Wellen
Eine Präzisionswelle kann mehrere Fertigungsstufen durchlaufen.
Zum Beispiel:
Rohmaterial
↓
CNC-Drehen
Absätze, Gewinde, Nuten und ungefähre Außendurchmesser herstellen.
↓
Wärmebehandlung
Härte oder mechanische Eigenschaften bei Bedarf erhöhen.
↓
Richten
Verzug bei Bedarf korrigieren.
↓
Spitzenloses Schleifen
Kritische Außendurchmesser fertigbearbeiten.
↓
Bei Bedarf Beschichtung oder Behandlung aufbringen.
↓
Endprüfung
Kritische Maße und geometrische Toleranzen prüfen (Englisch).
Die genaue Folge hängt von Werkstoff, Geometrie, Toleranz und Funktion des Teils ab.
Einen Anbieter für spitzenloses Schleifen auswählen
Die Schleifmaschine ist nur ein Teil des Prozesses.
Ein kompetenter Anbieter versteht die gesamte Fertigungskette.
Bei Präzisionsteilen sollte Folgendes geprüft werden:
Vorbearbeitung
Kann der Anbieter den Ausgangsdurchmesser steuern und das richtige Aufmaß belassen?
Wärmebehandlungsplanung
Berücksichtigt die Fertigungsfolge möglichen Wärmebehandlungsverzug?
Auswahl des Schleifverfahrens
Kann er zwischen Durchlauf-, Einstech- und Rundschleifen richtig wählen?
Maßprüfung
Hat er geeignete Messtechnik für die vorgegebene Toleranz?
Oberflächenprüfung
Lassen sich Rauheitsanforderungen messen und dokumentieren?
Wiederholbarkeit in der Produktion
Bleibt der Prozess bei steigenden Mengen stabil?
Es genügt nicht, einen Betrieb mit einer spitzenlosen Schleifmaschine zu finden.
Der Anbieter muss die Rolle des Schleifens im gesamten Fertigungsprozess verstehen.
Spitzenloses Präzisionsschleifen für kundenspezifische Teile
Spitzenloses Schleifen zählt zu den effizientesten Verfahren für das Finish präziser zylindrischer Teile.
Sein Vorteil geht über eine glatte Oberfläche hinaus.
Das Verfahren kombiniert:
- Präzise Durchmesserkontrolle
- Verbesserte Rundheit
- Feine Oberflächen
- Effiziente Bearbeitung
- Hohe Wiederholbarkeit
- Sehr gute Eignung für wellenförmige Teile
Bei geraden Stiften, Stangen und Wellen kann Durchlaufschleifen eine sehr effiziente Produktion ermöglichen.
Bei abgestuften oder profilierten Teilen ermöglicht Einstechschleifen ohne Spitzen das Finish ausgewählter Außenmerkmale, ohne das ganze Teil zu schleifen.
Die besten Ergebnisse entstehen, wenn Schleifen bereits in der gesamten Prozessplanung berücksichtigt wird.
Bei 6CNC können Projekte mit Präzisionsschleifbedarf zusammen mit CNC-Bearbeitung, Wärmebehandlungszustand, Maßanforderungen, Oberflächenspezifikationen und Endprüfung bewertet werden.
Enthält Ihr Bauteil kritische Wellendurchmesser, Lagerzapfen, Präzisionsstifte, Kolbenstangen oder andere geschliffene Zylinderflächen, senden Sie uns Ihre 2D-Zeichnungen und CAD-Dateien zur Fertigungsprüfung und Angebotserstellung.
Häufig gestellte Fragen
Was ist spitzenloses Schleifen?
Es ist ein abrasives Verfahren zum Fertigbearbeiten zylindrischer Außendurchmesser ohne Spannung zwischen Spitzen oder im Futter. Das Teil liegt zwischen Schleifscheibe, Regelscheibe und Auflageschiene.
Was ist spitzenloses Durchlaufschleifen?
Dabei läuft das zylindrische Teil kontinuierlich zwischen Schleif- und Regelscheibe hindurch. Das eignet sich für gerade Wellen, Stangen, Stifte und Rohre ohne Absätze, die den Durchlauf verhindern würden.
Was ist spitzenloses Einstechschleifen?
Das Werkstück bleibt axial an einer definierten Position, während die Schleifscheibe radial zugestellt wird. Typische Anwendungen sind Stufenwellen, Kopfstifte und Teile mit Absätzen oder mehreren Außendurchmessern.
Was ist spitzenloses Wellenschleifen?
Dabei werden zylindrische Wellenflächen auf definierte Durchmesser und Oberflächengüten geschliffen. Beispiele sind Motorwellen, Ventilschäfte, Kolbenstangen, Präzisionsstifte und Lagerzapfen.
Ist spitzenloses Schleifen genauer als CNC-Drehen?
Es wird meist gewählt, wenn eine Zylinderfläche engere Maßkontrolle oder feinere Oberfläche braucht, als normales Drehen wirtschaftlich bietet. Für Gesamtgeometrie, Gewinde, Nuten, Absätze und andere Merkmale bleibt CNC-Drehen geeigneter.
Ist spitzenloses Schleifen nach Wärmebehandlung möglich?
Ja. Das ist üblich, da Wärmebehandlung Maße und Form verändern kann. Hersteller können vorher Schleifaufmaß belassen und kritische Durchmesser danach fertigbearbeiten.
Können lange Wellen spitzenlos geschliffen werden?
Ja. Viele lange schlanke Zylinderteile profitieren von der Abstützung nahe der Schleifzone statt nur an den Enden. Sehr lange oder flexible Teile können weiterhin zusätzliche Unterstützung und Prozesskontrolle benötigen.
Welche Werkstoffe lassen sich spitzenlos schleifen?
Gängige Werkstoffe sind Kohlenstoffstahl, legierter Stahl, Edelstahl, Werkzeugstahl, Aluminium, Messing, Kupferlegierungen, Titan und Nickelbasislegierungen. Scheibe und Prozessparameter müssen zum Werkstoff passen.
Was unterscheidet spitzenloses Schleifen vom Rundschleifen?
Rundschleifen hält das Werkstück meist zwischen Spitzen oder im Futter und dreht es um eine definierte Achse. Spitzenloses Schleifen stützt es zwischen Schleifscheibe, Regelscheibe und Auflage, ohne es zwischen Spitzen mechanisch zu positionieren.
Welche Teile eignen sich zum Durchlaufschleifen?
Gerade zylindrische Teile wie Stangen, Stifte, Passstifte, Rohre, Rollen und gerade Wellen sind gut geeignet. Große Absätze oder Durchmesserwechsel können den vollständigen Durchlauf verhindern.
Lassen sich Stufenwellen spitzenlos schleifen?
Ja, häufig durch spitzenloses Einstechschleifen. Die Scheibe wird auf die erforderliche Kontur abgerichtet und in einen bestimmten Bauteilabschnitt zugestellt.
Wie viel Schleifaufmaß sollte verbleiben?
Es gibt kein universelles Aufmaß. Es hängt von Durchmesser, Werkstoff, Härte, Wärmebehandlung, Ausgangsgeradheit, Bearbeitungsgenauigkeit und Endtoleranz ab und muss in der Prozessplanung festgelegt werden.
Welche Angaben sind für ein Angebot erforderlich?
Werkstoff, Wärmebehandlungszustand, Schleifdurchmesser und -länge, Durchmessertoleranz, Rauheit, geometrische Toleranzen, Stückzahl und eine 2D-Zeichnung angeben. Bei komplexeren Geometrien ist auch ein 3D-CAD-Modell hilfreich.


