
Ein drei Wochen verspäteter Prototyp kann Tests blockieren, Konstruktionsprüfungen verzögern und die Markteinführung ins nächste Quartal verschieben. Deshalb ist die Wahl zwischen spanender Prototypenfertigung und Formgebung nicht nur eine Verfahrensentscheidung. Sie betrifft Termine, Budget und Risiken – und damit die Geschwindigkeit der Teilevalidierung und die Sicherheit beim Übergang zur Serie.
Für die meisten Produktteams hängt die richtige Antwort davon ab, was der Prototyp zeigen soll. Benötigen Sie binnen Tagen ein hochgenaues Metall- oder Kunststoffteil, ist Bearbeitung meist sinnvoller. Sollen Formgeometrie, Oberfläche oder seriennahes Kunststoffverhalten an mehr Exemplaren getestet werden, kann Formgebung besser sein. Der theoretisch einfache Ausgleich wird praktisch teuer, wenn Teams zu früh oder aus falschen Gründen wählen.
Prototypenbearbeitung oder Formgebung: der grundlegende Unterschied
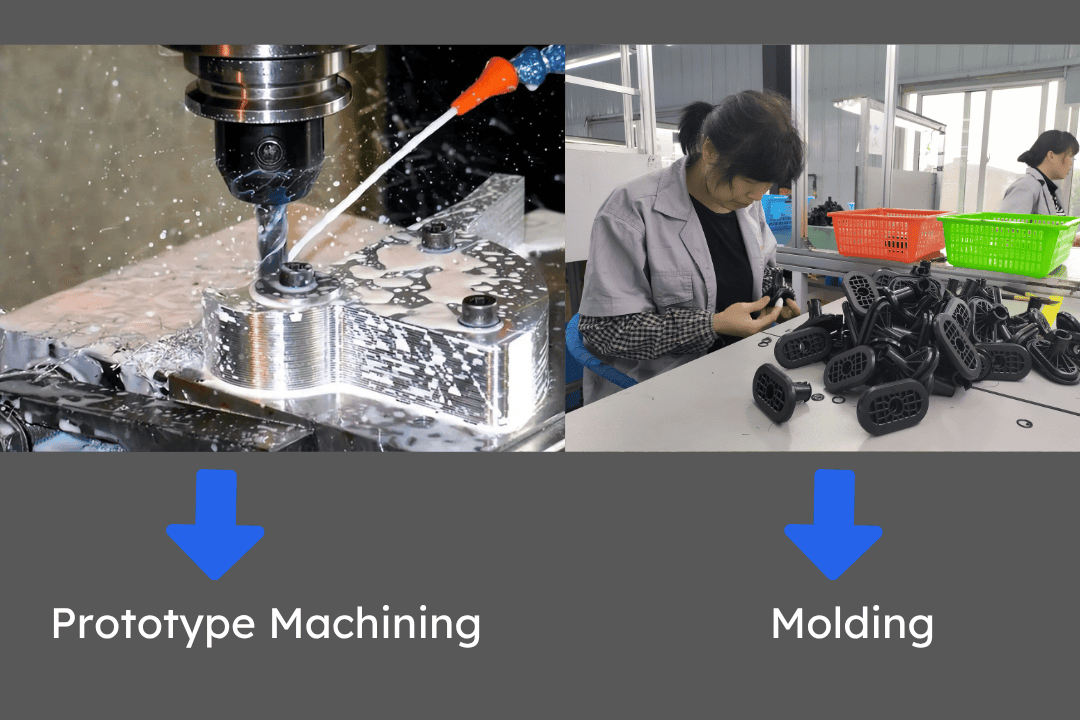
Spanende Prototypenfertigung ist subtraktiv. Wir beginnen mit massivem Halbzeug und entfernen Material durch Fräsen, Drehen, Schleifen oder Mehrachsbearbeitung, bis das Teil dem CAD-Modell entspricht. Das Verfahren eignet sich für Metalle und technische Kunststoffe, beherrscht enge Toleranzen und benötigt kein vorgelagertes Formwerkzeug.
Prototypenformgebung bringt Material in einem Werkzeug oder Formhohlraum in Gestalt und entformt es nahezu endkonturnah. Je nach Entwicklungsstand kann das Spritzguss von Thermoplasten, Vakuumguss für kleine Serien oder ein anderes formbasiertes Verfahren sein. Der große Vorteil ist die Wiederholbarkeit mehrerer Teile. Die zentrale Einschränkung ist das erforderliche Werkzeug mit zusätzlichen Kosten und Vorlaufzeit.
Ändert Ihr Team noch Wandstärken, Lochpositionen, Passmerkmale oder Montageschnittstellen, bietet Bearbeitung mehr Flexibilität. Ist die Geometrie stabil und sollen die Teile späteren Serienbauteilen ähnlicher sein, wird Formgebung attraktiver.
Wann Bearbeitung der bessere Prototypenweg ist
Bearbeitung ist meist der schnellste Weg zu Funktionsteilen ohne Bindung an ein Formwerkzeug. Das zählt bei Passung, Bewegung, Lastpfaden, Dichtflächen und Montagefreiräumen sowie bei erwarteten Änderungen nach dem ersten Aufbau. Eine CAD-Änderung kann direkt in die nächste Einrichtung eingehen. Sie zahlen nicht für Umbau oder Ersatz einer Form.
Das gilt besonders für Metallteile. Aluminium, Edelstahl, Messing, Kupfer, Titan und Werkzeugstähle sind übliche Prototypenwerkstoffe. Enthält Ihr Endprodukt Strukturhalterungen, Gehäuse, Wellen, Verteilerblöcke, Vorrichtungen oder Präzisionsschnittstellen, ist Formgebung oft gar nicht der passende Vergleich. Bearbeitung ist der realistische Weg, weil das echte Material benötigt wird.
Toleranzen sind ein weiterer Entscheidungsfaktor. CNC-Bearbeitung kann an kritischen Merkmalen sehr enge Maße halten, wenn die Konstruktion das unterstützt. In unserer Fertigung sind bis ±0.002 mm an ausgewählten Präzisionsmerkmalen bei passendem Material, Maschinenaufbau und Messverfahren erreichbar. Diese Genauigkeit ist für Lagersitze, Bezugsflächen, Gewindeschnittstellen und Teile hilfreich, die zu bestehenden Baugruppen passen müssen.
Bearbeitung senkt auch das Entwicklungsrisiko bei kleinen Stückzahlen. Für 1, 5 oder 20 Teile müssen Sie keine Form amortisieren. Kosten folgen direkter der Maschinenzeit, Komplexität, dem Material und der Prüfung. Das macht das Budget in frühen Entwicklungsphasen planbarer.
Wann Formgebung die klügere Prototypenwahl ist
Formgebung gewinnt, wenn der Prototyp den Serienprozess abbilden muss, besonders bei Kunststoffteilen. Für Schnappverbindungen, optische Oberflächen, Formrippen, Trennlinien, Angussreste oder schwindungsbedingtes Verhalten liefert ein spanend gefertigtes Kunststoffteil möglicherweise kein vollständiges Bild.
Diese Lücke ist größer als viele erwarten. Ein CNC-gefertigtes ABS- oder POM-Teil kann die Geometrie sehr gut abbilden, aber nicht immer Eigenspannungen, Anisotropie, Textur oder lokales Materialverhalten eines Spritzgussteils. Bei Konsumgütergehäusen, Gehäuseclips, Fluidabdeckungen oder seriennahen Kunststoffbaugruppen kann Prozessnähe wichtiger als reine Maßgenauigkeit sein.
Mit steigender Menge wird Formgebung wirtschaftlicher. Werkzeugkosten sind die Eintrittshürde, danach sinkt der Stückpreis deutlich. Benötigen Sie 100 Prototypen für Pilotaufbauten, Investorenmuster, Feldtests oder Vorserienvalidierung, sind formbasierte Verfahren pro Stück oft günstiger als Bearbeitung.
Dabei gibt es Abstufungen. Vollwertige Stahl-Spritzgusswerkzeuge sind in der Prototypenphase nicht immer nötig. Weiche Prototypenwerkzeuge, Aluminiumformen und Vakuumguss können die Lücke zwischen Einzelprototyp und Großserie schließen. Sie liefern Formteile oder formähnliche Teile schneller und mit geringeren Anfangskosten, haben aber Grenzen bei Lebensdauer, Materialwahl und Maßstabilität.
Kosten: Vorabinvestition ins Werkzeug oder flexible Iteration
Der häufigste Einkaufsfehler ist der reine Stückpreisvergleich. Dabei bleiben die größeren Kostentreiber verborgen.
Bearbeitung hat meist geringere Einstiegskosten, weil keine Form gebaut wird. Sie zahlen Material, Programmierung, Rüsten, Maschinenzeit, Endbearbeitung und Prüfung. Bei Änderungen aktualisieren Sie das Programm und fertigen die nächste Version. Technische Anpassungen bleiben so bezahlbar.
Bei Formgebung ist es umgekehrt. Das Werkzeug kann deutlich mehr kosten als die erste Teilecharge, doch der Stückpreis sinkt im Einsatz. Der Haken sind Änderungen: Was in CAM wenige Stunden dauert, kann Werkzeugumbau, Einsatzwechsel oder vollständigen Neubau erfordern. Das kann die scheinbare Ersparnis aufheben.
Bei Prototypen empfehlen wir, die Gesamtkosten der Entscheidung statt nur Fertigungskosten zu berechnen. Berücksichtigen Sie Nacharbeitsrisiko, Terminwirkung und die Wahrscheinlichkeit weiterer Revisionen. Bei laufender Konstruktion ist Bearbeitung oft günstiger, selbst wenn der Stückpreis höher aussieht.
Lieferzeit und Terminbeherrschung
Oft entscheidet die Lieferzeit vor dem Stückpreis. Bearbeitete Prototypen können schnell starten, weil kein Werkzeugbau vorgeschaltet ist. Nach Bestätigung von CAD, Material und Toleranzen lassen sie sich häufig unmittelbar einplanen. Typische Zeitfenster können je nach Komplexität, Menge, Endbearbeitung und Prüfumfang 1 bis 7 Tage betragen.
Formgebung benötigt vor den ersten Teilen eine Werkzeugphase. Auch schnelle weiche Werkzeuge erfordern Konstruktionsprüfung, Formenbau, Versuchsteile und Abstimmung. Bei stabiler Geometrie ist das beherrschbar, bei laufenden Änderungen schwierig.
Auch die Terminrisiken unterscheiden sich. Bei Bearbeitung entstehen sie meist aus Geometrie, schwierigen Werkstoffen oder Toleranzketten. Bei Formgebung aus Füllproblemen, Einfallstellen, Verzug, Auswerfermarken, Grat und Werkzeugkorrekturen. Kein Verfahren ist risikofrei; unterschiedlich sind Ort und Korrekturkosten des Risikos.
Genauigkeit, Oberfläche und Konstruktionsgrenzen
Benötigt Ihr Prototyp scharfe innere Details, genaue Ebenheit oder kontrollierte Konzentrizität, bietet Bearbeitung einen klaren Vorteil. Sie eignet sich auch besser für Gewindebohrungen, Präzisionsbohrungen und Schnittstellen zu Standardbauteilen.
Formgebung bevorzugt Entformungsschrägen, gleichmäßige Wandstärken, verrundete Übergänge und seriengerechte Geometrie. Diese Regeln sind nicht optional. Wer sie ignoriert, kann ein im CAD gut aussehendes Teil erhalten, das beim Werkzeugversuch scheitert.
Bei Oberflächen hängt die Entscheidung vom Fall ab. Bearbeitung kann ausgezeichnete optische und funktionale Oberflächen erzeugen, besonders mit Nachbehandlung. Formteile bieten serienähnliche Texturen und natürlichere Kunststoffoptik, wenn das Werkzeug dafür ausgelegt ist. Steht das Aussehen bei der Kundenbewertung im Mittelpunkt, kann Formgebung die realistischere Vorschau liefern.
Ein praktischer Entscheidungsweg
Beginnen Sie mit drei Fragen: Was möchten Sie validieren, wie stabil ist der Entwurf und wie viele Teile benötigen Sie in dieser Phase tatsächlich?
Wählen Sie Bearbeitung für Geschwindigkeit, echte technische Werkstoffe, enge Toleranzkontrolle oder Konstruktionsfreiheit. Für Metallkomponenten, Präzisionsbaugruppen und Iterationen kleiner Stückzahl ist sie meist der sicherste Weg.
Wählen Sie Formgebung, wenn seriennahes Kunststoffverhalten, optische Qualität oder Wiederholbarkeit größerer Mengen nötig sind. Mit eingefrorenem Entwurf und steigender Musterzahl wird sie attraktiver.
In vielen Projekten ist die beste Lösung eine Kombination. Teams bearbeiten zunächst Teile zur Verringerung des Konstruktionsrisikos und wechseln für Pilotmengen zu weichen Werkzeugen oder Formgebung. Das schont früh das Budget und verbessert später die Prozessnähe.
Die besten Ergebnisse sehen wir, wenn Prototypen als Entscheidungswerkzeug statt als reiner Einkauf betrachtet werden. Das schnellste Teil ist nicht immer das nützlichste, das billigste Muster nicht der günstigste Gesamtweg. Hilft Ihr Prototyp, die Konstruktion mit weniger Überraschungen freizugeben, hat er seinen Zweck erfüllt.


