
Dünne Wände · Verzugskontrolle · Präzisionsfräsen · DFM
CNC-Dünnwandbearbeitung für Präzisionsteile
Dünne Wände reduzieren Gewicht und Bauraum, machen die CNC-Bearbeitung jedoch anspruchsvoller. 6CNC kontrolliert Schnittkraft, Spannkraft, Wärme und Eigenspannungen für formstabile Prototypen und Kleinserienteile.
CNC-Fräsen, 5-Achs-Bearbeitung, Drehen und Drehfräsen
Aluminium, Stahl, Titan, Kupfer und Kunststoffe
Prototypen und Kleinserien von 1–600 Teilen
KMG- und Maßprüfung verfügbar
1–600 Stück
Fokus auf Prototypen und Kleinserien
4 Verfahren
Fräsen, Drehen, 5-Achs- und Dreh-Fräs-Bearbeitung
Zeichnungsspezifisch
Technische Prüfung von Wänden und Toleranzen
Dokumentiert
Optionen für die Maßprüfung
Dienstleistungen zur Dünnwandbearbeitung
Das Bauteil bei veränderlicher Steifigkeit beherrschen
Dünnwandbearbeitung ist nicht einfach normales CNC-Fräsen an dünnerer Geometrie. Ein Rohblock kann zunächst steif sein, doch tiefe Taschen und fortschreitender Materialabtrag machen die verbleibende Struktur zunehmend empfindlich gegenüber Schnittkräften und Spanndruck.
Eine nachgiebige Wand kann dem Fräser ausweichen, beim Schlichten schwingen oder sich nach dem Ausspannen verformen. Beim Abbau von Eigenspannungen im Rohmaterial kann zusätzlicher Verzug entstehen. Präzisions-Dünnwandteile müssen daher als vollständige Geometrien geprüft werden – nicht allein anhand der Wandstärke.
Bei 6CNC prüfen wir Wandhöhe, ungestützte Länge, Rippen, Böden, Öffnungen, Bezüge, Materialzustand, Werkzeugzugang und Messpunkte, bevor wir Aufspannung und Bearbeitungsfolge wählen. Je nach Bauteil nutzen wir CNC-Fräsdienstleistungen, Drehen, 5-Achs-CNC-Bearbeitung oder Drehfräsen.
Entdecken Sie unser umfassenderes präzise CNC-Bearbeitungsleistungen.
Dünnwandgeometrie
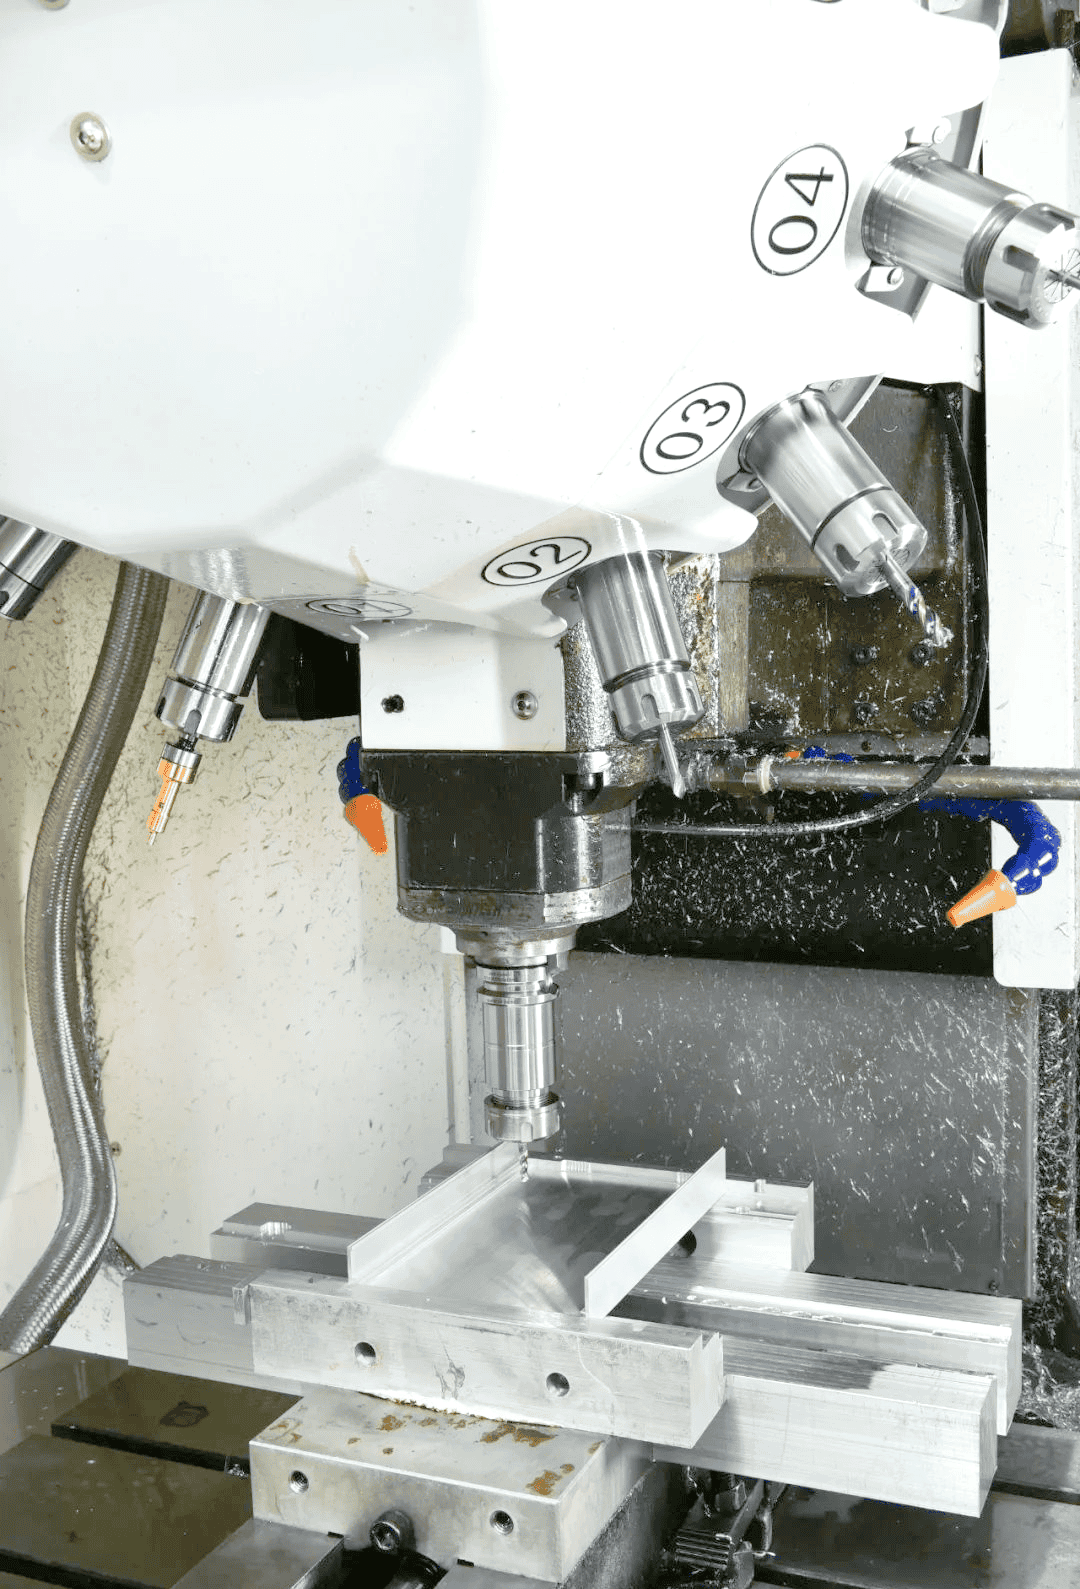
Dünne Wände, tiefe Taschen und Rippen werden bei der Planung von Abstützung und Materialabtrag gemeinsam betrachtet.
Prozesskontrolle
So reduzieren wir das Verzugsrisiko dünner Wände
Die Planung berücksichtigt, wie sich die Steifigkeit während der Bearbeitung verändert – nicht nur das endgültige Wandmaß.
SCHRITT 01
Geometrie- und CTQ-Prüfung
Wir identifizieren ungestützte Wände, tiefe Taschen, Übergänge von massiven zu dünnen Bereichen, Funktionsbezüge und qualitätskritische Merkmale.
SCHRITT 02
Aufspannstrategie
Spannrichtung, Auflagepunkte und Spanndruck werden so gewählt, dass durch die Einspannung verursachte Bewegungen begrenzt werden.
SCHRITT 03
Stufenweiser Materialabtrag
Schruppen, Spannungsabbau und Schlichten werden abgestimmt, um die Abstützung zu erhalten, während das Bauteil nachgiebiger wird.
SCHRITT 04
Prüfung im ausgespannten Zustand
Kritische Merkmale können nach dem Ausspannen geprüft werden, damit die Prüfung das fertige Bauteil und nicht die Einschränkung durch die Vorrichtung abbildet.
Aufspannung und Abstützung
Abstützpunkte und Spannkräfte werden so gewählt, dass Verformungen während der Bearbeitung und nach dem Ausspannen begrenzt werden.
Kapazitätsspezifikationen
Möglichkeiten der Dünnwandbearbeitung
Die Herstellbarkeit lässt sich nicht durch einen universellen Mindestwert für die Wandstärke definieren. Eine kurze, durch Rippen gestützte Wand verhält sich völlig anders als eine hohe ungestützte Wand gleicher Stärke.
| Fähigkeit | Unterstützung durch 6CNC |
|---|---|
| Bearbeitungsverfahren | CNC-Fräsen, Drehen, 5-Achs-Bearbeitung und Drehfräsen |
| Produktionsbereich | 1–600 Stück |
| Metalle | Aluminium, Edelstahl, Stahl, Titan, Messing und Kupfer |
| Kunststoffe | Technische Kunststoffe einschließlich POM, ABS, Nylon und PEEK |
| Bauteilarten | Gehäuse, Einhausungen, Halterungen, Rahmen, Abdeckungen und kundenspezifische Strukturteile |
| Prüfung | KMG, Bildmessung, Oberflächenrauheits- und Maßprüfung |
| Wanddicke | Bewertung nach Material, Geometrie, Höhe, ungestützter Länge und Toleranz |
| Zeichnungsformate | 2D-Zeichnungen und 3D-CAD-Dateien für Angebot und DFM-Prüfung |
Standardfähigkeit und Bestfallfähigkeit
6CNC veröffentlicht eine Bearbeitungsfähigkeit bis ±0.002 mm unter geeigneten Bedingungen; dies ist jedoch keine Standardtoleranz für Dünnwandteile. Die tatsächliche Fähigkeit hängt von Steifigkeit, Merkmalsbeziehungen, Aufspannung und Messverfahren ab. Senden Sie CAD-Modell und Zeichnung für eine projektspezifische Bewertung.
Teile und Geometrien
Von uns bearbeitete Teile mit dünnwandigen Merkmalen
Dünne Querschnitte reduzieren die Masse, schaffen inneren Bauraum und erhalten Platz für Elektronik, Optik, Lager, Fluidkanäle und benachbarte Baugruppen.
01
Gehäuse und Einhausungen
Elektronik, Instrumente, Motoren, Aktoren, Optik und Sensoren mit Präzisionsschnittstellen.
02
Rahmen und Halterungen
Leichte Strukturbauteile mit bearbeiteten Bezügen, Bohrungen und geometrischen Beziehungen zwischen mehreren Flächen.
03
Teile mit tiefen Taschen
Bauteile, bei denen lange Werkzeuge, dünne Böden und ungestützte Taschenwände das Durchbiegungsrisiko erhöhen.
04
Abdeckungen und Schalen
Platzsparende Abdeckungen mit kontrollierten Anlagekanten, Sichtflächen und Befestigungsdetails.
05
Zylindrische Bauteile
Dünnwandige Hülsen und Gehäuse mit Anforderungen an Bohrungen, Konzentrizität oder Rundheit.
06
Thermische Bauteile
Teile für das Wärmemanagement mit dünnen Rippen, Taschen und Schnittstellen für kompakte Baugruppen.
Besonders geeignete Geometrien
CNC-Dünnwandbearbeitung ist besonders wertvoll, wenn ein leichtes Bauteil dennoch Präzisionsbohrungen, Bezüge, Lagersitze, Dichtflächen, Gewinde oder Merkmale auf mehreren Flächen benötigt. Das größte Risiko besteht bei hohen, langen, unterbrochenen, schlecht abgestützten oder mit deutlich massiveren Bereichen verbundenen Querschnitten.
Unsicher, ob Ihre Wandgeometrie umsetzbar ist?
Senden Sie das Modell vor Abschluss der Konstruktion. Wir identifizieren risikoreiche Bereiche, Einschränkungen beim Werkzeugzugang und relevante Prüfaspekte.
Werkstoffe und Oberflächen
Werkstoffe für die CNC-Dünnwandbearbeitung
Werkstoffgruppe
Aluminium
Gängige Werkstoffe
6061, 6063, 6082, 7075, 2024, 5052
Aspekte bei dünnen Wänden
Beliebt für leichte Gehäuse; Rohmaterialzustand und Abtragsfolge beeinflussen die Stabilität
Edelstahl
Gängige Werkstoffe
304, 316, 416, 420, 17-4PH
Aspekte bei dünnen Wänden
Höhere Schnittkräfte machen Werkzeugbahn und Wandabstützung besonders wichtig
Titan
Gängige Werkstoffe
Grade 2, Grade 5 und projektspezifische Güten
Aspekte bei dünnen Wänden
Geringe Steifigkeit und Bearbeitungswärme erfordern sorgfältige Planung
Kohlenstoffstahl / legierter Stahl
Gängige Werkstoffe
1018, 1045, 4140, 4340 und weitere
Aspekte bei dünnen Wänden
Einsatz, wenn Festigkeit oder Verschleißbeständigkeit wichtiger sind als Gewicht
Messing / Kupfer
Gängige Werkstoffe
Projektspezifische Legierungen
Aspekte bei dünnen Wänden
Für elektrische, thermische und präzise Funktionsbauteile
Technische Kunststoffe
Gängige Werkstoffe
POM, PEEK, PTFE, PC, ABS, Nylon und PMMA
Aspekte bei dünnen Wänden
Dünne Merkmale reagieren anders auf Wärme und Einspannung als Metalle
Bearbeitung dünnwandiger Aluminiumteile
Die Bearbeitung dünnwandiger Aluminiumteile ist bei leichten Gehäusen, Rahmen, Abdeckungen, Luft- und Raumfahrtteilen, Roboterstrukturen und Elektronikgehäusen üblich. Aluminium lässt sich effizient bearbeiten; wird jedoch ein großer Anteil des Rohblocks entfernt, können Eigenspannungen frei werden und die Wände gegenüber Schnittkräften empfindlich werden.
Oberflächenveredelung
Mögliche Oberflächenbehandlungen sind Eloxieren, chemische Konversionsbeschichtung, galvanische Beschichtung, Passivieren, Pulverbeschichten, Lackieren, Polieren und Bürsten. Legen Sie die Behandlung vor der Bearbeitung fest, da Schichtaufbau, Maskierung und optische Anforderungen Maße und Prüfung beeinflussen können.
Qualität und Prüfung
Dünnwandteile in ihrem Funktionszustand prüfen
Die Prüfplanung ist wichtig, da die Fixierung bei der Messung ein nachgiebiges Merkmal beeinflussen kann. Ein eingespanntes Bauteil kann sich anders verhalten als nach dem Lösen der Vorrichtung.
Kritische Maße
Wände, Bohrungen, Lochpositionen, Passflächen, Bezüge und Dichtflächen.
Geometrische Beziehungen
Ebenheit, Rechtwinkligkeit, Parallelität, Position, Profil und Konzentrizität, sofern angegeben.
Gleichmäßigkeit der Wand
Bereiche, in denen ungleichmäßiger Materialabtrag oder Verzug Montage oder Funktion beeinträchtigen könnten.
Oberflächenzustand
Bearbeitete Flächen werden geprüft, wenn Rauheit oder optischer Zustand funktional wichtig sind.
Ausgespannter Zustand
Kritische Maße werden nach dem Lösen der Bearbeitungsaufspannung bewertet, wenn ein Vorrichtungseinfluss zu erwarten ist.
Prüfergebnisse
Dokumentation nach Zeichnung, Stückzahl, Merkmalskritikalität und Kundenanforderungen.
Sehen Sie unsere Qualitätssicherung bei der CNC-Bearbeitung Möglichkeiten.
DFM und Kostentreiber
Was bestimmt die Kosten der Dünnwandbearbeitung?
- Wandhöhe und ungestützte Länge
- Wandstärke im Verhältnis zur Abstützung
- Tiefe Taschen und große Werkzeugauskragung
- Hoher Materialabtragsanteil
- Enge Maß- und Geometrietoleranzen
- Spezielle Spannvorrichtungen und mehrere Aufspannungen
- Feine Oberflächengüte an nachgiebigen Bereichen
- Stückzahl und wiederholte Vorrichtungsnutzung
Konstruktionsempfehlungen
Steifigkeit, Zugänglichkeit und Funktion berücksichtigen
- Vermeiden Sie dünnere Wände als für die Anwendung erforderlich
- Reduzieren Sie übermäßige ungestützte Höhen
- Ergänzen Sie gegebenenfalls Rippen oder strukturelle Übergänge
- Vermeiden Sie abrupte Übergänge von massiven zu dünnen Bereichen
- Sorgen Sie für Werkzeugzugang um tiefe Taschen
- Nutzen Sie praktikable Innenradien
- Kennzeichnen Sie kritische Bezüge und CTQ-Maße
- Geben Sie Sichtflächen gesondert an
- Teilen Sie uns mit, wie das Bauteil in der Baugruppe fixiert ist
Fertigungsnachweise
Was ein Prozessplan für Dünnwandteile belegen sollte
Lieferantenfähigkeit bedeutet mehr als eine Mindestwandstärkenangabe. Ein glaubwürdiger Plan verbindet Geometrie, Werkstoff, Vorrichtung, Reihenfolge und Messung.
Geometrie geprüft
Wandhöhe, Länge, Rippen, Taschen und Übergänge
Einspannung kontrolliert
Auflagepunkte, Spannrichtung und Spanndruck
Reihenfolge definiert
Ausgewogenes Schruppen, Stabilisieren und Schlichten
Prüfung abgestimmt
CTQ-Merkmale und Messung im ausgespannten Zustand
Prüfung nach dem Ausspannen
Kritische Merkmale werden nach einem Messplan geprüft, der die Bauteilabstützung und den ausgespannten Zustand berücksichtigt.
Repräsentatives Projektprofil
Beispiel: Aluminiumgehäuse mit tiefen Taschen
Das folgende Profil veranschaulicht die Umsetzung technischer Anforderungen in einen Fertigungsplan. Es ist ein repräsentatives Beispiel und keine Aussage über ein bestimmtes Kundenbauteil.
Leichtes CNC-Gehäuse mit dünnen Wänden und bearbeiteten Schnittstellen
Werkstoff und Geometrie
Gehäuse aus Aluminium 7075, tiefe Taschen, Rippen und ungestützte Wandbereiche
Hauptrisiko
Verzug durch hohen Materialabtrag, Schnittlast und Vorrichtungszwang
Prozessansatz
Stufenweises Schruppen und Schlichten mit erhaltener Abstützung nachgiebiger Merkmale
Verifizierung
Kritische Bezüge, Schnittstellen und wandbezogene Merkmale nach dem Ausspannen geprüft
Beispielgeometrie
Dieses beispielhafte Gehäuse verbindet tiefe Taschen, dünne Wände, Rippen und bearbeitete Schnittstellen.
Gewichts- und platzkritische Anwendungen
CNC-Dünnwandteile für kritische Branchen
Luft- und Raumfahrt
Leichte Gehäuse, Strukturbauteile, Halterungen und Instrumententeile.
Robotik
Robotergehäuse, Aktorbauteile, Sensorhalterungen und leichte Rahmen.
Medizintechnik
Gerätegehäuse, Instrumentenbauteile und kompakte Präzisionsschnittstellen.
Halbleiter
Präzisionsabdeckungen, Gehäuse und kompakt angeordnete Gerätestrukturen.
Automatisierung
Sensorgehäuse, Maschinenstrukturen, Abdeckungen, Vorrichtungen und kundenspezifische Bauteile.
Automobil und Energie
Elektronikgehäuse, thermische Bauteile und leichte Prototypstrukturen.
Laden Sie Ihre CAD-Dateien zur DFM-Prüfung hoch
Erhalten Sie eine projektspezifische Prüfung für die CNC-Dünnwandbearbeitung – vom Prototyp bis zur wiederkehrenden Kleinserie. Senden Sie 3D-Modell, 2D-Zeichnung, Werkstoff, Stückzahl, kritische Toleranzen, Oberflächenbehandlung und Montageanforderungen.
Technische Fragen
FAQ zur CNC-Dünnwandbearbeitung
Was ist CNC-Dünnwandbearbeitung?
Ein kontrollierter Bearbeitungsansatz für nachgiebige Bereiche, bei denen Schnittkraft, Aufspannung, Wärme, Materialspannungen und Bearbeitungsfolge die endgültige Geometrie beeinflussen können.
Welche minimale Wandstärke kann 6CNC bearbeiten?
Es gibt keinen universellen Mindestwert. Die Fähigkeit hängt von Werkstoff, Wandhöhe, ungestützter Länge, Rippen, umgebender Geometrie, Toleranzen und Messverfahren ab. Wir bestätigen die Machbarkeit nach Prüfung von CAD und Zeichnung.
Welcher Werkstoff eignet sich am besten für Dünnwandteile?
Aluminium wird häufig für leichte Strukturen gewählt. Edelstahl, Titan, Kupferlegierungen und technische Kunststoffe können ebenfalls geeignet sein, wenn Konstruktion und Bearbeitungsplan ihr Verhalten berücksichtigen.
Wie reduzieren Sie Verzug?
Je nach Geometrie kann der Plan ausgewogenen Materialabtrag, stufenweises Schruppen und Schlichten, kontrollierte Werkzeugbahnen, praktikable Aufspannung, Zwischenprüfungen und Prüfung nach dem Ausspannen kombinieren.
Können Sie Prototypen und wiederkehrende Serien bearbeiten?
Ja. 6CNC konzentriert sich auf kundenspezifische Fertigung von 1–600 Stück, einschließlich Prototypen, Erstmuster und wiederkehrender Kleinserien.