
Ebene Flächen, Bohrungen und gerade Taschen sind vergleichsweise unkomplizierte Fräsmerkmale. Sobald ein Teil wechselnde Neigungen, konkave oder konvexe Formen, Übergangsradien und Freiformflächen enthält, verändert sich die Beziehung zwischen Werkzeug und Werkstück entlang der gesamten Bahn.
Dadurch reagiert die Bearbeitung empfindlicher auf Schneidengeometrie, Werkzeugorientierung, Bahnabstand, Fräsrichtung, Maschinenbewegung, Spannung und Schlichtstrategie. Eine Bahn, die einen flachen Bereich sauber bearbeitet, kann auf einer steileren Fläche sichtbare Riefen oder Stufen erzeugen. Ein Kugelfräser kann auf einer Kontur effizient und auf einer anderen nahe seinem Zentrum ungünstig schneiden.
Diese Anforderungen treten bei Luftfahrthalterungen mit verrundeten Übergängen, ergonomischen medizinischen Instrumenten, optischen Gehäusen, Robotikkomponenten sowie Form- und Werkzeugbauteilen auf. Der gesamte Ablauf vom Schruppen bis zur Prüfung muss zur Oberflächengeometrie passen.
Dieser Leitfaden erläutert Werkzeuge und Werkzeugbahnen, Unterschiede zwischen 3- und 5-Achs-Bearbeitung, typische Oberflächenfehler und Wege zu besseren Konturen und Oberflächen.
Was ist CNC-Fräsen von gekrümmten Flächen?
Beim dreidimensionalen Konturfräsen folgt ein rotierendes Werkzeug einer sich kontinuierlich verändernden Oberfläche. Diese kann konvex, konkav, zylindrisch, kugelförmig, verrundet oder vollständig frei geformt sein.
Anders als bei einer einfachen 2D-Tasche verändert sich die Z-Position meist fortlaufend. Bei komplexeren Teilen kann sich außerdem die Werkzeugorientierung ändern, insbesondere bei 5-Achs-Bearbeitung.
Typische Geometrien sind aerodynamische Flächen, Formkavitäten, Laufradschaufeln, Turbinenbauteile, ergonomische Griffe, orthopädische Instrumente, optische Gehäuse, Roboterarmkomponenten, geformte Produktgehäuse und verrundete Übergänge.
Eine gekrümmte Fläche wird selten in einem Durchgang fertiggestellt. Tausende dicht benachbarte Werkzeugbewegungen nähern die CAD-Fläche an. Abstand, Orientierung und Genauigkeit bestimmen die Abweichung des realen Teils vom Modell. Zu große Abstände hinterlassen Reststege; abrupte Orientierungsänderungen erzeugen Spuren; Werkzeugdurchbiegung kann trotz korrekter Sollkoordinaten Konturfehler verursachen.
Warum gekrümmte Flächen schwieriger zu fräsen sind
Die Schnittbedingungen verändern sich fortlaufend. Auf einer konvexen Fläche kann ein Kugelfräser zunächst nahe dem Außendurchmesser mit hoher Schnittgeschwindigkeit schneiden. Wenige Millimeter später liegt der Kontakt näher an der Werkzeugmitte, wo die wirksame Schnittgeschwindigkeit stark abnimmt. Gleichzeitig ändern sich Eingriffswinkel, Last, Spanbildung und Flächenrichtung.
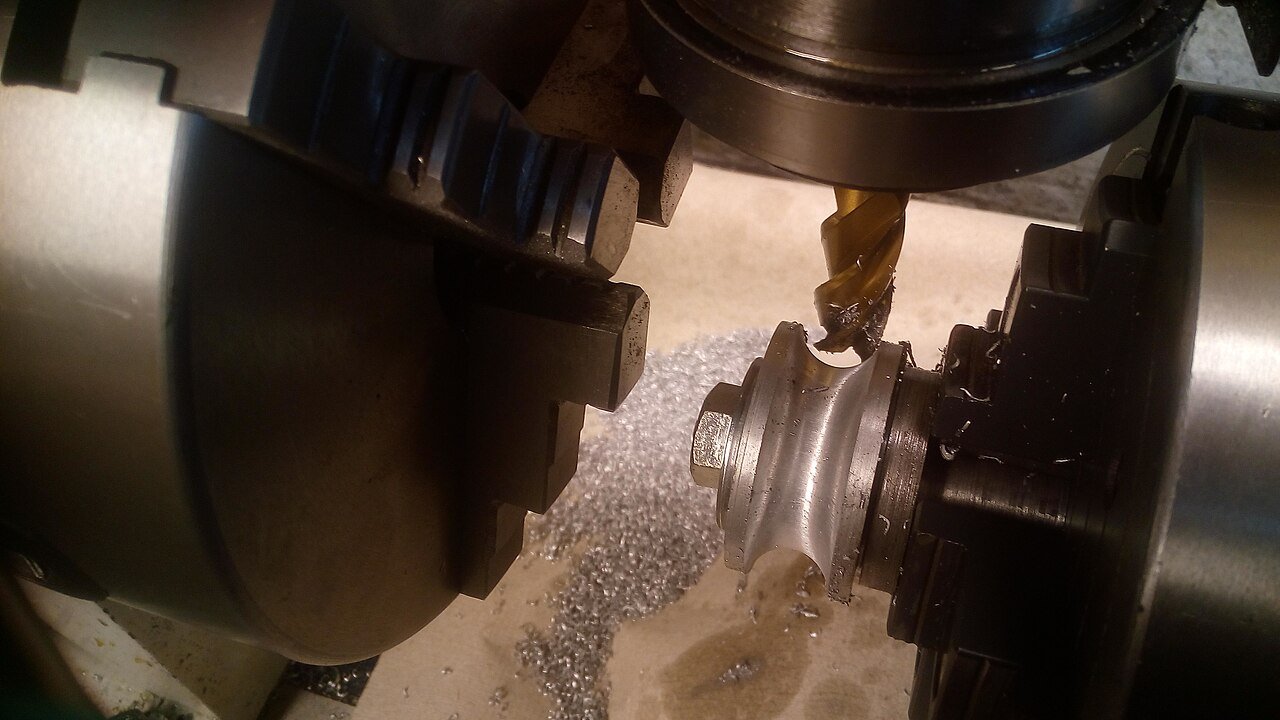
Der Werkzeugeingriff verändert sich ständig
An einer ebenen Wand ist der Eingriff relativ vorhersehbar. Auf einer gekrümmten Fläche kann das Werkzeug von einer flachen Region über einen steilen Abschnitt in einen konkaven Übergang fahren. Dabei verändern sich die Schnittkräfte.
Nicht jede Neigung wird gleich geschnitten
Kugelfräser reagieren besonders auf die Kontaktposition. Direkt im Zentrum nähert sich die Umfangsgeschwindigkeit null. Wird überwiegend dort bearbeitet, kann die Schneide eher reiben als sauber scheren.
Kleine Bahnabweichungen werden sichtbar
Gekrümmte Sichtflächen reflektieren Licht anders als ebene Flächen. Bereits geringe Änderungen von Eingriff, Richtung, Werkzeughöhe oder Bewegung können sichtbare Bänder erzeugen, obwohl das Teil maßlich innerhalb der Toleranz liegt.
Die Prüfung ist aufwendiger
Freiformflächen erfordern häufig Koordinatenmessung, Scannen, CAD-Vergleich, Profilmessung oder optische Prüfung. Deshalb sollte die Fertigung als zusammenhängender Prozess geplant werden.
Schruppen, Vorschlichten und Schlichten
Eine komplexe Fläche direkt aus dem Rohmaterial mit einer Schlichtbahn herzustellen, ist selten sinnvoll. Mehrere Bearbeitungsstufen übernehmen unterschiedliche Aufgaben.
Schruppen
Schruppen entfernt den größten Materialanteil und stellt die grobe Form her. Produktivität und Stabilität sind wichtiger als die endgültige Optik. Je nach Werkstoff und Geometrie kommen große Schaftfräser, Wendeschneidplattenwerkzeuge oder effiziente Schruppstrategien zum Einsatz.
Um die fertige Kontur bleibt ein definiertes Aufmaß. Bei einer Aluminium-Formkavität könnten beispielsweise 0,5–1,0 mm verbleiben. Der geeignete Wert hängt von Bauteilgröße, Werkstoff, Steifigkeit, Toleranz und Werkzeug ab.
Vorschlichten
Vorschlichten entfernt ungleichmäßiges Restmaterial und schafft ein gleichmäßigeres Aufmaß. Verbleiben in einem Bereich 0,1 mm und in einem anderen 1 mm, wird der Schlichtfräser sehr unterschiedlich belastet. Das beeinflusst Durchbiegung, Oberfläche und Genauigkeit. Ein gleichmäßiges Aufmaß macht den letzten Schnitt vorhersehbarer.
Schlichten
Der Schlichtgang erzeugt die endgültige Geometrie und bestimmt Werkzeugspuren sowie Rauheit. Kleine Materialmengen werden entlang eng benachbarter Bahnen entfernt. Rundlauf, Spindelzustand, Bahnabstand, Werkzeugorientierung, gleichmäßiger Vorschub und Werkstücksteifigkeit sind entscheidend.
Feinstbearbeitung und nachfolgende Oberflächenbearbeitung
Manche Formen, optischen Werkzeuge, medizinischen Komponenten und Sichtteile benötigen glattere Oberflächen, als normales Fräsen wirtschaftlich erzeugt. Je nach Anforderung folgen Präzisionsschleifen, Polieren, Läppen, abrasive Verfahren, Handpolieren oder spezialisierte Prozesse. Die Frässtrategie muss berücksichtigen, welche Arbeit diese nachfolgenden Schritte übernehmen.
Das passende Werkzeug auswählen
Kugelfräser sind eng mit 3D-Bearbeitung verbunden, aber nicht für jede Fläche automatisch die beste Wahl.
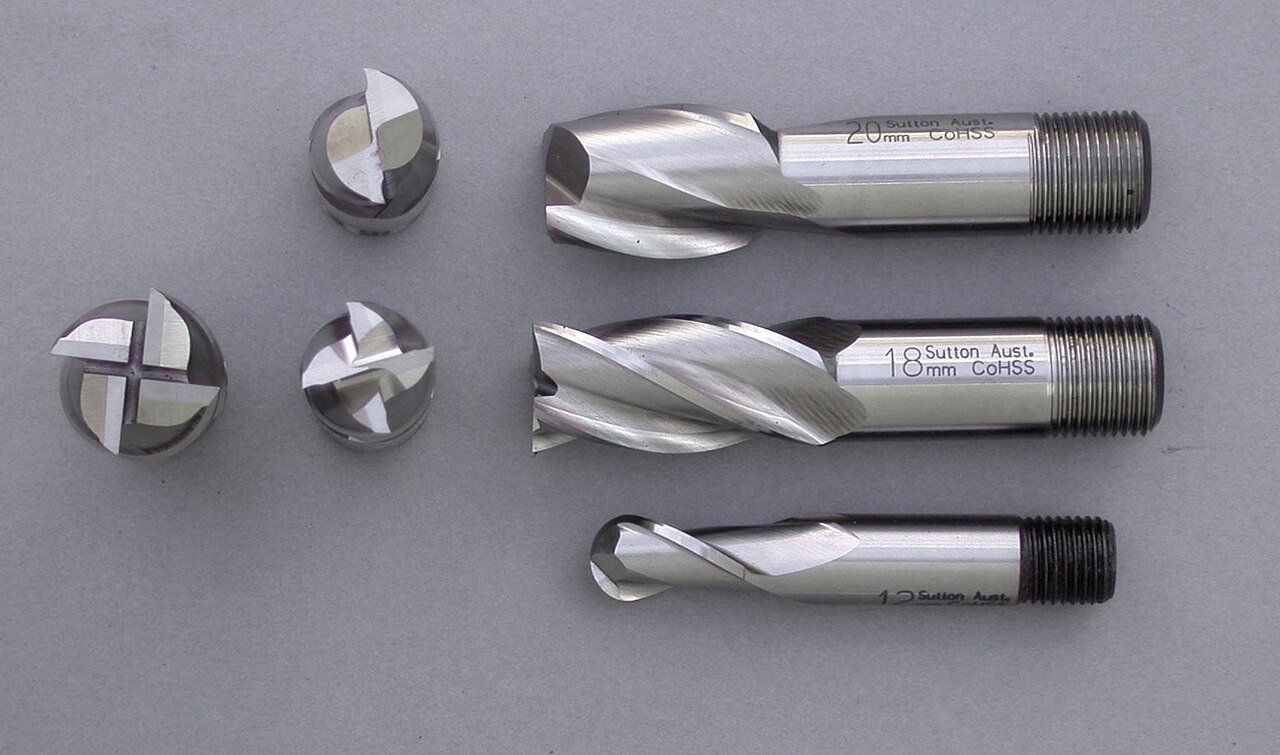
Kugelfräser
Eine halbkugelförmige Stirn ermöglicht die Bearbeitung wechselnder Neigungen, ohne die scharfe Eckkontur eines geraden Schaftfräsers zu hinterlassen. Typische Anwendungen sind Formkavitäten, konvexe und konkave Flächen, geformte Gehäuse, 3D-Konturen und Freiformschlichten.
Die Schwachstelle liegt im Zentrum: Mit kleinerem wirksamen Durchmesser sinkt die Schnittgeschwindigkeit. Ein senkrechtes Werkzeug kann auf einer fast horizontalen Fläche an der Spitze reiben. Derselbe Fräser kann deshalb eine steile Wand gut und den flachen Boden einer Kavität weniger gut bearbeiten.
Torusfräser und Fräser mit Eckenradius
Diese Werkzeuge kombinieren einen ebenen Stirnbereich mit einem Eckenradius. Auf flachen offenen Konturen und beim Vorschlichten können sie produktiver sein, weil ein größerer wirksamer Durchmesser schneidet. Sie können außerdem steifer sein. Ihre Geometrie muss jedoch in die konkave Krümmung passen; nicht jede Fläche ist zugänglich.
Fräser mit runden Wendeschneidplatten
Große Werkzeuge mit runden Schneidplatten eignen sich für Schruppen und Vorschlichten großer gekrümmter Bauteile. Die stabilen Schneiden entfernen viel Material, bevor kleinere Vollhartmetallwerkzeuge die Endkontur erzeugen. Anwendungen sind große Formen, Gesenke und Strukturteile.
Tonnen-, Linsen- und Kreissegmentfräser
Die 5-Achs-Bearbeitung ermöglicht Tonnen-, Oval-, Linsen- und andere Kreissegmentwerkzeuge. Ihr Profil besitzt einen großen wirksamen Radius. Damit lassen sich größere Bahnabstände bei geringer Reststeghöhe verwenden und auf geeigneten Flächen deutlich weniger Schlichtbahnen benötigen.
Voraussetzungen sind geeignete CAM-Berechnung, kontrollierte Orientierung und passende Maschinenbewegung. Die Produktivitätsvorteile entstehen nur auf dafür geeigneten Geometrien.
Kugelfräser oder Torusfräser?
Keines der beiden Werkzeuge ist generell überlegen.
| Anforderung | Kugelfräser | Torusfräser / Eckenradiusfräser |
|---|---|---|
| Komplexe Freiform | Sehr gut | Gut, wenn geometrisch zugänglich |
| Konkave Flächen | Sehr gut | Durch Eckengeometrie begrenzt |
| Flache offene Flächen | Nahe dem Zentrum möglicherweise ineffizient | Häufig effizienter |
| Tiefe geformte Kavitäten | Sehr geeignet | Geometrieabhängig |
| Schlichtbearbeitung | Sehr gut | Sehr gut auf geeigneten Flächen |
| Schruppen und Vorschlichten | Möglich | Häufig steifer |
| 3D-Formflächen | Sehr verbreitet | Für ausgewählte Bereiche verbreitet |
Entscheidend ist die lokale Form. Große komplexe Teile werden häufig mit mehreren Werkzeuggeometrien bearbeitet.
Bahnabstand und Reststeghöhe
Zwischen zwei benachbarten Bahnen eines abgerundeten Fräsers bleibt ein kleiner Materialsteg zurück. Ein größerer Bahnabstand erzeugt größere Reststege; ein kleinerer reduziert sie, benötigt aber mehr Durchgänge und längere Bearbeitungszeit.
Die Auswahl hängt von Werkzeugradius, Krümmung, Neigung, gewünschter Rauheit, Sichtanforderung, anschließendem Polieren und Wirtschaftlichkeit ab. Eine später polierte Form braucht nicht dieselbe Fräsoberfläche wie ein medizinisches oder optisches Teil, das im gefrästen Zustand bleibt.
Konstanter Bahnabstand oder konstante Reststeghöhe
Ein gleichbleibender Abstand in der Projektion erzeugt bei wechselnder Neigung nicht überall dieselbe Oberfläche. Moderne CAM-Systeme können Bahnen anhand einer vorgegebenen Reststeghöhe statt eines festen ebenen Abstands berechnen. Dadurch wird die Oberflächenstruktur gleichmäßiger.
Werkzeugbahnstrategien für gekrümmte Flächen
Die Bahnwahl beeinflusst die Oberfläche fast so stark wie die Werkzeugwahl. Verschiedene Bereiche eines Teils können unterschiedliche Strategien benötigen.
Parallel- oder Rasterfräsen
Das Werkzeug fährt benachbarte parallele Bahnen. Die Methode ist einfach, vorhersehbar und für viele flache Freiformflächen geeignet, etwa flache Formen, konturierte Platten und breite konvexe Flächen. Bei wechselnder Neigung kann der feste Richtungsverlauf jedoch unterschiedlich starke Reststege hinterlassen.
3D-Kontur- oder Z-Ebenen-Schlichten
Das Werkzeug folgt Konturen auf aufeinanderfolgenden Höhen. Auf steilen Wänden entsteht oft ein gleichmäßigerer Eingriff als bei horizontal darüberlaufenden Bahnen. Die Methode ist für Formkavitäten und tiefe 3D-Geometrien verbreitet.
Schlichten mit konstanter Reststeghöhe
Diese Strategien streben bei wechselnden Neigungen eine gleichmäßige Reststeghöhe an. Sie eignen sich, wenn eine möglichst einheitliche gefräste Oberfläche gefordert ist.
Spiralschlichten
Spiralbahnen können auf zusammenhängenden Flächen Stopps, Neustarts und abrupte Richtungswechsel reduzieren. Gleichmäßige kontinuierliche Bewegung kann weniger Übergangsspuren hinterlassen als häufige Umkehrbewegungen.
Hohlkehlen- oder Pencil-Fräsen
Diese Bearbeitung erfasst enge konkave Schnittlinien und Innenverrundungen. Größere Schlichtwerkzeuge erreichen die Vertiefung möglicherweise nicht. Ein kleinerer Kugelfräser bearbeitet das verbleibende Material entlang der Hohlkehle. Die Methode ist besonders im Formenbau verbreitet.
Flache und steile Flächen unterschiedlich bearbeiten
Ein 3D-Modell sollte nicht als homogene Fläche behandelt werden. Bei einer Formkavität mit flach gekrümmtem Boden und steilen Wänden kann reines Rasterfräsen den Boden gut, aber die Wände stufig bearbeiten. Reines Z-Ebenen-Schlichten kann gute Wände liefern, aber den Boden ineffizient oder ungleichmäßig bearbeiten.
Häufig ist eine Kombination sinnvoll:
- Raster-, Reststeghöhen- oder Spiralbahnen auf flachen Flächen;
- Z-Ebenen- oder Konturschlichten auf steilen Bereichen;
- Hohlkehlenbearbeitung an engen Übergängen;
- lokale Restmaterialbearbeitung.
CAM-Systeme können Bereiche nach Neigungswinkel unterscheiden und passende Strategien zuweisen. Das verbessert oft Oberfläche und Zykluszeit.
Gekrümmte Flächen mit drei Achsen fräsen
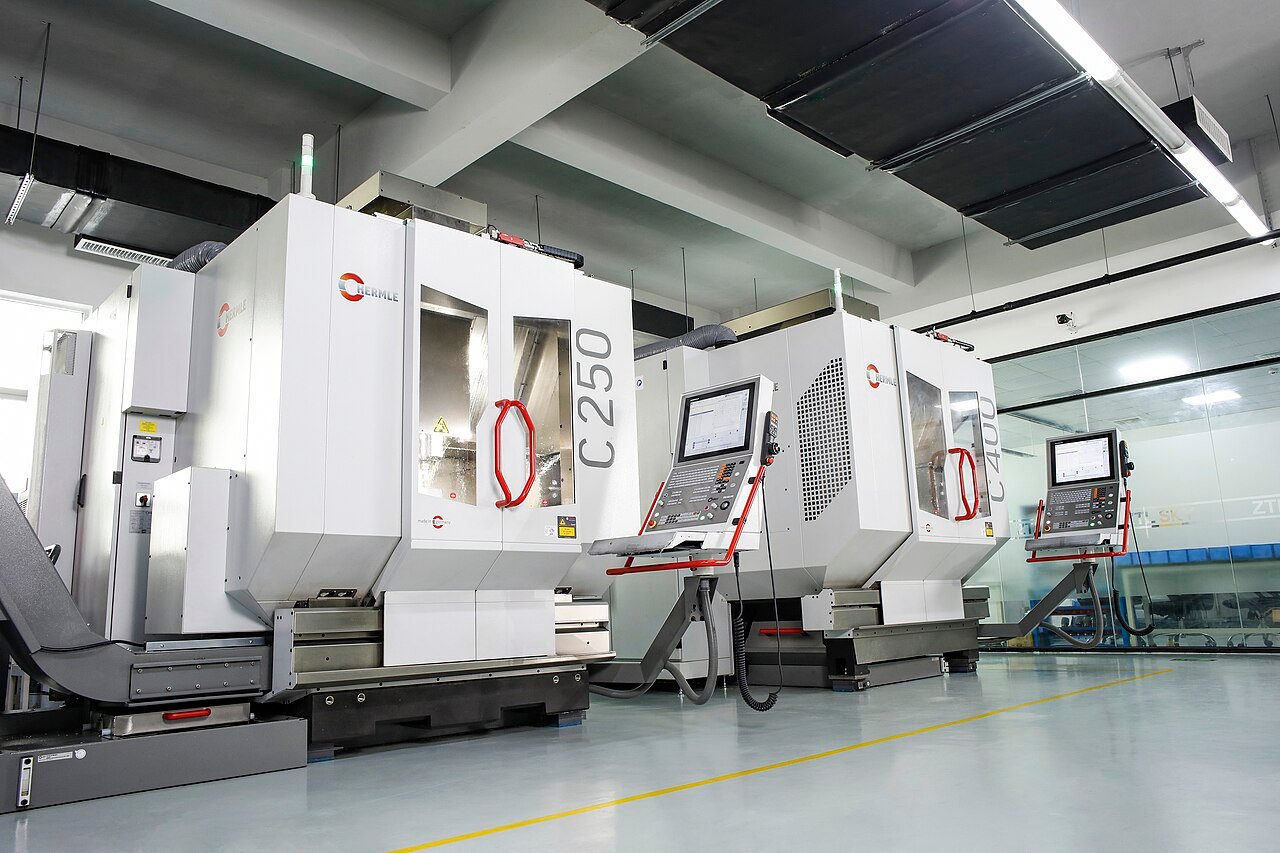
Eine 3-Achs-Maschine kann sehr komplexe Flächen erzeugen. Das Werkzeug bewegt sich in X, Y und Z, während seine Orientierung fest bleibt. Für viele Formen, Gehäuse, Platten, medizinische Werkzeuge und Produktkomponenten reicht das aus.
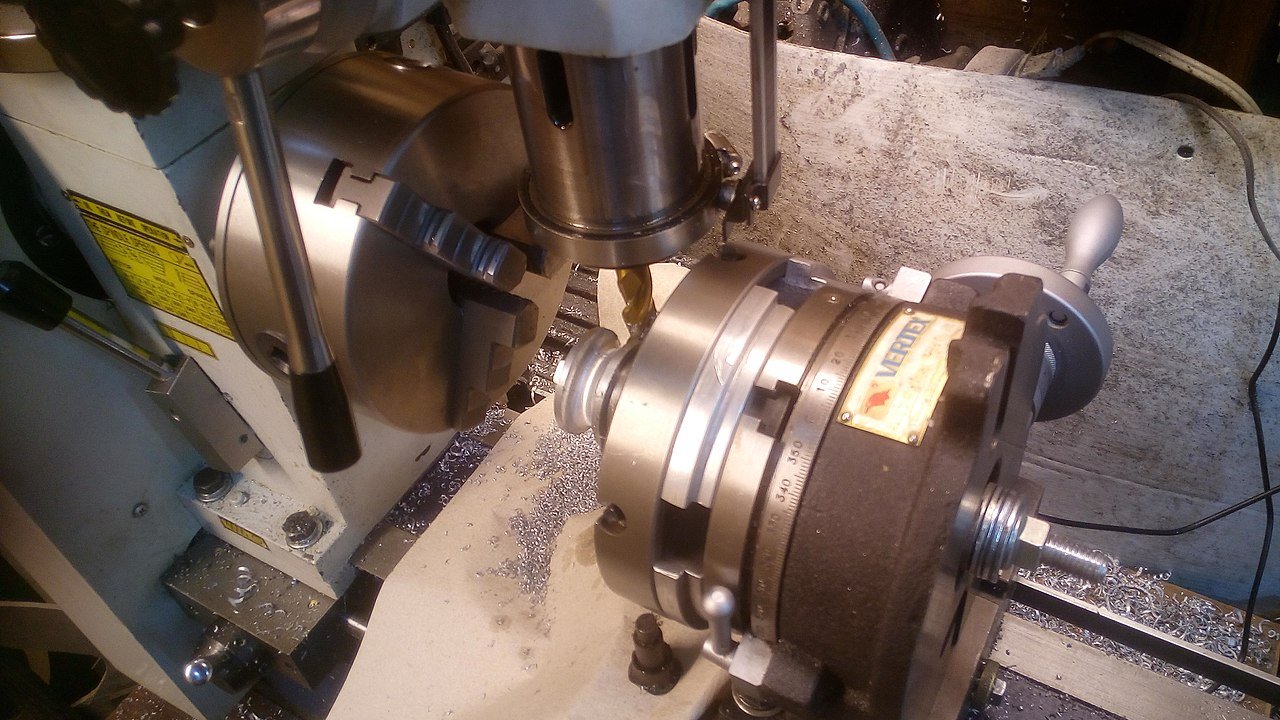
Die wichtigste Grenze ist die Zugänglichkeit aus der festen Spindelrichtung. Untergreifende Flächen, andere Bearbeitungsseiten oder verdeckte Bereiche können Umspannungen erfordern. Tiefe Bereiche benötigen eventuell lange Werkzeuge. Das erhöht Durchbiegung, Vibrationen, Konturfehler, Kollisionsrisiko zwischen Halter und Teil sowie Bearbeitungszeit.
Gekrümmte Geometrie allein ist deshalb kein Grund für fünf Achsen. Viele Teile werden mit drei Achsen wirtschaftlicher hergestellt.
Wann fünf Achsen Vorteile bieten
Fünf Achsen sind wertvoll, wenn die Werkzeugorientierung den Prozess verbessert. Werkzeug, Werkstück oder beide können geneigt werden.
Kontaktpunkt des Kugelfräsers kontrollieren
Eine leichte Neigung verlagert den Kontakt vom exakten Zentrum zu einem günstigeren wirksamen Durchmesser. Das kann Spanbildung und Oberfläche verbessern.
Kürzere Werkzeuge
Durch Neigen lassen sich tiefe oder verdeckte Bereiche oft erreichen, ohne extrem lange Werkzeuge einzusetzen. Weniger Überstand erhöht die Steifigkeit.
Bessere Zugänglichkeit
Hinterschneidungen, schräge Flächen, Laufradschaufeln und mehrseitige Konturen können zugänglich werden, ohne das Teil wiederholt umzuspannen.
Weniger Aufspannungen
Mehrere unterschiedlich orientierte Flächen lassen sich mit weniger erneuten Spannvorgängen bearbeiten. Das unterstützt enge geometrische Beziehungen zwischen den Flächen.
3- und 5-Achs-Bearbeitung im Vergleich
| Gesichtspunkt | Drei Achsen | Fünf Achsen |
|---|---|---|
| Einfache gekrümmte Flächen | Sehr gut | Meist nicht erforderlich |
| Flache 3D-Konturen | Sehr gut | Sehr gut |
| Tiefe komplexe Kavitäten | Möglich, häufig lange Werkzeuge | Besserer Zugang |
| Mehrseitige Konturen | Mehrere Aufspannungen möglich | Häufig weniger Aufspannungen |
| Orientierung | Fest | Positionierbar oder kontinuierlich veränderbar |
| Kugelfräser-Kontaktpunkt | Begrenzt steuerbar | Besser steuerbar |
| Hinterschneidungen | Begrenzt | Deutlich bessere Möglichkeiten |
| Programmieraufwand | Geringer | Höher |
| Maschinenkosten | Geringer | Höher |
| Komplexe Luftfahrt- und Laufradgeometrien | Begrenzt | Deutlicher Vorteil |
Wirtschaftlich ist die einfachste Maschinenkonfiguration, die Geometrie und Qualität zuverlässig erreicht.
Warum Kugelfräser auf flachen Flächen schlechte Oberflächen erzeugen können
Die wirksame Schnittgeschwindigkeit ist über den Kugelradius nicht konstant. Außen bewegt sich die Schneide schneller durch das Material. Zur Achse hin sinkt der wirksame Durchmesser, bis die Umfangsgeschwindigkeit im Zentrum nahezu null erreicht.
Ein senkrechter Kugelfräser berührt eine fast horizontale Fläche häufig nahe diesem Bereich. Er kann reiben oder schmieren, statt sauber zu schneiden. Mögliche Folgen sind Rauheit, Wärme, schneller Verschleiß, sichtbare Streifen und ungleichmäßige Textur.
Abhilfe schaffen je nach Geometrie Neigen auf einer 5-Achs-Maschine, eine andere Werkzeugform, veränderte Bahnrichtung oder ein geeigneter Torus- beziehungsweise Kreissegmentfräser.
Werkzeugorientierung beim 5-Achs-Schlichten
Bei simultaner 5-Achs-Bearbeitung werden Vorhalte- und Neigungswinkel gezielt gesteuert. Zu wenig Neigung kann den Kontakt ins Zentrum legen. Zu viel Neigung kann den Eingriff erhöhen, Freiraum verringern und Reststege verändern.
Die Orientierung muss außerdem gleichmäßig wechseln. Abrupte Drehachsbewegungen können sichtbare Spuren erzeugen, obwohl die Schneide nahe der Sollfläche bleibt. Gute Ergebnisse hängen daher auch von Maschinenkinematik, Drehachsgenauigkeit, Steuerungsvorausschau, Postprozessor und Kalibrierung ab.
Einfluss des Werkstoffs
Aluminium
Aluminiumlegierungen werden häufig für Formen, Prototypgehäuse, Robotik und Optik eingesetzt. Gute Zerspanbarkeit erlaubt hohe Schnittgeschwindigkeiten, doch Spanabfuhr und Aufbauschneiden bleiben wichtig. Lange Schlichtzyklen können besonders dünne Bereiche lokal erwärmen. Scharfe Werkzeuge und sichere Spanabfuhr unterstützen saubere Oberflächen.
Edelstahl
Edelstahl erzeugt meist höhere Schnittkräfte und mehr Wärme. Lange Kugelfräser können sich beim Konturschlichten durchbiegen. Während mehrstündiger Zyklen kann Verschleiß die Oberfläche zunehmend verschlechtern. Die Planung muss berücksichtigen, ob ein Werkzeug über die gesamte Fläche ausreichend scharf bleibt.
Titan
Titan kombiniert häufig komplexe Geometrie mit hohen Genauigkeitsanforderungen. Wärme an der Schneide, hohe Kräfte und Verschleiß machen stabile Eingriffsbedingungen und geeignete Kühlschmierstoffzufuhr wichtiger als aggressiven Materialabtrag. Fünf Achsen helfen insbesondere dann, wenn kürzere Werkzeuge möglich werden.
Technische Kunststoffe
PEEK, POM, Nylon, PTFE und ähnliche Werkstoffe stellen andere Anforderungen. Die Kräfte können geringer sein, während Wärmeausdehnung und lokale Verformung Maße beeinflussen. Flexible Bereiche geben unter Schnittdruck nach. Scharfe Schneiden und kontrollierte Wärmeentwicklung sind wichtig.
Gekrümmte und komplexe Teile spannen
Die Spannung muss stabil sein und die Bearbeitungsflächen freihalten. Fertigteile besitzen jedoch oft nur wenige ebene Spannflächen. Häufig bleiben während früher Operationen stabile Bezugselemente oder ein größerer Rohmaterialblock erhalten.
Eine zweite Aufspannung nutzt bearbeitete Bezugsflächen, weiche Backen, Passstifte oder eine Sondervorrichtung. Je nach Teil kommen Formbacken, gefräste Aufnahmen, Vakuumspannung, modulare Systeme, Schwalbenschwanzspannungen, Opferstege und Mehrachsvorrichtungen infrage.
Bei dünnen gekrümmten Teilen kann zu hohe Spannkraft die Form verändern. Nach dem Lösen stimmt die bearbeitete Kontur dann möglicherweise nicht mehr.
Typische Fehler beim Fräsen gekrümmter Flächen
Lichtreflexion macht bereits kleine Unregelmäßigkeiten sichtbar.
Reststege und Riefen
Regelmäßige Stege zwischen Bahnen weisen oft auf einen zu großen Bahnabstand im Verhältnis zu Werkzeugradius und geforderter Oberfläche hin. Weniger Abstand reduziert sie, verlängert aber die Bearbeitung.
Stufenmarken
Sichtbare Bänder oder Unstetigkeiten können aus Bahnübergängen, Maschinenbewegung, Achsorientierung, CAD-Unstetigkeiten oder unterschiedlich bearbeiteten Bereichen entstehen. Ein kleinerer Bahnabstand allein beseitigt sie daher nicht zwangsläufig.
Rattern
Wiederkehrende Schwingungsmuster deuten auf mangelnde Steifigkeit im System aus Maschine, Werkzeug, Vorrichtung und Werkstück hin. Langer Überstand ist eine häufige Ursache.
Übergangslinien
Treffen zwei Schlichtbereiche aufeinander, können unterschiedliche Anfahrtrichtungen oder Kontaktpunkte eine sichtbare Linie erzeugen.
Ungewollter Überfräsfehler
Fehlerhafte Bahnberechnung, Korrekturwerte, Werkzeugdefinition oder 5-Achs-Orientierung können Material unterhalb der Sollfläche entfernen. Simulation und Kollisionsprüfung sind bei wertvollen Teilen besonders wichtig.
Ungleichmäßiger Glanz
Ein maßlich korrektes Teil kann in verschiedenen Bereichen unterschiedlich reflektieren. Richtung, Bahnabstand, Verschleiß und wirksame Schnittgeschwindigkeit beeinflussen das Erscheinungsbild, besonders nach Polieren oder Eloxieren.
Oberflächenqualität verbessern
1. Ein eigenes Schlichtwerkzeug verwenden
Ein stark verschlissener Schruppfräser ist für die Endfläche ungeeignet. Ein scharfes Werkzeug mit geringem Rundlauffehler liefert gleichmäßigere Ergebnisse.
2. Überstand minimieren
Verwenden Sie die kürzeste sicher erreichende Werkzeug-Halter-Kombination. Mehrere Werkzeuglängen können besser sein als ein langes Werkzeug für die gesamte Fläche.
3. Gleichmäßiges Schlichtaufmaß vorsehen
Vorschlichten sorgt dafür, dass der letzte Fräser überall ähnlich viel Material entfernt.
4. Bahn an die Neigung anpassen
Flache und steile Flächen sollten bei Bedarf unterschiedliche Strategien erhalten.
5. Bahnabstand kontrollieren
Kleinere Abstände reduzieren Reststege. Extrem kleine Abstände können jedoch Stunden hinzufügen, ohne nennenswerten Nutzen zu liefern, wenn später ohnehin poliert wird.
6. Gleichmäßige Bewegung erhalten
Kontinuierliche Bahnen mit wenigen abrupten Richtungswechseln verringern Übergangsspuren.
7. Verschleiß einplanen
Ein langer Schlichtzyklus kann die geeignete Standzeit eines kleinen Kugelfräsers überschreiten. Bei kritischer Optik oder Rauheit ist eine Standzeitplanung erforderlich.
8. 5-Achs-Neigung gezielt nutzen
Das Vermeiden des Kugelzentrums und kürzere Reichweiten können geeignete Flächen deutlich verbessern.
Gekrümmte Flächen an dünnwandigen Teilen
Gekrümmte dünne Flächen sind besonders anspruchsvoll, etwa Luftfahrtschalen, leichte Gehäuse, Roboterabdeckungen, Medizinprodukte und dünne Strukturhüllen.
Mit zunehmendem Materialabtrag sinkt die Steifigkeit. Die Schnittkraft drückt die Fläche vom Werkzeug weg, obwohl die CAM-Sollposition stimmt. Nach dem Schnitt federt sie zurück. Folgen sind Konturfehler, Wanddickenschwankungen, Welligkeit, Rattern sowie örtlicher Über- oder Unterabtrag.
Mögliche Maßnahmen sind stufenweiser Abtrag, temporäre Stützen, symmetrisches Schruppen, geringe Schlichtkräfte, Sondervorrichtungen und die späte Bearbeitung kritischer dünner Bereiche. Positioniergenauigkeit allein bestimmt deshalb nicht die Konturgenauigkeit.
Gekrümmte Flächen prüfen
Einzelmaße lassen sich mit Lehren oder Mikrometern prüfen. Komplexe 3D-Konturen werden gewöhnlich gegen die nominale CAD-Geometrie bewertet. Dafür eignen sich taktile Koordinatenmessung, CMM-Scannen, optische Messung, Profilmessung, Rauheitsmessung und spezielle Prüfvorrichtungen.
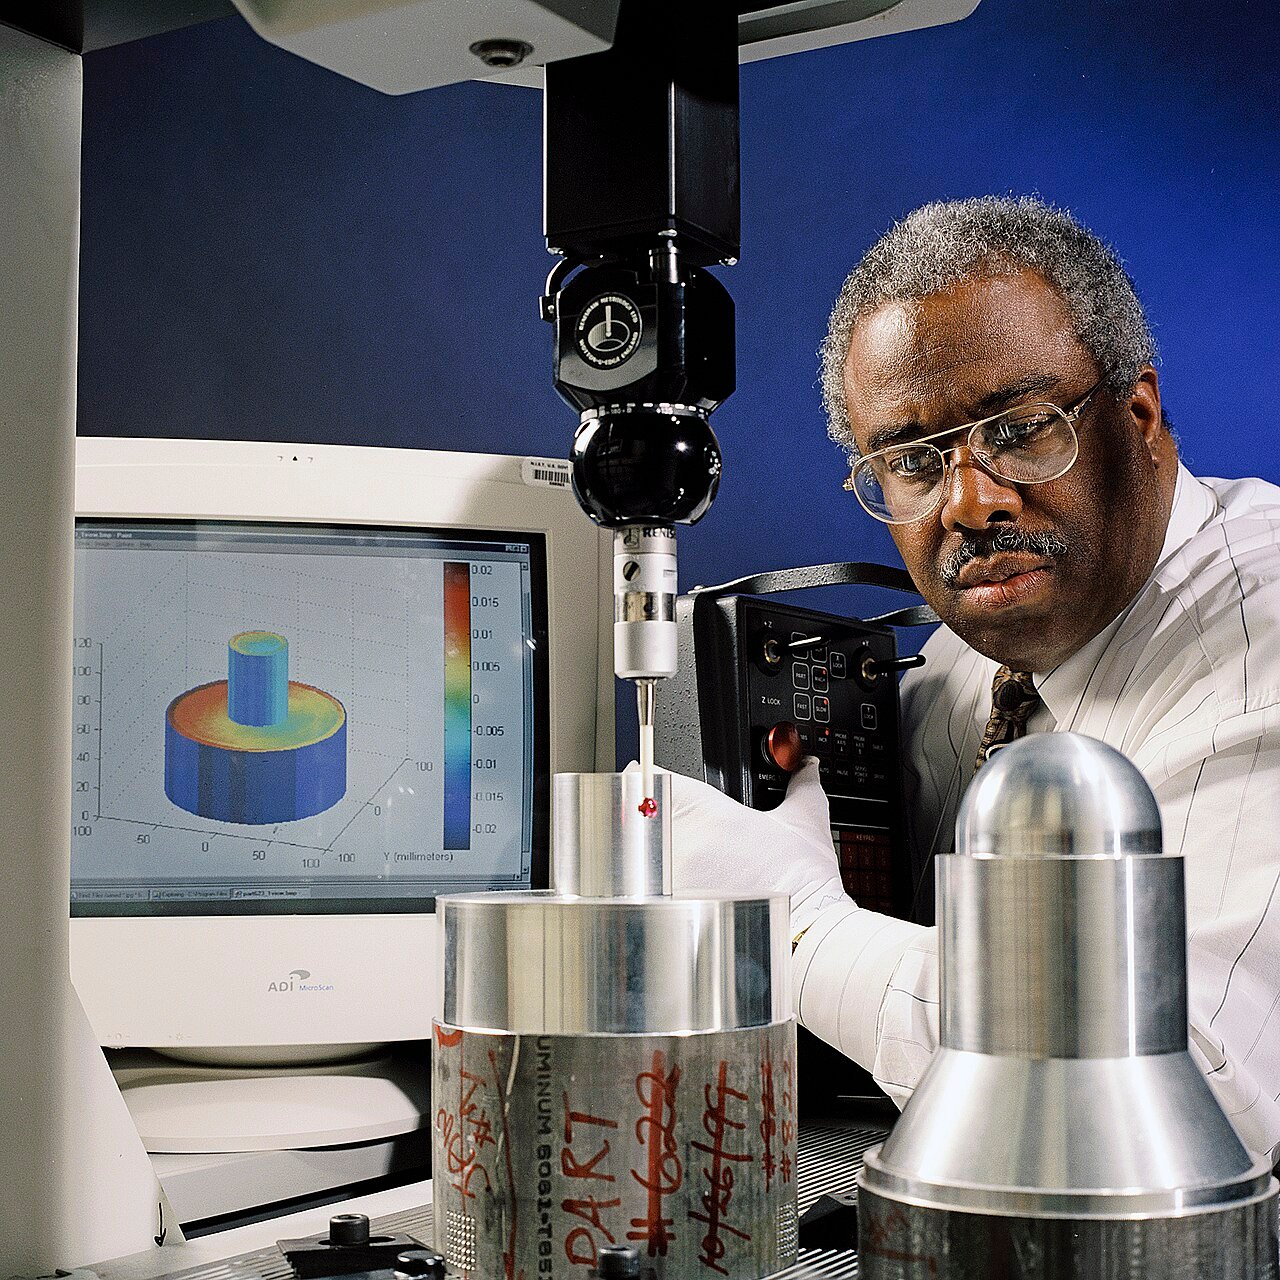
Bei einem Gehäuse kann die Außenform hauptsächlich optisch relevant sein, während Montageflächen und Bohrungen enge Toleranzen tragen. Bei einem Laufrad, Formeinsatz oder optischen Bauteil kann das gekrümmte Profil selbst funktionskritisch sein. Die Prüfung muss diese Funktion abbilden.
Gekrümmte Flächen fertigungsgerecht konstruieren
Unnötig kleine konkave Radien vermeiden
Das Werkzeug muss in die innere Krümmung passen. Sehr kleine Radien können lange, dünne und flexible Kugelfräser erzwingen. Ein etwas größerer Radius ermöglicht eventuell ein deutlich steiferes Werkzeug.
Werkzeugzugang ermöglichen
Tiefe Flächen zwischen hohen Wänden verlangen viel Überstand. Eine funktional zulässige Öffnung kann Oberfläche und Zykluszeit verbessern.
Stetige CAD-Flächen verwenden
Kleine Unstetigkeiten im Modell können ungünstige Bewegung und sichtbare Übergänge verursachen. Gute Flächenqualität ist bei Formen und Sichtteilen besonders wichtig.
Hochwertiges Finish gezielt festlegen
Gleiche Anforderungen an verdeckte und sichtbare Bereiche können viel Maschinenzeit kosten. Die Spezifikation sollte sich an der Funktion orientieren.
Beispiel: Gekrümmtes Aluminiumgehäuse für ein Robotergelenk
Ein Gelenkgehäuse aus Aluminium 7075 besitzt eine gekrümmte Außenform, Innentaschen, Lagersitze, Kabelöffnungen und Montageflächen. Ein möglicher Ablauf beginnt mit Planfräsen zur Bezugsbildung. Danach werden Taschen und überschüssiges Material mit geraden oder Eckenradiusfräsern geschruppt.
Die Außenform bleibt zunächst übermaßig, damit das Teil bei schwerem Abtrag steif bleibt. Nach dem inneren Materialabtrag wird sie vorgeschlichtet. Ein Kugel- oder geeigneter Radiusfräser bearbeitet anschließend die Endkontur, mit Parallel- oder Reststeghöhenbahnen auf flachen Bereichen und Z-Ebenen-Schlichten auf steilen Flächen.
Mehrseitige Merkmale können 5-Achs-Positionierung rechtfertigen. Zum Schluss werden Lagersitze und kritische Schnittstellen gegen die Bezugsflächen fertig bearbeitet und geprüft. Die gekrümmte Kontur muss also in den gesamten Funktions- und Bearbeitungsablauf integriert werden.
Beispiel: Medizinisches Instrument mit ergonomischer Freiform
Bei einem Handinstrument können Ergonomie und Reinigbarkeit die Griffkontur bestimmen, während Innentaschen Elektronik oder Mechanik aufnehmen. Beim frühen Prototyp sind Spuren in verdeckten Bereichen eventuell zulässig, während die Handkontaktfläche gleichmäßig aussehen soll.
Die Fertigung kann innen schneller schruppen und mehr Schlichtzeit auf die Außenform verwenden. Kleine Kugelfräser bearbeiten feine Übergänge um Tasten und Griffe; größere Radienwerkzeuge bearbeiten breite Bereiche. Soll das Produkt später geformt werden, ermöglicht der gefräste Prototyp die Beurteilung der realen Krümmung vor der Werkzeugfreigabe.
Wann Fräsen gegenüber 3D-Druck Vorteile bietet
Additive Fertigung ermöglicht große geometrische Freiheit. CNC-Fräsen ist besonders geeignet für enge Toleranzen, hochfeste Knetwerkstoffe, präzise Montageflächen und Bohrungen, kontrollierte Ebenheit oder Rechtwinkligkeit, gute Oberflächen und vorhersehbare Werkstoffeigenschaften.
Ein optisches Aluminiumgehäuse kann eine freie Außenform und gleichzeitig präzise Linsenaufnahmen benötigen. Drucken ist geometrisch eventuell möglich; Bearbeitung aus Knetaluminium kann die funktionalen Schnittstellen und Materialeigenschaften besser kontrollierbar machen.
Auch Kombinationen sind möglich: Eine endkonturnahe Form wird additiv hergestellt und kritische Flächen werden anschließend spanend bearbeitet.
Wann Schleifen oder Polieren nötig bleibt
Extrem kleine Werkzeugspuren durch immer längeres Fräsen zu beseitigen, ist nicht immer wirtschaftlich. Bei besonders glatten Endflächen können Formenpolieren, optische Endbearbeitung, Präzisionsschleifen, Läppen oder Handpolieren sinnvoller sein.
Die Gesamtplanung muss den Endzustand berücksichtigen. Eine später polierte Fläche benötigt eine andere Schlichtstrategie als eine endgültig gefräste Oberfläche.
Checkliste für das Fräsen gekrümmter Flächen
| Bereich | Wesentliche Frage |
|---|---|
| Geometrie | Flach, steil, konkav, konvex oder frei geformt? |
| Zugang | Erreichen Werkzeug und Halter alle Bereiche kollisionsfrei? |
| Maschine | Genügen drei Achsen oder verbessert Neigen den Zugang? |
| Schruppen | Lässt sich viel Material mit einem steifen Werkzeug entfernen? |
| Vorschlichten | Ist das Restaufmaß über die gesamte Kontur gleichmäßig? |
| Werkzeug | Kugel-, Torus- oder Kreissegmentfräser? |
| Strategie | Parallel, Z-Ebenen, Reststeghöhe, Spiral, Pencil oder Kombination? |
| Bahnabstand | Entspricht die Reststeghöhe der geforderten Oberfläche? |
| Orientierung | Liegt der Kontakt in einem wirksamen Schneidenbereich? |
| Steifigkeit | Sind Überstand, Vorrichtung und Werkstück ausreichend steif? |
| Oberfläche | Optisch, funktional, Ra-vorgegeben oder nachträglich poliert? |
| Prüfung | Wie wird die reale 3D-Kontur verifiziert? |
Wie 6CNC komplexe gekrümmte Flächen bearbeitet
6CNC betrachtet die gesamte Bearbeitung, einschließlich Schruppfolge, verbleibender Stützgeometrie, Vorschlichten, Werkzeuglängen und sinnvoller 3- oder 5-Achs-Strategie. Je nach Teil können Fräsen, 5-Achs-Bearbeitung, Drehen, Drehfräsen, Präzisionsschleifen, Drahterodieren und weitere Verfahren kombiniert werden.
Die Prüfung richtet sich nach der tatsächlichen Funktion. Koordinatenmessung, optische Messung, Rauheitsprüfung und konventionelle Maßkontrolle können zusammen eingesetzt werden. Entscheidend ist, ob die gekrümmte Fläche selbst kritisch ist oder enge Anforderungen vor allem an Bohrungen und Montageflächen liegen.
Beim Übergang vom Prototyp zur Kleinserie müssen Werkzeuge, Spannung, Schlichtstrategie und Prüfung über den gesamten Losumfang stabil bleiben.
Fazit
Gekrümmte Flächen erfordern mehr als einen Kugelfräser. Form, Werkzeugprofil, Kontaktpunkt, Bahnrichtung, Abstand, Steifigkeit, Bewegung, Spannung und Prüfung wirken zusammen.
Eine gut geplante 3-Achs-Bearbeitung kann hervorragende Ergebnisse liefern. Tiefe, verdeckte oder mehrseitige Flächen profitieren unter Umständen von fünf Achsen, weil Werkzeuge kürzer und Kontaktpunkte günstiger werden.
Ein sinnvoll gestufter Ablauf entfernt Material effizient, erzeugt gleichmäßiges Aufmaß, passt das Schlichten an die Neigung an und prüft kritische Geometrie passend zur Funktion. Sichtgehäuse, Luftfahrtkontur, Robotergelenk, medizinisches Instrument und Präzisionsform benötigen dabei nicht dieselben Werkzeuge, Toleranzen und Prüfpläne.
Für komplexe Krümmungen, tiefe Konturen, dünne Wände und anspruchsvolle Oberflächen unterstützt 6CNC Projekte vom Prototyp bis zur Kleinserie. Senden Sie CAD-Dateien, Zeichnungen, Werkstoffanforderungen und Stückzahlen zur Fertigungsprüfung und Angebotserstellung.
Häufig gestellte Fragen
Kann eine 3-Achs-Maschine gekrümmte Flächen fräsen?
Ja. Solange alle Bereiche aus der festen Werkzeugorientierung zugänglich sind, können auch komplexe Formen, Gehäuse und Freiformteile mit drei Achsen bearbeitet werden.
Sind fünf Achsen für gekrümmte Flächen erforderlich?
Nein. Sie helfen bei unterschiedlichen Orientierungen, tiefen Bereichen, kürzeren Werkzeugen, Hinterschneidungen und günstigeren Kontaktpunkten. Viele Teile werden mit drei Achsen wirtschaftlicher gefertigt.
Welches Werkzeug eignet sich am besten?
Kugelfräser sind sehr verbreitet. Torus- und Kreissegmentfräser können auf passenden flachen oder steilen Bereichen produktiver sein. Die Auswahl hängt von der lokalen Geometrie ab.
Warum werden Kugelfräser verwendet?
Die abgerundete Stirn kann verschiedene Neigungen bearbeiten, ohne eine scharfe Werkzeugkante abzubilden. Das eignet sich für konkave, konvexe und freie Flächen.
Was bedeutet Bahnabstand?
Es ist der seitliche Abstand benachbarter Durchgänge. Größerer Abstand verkürzt die Bearbeitung und hinterlässt größere Reststege; kleinerer Abstand glättet die Fläche und verlängert die Zeit.
Was verursacht sichtbare Linien?
Mögliche Ursachen sind Reststege, Bahnübergänge, Verschleiß, Maschinenbewegung, Vibration, Orientierungsänderungen, Rundlauf und Unstetigkeiten zwischen Bereichen.
Warum ist der Kugelfräser auf flachen Flächen manchmal ungünstig?
Bei senkrechter Orientierung liegt der Kontakt möglicherweise nahe dem Zentrum mit sehr geringer Umfangsgeschwindigkeit. Neigen oder eine andere Werkzeugform kann den Kontakt verlagern.
Was unterscheidet Parallel- und Z-Ebenen-Schlichten?
Parallele Bahnen verlaufen über die Fläche und eignen sich oft für flache Bereiche. Z-Ebenen-Bahnen folgen Konturen auf verschiedenen Höhen und sind für steile Wände geeignet. Häufig werden beide kombiniert.
Wie lassen sich Reststege reduzieren?
Durch kleineren Bahnabstand, größeren wirksamen Werkzeugradius, passendere Bahnen, geeignete Kreissegmentfräser oder nachfolgende Oberflächenbearbeitung.
Wie werden komplexe Konturen geprüft?
Je nach Genauigkeit mit taktiler oder scannender Koordinatenmessung, optischen Verfahren, Profilmessung, CAD-Vergleich und Rauheitsprüfung.
Ist Fräsen oder 3D-Druck besser?
Das hängt von der Anforderung ab. Drucken bietet große Formfreiheit; Fräsen ist besonders geeignet für enge Toleranzen, Schnittstellen, Oberflächen und Knetwerkstoffe. Manche Teile profitieren von einer Kombination.


