
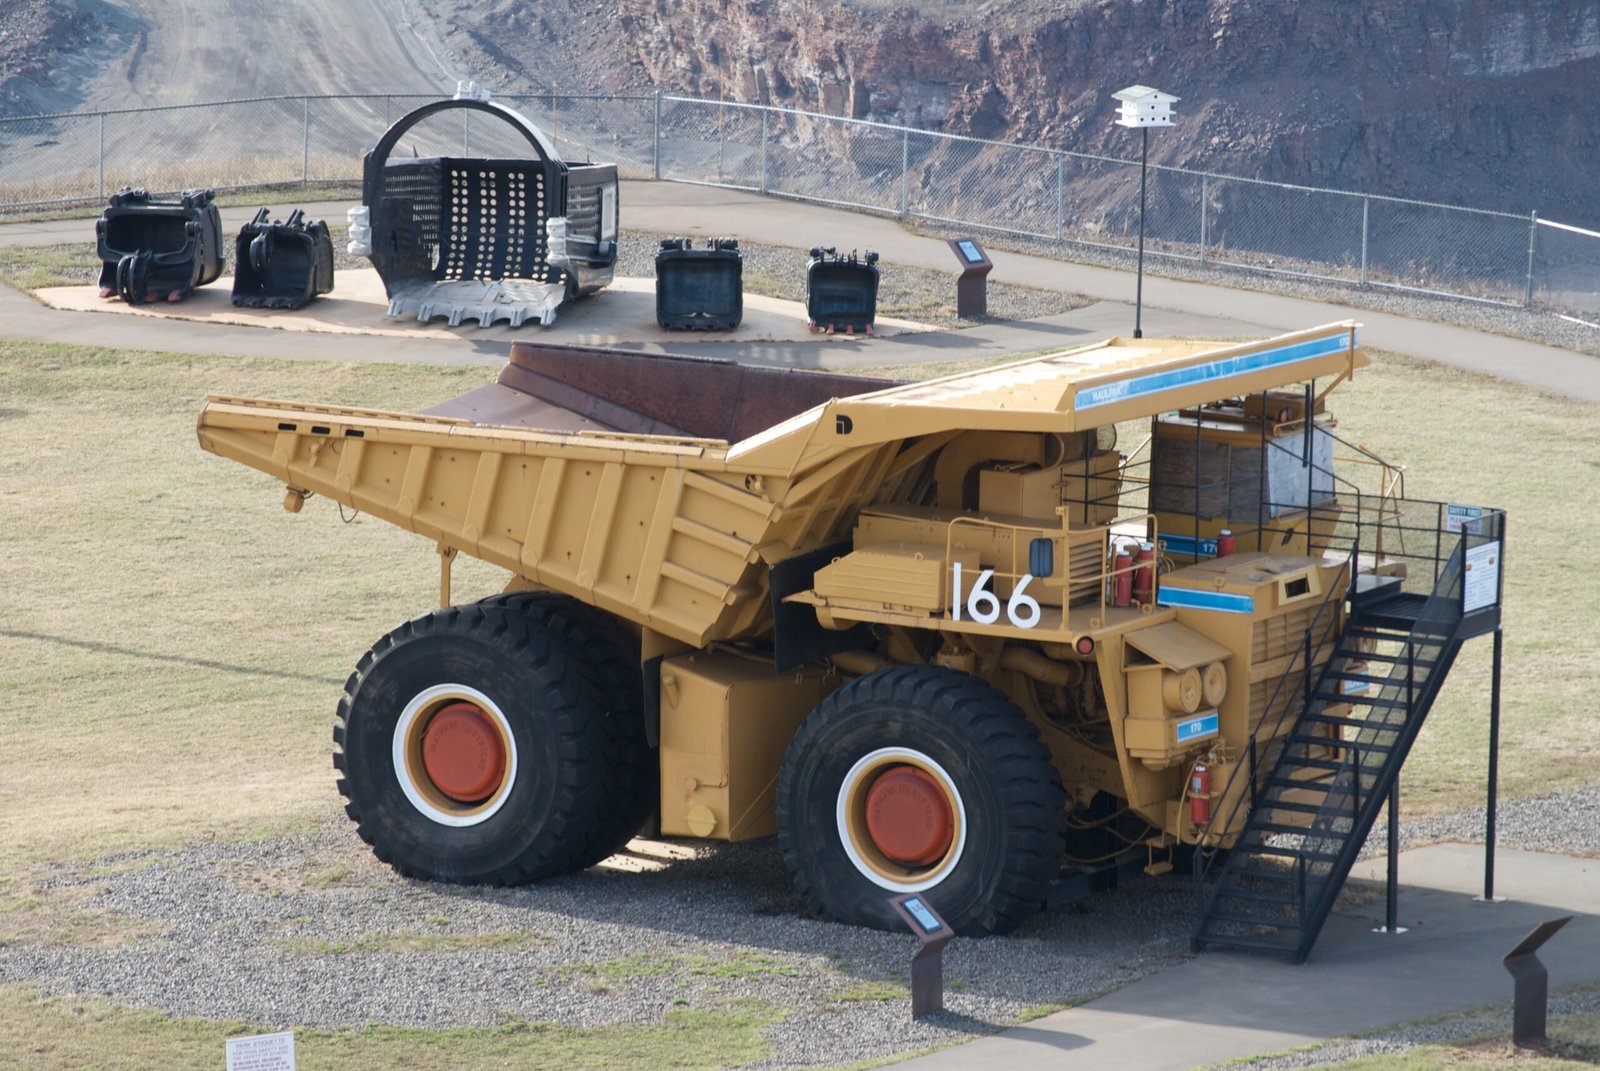
Bergbaumaschinen sind für extreme Bedingungen ausgelegt. Dennoch hängen auch schwere Anlagen von präzise gefertigten Schnittstellen ab: Eine Brecherwelle mit übermäßigem Rundlauf, ein unpassender Lagersitz oder eine beschädigte hydraulische Dichtfläche kann Verschleiß, Ausfälle und Produktionsunterbrechungen begünstigen.
CNC-Bearbeitung für den Bergbau wird eingesetzt, wenn Maßhaltigkeit, mechanische Eigenschaften und reproduzierbare Ersatzteilversorgung wichtig sind. Bearbeitete Komponenten sichern Ausrichtung, Bewegung und Anschlussfunktionen in Bohranlagen, Aufbereitungsmaschinen, Förderern, Baggern und Hydrauliksystemen.
Für Maschinenhersteller, Instandhaltung und industrielle Händler ermöglicht die Fertigung nach freigegebener Zeichnung sowohl einzelne Prototypen oder Ersatzteile als auch wiederkehrende Kleinserien. Dieser Leitfaden erläutert typische Teile, Werkstoffe, Verfahren, funktionale Toleranzen und die Beschaffung kundenspezifischer Bergbaukomponenten.
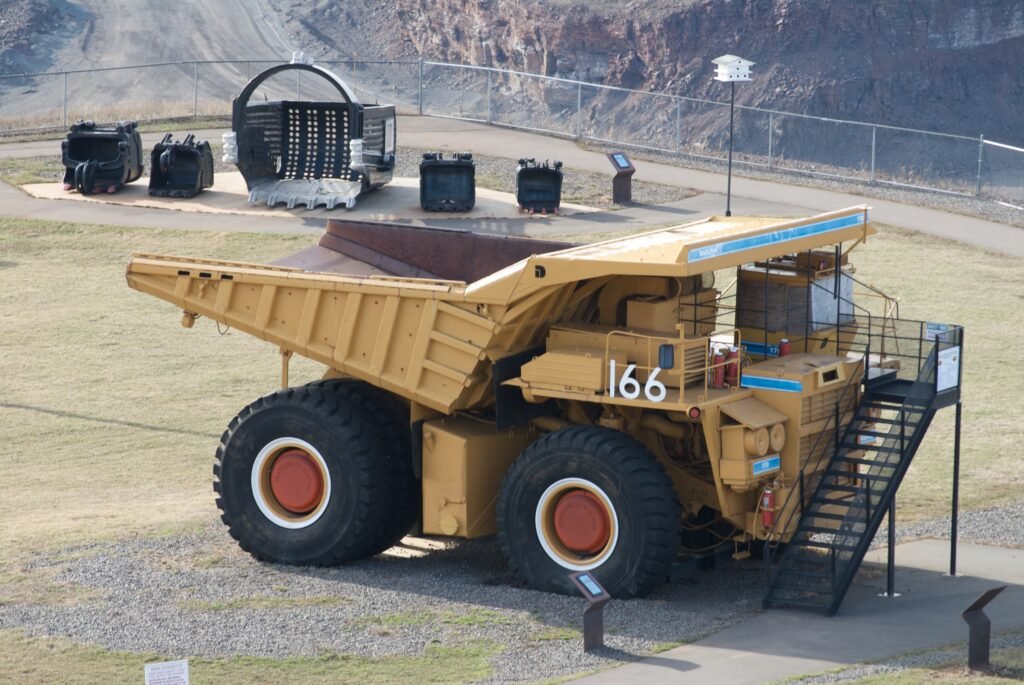
Wie CNC-Bearbeitung den Bergbau unterstützt
Stoßbelastung, Schwingungen, abrasive Partikel, Feuchtigkeit und dauernde mechanische Beanspruchung stellen hohe Anforderungen an kraftübertragende, lagernde und dichtende Komponenten. Große Strukturen entstehen häufig durch Gießen, Schmieden oder Schweißen; ihre funktionalen Schnittstellen benötigen anschließend eine kontrollierte Bearbeitung.
Ein gegossenes Brecherlagergehäuse braucht beispielsweise maßhaltige Lagerbohrungen, Auflageflächen und Ausrichtmerkmale. Eine zu große Bohrung oder falsch positionierte Auflage kann die Lagerabstützung beeinträchtigen, obwohl der Rohkörper ausreichend robust erscheint.
Erstausrüstung: OEMs benötigen wiederholbare Maße und dokumentierte Fertigungsabläufe für neue Maschinen. Ersatzteile und Wartung: Freigegebene Wellen, Buchsen, Kupplungen und Gehäuse lassen sich ohne ein vollständig neues Serienwerkzeug herstellen. Entwicklung und Umbauten: Halterungen, Hydraulikblöcke und angepasste Mechanismen können zunächst in kleinen Mengen geprüft werden.
Der Nutzen liegt damit nicht nur in Genauigkeit, sondern auch in beherrschten Zeichnungsständen, Werkstoffen, Bearbeitungsfolgen und Prüfanforderungen.
Typische CNC-Bauteile für Bergbaumaschinen
Vom einfachen Distanzring bis zum mehrseitig bearbeiteten Lagergehäuse unterscheiden sich die Herausforderungen nach Funktion, Belastung und Umgebung.
Wellen und Antriebskomponenten
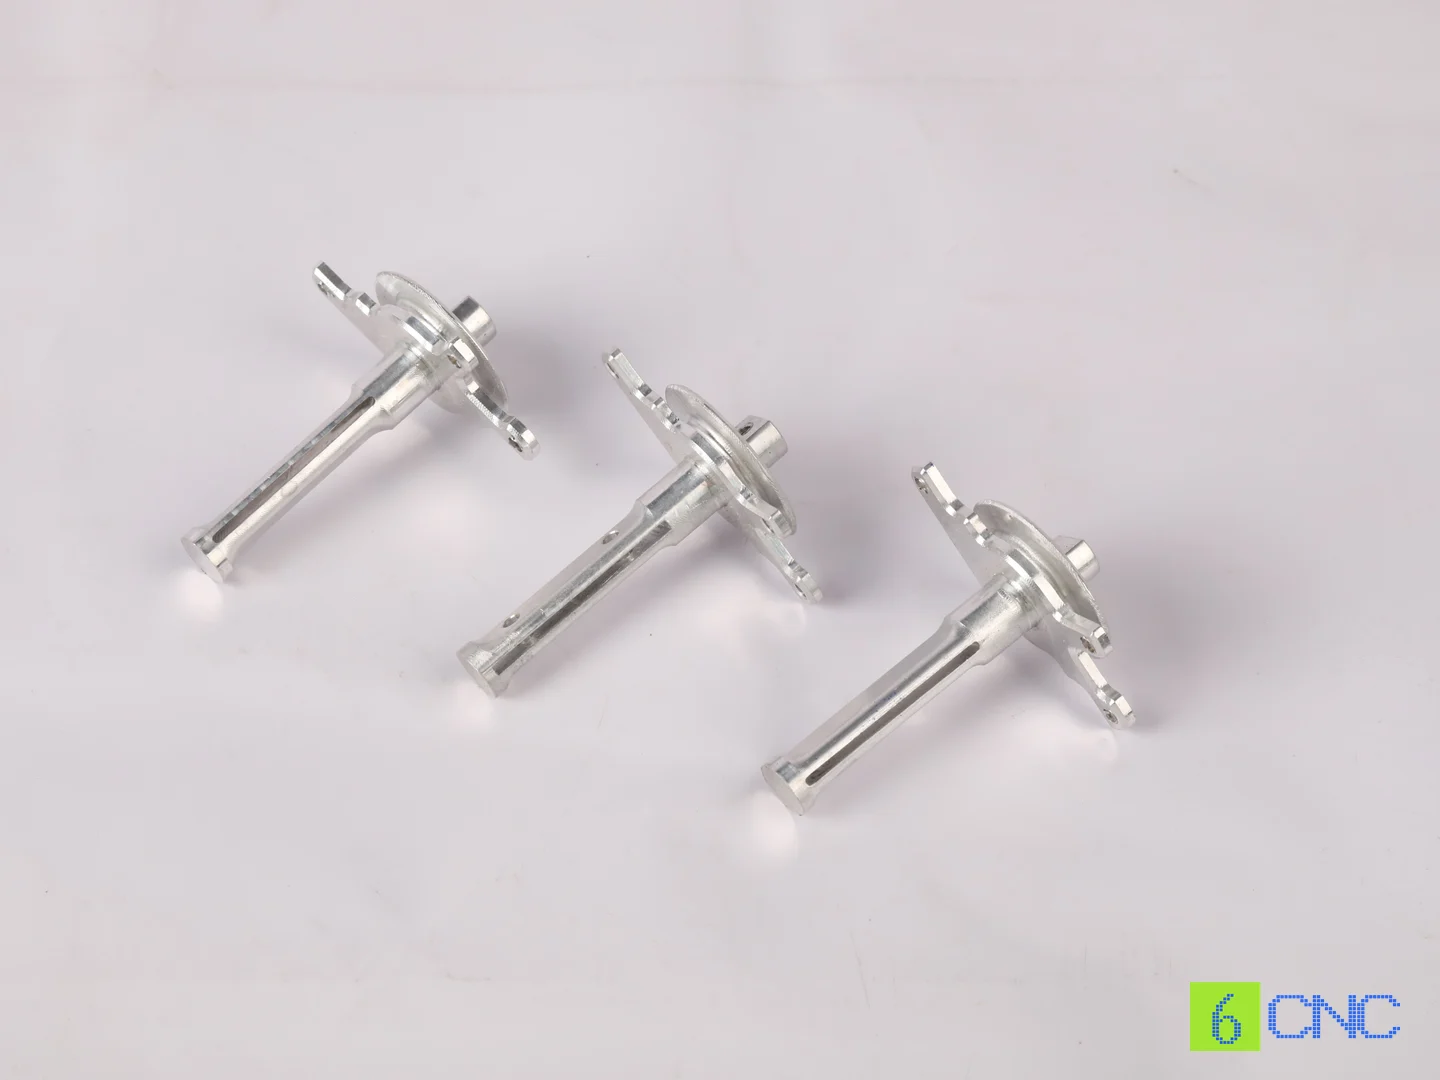
Wellen in Brechern, Mühlen, Förderantrieben und Pumpen übertragen Drehmoment und bestimmen die Lage von Lagern, Dichtungen, Zahnrädern und Kupplungen. Typische Merkmale sind mehrere Lagersitze, Schultern, Passfedernuten, Endgewinde und Dichtflächen.
Diese Merkmale müssen sich auf ein konsistentes Bezugssystem beziehen. Bei einer Förderantriebswelle reichen passende Einzeldurchmesser nicht aus: Die Beziehung beider Lagersitze, Schulterrechtwinkligkeit und Dichtflächenzustand beeinflussen die Montage ebenso.
Geradheit, Rundlauf, Wärmebehandlung und die Beziehung funktionaler Durchmesser gehören deshalb in die Fertigungsplanung. Lange oder schlanke Wellen benötigen geeignete Unterstützung während Bearbeitung und Messung. CNC-Drehen erzeugt die rotationssymmetrische Grundform; Fräsen und gegebenenfalls Schleifen ergänzen Nuten und Präzisionsflächen.
Buchsen, Bolzen und Verschleißhülsen
Buchsen und Bolzen werden in Baggergelenken, hydraulischen Mechanismen und anderen hoch belasteten Schwenkverbindungen eingesetzt. Ihre Funktion hängt vom gesamten Kontaktpaar ab: Werkstoffkombination, Schmierung, Betriebsspiel, Oberfläche und abrasive Verunreinigungen müssen zusammenpassen.
Ein gehärteter Stahlbolzen mit Bronzebuchse kann sich anders verhalten als zwei gehärtete Stahlflächen. Die Auswahl richtet sich nach Belastung, Schmierung, Wartung und gewünschtem Austauschintervall; eine universell beste Kombination gibt es nicht.
Drehen erzeugt Innen- und Außendurchmesser; weitere Operationen fertigen Schmiernuten und Ölbohrungen. Wärmebehandlung, Beschichtung oder Fertigschleifen werden nach Zeichnung eingeplant. Eine austauschbare Buchse kann ein teureres tragendes Bauteil vor Verschleiß schützen.
Lagergehäuse und Dichtungskomponenten
Lagergehäuse stützen rotierende Baugruppen in Zerkleinerungs-, Sieb- und Förderanlagen. Außenkonturen können größere Toleranzen zulassen, während Lagersitze und Anschlussflächen deutlich enger kontrolliert werden müssen.
Fräsen und Ausdrehen erzeugen Auflagen, Bohrungen, Flansche, Lochbilder und Dichtnuten. Bei mehreren Lagerstellen sind Bohrungslage und gemeinsame Ausrichtung zusammen zu prüfen. Labyrinthdichtungen oder andere Schutzgeometrien gegen Staub und Schlamm funktionieren nur mit den vorgesehenen Gegenflächen, Spalten und Oberflächen.
Hydraulikblöcke und Ventilkomponenten
Zu den bearbeiteten Hydraulikteilen zählen Verteilerblöcke, Ventilkörper, Adapter, Verschraubungen und Dichtungsaufnahmen. Ein Verteilerblock enthält häufig sich kreuzende Kanäle, Gewindeanschlüsse, Befestigungen und Dichtflächen.
Entscheidend sind nicht nur Anzahl und Durchmesser der Bohrungen, sondern auch ihre Lage zueinander. Kreuzungen müssen entgratet und innere Kanäle gereinigt werden. Anschlussnorm, Werkstoff, Dichtkonzept und Auslegungsdruck werden in der technischen Spezifikation festgelegt.
Bei drucktragenden Teilen genügt eine Maßprüfung nicht immer. Dichtheits-, Druck- und Sauberkeitsprüfungen müssen nach freigegebenem Design und vereinbarten Abnahmekriterien geplant werden.
Kupplungen, Naben, Distanzteile und Getriebekomponenten
Kupplungen und Naben verbinden rotierende Teile. Bohrungen, Passfedernuten, Verzahnungen, Flanschflächen und Lochbilder erfordern häufig eine Kombination aus Drehen und Fräsen. Die Bearbeitungsfolge muss die Beziehungen zwischen Zentralbohrung, Anlagefläche und Drehmomentübertragung erhalten.
Auch Träger, Lagerstützen, Zahnradrohlinge, Deckel und Präzisionsdistanzteile lassen sich bearbeiten. Fertige Zahnräder können zusätzliche Verzahnungs-, Wärmebehandlungs- und Zahnflankenschleifprozesse erfordern.
Anwendungen und ihre Bearbeitungsanforderungen
Eine Schlammpumpenwelle unterliegt anderen Verschleißmechanismen als ein Baggergelenkbolzen. Die Fertigung muss deshalb am konkreten Bauteil ausgerichtet werden.
| Bergbauausrüstung | Typische CNC-Teile | Wesentliche Anforderungen |
|---|---|---|
| Brecher und Mühlen | Wellen, Gehäuse, Naben, Distanzteile | Stoßbeanspruchung, Ausrichtung, Ermüdung |
| Bohranlagen | Kupplungen, Adapter, Hülsen, Hydraulikblöcke | Gewinde, Rundlauf, Ermüdungsfestigkeit |
| Förderanlagen | Rollenwellen, Lagerblöcke, Riemenscheiben | Lagerpassungen, Rundlauf, Dauerbetrieb |
| Bagger und Lader | Gelenkbolzen, Buchsen, Hydraulikteile | Verschleiß, Festigkeit, Spiel |
| Schlammpumpen | Wellen, Hülsen, Dichtungsträger, Ringe | Erosion, Korrosion, Dichtung |
| Schwingsiebe | Lagergehäuse, Exzenterwellen, Halter | Ermüdung, Auswuchtung, Position |
| Muldenkipper | Naben, Distanzteile, Halter, Antriebsteile | Hohe Lasten, Rückverfolgbarkeit, Passungen |
Bei hoch belasteten Komponenten gehören Werkstoffnachweise, ermüdungsempfindliche Geometrien, Messzugänglichkeit und die Folgen eines Ausfalls zur Planung.
Werkstoffe für CNC-gefertigte Bergbauteile
Hohe Festigkeit allein garantiert keine Lebensdauer. Auch maximale Härte ist nicht bei jedem Verschleißfall sinnvoll. Stoßbruch, Gleitverschleiß, abrasive Erosion, Korrosion und Ermüdung können einzeln oder gemeinsam auftreten. Der Werkstoff muss zum dominierenden Mechanismus passen und bearbeitbar, wärmebehandelbar sowie prüfbar bleiben.
Kohlenstoff- und legierte Stähle
AISI 1045, 4140 und 4340 kommen je nach Auslegung für Wellen, Bolzen, Naben und Kupplungen infrage. Sie unterscheiden sich in Festigkeit, Zähigkeit, Härtbarkeit und Kosten.
4140 wird häufig geprüft, wenn höhere Festigkeit oder Wärmebehandlungsflexibilität als bei niedriggekohlten Stählen benötigt wird. Vergüten kann das spezifizierte Verhältnis von Festigkeit und Zähigkeit herstellen. 4340 kann bei entsprechend hoch belasteten Konstruktionen infrage kommen; zusätzliche Material- und Prozesskosten müssen durch die Anforderungen gerechtfertigt sein.
Sorte, Lieferzustand und Wärmebehandlung sind gemeinsam festzulegen. Die Werkstoffbezeichnung allein beschreibt nicht die Eigenschaften des fertigen Bauteils.
Verschleißbeständige Stähle
Gehärtete legierte Stähle, verschleißbeständige Bleche und spezielle Verschleißwerkstoffe werden bei abrasivem Kontakt eingesetzt. Wiederholte schwere Stöße können jedoch ausreichende Zähigkeit verlangen, statt nur möglichst hohe Härte.
Manche Verschleißteile werden wirtschaftlicher gegossen, geschweißt oder auftraggeschweißt. CNC-Bearbeitung erzeugt dann nur Befestigungen und kritische Schnittstellen.
Nichtrostende Stähle
304 und 316 können für geeignete nasse oder chemisch belastete Anwendungen infrage kommen. Ihre Verschleiß- und Festigkeitseigenschaften entsprechen jedoch nicht automatisch denen gehärteter Stähle.
316 muss anhand von Medium und Temperatur bewertet werden und ist keine pauschale Lösung für abrasiven Schlamm oder chloridreiche Umgebungen. Bei kombinierten Festigkeits- und Korrosionsanforderungen können ausscheidungshärtende Sorten nach Spezifikation geprüft werden.
Bronze und technische Kunststoffe
Bronze kann für Buchsen, Anlaufscheiben und austauschbare Gleitpartner geeignet sein. Belastung, Schmierung und Gegenwerkstoff bestimmen die Auswahl.
POM, UHMW-PE und geeignete Polyamide können Führungen oder nichttragende Gleitelemente ermöglichen. Temperatur, Kriechen, Feuchteaufnahme, Chemikalien und Maßstabilität begrenzen ihren Einsatz.
Orientierung zur Werkstoffauswahl
| Werkstoff | Mögliche Anwendungen | Zu prüfen |
|---|---|---|
| AISI 1045 | Wellen, Bolzen, Distanzteile | Festigkeit, Wärmebehandlung, Verschleiß |
| AISI 4140 | Antriebswellen, Bolzen, Kupplungen | Zähigkeit, Härte, Ermüdung |
| AISI 4340 | Hoch belastete Wellenteile | Wärmebehandlung, Bruchzähigkeit, Kosten |
| Edelstahl 304 / 316 | Nassprozessanschlüsse, Ventilteile | Korrosion, Fressen, Verschleiß |
| Bronze | Buchsen, Anlaufscheiben | Schmierung, Last, Gegenwerkstoff |
| Sphäroguss | Gehäuse und Stützen | Gussqualität, Ermüdung, Bohrungsbearbeitung |
| UHMW-PE / POM | Führungen, Gleitelemente | Temperatur, Last, Maßstabilität |
Diese Anwendungen sind Beispiele, keine universellen Werkstoffvorgaben. Maßgebend sind freigegebene Konstruktion, Betriebsbedingungen und zutreffende Anforderungen.
Fertigungsverfahren für Bergbaukomponenten
Eine geeignete Kette kombiniert Rohteilherstellung, Zerspanung, Wärmebehandlung und Endbearbeitung nach Funktion und Geometrie.
CNC-Drehen und Fräsen
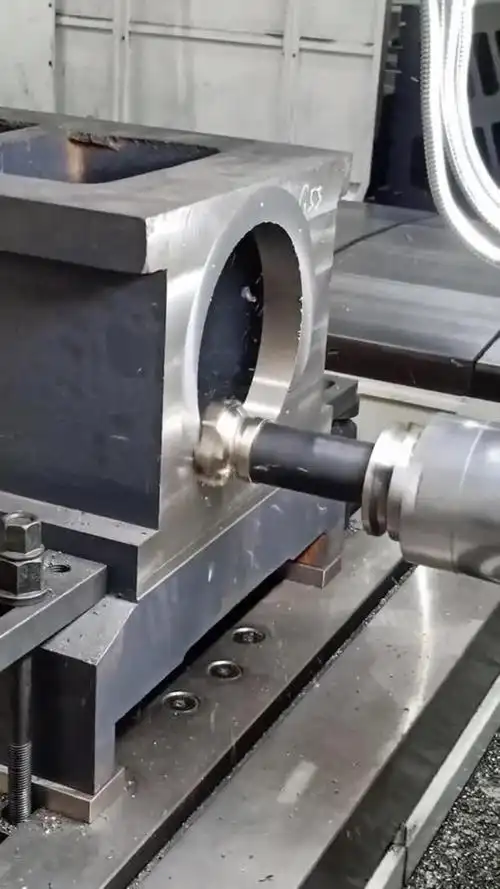
CNC-Drehen erzeugt Durchmesser, Schultern, Nuten und Gewinde an Wellen, Bolzen, Hülsen, Kupplungen und Distanzteilen. CNC-Fräsen bearbeitet Gehäuse, Montageblöcke, Halter und Hydraulikverteiler mit Flächen, Taschen und Lochbildern.
Dreh-Fräs-Bearbeitung kann bei gemischten Geometrien Aufspannungen reduzieren und Merkmalsbeziehungen verbessern. Die Wirtschaftlichkeit hängt jedoch von Abmessungen, Komplexität, Maschinenkapazität und Stückzahl ab.
Präzisionsschleifen und Endbearbeitung
Gehärtete Lagersitze, Wellenzapfen oder ausgewählte Dichtflächen können Rundschleifen erfordern. Flachschleifen kann geeignete Auflagen hinsichtlich Ebenheit und Oberfläche verbessern.
Schleifen ist an Passung und Funktion auszurichten. Eine bereits zeichnungsgerechte Oberfläche braucht nicht automatisch einen zusätzlichen Schleifprozess.
Wärmebehandlung und Oberflächentechnik
Vergüten, Induktionshärten, Einsatzhärten oder Nitrieren können je nach Sorte und Auslegung Festigkeit, Härte oder Verschleißverhalten verändern. Ein Bolzen kann beispielsweise eine harte Kontaktzone und gleichzeitig einen ausreichend zähen Kern benötigen.
Lange Wellen und dünne Bereiche können sich verziehen. Aufmaße und gegebenenfalls Fertigschleifen nach Behandlung müssen vorab eingeplant werden. Bei Beschichtungen sind Dicke, Haftung, Vorbehandlung und Einfluss auf Endmaße zu berücksichtigen.
Funktionale Toleranzen und Prüfung
Präzision bedeutet, die funktionsbestimmenden Merkmale zu kontrollieren. Breite Toleranzen können für freie Außenkonturen genügen, während Lagersitze, Dichtungen und Ausrichtflächen engere Anforderungen benötigen.
Lagerpassungen, Rundlauf und Ausrichtung
SKF: Auswahl von Wellen- und Gehäusepassungen
Zwei Wellensitze können jeweils innerhalb ihrer Durchmessertoleranz liegen und dennoch eine unzureichende gemeinsame Ausrichtung besitzen. Deshalb müssen Bezugssystem, Passungen, Rundlauf, Schultern und Oberflächen gemeinsam betrachtet werden.
Bei Gehäusen können zusätzlich Rundheit, Bohrungsposition und Beziehung zur Montagefläche relevant sein. Passungen sind anhand von Last, Lager, Temperatur und Montagekonzept auszuwählen; universelle Passungsangaben sind ungeeignet.
Merkmale und geeignete Prüfmethoden
| Merkmal | Technische Frage | Mögliche Prüfung |
|---|---|---|
| Lagerzapfen | Passung, Maß, Rundheit | Bügelmessschraube, Rundheitsmessung |
| Gehäusebohrung | Durchmesser, Position, Ausrichtung | Innenmessgerät, KMG |
| Rotierende Welle | Rundlauf, Geradheit | Messuhr, geeignete Abstützung |
| Dichtfläche | Rauheit, Zustand | Rauheitsmessgerät |
| Montagefläche | Ebenheit, Rechtwinkligkeit | KMG, Messplattenverfahren |
| Gewinde | Profil und funktionale Passung | Gewindelehren |
| Wärmebehandeltes Teil | Härte, geforderte Schichttiefe | Härteprüfung, vereinbartes Schichttiefenverfahren |
| Hydraulikblock | Kanäle, Sauberkeit, Dichtung | Sicht- und vereinbarte Funktionsprüfung |
Abnahmegrenzen müssen aus Zeichnung, zutreffenden Normen oder freigegebener technischer Bewertung stammen. Materialrückverfolgbarkeit, Wärmebehandlungszeugnisse, Maßberichte und spezifizierte zerstörungsfreie Prüfungen ergänzen den Nachweis.
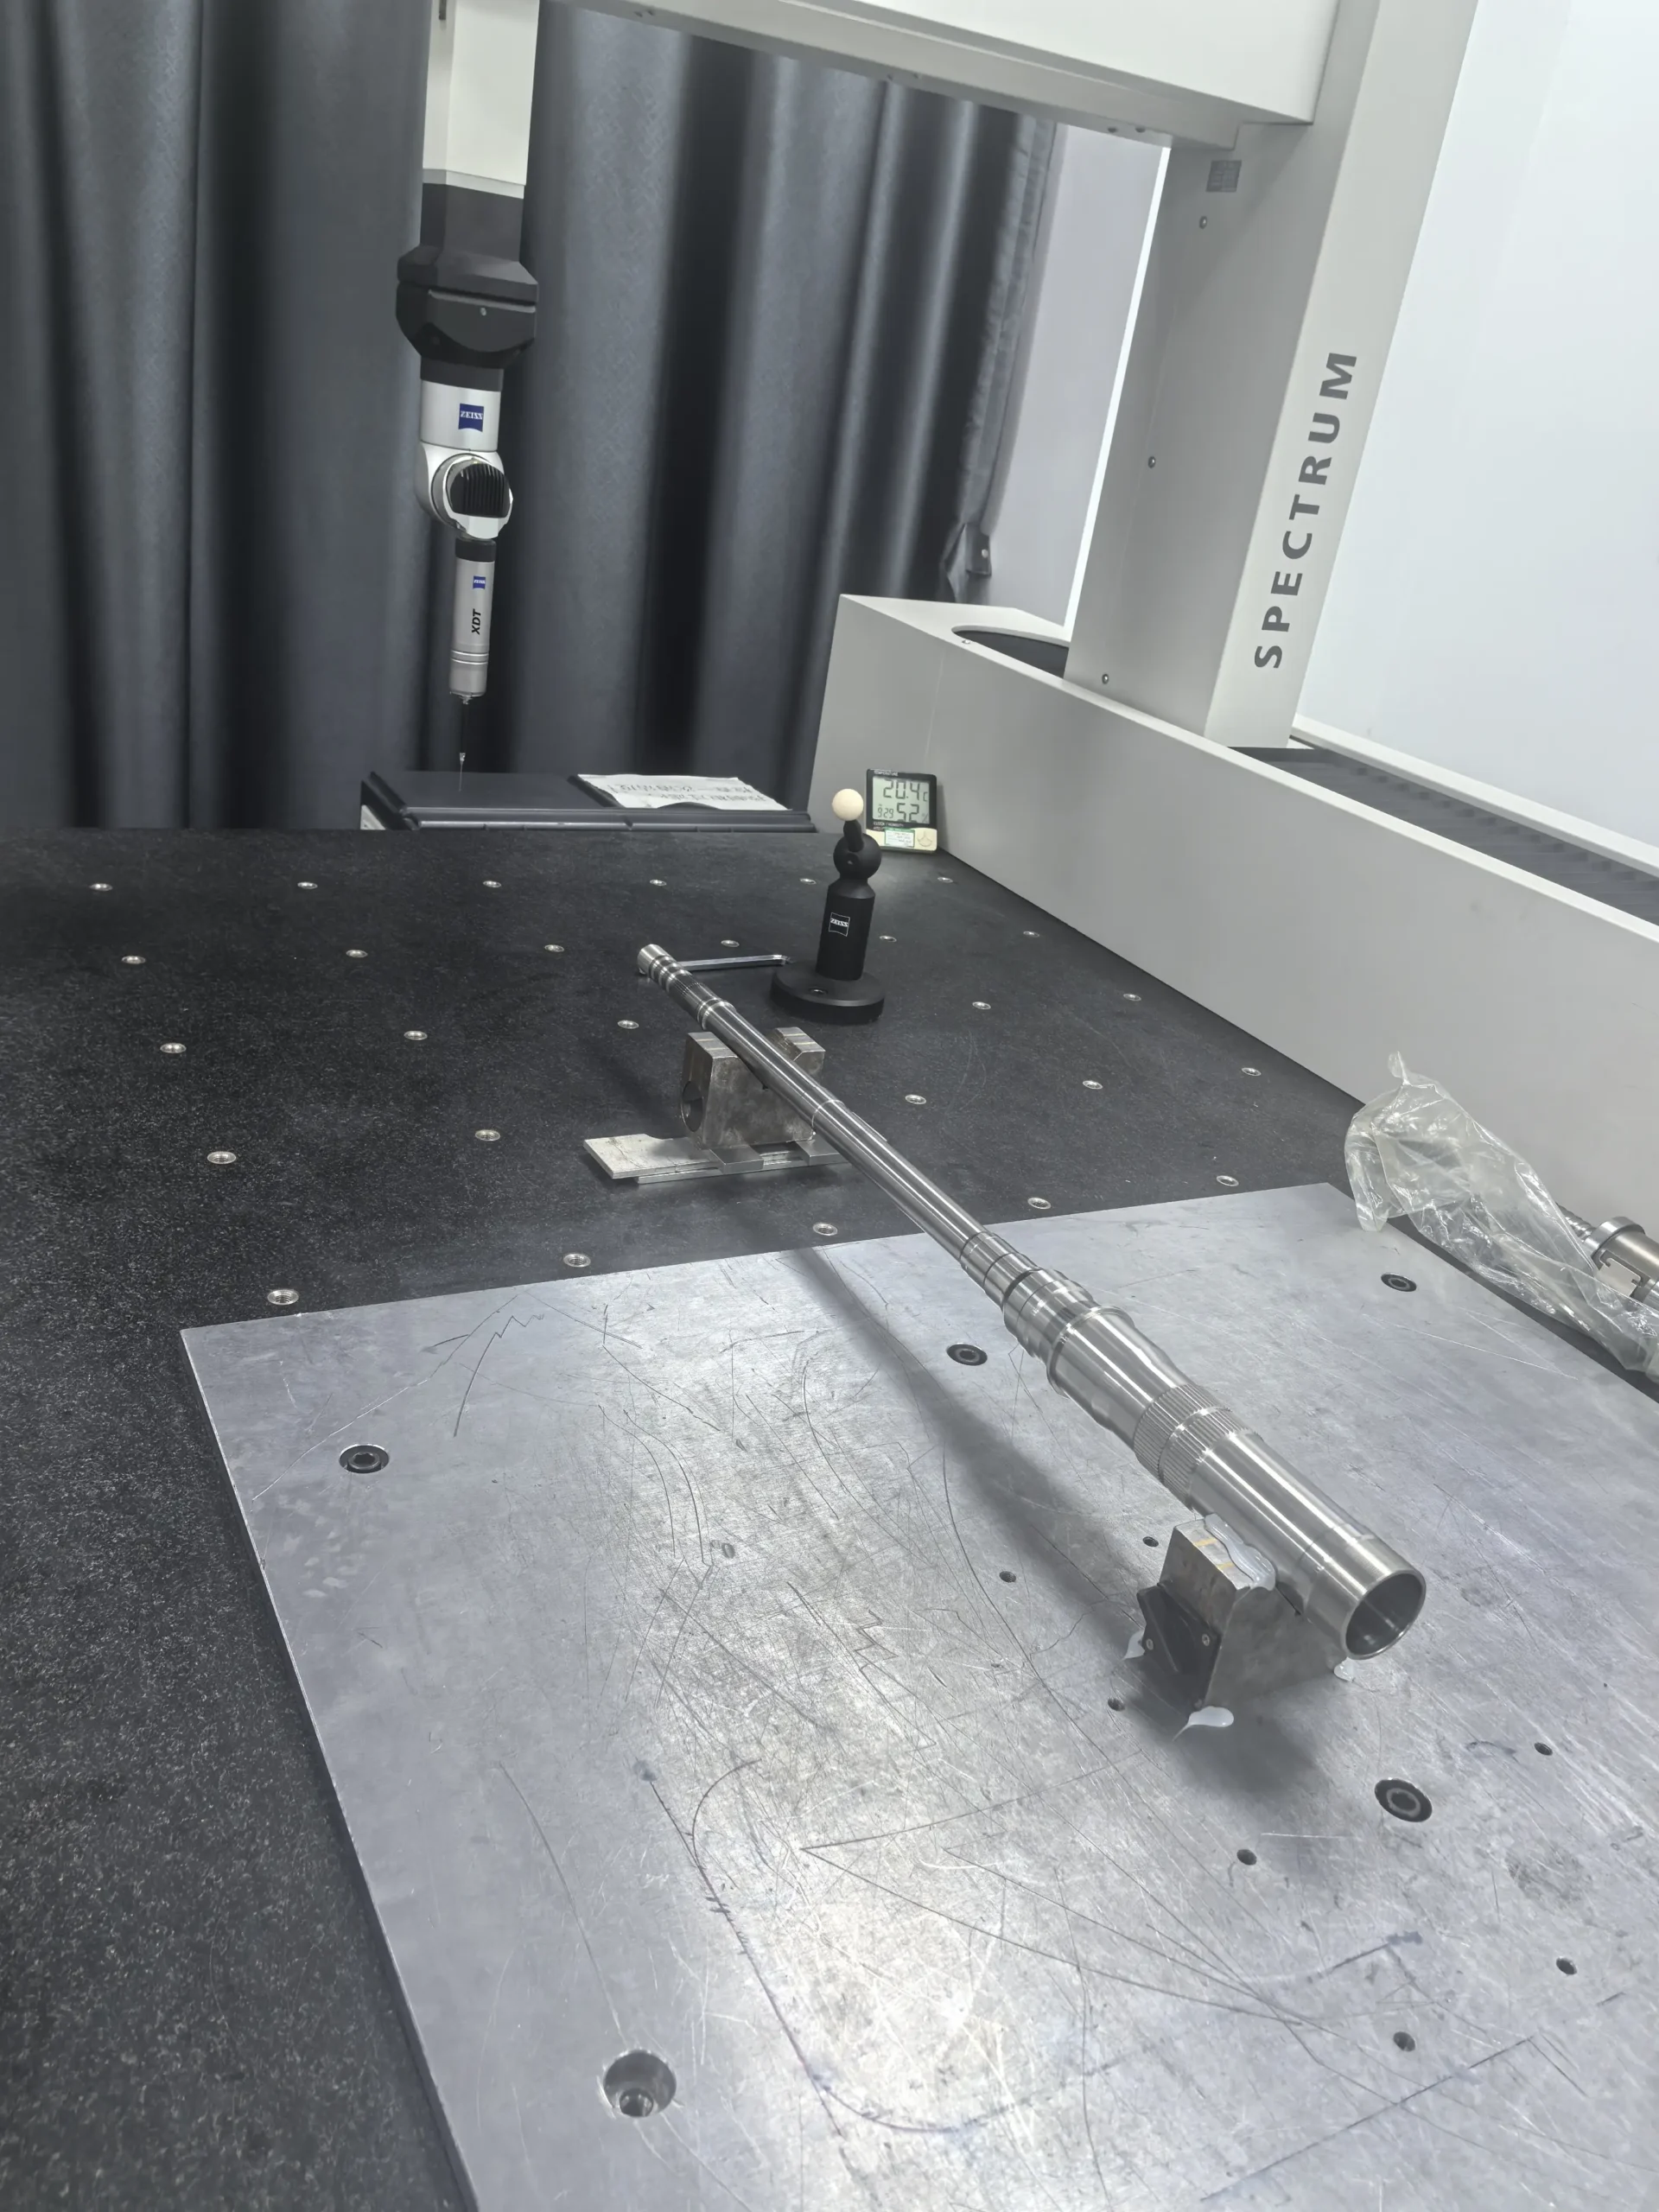
Qualitätssicherung bei 6CNC
6CNC unterstützt zeichnungsbezogene Maßprüfung mit Koordinatenmesstechnik, optischer Messung, Rauheitsgeräten und konventionellen Präzisionsmessmitteln. Prüfpläne können Lagerstellen, Funktionsdurchmesser, Anlageflächen und geometrische Toleranzen gezielt abdecken.
Erstmusterprüfung und Werkstoffdokumentation werden nach Projektanforderung vereinbart. Sonderprüfungen, Wärmebehandlungsnachweise und externe Dokumentation gehören bereits in die Angebots- und Fertigungsplanung.
Ersatzteile: von Zeichnung oder Muster zur Produktion
Ältere Bergbauanlagen benötigen häufig Ersatzteile, die beim ursprünglichen Hersteller nicht mehr kurzfristig verfügbar sind. Eine freigegebene Zeichnung mit Werkstoffvorgabe ermöglicht reproduzierbare Fertigung. Ein verschlissenes Muster ist dagegen keine verlässliche Kopie des ursprünglichen Zustands.
Lagersitze können Material verloren haben, Bohrungen oval geworden und Wellen dauerhaft verformt sein. Die Rekonstruktion muss Verschleiß von Sollgeometrie unterscheiden.
- Technische Prüfung: Zeichnung, Anwendung, Gegenstücke, Werkstoff und kritische Merkmale klären.
- Rekonstruktion bei Bedarf: Muster und Baugruppe messen, Verschleiß bewerten und rekonstruierte Geometrie freigeben lassen.
- Fertigungsplanung: Halbzeug, Aufspannung, Prozessfolge und Sonderverfahren festlegen.
- Erstteilprüfung: Funktionsmaße, Werkstoffzustand, Oberfläche und Nachweise kontrollieren.
- Freigegebene Fertigung: Vereinbarte Menge unter beherrschtem Zeichnungsstand herstellen und liefern.
Bei sicherheitskritischen oder hoch belasteten Teilen muss die verantwortliche technische Stelle die rekonstruierte Auslegung und Ersatzteilspezifikation freigeben. Äußerliche Ähnlichkeit genügt nicht als Fertigungsdefinition.
Kosten und Lieferzeit sinnvoll reduzieren
Werkstoffverfügbarkeit, Geometrie, Bearbeitungszeit, Werkzeugverschleiß, Aufspannungen, Wärmebehandlung, Prüfung und Menge bestimmen die Kosten. Eine einfache lange, gehärtete Welle kann aufwendiger sein als ein geometrisch komplexeres kleines Teil.
Funktionsgerechte Toleranzen: Enge Grenzen auf Lagersitze, Dichtungen und Ausrichtung konzentrieren. Geeignetes Halbzeug: Guss-, Schmiede- oder Schweißrohlinge mit fertig bearbeiteten Schnittstellen können gegenüber Vollmaterial Vorteile bieten. Wärmebehandlung früh planen: Verzug und Endbearbeitungsaufmaß berücksichtigen.
Wiederkehrenden Bedarf bündeln: Gemeinsame Lose unter freigegebener Revision verteilen Programmier- und Rüstkosten. Dokumente beherrschen: Modelle, Zeichnungen, Werkstoffvorgaben und Prüfberichte erleichtern reproduzierbare Nachbestellungen.
Der niedrigste Stückpreis ist nicht automatisch der niedrigste Betriebskostenbeitrag. Austauschhäufigkeit, Zuverlässigkeit, Nachweise und termingerechte Lieferung gehören zur Bewertung.
Welche Angaben eine Angebotsanfrage benötigt
- 2D-Zeichnung und möglichst 3D-CAD-Modell.
- Werkstoffsorte, Lieferzustand und Zeugnisanforderungen.
- Stückzahl, Wiederholbedarf und Ersatzteilplanung.
- Funktionsmaße, Passungen, geometrische Toleranzen und Rauheit.
- Wärmebehandlung, Härte, Beschichtung und Sonderoberflächen.
- Anwendung, Betriebsbedingungen und Gegenbauteile.
- Prüfberichte, Rückverfolgbarkeit und zusätzliche Prüfungen.
- Liefertermin und Bestimmungsort.
Fotos und Mustermessungen helfen bei einer ersten Machbarkeitsdiskussion. Produktion sollte erst nach ausreichender Definition und Freigabe von Geometrie, Werkstoffzustand und Abnahme erfolgen.
6CNC für kundenspezifische Bergbaukomponenten
6CNC fertigt industrielle Komponenten nach Zeichnung für Prototypen, Ersatzteile und Kleinserien. CNC-Fräsen, CNC-Drehen, Dreh-Fräs-Bearbeitung und Präzisionsschleifen werden nach Projektanforderung kombiniert; weitere Verfahren werden entsprechend abgestimmt.
Kohlenstoff- und legierte Stähle, Edelstahl, Aluminium, Kupferlegierungen und ausgewählte Kunststoffe werden hinsichtlich Verfügbarkeit, Abmessungen und Prozessanforderungen geprüft. Eine technische Prüfung klärt die Machbarkeit konkreter Teile, statt pauschale Kapazitätszusagen für jede Bergbaukomponente zu geben.
Von Zeichnungsprüfung über Fertigungsplanung bis Maßkontrolle unterstützt 6CNC den Weg zum prüfbereiten Bauteil. Benötigen Sie Wellen, Buchsen, Lagergehäuse oder Hydraulikteile? Senden Sie Ihre Spezifikation zur Fertigungsbewertung und Angebotserstellung.
Häufig gestellte Fragen
Welche Bergbauteile lassen sich CNC-bearbeiten?
Wellen, Buchsen, Bolzen, Lagergehäuse, Hydraulikblöcke, Kupplungen, Naben, Distanzteile, Pumpenkomponenten und Montageelemente. Verfahren und Machbarkeit hängen von Größe, Geometrie, Werkstoff und Funktion ab.
Können Ersatzteile für ältere Maschinen gefertigt werden?
Ja, auf Basis freigegebener Zeichnungen oder rekonstruierter Modelle. Verschlissene Muster müssen sorgfältig bewertet und rekonstruierte Spezifikationen technisch freigegeben werden.
Welcher Werkstoff eignet sich für Bergbauwellen?
4140 und 4340 gehören zu den möglichen legierten Stählen. Die Auswahl hängt von Drehmoment, Ermüdung, Stoßbeanspruchung, Wärmebehandlung und freigegebener Auslegung ab; andere Sorten können geeigneter sein.
Wo sind enge Toleranzen erforderlich?
An Lagerpassungen, Ausrichtmerkmalen, Dichtflächen und weiteren funktionskritischen Beziehungen. Unnötig enge Grenzen an freien Flächen erhöhen Kosten ohne gesicherten Nutzen.
Fertigt 6CNC kleine Stückzahlen?
Ja. Prototypen und Kleinserien werden anhand von Zeichnung, Werkstoff, Menge, Abmessungen und Prozessmachbarkeit bewertet.
Welche Nachweise sollten bestellt werden?
Je nach Projekt Werkstoffzeugnisse, Maßberichte, Erstmusterprüfung, Wärmebehandlungsprotokolle, Härteprüfung und spezifizierte zerstörungsfreie Prüfungen. Umfang und Abnahmekriterien vor Fertigungsbeginn vereinbaren.



