
6CNC TECHNIKWISSEN
Bearbeitungstoleranz legt die zulässige Abweichung fest. Bearbeitungsgenauigkeit beschreibt, wie nahe das Fertigteil den Maßen, Formen und Lagebeziehungen der Zeichnung kommt.
Beide beeinflussen nahezu jede Entscheidung: Verfahren, Aufspannung, Fertigbearbeitung, Prüfung, Kosten und die Montage sowie Funktion von Gegenstücken.
Ein einfach aussehendes Teil kann schwierig sein, wenn mehrere Maße, Flächen oder Merkmale eng kontrolliert werden müssen. Das Verständnis des tatsächlichen Genauigkeitsbedarfs ermöglicht geeignete Prozesse ohne unnötige Kosten.
Dieser Leitfaden richtet sich an Entwicklung und Einkauf bei CNC- und Präzisionsschleifanforderungen. Er erläutert Toleranz, Maß-, Form- und Lagegenauigkeit, IT-Grade und typische Verfahren für unterschiedliche Präzision.
Genauigkeitsgrundlagen
Was ist Bearbeitungsgenauigkeit?
Sie beschreibt die Nähe der tatsächlichen Bauteilgeometrie zur vorgegebenen oder theoretisch idealen Geometrie.
Genauigkeit umfasst nicht nur ein richtiges Maß, sondern Maß-, Form- und Lagegenauigkeit. Ein Nenndurchmesser kann stimmen, während Rundheit, Ebenheit, Geradheit, Zylindrizität oder Ausrichtung unzulässig sind. Daher ist die vollständige Geometrie zu bewerten.
Was ist Bearbeitungstoleranz?
Sie definiert die zulässige Abweichung einer vorgegebenen Maß- oder Geometrieanforderung.
Beispiel: Bei einer Welle mit Ø25 +0 / −0.04 mm liegt der zulässige Durchmesser zwischen 24.96 mm und 25.00 mm. Ein Fertigteil innerhalb dieses Bereichs erfüllt die Maßanforderung.
Je kleiner die zulässige Abweichung, desto anspruchsvoller die Fertigung. Verfahren, Maschinen- und Werkzeugzustand, Spannung, Reihenfolge und Messung gewinnen an Bedeutung. Deshalb brauchen engere Toleranzen meist mehr Prozesskontrolle.
Die drei Hauptarten der Bearbeitungsgenauigkeit
1
Maßgenauigkeit
Beschreibt die Nähe eines Istmaßes zum Sollmaß, etwa Wellen- und Bohrungsdurchmesser, Dicke, Nutbreite, Stufenhöhe oder Merkmalsabstand. Ein richtiger Durchmesser garantiert keine richtige Form.
2
Formgenauigkeit
Beschreibt die Nähe eines Merkmals zu seiner idealen Form. Geradheit, Ebenheit, Rundheit und Zylindrizität zählen auch bei maßlich toleranzgerechten Teilen.
3
Lagegenauigkeit
Beschreibt ein Merkmal relativ zu einem Bezug oder anderen Merkmal. Eine maßhaltige Bohrung kann wegen falscher Achslage Montageprobleme verursachen.
Frage bei der Zeichnungsprüfung: Fragen Sie nicht nur nach der Toleranz. Klären Sie, ob Maß, Form, Lage oder alle drei zu kontrollieren sind.
Präzisionsrahmen
Was IT-Toleranzgrade bedeuten
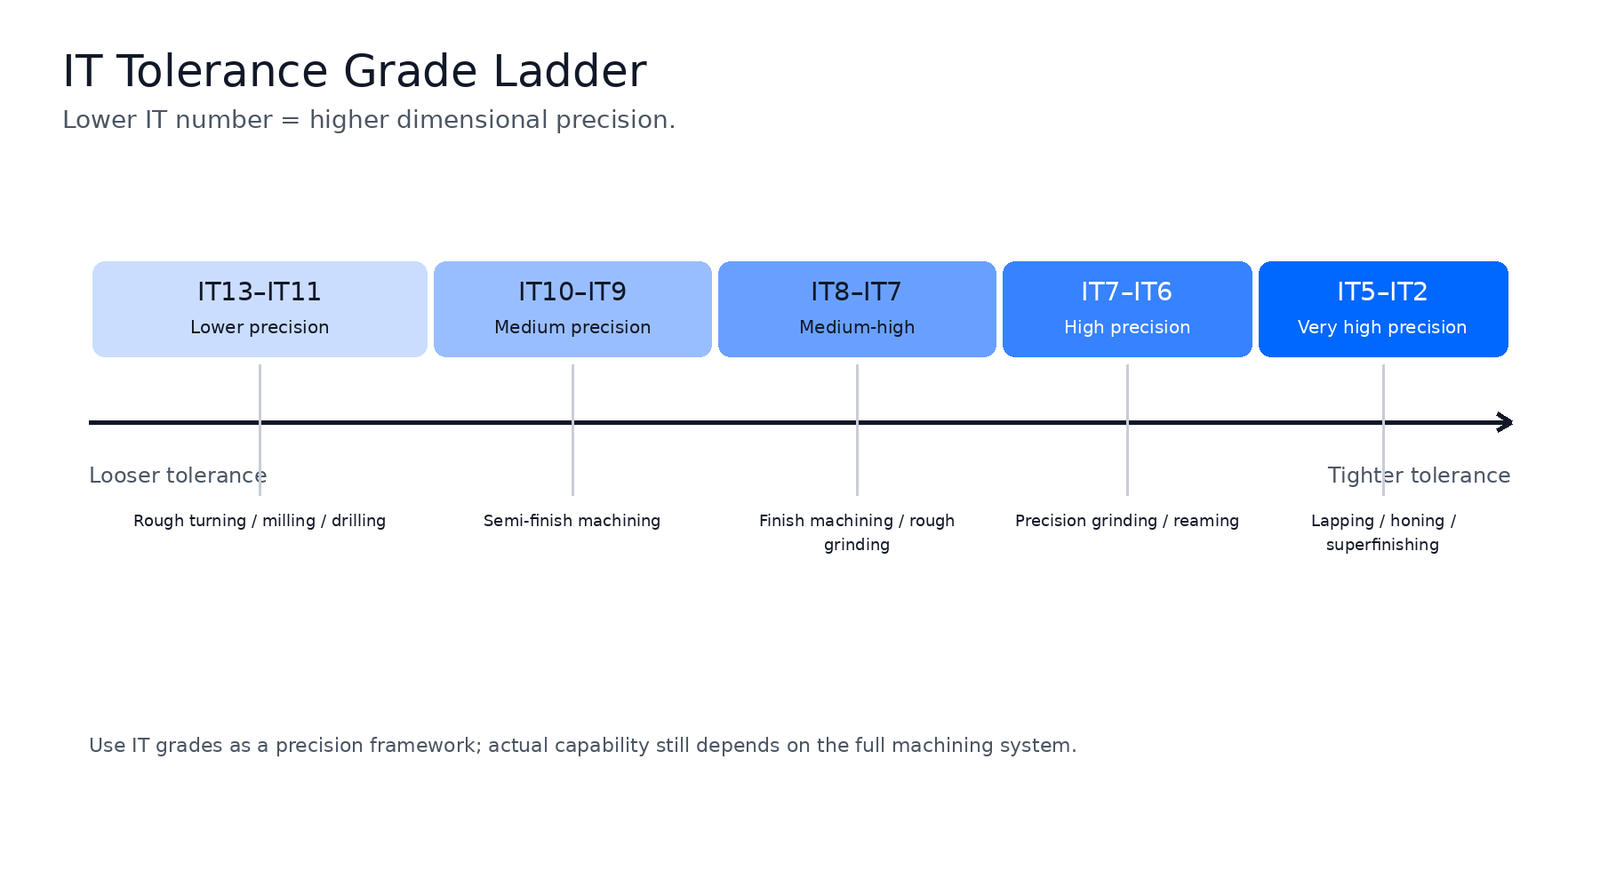
IT-Grade sind international anerkannte Klassen der Maßpräzision. Eine kleinere Zahl bedeutet engere Toleranz: IT6 verlangt höhere Maßpräzision als IT10.
Übliche Bearbeitung liegt oft in mittleren IT-Graden, sehr hohe Präzision kann Schleifen, Honen, Läppen oder andere Feinbearbeitung erfordern. IT-Grade dienen der Prozesswahl, nicht als Garantie gleicher Ergebnisse für jedes Merkmal. Fähigkeit hängt von System, Größe, Geometrie, Material, Aufspannung, Werkzeugen und Messung ab.
IT-Grad und Rauheit sind verwandt, aber verschieden
Genauigkeit betrifft Maß-, Form- und Lagefehler; Rauheit betrifft kleine Oberflächenunregelmäßigkeiten. Präzisere Verfahren erzeugen oft feinere Flächen, doch ein niedriger Ra beweist keine hohe Maß- oder Lagegenauigkeit. Geben Sie beides an, wenn nötig.
Prozessplanung
Typische Präzision und Oberfläche je Bearbeitungsstufe
Die Bereiche sind Richtwerte zur Prozesswahl, keine Garantie für jedes Merkmal. Genauigkeit entsteht durch passende Abläufe. Sehr enge Anforderungen werden selten wie gewöhnliches Schruppen behandelt.
| Bearbeitungsstufe | Typischer IT-Grad | Oberflächenrauheit | Typische Verfahren |
|---|---|---|---|
| Schruppen | IT13–IT11 | Ra 25–12.5 µm | Schruppdrehen, Schruppausbohren, Schruppfräsen, Bohren |
| Vorschlichten | IT10–IT9 | Ra 6.3–3.2 µm | Vorschlichtdrehen, Ausbohren, Fräsen, Reiben |
| Schlichten | IT8–IT7 | Ra 1.6–0.8 µm | Schlichtdrehen, Feinausbohren, Schlichtfräsen, Vorschleifen |
| Präzisionsfeinbearbeitung | IT7–IT6 | Ra 0.8–0.2 µm | Präzisionsschleifen, Präzisionsreiben |
| Sehr hohe Präzision | IT5–IT2 | Ra < 0.2 µm | Läppen, Honen, Superfinishen, Polieren |
Schruppen und Schlichten erfüllen verschiedene Aufgaben
Schruppbearbeitung
Schruppen entfernt Material effizient, erzeugt die Grundgeometrie und bereitet das Teil auf weitere Schritte vor.
Endmaße und Endoberflächen entstehen normalerweise nicht beim ersten Schruppen. Material bleibt bewusst für Folgeoperationen stehen.
Vorschlichtbearbeitung
Vorschlichten nähert sich der Endgeometrie, reduziert den Abtrag beim Schlichten und schafft kontrolliertere Bedingungen für den letzten Schritt.
Bei engeren Toleranzen trennt diese Zwischenstufe starken Abtrag von der für Endgenauigkeit verantwortlichen Operation.
Schlichtbearbeitung
Schlichten erzeugt Endmaße und Oberflächenzustand. Je nach Toleranz kommen Drehen, Fräsen, Ausbohren, Reiben oder Schleifen infrage.
Übersteigen die Anforderungen die praktische konventionelle Schlichtfähigkeit, kann zusätzliche Präzisionsfeinbearbeitung nötig sein.
Höhere Genauigkeit
Wann wird für höhere Genauigkeit geschliffen?
Schleifen wird häufig eingesetzt, wenn Maßpräzision und Rauheit über das wirtschaftlich mit üblichen Schneidverfahren Erreichbare hinausgehen.
Typisch sind Präzisionswellen, Lagerflächen, Zylinderpassungen, ebene Präzisionsflächen, gehärtete Teile und enge Endmaße.
Eine präzise äußere Zylinderfläche kann Schruppdrehen, Vorschlichten, Schlichten und Schleifen durchlaufen. Höhere Anforderungen können noch genaueres Schleifen oder Superfinishen anschließen.
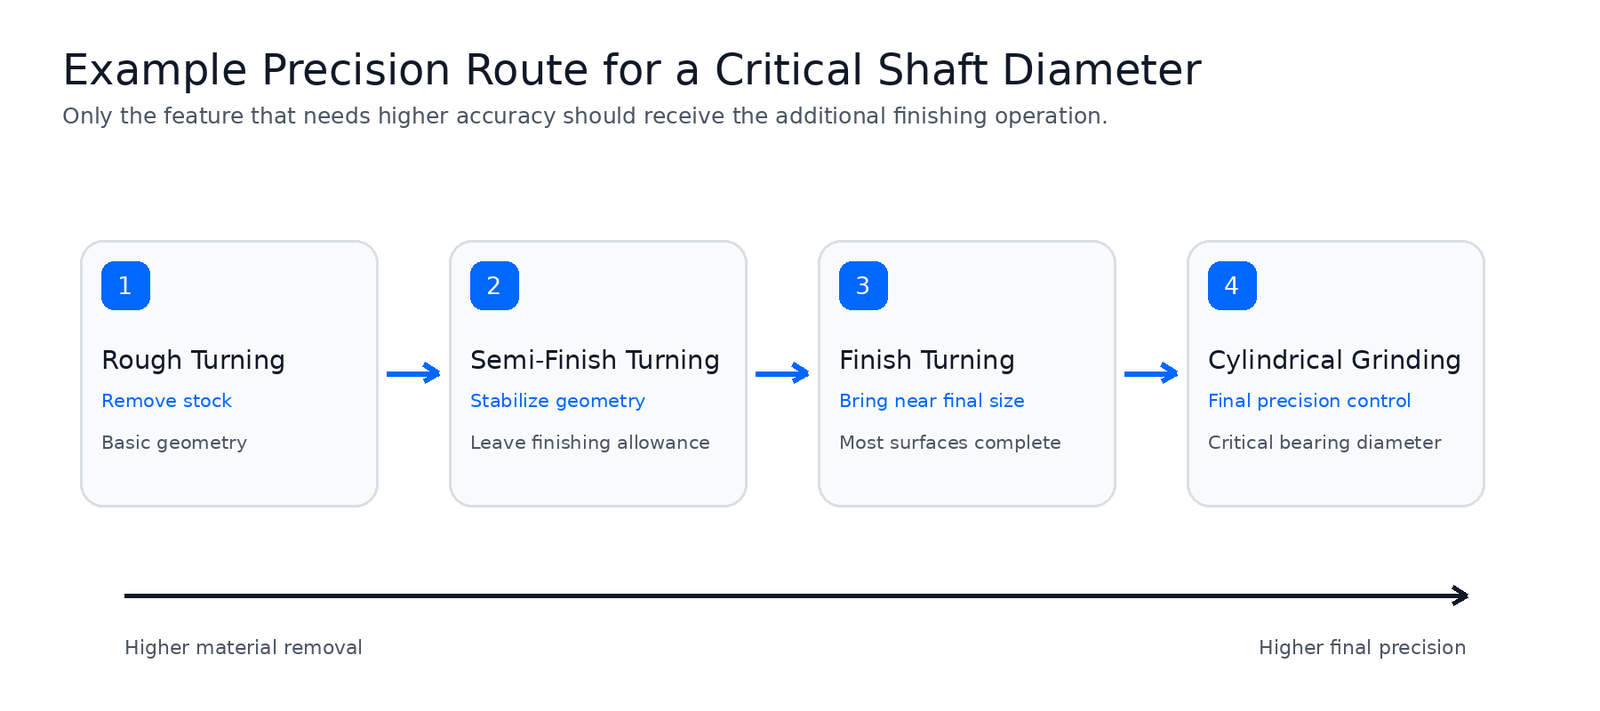
Grundsatz der Prozesswahl: Lassen Sie genügend Material für den letzten Präzisionsschritt statt das Endmaß zu früh anzustreben.
Prozessauswahl
Verfahren nach erforderlicher Genauigkeit wählen
Für relativ grobe Maße
Schruppdrehen, Schruppfräsen oder Bohren können ausreichen. Feinbearbeitung bringt wenig, wenn die Zeichnung sie nicht fordert.
Für mittlere Präzision
Vorschlichten oder Schlichten kann genügen, etwa Drehen, Fräsen, Feinausbohren und Reiben. Das passt zu Anforderungen oberhalb des Schruppens ohne Bedarf an Präzisionsschleifen.
Für hohe Präzision
Schleifen oder andere Feinbearbeitung kann nötig sein. Der Ablauf sollte Material für den Endschritt lassen, statt das Fertigmaß zu früh erreichen zu wollen.
Toleranz und Prozesswahl
Bei der Fertigbarkeitsprüfung sind Genauigkeit und geplanter Prozess gemeinsam zu betrachten.
| Erforderliche Genauigkeit | Typische Prozessrichtung |
|---|---|
| Grobe Toleranz | Schruppen oder konventionelle Bearbeitung kann genügen |
| Mittlere Toleranz | Vorschlichten oder Schlichten |
| Enge Toleranz | Kontrollierter Schlichtprozess |
| Sehr enge Toleranz | Schleifen oder andere Präzisionsfeinbearbeitung |
Je enger die Anforderung, desto wichtiger der gesamte Prozess statt nur der letzten Maschineneinstellung.
Funktionsgerechte Tolerierung
Nicht jedes Merkmal gleich präzise festlegen
Eine zentrale Konstruktionsentscheidung ist, welche Merkmale wirklich enge Kontrolle brauchen. Nicht jedes Maß erfüllt dieselbe Funktion.
Manche Maße steuern Lagerpassung, Wellenausrichtung, Dichtung, Montageposition, Bewegung oder Merkmalsausrichtung. Andere beschreiben nur Freiraum oder unkritische Geometrie.
Überall enge Toleranzen machen Fertigung aufwendiger, ohne Funktion zu verbessern. Gute Zeichnungen unterscheiden kritische und unkritische Merkmale.
Genauigkeit je Merkmal betrachten
Ein Teil sollte nicht nur als ±0.01-mm-Teil oder Hochpräzisionsteil bezeichnet werden. Funktionen und notwendige Kontrollen unterscheiden sich.
- Ein Lagerdurchmesser kann enge Maßgenauigkeit brauchen.
- Eine Montagefläche kann von Ebenheit abhängen.
- Ein Lochbild kann vorwiegend Lagegenauigkeit benötigen.
- Eine Sichtfläche kann bestimmte Rauheit bei größerer Maßtoleranz verlangen.
Der Plan sollte diese Unterschiede abbilden. Das ist oft wirksamer als ein Toleranzwert für das ganze Teil.
Vollständige Prozesskontrolle
Warum Endgenauigkeit von mehr als der Maschine abhängt
Genauigkeit entsteht im gesamten Fertigungsprozess. Selbst präzise Maschinenbewegungen reichen nicht, wenn Maße, Formen und Lagebeziehungen während der Produktion nicht richtig erhalten bleiben.
Das Verfahren richtet sich nach Merkmal und Genauigkeitsbedarf. Bei hoher Präzision trennt man starken Abtrag und Endbearbeitung oft, sodass der letzte Schritt das kritische Merkmal auf Spezifikation bringt.
Maschinenfähigkeit ist nur ein Faktor. Verschleiß, Spannstabilität, Wärme, dünne Wände, tiefe Taschen, lange freie Merkmale und Materialbewegung verändern Ergebnisse.
Praxisbeispiele
Praxisbeispiel: Präzisionswelle
Bei mehreren Außendurchmessern brauchen manche Abschnitte nur Freigang und gewöhnliches Drehen. Ein Lagersitz kann deutlich engere Maßkontrolle erfordern.
Schruppdrehen erzeugt die Grundform, Vorschlichten und Schlichten die meisten Außenflächen. Der kritische Lagerdurchmesser erhält abschließend Rundschleifen.
Das ist praktischer als wegen eines Präzisionsmerkmals das gesamte Teil zu schleifen.
Praxisbeispiel: Präzisionsbohrung
Dasselbe gilt für Bohrungen. Eine Freigangsbohrung braucht eventuell nur Bohren. Genauere Bohrungen können Bohren und Reiben oder Schruppausbohren und Feinausbohren benötigen.
Bei deutlich engerer Präzision kann weitere Feinbearbeitung nötig sein. Entscheidend ist die Endtoleranz, nicht die bloße Bezeichnung als Bohrung.
Bei mehreren Gegenstücken Toleranzketten als System prüfen. Ein einzeln zulässiges Maß kann durch Summierung über Platten, Stifte, Wellen oder andere Teile Risiken erzeugen.
Kosten und Fertigbarkeit
Wie Toleranzen Kosten beeinflussen
Engere Toleranzen können zusätzliche Schritte verlangen. Direktes Drehen oder Fräsen ist meist einfacher als Schruppen, Vorschlichten, Schlichten und Schleifen zusammen.
Toleranzen sollten deshalb die Funktion abbilden. Ziel ist die zuverlässig funktionierende Anforderung, nicht die kleinstmögliche Toleranz.
Enge Grenzen können leichte Schnitte, stabile Spannung, zusätzliche Korrekturen, kontrollierte Messtemperatur und bessere Messgeräte verlangen. Ausschussrisiko steigt, wenn Verschleiß, Durchbiegung und Materialbewegung mehr vom Toleranzbudget verbrauchen.
Was ist vor der Bearbeitung zu prüfen?
Bei Präzisionsmerkmalen sind zu identifizieren:
- Kritische Maße und Grenzmaße
- Formvorgaben wie Ebenheit, Rundheit oder Zylindrizität
- Lagebeziehungen und Bezugsangaben
- Oberflächenanforderungen
- Merkmale mit möglichem separatem Feinbearbeitungsbedarf
So lassen sich Standard-CNC-Flächen von solchen mit Schleif- oder anderem Feinbearbeitungsbedarf unterscheiden.
Verifikation
Bearbeitungstoleranz und Prüfung
Die Prüfung muss die Zeichnungsmerkmale abdecken: Istmaß bei Maßanforderungen, passende Geometrie bei Formvorgaben und Beziehung zum Bezug bei Lageanforderungen.
Deshalb steht das Zeichnungsverständnis vor der Messmethodenwahl. Der Prüfplan folgt der technischen Anforderung und behandelt nicht alles als lineares Maß.
Das Verfahren braucht ausreichende Auflösung und Wiederholbarkeit. Je nach Merkmal sind Innenmessgerät, Höhenmessgerät, Rundheitsmessgerät oder KMG statt allgemeiner Messschieberprüfung nötig.
Bearbeitungsgenauigkeit im Überblick
- Maßgenauigkeit: kontrolliert die tatsächliche Merkmalsgröße.
- Formgenauigkeit: kontrolliert Abweichungen von der Idealform.
- Lagegenauigkeit: kontrolliert die Beziehung zu Bezug oder anderem Merkmal.
- IT-Grad: klassifiziert Maßpräzision.
- Oberflächenrauheit: beschreibt mikroskopische Textur und ist von Maßgenauigkeit getrennt.
- Bearbeitungsverfahren: wird nach dem tatsächlichen Kontrollbedarf von Merkmal und Genauigkeit gewählt.
Häufige Fragen
Häufig gestellte Fragen
Was ist Bearbeitungstoleranz?
Sie ist die erlaubte Maß- oder Geometrieabweichung. Das Fertigmerkmal muss nicht exakt dem Nennwert entsprechen, aber innerhalb der Zeichnungsgrenzen bleiben.
Was unterscheidet Toleranz und Genauigkeit?
Toleranz definiert zulässige Abweichung, Genauigkeit die Nähe zur Sollgeometrie. Der Prozess muss dauerhaft innerhalb der geforderten Toleranz fertigen können.
Welche drei Genauigkeitsarten gibt es?
Maß-, Form- und Lagegenauigkeit beeinflussen Passung, Montage und Funktion.
Bedeutet eine kleinere IT-Zahl höhere Präzision?
Ja. Ein niedrigerer Grad bedeutet höhere Maßpräzision. IT6 steht etwa für engere Maßkontrolle als IT10.
Welche IT-Grade sind für CNC üblich?
Verschiedene Verfahren decken unterschiedliche Bereiche ab. Schruppen ist meist gröber, Schlichten präziser. Für enge Grade werden häufig Schleifen und andere Feinbearbeitungen genutzt.
Ist Rauheit dasselbe wie Bearbeitungstoleranz?
Nein. Rauheit beschreibt mikroskopische Textur, Toleranz zulässige Maß- oder Geometrieabweichung. Eine glatte Fläche beweist keine hohe Maßgenauigkeit.
Wann sollte geschliffen werden?
Wenn Maßpräzision oder Oberfläche die praktische Fähigkeit gewöhnlichen Drehens, Fräsens oder Ausbohrens übersteigen, kommt Schleifen infrage. Es ist häufig der Endschritt für präzise Zylinder- und Planflächen.
Braucht jedes Maß eine enge Toleranz?
Nein, die Funktion entscheidet. Kritische Passungen, Ausrichtung, Lagerflächen und andere Funktionsmerkmale brauchen eventuell enge Kontrolle; unkritische Geometrie oft größere Toleranzen.
6CNC TECHNISCHE UNTERSTÜTZUNG
Unterstützung bei der Toleranzprüfung benötigt?
Senden Sie 6CNC Unterlagen zu engen Passungen, Präzisionsbohrungen, Lagerflächen, kritischen Bezügen oder anspruchsvollen Oberflächen zur Prüfung.
Was Sie senden sollten
- 2D-Zeichnung: Toleranzen, Bezüge, GD&T und Oberflächenangaben beifügen.
- 3D-CAD-Modell: STEP oder ein anderes neutrales CAD-Format erleichtert die Geometrieprüfung.
- Kritische Anforderungen: Passungen, Lager- und Dichtflächen sowie funktionsbestimmende Maße markieren.
Wir prüfen, welche Merkmale für Standard-CNC geeignet sind und welche zusätzliche Schritte wie Präzisionsschleifen brauchen können.


