
RECURSO TÉCNICO DE 6CNC
La tolerancia define la variación admisible. La exactitud del mecanizado describe cuánto se aproxima la pieza a dimensiones, geometría y relaciones de posición del plano.
Ambas influyen en proceso, montajes, acabado, inspección, coste y en si los componentes acoplados montan y funcionan como se prevé.
Una pieza aparentemente sencilla puede ser difícil si exige controlar estrechamente varias cotas o superficies. Identificar dónde hace falta exactitud permite elegir el proceso sin costes innecesarios.
Esta guía para ingeniería, desarrollo y compras explica tolerancia, exactitud dimensional, de forma y posición, grados IT y procesos habituales para CNC y rectificado de precisión.
Fundamentos de exactitud
¿Qué es la exactitud del mecanizado?
Describe cuánto se aproxima la geometría real a la especificada o teóricamente ideal.
No se limita a una cota correcta: incluye tamaño, forma y posición. El diámetro puede cumplir mientras redondez, planitud, rectitud, cilindricidad o alineación son inaceptables. Debe evaluarse toda la geometría.
¿Qué es la tolerancia de mecanizado?
Define la variación permitida respecto a una dimensión o requisito geométrico.
Ejemplo: Para un eje Ø25 +0 / −0.04 mm, el diámetro aceptable va de 24.96 mm a 25.00 mm. Una pieza dentro del intervalo cumple el requisito dimensional.
Cuanto menor es la variación, más exigente es fabricar. Proceso, estado de máquina y herramienta, sujeción, secuencia e inspección importan más. Por eso las tolerancias ajustadas requieren mayor control.
Los tres tipos principales de exactitud
1
Exactitud dimensional
Describe la proximidad de una dimensión real a la requerida: diámetros, espesor, ancho de ranura, altura o distancia. Un diámetro correcto no garantiza forma correcta.
2
Exactitud de forma
Describe la proximidad a la forma ideal. Rectitud, planitud, redondez y cilindricidad importan aunque el tamaño esté dentro de tolerancia.
3
Exactitud de posición
Describe una característica respecto a una referencia u otra característica. Un orificio de tamaño correcto puede impedir el montaje si su eje está mal situado.
Pregunta al revisar el plano: No pregunte solo qué tolerancia se exige. Identifique si hay que controlar tamaño, forma, posición o los tres.
Marco de precisión
Qué significan los grados IT
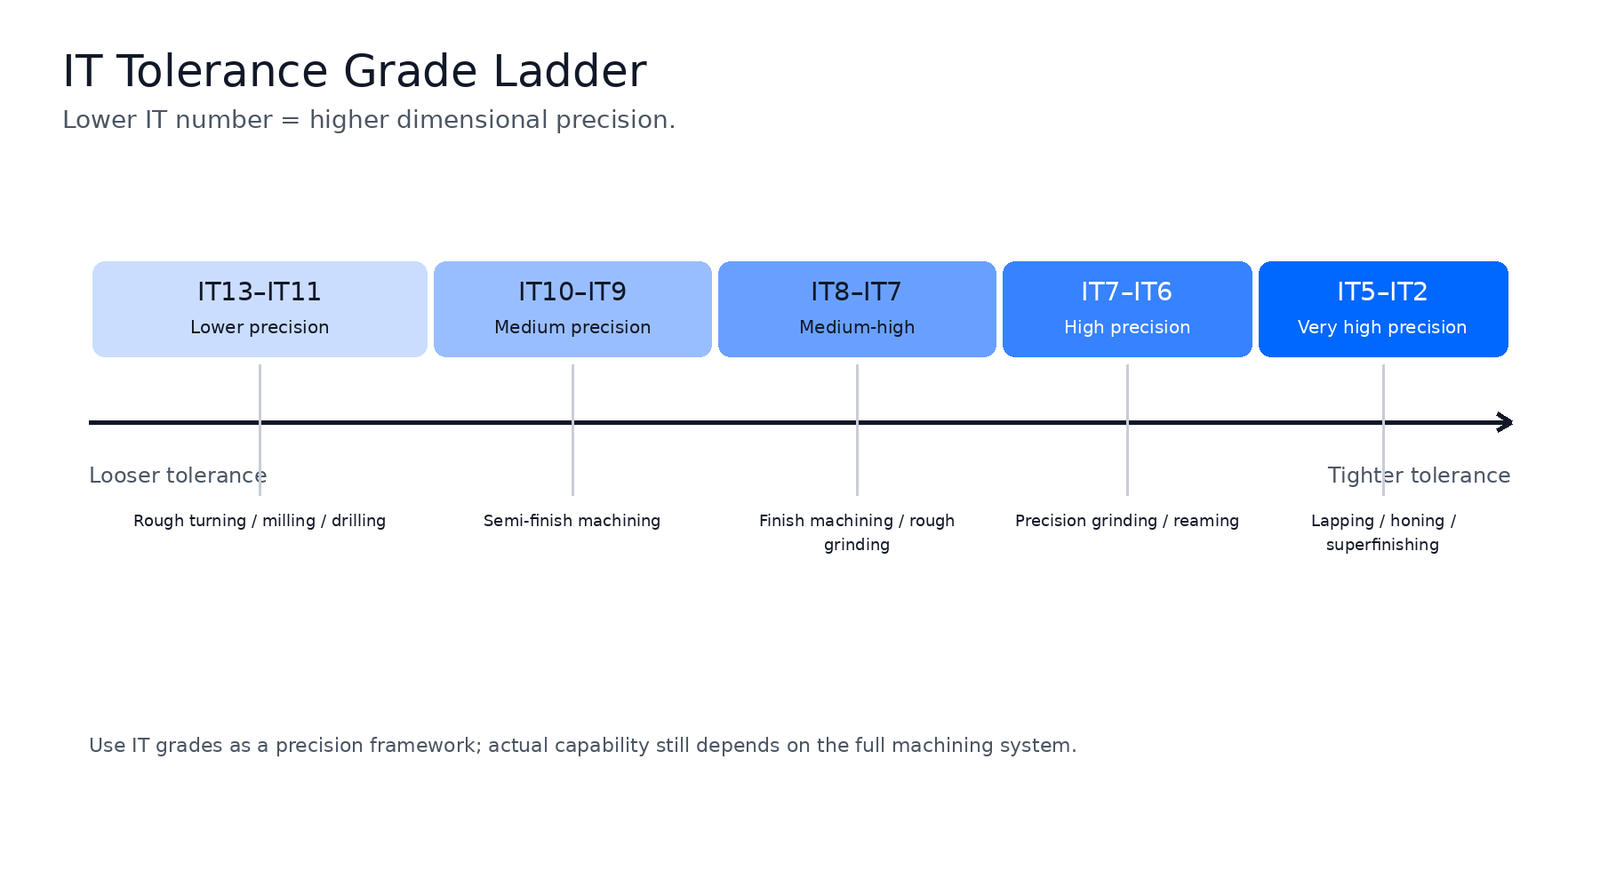
Los grados IT son clases reconocidas internacionalmente de precisión dimensional. Un número menor indica tolerancia más ajustada: IT6 exige más precisión que IT10.
El mecanizado común suele cubrir grados intermedios; alta precisión puede exigir rectificado, bruñido, lapeado u otro acabado. Use IT como orientación, no garantía uniforme. La capacidad depende del sistema, tamaño, geometría, material, montaje, herramientas e inspección.
El grado IT y la rugosidad están relacionados, pero son distintos
La exactitud trata errores dimensionales, de forma y posición; la rugosidad trata irregularidades pequeñas. Un proceso preciso suele dar mejor superficie, pero un Ra bajo no demuestra exactitud dimensional o posicional. Especifique ambos cuando importen.
Planificación del proceso
Precisión y acabado habituales por etapa
Los rangos orientan la selección, no garantizan cada característica. La precisión se logra con una secuencia adecuada; requisitos muy ajustados rara vez se abordan como desbaste común.
| Etapa de mecanizado | Grado IT típico | Rugosidad superficial | Procesos habituales |
|---|---|---|---|
| Desbaste | IT13–IT11 | Ra 25–12.5 µm | Torneado, mandrinado y fresado de desbaste; taladrado |
| Semiacabado | IT10–IT9 | Ra 6.3–3.2 µm | Torneado, mandrinado, fresado y escariado de semiacabado |
| Acabado | IT8–IT7 | Ra 1.6–0.8 µm | Torneado, mandrinado y fresado de acabado; rectificado inicial |
| Acabado de precisión | IT7–IT6 | Ra 0.8–0.2 µm | Rectificado y escariado de precisión |
| Muy alta precisión | IT5–IT2 | Ra < 0.2 µm | Lapeado, bruñido, superacabado y pulido |
Desbaste y acabado cumplen funciones distintas
Mecanizado de desbaste
El desbaste retira material eficientemente, establece la geometría básica y prepara operaciones posteriores.
Normalmente no se alcanzan cotas y superficie finales en el primer desbaste. Se deja material deliberadamente para operaciones posteriores.
Mecanizado de semiacabado
El semiacabado acerca la geometría al final, reduce el material del acabado y crea condiciones más controladas.
Con tolerancias ajustadas, separa el arranque intenso de la operación responsable de la exactitud final.
Mecanizado de acabado
El acabado obtiene dimensiones y superficie finales mediante torneado, fresado, mandrinado, escariado o rectificado según tolerancia.
Si la tolerancia supera el alcance práctico del acabado convencional, puede requerirse acabado adicional de precisión.
Mayor exactitud
¿Cuándo se usa rectificado para mayor exactitud?
Se usa cuando la precisión dimensional y baja rugosidad superan lo económicamente alcanzable mediante corte ordinario.
Aplicaciones: ejes precisos, apoyos, ajustes cilíndricos, planos de precisión, piezas endurecidas y control final ajustado.
Una superficie cilíndrica exterior puede pasar por torneado de desbaste, semiacabado, acabado y rectificado. Requisitos mayores pueden añadir rectificado más preciso o superacabado.
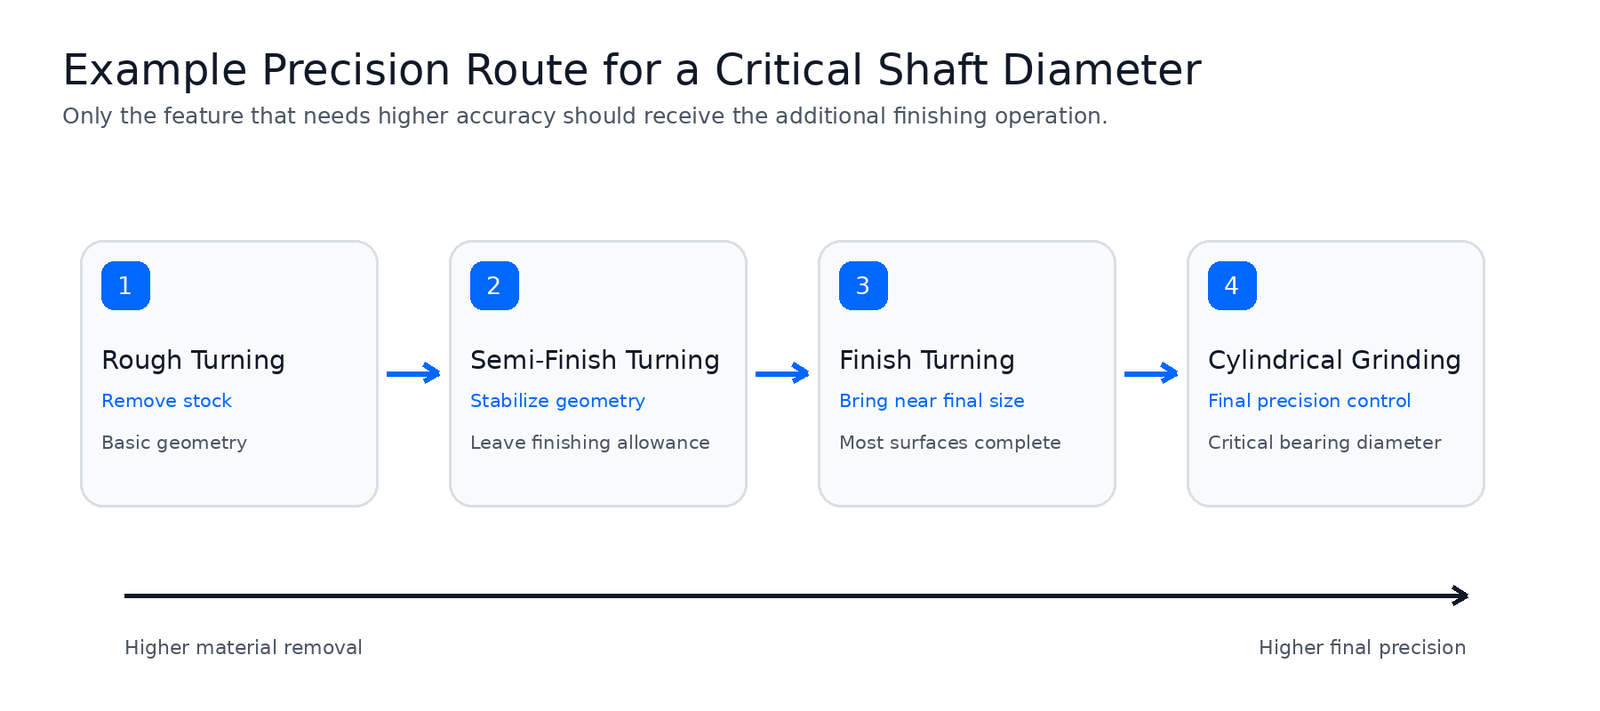
Principio de selección: Deje material adecuado para la operación precisa final, en vez de llegar demasiado pronto a la cota.
Selección del proceso
Elegir proceso según la exactitud requerida
Para dimensiones poco exigentes
Torneado o fresado de desbaste y taladrado pueden bastar. Añadir precisión aporta poco si el plano no la exige.
Para precisión media
Puede bastar semiacabado o acabado: torneado, fresado, mandrinado y escariado. Son habituales para más exactitud que desbaste sin justificar rectificado preciso.
Para alta precisión
Puede requerirse rectificado u otro acabado preciso. La ruta debe dejar material para el final y no alcanzar la cota demasiado pronto.
Tolerancia y selección
Al revisar fabricabilidad, considere conjuntamente exactitud y proceso previsto.
| Exactitud requerida | Orientación habitual |
|---|---|
| Tolerancia amplia | Puede bastar desbaste o mecanizado convencional |
| Tolerancia moderada | Semiacabado o acabado |
| Tolerancia ajustada | Acabado controlado |
| Tolerancia muy ajustada | Rectificado u otro acabado de precisión |
Cuanto más ajustado, más importa controlar todo el proceso y no solo el ajuste final de máquina.
Tolerancias funcionales
No especifique igual precisión en todo
Una decisión clave es identificar qué características necesitan control estrecho. No todas las cotas cumplen igual función.
Algunas controlan ajustes, alineación de ejes, sellos, montaje, movimiento o alineación entre características. Otras solo definen holguras o geometría no crítica.
Ajustarlo todo complica fabricar sin mejorar función. Un plano eficaz distingue características críticas y no críticas.
Considere la exactitud por característica
No describa una pieza solo como de ±0.01 mm o alta precisión. Sus funciones y controles pueden ser distintos.
- Un diámetro de rodamiento puede exigir exactitud dimensional estrecha.
- Una cara de montaje puede depender de planitud.
- Un patrón de orificios puede depender principalmente de posición.
- Una superficie estética puede exigir acabado específico y admitir más tolerancia dimensional.
El plan debe reflejar esas diferencias; suele ser más eficaz que una tolerancia única.
Control completo del proceso
Por qué la exactitud final depende de más que la máquina
La exactitud resulta del proceso completo. Aunque la máquina se mueva con precisión, deben mantenerse correctamente dimensiones, formas y relaciones durante la producción.
Seleccione según característica y exactitud. En alta precisión se separan arranque intenso y acabado, dejando que la última operación lleve lo crítico a especificación.
La máquina es solo un factor. Desgaste, sujeción, calor, paredes finas, cavidades, elementos largos sin apoyo y movimiento del material alteran el resultado.
Ejemplos prácticos
Ejemplo: eje de precisión
En un eje con varios diámetros, unos solo dan holgura y requieren torneado ordinario. Otro posiciona un rodamiento y exige mucho más control.
El desbaste crea la forma; semiacabado y acabado trabajan la mayoría de superficies. El diámetro crítico recibe rectificado cilíndrico final.
Es más práctico que rectificar todo porque una característica exige precisión.
Ejemplo: orificio de precisión
Igual con orificios: uno de paso puede necesitar solo taladrado; uno preciso, taladrado y escariado o mandrinado de desbaste y acabado.
Para mayor precisión puede hacer falta acabado adicional. Decide la tolerancia final, no simplemente llamarlo orificio.
En conjuntos, revise la acumulación como sistema. Una cota aceptable por sí sola puede generar riesgo al sumarse variaciones de placas, pasadores, ejes u otras piezas.
Coste y fabricabilidad
Cómo afectan las tolerancias al coste
Tolerancias más ajustadas pueden añadir operaciones. Tornear o fresar directamente suele ser más sencillo que combinar desbaste, semiacabado, acabado y rectificado.
Por eso deben responder a función. El objetivo es que la pieza funcione de forma consistente, no la tolerancia mínima posible.
Pueden exigir cortes ligeros, sujeción estable, compensaciones, temperatura de inspección controlada y mejores equipos. Aumenta el riesgo de rechazo si desgaste, flexión y movimiento consumen más tolerancia.
¿Qué revisar antes de mecanizar?
Con características precisas, identifique:
- Cotas críticas y límites
- Forma: planitud, redondez o cilindricidad
- Relaciones de posición y referencias
- Requisitos de acabado
- Características que pueden requerir acabado separado
Así se determina qué superficies admiten CNC estándar y cuáles necesitan rectificado u otro acabado.
Verificación
Tolerancia e inspección
Inspeccione lo que controla el plano: dimensión final para tamaño, característica geométrica para forma y relación con referencia para posición.
Por eso primero se interpreta el plano y después se elige el método. El plan sigue la ingeniería, no trata todo como dimensión lineal.
El método necesita resolución y repetibilidad suficientes. Puede requerir alesómetro, medidor de altura, instrumento de redondez o MMC en vez de calibre general.
Exactitud de un vistazo
- Exactitud dimensional: controla el tamaño real.
- Exactitud de forma: controla desviaciones de la forma ideal.
- Exactitud de posición: controla la relación con una referencia u otra característica.
- Grado IT: clasifica la precisión dimensional.
- Rugosidad superficial: describe textura microscópica y es distinta de la exactitud dimensional.
- Proceso de mecanizado: se elige según característica y exactitud que requieren control.
Preguntas habituales
Preguntas frecuentes
¿Qué es la tolerancia de mecanizado?
Es la variación permitida de dimensión o geometría. No exige coincidir perfectamente con el nominal, pero sí permanecer dentro de los límites del plano.
¿Qué diferencia tolerancia y exactitud?
Tolerancia define variación aceptable; exactitud, proximidad a la geometría. El proceso debe producir consistentemente dentro de tolerancia.
¿Cuáles son los tres tipos de exactitud?
Dimensional, de forma y posición. Las tres afectan a ajuste, montaje y función.
¿Un número IT menor significa mayor precisión?
Sí. Un grado menor indica mayor precisión. Por ejemplo, IT6 supone control más ajustado que IT10.
¿Qué grados IT suelen asociarse con CNC?
Cada proceso cubre rangos distintos. Desbaste suele corresponder a grados amplios y acabado a mayor precisión. Rectificado y otros acabados se usan para grados más ajustados.
¿Rugosidad y tolerancia son lo mismo?
No. Rugosidad describe textura; tolerancia controla variación de tamaño o geometría. Una superficie lisa no demuestra exactitud dimensional.
¿Cuándo usar rectificado?
Cuando precisión o acabado superan lo práctico del torneado, fresado o mandrinado ordinarios. Suele ser la operación final de superficies cilíndricas y planas precisas.
¿Todas las cotas necesitan tolerancia ajustada?
No, depende de función. Ajustes, alineación, apoyos y otras características críticas pueden necesitar control estrecho; geometría no crítica admite más variación.
ASISTENCIA TÉCNICA DE 6CNC
¿Necesita revisar un requisito de tolerancia?
Envíe a 6CNC el paquete técnico si incluye ajustes estrechos, orificios precisos, apoyos, referencias críticas o acabados exigentes.
Qué enviar
- Plano 2D: Incluya tolerancias, referencias, GD&T y acabado.
- Modelo CAD 3D: Se prefiere STEP u otro formato neutral para revisar geometría.
- Requisitos críticos: Identifique ajustes, apoyos, sellos y cotas funcionales.
Podemos revisar qué características admiten CNC estándar y cuáles pueden necesitar rectificado de precisión u otro acabado.


