
Der 3D-Druck gewinnt als Fertigungsverfahren für medizinische Werkzeuge, Operationsschablonen, Laborausrüstung, Komponenten diagnostischer Geräte und patientenspezifische Gesundheitsprodukte zunehmend an Bedeutung. Sein größter Vorteil ist nicht allein die schnelle Herstellung. Ingenieure können komplexe oder individuelle Geometrien ohne Investitionen in spezielle Formen oder Werkzeuge fertigen. Das macht additive Fertigung besonders bei der Entwicklung von Medizinprodukten und in kleinen Stückzahlen nützlich.
Diese Flexibilität ist wichtig, weil viele medizinische Werkzeuge keine standardisierten Massenprodukte sind. Eine Operationsschablone kann auf die Anatomie eines einzigen Patienten zugeschnitten sein. Eine Laborvorrichtung wird möglicherweise nur für einen bestimmten diagnostischen Ablauf benötigt. Ein Entwicklungsteam muss unter Umständen mehrere Gehäuse- oder Instrumentenversionen prüfen, bevor die Verifikation abgeschlossen ist.
Mit 3D-Druck gelangen solche Teile wesentlich schneller vom CAD-Modell zum physischen Bauteil als über viele herkömmliche Fertigungswege. SLA, SLS, MJF und Metall-Pulverbettverfahren können detaillierte anatomische Modelle, robuste Nylonvorrichtungen sowie medizinische Instrumente aus Edelstahl oder Titan erzeugen. Das Verfahren muss jedoch weiterhin zur klinischen oder technischen Anforderung passen. Sterilisation, Biokompatibilität, Maßgenauigkeit, Festigkeit, Oberflächenzustand und Prozessvalidierung beeinflussen die Eignung für den vorgesehenen Einsatz. Auch 6CNC betrachtet chirurgische Werkzeuge, patientenspezifische Schablonen, Vorrichtungen und Krankenhausausrüstung als wichtige aktuelle Anwendungen der medizinischen additiven Fertigung.
Was sind 3D-gedruckte medizinische Werkzeuge und Geräte?
3D-gedruckte medizinische Werkzeuge entstehen Schicht für Schicht aus einem digitalen 3D-Modell durch ein additives Verfahren. Dazu zählen unmittelbar eingesetzte Komponenten ebenso wie Hilfsmittel für Produktentwicklung, Operationen, Labortests, Diagnostik, Ausbildung und Krankenhausbetrieb.
Die Kategorie reicht weit über Implantate hinaus. Häufig sind die praktischsten Anwendungen relativ gewöhnliche Teile, deren konventionelle Herstellung teuer oder langsam wäre.
Beispiele sind:
- chirurgische Schnitt- und Bohrschablonen;
- Instrumentengriffe und ergonomische Prototypen;
- Pinzetten, Klemmen, Retraktoren und spezielle chirurgische Werkzeuge;
- anatomische Modelle für Planung und Ausbildung;
- Gehäuse diagnostischer Geräte;
- Laborprobenhalter und Gestelle;
- Prüfvorrichtungen und Ausrichthilfen;
- individuelle Positionierhilfen;
- Prototypen zur Fluidführung;
- Ersatzabdeckungen, Halter, Adapter und Gerätezubehör.
Ein Krankenhaus benötigt vielleicht eine Vorrichtung, die ein vorhandenes Instrument in einem bestimmten Winkel hält. Ein Medizinproduktehersteller braucht möglicherweise zwanzig Gehäuseprototypen mit leicht unterschiedlichen Steckerpositionen. Ein orthopädisches Entwicklungsteam kann eine patientenspezifische Bohrschablone aus CT-Daten benötigen. Hier bietet additive Fertigung mehr Flexibilität als eine Produktion mit speziellen Werkzeugen.
Entscheidend ist: Ein druckbares Teil ist nicht automatisch für den klinischen Einsatz geeignet. Die Anforderungen hängen weiterhin von Anwendung, regulatorischer Einstufung, Kontaktart, Sterilisationsverfahren, mechanischer Belastung und Zweckbestimmung ab. Die FDA-Leitlinie für additiv gefertigte Medizinprodukte behandelt ausdrücklich sowohl Konstruktion und Herstellung als auch Produktprüfungen. Additive Fertigung ist keine Abkürzung an üblichen Produktanforderungen vorbei.
Warum sich 3D-Druck gut für medizinische Werkzeuge eignet
Medizinische Fertigung verbindet häufig kleine Stückzahlen, hohe Komplexität und wiederkehrende Individualisierung. Diese Eigenschaften passen zu den Stärken additiver Fertigung.
Konventionelle Zerspanung und Spritzguss bleiben äußerst wichtig, bringen aber andere wirtschaftliche und geometrische Randbedingungen mit. CNC-Bearbeitung entfernt Material aus einem Rohteil und eignet sich besonders für hochpräzise Metall- und Kunststoffkomponenten. Spritzguss wird bei Tausenden oder Zehntausenden identischer Kunststoffteile sehr wirtschaftlich, kann jedoch erhebliche Zeit und Investitionen für Formen erfordern.
3D-Druck vermeidet spezielle Werkzeuge. Eine CAD-Datei lässt sich ändern, eine neue Version herstellen und bewerten und dieser Ablauf wiederholen, ohne eine weitere Form oder aufwendige Vorrichtung zu bauen.
Bei der Entwicklung eines chirurgischen Instrumentengriffs möchte das Team beispielsweise mehrere Griffdurchmesser, Daumenpositionen, Fingerkonturen und Kabelführungen gemeinsam mit Chirurgen prüfen. Für jede Variante bearbeitete Werkzeuge oder Spritzgussformen herzustellen wäre unnötig teuer. SLA, SLS oder MJF ermöglichen schnell mehrere ergonomische Varianten, die das klinische Team vor der endgültigen Konstruktion physisch beurteilen kann.
Dasselbe gilt für patientenspezifische Produkte. Sobald Bilddaten in eine validierte Konstruktion überführt wurden, kann additive Fertigung eine Geometrie herstellen, für die sich konventionelle Werkzeuge bei Stückzahl eins nicht rechnen würden.
1. Patientenspezifische Operationsschablonen
Patientenspezifische Operationsschablonen gehören zu den bekanntesten Anwendungen des medizinischen 3D-Drucks.
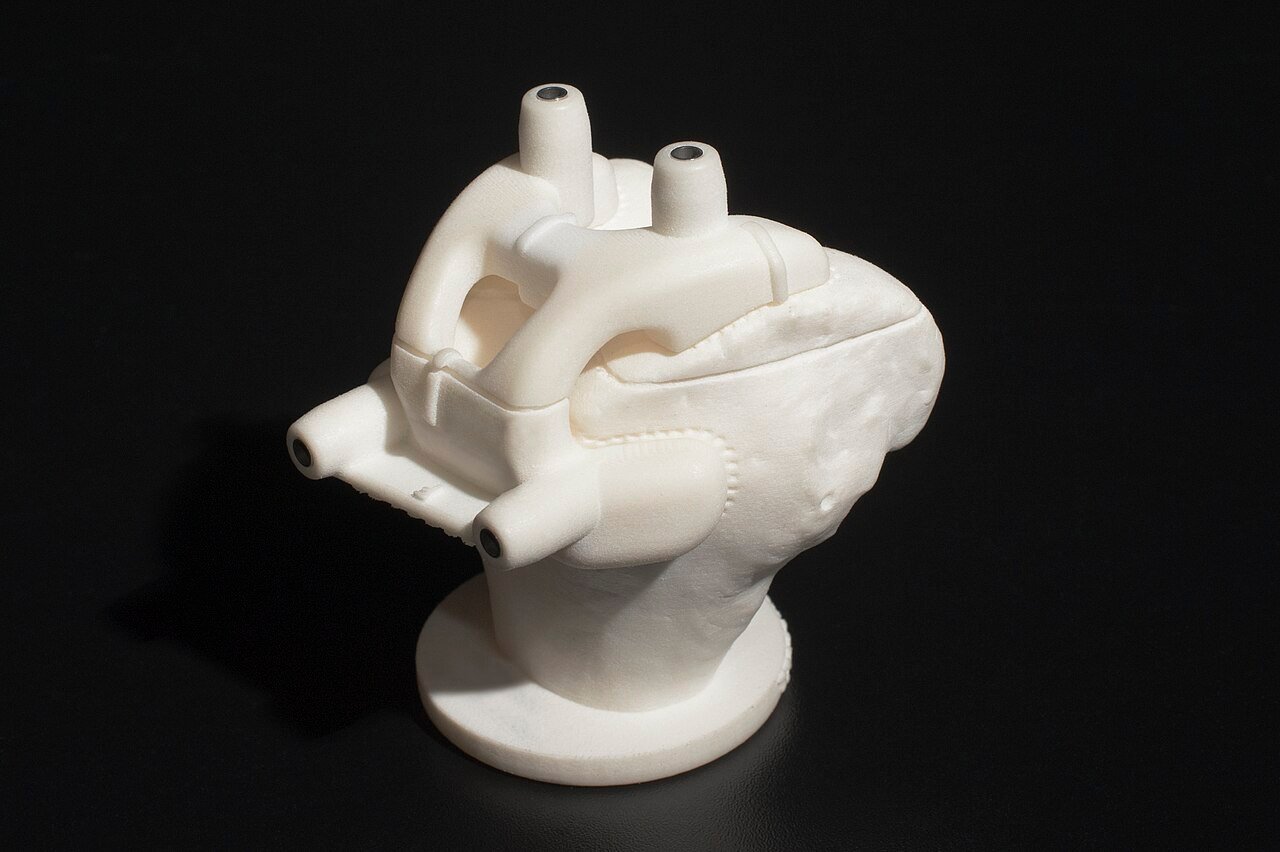
Eine Schablone wird üblicherweise anhand der Patientenanatomie aus CT-, MRT- oder anderen medizinischen Bilddaten konstruiert. Daraus entsteht ein 3D-Modell; die Schablone wird so ausgelegt, dass sie an einer bestimmten anatomischen Oberfläche anliegt. Sie kann Bohrungen, Schnittschlitze, Ausrichtmerkmale oder andere Geometrien enthalten, die die Instrumentenpositionierung nach dem präoperativen Plan unterstützen.
Orthopädische und zahnmedizinische Eingriffe sind typische Beispiele. Eine Schablone für eine Knieoperation kann Bohr- oder Knochenschnittpositionen vorgeben. Eine maxillofaziale Schablone kann Implantatkomponenten zur Knochengeometrie ausrichten. Zahnmedizinische Operationsschablonen unterstützen die Implantatpositionierung.
Diese Teile eignen sich besonders gut für additive Fertigung, weil jeder Patient eine andere Geometrie benötigen kann. Konventionelle Massenproduktionswerkzeuge bringen wenig Vorteil, wenn jedes Teil einzigartig ist.
Die Geometrie muss trotzdem sorgfältig entwickelt werden. Anatomische Passung, Maßgenauigkeit, Schablonendicke, Hülsenposition, Sterilisationsverfahren, Materialeignung und Nachbearbeitung können die klinische Leistung beeinflussen.
Das Fertigungsteam muss zudem beachten, dass eine optisch genaue Schablone nicht zwangsläufig maßlich ausreicht. Kritische Anlageflächen und Bohrpositionen können vor dem klinischen Einsatz eine Prüfung oder Verifikation erfordern.
2. Instrumentenprototypen und spezielle chirurgische Werkzeuge
Auch chirurgische Instrumente profitieren von der großen konstruktiven Freiheit additiver Fertigung.
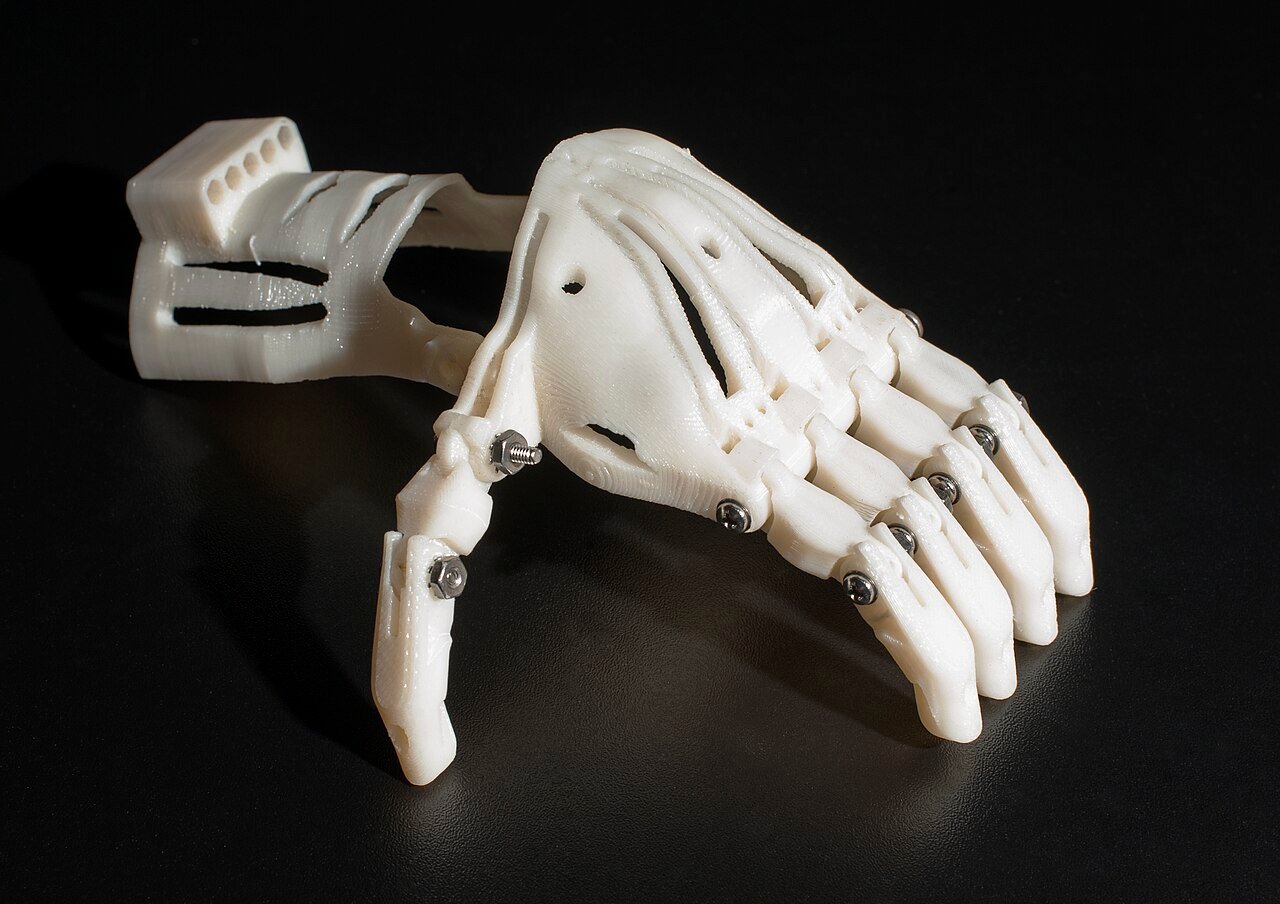
Konventionelle chirurgische Werkzeuge besitzen häufig relativ einfache geschmiedete, zerspante oder geformte Geometrien, weil diese Verfahren etabliert und wirtschaftlich sind. Während der Entwicklung können jedoch komplexere ergonomische Formen, integrierte Funktionen oder verfahrensspezifische Änderungen erprobt werden.
Ein gedruckter Prototyp hilft bei Fragen, die CAD allein nur schwer beantwortet:
- Ist der Griff bei längerer Nutzung bequem?
- Kann der Chirurg den Mechanismus mit Handschuhen bedienen?
- Kollidiert das Werkzeug mit benachbarter Anatomie?
- Stimmt die Gewichtsverteilung?
- Erreicht das Werkzeug den vorgesehenen Operationsbereich?
- Sind die Bedienelemente richtig angeordnet?
Ein Team für laparoskopische Instrumente kann beispielsweise mehrere Griffformen drucken und denselben Metallschaft samt Arbeitsspitze verwenden. Chirurgen vergleichen die physischen Entwürfe und geben Rückmeldung, bevor teure Produktionswerkzeuge entstehen.
Metalladditive Fertigung kann darüber hinaus funktionsfähige Werkzeuge aus Edelstahl, Titan oder Kobalt-Chrom mit komplexer Geometrie herstellen. Das ist für Spezialinstrumente in kleinen Stückzahlen interessant. Nach dem Druck können jedoch Oberflächenbearbeitung, maßliche Nachbearbeitung, Reinigung und Qualifizierung erforderlich bleiben.
Die gedruckte Geometrie ist deshalb häufig der Beginn des Fertigungsprozesses und nicht dessen Ende.
3. Anatomische Modelle für die Operationsplanung
Anatomische Modelle gehören zu den praktischsten Anwendungen im Gesundheitswesen, weil sie normalerweise weder als Implantat noch als tragendes Medizinprodukt funktionieren müssen.
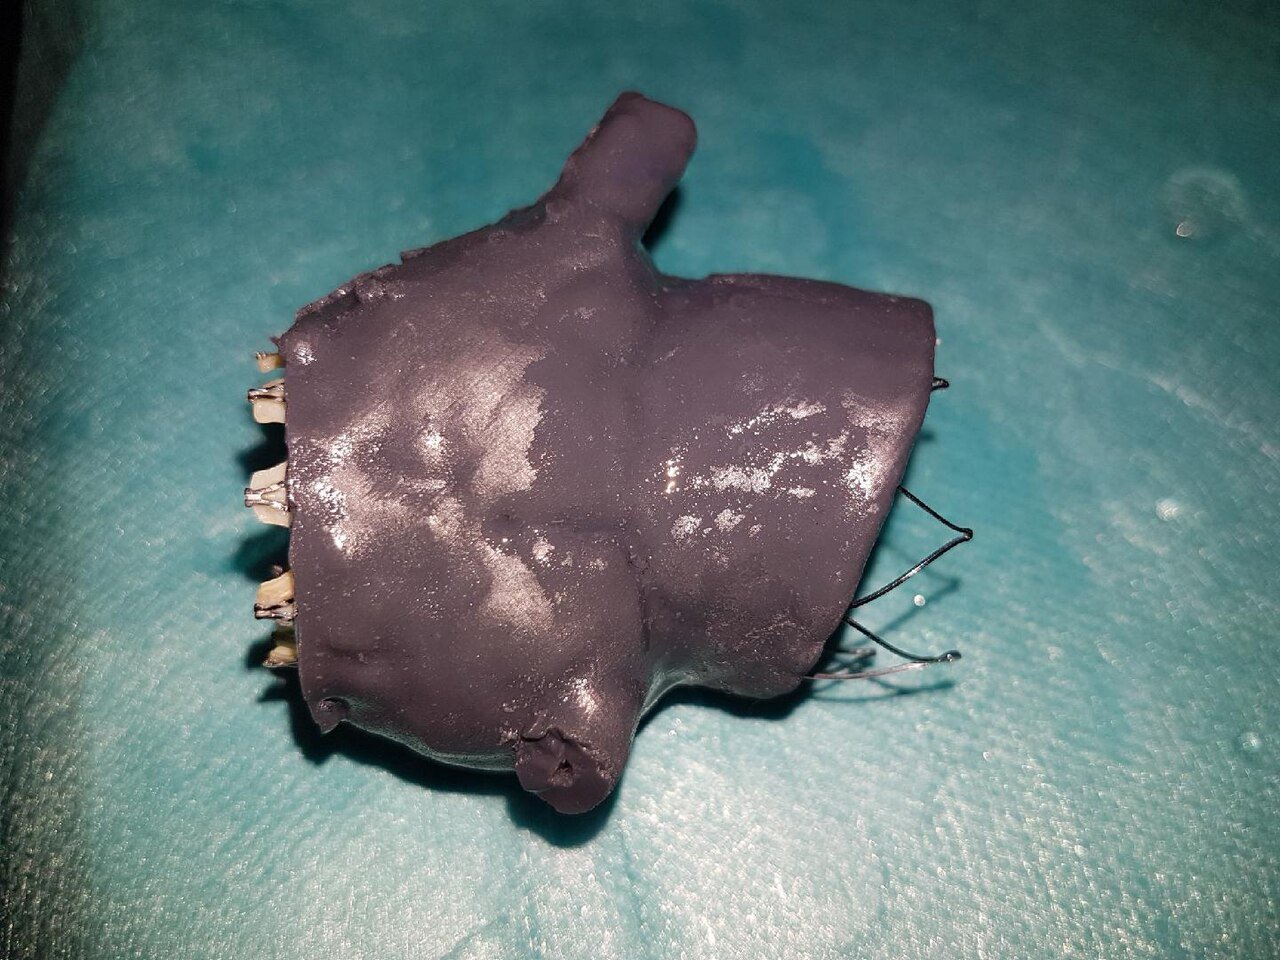
Patientenbilddaten können in eine 3D-Geometrie von Knochen, Gefäßen, Organen, Tumoren oder anderen Strukturen segmentiert werden. Das gedruckte Modell ermöglicht es Chirurgen, komplexe Anatomie vor dem Eingriff physisch zu untersuchen.
Das ist hilfreich, wenn zweidimensionale Aufnahmen räumliche Beziehungen nicht deutlich vermitteln. Bei schwierigen kraniofazialen, orthopädischen, kardialen oder tumorbezogenen Eingriffen können Zugangswege und geometrische Zusammenhänge am physischen Modell intuitiver verständlich werden.
Transparente SLA-Materialien sind nützlich, wenn innere Strukturen sichtbar bleiben sollen. Modelle aus mehreren Materialien oder Farben können verschiedene anatomische Bereiche darstellen.
Der Wert liegt hier nicht zwingend in implantatähnlicher Fertigungspräzision, sondern in Kommunikation und Planung. Ein physisches Modell kann auch Patienten einen Eingriff erklären, Kliniker schulen oder Operationsteams vorbereiten.
Patientenspezifische anatomische Modelle sind eine wichtige Anwendung des medizinischen 3D-Drucks, besonders wenn filigrane Strukturen aus Bilddaten reproduziert werden sollen.
4. Gehäuse und Abdeckungen für Medizinprodukte
Diagnostische und medizinische Elektronik benötigt während der Entwicklung häufig individuelle Gehäuse.
Beispiele sind:
- tragbare Diagnoseinstrumente;
- am Körper getragene Medizinprodukte;
- handgeführte Scanner;
- Überwachungsgeräte;
- Laboranalysatoren;
- chirurgische Robotersysteme;
- Rehabilitationsgeräte.
In frühen Entwicklungsphasen verändert sich die Elektronik häufig. Leiterplattenlayouts verschieben sich, Anschlüsse werden versetzt, Displays ändern ihre Größe, Kühlanforderungen entwickeln sich weiter und Bedienelemente werden überarbeitet.
Spritzgussformen wären in dieser Phase wirtschaftlich wenig sinnvoll.
3D-Druck ermöglicht vollständige Gehäuseprototypen, die sich mit realer Elektronik montieren lassen. Ingenieure prüfen Anschlusszugang, Schraubenpositionen, Wanddicke, Tastengefühl, Batteriewechsel, Kabelführung und Wartungsfreundlichkeit.
SLA ist oft geeignet, wenn feine optische Details oder glatte Oberflächen wichtig sind. SLS und MJF können für robuste Funktionsgehäuse geeigneter sein, da Nylonteile in der Regel zäher sind als übliche Prototypen-Photopolymere.
Nach der Stabilisierung der Konstruktion kann sich das Verfahren ändern. Ein medizinisches Instrument in kleiner Stückzahl bleibt möglicherweise 3D-gedruckt. Ein Produkt mit höherem Jahresvolumen kann später zum Spritzguss oder zur CNC-Bearbeitung wechseln.
5. Laborvorrichtungen, Halter und Prüfausrüstung
Einige der wertvollsten medizinischen 3D-Druck-Anwendungen sind Geräte, die niemals einen Patienten erreichen.
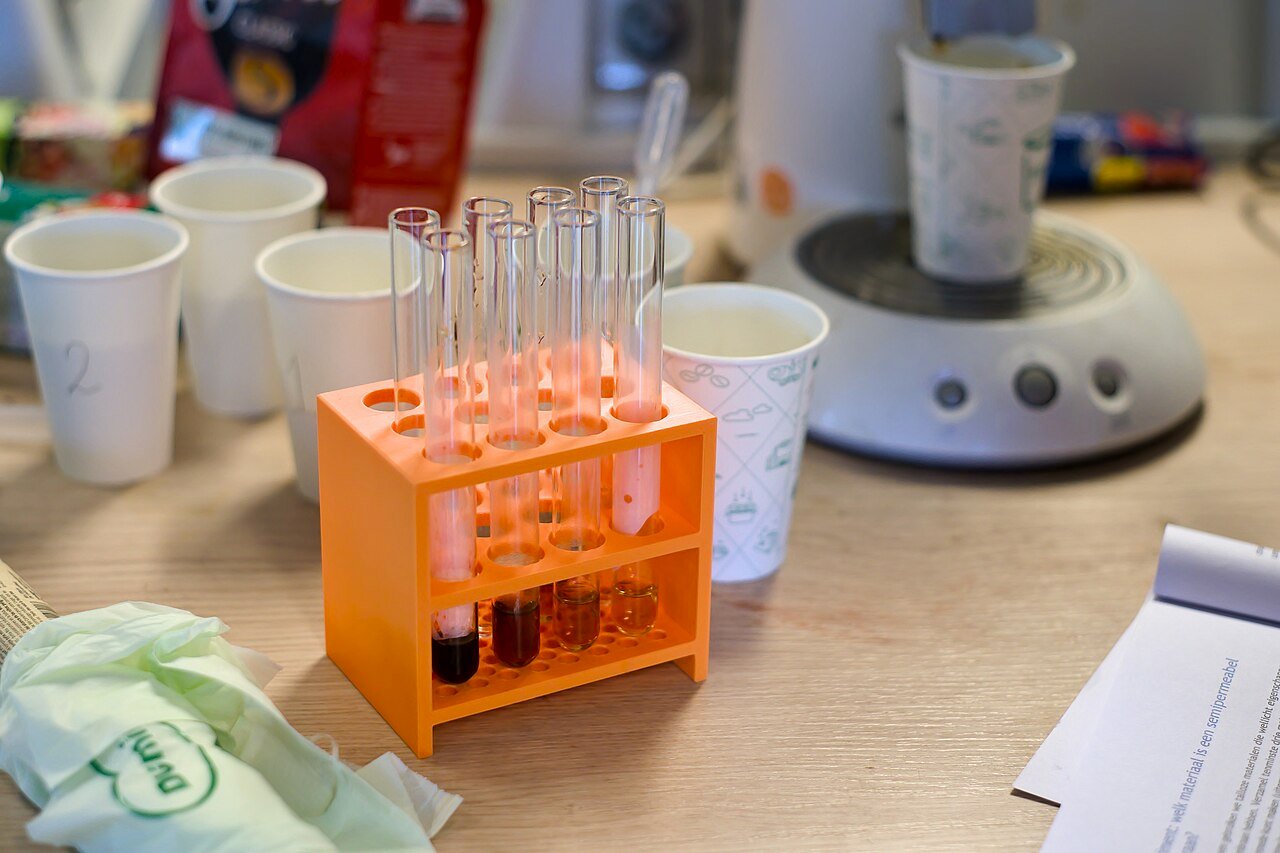
Medizinproduktehersteller, Diagnostiklabore und Forschungsteams benötigen laufend individuelle Vorrichtungen, Halter, Adapter, Prüfmittel, Gestelle und Positionierwerkzeuge.
Diese Teile sind häufig auf einen einzigen Arbeitsablauf zugeschnitten und werden nur in sehr kleinen Mengen gebraucht.
Ein Hersteller diagnostischer Geräte benötigt beispielsweise eine Vorrichtung, die zehn geformte Kartuschen bei einer optischen Prüfung exakt ausrichtet. Ein Labor braucht einen Adapter für Probenröhrchen in einem vorhandenen Gerät. Ein Medizinprodukteunternehmen benötigt eine wiederholgenaue Halterung für Funktionstests eines Gehäuseprototyps.
Konventionelle Zerspanung ist grundsätzlich möglich, kann bei komplexen Formen aber viel Programmier- und Rüstzeit erfordern. Drucken verkürzt häufig die Durchlaufzeit und ermöglicht eine Geometrie, die auf die Aufgabe statt auf einfache Zerspanbarkeit optimiert ist.
Nützliche Konstruktionsmerkmale sind:
- integrierte Beschriftungen;
- Teilenummern;
- Kabelführungskanäle;
- Fingerzugänge;
- Schnappverbindungen zur Fixierung;
- formangepasste Auflageflächen;
- leichte innere Gitterstrukturen.
Verschleißt die Vorrichtung oder ändert sich das Produkt, kann die CAD-Datei angepasst und eine neue Version gedruckt werden.
6. Positionierhilfen und individuelle Krankenhausausrüstung
Im Gesundheitswesen werden viele Hilfsmittel verwendet, die weder Implantate noch regulierte Instrumente im herkömmlichen Sinn sind.
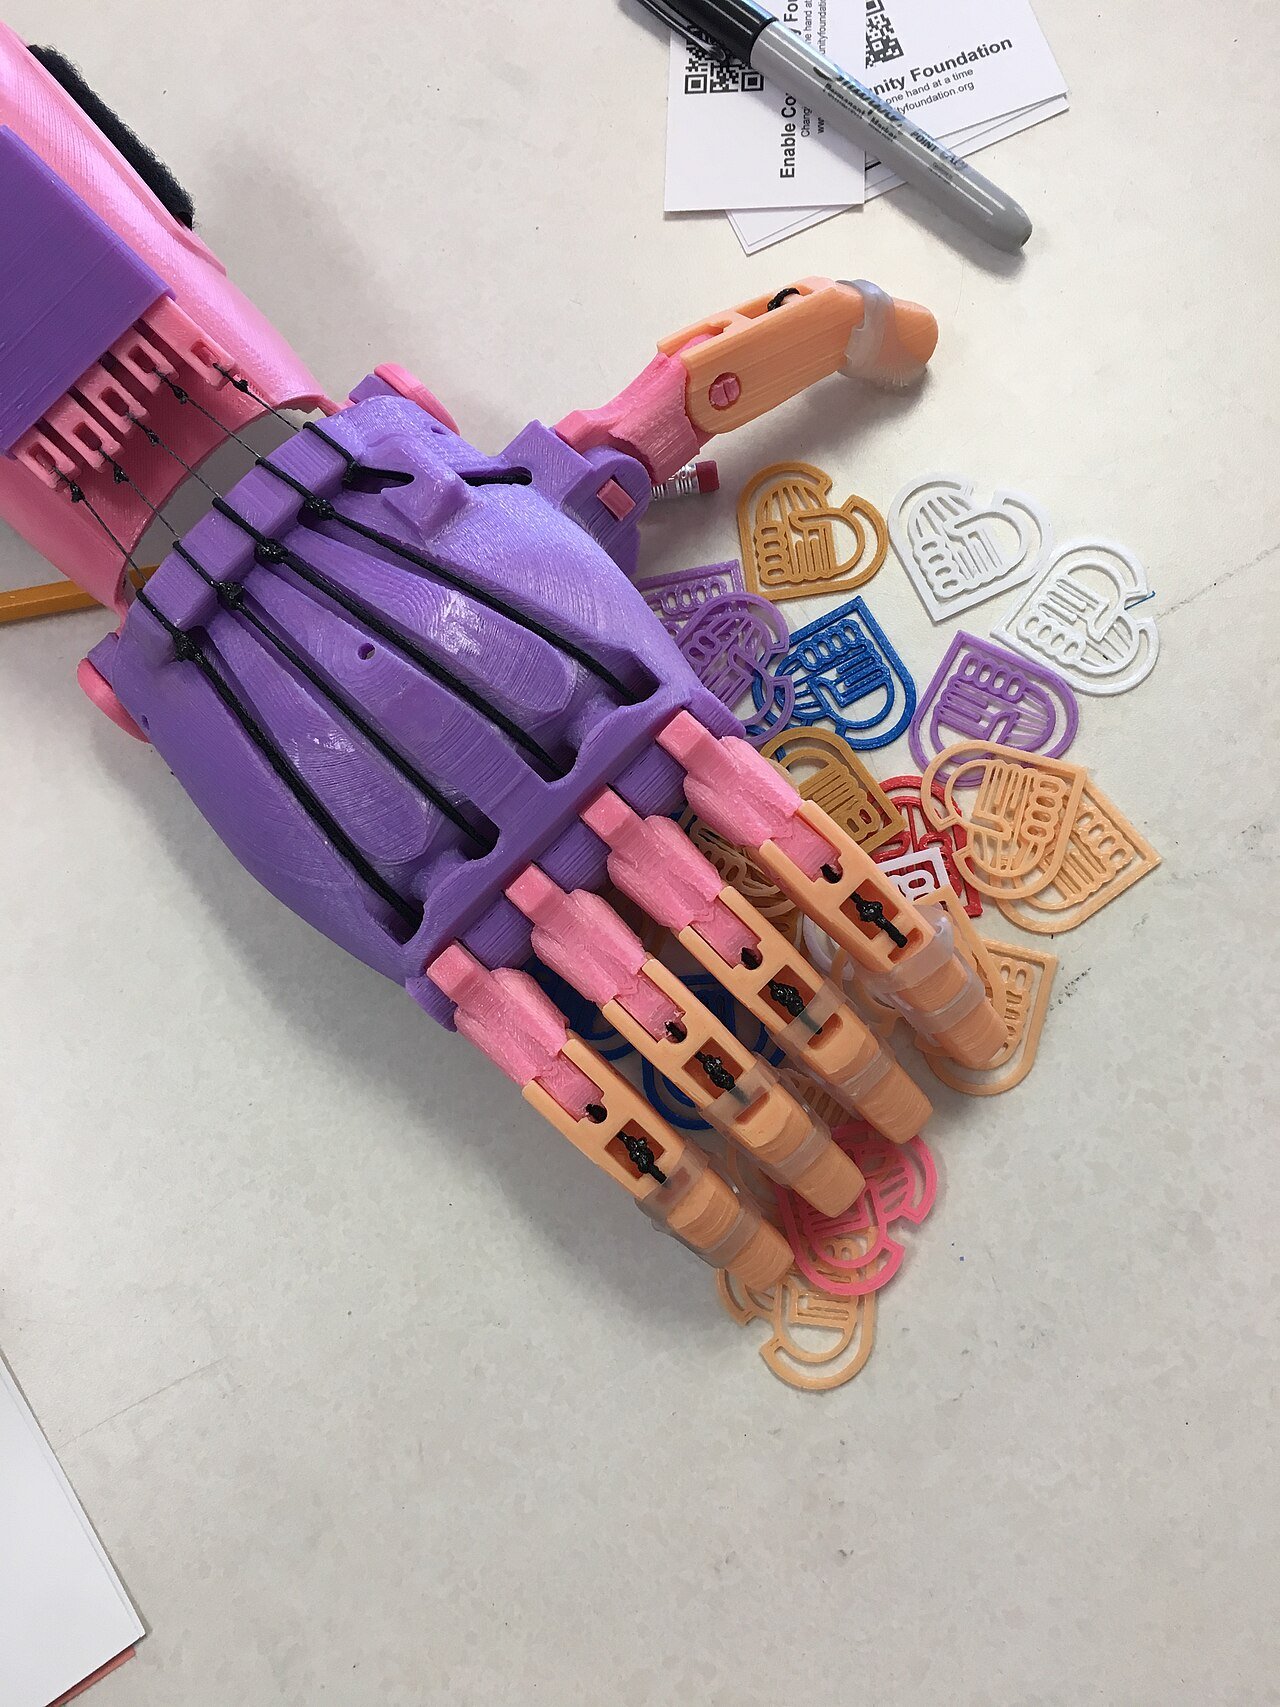
Individuelle Positionierhilfen, Gerätehalterungen, Schutzabdeckungen, Ordnungssysteme, Halter und Adapter können bei kleinen Stückzahlen von additiver Fertigung profitieren.
Eine Rehabilitationsklinik setzt beispielsweise einen bestimmten Sensor zur Erfassung von Patientenbewegungen ein. Der Sensor ist vielleicht nicht zur Befestigung an den vorhandenen Geräten konstruiert. Statt das Seriengerät zu verändern, verbindet ein individuell gedruckter Halter beide Systeme.
Ebenso kann die Krankenhaus-Technikabteilung einen speziellen Schlauchhalter, eine Positioniervorrichtung für Bildgebungszubehör oder ein Schutzgehäuse für eine empfindliche Komponente benötigen.
Bei solchen Teilen bietet herkömmliche Massenproduktion wenig Vorteil. Eine Konstruktion wird möglicherweise nur in einer Einrichtung, für ein Gerätemodell oder für einen bestimmten klinischen Ablauf benötigt.
Die technische Herausforderung besteht darin, Material und Konstruktion auf die Umgebung abzustimmen. Reinigungschemikalien, wiederholte Handhabung, mechanische Lasten, Wärme, UV-Einwirkung und Sterilisationsverfahren beeinflussen die Materialwahl.
7. Medizinische Ausbildungs- und Simulationshilfen
Die medizinische Ausbildung verlangt, Eingriffe vor der Anwendung am Patienten zu üben. 3D-Druck kann patientenspezifische oder repräsentative anatomische Strukturen für Simulation und Lehre erzeugen.
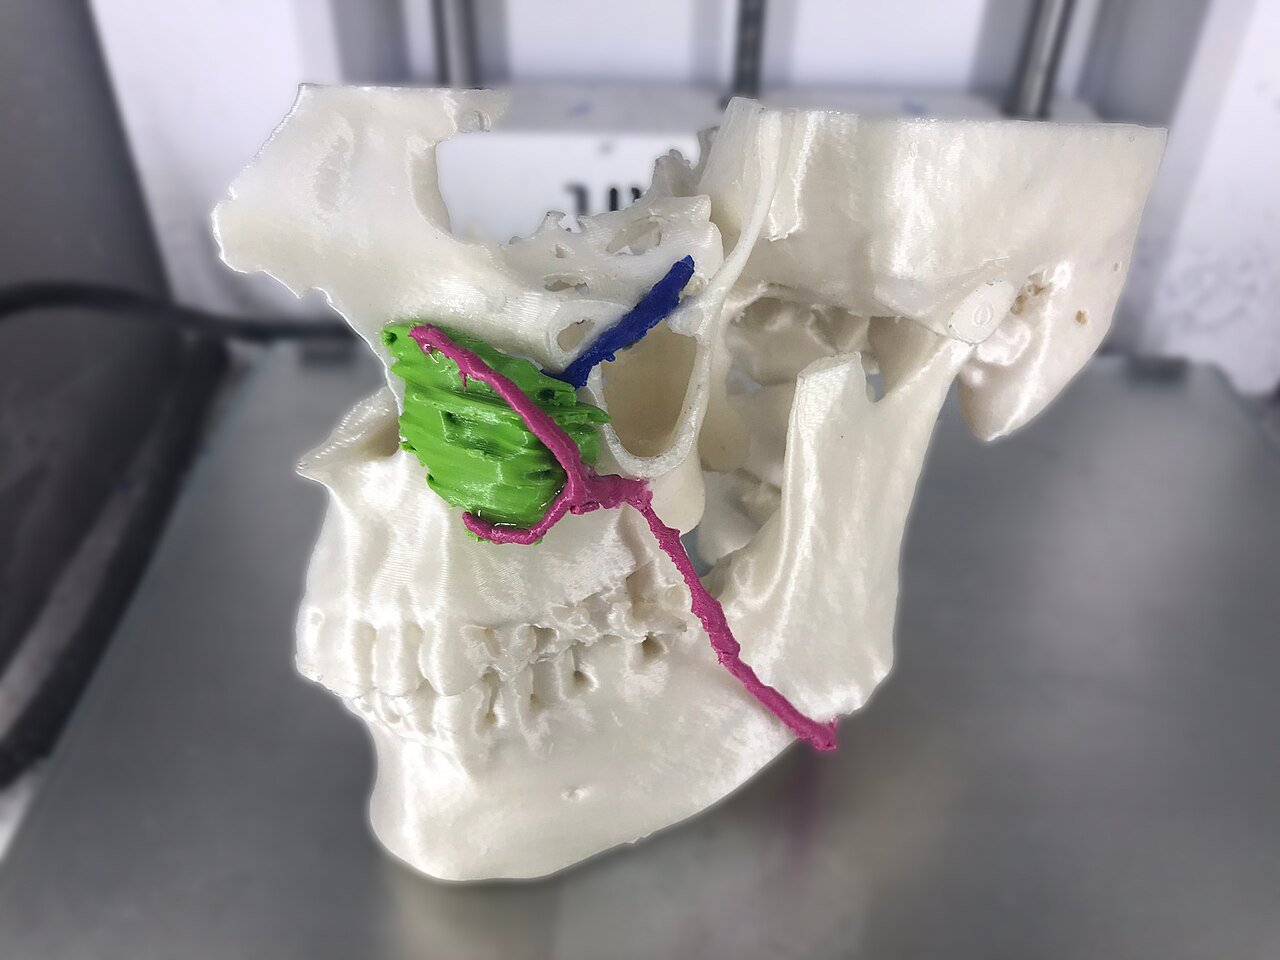
Starre Knochenmodelle sind vergleichsweise einfach. Anspruchsvollere Anwendungen kombinieren flexible Druckmaterialien, Silikonguss oder mehrere Fertigungsverfahren, um Weichgewebe nachzubilden.
Ein Trainingsmodell kann auch bewusst konstruierte Erkrankungsbilder enthalten. Statt normale Anatomie wiederzugeben, können Beispiele für Brüche, Fehlbildungen, Tumoren oder ungewöhnliche anatomische Situationen entstehen.
So lässt sich ein Trainingsszenario für mehrere Lernende oder Einrichtungen wiederholen.
Simulationsausrüstung unterliegt nicht immer demselben regulatorischen Weg wie ein klinisches Produkt. Je nach Lernziel bleiben jedoch realistische Abmessungen, taktiles Verhalten und Haltbarkeit wichtig.
8. Prototypen für Fluidführung und Diagnostikgeräte
Diagnostische Medizinprodukte enthalten häufig Kanäle, Verteiler, Reservoirs, Anschlüsse und Geometrien zur Fluidführung.
Einige davon sind konventionell schwer zu prototypisieren, weil innere Kanäle für Schneidwerkzeuge unzugänglich sein können.
Additive Fertigung kann komplexe innere Durchgänge direkt aufbauen.
Ein Prototyp einer diagnostischen Fluidkartusche kann beispielsweise mehrere Kanäle zwischen Probenkammern und Reagenzanschlüssen enthalten. SLA erzeugt detaillierte Geometrien, mit denen Ingenieure die Fluidführung vor der Investition in Spritzgusswerkzeuge prüfen können.
Gedruckte Innenkanäle bringen eigene Herausforderungen mit. Ungehärtetes Harz, Pulver oder Stützmaterial muss aus der Geometrie entfernbar sein. Die innere Rauheit kann das Strömungsverhalten beeinflussen. Auch Maßtoleranzen können mit Kanalausrichtung und Druckverfahren variieren.
Für äußerst präzise mikrofluidische Geräte werden später eventuell zusätzliche Verfahren nötig. In frühen Entwicklungsphasen bleibt 3D-Druck wertvoll, weil Konstruktionsänderungen schnell bewertet werden können.
Gängige 3D-Druckverfahren für medizinische Werkzeuge
Ein einziges „medizinisches 3D-Druckverfahren“ gibt es nicht. Additive Technologien unterscheiden sich bei Materialeigenschaften, Toleranzen, Oberflächen und Wirtschaftlichkeit.
| Verfahren | Typische Materialien | Medizinische Anwendungen | Stärken | Einschränkungen |
|---|---|---|---|---|
| SLA | Photopolymerharze, transparente Harzsysteme | Anatomische Modelle, detaillierte Prototypen, Schablonen, Fluidprototypen | Feine Details und glatte Oberfläche | Eigenschaften und Sterilisierbarkeit stark harzabhängig |
| SLS | Nylon, TPU | Funktionsvorrichtungen, Gehäuse, robuste Prototypen, Positionierhilfen | Robuste Geometrien, meist keine Stützstrukturen | Körnigere Oberfläche, mäßige Maßschwankungen |
| MJF | Nylon | Funktionsgehäuse, Produktionsvorrichtungen, Kleinseriengeräte | Gute Wiederholbarkeit und Produktivität | Kleinere Materialauswahl als beim herkömmlichen Formen |
| Metall-Pulverbettfusion / DMLS | Titan, Edelstahl, Kobalt-Chrom | Chirurgische Instrumente, Spezialwerkzeuge, Implantate, hochfeste Komponenten | Komplexe Metallgeometrien und hohe Festigkeit | Höhere Kosten, Nachbearbeitung und Validierung |
Die Auswahl sollte bei der Anwendung beginnen, nicht bei der Maschine.
Ein anatomisches Demonstrationsmodell priorisiert möglicherweise sichtbare Details. Eine Operationsschablone erfordert Passung und Sterilisationsverträglichkeit. Ein wiederverwendbares Instrument braucht gegebenenfalls Festigkeit, Korrosionsbeständigkeit, Ermüdungsfestigkeit und Beständigkeit gegen wiederholte Sterilisation.
Selbst zwei Komponenten desselben Medizinprodukts können deshalb unterschiedliche optimale Fertigungsverfahren haben.
Materialauswahl für 3D-gedruckte medizinische Geräte
Die Materialwahl gehört zu den wichtigsten Entscheidungen der medizinischen additiven Fertigung.
Die Frage, welche Materialien „medizinische Qualität“ haben, ist zu allgemein. Ein Material für ein Diagnosegehäuse ohne Patientenkontakt ist möglicherweise nicht für eine Operationsschablone oder ein Implantat geeignet.
Zu den tatsächlichen Anforderungen können gehören:
- mechanische Festigkeit;
- Schlagzähigkeit;
- Chemikalienbeständigkeit;
- Sterilisationsbeständigkeit;
- Haut- oder Gewebekontakt;
- Maßstabilität;
- Transparenz;
- Flexibilität;
- Verschleißfestigkeit.
Nylon
Nylon ist bei SLS und MJF verbreitet, weil es relativ gute Festigkeit mit komplexen Geometrien verbindet. Es eignet sich für Vorrichtungen, Gehäuse, Positionierhilfen, Halter und Funktionsprototypen.
Es kann jedoch Feuchtigkeit aufnehmen und passt nicht zu jedem Sterilisationsverfahren oder klinischen Einsatz.
Photopolymerharze
SLA-Harze ermöglichen ausgezeichnete Details und glattere Oberflächen als viele Polymer-Pulverbettverfahren. Transparente Harze machen innere Fluidwege oder optische Geometrien sichtbar.
Die Formulierungen unterscheiden sich stark in ihren mechanischen und biologischen Eigenschaften. Ein allgemeines Prototypenharz darf nicht allein deshalb als für Patientenkontakt geeignet gelten, weil es in einem medizinischen Entwicklungsprojekt gedruckt wurde.
Edelstahl
Edelstahl eignet sich für langlebige Werkzeuge und Instrumentenkomponenten, bei denen Korrosionsbeständigkeit und Festigkeit wichtig sind. Kritische Schnittstellen metallgedruckter Teile können anschließend CNC-Bearbeitung oder Schleifen erfordern.
Titan
Titanlegierungen sind wegen ihres Festigkeits-Gewichts-Verhältnisses, ihrer Korrosionsbeständigkeit und ihres etablierten Einsatzes in Medizinprodukten attraktiv.
Metalladditive Fertigung ermöglicht zudem poröse Strukturen oder Gitter, die konventionell schwer herzustellen sind. Sie sind besonders in der Implantatentwicklung wichtig. Die Implantatfertigung erfordert jedoch deutlich umfangreichere regulatorische, materialbezogene, Validierungs- und Prozesskontrollen als gewöhnliche medizinische Hilfsmittel.
Zu den Materialoptionen medizinischer additiver Anwendungen zählen Nylon, silikonbezogene Systeme, Edelstahl, Titan und weitere Werkstoffe, abhängig vom jeweiligen Verfahren und Projekt.
Sterilisation ist eine Material- und Prozessfrage
Die Druckbarkeit einer Komponente bedeutet nicht, dass sie eine Sterilisation übersteht.
Gesundheitsprodukte können unter anderem folgenden Verfahren ausgesetzt sein:
- Dampfsterilisation im Autoklaven;
- Ethylenoxid (EtO);
- Gammastrahlung;
- Elektronenbestrahlung;
- chemische Desinfektion.
Jedes Verfahren belastet das Material thermisch, chemisch oder durch Strahlung unterschiedlich.
Ein bei Raumtemperatur leistungsfähiges Polymer kann bei wiederholtem Autoklavieren erweichen oder sich verformen. Ein anderes Harz kann nach Bestrahlung verspröden oder seine Farbe ändern. Auch die Geometrie beeinflusst die Aufbereitung: Enge Durchgänge oder eingeschlossene Volumen sind eventuell schwer zu reinigen oder gleichmäßig zu erreichen.
Das ist besonders bei wiederverwendbaren Instrumenten wichtig.
Das Team sollte das vorgesehene Sterilisationsverfahren daher vor der Wahl von Druckverfahren und Material festlegen, statt erst ein fertiges Design zu drucken und anschließend die Verträglichkeit zu untersuchen.
Die Sterilisationsverträglichkeit unterscheidet sich nach Material und Prozess. Nicht jeder druckbare Werkstoff eignet sich für jede medizinische Umgebung.
Biokompatibilität hängt vom vorgesehenen Einsatz ab
Auch bei Biokompatibilität können Vereinfachungen problematisch sein.
Ein Werkstoff wird nicht allgemein „biokompatibel“, nur weil er einen biologischen Test bestanden hat.
Die Anforderungen hängen davon ab, wie, wo und wie lange das Produkt den Körper berührt. Ein Teil mit vorübergehendem Hautkontakt hat völlig andere Anforderungen als ein langfristiges Implantat.
Auch der Herstellungsprozess zählt. Additive Teile können Rückstände von Harz, Pulver, Reinigungsmitteln, Stützentfernung oder Nachbearbeitung enthalten. Das fertige Produkt muss deshalb in seinem endgültigen Herstellungszustand bewertet werden.
Deshalb benötigt medizinische additive Fertigung eine engere Prozesskontrolle als gewöhnliche Anschauungsprototypen.
Die FDA-Leitlinie berücksichtigt Materialkontrollen, Druckprozesse, Nachbearbeitung und Prüfungen am fertigen Produkt ausdrücklich als Bestandteile der additiven Herstellung von Medizinprodukten.
Genauigkeit und Oberflächengüte müssen weiterhin geplant werden
Die Aussage, 3D-Druck könne „jede Geometrie“ erzeugen, ist irreführend.
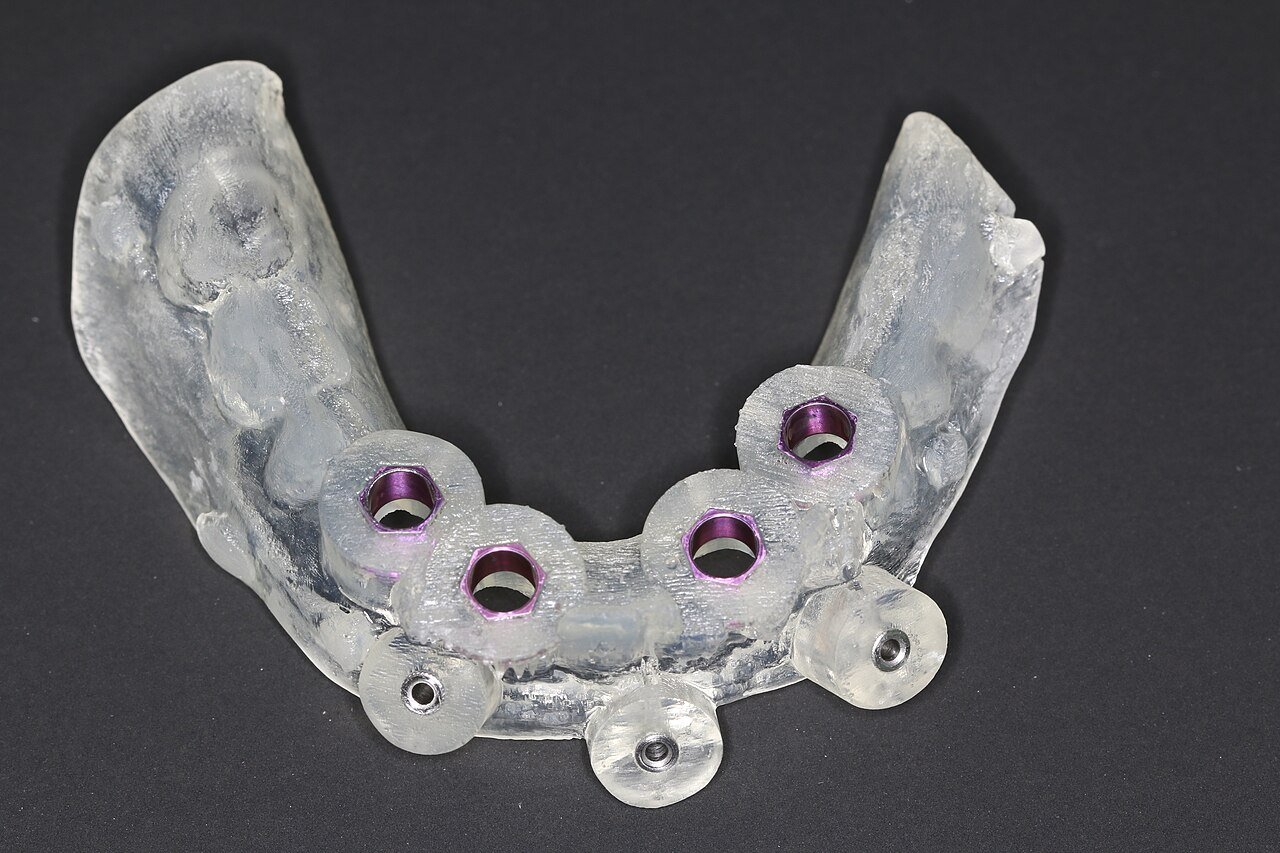
Additive Fertigung beseitigt viele geometrische Einschränkungen, doch jedes Verfahren hat Maßgrenzen.
Bohrungsdurchmesser, Wanddicke, Bauorientierung, Stützstrukturen, Wärmeverzug, Schichtdicke, Nachhärtung und Nachbearbeitung beeinflussen die Endgeometrie.
Bei einer patientenspezifischen Bohrschablone kann die äußere Form komplex, aber vergleichsweise unkritisch sein. Die Position der Führungshülse beeinflusst dagegen die chirurgische Genauigkeit. Sie benötigt deshalb engere Prozess- und Prüfkontrolle als die übrige gedruckte Oberfläche.
Eine Lösung ist hybride Fertigung.
Die Gesamtgeometrie wird gedruckt, während kritische Bohrungen, Lagerflächen, Positionierflächen oder Gewinde anschließend CNC-bearbeitet werden.
So werden additive Verfahren dort eingesetzt, wo geometrische Freiheit wichtig ist, und Zerspanung dort, wo engere Toleranzen benötigt werden.
3D-Druck und CNC-Bearbeitung für medizinische Komponenten
Beide Technologien werden häufig als Wettbewerber beschrieben, ergänzen sich in der medizinischen Fertigung jedoch oft.
| Anforderung | 3D-Druck | CNC-Bearbeitung |
|---|---|---|
| Patientenspezifische Geometrie | Sehr gut | Möglich, bei komplexen Formen eventuell weniger wirtschaftlich |
| Komplexe innere Kanäle | Sehr gut | Durch Werkzeugzugang begrenzt |
| Schnelle Konstruktionsiteration | Sehr gut | Sehr gut |
| Enge Bearbeitungstoleranzen | Je nach Verfahren mäßig bis gut | Sehr gut |
| Präzisionsbohrungen und Passungen | Bei engen Toleranzen meist Nachbearbeitung nötig | Sehr gut |
| Metalloberflächengüte | Oft zusätzliche Endbearbeitung erforderlich | Direkt nach Bearbeitung meist besser |
| Kleine Mengen komplexer Teile | Sehr gut | Sehr gut |
| Einfache prismatische Teile | Teilweise unnötig | Meist effizient |
| Sehr hohe Wiederholbarkeit an Präzisionsmerkmalen | Prozessabhängig | Hoch |
| Integrierte Gitterstrukturen | Sehr gut | Meist unpraktikabel |
Ein chirurgisches Titaninstrument kann beispielsweise einen komplexen, leichten Druckkörper mit CNC-bearbeiteten Gelenkbohrungen kombinieren. Ein Diagnosegehäuse wird während der Entwicklung gedruckt und bei höherem Jahresvolumen später spritzgegossen. Eine vollständig gedruckte Operationsschablone kann eine separat gefertigte Präzisions-Bohrhülse aus Metall verwenden.
Die optimale Fertigung wird daher Merkmal für Merkmal bestimmt, statt für das gesamte Produkt auf einer einzigen Technologie zu bestehen.
3D-Druck und Spritzguss in der medizinischen Produktion
Mit steigenden Stückzahlen wird Spritzguss attraktiver.
Ein gedrucktes Medizinproduktgehäuse kann für zwanzig Prototypen oder einige hundert Spezialgeräte ideal sein. Werden später Zehntausende identischer Komponenten benötigt, ermöglicht Spritzguss nach dem Werkzeugbau normalerweise deutlich niedrigere Stückkosten und einen gleichmäßigeren Produktionszyklus.
Der Übergang hängt von Größe, Material, Komplexität, Werkzeugkosten, Stückzahl und erwarteter Änderungshäufigkeit ab.
Deshalb ist 3D-Druck während der Entwicklung so wertvoll. Das Team kann die Konstruktion verbessern, ohne teure Formen wiederholt zu ändern.
Sobald Geometrie und Produktanforderungen feststehen, kann auf das Verfahren umgestellt werden, das bei der benötigten Menge die beste Wirtschaftlichkeit und Qualität bietet.
Qualitätskontrolle für 3D-gedruckte medizinische Werkzeuge
Medizinische additive Fertigung benötigt mehr als einen Drucker und eine CAD-Datei.
Bauorientierung, Maschineneinstellungen, Materialcharge, Pulverwiederverwendung, Harzhandhabung, Nachhärtung, Wärmebehandlung, Stützentfernung, Oberflächenbearbeitung, Reinigung und Prüfung beeinflussen das fertige Teil.
Bei Entwicklungsteilen kann die Dokumentation relativ einfach sein. Bei regulierten Serienprodukten können wesentlich strengere Kontrollen erforderlich werden.
Die FDA-Leitlinie behandelt Produktdesign, Softwareabläufe, Materialkontrollen, Druck, Nachbearbeitung, Prozessvalidierung und Endproduktprüfung. Die FDA erkennt außerdem ASTM F3434-20 an. Diese Norm behandelt Installations-, Betriebs- und Leistungsqualifizierung von Laser-Pulverbettanlagen für die Produktionsfertigung.
Aus Fertigungssicht sollte geklärt werden, ob das Projekt Folgendes benötigt:
- Maßprüfung;
- Erstmusterprüfung;
- Materialzertifikate;
- Prüfung der Oberflächenrauheit;
- Baujob-Dokumentation;
- Chargenrückverfolgbarkeit;
- mechanische Prüfungen;
- Reinigungsvalidierung;
- Sterilisationsvalidierung;
- Biokompatibilitätsprüfungen.
Die genauen Anforderungen hängen von Funktion und regulatorischer Einordnung ab.
Wann 3D-Druck nicht die beste Wahl ist
3D-Druck ist leistungsfähig, sollte aber nicht jedem medizinischen Fertigungsprojekt aufgezwungen werden.
Ein einfacher Aluminium-Gerätehalter mit eng tolerierten Bohrpositionen kann einfacher und genauer CNC-gefertigt werden.
Ein Einweg-Kunststoffteil in Millionenstückzahlen spricht normalerweise für Spritzguss.
Präzisionswellen, Lagerschnittstellen, Ventilkomponenten oder Dichtflächen können Zerspanung oder Schleifen benötigen, um Geometrie und Oberfläche zu erreichen.
Ebenso kann ein gedrucktes Polymer die erforderliche Sterilisation nicht überstehen, obwohl die Geometrie einwandfrei druckbar ist.
Gute Fertigungsplanung maximiert deshalb nicht den Anteil gedruckter Komponenten, sondern wählt das Verfahren mit dem geringsten technischen und produktionstechnischen Risiko.
Vom Prototyp zur medizinischen Kleinserie
Die Entwicklung von Medizinprodukten führt selten direkt vom ersten CAD-Modell in die Massenproduktion.
Sie kann Konzeptmodelle, Ergonomieprototypen, Funktionsprototypen, Verifikationsmuster, Komponenten für klinische Bewertungen, Pilotserien und schließlich kommerzielle Fertigung umfassen.
In unterschiedlichen Phasen können unterschiedliche Verfahren sinnvoll sein.
Ein SLA-Modell reicht möglicherweise zur Beurteilung des Aussehens. Eine SLS- oder MJF-Version folgt für Funktionstests. Mechanische Bewertungen können eine metallgedruckte oder CNC-gefertigte Ausführung erfordern. Die Produktion kann später zu Spritzguss, CNC-Bearbeitung, metalladditiver Fertigung oder einer Kombination wechseln.
Das ist besonders für kleine Stückzahlen relevant. Nicht jedes Medizinprodukt erreicht klassische Massenproduktionsmengen. Spezielle chirurgische Ausrüstung, Laborwerkzeuge, Robotik, Forschungsinstrumente und verfahrensspezifische Geräte bleiben möglicherweise über ihre gesamte Lebensdauer Kleinserienprodukte.
Flexible Fertigung unterstützt hier wiederkehrende Produktion, ohne unnötige Werkzeuginvestitionen zu erzwingen.
Wie 6CNC medizinischen 3D-Druck und Präzisionsfertigung unterstützt
Bei 6CNC können Medizinprodukteprojekte mit dem Verfahren bearbeitet werden, das zu Geometrie und Produktionsphase passt, statt jedes Teil auf eine Technologie festzulegen.
3D-Druck unterstützt schnelle Prototypen, komplexe Polymerkomponenten, Vorrichtungen, Gehäuse, Modelle und kleine Stückzahlen. Für engere Toleranzen oder Präzisionsschnittstellen können CNC-Fräsen, CNC-Drehen, 5-Achs-Bearbeitung, Drehfräsen, Schleifen oder Drahterodieren in den Fertigungsweg integriert werden.
Eine medizinische Roboterkomponente kann beispielsweise eine gedruckte Abdeckung mit präzise bearbeiteten Aluminiumstrukturteilen kombinieren. Eine metalladditive Komponente benötigt eventuell CNC-Endbearbeitung an Positionierflächen und Bohrungen. Ein Diagnoseprototyp beginnt als Druckgehäuse und wechselt später zum Spritzguss.
Diese Kombination ist besonders vom Prototyp bis zur Kleinserie sinnvoll, wenn Konstruktion, Menge und Fertigungsanforderungen sich noch verändern.
Die Qualitätsplanung kann je nach Projekt Maßprüfung, Koordinatenmessung, optische Messung, Materialprüfung, Erstmusterprüfung, Rückverfolgbarkeit und zusätzliche Dokumentation umfassen.
Abschließende Gedanken
3D-Druck ist im Gesundheitswesen wertvoll, weil komplexe Geometrien, kleine Mengen, häufige Änderungen und patientenspezifische Anforderungen den Stärken additiver Fertigung entsprechen.
Operationsschablonen, Instrumentenprototypen, anatomische Modelle, Diagnosegehäuse, Laborvorrichtungen, Positionierhilfen und Spezialausrüstung profitieren von schnelleren Iterationen und geringerem Werkzeugbedarf.
Medizinischer 3D-Druck ist jedoch keine Abkürzung an normaler Fertigungsplanung vorbei. Materialeignung, Genauigkeit, Sterilisation, Biokompatibilität, Oberfläche, Nachbearbeitung, Prüfung und regulatorische Anforderungen müssen entsprechend der Zweckbestimmung berücksichtigt werden.
Bei vielen erfolgreichen Medizinprodukten ist die Lösung nicht ausschließlich additiv. 3D-Druck, CNC-Bearbeitung, Präzisionsfinish und Spritzguss übernehmen unterschiedliche Aufgaben auf dem Weg von der frühen Entwicklung zur validierten Kleinserie oder Serienfertigung.
Entwickeln Sie medizinische Werkzeuge, Diagnoseausrüstung, chirurgische Geräte, Laborkomponenten oder andere Gesundheitsprodukte, unterstützt 6CNC Prototypen und Kleinserien mit 3D-Druck, CNC-Bearbeitung und ergänzenden Präzisionsverfahren.
Senden Sie Ihre CAD-Dateien, technischen Zeichnungen, Materialanforderungen und erwarteten Stückzahlen für eine Fertigungsprüfung und ein Angebot.
Häufig gestellte Fragen
Welche medizinischen Werkzeuge lassen sich 3D-drucken?
Typische Beispiele sind Operationsschablonen, anatomische Modelle, Instrumentenprototypen, Diagnosegehäuse, Laborvorrichtungen, Positionierhilfen, Probenhalter, individuelle Adapter und bestimmte spezielle Metallinstrumente.
Welches 3D-Druckverfahren ist für medizinische Werkzeuge am besten?
Das hängt von der Anwendung ab. SLA eignet sich für detaillierte Modelle und glatte Prototypen, SLS und MJF für robuste Nylonteile. Metall-Pulverbettfusion ermöglicht Komponenten aus Titan, Edelstahl oder Kobalt-Chrom.
Lassen sich 3D-gedruckte medizinische Werkzeuge sterilisieren?
Teilweise. Die Verträglichkeit hängt von genauem Material, Druckverfahren, Geometrie, Nachbearbeitung und Sterilisationsmethode ab. Autoklav, EtO, Gamma- und andere Verfahren wirken unterschiedlich auf Werkstoffe.
Sind alle Materialien für medizinischen 3D-Druck biokompatibel?
Nein. Biokompatibilität hängt von Material, Herstellung, endgültigem Oberflächenzustand sowie Art und Dauer des Patientenkontakts ab. Ein allgemeines Druckmaterial darf nicht automatisch als klinisch geeignet gelten.
Sind Druckteile genau genug für Operationsschablonen?
Sie können es sein, wenn Prozess, Material, Konstruktion, Nachbearbeitung und Prüfung die erforderliche Genauigkeit erreichen. Kritische Merkmale können gezielte Maßprüfungen oder bearbeitete Komponenten wie Bohrhülsen benötigen.
Warum 3D-Druck statt CNC-Bearbeitung für medizinische Teile?
3D-Druck ist besonders für komplexe Innengeometrien, patientenspezifische Designs, schnelle Änderungen und kleine Mengen geeignet. CNC-Bearbeitung ist meist stärker bei engen Toleranzen, Präzisionspassungen, bearbeiteten Oberflächen und konventionellen Metallteilen.
Können CNC-Bearbeitung und 3D-Druck kombiniert werden?
Ja. Hybride Fertigung ist verbreitet. Komplexe Geometrie kann gedruckt und an kritischen Bohrungen, Montageflächen, Dichtflächen oder anderen eng tolerierten Merkmalen anschließend CNC-bearbeitet werden.
Eignet sich 3D-Druck für medizinische Massenprodukte?
Manchmal, aber nicht immer. Seine Stärken liegen bei individuellen, komplexen oder kleinen Serien. Für große Mengen identischer Kunststoffteile ist Spritzguss nach dem Werkzeugbau häufig wirtschaftlicher.
Welche Angaben werden für ein Angebot benötigt?
Übermitteln Sie 3D-CAD-Modell, gegebenenfalls Zeichnung, Materialwunsch, Stückzahl, Maß- und Oberflächenanforderungen, Zweckbestimmung, Sterilisationsanforderungen sowie benötigte Prüfungen oder Dokumentation.


