
El fresado es uno de los procesos de mecanizado más versátiles de la fabricación moderna, pero «fresado» no describe un único método de corte. La forma en que la fresa se aproxima a la pieza, la zona de la herramienta que corta, su grado de contacto y la posición de la pieza pueden cambiar por completo el comportamiento de la operación.
Una fresa frontal grande que retira material de una placa de utillaje de acero trabaja de forma muy distinta a una fresa de mango pequeña que acaba una cavidad profunda de aluminio. Ambas son operaciones de fresado, pero las fuerzas de corte, la evacuación de viruta, la geometría alcanzable, la flexión de la herramienta, el acabado superficial y la productividad pueden ser muy diferentes.
Por eso, comprender los distintos tipos de fresado sirve para algo más que conocer la terminología. Permite a diseñadores, operarios e ingenieros de fabricación elegir un proceso adecuado para la geometría de la pieza, la tolerancia requerida, el material y la capacidad de la máquina disponible.
Esta guía explica 11 operaciones habituales de fresado, cómo funciona cada método, dónde se utiliza y qué diferencias prácticas importan al producir piezas mecanizadas CNC de precisión.
¿Qué es una operación de fresado?
Una operación de fresado elimina material mediante una herramienta de corte giratoria mientras la pieza, la herramienta o ambas se desplazan por ejes controlados. A diferencia del torneado, donde la pieza gira continuamente contra una herramienta de corte estacionaria, el fresado suele trabajar con un corte interrumpido. Cada diente entra en el material, forma una viruta y sale antes de que actúe el siguiente filo.
Este contacto interrumpido hace que el fresado sea muy flexible, pero también vuelve el corte sensible a la geometría de la herramienta, su contacto con el material, la velocidad del husillo, el avance, la sujeción y la rigidez de la pieza. Una fresa que trabaja suavemente sobre una superficie abierta puede comportarse de otra manera al entrar en una esquina o quedar rodeada de material dentro de una ranura.
Los centros de mecanizado CNC modernos pueden realizar muchas operaciones de fresado sin cambiar de máquina. La diferencia suele estar en la fresa, la trayectoria, la orientación y el tipo de elemento que se fabrica.
1. Fresado frontal
El fresado frontal se utiliza principalmente para producir superficies planas. El eje de la herramienta se coloca aproximadamente perpendicular a la superficie mecanizada, y la mayor parte del corte se realiza mediante plaquitas o filos situados en la cara y la periferia de la fresa.
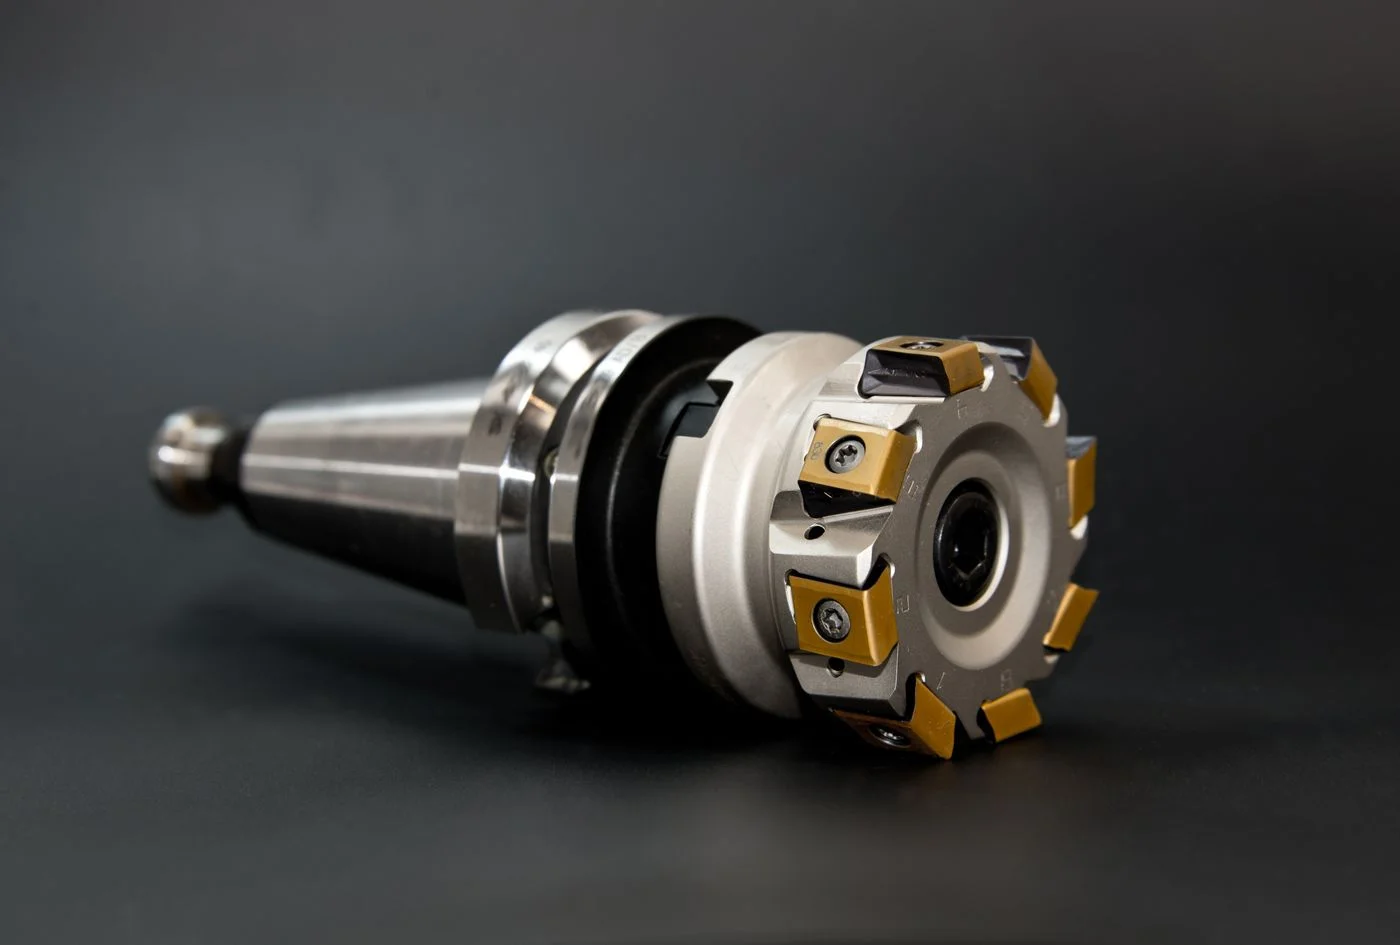
Un ejemplo habitual es mecanizar la cara superior de una placa de utillaje de aluminio antes de realizar agujeros, cavidades y otros elementos. La superficie planeada puede establecer la primera referencia fiable para las operaciones posteriores. Las placas grandes de utillaje de acero, las bases de máquinas, las placas de moldes y los componentes estructurales también suelen fresarse frontalmente para crear una superficie plana de referencia.
Las fresas frontales suelen tener un diámetro mucho mayor que las fresas de mango convencionales. Esto permite cubrir una zona amplia con menos pasadas, lo que puede mejorar la productividad y la uniformidad del acabado en superficies planas grandes. Por ejemplo, una fresa frontal de 50 o 63 mm puede mecanizar una placa mucho más eficazmente que una fresa de mango de 10 mm recorriendo repetidamente la misma zona.
La operación resulta especialmente eficaz cuando la pieza y el utillaje son rígidos. Las placas delgadas se comportan de otra manera: la carga de corte descendente y las fuerzas de sujeción pueden deformarlas. En estos casos pueden ser necesarias pasadas más ligeras u otra sujeción para evitar mecanizar una superficie plana con la pieza sometida a tensión y que después se deforme al soltarla.
Aplicaciones habituales del fresado frontal
El fresado frontal se utiliza habitualmente para:
- placas de utillaje;
- bases de moldes;
- componentes de máquinas;
- superficies grandes de montaje;
- caras de referencia de carcasas;
- placas de acero y aluminio;
- preparación del material en bruto antes del mecanizado de precisión.
Normalmente se elige cuando el objetivo principal es la planitud, la preparación superficial o la eliminación eficiente de material en una superficie amplia.
2. Fresado con fresa de mango
El fresado con fresa de mango es probablemente la operación más versátil del mecanizado CNC. Una fresa de mango puede cortar con sus filos periféricos y, según su diseño, también con su cara frontal. Esto permite que una sola herramienta produzca cavidades, contornos, hombros, ranuras, escalones y muchos otros elementos.
Pensemos en una caja electrónica de aluminio. El operario puede utilizar una fresa de mango para desbastar la cavidad interior, acabar el perfil exterior, mecanizar aberturas para conectores y producir hombros internos. El mismo tipo general de herramienta realiza varias operaciones cambiando simplemente la trayectoria y el grado de contacto.
La longitud de la herramienta influye mucho en el rendimiento. Una fresa corta de metal duro que mecaniza una cavidad poco profunda es relativamente rígida y suele admitir avances elevados. Si una herramienta del mismo diámetro debe alcanzar una zona profunda de una carcasa, el mayor voladizo aumenta la posibilidad de vibración y flexión.
Esto es especialmente importante al mecanizar acero inoxidable, titanio u otros materiales que generan mayores fuerzas de corte. La fresa puede alcanzar la geometría, pero un voladizo excesivo puede causar conicidad en las paredes, marcas de vibración, falta de precisión dimensional o desgaste prematuro.
Por este motivo, los operarios experimentados suelen utilizar la fresa más corta posible para cada zona de la pieza, en vez de elegir una única herramienta larga capaz de llegar a todos los elementos.
3. Fresado de ranuras
El fresado de ranuras crea canales estrechos, acanaladuras y ranuras desplazando la fresa por el material mientras una parte importante de su diámetro permanece en contacto.
Algunos ejemplos son chaveteros, ranuras de posicionamiento, canales guía, preparación de ranuras en T y ranuras de alivio en componentes de máquinas.
Aunque parece sencillo, puede generar condiciones de corte exigentes. Cuando una fresa de mango corta una ranura de su propio diámetro, ambos lados permanecen en contacto simultáneamente. Además, las virutas tienen menos espacio para salir que en el fresado de un lateral abierto.
Esto aumenta la carga de corte y el calor.
Imaginemos una fresa de 6 mm realizando una ranura de 20 mm de profundidad en aluminio. A poca profundidad, la operación puede ser estable. Al profundizar, las virutas pueden permanecer dentro del canal y volver a cortarse. Entonces pueden comenzar a adherirse al filo, aumentando la carga y dañando las paredes de la ranura.
En acero inoxidable el problema puede ser distinto. La acumulación de calor y el aumento de la resistencia al corte pueden acelerar el desgaste o provocar flexión de la herramienta.
Por ello, las ranuras profundas suelen mecanizarse mediante varias pasadas axiales en lugar de un único corte agresivo. La evacuación de viruta, el suministro de refrigerante, la geometría de las hélices y la rigidez de la herramienta adquieren mayor importancia a medida que la ranura se hace más profunda y estrecha.
4. Fresado lateral
El fresado lateral utiliza los filos periféricos de la fresa para mecanizar paredes verticales, hombros y superficies laterales. El eje de la herramienta suele ser paralelo a la superficie producida.
Es habitual al acabar la pared exterior de una carcasa, mecanizar un hombro en un soporte o producir caras laterales paralelas con precisión.
Uno de sus principales retos es la flexión de la herramienta. Cuando las fuerzas de corte actúan lateralmente, la fresa puede doblarse ligeramente y alejarse de la pieza. Incluso una herramienta rígida de metal duro se flexiona si la carga es suficiente.
Esto se nota especialmente al mecanizar paredes altas.
Supongamos que una carcasa robótica tiene una pared de aluminio de 40 mm de altura con poco material de apoyo detrás. Durante una pasada fuerte de desbaste, tanto la herramienta como la pared pueden flexionarse ligeramente. Cuando la fresa abandona la superficie, la pared recupera su posición. Por ello, la pared final puede presentar conicidad aunque la máquina haya seguido perfectamente las coordenadas programadas.
Una solución habitual es separar desbaste y acabado. La mayor parte del material se elimina con pasadas más fuertes, dejando una pequeña sobremedida en la pared. Una pasada posterior de acabado utiliza un contacto radial menor, reduce la fuerza de corte y mejora la uniformidad dimensional.
El fresado lateral es, por tanto, especialmente importante en carcasas de precisión, soportes, bastidores y piezas de pared delgada donde importa la geometría de la pared.
5. Fresado cilíndrico
El fresado cilíndrico utiliza los dientes periféricos de una fresa cilíndrica para mecanizar superficies planas amplias. Tradicionalmente se asocia a las fresadoras horizontales, donde la fresa se monta sobre un árbol paralelo a la superficie mecanizada.
El proceso es especialmente eficaz para retirar material de superficies largas y anchas. Las fresas grandes ofrecen una elevada capacidad de arranque, mientras que la estructura de una máquina horizontal puede aportar una gran rigidez bajo cargas de corte elevadas.
En los talleres CNC modernos de uso general es menos frecuente que el fresado con fresa de mango o el frontal, pero sigue teniendo aplicaciones importantes en producción. Los componentes estructurales pesados, las carcasas de transmisión, las bases de máquinas y las piezas grandes de acero pueden beneficiarse de la estabilidad y la capacidad de arranque del fresado horizontal.
El método resulta especialmente adecuado cuando la geometría es relativamente sencilla, pero hay que eliminar mucho material de forma eficiente.
Su limitación es la flexibilidad. Una fresa cilíndrica produce muy bien superficies planas grandes, pero no accede a cavidades y contornos complejos con la misma facilidad que una fresa de mango. Por eso los centros modernos suelen usar fresado frontal o con fresa de mango para trabajos que antes se habrían asignado al fresado cilíndrico.
6. Fresado de perfiles
El fresado de perfiles sigue el contorno exterior o interior de un componente. En lugar de mecanizar solamente una pared recta o una cara plana, la herramienta recorre una trayectoria curva o compleja definida.
Sus aplicaciones habituales incluyen superficies de moldes, estructuras aeroespaciales, soportes curvos, componentes de turbinas, matrices y carcasas complejas.
Resulta especialmente interesante cuando la geometría cambia continuamente. El contacto de la herramienta puede aumentar mucho al entrar en un radio interior pequeño, aunque el avance programado no cambie. Ese aumento repentino eleva las fuerzas de corte y puede causar marcas visibles, vibración o flexión.
Por ejemplo, al acabar el contorno curvo exterior de un soporte aeroespacial de aluminio, la fresa puede contactar con una pequeña parte de su diámetro en los tramos rectos. Al entrar en una esquina cóncava cerrada, aumenta el contacto radial. Si la máquina mantiene exactamente el mismo avance, la herramienta recibe de repente una carga mucho mayor.
Los sistemas CAM modernos suelen compensarlo con trayectorias más suaves, transiciones en arco o ajustes dinámicos del avance.
Para producir superficies 3D también pueden utilizarse fresas de punta esférica. Son comunes en moldes y piezas aeroespaciales complejas, pero introducen otro aspecto: la velocidad de corte disminuye hacia el centro de la punta esférica. Por ello, la orientación y el paso lateral pueden influir mucho en el acabado y en el tiempo de mecanizado.
7. Fresado de cavidades
El fresado de cavidades elimina material de una zona cerrada para crear cavidades, rebajes y espacios internos. Es una de las operaciones más comunes del fresado CNC porque muchos componentes mecanizados contienen cavidades interiores.
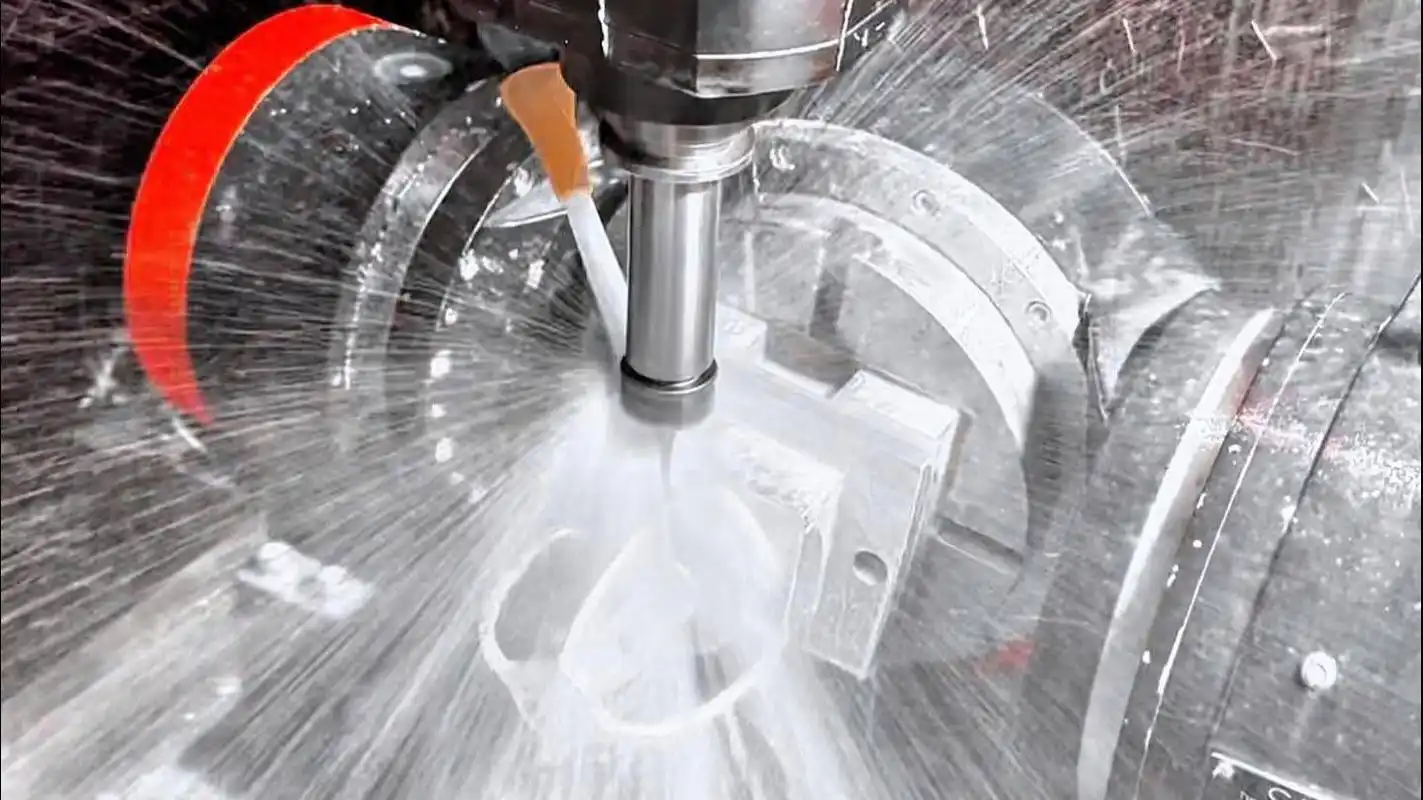
Algunos ejemplos son:
- carcasas electrónicas;
- bloques de distribución hidráulica;
- soportes aeroespaciales;
- cuerpos de equipos ópticos;
- componentes robóticos;
- cavidades de moldes;
- utillajes de máquinas.
Una cavidad poco profunda y abierta puede ser sencilla. Una cavidad profunda y cerrada puede resultar mucho más difícil.
A medida que la fresa penetra en la pieza, normalmente aumenta el voladizo y se dificulta la evacuación de viruta. Las virutas pueden permanecer dentro y cortarse repetidamente, dañando la superficie y aumentando la carga.
Cada material plantea problemas distintos. En aluminio preocupan especialmente el recorte de viruta y el filo recrecido. En acero inoxidable y titanio pueden limitar más la concentración de calor y el desgaste.
Para cavidades profundas se emplean con frecuencia estrategias modernas de desbaste adaptativo o dinámico. En vez de introducir una gran parte del diámetro de la fresa en el material, mantienen un contacto radial relativamente bajo y utilizan más profundidad axial y avances superiores.
El resultado puede ser unas fuerzas de corte más estables, una mejor evacuación de viruta y mayor vida de la herramienta.
En cavidades especialmente profundas también pueden emplearse varias longitudes de herramienta. Una fresa corta retira material cerca de la parte superior y las más largas se introducen solo cuando esa zona ya está despejada.
8. Fresado de roscas
El fresado de roscas produce roscas interiores o exteriores con una fresa giratoria que sigue una trayectoria helicoidal. A diferencia del roscado con macho, la herramienta no tiene el mismo diámetro que la rosca terminada. Una fresa menor interpola alrededor de la circunferencia de la rosca.
Esto ofrece varias ventajas, especialmente para componentes grandes o de mayor valor.
Supongamos que una carcasa de precisión de acero inoxidable requiere una rosca interior M30 al final de un ciclo largo. Utilizar un macho introduce un riesgo concreto: si se rompe dentro de la pieza terminada, retirarlo puede ser muy difícil y el componente completo puede quedar inutilizable.
La fresa de roscar reduce ese riesgo porque su diámetro es menor que el de la rosca. Si se rompe, normalmente es más fácil extraerla del agujero.
El fresado también permite controlar mejor el tamaño de la rosca. El operario puede ajustar ligeramente la compensación de la trayectoria para modificar el diámetro efectivo sin cambiar de herramienta.
Otra ventaja es la flexibilidad. Según su diseño, una sola fresa puede producir distintos diámetros de rosca con el mismo paso.
Sin embargo, para agujeros roscados sencillos en grandes series suele ser más lento que el roscado con macho. Si se necesitan miles de roscas M6 idénticas en aluminio fácil de mecanizar, el roscado rígido con macho puede ser más económico.
El fresado de roscas resulta más atractivo para roscas grandes, materiales duros, componentes caros o aplicaciones donde es importante controlar el diámetro.
9. Fresado helicoidal
El fresado helicoidal desplaza la fresa en una trayectoria circular mientras avanza simultáneamente a lo largo de su eje. Así se crea una trayectoria helicoidal que entra gradualmente en un agujero o lo amplía.
Una aplicación habitual es producir agujeros grandes con una fresa de mango en lugar de utilizar una broca específica.
Por ejemplo, si una pieza requiere un agujero de 35 mm y la preparación de la máquina no incluye una broca adecuada de ese diámetro, una fresa menor puede interpolar el agujero con una trayectoria helicoidal. Esto también permite producir varios diámetros con una sola herramienta.
El fresado helicoidal aplica una carga más gradual que la penetración directa, porque la herramienta no entra en contacto con todo su diámetro a la vez. Puede ser útil en materiales duros o cuando el husillo no ofrece un empuje axial ideal para grandes operaciones de taladrado.
También se utiliza como estrategia de entrada para cavidades. En vez de penetrar verticalmente en material macizo, la fresa desciende en espiral hasta alcanzar la profundidad necesaria.
No obstante, la precisión final del agujero depende de la flexión, la precisión de interpolación de la máquina y los parámetros de corte. En agujeros de precisión, el fresado helicoidal puede ir seguido de mandrinado, escariado u otra operación de acabado.
10. Fresado bilateral simultáneo
El fresado bilateral simultáneo, conocido como straddle milling, utiliza dos fresas laterales montadas sobre el mismo árbol para mecanizar dos superficies paralelas a la vez. La pieza pasa entre ambas, por lo que los dos lados se producen en una operación.
Este método es especialmente útil cuando la distancia entre dos caras paralelas debe mantenerse constante.
Por ejemplo, un componente puede tener dos caras paralelas de montaje separadas por una anchura controlada. Mecanizarlas de forma independiente requiere dos operaciones y puede introducir variaciones de preparación. El fresado bilateral produce ambas con la misma alineación de herramientas y las mismas condiciones de sujeción.
Las aplicaciones habituales incluyen:
- carriles paralelos;
- separadores;
- soportes de máquinas;
- elementos hexagonales o cuadrados;
- componentes repetitivos de producción.
El proceso puede ofrecer gran productividad, pero depende mucho de la rigidez del árbol y de la separación entre fresas. Las herramientas deben posicionarse con precisión entre sí, y la máquina debe soportar las fuerzas combinadas de ambos lados.
Como los centros CNC modernos pueden producir superficies paralelas fácilmente mediante reposicionamiento, este método es menos frecuente en prototipos generales. Sigue siendo valioso en determinadas aplicaciones repetitivas donde mecanizar ambas caras simultáneamente reduce el tiempo de ciclo.
11. Fresado con tren de fresas
El fresado con tren de fresas utiliza varias herramientas montadas juntas sobre un mismo árbol para mecanizar distintos elementos en una sola pasada.
Imaginemos una pieza similar a un eje que requiere varias ranuras y hombros separados por distancias fijas. En vez de mecanizar una ranura, reposicionar la herramienta y repetirlo para las siguientes, un tren de fresas puede producir varios elementos simultáneamente.
Este enfoque fue especialmente importante en la producción en masa tradicional, antes de que se generalizaran los cambiadores automáticos de herramientas CNC. Sigue siendo muy eficiente en componentes repetitivos cuya geometría permanece igual durante una serie larga.
La ventaja es la reducción del tiempo de ciclo. Varias operaciones de corte ocurren a la vez y pueden sustituir múltiples pasadas independientes.
La desventaja es una menor flexibilidad. La separación entre herramientas debe coincidir exactamente con la geometría. Si cambia el diseño, puede ser necesario cambiar también la disposición. La carga del husillo aumenta porque varias fresas están en contacto simultáneamente, y una herramienta dañada puede afectar a toda la operación.
Por ello, el tren de fresas es más adecuado para producción estable y repetitiva que para prototipos cambiantes o trabajos personalizados de bajo volumen.
Comparación de las 11 principales operaciones de fresado
Las diferencias se entienden mejor al comparar las operaciones por geometría y aplicación habitual.
| Operación | Objetivo principal | Piezas o elementos habituales | Ventaja principal | Reto principal |
|---|---|---|---|---|
| Fresado frontal | Producir superficies planas amplias | Placas de utillaje, bases de moldes, caras de carcasas | Mecanizado plano rápido y uniforme | Las piezas delgadas pueden deformarse |
| Fresado con fresa de mango | Mecanizado general de elementos | Cavidades, hombros, contornos, carcasas | Gran versatilidad | Flexión con un voladizo largo |
| Fresado de ranuras | Producir ranuras y canales | Chaveteros, ranuras guía, canales | Elementos estrechos precisos | Contacto elevado y evacuación difícil |
| Fresado lateral | Mecanizar paredes verticales | Soportes, carcasas, hombros | Buen control de paredes y hombros | Fuerzas laterales y flexión de pared |
| Fresado cilíndrico | Mecanizar grandes superficies planas | Bases de máquinas, piezas estructurales | Elevado arranque de material | Flexibilidad geométrica limitada |
| Fresado de perfiles | Mecanizar contornos y superficies curvas | Moldes, piezas aeroespaciales, carcasas complejas | Admite geometrías complejas | Contacto variable de la herramienta |
| Fresado de cavidades | Retirar material de zonas cerradas | Carcasas, cavidades, distribuidores | Eliminación eficiente de material interior | Virutas y alcance en cavidades profundas |
| Fresado de roscas | Crear roscas interiores y exteriores | Carcasas de precisión, materiales duros | Control dimensional y menor riesgo de fallo | A menudo más lento que el roscado con macho |
| Fresado helicoidal | Crear agujeros o entrar gradualmente | Agujeros grandes, entrada en cavidades | Diámetro flexible y entrada más suave | La precisión depende de la interpolación |
| Fresado bilateral simultáneo | Mecanizar dos superficies paralelas | Carriles, separadores, soportes | Dos caras mecanizadas a la vez | Requiere alineación precisa de las fresas |
| Fresado con tren de fresas | Mecanizar varios elementos a la vez | Piezas repetitivas de producción | Ciclo de producción muy corto | Flexibilidad limitada |
Cómo influyen las operaciones de fresado en el acabado y la precisión
Elegir la operación correcta cambia más que la productividad. Puede afectar directamente a la calidad superficial, la estabilidad dimensional y la cantidad de acabado posterior necesaria.
El fresado frontal suele funcionar bien en superficies planas amplias porque una fresa grande cubre la zona con menos pasadas. Intentar mecanizar la misma superficie con una fresa de mango pequeña puede requerir muchas trayectorias solapadas, aumentando el ciclo y dejando posibles marcas de transición.
El fresado de ranuras crea una situación casi opuesta. Como la herramienta está rodeada de material, la evacuación es más difícil y las fuerzas son relativamente altas. Por tanto, las ranuras profundas pueden mostrar peor acabado en las paredes o mayor variación dimensional si no se controla la flexión.
El fresado lateral y el de perfiles son especialmente sensibles a esa flexión. Una fresa puede desplazarse ligeramente bajo carga aunque los ejes estén posicionados con precisión. Por eso el mecanizado de paredes de precisión suele separar desbaste y acabado. La herramienta de desbaste retira la mayor parte y una pasada más ligera produce la dimensión final.
La rigidez de la pieza también importa. Una pared delgada de aluminio puede apartarse de la herramienta y recuperar su posición después del corte. Aumentar simplemente la precisión de la máquina no resuelve este problema porque el movimiento se produce en la propia pieza.
Fresado de desbaste frente a fresado de acabado
La mayoría de los procesos de fresado de precisión dividen la eliminación de material en desbaste y acabado.
El desbaste prioriza la productividad. Se retiran mayores cantidades de material y la herramienta puede trabajar con más contacto y carga. El objetivo suele ser aproximarse a la geometría final dejando material suficiente para el acabado posterior.
El acabado utiliza menores profundidades o anchuras de corte para obtener las dimensiones finales y la calidad superficial. Al reducirse las fuerzas, la herramienta y la pieza suelen flexionarse menos.
Consideremos una carcasa de aluminio de precisión con una exigencia de ±0,02 mm en la pared. Intentar llegar a la dimensión final durante un desbaste intenso puede producir variaciones porque tanto la fresa como la pared soportan cargas importantes. Dejar una pequeña sobremedida y realizar una pasada independiente de acabado proporciona condiciones finales más estables.
Para requisitos muy estrictos puede añadirse un semiacabado entre ambas etapas. Esto ayuda a eliminar sobremedidas desiguales antes de la última pasada.
Fresado en concordancia frente a fresado en oposición
Otra diferencia importante es la dirección de giro de la fresa respecto al avance.
En el fresado en concordancia, el diente entra con el máximo espesor de viruta y sale mientras ese espesor disminuye. En máquinas CNC modernas y rígidas suele ser la estrategia preferida porque puede reducir el rozamiento, mejorar el acabado y ofrecer un corte eficiente.
En el fresado en oposición, el diente comienza con un espesor de viruta muy pequeño y sale con una viruta más gruesa. La fresa empuja de otra manera contra la pieza y puede haber mayor rozamiento al comenzar el contacto.
El fresado en oposición sigue siendo útil en ciertas condiciones, como algunas superficies de fundición o con cascarilla, determinadas sujeciones o el control del comportamiento de la herramienta en elementos concretos.
Ninguna estrategia debe elegirse solo por su nombre. La holgura de la máquina, la rigidez del utillaje, el estado del material, la geometría de la fresa y los requisitos superficiales influyen en la decisión final.
Cómo cambia el material la estrategia de fresado
La misma operación puede comportarse de forma completamente distinta según el material.
Aluminio
Las aleaciones como 6061 y 7075 suelen admitir velocidades de corte relativamente altas. Sin embargo, una evacuación deficiente puede hacer que las virutas se adhieran al filo, especialmente en ranuras y cavidades profundas.
Por eso son importantes los canales amplios para viruta, los filos afilados y una evacuación eficaz.
Acero inoxidable
El acero inoxidable suele generar fuerzas de corte más altas y una mayor concentración de calor que el aluminio. El rozamiento excesivo también puede contribuir al endurecimiento por deformación.
El contacto estable, las herramientas rígidas y el control térmico son especialmente importantes en cavidades profundas y fresado de gran alcance.
Titanio
Las aleaciones de titanio como Ti-6Al-4V exigen todavía más control de la herramienta. El calor se concentra cerca del filo y un contacto prolongado puede reducir la vida útil.
Un contacto radial bajo, condiciones estables, refrigeración adecuada y desgaste controlado suelen ser más importantes que maximizar simplemente el arranque de material.
Plásticos técnicos
Materiales como POM, PEEK, PTFE y nailon presentan otros retos. Las fuerzas pueden ser menores, pero el calor y la sujeción pueden causar cambios dimensionales. Algunos polímeros también absorben humedad o tienen una expansión térmica elevada respecto a los metales.
Esto significa que la estrategia más agresiva para metal no es automáticamente adecuada para piezas de plástico.
¿Qué operación de fresado conviene elegir?
La mejor operación depende principalmente de la geometría, el material, la tolerancia y los requisitos de producción, más que del nombre del proceso.
Para una placa grande y plana de acero, el fresado frontal puede ser la opción evidente. Una cavidad profunda y cerrada de aluminio probablemente requiera fresado de cavidades con desbaste de contacto controlado. Una carcasa de precisión de acero inoxidable con una rosca grande puede beneficiarse del fresado de roscas en lugar del roscado con macho.
Los componentes más complejos suelen combinar varias operaciones.
Por ejemplo, una carcasa de reductora robótica puede empezar con fresado frontal para establecer una referencia. Después, el fresado con fresa de mango y el de cavidades retiran el material interior. El fresado lateral acaba las paredes, el helicoidal produce aberturas mayores y el de roscas genera determinados elementos roscados.
Por tanto, el proceso final rara vez queda definido por una única operación.
Los ingenieros suelen construir una secuencia de estrategias que equilibra acceso de herramienta, rigidez, tiempo, tolerancia y necesidades de inspección.
Operaciones de fresado en mecanizado CNC de 3 y 5 ejes
Muchas de las operaciones descritas pueden realizarse en un centro convencional de 3 ejes. El fresado frontal, de cavidades, de ranuras, de perfiles y de roscas son operaciones habituales de 3 ejes cuando los elementos resultan accesibles desde una orientación.
La limitación aparece cuando la pieza contiene elementos en varias caras o en ángulos compuestos.
Por ejemplo, un soporte aeroespacial puede tener cavidades en la cara superior, agujeros inclinados en un lateral y un elemento curvo en otra orientación. Un proceso de 3 ejes puede requerir varios utillajes y preparaciones para llegar a todo.
Una máquina de 5 ejes puede girar la pieza o la herramienta para acceder a otras superficies sin retirar repetidamente la pieza. Esto puede reducir errores de transferencia de referencias y permitir que herramientas más cortas alcancen geometrías complejas.
El mecanizado de 5 ejes no sustituye las operaciones individuales. Cambia la forma en que pueden orientarse y combinarse.
Una máquina de 5 ejes sigue realizando fresado frontal, de cavidades, de perfiles y lateral; la diferencia es que la herramienta puede aproximarse desde direcciones más útiles.
Problemas frecuentes de fresado y sus causas habituales
Incluso cuando se ha elegido la operación correcta, pueden aparecer problemas si la herramienta, la preparación o los parámetros no son adecuados.
Vibración regenerativa
La vibración regenerativa suele aparecer cuando la combinación de voladizo, fuerza de corte, rigidez del utillaje y velocidad del husillo genera una situación inestable. El fresado de gran alcance y las cavidades profundas son ejemplos habituales.
Reducir el voladizo, cambiar la velocidad del husillo, disminuir el contacto o mejorar la sujeción puede solucionar el problema mejor que bajar simplemente el avance.
Mal acabado superficial
Puede deberse a herramientas desgastadas, descentramiento excesivo, vibración, recorte de viruta, contacto inestable o parámetros de acabado inadecuados.
El defecto visible suele aportar pistas sobre la causa.
Conicidad en las paredes
La conicidad aparece con frecuencia en el fresado lateral cuando la herramienta se flexiona bajo la fuerza de corte. Las piezas delgadas pueden empeorar el problema porque también se mueven.
Se suelen utilizar pasadas independientes de acabado con menor contacto para mejorar la precisión de la pared.
Desgaste rápido de la herramienta
El desgaste puede deberse a exceso de calor, velocidad de corte inadecuada, contacto inestable, refrigeración insuficiente o materiales abrasivos o difíciles.
Cambiar la herramienta con más frecuencia puede ocultar el problema del proceso sin resolverlo realmente.
Recorte de viruta
Es especialmente frecuente en cavidades y ranuras profundas. Las virutas permanecen cerca de la herramienta en lugar de salir de la zona de corte, y la fresa vuelve a mecanizar repetidamente los mismos fragmentos.
Esto aumenta el calor, daña la superficie y puede provocar filo recrecido en aluminio.
Selección del fresado según el elemento de la pieza
Una forma útil de elegir consiste en empezar por el elemento, no por la máquina.
| Elemento de la pieza | Operación habitual |
|---|---|
| Superficie plana grande de referencia | Fresado frontal |
| Cavidad general | Fresado de cavidades / con fresa de mango |
| Canal estrecho | Fresado de ranuras |
| Pared vertical de precisión | Fresado lateral |
| Contorno exterior curvo | Fresado de perfiles |
| Rosca interior grande | Fresado de roscas |
| Agujero grande interpolado | Fresado helicoidal |
| Superficie horizontal amplia en máquina horizontal | Fresado cilíndrico |
| Dos superficies paralelas de producción | Fresado bilateral simultáneo |
| Varias ranuras u hombros repetidos | Fresado con tren de fresas |
Esto es solo un punto de partida. El acceso, la profundidad, la tolerancia, la cantidad y el material pueden cambiar el proceso más eficiente.
Cómo aborda 6CNC el fresado de precisión
En 6CNC, seleccionar una operación forma parte de la planificación global del proceso, no de asociar simplemente un elemento con una fresa. Para prototipos y pequeñas series consideramos la interacción entre geometría, material, tolerancia, acceso, sujeción e inspección antes de cerrar la secuencia.
Un componente complejo puede combinar varias estrategias de fresado con otros procesos. Por ejemplo, una carcasa puede necesitar fresado de 5 ejes para elementos en varias caras, rectificado para una referencia estrechamente controlada o electroerosión por hilo para un elemento interior estrecho difícil de producir con una herramienta giratoria.
Nuestras capacidades incluyen fresado CNC, mecanizado de 5 ejes, torneado CNC, torneado-fresado, rectificado de precisión y procesos complementarios para piezas personalizadas. Según el proyecto, la inspección puede incluir máquinas de medición por coordenadas, equipos ópticos, calibres, micrómetros, medición de rugosidad y otros métodos de verificación dimensional.
En pequeñas series, el objetivo no es producir únicamente una pieza correcta. El método, el utillaje, la trayectoria y la inspección también deben mantenerse repetibles al pasar de la primera pieza al resto del lote.
Reflexiones finales
Los 11 tipos de fresado descritos no son simplemente nombres diferentes para retirar material. Cada uno crea una combinación distinta de fuerzas, contacto, evacuación de viruta, geometría y estado superficial.
El fresado frontal es eficiente para superficies planas amplias. La fresa de mango ofrece una flexibilidad excepcional. Las ranuras y cavidades exigen controlar cuidadosamente el contacto y las virutas. El fresado de perfiles y lateral requiere atención a la flexión, mientras que el de roscas y el helicoidal resuelven necesidades específicas de agujeros y roscas. El fresado cilíndrico, bilateral y con tren de fresas sigue siendo valioso cuando la geometría de producción favorece herramientas dispuestas específicamente.
En la fabricación CNC real suelen combinarse varios de estos métodos en una misma pieza.
Por tanto, el mejor proceso no es necesariamente la operación individual más rápida. Es la secuencia que produce la geometría, la tolerancia, el acabado y la cantidad requeridos con el proceso de fabricación más estable.
Si está desarrollando una pieza fresada de precisión, 6CNC ofrece mecanizado CNC personalizado desde el prototipo hasta la pequeña serie. Envíe sus archivos CAD, planos técnicos, especificación de material y cantidades para una revisión de fabricación y un presupuesto.
Preguntas frecuentes
¿Cuáles son las operaciones de fresado más comunes?
Entre las más habituales están el fresado frontal, con fresa de mango, de ranuras, lateral, de cavidades y de perfiles. El fresado de roscas y el helicoidal también se utilizan con frecuencia para elementos roscados y agujeros grandes.
¿Qué diferencia hay entre fresado frontal y fresado con fresa de mango?
El fresado frontal utiliza principalmente una fresa grande para mecanizar superficies planas amplias con el eje perpendicular a la pieza. La fresa de mango es más versátil y puede mecanizar cavidades, paredes, ranuras, hombros y contornos con sus filos periféricos y frontales.
¿Qué diferencia hay entre fresado de cavidades y fresado de ranuras?
El fresado de cavidades elimina material de una zona cerrada y normalmente permite seguir varias trayectorias interiores. El de ranuras crea un canal relativamente estrecho, a menudo con mucho mayor contacto de herramienta. Como la fresa puede quedar rodeada de material, las ranuras suelen generar condiciones más exigentes de evacuación y carga.
¿Qué operación es mejor para superficies planas?
Para grandes superficies planas suele preferirse el fresado frontal porque el diámetro grande cubre más área por pasada. Una fresa de mango puede ser más adecuada para zonas pequeñas o superficies dentro de una geometría compleja.
¿Qué método se utiliza para fresar roscas?
El fresado de roscas utiliza una herramienta giratoria menor que sigue una trayectoria helicoidal para crear roscas interiores o exteriores. Ofrece buen control del tamaño y resulta especialmente útil para roscas grandes, materiales duros o componentes caros.
¿Para qué sirve el fresado helicoidal?
Se utiliza habitualmente para entrar gradualmente en el material o producir agujeros mayores que la herramienta. La fresa describe un círculo mientras avanza axialmente, generando una trayectoria helicoidal.
¿Por qué es difícil fresar cavidades profundas?
Requieren herramientas de mayor alcance y dificultan la evacuación de viruta. El mayor voladizo reduce la rigidez, mientras que las virutas atrapadas pueden aumentar el calor y dañar la superficie. Por ello suelen necesitar estrategias específicas de desbaste y varias longitudes de herramienta.
¿Qué operación sirve para superficies curvas complejas?
El fresado de perfiles se utiliza habitualmente para contornos complejos y superficies curvas. Pueden emplearse fresas esféricas y mecanizado multieje cuando hay superficies 3D como cavidades de moldes, contornos aeroespaciales o componentes relacionados con turbinas.
¿Pueden las máquinas de 5 ejes realizar las mismas operaciones que las de 3 ejes?
Sí. Pueden realizar muchas de las mismas operaciones, como fresado frontal, de cavidades, con fresa de mango y de perfiles. Los ejes adicionales permiten aproximarse desde más orientaciones, lo que puede reducir preparaciones y mejorar el acceso a geometrías complejas.
¿Cómo elijo la operación de fresado correcta?
Empiece por la geometría del elemento y después considere material, profundidad, acceso, tolerancia, acabado, cantidad y capacidad de la máquina. Las piezas complejas suelen requerir varias operaciones en lugar de un único método.


