
El mecanizado de alta velocidad parece sencillo.
Aumentar las revoluciones, el avance y la eliminación de material.
Pero esa descripción omite gran parte de lo que permite que el mecanizado CNC de alta velocidad moderno funcione.
Una máquina a 20,000 rpm no realiza automáticamente un HSM eficaz. Si la fresa entra repetidamente en esquinas con gran contacto, el control no procesa suavemente la trayectoria, se recortan virutas en cavidades profundas o la máquina acelera y frena constantemente, aumentar las revoluciones puede reducir la estabilidad en lugar de mejorar la productividad.
El verdadero HSM es un sistema.
Combina:
- Alta velocidad del husillo
- Capacidad de avance elevada
- Carga de viruta controlada
- Herramientas de corte adecuadas
- Aceleración y desaceleración rápidas
- Anticipación del control CNC
- Trayectorias CAM suaves
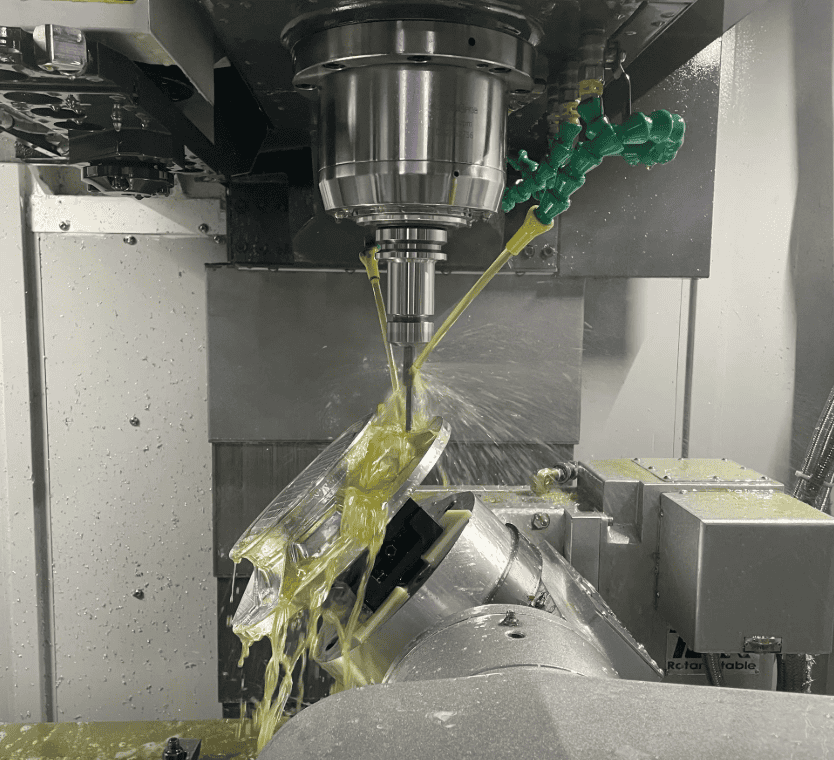
- Evacuación eficaz de virutas
- Sujeción rígida
- Contacto radial y axial adecuado
Haas describe su estrategia de control HSM como una combinación de aceleración previa a la interpolación y anticipación, para mantener mayores avances de contorneado siguiendo suavemente trayectorias complejas.
El objetivo no es simplemente alcanzar las máximas rpm.
Se busca eliminar material de forma rápida, previsible y con carga de corte controlada.
Esto es especialmente útil en piezas de aluminio con:
- Cajeras profundas
- Paredes delgadas
- Grandes volúmenes de material retirado
- Superficies 3D complejas
- Estructuras de tipo aeroespacial
- Componentes robóticos
- Carcasas electrónicas
- Carcasas de prototipos
- Soportes ligeros
Una estrategia HSM bien diseñada puede reducir mucho el ciclo sin sacrificar el control dimensional requerido en el mecanizado CNC de precisión.
¿Qué es el mecanizado de alta velocidad?
El mecanizado de alta velocidad, abreviado habitualmente como HSM, combina mayores velocidades de corte y avance, aceleración de la máquina y contacto optimizado de la herramienta para eliminar material eficientemente.
No existe un umbral universal de revoluciones que convierta de repente el mecanizado CNC ordinario en HSM.
La velocidad adecuada depende de:
- Material de la pieza
- Diámetro de la fresa
- Material de la herramienta
- Husillo de la máquina
- Portaherramientas
- Contacto radial
- Profundidad axial
- Trayectoria
- Estado superficial requerido
Un husillo a 20,000 rpm con una fresa pequeña en aluminio puede trabajar dentro de una estrategia de alta velocidad.
Las mismas revoluciones con una fresa mayor, otro material o condiciones inadecuadas pueden generar un proceso completamente distinto.
Por ello, HSM se entiende mejor en términos de condiciones de corte y comportamiento de la máquina, no solo de rpm.
HSM no es solo muchas revoluciones
Considere dos máquinas CNC.
Máquina A
Trabaja con:
- 20,000 rpm
- Avance programado elevado
Pero repetidamente:
- Se detiene en esquinas
- Cambia bruscamente de dirección
- Penetra directamente en el material
- Utiliza casi todo el ancho de contacto
- Vuelve a cortar virutas
- Sufre vibraciones de corte
Máquina B
Trabaja a menos revoluciones, pero utiliza:
- Contacto constante de la fresa
- Arcos suaves
- Pasos laterales radiales controlados
- Avances elevados
- Buena evacuación de virutas
- Anticipación del control CNC
- Aceleración optimizada
La máquina B puede ofrecer el mejor proceso HSM.
La productividad depende del sistema completo, no de una sola especificación.
Haas señala que la anticipación permite calcular la aceleración y desaceleración adecuadas entre movimientos, manteniéndose más cerca del avance ordenado sin reducirlo continuamente entre bloques cortos.
Cómo funciona el mecanizado CNC de alta velocidad
La mecánica básica del corte sigue siendo la del fresado CNC.
La fresa gira.
La máquina desplaza la herramienta respecto a la pieza.
Cada filo elimina una viruta.
Lo que cambia es cómo se gestionan:
- Velocidad de corte
- Avance
- Contacto
- Calor
- Movimiento de la herramienta
- Dinámica de la máquina
Las estrategias HSM modernas buscan una carga más previsible en lugar de forzar la fresa a través de contactos muy variables.
Una estrategia simplificada de desbaste HSM puede usar:
Más revoluciones + Más avance + Menor contacto radial + Trayectoria controlada + Contacto axial adecuado
Así, la herramienta avanza rápidamente evitando grandes cambios de fuerza de corte.
Velocidad de corte, rpm y avance
Estos términos están relacionados, pero no deben confundirse.
Velocidad del husillo
La velocidad del husillo suele expresarse en:
rpm — revoluciones por minuto
Las rpm necesarias dependen en parte de:
- Diámetro de la fresa
- Velocidad superficial deseada
Una fresa pequeña suele necesitar más rpm para alcanzar la misma velocidad de corte superficial que una grande.
Velocidad de corte
Describe la velocidad relativa del filo respecto a la pieza.
Suele expresarse en:
- m/min
- sfm
La velocidad de corte correcta depende especialmente de:
- Material
- Sustrato de la herramienta
- Recubrimiento
- Geometría de la fresa
- Operación
Avance
Describe la rapidez con que se mueve la herramienta por la trayectoria programada.
Puede expresarse en:
- mm/min
- in/min
Más revoluciones suelen permitir más avance, pero solo si la carga de viruta sigue siendo correcta.
Carga de viruta: variable clave del HSM
Un error habitual en el fresado CNC rápido es aumentar las rpm sin incrementar adecuadamente el avance.
Cada filo debe eliminar una viruta de tamaño significativo.
La carga de viruta suele expresarse como:
Avance por diente
Si las rpm aumentan mucho y el avance sigue bajo, cada diente puede eliminar demasiado poco material.
La herramienta puede empezar a rozar en lugar de cortar eficientemente.
Esto puede provocar:
- Calor
- Desgaste de herramienta
- Deficiente acabado superficial
- Filo recrecido
- Menor vida de herramienta
Por tanto, HSM no significa:
Máximas rpm + Avance conservador
Las revoluciones y el avance deben coordinarse.
La tasa de eliminación importa más que las rpm
Un concepto útil para la eficiencia es la tasa de eliminación de material, o MRR.
Describe cuánto material se elimina en un tiempo determinado.
Una estrategia con rpm muy altas no es automáticamente productiva si:
- La profundidad de corte es mínima
- El avance es bajo
- La máquina reduce continuamente la velocidad
- Hay demasiado corte en vacío
En cambio, una estrategia HSM bien programada puede eliminar mucho material con poco contacto radial utilizando:
- Mayor contacto axial
- Avance alto
- Movimiento continuo de la herramienta
El objetivo real es eliminar material de forma productiva y estable.
Por qué el aluminio es ideal para HSM
El aluminio es uno de los materiales más asociados al fresado de alta velocidad.
Existen varias razones.
Excelente mecanizabilidad
Muchas aleaciones de aluminio ofrecen menor resistencia al corte que los aceros duros y las aleaciones de alta temperatura.
Esto permite:
- Mayores velocidades de corte
- Mayores avances
- Altas tasas de eliminación
Buena evacuación térmica mediante virutas
Las condiciones adecuadas permiten que una parte importante del calor salga de la zona de corte con las virutas.
Esto beneficia la eliminación rápida de aluminio.
Las piezas ligeras suelen exigir gran eliminación de material
Esto es especialmente importante.
Muchas piezas de aluminio parten de bloques grandes y terminan como estructuras delgadas y ligeras.
Un soporte aeroespacial, carcasa robótica o chasis electrónico puede requerir eliminar gran parte del bloque original.
En estas aplicaciones, la eficiencia del mecanizado importa mucho.
El aluminio admite estrategias CNC intensivas
Las herramientas específicas para aluminio pueden trabajar a velocidades inviables en muchos materiales más duros.
Esta combinación hace al aluminio muy adecuado para:
alta velocidad en el mecanizado de aluminio.
Runsom también identifica la mecanizabilidad y el alto potencial de eliminación como motivos principales del uso de HSM en aluminio.
Aleaciones de aluminio habituales para HSM
Aluminio 6061
6061 es una de las aleaciones de aluminio más mecanizadas mediante CNC.
Ofrece una combinación útil de:
- Maquinabilidad
- Resistencia a la corrosión
- Resistencia mecánica
- Disponibilidad
- Capacidad de anodizado
Aplicaciones comunes:
- Componentes de maquinaria
- Piezas robóticas
- Soportes
- Carcasas
- Dispositivos de fijación
- Componentes electrónicos
- Piezas de prototipos
Aluminio 7075
7075 ofrece una resistencia considerablemente mayor que 6061.
Se asocia habitualmente con:
- Estructuras aeroespaciales
- Soportes de alta carga
- Robótica
- Componentes de automoción de altas prestaciones
- Conjuntos mecánicos de precisión
También se mecaniza bien en condiciones adecuadas.
En piezas ligeras con muchas cavidades, el fresado de alta velocidad puede eliminar mucho material antes de acabar paredes y superficies críticas.
Aluminio 2024
2024 es otra aleación de alta resistencia habitual en aplicaciones aeroespaciales.
Puede mecanizarse eficazmente, pero difiere de 6061 en:
- Resistencia mecánica
- Comportamiento frente a corrosión
- Características del material
Los parámetros deben adaptarse a la aleación específica, no tratar todos los grados igual.
Por qué es crítica la evacuación en HSM de aluminio
Al cortar aluminio a alta velocidad se generan rápidamente grandes volúmenes de virutas.
Esas virutas necesitan una salida.
Si permanecen en la zona, la fresa puede volver a cortarlas.
Esto puede causar:
- Más calor
- Superficies rayadas
- Daños en la herramienta
- Material adherido
- Variación dimensional
Por eso, la evacuación es uno de los requisitos prácticos más importantes del mecanizado de aluminio a alta velocidad.
Harvey Performance destaca la importancia de evacuar virutas en aluminio: el número de labios influye en el espacio disponible para las virutas relativamente grandes que se generan.
Selección de herramientas para fresado rápido de aluminio
Un proceso HSM eficaz necesita herramientas adaptadas al material y a la estrategia.
Los factores importantes incluyen:
- Número de labios
- Geometría de las canales
- Ángulo de hélice
- Diámetro de herramienta
- Longitud de herramienta
- Recubrimiento
- Geometría del filo
- Equilibrado de herramienta
Fresas de dos y tres labios
Las fresas de dos labios se han utilizado ampliamente en aluminio.
Sus canales grandes dejan mucho espacio para evacuar virutas.
Las fresas modernas de tres labios ofrecen otro equilibrio útil entre:
- Filos de corte
- Evacuación de virutas
- Capacidad de avance
- Rigidez
Harvey Performance indica que dos y tres labios son habituales en aluminio, mientras que más labios pueden reducir el espacio de evacuación a las altas velocidades que admite este material.
Esto no significa que más labios sean siempre incorrectos.
La elección correcta depende de:
- Diámetro de herramienta
- Contacto radial
- Geometría de la cavidad
- Capacidad de máquina
- Desbaste o acabado
Ángulo de hélice
Las fresas para aluminio suelen usar ángulos de hélice relativamente altos.
Esto puede ayudar a:
- Acción de corte suave
- Evacuación de virutas
- Acabado superficial
- Reducir vibraciones
Harvey Performance identifica aproximadamente 35°, 40° y 45° como opciones habituales de hélice para aluminio; los ángulos mayores suelen ser útiles en acabado y trayectorias de alta eficiencia.
La geometría correcta sigue dependiendo de la operación.
La longitud de herramienta importa
Utilizar una fresa mucho más larga de lo necesario reduce fácilmente la estabilidad HSM.
Un mayor voladizo aumenta el riesgo de:
- Flexión
- Vibración de corte
- Acabado deficiente
- Fallo de herramienta
El principio general es sencillo:
Utilice la herramienta más corta que alcance la característica con seguridad.
Esto cobra importancia al aumentar el avance y la aceleración.
Portaherramientas para HSM
A altas revoluciones importa todo el conjunto giratorio.
Esto incluye:
- Herramienta de corte
- Pinza
- Portaherramientas
- Sistema de retención
- Interfaz del husillo
Un conjunto desequilibrado genera fuerzas centrífugas crecientes al aumentar la velocidad.
Las posibles consecuencias incluyen:
- Vibración
- Acabado deficiente
- Desgaste del husillo
- Menor vida de herramienta
Por ello, HSM exige más atención a la calidad y al equilibrado del portaherramientas que el desbaste convencional lento.
La desviación de giro importa más a alta velocidad
La desviación de giro significa que la fresa no gira exactamente alrededor de su eje previsto.
Incluso a baja velocidad, una pequeña desviación resulta indeseable.
A alta velocidad cobra aún más importancia.
Si un filo sobresale más que los demás, puede soportar una parte desproporcionada de la carga de viruta.
Posibles consecuencias:
- Desgaste desigual
- Vibración de corte
- Acabado deficiente
- Fallo prematuro de la fresa
En herramientas pequeñas, incluso poca desviación puede ser significativa frente al espesor de viruta previsto.
Trayectorias de fresado de alta velocidad
El HSM moderno depende mucho de la programación CAM.
Las trayectorias de desbaste tradicionales suelen generar grandes variaciones de contacto.
Por ejemplo, al entrar en una esquina, la fresa puede pasar de:
20% de contacto radial
a
80% de contacto
al entrar en la esquina.
La fuerza de corte aumenta bruscamente.
Esto puede causar:
- Vibración de corte
- Flexión de la herramienta
- Calor
- Daños en la herramienta
Las trayectorias modernas intentan evitar estos cambios bruscos.
Contacto constante de la herramienta
Un concepto central del desbaste HSM moderno es mantener un contacto relativamente uniforme de la fresa.
En lugar de forzar la herramienta en una esquina interior, el CAM genera movimientos más suaves.
Según el programa, estrategias similares pueden llamarse:
- Desbaste adaptativo
- Fresado dinámico
- Fresado de alta eficiencia
- Fresado volumétrico
- Fresado trocoidal
Estos nombres no describen exactamente el mismo algoritmo.
Pero el objetivo general es similar:
evitar grandes picos de carga de la fresa.
Contacto radial
Describe qué parte del diámetro de la fresa está en contacto lateral con el material.
El ranurado tradicional puede implicar:
100% de contacto radial
El desbaste HSM suele usar mucho menos contacto radial.
¿Por qué?
Porque reducir el contacto radial puede:
- Reducir fuerzas de corte
- Reducir la concentración térmica
- Permitir más avance
- Mejorar la evacuación
- Permitir mayor profundidad axial en operaciones adecuadas
Por eso, HSM puede parecer contraintuitivo.
Un paso lateral menor no implica necesariamente un proceso más lento.
Si la fresa avanza mucho más rápido y mantiene un contacto más uniforme, puede aumentar la productividad.
Profundidad axial de corte
HSM suele combinar poco contacto radial con mayor aprovechamiento axial del filo.
Un corte axial más profundo distribuye el desgaste a lo largo de más herramienta, en vez de utilizar siempre solo la parte inferior.
La profundidad axial debe seguir respetando:
- Geometría de herramienta
- Diámetro de herramienta
- Potencia de máquina
- Rigidez
- Material
- Estabilidad de pieza
No existe una fórmula universal de profundidad HSM.
Las esquinas son un gran reto HSM
Imagine una fresa avanzando en línea recta a gran velocidad.
Las condiciones son estables.
Entonces llega a una esquina interior cerrada de 90 grados.
De repente encuentra más material.
A la vez, la máquina debe cambiar de dirección.
Esto genera dos problemas simultáneos:
- Aumenta el contacto de la fresa.
- Aumenta la aceleración exigida a la máquina.
Las buenas trayectorias sustituyen giros bruscos por:
- Arcos
- Bucles
- Transiciones suaves
- Contacto controlado
Esto protege la herramienta y la máquina.
Por qué importa la anticipación CNC
Las trayectorias HSM pueden contener muchísimos segmentos cortos.
El control debe procesarlos con suficiente rapidez para anticipar cambios.
Sin suficiente anticipación, la máquina puede:
- Reducir la velocidad innecesariamente
- Acelerar repetidamente
- Frenar repetidamente
- Generar movimientos irregulares
- Perder productividad
Haas indica que su sistema HSM analiza los movimientos siguientes y determina la rapidez con que pueden enlazarse manteniendo la trayectoria programada.
Por eso, un avance máximo alto no garantiza buen HSM complejo si el control y los servos no procesan suavemente la trayectoria.
La aceleración importa tanto como el avance máximo
Suponga que una máquina está especificada para:
30 m/min de avance
Eso no significa que pase la mayor parte de un ciclo complejo a 30 m/min.
Con segmentos cortos puede acelerar y frenar continuamente.
Con avances máximos similares, una máquina que acelera mejor puede completar antes la misma cavidad compleja.
HEIDENHAIN señala que HSC con avance elevado exige más aceleración de los ejes y que la dinámica y el control de movimiento influyen directamente en el tiempo y la calidad superficial.
Esto importa especialmente en:
- Contorneado 3D
- Mecanizado de moldes
- Fresado de características pequeñas
- Cavidades complejas
La rigidez sigue importando
La alta velocidad no elimina la física básica del mecanizado.
Husillo, estructura, sujeción, herramienta y pieza siguen formando un sistema mecánico.
La rigidez insuficiente puede provocar:
- Vibración de corte
- Flexión
- Acabado deficiente
- Desgaste de herramienta
- Errores dimensionales
HSM no es una solución para una configuración inestable.
Una configuración rígida suele permitir un mecanizado más intenso.
Sujeción para HSM
La sujeción debe resistir:
- Fuerzas de corte
- Cambios rápidos de dirección
- Aceleración de la máquina
Los dispositivos deben ser:
- Rígidos
- Repetibles
- Accesibles
- Adecuados para la pieza
En piezas delgadas de aluminio, apretar más no siempre es mejor.
Una fuerza excesiva puede deformar la pieza.
Esto importa especialmente en:
- Placas delgadas
- Carcasas electrónicas
- Estructuras aeroespaciales
- Bastidores grandes y ligeros
HSM de aluminio de pared delgada
Las paredes delgadas son uno de los mayores retos del mecanizado de aluminio.
Una pared delgada puede flexionarse por:
- Fuerzas de corte
- Fuerza de sujeción
- Tensiones residuales del material
- Calor
La fresa puede apartar la pared en lugar de cortarla con precisión.
Cuando la herramienta se aleja, la pared recupera su posición.
Posibles resultados:
- Paredes sobredimensionadas
- Paredes subdimensionadas
- Conicidad
- Marcas de vibración
- Acabado deficiente
Estrategias HSM para paredes delgadas
Las estrategias útiles pueden incluir:
Conservar apoyo durante el desbaste
No acabe inmediatamente una pared mientras elimina todo el material que la sostiene.
Desbastar simétricamente
Una eliminación equilibrada puede ayudar a controlar la deformación.
Utilizar pasadas ligeras de acabado
Evite una presión excesiva de herramienta en el acabado.
Reducir el voladizo
Las herramientas cortas reducen la flexión.
Controlar el contacto radial
Un contacto estable ayuda a evitar cambios bruscos de fuerza.
Tensiones residuales en bloques de aluminio
Una pieza de precisión puede deformarse aunque el programa sea perfecto.
¿Por qué?
El material inicial puede contener tensiones residuales.
Eliminar mucho material cambia el equilibrio de tensiones de la pieza.
Puede causar:
- Curvatura
- Torsión
- Alabeo
Esto es especialmente relevante en piezas con gran arranque a partir de placas o bloques.
Por ello, la estrategia puede incluir:
Desbaste → Relajación/estabilización → Semiacabado → Acabado
en lugar de llevar todas las dimensiones al tamaño final en un único ciclo intensivo.
Una gran capacidad de eliminación no significa que todo deba retirarse en una sola operación.
Desbaste frente a acabado de alta velocidad
HSM sirve para ambos, con objetivos distintos.
Desbaste de alta velocidad
El objetivo es:
- Alta tasa de eliminación
- Carga de herramienta estable
- Evacuación eficiente
- Menor tiempo de ciclo
Las estrategias suelen utilizar:
- Contacto radial controlado
- Mayor uso axial de la fresa
- Trayectorias suaves
Acabado de alta velocidad
Las prioridades pasan a ser:
- Calidad superficial
- Exactitud dimensional
- Movimiento de contorneado suave
- Pasos laterales pequeños y controlados
El control importa especialmente en superficies 3D complejas con muchos segmentos cortos.
HSM de superficies 3D
HSM se utiliza ampliamente en:
- Superficies de moldes
- Contornos aeroespaciales
- Carcasas complejas
- Impulsores
- Superficies orgánicas
Estas piezas pueden contener miles o millones de pequeños movimientos programados.
La interpolación suave es esencial.
Detenerse o frenar demasiado entre bloques puede empeorar el acabado y alargar mucho el ciclo.
Por eso, HSM requiere capacidad tanto de CAM como de control CNC.
HSM y fresado CNC de 5 ejes
HSM y el mecanizado de 5 ejes son conceptos distintos, pero pueden combinarse muy bien.
El mecanizado de 5 ejes permite acceder a superficies complejas desde distintas orientaciones.
HSM ayuda a mantener condiciones de corte eficientes.
Ventajas posibles:
- Herramientas más cortas
- Mejor orientación de herramienta
- Menos montajes
- Mejor acceso
- Corte más estable
Una herramienta más corta es valiosa porque reduce:
- Flexión
- Vibración
- Vibración de corte
En piezas complejas de series cortas, combinar posicionamiento de 5 ejes y trayectorias HSM optimizadas puede reducir tiempo y errores de montaje.
El fresado CNC rápido no siempre es HSM
La expresión fresado CNC rápido se utiliza comercialmente para indicar:
- Plazo corto
- Mecanizado rápido
- Producción rápida
Esto no equivale necesariamente a HSM.
Un proveedor puede entregar rápido gracias a:
- Disponibilidad de máquinas
- Programación eficiente
- Palpado automatizado
- Buen flujo de trabajo
- Herramientas estandarizadas
aunque la estrategia de corte sea convencional.
A la inversa, una pieza con trayectorias HSM puede tener un plazo total mayor si requiere:
- Tratamiento térmico
- Rectificado
- Inspección
- Acabado superficial
No deben confundirse tiempo de mecanizado y plazo total de fabricación.
HSM frente a fresado convencional
| Factor | Fresado convencional | Mecanizado de alta velocidad |
|---|---|---|
| Velocidad del husillo | Moderada | Normalmente mayor |
| Avance | Moderada | Mayor |
| Contacto de herramienta | Puede variar considerablemente | Suele estar más controlado |
| Trayectoria | Tradicional | Suave y optimizada |
| Necesidad de anticipación | Menor | Mayor |
| Necesidad de aceleración | Menor | Mayor |
| Ritmo de generación de virutas | Moderada | Potencialmente muy alto |
| Dinámica de la máquina | Importante | Crítico |
| Importancia del CAM | Alta | Muy alta |
La frontera no es absoluta.
Muchos principios HSM ya forman parte del fresado CNC cotidiano.
Sandvik señala que técnicas antes consideradas HSM se han convertido cada vez más en prácticas habituales.
HSM frente a fresado de alta eficiencia
Están relacionados, pero no son idénticos.
HSM es un concepto amplio que combina altas velocidades de corte y avance con dinámica y trayectorias adecuadas.
Fresado de alta eficiencia, abreviado HEM, suele centrarse en:
- Poco contacto radial
- Mayor profundidad axial
- Contacto uniforme de la fresa
- Avance alto
Las trayectorias HEM pueden formar parte de una estrategia HSM.
Los términos no deben tratarse automáticamente como sinónimos.
HSM frente a fresado trocoidal
El fresado trocoidal genera bucles o movimientos curvos para reducir el contacto en ranuras y cavidades.
Resulta especialmente útil cuando:
- La ranura es estrecha
- El contacto de ancho completo sobrecargaría la herramienta
- Se desea un contacto estable
El movimiento trocoidal puede formar parte de HSM.
Es un método de trayectoria, no la definición completa de HSM.
HSM de distintos materiales
HSM no se limita al aluminio.
Pero la estrategia debe cambiar según el material.
HSM de acero
El acero necesita menores velocidades que el aluminio en muchas aplicaciones.
Las herramientas deben tener en cuenta:
- Mayores fuerzas de corte
- Más calor
- Desgaste de herramienta
Las trayectorias dinámicas optimizadas pueden mejorar la productividad manteniendo un contacto previsible.
HSM de acero inoxidable
El inoxidable requiere controlar cuidadosamente calor y virutas.
Según el grado, puede presentar:
- Endurecimiento por deformación
- Fuerzas de corte elevadas
- Desgaste adhesivo
No sería adecuado copiar simplemente las velocidades y avances del aluminio.
HSM de titanio
El titanio plantea un problema de mecanizado muy distinto.
Presenta:
- Conductividad térmica relativamente baja
- Temperaturas de corte altas
- Gran tendencia al desgaste de herramienta
Las trayectorias de contacto constante siguen siendo útiles, pero las velocidades difieren mucho de las del aluminio.
Esto ilustra un principio importante:
HSM depende del material.
Calor en HSM
El mecanizado convierte energía en calor.
El calor se distribuye entre:
- Virutas
- Herramienta de corte
- Pieza
Una estrategia eficaz busca alejar el calor excesivo del componente acabado y del filo.
Con altas tasas de eliminación, formar bien la viruta es esencial porque constituye una vía principal de salida del calor.
El comportamiento térmico varía mucho entre materiales.
No existe una afirmación universal como:
Más rpm siempre producen una pieza más fría.
El resultado depende del conjunto de condiciones de corte.
Refrigerante, niebla y aire
HSM puede usar distintas estrategias de control de virutas y refrigeración.
Según el material y la aplicación:
- Refrigeración por inundación
- Refrigerante a través de la herramienta
- Soplado de aire
- Lubricación de cantidad mínima
- Sistemas de niebla
pueden utilizarse.
En aluminio, los objetivos suelen incluir:
- Evitar recortar virutas
- Reducir el filo recrecido
- Despejar cavidades profundas
- Mantener el estado de la herramienta
El método adecuado depende de la máquina, herramientas, geometría y material.
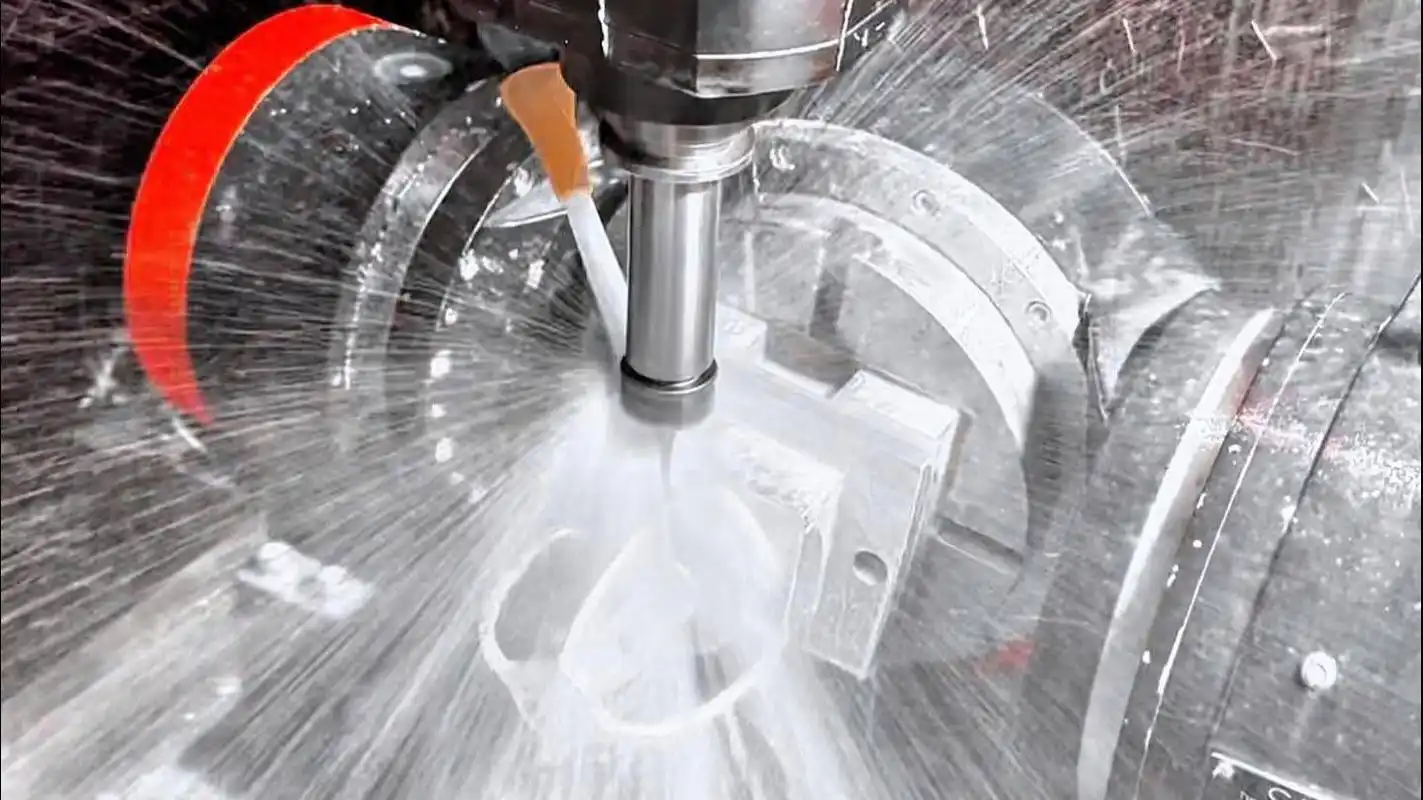
Filo recrecido al mecanizar aluminio
El aluminio puede adherirse al filo.
Esto se conoce como filo recrecido.
La acumulación cambia la geometría efectiva de corte.
Efectos posibles:
- Acabado deficiente
- Cambio dimensional
- Mayor fuerza de corte
- Daños en la herramienta
Una selección adecuada de:
- Geometría de corte
- Recubrimiento de herramienta
- Lubricación
- Carga de viruta
- Velocidad de corte
ayuda a controlar el problema.
HSM de cavidades profundas
Las cavidades profundas presentan varios retos.
La fresa queda rodeada de material.
Las virutas recorren más distancia para salir.
Pueden necesitarse herramientas largas.
Problemas posibles:
- Acumulación de virutas
- Flexión de la herramienta
- Vibración
- Recorte de virutas
- Acabado deficiente
Una buena estrategia puede incluir:
- Desbaste eficiente
- Incrementos de profundidad controlados
- Evacuación eficaz
- Herramientas lo más cortas posible
- Mecanizado de material restante
- Pasadas de acabado separadas
Mecanizado de material restante
Tras desbastar con una fresa grande, queda material donde no alcanza.
Los ejemplos incluyen:
- Esquinas interiores pequeñas
- Canales estrechos
- Transiciones complejas
En lugar de volver a recorrer toda la cavidad con una fresa pequeña, el CAM identifica solo el material restante.
Esto se denomina mecanizado de material restante.
Puede reducir movimientos innecesarios y mejorar la fiabilidad de herramientas pequeñas.
HSM de esquinas interiores
Los radios interiores pequeños suelen obligar a usar herramientas menores.
Las fresas pequeñas suelen implicar:
- Más rpm necesarias
- Menor rigidez
- Mayor riesgo de flexión
Esto afecta al ciclo y a la vida de herramienta.
Evite radios interiores menores de lo que exige la función, cuando sea posible.
Un radio algo mayor puede permitir:
- Una fresa mayor
- Menor tiempo de mecanizado
- Más estabilidad de herramienta
- Menor coste
Es una consideración DFM importante en piezas HSM.
HSM y acabado superficial
Más revoluciones pueden mejorar el acabado, pero la velocidad por sí sola no lo determina.
La calidad también depende de:
- Desviación de giro de la herramienta
- Avance por diente
- Geometría de herramienta
- Vibraciones de la máquina
- Suavidad de la trayectoria
- Estado de la fresa
- Rigidez de la pieza
Una fresa inestable a 24,000 rpm puede producir peor superficie que una estable a 12,000 rpm.
Problemas habituales de HSM
Vibración de corte
Posibles causas:
- Voladizo excesivo
- Sujeción deficiente
- Velocidad del husillo inestable
- Contacto radial incorrecto
- Resonancia de trayectoria
Rotura de herramienta
Las posibles causas incluyen:
- Recorte de virutas
- Contacto excesivo de la fresa
- Desviación de giro excesiva
- Carga de viruta incorrecta
- Cambios bruscos de trayectoria
Aluminio adherido a la herramienta
Posibles causas:
- Lubricación deficiente
- Geometría de fresa incorrecta
- Rozamiento excesivo
- Mala evacuación de viruta
Precisión dimensional deficiente
Las posibles causas incluyen:
- Flexión de la herramienta
- Movimiento de la pieza
- Efectos térmicos
- Deformación de paredes delgadas
- Carga excesiva de acabado
La máquina no alcanza el avance programado
Suele ocurrir cuando:
- Los segmentos son demasiado cortos
- La aceleración es insuficiente
- El procesamiento CNC es lento
- Hay cambios bruscos frecuentes
Por tanto, el avance programado no siempre es el avance medio real de corte.
Cuándo tiene sentido HSM
HSM resulta especialmente útil cuando:
Debe eliminarse mucho material
Por ejemplo, al fabricar estructuras ligeras desde bloques de aluminio.
El material admite altas velocidades de corte
El aluminio es el ejemplo evidente.
La pieza tiene cavidades complejas
Las trayectorias suaves pueden reducir picos de contacto.
Importa el tiempo de ciclo
Los pedidos repetidos de series cortas o producción se benefician de optimizar el tiempo.
Se requieren superficies 3D complejas
El control rápido del contorno puede mejorar productividad y continuidad superficial.
Se producirán varias piezas similares
La programación y optimización pueden reutilizarse en el lote.
Cuándo HSM puede aportar poca ventaja
No todos los componentes necesitan HSM.
Puede aportar poco cuando:
- Se elimina poco material
- La geometría es muy sencilla
- La preparación domina el tiempo total
- La aceleración limita la trayectoria
- Las herramientas no admiten las condiciones
- La sujeción es débil
- La pieza es muy flexible
La máxima velocidad del husillo no implica el proceso más económico.
Diseño de piezas para HSM
Utilizar radios interiores prácticos
Evite esquinas innecesariamente pequeñas en cavidades.
Considerar el acceso de herramienta
Las características profundas pueden requerir herramientas largas y reducir la estabilidad.
Evitar ranuras muy profundas y estrechas
Generan problemas de evacuación y herramientas.
Apoyar las paredes delgadas
Considere la secuencia de mecanizado al diseñar estructuras ligeras.
Separar los requisitos críticos de acabado
No suponga que un desbaste intenso debe producir directamente todas las tolerancias finales.
Desbaste y acabado deben cumplir funciones distintas.
HSM y tolerancias estrechas
HSM puede producir piezas precisas, pero cortar más rápido no garantiza tolerancias más estrechas.
Las dimensiones críticas pueden requerir:
- Semiacabado
- Medición de herramienta
- Compensación
- Pasadas de acabado controladas
- Palpado en máquina
- Control térmico
- Inspección final
En piezas precisas, una estrategia productiva suele separar:
Eliminación de material a alta velocidad
de
un acabado final controlado.
Esto aporta eficiencia y fiabilidad dimensional.
HSM para prototipos
Los prototipos CNC suelen plantear un problema particular.
La cantidad es baja, pero el plazo importa.
Además, la pieza puede cambiar tras las pruebas.
HSM puede ser valioso al crear piezas complejas directamente desde un bloque sin utillaje específico.
Ejemplos:
- Componentes robóticos
- Soportes aeroespaciales de prototipos
- Carcasas electrónicas
- Estructuras de equipos ópticos
- Piezas de automatización
En un prototipo, ahorrar unos minutos de ciclo puede importar menos que:
- Programación eficiente
- Preparación rápida
- Material disponible
- Inspección
- Gestión rápida de revisiones
Por tanto, optimice todo el flujo y no solo la velocidad de corte.
HSM para series cortas de precisión
HSM resulta especialmente útil cuando un prototipo validado pasa a pedidos repetidos.
Una carcasa compleja de aluminio puede requerir inicialmente:
3 prototipos
Se desarrolla y valida el proceso.
Después se necesitan:
20 piezas → 50 piezas → 200 piezas
En esa etapa, reducir el ciclo conservando la misma estrategia dimensional cobra valor.
Elementos optimizados como:
- Trayectorias
- Utillajes
- dispositivos de fijación
- rutinas de palpado
- parámetros de corte
pueden reutilizarse en lotes posteriores.
Esto encaja en un modelo de fabricación: Prototipo → Series cortas como secuencia de producción.
Para 6CNC, el mecanizado de precisión a medida en series cortas no significa fabricar cada pieza con el ciclo más rápido posible.
Significa desarrollar durante el prototipo o primer lote un proceso preciso, repetible y económico para las posteriores series cortas.
Velocidad frente a fiabilidad del proceso
Un proceso que a veces termina muy rápido no es necesariamente bueno para producción.
Las series cortas requieren repetibilidad.
Es más útil preguntar:
¿Puede la misma estrategia fabricar la pieza 1, la 20 y la 100 sin fallos inesperados de herramienta ni deriva dimensional?
Esto exige equilibrar:
- Tiempo de ciclo
- Vida de herramienta
- Acabado superficial
- Precisión
- Evacuación de virutas
- Estabilidad del proceso
Los mejores parámetros HSM no son necesariamente los máximos que la máquina soporta.
Son los que producen consistentemente la pieza requerida.
HSM y automatización
Una vez estable el corte, puede ganarse productividad fuera del propio mecanizado.
Los ejemplos incluyen:
- Palpado automático
- Medición de herramienta
- Sistemas de palés
- Supervisión de vida de herramienta
- Estandarización de fijaciones
- Carga automatizada
En series cortas repetidas, reducir tiempos sin corte puede ahorrar más que aumentar aún más las rpm.
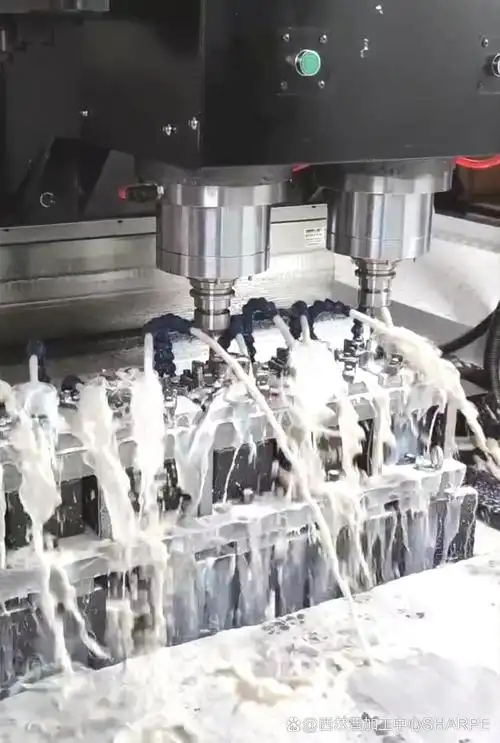
Cómo elegir un proveedor HSM
Un proveedor de servicios de mecanizado HSM debe comprender más que las rpm máximas.
Capacidades útiles:
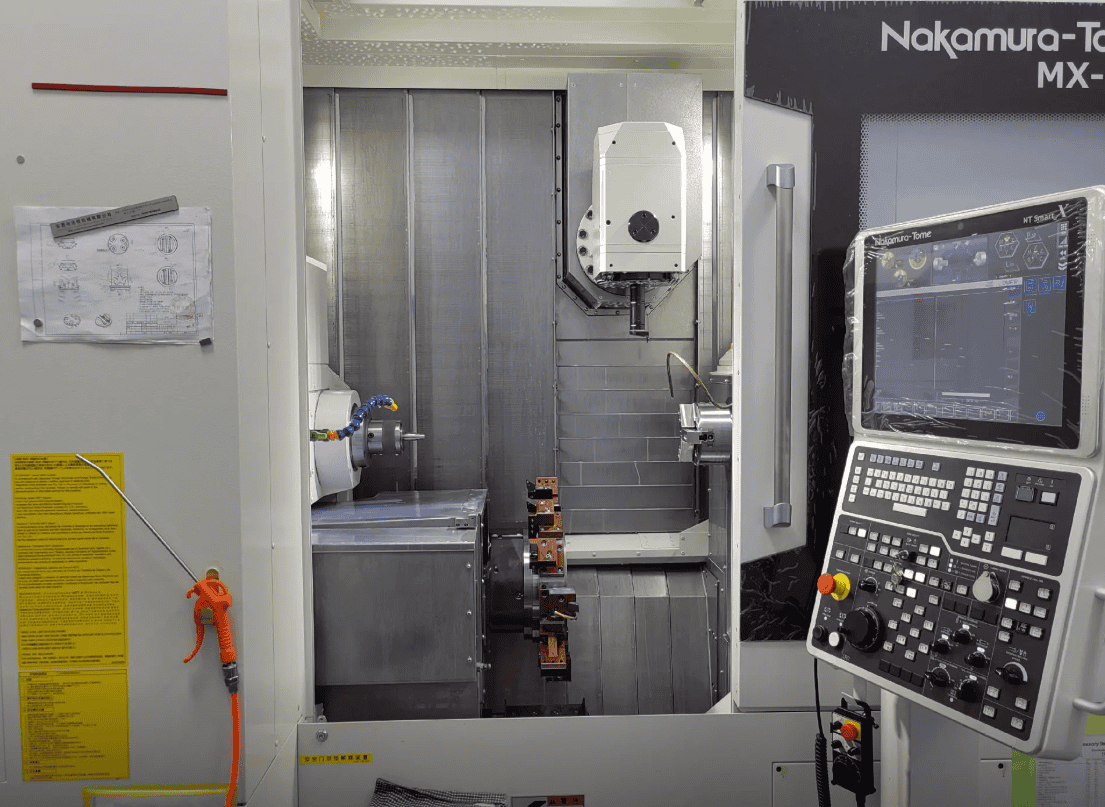
Máquinas CNC adecuadas
Las máquinas deben ofrecer capacidades adecuadas de:
- Velocidad del husillo
- Capacidad de avance
- Aceleración
- Rigidez
- Procesamiento CNC
Programación CAM moderna
HSM depende mucho de trayectorias eficientes.
Herramientas específicas para cada material
Aluminio, inoxidable, titanio y acero de herramientas requieren estrategias diferentes.
Experiencia en sujeción
Especialmente en paredes delgadas y piezas con gran eliminación de material.
Inspección de precisión
Mecanizar rápido aporta poco si no puede verificarse la pieza final.
Planificación del proceso
El fabricante debe saber cuándo priorizar velocidad y cuándo reducirla para características críticas.
¿Qué información necesita un presupuesto HSM?
Facilite:
- Modelo CAD 3D
- Plano técnico 2D
- Material
- Cantidad
- Tolerancias dimensionales
- Tolerancias geométricas
- Requisitos de acabado
- Características críticas
- Plazo requerido
- Requisitos de tratamiento superficial
El modelo CAD es importante porque la planificación HSM depende mucho de:
- Profundidad de cavidad
- Radio de esquina
- Espesor de pared
- Accesibilidad de herramienta
- Volumen de material eliminado
Una tabla de tolerancias no describe por sí sola estas condiciones.
HSM para piezas de precisión a medida
HSM no es simplemente fresado convencional con un husillo más rápido.
Un proceso HSM eficaz combina:
Dinámica de máquina + Control CNC + Trayectoria CAM + Herramientas + Carga de viruta + Sujeción + Material + Evacuación
Cuando estos elementos trabajan juntos, pueden lograrse:
- Eliminación más rápida
- Ciclos más cortos
- Contacto estable
- Desbaste eficiente de aluminio
- Contorneado 3D suave
- Producción uniforme en series cortas
El aluminio sigue siendo una aplicación destacada porque su mecanizabilidad permite altas velocidades y tasas de eliminación.
Con parámetros correctos, los principios HSM también mejoran estrategias para acero, inoxidable, titanio y otros materiales técnicos.
En 6CNC, HSM forma parte del proceso más amplio de mecanizado CNC de precisión y no una promesa aislada sobre rpm.
En piezas a medida que pasan del prototipo a series cortas, el objetivo es desbastar eficientemente, proteger la geometría crítica al acabar, verificar tolerancias y mantener la repetibilidad entre lotes.
Envíe el modelo CAD completo y el plano técnico para evaluar un proyecto complejo o de gran arranque. La geometría suele determinar si HSM ofrece una ventaja real.
Preguntas frecuentes
¿Qué es el mecanizado de alta velocidad?
HSM combina altas velocidades adecuadas de corte y avance con contacto optimizado, trayectorias suaves, aceleración y control CNC. No lo define un umbral universal de rpm.
¿HSM equivale a muchas rpm?
No. Las rpm son solo un elemento. También importan avance, carga de viruta, contacto, aceleración, CAM, anticipación CNC, herramientas y evacuación.
¿Qué es el fresado de alta velocidad?
Aplica los principios HSM al fresado, normalmente con mayores velocidades de corte y avance, contacto controlado y trayectorias suaves.
¿Por qué es bueno el aluminio para HSM?
El aluminio tiene excelente mecanizabilidad y suele admitir velocidades mucho mayores que numerosos aceros y aleaciones de alta temperatura. También se usa en piezas ligeras con gran eliminación de material.
¿Qué grados de aluminio son habituales?
Son habituales 6061, 7075 y 2024. Los parámetros deben ajustarse a la aleación, estado, geometría y herramienta.
¿Más rpm siempre reducen el tiempo?
No. También deben ser suficientes el avance, aceleración, carga de viruta y eficiencia de trayectoria. Muchas rpm con mal movimiento o poco avance pueden aportar escasa mejora.
¿Por qué importa evacuar virutas en HSM de aluminio?
HSM genera muchas virutas rápidamente. Si quedan en la cavidad y se recortan, aumentan el calor, dañan herramientas, rayan la pieza y reducen la estabilidad.
¿Cuántos labios convienen para HSM de aluminio?
Dos y tres labios son habituales por su espacio de evacuación. La mejor cantidad depende del diámetro, contacto radial, operación, rigidez y tasa de eliminación requerida.
¿Qué es el contacto constante de herramienta?
Son trayectorias que evitan grandes variaciones en la parte de la fresa que contacta con el material. Estabilizan fuerzas y permiten avances mayores y más uniformes.
¿HSM es lo mismo que fresado adaptativo?
No. Las trayectorias adaptativas, dinámicas o similares son técnicas que pueden integrarse en HSM. HSM es el concepto de fabricación más amplio.
¿HSM equivale a fresado de alta eficiencia?
No exactamente. El fresado de alta eficiencia prioriza poco contacto radial, más contacto axial y carga uniforme. Puede integrar una estrategia HSM más amplia.
¿Puede HSM mantener tolerancias estrechas?
Sí, pero suelen separarse desbaste rápido y acabado preciso. Las cotas críticas pueden requerir pasadas controladas, compensación, palpado, control térmico e inspección final.
¿Es adecuado para paredes delgadas?
Sí, pero fuerzas, tensiones residuales y sujeción pueden deformarlas. Requieren secuencias cuidadosas; la velocidad por sí sola no resuelve el problema.
¿Puede usarse HSM en acero?
Sí, aunque velocidades, herramientas, contacto y refrigeración difieren mucho del aluminio.
¿Puede usarse HSM en titanio?
Las trayectorias optimizadas de contacto constante pueden ser útiles, pero los parámetros difieren mucho del aluminio por el comportamiento térmico y el desgaste.
¿Qué piezas se benefician más del HSM de aluminio?
Soportes aeroespaciales, robótica, carcasas electrónicas, bastidores, componentes ópticos, piezas de automoción, prototipos y otras piezas con gran arranque desde bloques de aluminio.
¿Es útil HSM en series cortas?
Sí. Puede reducir el tiempo de piezas complejas y resulta especialmente útil al repetir prototipos validados en decenas o cientos de unidades. La estrategia optimizada puede reutilizarse entre lotes.
¿Qué información necesita un presupuesto HSM?
Facilite modelo CAD 3D, plano, material, cantidad, tolerancias, acabado, características críticas y plazo. La profundidad de cavidades, espesor de paredes, radios interiores y volumen eliminado influyen mucho en la estrategia HSM.


