
6CNC · Kundenspezifische Stahlteile
Werkzeugstahl D2
CNC-Bearbeitung
Hochverschleißfester Werkzeugstahl für Matrizen, Stempel, Werkzeuge und gehärtete Präzisionsbauteile
D2 ist ein kohlenstoff- und chromreicher Kaltarbeitsstahl, bekannt für ausgezeichnete Verschleißbeständigkeit und hohe erreichbare Härte.
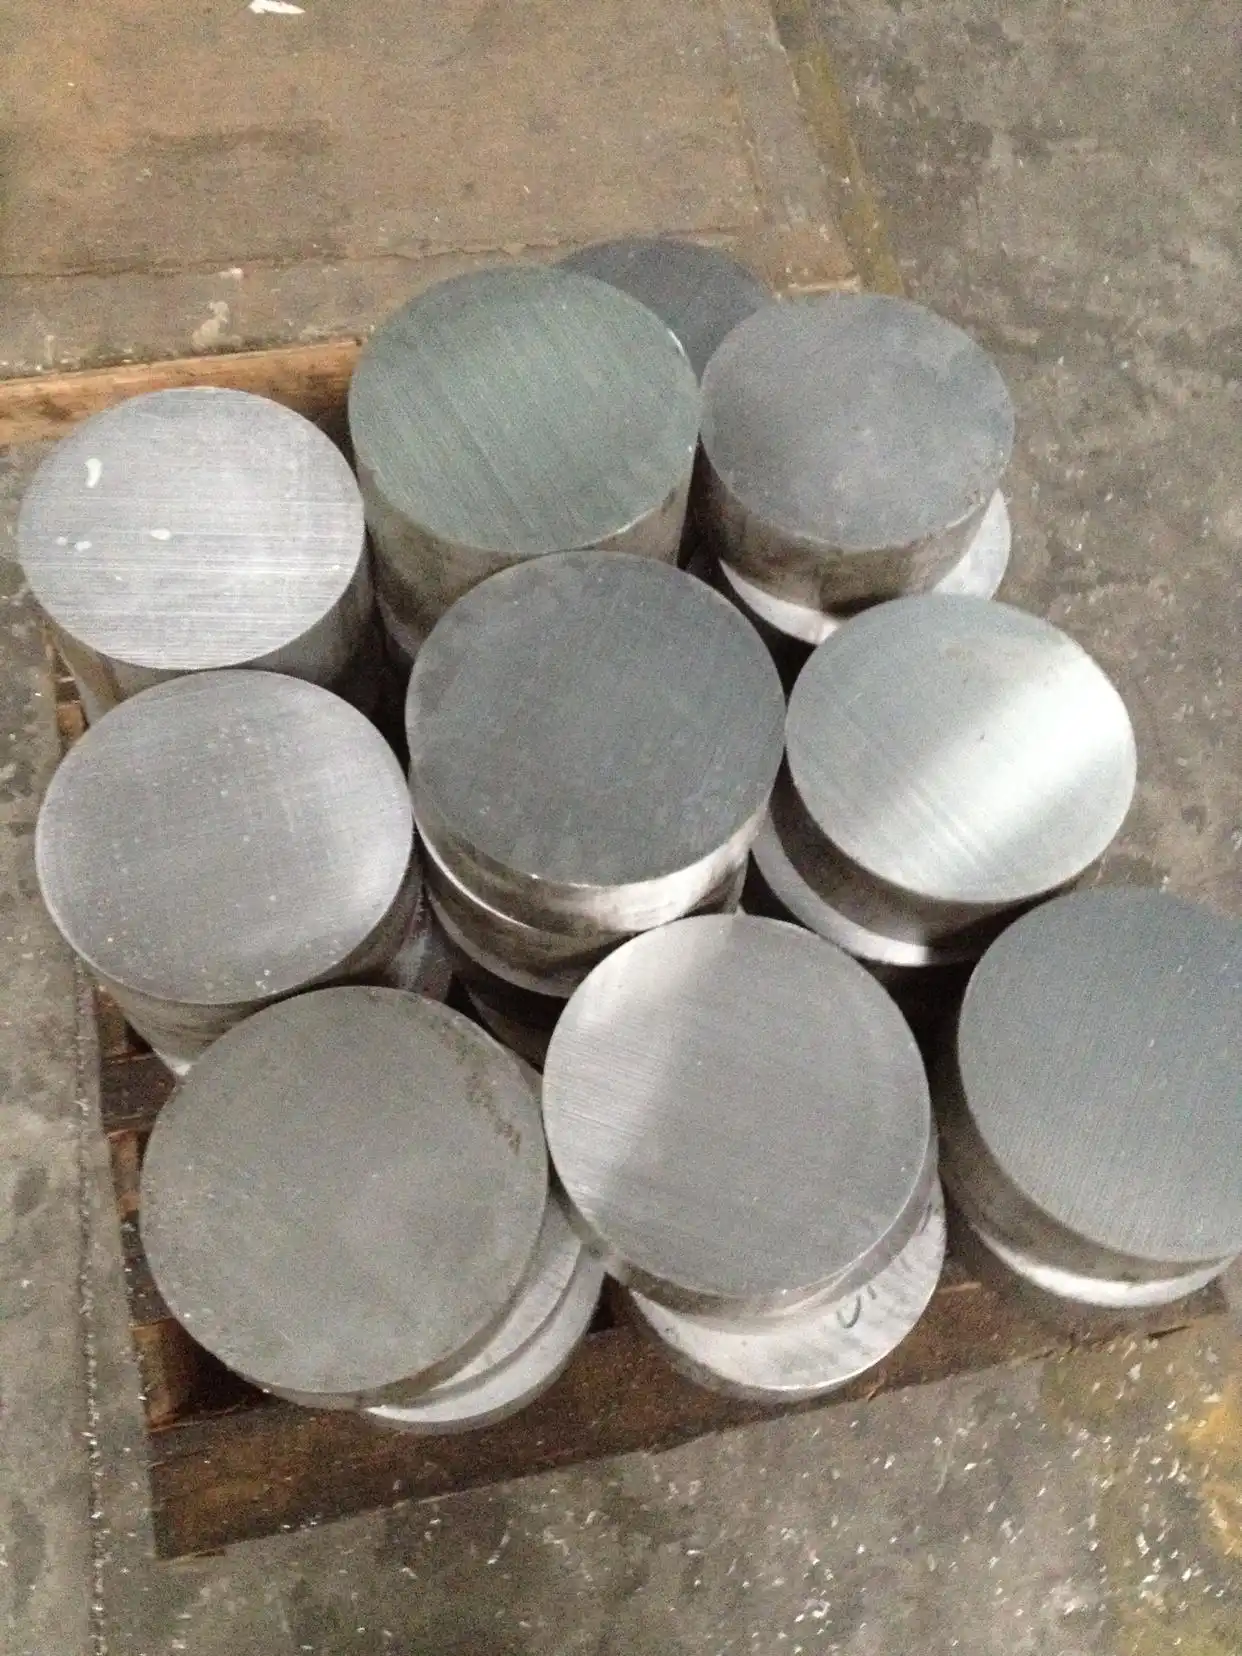
Kundenspezifische Teile aus Werkzeugstahl D2 mit 6CNC
Er wird häufig für Matrizen, Stempel, Verschleißeinsätze, Schermesser, Umformwerkzeuge, Lehren, Werkzeugbauteile, präzise Verschleißteile, Industriemesser und gehärtete Maschinenelemente eingesetzt.
D2 wird nicht wegen einfacher Zerspanbarkeit gewählt, sondern weil er nach geeigneter Wärmebehandlung eine harte, verschleißfeste Arbeitsfläche bietet, die wiederholtem Kontakt und Abrieb standhält.
Warum sich D2 anders verhält als gewöhnlicher Stahl
D2 enthält viel Kohlenstoff und Chrom. Sein Gefüge enthält harte Karbide, die Verschleißbeständigkeit bieten, aber auch den Schneidwerkzeugverschleiß erhöhen.
Selbst im geglühten Zustand ist D2 anspruchsvoller zu bearbeiten als 1018, 1045 oder geglühter 4140. Nach dem Härten wird herkömmliche Bearbeitung erheblich schwieriger.
Daraus ergibt sich der übliche Fertigungsablauf: weich bearbeiten → wärmebehandeln → schleifen / erodieren / hart fertig bearbeiten.
Werkstoffwerte sind typische Richtwerte, keine zulässigen Auslegungswerte. Bestätigen Sie die maßgebliche Spezifikation, Halbzeugform, das Materialzeugnis und den Wärmebehandlungszustand für Ihr Teil.
Typische Härte
Geglühter D2 ist für die Bearbeitung relativ weich. Nach Härten und Anlassen liegt der Einsatzbereich häufig im oberen 50er- bis unteren 60er-HRC-Bereich, abhängig von geforderter Verschleißbeständigkeit und Zähigkeit.
Maximale Härte ist nicht immer optimal. Ein Stempel benötigt möglicherweise eine andere Härte- und Anlassstrategie als eine Verschleißplatte oder ein Formeinsatz.
Bearbeitung von geglühtem D2
Geglühter D2 kann gefräst, gedreht, gebohrt und mit Gewinden versehen werden; der Werkzeugverschleiß ist jedoch höher als bei Universalstählen.
Empfohlen werden Hartmetallwerkzeuge, steife Maschinenaufspannung, kurze Auskragung, kontrollierte Schnittgeschwindigkeit, ausreichend Kühlmittel, konstante Spanlast, Vermeidung von Reiben und geplanter Werkzeugwechsel vor Maßabweichungen.
Tiefe Kavitäten und kleine Fräser können besonders anspruchsvoll sein.
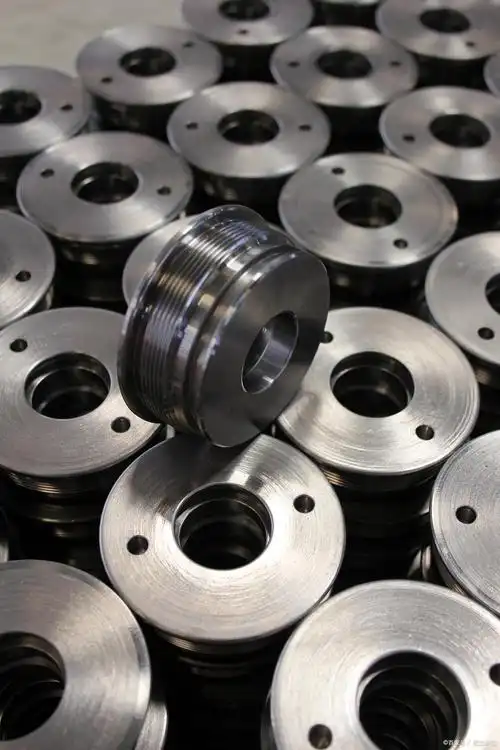
Aufmaß für die Wärmebehandlung belassen
Präzisionsteile aus D2 werden vor dem Härten selten vollständig fertig bearbeitet.
Ein typischer Ablauf ist:
- Schruppbearbeitung
- Vorbearbeiten
- Unkritische Löcher bohren
- Schleifaufmaß an Präzisionsflächen belassen
- Wärmebehandeln
- Anlassen
- Schleifen
- Drahterodieren oder Senkerodieren bei Bedarf feine Details bearbeiten
- Endprüfung
Das Aufmaß muss ausreichen, um Wärmebehandlungsverformungen zu entfernen, ohne unnötige Schleifzeit zu verursachen.
Bearbeitung von gehärtetem D2
Sobald D2 etwa 58–62 HRC erreicht, werden die meisten herkömmlichen Fräs- und Bohrverfahren unwirtschaftlich.
Typische Endbearbeitungsverfahren umfassen Flachschleifen, Rundschleifen, Drahterodieren, Senkerodieren und ausgewählte Hartfräsoperationen mit geeigneten Hartmetallwerkzeugen und ausreichender Maschinensteifigkeit.
D2 im Vergleich zu Werkzeugstahl A2
D2 bietet im Allgemeinen höhere Verschleißbeständigkeit und höheren Karbidgehalt, jedoch geringere Zähigkeit und schwierigere Bearbeitung.
A2 bietet im Allgemeinen bessere Zähigkeit, höhere Beständigkeit gegen Ausbrüche und einfachere Bearbeitung.
Die richtige Wahl hängt von der Ausfallart ab. Verschleißt das Werkzeug, kann D2 helfen. Bei Ausbrüchen oder Rissen kann A2 besser sein.
D2 im Vergleich zu Edelstahl 440C
Beide können hohe Härte erreichen.
440C wird gewählt, wenn rostfreie Eigenschaften, Lagereinsatz oder Korrosionsbeständigkeit wichtig sind. D2 wird gewählt, wenn Werkzeugverschleiß dominiert und Matrizen, Stempel, Scheren oder Verschleißeinsätze betroffen sind.
Gängige Teile aus D2
- Stanzmatrizen
- Stempel
- Umformeinsätze
- Schermesser
- Verschleißplatten
- Führungsbauteile
- Industriemesser
- Lehren
- Werkzeugblöcke
- Formeinsätze
- Längsschneidbauteile
- Präzisions-Verschleißbuchsen
Wärmebehandlung und Verzug
D2 ist ein lufthärtender Werkzeugstahl und zeigt im Allgemeinen weniger Verzug als ölgehärtete Stähle; Maßänderungen treten dennoch auf.
Das Risiko steigt bei dünnen Querschnitten, asymmetrischer Geometrie, ungleichmäßigem Materialabtrag, scharfen Übergängen, großen Querschnittsunterschieden und Bearbeitungseigenspannungen.
Spannungsarmglühen vor dem abschließenden Härten kann für stark bearbeitete Werkzeuge sinnvoll sein.
Schleifbrand und Oberflächenintegrität
Harter D2 reagiert empfindlich auf unsachgemäßes Schleifen. Übermäßige Wärme kann Anlassbrand, Oberflächenerweichung, Wiederhärtung, Mikrorisse und Zugeigenspannungen verursachen.
Daher müssen Schleifscheibenauswahl, Abrichten, Kühlmittel, Vorschub und Zustelltiefe kontrolliert werden. Das Oberflächenbild allein beweist nicht die Unversehrtheit einer gehärteten Werkzeugoberfläche.
Prüfung von D2-Werkzeugen
Typische kritische Merkmale sind Ebenheit, Parallelität, Profil, Schneidspalt zwischen Stempel und Matrize, Lochposition, Dicke, Oberflächenrauheit, Härte und Kantenzustand.
6CNC kann KMG-Messung nach Bedarf mit Schleifen, Erodieren und Härtedokumentation kombinieren.
Warum 6CNC für Werkzeugstahl D2?
D2-Bauteile benötigen einen abgestimmten Fertigungsablauf, nicht nur CNC-Fräsen.
6CNC bietet CNC-Weichbearbeitung, Wärmebehandlungskoordination, Flachschleifen, Rundschleifen, spitzenloses Schleifen bei Eignung, Drahterodieren, Präzisionsprüfung, Prototypen- und Kleinserienwerkzeuge, über 9 Qualitätsingenieure und über 20 Prüfmittel.
Senden Sie Ihre D2-Zeichnung mit Endhärte, Wärmebehandlungsanforderung, Erodier-/Schleifbedarf und kritischen Toleranzen.
FAQ zur CNC-Bearbeitung von Werkzeugstahl D2
Ist Werkzeugstahl D2 schwer zu bearbeiten?
Ja. Selbst geglühter D2 ist aufgrund seines hohen Karbidgehalts abrasiver als Universalstahl. Gehärteter D2 ist erheblich schwieriger.
Welche Härte hat D2 nach der Wärmebehandlung?
Viele Anwendungen nutzen D2 etwa im oberen 50er- bis unteren 60er-HRC-Bereich, abhängig von geforderter Verschleißbeständigkeit und Zähigkeit.
Kann gehärteter D2 gefräst werden?
Ja, in manchen Anwendungen mit modernen Hartfräswerkzeugen und steifen Maschinen. Für hochharte Präzisionsmerkmale sind Schleifen und Erodieren jedoch häufig wirtschaftlicher.
Ist D2 Edelstahl?
D2 enthält viel Chrom, sein Korrosionsverhalten entspricht jedoch nicht dem herkömmlicher Edelstähle wie 304, 316 oder 440C.
Eignet sich D2 für Stempel und Matrizen?
Ja. Hohe Verschleißbeständigkeit gehört zu seinen wichtigsten Vorteilen.
Sollte D2 nach der Wärmebehandlung geschliffen werden?
Bei ebenen oder zylindrischen Flächen mit engen Toleranzen ist Schleifen nach dem Härten ein üblicher Ansatz.
Von der Zeichnung zum fertigen Teil
01
Dateien teilen
Senden Sie Ihr CAD-Modell, Ihre freigegebene Zeichnung, Stückzahl und den spezifizierten Stahlzustand.
02
Fertigungsablauf bestätigen
Halbzeug, Bearbeitung, Wärmebehandlung, Veredelung und Prüfung gemeinsam abstimmen.
03
Bearbeiten und veredeln
Das Teil nach der vereinbarten Zeichnung fertigen und mögliche Verformungen durch Wärmebehandlung berücksichtigen.
04
Prüfen und liefern
Die geforderten Maße prüfen und die vereinbarte Prüfdokumentation bereitstellen.
Stahlsorten vergleichen
Ebenfalls vergleichen: Edelstahl 304 · Edelstahl 316 · Edelstahl 17-4 PH · Edelstahl 420 · Edelstahl 440C
Starten Sie Ihr Projekt mit 6CNC
Lassen Sie uns Ihr Bauteil aus Werkzeugstahl D2 prüfen.
Teilen Sie Zeichnung und Einsatzbedingungen für eine projektspezifische Prüfung von Bearbeitung und Angebot.
Ihrer Anfrage beifügen
- 3D-CAD und freigegebene PDF-Zeichnung
- Stahlsorte, Halbzeugzustand und geltende Spezifikation
- Stückzahl und gewünschter Liefertermin
- Wärmebehandlung, Härte und kritische Maße
- Oberflächengüte und Prüfanforderungen